
Manufaktur industri
Industri Internet of Things | bahan industri | Pemeliharaan dan Perbaikan Peralatan | Pemrograman industri |
home  MfgRobots >> Manufaktur industri >  >> Manufacturing Equipment >> Mesin CNC

Penggerakan Lingkaran Bagian Efisien dengan G81/G16 dalam Pemrograman NCT

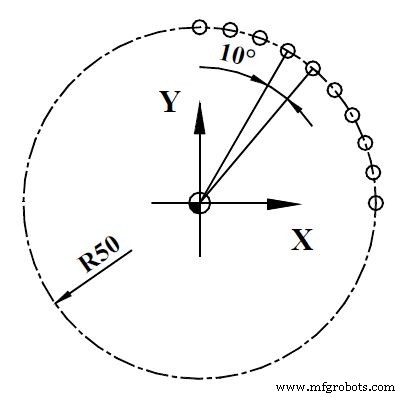
Contoh program NCT untuk menunjukkan cara menggerakkan bagian lingkaran dengan siklus bor G81 dan perintah Koordinat Polar G15 G16.

Kode G

Kode GFungsi
G15batal perintah koordinat polar
G16perintah koordinat polar
G81siklus bor, bor titik

Contoh Program NCT

Penggerakan Lingkaran Bagian Efisien dengan G81/G16 dalam Pemrograman NCT

 %O7074(7.4) N100 T1 N110 G54 G0 X0 Y0 N120 G43 Z50 H1 N130 S1000 M3 M8 N140 G16 G0 X50 Y-10 N150 G81 X50 YI10 R2 Z-10 L10 N160 G80 G15 N170 G0 Z100 N180 M30 %

Mesin CNC

  1. Pemrograman Ekstensi Python dengan C: Bangun Modul Asli Cepat
  2. Mahir dalam Pemrograman CNC 5-Axis dengan Tool Vectors: Panduan Praktis
  3. Sederhanakan Pemrograman 5-Sumbu dengan Fitur ASR Hurco
  4. Tingkatkan Kualitas Produk dengan Finishing Metalisasi Premium
  5. Gabrokan Muka Menggunakan Siklus Bor Bertahap G74 dalam Pemrograman CNC
  6. Menguasai Pembuatan Gawian Taper dalam CNC: Panduan Praktis Pemrograman G32
  7. Program Contoh: G81 & G83 Pemboran Peck dengan Tingkat Kembali G98/G99
  8. Program Siklus Pemboran G81 CNC Fanuc – Contoh Langkah demi Langkah
  9. Siklus Bor 3 Lapisan ECS G81/3 – Bor Lubang Multi-Zona Efisien
  10. Siklus Bor Standar ECS G81: Entri Data Presisi & Pengaturan Parameter