Mengoptimalkan Pemrosesan untuk Konektor PCB Kepadatan Tinggi
Mengoptimalkan Pemrosesan untuk Konektor PCB Kepadatan Tinggi
Desainer harus mengevaluasi suhu pemrosesan, kemanufacturan, dan integritas sambungan solder untuk setiap komponen, terutama saat mengintegrasikan konektor I/O kepadatan tinggi. Artikel ini garis besar teknik teruji yang memungkinkan footprint komponen yang lebih sempit sambil mempertahankan keandalan.
Sementara elektronik menyusut dan performa mempercepat, komponen pendukung harus berevolusi untuk memenuhi permintaan akan rangkaian yang lebih kecil dan lebih padat. Kepadatan yang lebih tinggi mengurangi toleransi untuk kesalahan, membuat metode pemrosesan lanjutan esensial.
Pemrosesan konektor kepadatan tinggi pada PCB memperkenalkan tantangan yang memerlukan perhatian hati‑hati terhadap kontrol suhu, kemanufacturan, dan integritas sambungan solder. Pergeseran dari konektor pin rendah ke pin tinggi dalam footprint yang sama mendorong kebutuhan akan solusi baru.
Konektor melalui lubang dan permukaan tradisional telah mencapai batas pin per inci persegi. Oleh karena itu, pabrikan konektor beralih ke konfigurasi BGA, solder‑crimp, dan solder‑charge untuk menyusutkan footprint tanpa mengorbankan performa.
Solderability
Untuk konektor baris ganda, masalah solderability biasanya mudah diatasi, dan kesalahan apa pun sering dapat diperbaiki dengan rework sederhana. Konektor multi‑baris, however, memerlukan pemrosesan yang tepat dari pass pertama, karena rework menjadi lebih terlibat dan mahal.
Penyebab umum sambungan solder buruk meliputi:
- Volume pasta solder
- Ukuran stensil
- Profil suhu oven yang salah
- Dataran PCB
Karena setiap pengaturan manufaktur unik—peralatan, kimia pasta solder, desain papan, dan kepadatan komponen—tidak ada solusi universal. Optimasi proses harus disesuaikan dengan lingkungan produksi spesifik.
Solusi Konektor untuk Kebutuhan I/O Kepadatan Tinggi
Strategi efektif adalah menggunakan konfigurasi BGA, di mana bola solder sferik dilekatkan pada setiap plombo, menyediakan lebih banyak solder tanpa pasta berat. Teknologi solder‑charge, exemplified by Samtec’s SEARAY™ High‑Density Open‑Pin‑Field Arrays, menawarkan manfaat serupa tetapi meningkatkan bonding tepi antara konektor dan pad PCB.
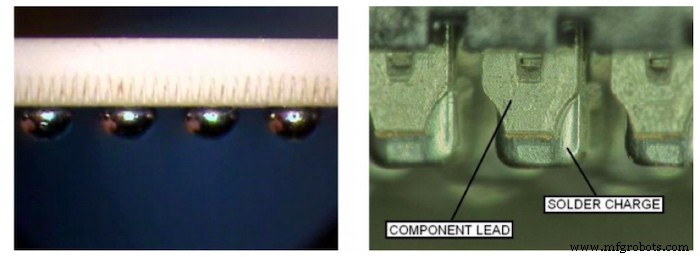
Gambar 1. Bola solder pada BGA vs. charge solder pada SEAF8 / SEAM8 Samtec
SEARAY 0,8 mm (seri SEAF8 / SEAM8) menampilkan pitch bergantian 0,80 mm dan 1,20 mm, memberi desainer ruang routing tambahan antara baris.
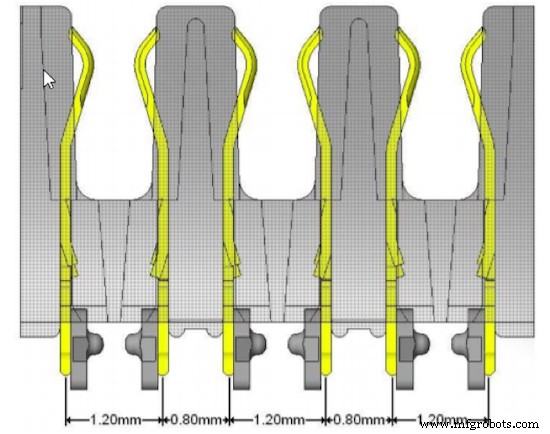
Gambar 2. Pitch bergantian SEAF8 / SEAM8
Kunci untuk Mencapai Sambungan Solder yang Lebih Baik Selama Pemrosesan
Menatuhi pedoman pemrosesan pabrikan menghasilkan tingkat keberhasilan tertinggi untuk soldering konektor. Pedoman ini sering mencakup footprint PCB, tata letak dan ketebalan stensil, spesifikasi pencetakan layar solder, toleransi penempatan, profil oven, dan prosedur rework.
Footprint dan Stensil
Samtec menyediakan lebih dari 200.000 simbol dan footprint untuk alat EDA populer—Altium, Circuit Studio, Eagle, Fusion 360, dan lainnya—memungkinkan desainer untuk mengunduh footprint dan tata letak stensil yang tepat.
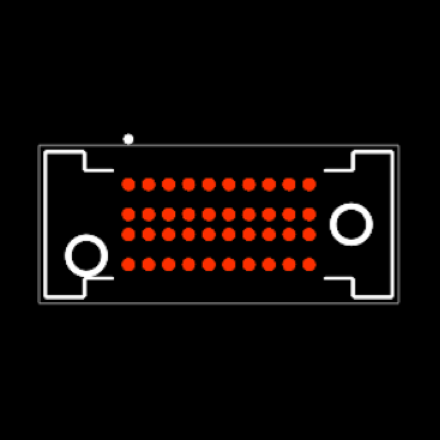
Gambar 3. Footprint PCB SEAF8
Menggunakan footprint dan stensil yang disediakan meningkatkan kemungkinan mencapai sambungan solder yang andal.
Proses Pencetakan Layar Solder
Cakupan pad lengkap esensial untuk sambungan yang kuat. Lubang stensil sengaja lebih besar dari pad untuk memastikan charge solder bersentuhan dengan pasta, sebagaimana ditunjukkan dalam Gambar 4.
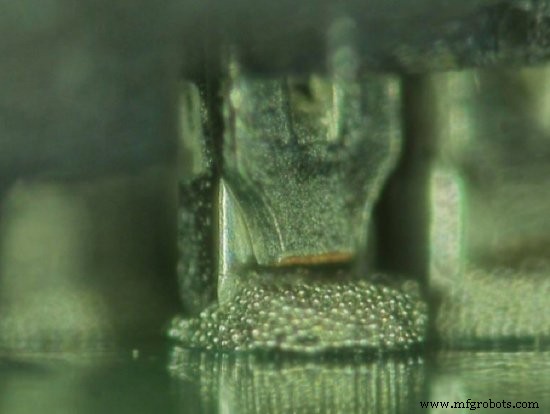
Gambar 4. Lokasi charge solder relatif terhadap cetakan solder dengan kontak yang baik antara pasta dan charge solder.
Jika pasta tidak mencakup charge sepenuhnya, basah akan gagal. Inspeksi otomatis harus menolak pad yang tidak memiliki cakupan lengkap, memicu pembersihan dan pencetakan ulang.
Menempatkan Komponen
Mesin pick‑and‑place otomatis memastikan penempatan yang tepat. Sumbu Z harus menempatkan charge solder rata dengan permukaan PCB. Selama reflow, bobot konektor membantu ia menetes, meningkatkan coplanarity, sebagaimana diilustrasikan dalam Gambar 5 dan 6.
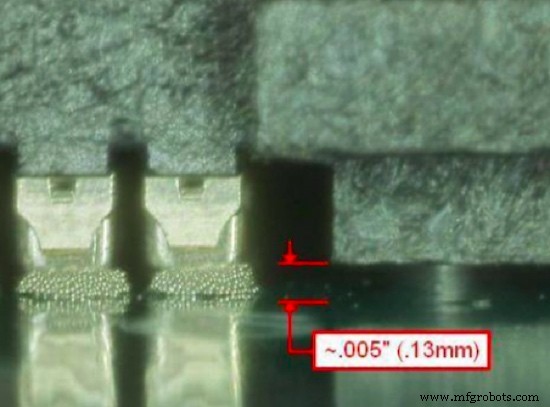
Gambar 5. Insulator housing SEAF8 duduk sepenuhnya sebelum pemrosesan.
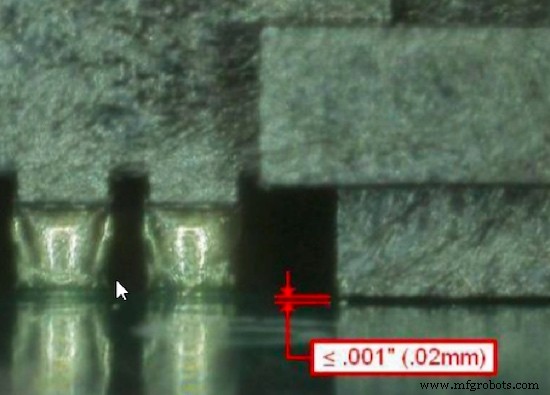
Gambar 6. Insulator housing SEAF8 duduk sepenuhnya setelah reflow.
Profil Oven yang Tepat
Profil reflow solder tanpa timbal harus mematuhi IPC/JEDEC J‑STD‑020: suhu puncak 260 °C dan 30 detik di atas 255 °C. Grafik berikut mendetail rentang suhu yang direkomendasikan Samtec.
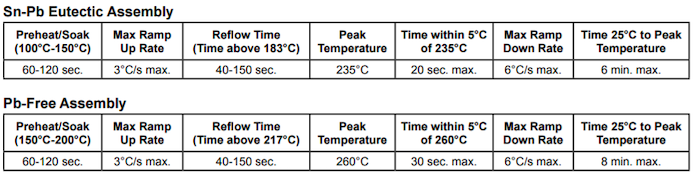
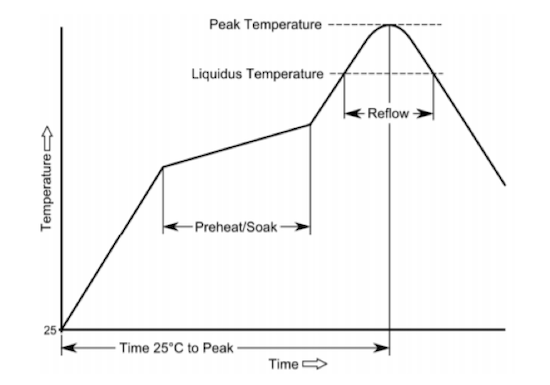
Gambar 7. Rentang Profil Suhu yang Direkomendasikan Samtec (SMT)
Lingkungan oksigen rendah—biasanya dicapai dengan infus nitrogen—meningkatkan basah. Untuk konektor kepadatan tinggi seperti SEAF8/SEAM8, pemrosesan harus terjadi dalam atmosfer kaya nitrogen.
Profiling yang akurat dari papan yang diisi penuh esensial. Memantau parameter suhu pabrikan pasta solder memastikan sambungan mencapai suhu yang diinginkan. Tempatkan termokopel melalui belakang papan, menargetkan pusat konektor, untuk memverifikasi profil.
Gambar 8. Penempatan termokopel untuk profil oven.
Pentingnya Pemrosesan yang Tepat yang Semakin Membesar
Bahkan dengan peralatan canggih, pemrosesan yang tidak tepat mengakibatkan rework, scrap, dan margin yang hilang. Sementara ukuran perangkat menyusut dan kepadatan memburuk, kebutuhan akan proses yang tepat dan dapat diulang tumbuh. Footprint, tata letak stensil, dan pedoman pemrosesan yang komprehensif Samtec membantu desainer mencapai rangkaian yang konsisten dan berkualitas tinggi.
Industry Articles adalah bentuk konten yang memungkinkan mitra industri untuk berbagi berita, pesan, dan teknologi yang berguna dengan pembaca All About Circuits dengan cara yang konten editorial tidak cocok untuknya. Semua Industry Articles tunduk pada pedoman editorial yang ketat dengan niat untuk menawarkan pembaca berita yang berguna, keahlian teknis, atau cerita. Pandangan dan pendapat yang diekspresikan dalam Industry Articles adalah dari mitra dan tidak tentu dari All About Circuits atau penulisnya.



