Menguasai Teknologi Pembentukan Press Brake: Wawasan Esensial untuk Fabrikasi Logam
Press brake adalah peralatan kunci pembentukan logam di banyak bengkel manufaktur. Perangkat ini memberikan ton gaya untuk membentuk objek logam padat. Aplikasi paling umum adalah untuk membentuk logam tipis pada sudut tertentu.
Selama bertahun-tahun, teknologi pembentukan press brake telah mengalami banyak perubahan. Ini dapat sedikit sulit untuk menggeneralisasi tentang mesin manufaktur ini. Saat Anda mencari mesin press brake baru (atau bekas), penting untuk memiliki pemahaman yang kuat tentang cara kerja mesin ini, dan bagaimana mereka mungkin bervariasi dari satu model ke model lainnya.
Untuk membantu Anda dengan ini, berikut adalah daftar beberapa hal dasar yang harus diketahui semua orang tentang teknologi pembentukan press brake:
1) Ada Empat Cara Berbeda Press Brake Menerapkan Gaya
Saat Anda melihat press brake, penting untuk tahu jenis press brake yang Anda hadapi. Berbagai mesin akan memberikan gaya pada objek dengan cara yang berbeda—artinya mereka memiliki mekanisme yang berbeda yang akan memerlukan metode perawatan yang berbeda.
Berdasarkan cara mereka memberikan gaya pada objek, ada empat jenis press brake yang berbeda:
- Mekanis. Jenis terlama dari teknologi press brake. Variannya akan menggunakan flywheel yang dipakai motor listrik untuk menyediakan gaya untuk membentuk material. Cepat dan akurat, tetapi sebagian besar digantikan oleh press hidrolik karena, seperti yang dicatat oleh The Fabricator, “pekerjaan presisi akan membutuhkan seorang pengrajin, komponen penyiapan tambahan, dan banyak waktu produksi.”
- Pneumatik. Press brake ini menggunakan tekanan udara untuk menggerakkan ram naik dan turun. Mesin ini mirip dengan press hidrolik, tetapi biasanya memiliki batas tonase yang jauh lebih rendah.
- Hidrolik. Cairan hidrolik yang terkandung dalam satu atau lebih silinder digunakan untuk memaksa ram press brake ke bawah pada workpiece yang dibentuk—meskipun beberapa model memindahkan bed ke atas. Kontrol hidrolik umumnya lebih akurat daripada mekanis dan dapat disesuaikan untuk kedalaman lipat individu.
- Servo-Elektrik. Press brake servo-elektrik menggunakan motor listrik untuk menggerakkan ram. Sementara sangat cepat dan efisien dibandingkan teknologi press brake lainnya, mereka terbatas pada pekerjaan tonase rendah. Salah satu manfaat mesin ini, seperti yang dicatat dalam artikel Fabricator lainnya, adalah “Tanpa minyak hidrolik atau seal yang terkait mempermudah perawatan.”
Sebagian besar waktu, saat membicarakan press brake, orang umumnya memikirkan sistem drive mekanis atau hidrolik, karena ini adalah yang paling umum dikenal. Keputusan tentang jenis press brake yang harus Anda gunakan akan bergantung pada aplikasi Anda—jika Anda memiliki banyak pembentukan yang dilakukan yang tidak memerlukan tonase tinggi, mesin servo-elektrik mungkin cocok untuk Anda. Jika Anda perlu membentukan potongan steel yang sangat tebal, mesin hidrolik mungkin lebih baik.
2) Bagian dari Press Brake
Komponen press brake dapat bervariasi dari satu mesin ke mesin lainnya tergantung pada jenis sistem drive yang digunakan.
Struktur dasar press brake biasanya akan mencakup:
- Bed untuk meletakkan workpiece;
- Ram untuk mendorong ke bawah pada bagian (atau untuk bagian didorong ke atas);
- Dies untuk bed brake untuk membantu membentuk logam;
- Backgauge untuk membantu memastikan lipat berada di tempat yang benar; dan
- Sistem CNC (computer numerical control)—beberapa mesin lama mungkin tidak memiliki ini, tetapi sangat umum untuk press brake yang dibuat dalam dua dekade terakhir.
Perbedaan terbesar antara mesin biasanya adalah sistem drive yang digunakan untuk menggerakkan ram. Perbedaan lain antara mesin dapat mencakup berbagai sumbu kontrol yang mungkin dimiliki mesin.
3) Sumbu Kontrol
Press brake dapat memiliki banyak sumbu kontrol tergantung pada model. Saat melihat press brake, pastikan untuk memeriksa salah satu sumbu kontrol berikut yang dimilikinya:
- Y Axis. Gerakan naik/turun standar yang harus dimiliki setiap press brake. Ini adalah sumbu kontrol tipikal untuk hidrolik tunggal silinder dan sebagian besar press brake mekanis.
- Y1/Y2 Axis. Mesin dengan penugasan sumbu Y1/Y2 dapat mengontrol gerakan naik/turun untuk masing-masing sisi mesin—kadang-kadang memungkinkan untuk menyesuaikan tooling yang aus.
- X Axis. Ini biasanya merujuk pada backgage atau motion stop mesin yang digunakan untuk menjaga bagian tetap berada di tempat untuk lipat. Memungkinkan backgage bergerak maju dan mundur sesuai kebutuhan.
- X1/X2 Axis. Beberapa brake mungkin memiliki “jari” berbeda untuk bertindak sebagai backgage yang dapat dikontrol secara independen—biasanya berguna untuk flanging bagian yang kompleks.
- R Axis. Merujuk pada backgage yang dapat digerakkan naik dan turun. Berguna untuk membentuk bagian dengan flange yang dibentuk ke bawah.
- R1/R2 Axis. Jika backgage yang terdiri dari beberapa “jari” memiliki gerakan naik/turun, ini adalah cara penandaannya.
- Z Axis. Menandai backgage yang dapat bergerak kiri dan kanan selain sumbu gerakan lainnya.
- Z1/Z2 Axis. Jika jari individu dapat bergerak kiri/kanan, ini adalah cara gerakan tersebut dilabeli.
- CNC Crowning. Mesin dengan sistem CNC dapat mengontrol atau “pre-bend” bed mesin untuk mengoreksi tooling yang aus atau fleksi press brake.
- Sheet Lifters. Dukungan mekanis tambahan untuk memegang lembar logam besar dan berat di tempat selama gerakan turun ram press brake. Ini memungkinkan satu orang untuk mengoperasikan press brake saat membentuk lembar logam besar atau berat.
- Robotic Interfaces. Sistem pemuatan, operasi, dan pembongkaran robotik untuk press brake yang mungkin memungkinkan untuk beroperasi hampir sepenuhnya tanpa pengawasan dalam beberapa keadaan.
Sumbu kontrol spesifik yang Anda inginkan dalam press brake Anda akan bervariasi tergantung seberapa rumit bagian yang Anda buat. Jika Anda memiliki banyak bagian yang sangat rumit yang perlu dibuat, memiliki sumbu kontrol tambahan—seperti sumbu X, Z, dan R—akan lebih penting daripada jika Anda hanya perlu membuat lipat sederhana yang hanya memerlukan sumbu gerakan Y untuk dilakukan.
4) Jenis Operasi Pembentukan
Secara umum, ada dua jenis operasi pembentukan yang dilakukan pada press brake: air bending dan bottoming.
Operasi bottoming secara dasar memaksa material yang dibentuk seluruhnya ke bawah die—memastikan bahwa material sesuai dengan bentuk die. Dengan cara ini, ini dapat dianggap sebagai jenis operasi coining.
Keuntungan bottoming adalah brake tidak perlu sangat tepat untuk mendapatkan lipat yang akurat di sini—akurasi lipat sepenuhnya bergantung pada bentuk die. Namun, ini juga memerlukan gaya yang jauh lebih besar daripada air bending (biasanya sekitar tiga hingga empat kali lebih banyak gaya), jadi ini biasanya hanya opsi untuk press brake tonase tinggi.
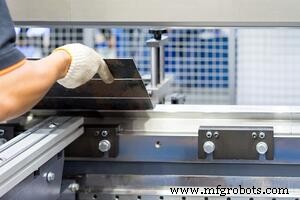
Air bending secara sederhana mendorong material yang dibentuk hanya jauh cukup ke dalam die sehingga mencapai bentuk dan sudut yang diinginkan (sambil mempertimbangkan potensi “spring back” setelah tekanan dilepaskan). Material tidak pernah ditekan ke bawah die, menyisakan kantong udara kecil di sana (dengan itu nama “air bending”).
Di sini, die hanya perlu diubah jika ketebalan material berubah secara signifikan. Juga, ini biasanya memerlukan jauh lebih sedikit gaya daripada bottoming, jadi bisa bekerja dengan press kapasitas lebih rendah. Namun, ini memerlukan presisi yang jauh lebih besar daripada bottoming—tetapi ketersediaan luas sistem CNC membuat mengontrol air bending sederhana untuk sebagian besar bengkel mesin.
5) Lubang atau Tanpa Lubang untuk Press Brake Anda?
Press brake yang lebih besar dengan bed yang lebih besar dan tonase lebih berat mungkin memerlukan lubang saat Anda menempatkannya di bengkel mesin Anda. Ini adalah karena seiring bertambahnya tonase atau ukuran keseluruhan press brake, bed harus dibuat lebih besar, yang meningkatkan tingginya—membuat lebih sulit untuk dioperasikan.
Membangun lubang memungkinkan Anda untuk mengecilkan press brake sedikit, menempatkan bed pada ketinggian yang lebih nyaman (dan aman) untuk karyawan Anda untuk bekerja.
Jadi, saat memeriksa press brake, pastikan untuk memeriksa kembali ketinggian bed dan siap untuk menyiapkan lubang di bengkel mesin Anda untuk press brake tersebut. Ini akan memerlukan banyak pekerjaan dan perhatian, tetapi ini adalah keharusan untuk memaksimalkan kualitas dan keselamatan dengan brake yang lebih besar.
Jika Anda memiliki pertanyaan tentang cara menemukan press brake yang tepat untuk bengkel mesin Anda, pastikan untuk menghubungi tim SFMS untuk informasi lebih lanjut. Kami akan meninjau persyaratan bengkel mesin Anda untuk membantu Anda menemukan mesin yang tepat untuk kebutuhan Anda. Atau, lihat beberapa mesin bekas yang kami miliki untuk dijual saat ini.



