Menguasai Gunting & Penggergajian: Panduan Praktis
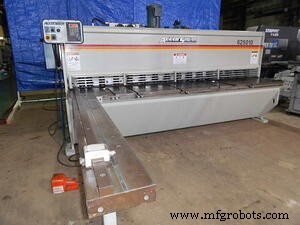
Penggergajian adalah salah satu proses pengolahan logam tertua yang tersedia dan biasanya adalah proses dan mesin pertama yang digunakan saat memproduksi bagian terfabrikasi. Semua gunting diberi rating berdasarkan kemampuan mereka untuk memotong baja dan harus dipilih sesuai dengan kapasitas yang diperlukan terkait dengan baja. Jika aplikasi Anda adalah Baja Karatan, Anda harus memilih gunting yang diberi rating untuk sekitar 1,5-2x ketebalan material yang Anda gunakan. Jika Anda akan menggergaji Aluminium, gunting yang diukur untuk ½ jumlah ketebalan material yang Anda kerjakan kemungkinan sudah cukup. Meskipun ada gunting tangan atau kaki kecil juga (yang sebagian besar digunakan di industri HVAC dan Atap), perkenalan ini akan fokus sebagian besar pada gunting terdaya dalam rentang 14 gage (.075" x 10') dan lebih berat, yang ditemukan di sebagian besar bengkel pabrikasi di Amerika Utara.
Deskripsi Proses:
Menggergaji sheet atau plate baja sangat mirip dengan menggunakan gunting kertas untuk memotong kertas atau kardus. Pisau berkumpul pada jarak minimum atau offset yang kita sebut "blade gap" untuk meredam material menjadi ukuran blank yang diinginkan untuk pemrosesan lebih lanjut. Pisau bawah dipasang pada "Bed" gunting sementara pisau atas bergerak secara lurus ke atas dan ke bawah "guillotine" atau gerakan berayun "rotary". Semakin tebal atau keras material, semakin lebar pisau harus dipisahkan atau sudut pisau ditingkatkan (sudut rake) untuk mengurangi jumlah tonase yang diperlukan untuk menggergaji (atau meredam) material hingga rating yang diberikan dari mesin.
Gunting berkualitas dapat menghemat banyak waktu pada proses lanjutan seperti bengkokan, las dan pengaturan jadi penting untuk memastikan Anda mampu membuat potongan berkualitas, bersih yang persegi, akurat dan dapat diulang dengan cepat. Beberapa faktor kunci dalam memilih gunting dijelaskan di bawah dan saat memilih gunting Anda, baik baru atau bekas, faktor-faktor ini harus dipertimbangkan dalam pengambilan keputusan Anda.
Komponen Gunting:
Semua gunting terdiri dari komponen dasar yang sama dan mereka adalah sebagai berikut:
-
Main Frame: Main Frame dari mesin adalah apa yang mendukung semua komponen lainnya, bed dan sistem drive. Gunting berkualitas memiliki frame yang kuat dan berat untuk ukuran dan rating material. Beberapa gunting yang dibangun ringan diketahui rentan terhadap sideframe yang retak, bed yang retak atau ram yang melengkung karena desain yang buruk atau penyalahgunaan.
-
Bed: Bed adalah apa yang akan digunakan operator saat ia memperkenalkan material ke pisau gunting. Bed adalah dukungan untuk tidak hanya material tetapi juga pisau gunting bawah. Bed gunting berkualitas harus berat dan padat dengan kenyamanan untuk penanganan material seperti cut outs untuk operator untuk memasukkan tangannya di bawah lembar material untuk pengangkatan dan bola transfer untuk "menggulung" material yang sedang digergaji dengan lebih mudah ke tempat.
-
Squaring Arm: Squaring arm sangat penting untuk memastikan material yang dipotong berada pada sudut persegi 90 derajat. Untuk mencapai squareness yang tepat, squaring arm digunakan yang telah di-setup dan disesuaikan untuk memastikan sempurna persegi terhadap pisau gunting. Squaring arm ini juga dapat memiliki skala pengukuran di atasnya yang dapat membantu dalam mengukur bagian gunting yang sangat pendek dari depan mesin sebagai ganti menggunakan gage bar sebagai penahan di belakang pisau gunting. Biasanya squaring arm sama panjangnya dengan pisau gunting tetapi dapat berapa pun panjang yang bekerja untuk aplikasi yang Anda pilih.
-
Hold Downs: "Hold downs" adalah klamp (atau klamp bar tunggal) yang terletak di samping pisau gunting dan dengan erat memegang material yang sedang digergaji untuk mencegahnya bergerak selama proses penggergajian dan yang terpenting untuk mencegah tipping up yang akan memperkenalkan material sebagai cakram antara pisau atas dan bawah memaksa gap untuk membuka lebih lebar. Biasanya semakin banyak ganda dan jumlah hold downs semakin merupakan tanda gunting yang lebih baik dan berkualitas lebih tinggi.
-
Blades: Pisaw pemotong (atau penggergajian) biasanya terbuat dari tool steel dan diharden untuk daya tahan aus dan digiling untuk ketajaman. Mereka dipasang pada ram atas yang bergerak dan bed bawah yang tetap dan biasanya berjarak hanya beberapa ribuan inci. Pisau dapat "dibalik" saat aus dari penggunaan bertahap ke sisi lain, digilas kembali atau diganti. Gunting biasanya memiliki pisau yang memiliki 2 sisi tajam atau 4 sisi untuk digunakan tergantung pada desain mesin.
-
Gaging (Measuring System): Sementara tidak spesifik untuk setiap gunting, gaging (atau sistem penahan/ukuran panjang bagian), ada pada sekitar 95% gunting di pasaran saat ini. Gaging yang tepat sangat penting untuk tidak hanya mempertahankan panjang gunting yang benar, tetapi untuk memungkinkan operator untuk dengan cepat "menggage" blank gunting berikutnya dan mengulangi proses dengan sangat cepat. Biasanya "Gages" (atau penahan) ini di bagian belakang gunting dan umumnya adalah gage bar dikontrol komputer, gerak sekrup untuk memukul material ke depan. Gages ini dapat diposisikan secara manual atau elektronik (diprogram) untuk menyediakan beberapa panjang gunting serta penggunaan berulang dari panjang yang sama. Sistem gaging berkualitas akan cukup kuat untuk mendukung bobar material setara dengan kapasitas penuh gunting untuk bertahun-tahun ke depan.
-
Control: Kontrol gunting dapat semudah roda tangan yang memosisikan back gage secara manual bersamaan dengan pedal kaki/klutch, atau dapat seberkas sistem gaging yang dapat diprogram yang memungkinkan pemosisian yang presisi dari sistem gage sambil mempertahankan hitungan siklus yang akurat. Sementara kebanyakan pengontrol gage gunting digunakan sebagai penahan "Go Here" sederhana, banyak mampu melakukan lebih banyak termasuk gunting "kits" dari beberapa bagian dan panjang yang semuanya diposisikan dan dihitung secara otomatis.
-
Accessories/Options: Gunting dapat disesuaikan untuk memenuhi berbagai kebutuhan dengan menambahkan aksesori opsional yang dapat membuat operasi gunting lebih sederhana, lebih cepat, lebih akurat dan lebih andal. Opsi gunting umum meliputi:
-
Stacker/Conveyor
-
Sistem Pendingin Hidrolik
-
Front Gaging
-
Extended Backgages
-
High Speed (Hydraulics Only)
-
Safety Options like light curtains, fencing, etc.
-
Ball Transfers in the Bed
-
Hand Cutouts
-
Scales in the Bed
-
Mitering Squares
-
Special Bed Machining or Tapping for Accessories
Types Of Shears
Guillotine
Desain "Guilliotine" pada gunting merujuk pada gerakan pisau atas. Pisau didorong secara lurus oleh mekanisme dan sistem way yang mendorong ram dan pisau secara lurus ke bawah dan ke atas. Biasanya desain ini sama dengan desain gunting yang lebih besar dan lebih berat dan hampir selalu ditemukan pada desain yang diberi rating pada kapasitas 1/2" atau lebih.
Swing Beam
Gunting desain swing beam menggunakan kekuatan palanca melalui ram cantilevered untuk meningkatkan tonase dan sehingga kapasitas penggergajian. Dengan menempatkan pisau atas pada mekanisme ram yang berputar, pisau kemudian dipaksa ke bawah oleh actuasi mekanikal atau hidrolik menggunakan kekuatan palanca. Desain ini biasanya sama dengan desain mesin yang lebih pendek dan juga pisau yang harus direlieved untuk clearance yang biasanya hanya mengizinkan 2 tepi pemotong per pisau. Ada juga versi modifikasi dari desain ini yang merupakan beberapa desain terpopuler yang dijual saat ini.
Types of Shear Drive Systems
Hydraulic
Tekanan hidrolik diterapkan melalui satu atau lebih silinder untuk memaksa ram dan pisau atas mesin ke bawah. Mesin hidrolik dapat memiliki biasanya satu atau dua silinder hidrolik untuk operasi.
Mechanical
Motor memutar flywheel besar dengan kecepatan tinggi operator kemudian memasukkan klutch yang dapat diaktifkan melalui ketenangan, hidrolik atau ketenangan mekanis. Setelah klutch dimasukkan flywheel yang bergerak dipadukan dengan crankshaft yang ram mesin dilekatkan. Crankshaft kemudian memutar mengedarkan ram dan pisau gunting ke atas dan ke bawah.
Other Shear Design Factors to Consider:
Rake Angle: "Rake Angle" adalah sudut pisaw pemotong atas saat diperkenalkan melewati pisau pemotong bawah. Sudut perkenalan ini memungkinkan hanya sebagian kecil material yang benar-benar terlibat dengan pisau pada setiap waktu, sehingga sangat mengurangi ganda yang diperlukan untuk menggergaji panjang panjang. Idealnya, jika ganda yang diperlukan untuk menggergaji bagian bukan merupakan pertimbangan maka mesin akan memiliki sudut rake 0 karena secara teoritis akan memberikan bagian gunting yang paling lurus dan waktu siklus tercepat. Namun karena gunting biasanya bekerja dengan panjang material 120-144" atau lebih, jumlah ganda yang diperlukan akan besar dan oleh karena itu, dilarang biaya. "Rake" angle adalah sehingga diperlukan untuk meminimalkan ganda aktual yang diperlukan untuk "meredam atau memotong" material yang sedang digergaji.
Ideally a quality machine has as minimum a rake angle as possible, typically 1/4" of angle per foot, as excessive rake angle can cause Twist (sheared part curling) and/or Bow (Sheared part rolling into an arc).
Adjustable Rake Angle: Beberapa produsen gunting menggunakan mekanisme yang memungkinkan pisau atas untuk bervariasi sudut rake untuk memaksimalkan kapasitas gunting. Dengan meningkatkan sudut rake, jumlah material yang lebih tebal yang sebenarnya terlibat dalam pisau tetap dalam "window" daya gunting. Sementara produsen ini mengiklankan ini sebagai "manfaat" mesin mereka, kenyataannya mereka menawarkan mesin yang jauh lebih ringan dengan kemampuan untuk menggergaji material yang lebih tebal melalui sudut rake yang ditingkatkan. Saat memilih gunting dengan sudut rake variabel, pastikan untuk menyelidikinya secara menyeluruh mengenai kapasitasnya pada sudut rake terendah atau yang direkomendasikan karena ini adalah apa yang sebenarnya dirancang oleh gunting dan ketebalan yang lebih besar hanya dicapai melalui peningkatan sudut rake dan sehingga meningkatkan Twist dan Bow yang dapat Anda harapkan pada bagian gunting yang dihasilkan.
Blade Gap Adjustment: Dalam operasi penggergajian apa pun semakin tinggi offset antara pisau atas dan bawah, semakin rendah ganda yang diperlukan untuk memecah, atau meredam material. Saat blade gap menjadi berlebihan, burring (atau meredam) mulai terjadi pada blank yang digergaji. Jika Blade Gap diatur terlalu erat maka ganda yang diperlukan untuk memecah material dapat melebihi kemampuan gunting. Karena material berbeda seperti Aluminium, Baja dan Baja Karatan memiliki ganda redam yang berbeda mereka memerlukan pengaturan blade gap yang berbeda untuk memastikan Anda mendapatkan bagian gunting berkualitas terbaik untuk tipe dan ketebalan material yang Anda kerjakan. Semua gunting datang dengan kemampuan untuk "Gap" pisau baik melalui shimming manual (sangat lambat), penyesuaian Bed/Lower Blade (lambat) atau melalui mekanisme penyesuaian blade gap cepat yang juga dapat berdaya (tercepat). Bergantung pada rentang tipe material dan ketebalan yang Anda kerjakan akan menentukan kebutuhan akan fitur penyesuaian blade gap cepat pada gunting Anda.
Common Arguments when Selecting a Shear
Argument 1: Mechanical vs. Hydraulics- Which is Better?Saat memilih gunting banyak orang mengasumsikan operasi hidrolik adalah opsi yang lebih baik karena mereka menyamakannya dengan press brake. Namun penggergajian adalah proses yang sama sekali berbeda dan actuasi mekanik sebenarnya dapat dipilih dalam gunting karena faktor-faktor berikut.
-
Speed: Gunting Mekanis lebih cepat dalam mode siklus penuh
-
Simplicity: Gunting Mekanis memiliki mekanisme yang lebih sederhana untuk dirawat dan diperbaiki membuat waktu operasional lebih lama dan waktu henti lebih pendek
-
Noise: Gunting Mekanis lebih tenang karena mereka tidak memiliki hidrolik yang berjalan terus-menerus
-
Heat: Tanpa hidrolik gunting mekanis berjalan jauh lebih dingin
-
Green: Tidak ada Oli Hidrolik, Tidak ada Panas Hidrolik (memerlukan pendingin), Tidak ada Limbah Oli Hidrolik, Tidak ada Limbah Filter
Where hydraulic shears have an advantage is:
-
Variable Stroke Length: Gunting mekanik harus melakukan siklus penuh saat menggergaji sedangkan gunting hidrolik dapat diatur untuk melakukan stroke cepat pendek yang berguna saat menggergaji material yang hanya beberapa inci lebar.
-
Overload Protection: Dilindungi oleh katup ledakan gunting hidrolik dapat menghentikan pisau dari masuk ke posisi "terkunci" dengan material saat hidrolik mencapai PSI maksimum untuk gunting katup keselamatan membuka dan membuang hidrolik tekan tinggi menghentikan ganda ke bawah dan sehingga memungkinkan ram untuk mundur dan oversize/keras/halangan untuk dihapus.
Argument 2: Pit Vs. No Pit - Which is Better?
Saat gunting meningkat dalam kapasitas ketebalan material (ganda/tonase), atau membentang dalam lebar, mereka mungkin memerlukan "lubang", atau lebih akurat dijelaskan sebagai slot di lantai. Alasan relief di lantai ini diperlukan adalah karena properti mekanis penggergajian yang menyebabkan baik bed dan ram melengkung di bawah tonase tinggi yang diperlukan. Sementara menambahkan massa pada ram (bagian atas gunting) hanya membuat mesin lebih tinggi, menambahkan massa pada bed akan meningkatkan tinggi kerja mesin di luar tingkat yang nyaman. Oleh karena itu cara termudah dan terbaik untuk mengatasi ganda ini adalah menambahkan lebih banyak massa pada bed dan menempatkan massa tersebut di bawah lantai. Dengan menambahkan massa ini produsen telah membuat mesin yang lebih kuat, lebih berat yang dapat beroperasi dengan sudut rake rendah untuk bagian berkualitas baik dan tidak akan melengkung di bawah beban. Massa tambahan ini sebenarnya meningkatkan kekakuan, kualitas bagian, umur pakai dan biaya pembuatan gunting dan oleh karena itu ditemukan pada gunting berkualitas lebih baik yang lebih berat dan lebih lebar.
Metode terbaik untuk menjaga mesin dan bagian tetap lurus adalah tidak membiarkannya melengkung dari awal dan sehingga lubang sebenarnya dipilih dibandingkan mesin pemasang lantai rata pada kapasitas yang lebih tinggi (3/8" dan ke atas) atau lebar yang lebih besar (14' dan lebih lebar).
Summary
Saat memilih gunting Anda, atau mesin apa pun, pastikan Anda mendapatkan mesin terbaik untuk aplikasi Anda. Sangat mudah untuk terjebak dalam jebakan umum harga, ketersediaan, lokasi, ongkir, dll semuanya yang tidak akan pernah penting 6 bulan setelah mesin yang tepat (atau salah) berada di lantai Anda dan tentu tidak dalam 3, 5 atau bahkan 10 tahun kemudian. Ingat salesman Anda dapat menjual Anda secara harfiah apa pun yang Anda "beli" dan itu termasuk diskon, lokasi atau mesin yang tepat, tetapi hanya jika Anda memintanya.
Di Southern Fabricating Machinery Sales, Inc. staf kami adalah ahli dalam penggergajian, baik prosesnya maupun masalah umum. Hubungi kami hari ini di 813-444-4555 untuk membantu Anda memilih gunting yang tepat untuk aplikasi Anda DAN Anggaran.



