Press Brake: Mengapa Tonase Menentukan Kekuatan Lipat Anda
Press Brake dulu diklasifikasikan berdasarkan kapasitas lipatnya dalam baja. Dulu sangat umum memiliki pelanggan yang mencari; ¼” Brake dan meskipun beberapa mungkin masih merujuk ke mereka dengan cara itu mereka salah dulu dan mereka salah sekarang. Press brake “disediakan” berdasarkan tonase dan panjang ranjang panjang lipat keseluruhan dan nama yang benar untuk press brake adalah: Tonase X Panjang Ranjang contoh 175 Ton X 10’ atau serupa. Tonase menentukan kemampuan operasional press brake BUKAN material yang diform.
Semua Mengenai Palang!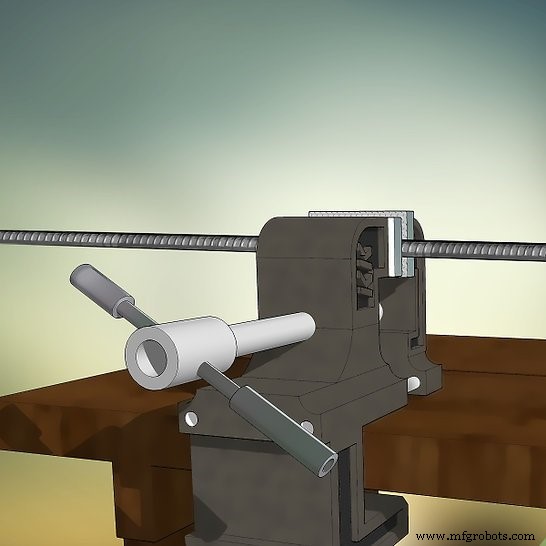
Bayangkan mengambil sehelai Besi Beton ¾” sepanjang 10’ dan memekatkan ujungnya dengan aman di pengasap meja kerja. Sekarang bayangkan meraih besi beton 6” dari pengasap dan mencoba membengkoknya pada 90°. Apakah Anda membayangkan itu akan sangat sulit? Mungkin mustahil untuk membengkok hanya dengan kekuatan Anda sendiri? Anda benar.
Sekarang bayangkan meraih batang di ujung bebas lainnya dari panjang 10’nya dan menariknya ke belakang. Apakah Anda bisa membayangkan betapa jauh lebih mudahnya untuk membengkok? Nah menggunakan contoh ini persis bagaimana press brake bekerja juga palang tonase mereka melalui pembukaan dalam V-Die. Semakin lebar pembukaan semakin sedikit tonase yang diperlukan semakin kecil pembukaan semakin banyak tonase yang diperlukan. .
Matematika
Membengkok ¼” A36 di atas Pembukaan V-Die 2” memerlukan 19.7 Ton gaya per kaki material untuk membengkok yang setara dengan sekitar 197 Ton atas 10’ gaya. Menggunakan perhitungan tonase ini di masa lalu asumsi dibuat bahwa press brake 200 Ton X 10’ diklasifikasikan sebagai mesin ¼” TETAPI inilah di mana hal-hal menjadi salah…. …..Menggunakan pembukaan die 3” tonase yang diperlukan untuk membengkok material A36 yang sama persis 1⁄4” X 10’ menurun ke hanya 139 Ton yang jauh di bawah kapasitas press brake 150 ton. Sebaliknya menggunakan V-Die 1.5” akan memerlukan 300 Ton gaya untuk membengkok bagian 10’ material 1/4 “ yang sama. Jadi dalam kenyataan itu BUKAN kapasitas yang mendefinisikan press brake sama sekali melainkan tonase atau gaya.
Tunggu Lagi Ada Lagi….
ada langkah hati-hati yang perlu dipertimbangkan. Sama seperti press brake Anda memiliki batas Tonase begitu juga desain tooling Anda. 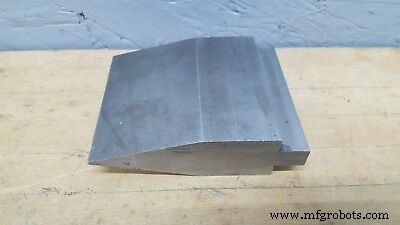 Punch lurus di atas die V padat dapat menahan beban paling berat sedangkan Tooling Sudut Tumpul punch dengan sudut tinggi lihat foto di kanan dapat menahan jauh lebih sedikit ada lebih sedikit
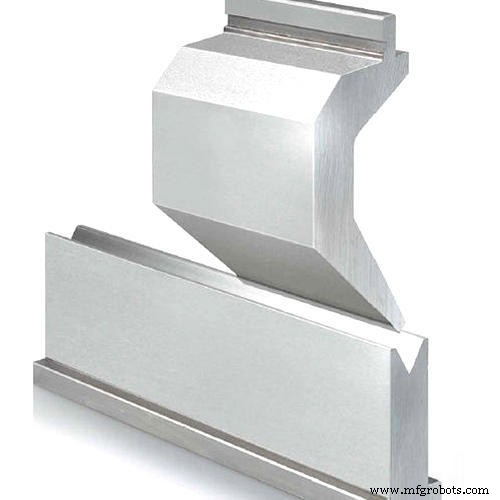 material untuk menegakkannya. Di ujung skala tonase “hati-hati sekali lagi” adalah alat jenis “Gooseneck” Lihat Gambar Kiri yang memerlukan pertimbangan hati-hati tentang penggunaannya karena desainnya. Karena mereka memiliki area “relief” untuk lipat terbalik mereka secara inheren jauh lebih lemah dari punch lurus dan pertimbangan khusus harus digunakan saat menggunakan alat forming ini agar tidak “melebihi tonase” mereka dan dengan demikian merusak alat yang sangat mahal DI SINI adalah tautan ke Katalog Lengkap Tooling Press Brake.
Salah satu hal penting untuk dicatat adalah Anda tidak boleh pernah menerapkan tonase penuh atas area kurang dari 60 persen jarang di antara bingkai samping press brake Anda. Jika mesin Anda memiliki 10’ di antara bingkai samping tonase penuh hanya boleh digunakan pada lipat 6 kaki atau lebih. Menerapkan tonase penuh atas panjang yang lebih pendek akan menyebabkan bagian mesin Anda berlebihan beban yang menghasilkan beberapa tingkat deformasi pada ranjang ram dan/atau tooling i.e. KERUSAKAN PERMANEN.
Cek KALKULATOR TONASE ini yang berguna karya Accurpress America untuk mencoba kombinasi material yang berbeda terhadap Pembukaan Die yang bervariasi. Ini dan banyak alat berguna lainnya dapat ditemukan di bagian Info Berguna kami di situs web kami.
Di Southern Fabricating Machinery Sales, Inc. kami memiliki sumber daya untuk membantu Anda memilih press brake yang tepat untuk material DAN persyaratan bagian Anda. Hubungi kami hari ini di 813-444-4555 atau kunjungi kami di web di www.southernfabsales.com untuk mengetahui lebih lanjut tentang bagaimana kami dapat membantu Anda membuat pilihan press brake yang tepat dari pertama kali.
Jika Anda Menyukai Artikel Ini Anda Juga Akan Menyukai:
Press Brake Down-Acting versus Up-Acting: Mana yang Lebih Baik?
13 Langkah untuk Memeriksa Press Brake
Apa yang Perlu Anda Ketahui tentang Teknologi Forming Press Brake



