Revolusi Daya Laut: Otomasi Canggih Mercury Marine
Sebagai bangga negara Badger, Mercury Marine secara lokal dikenal hanya sebagai "Merc." Akar 81 tahun dari ikon Amerika ini memberinya sejarah yang kaya, menjadikannya bangga komunitas dan favorit publik perahu. Sementara itu, kesuksesannya menjadikan Merc iri hati para pesaingnya. Mercury Marine adalah produsen terkemuka dunia untuk semua jenis sistem penggerak laut—divisi sebesar $2,6 miliar dari Brunswick Corp. yang menempatkan lebih dari 5.200 orang di beberapa lokasi di seluruh dunia.
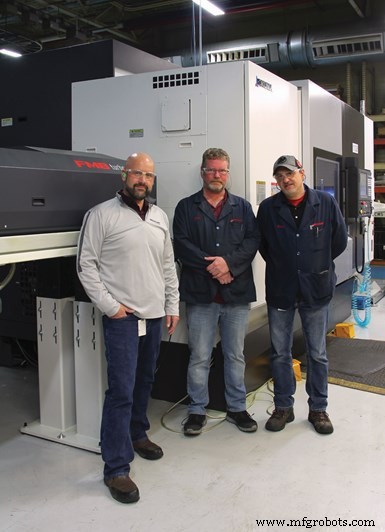
Jason Noworatzky, Bill Cusick dan Chris Erke (L-R) adalah bagian dari tim yang memproduksi semua gear dan poros untuk drive inboard dan outboard Mercury Marine yang digunakan di seluruh dunia.
Lebih dari 80 tahun pengembangan mesin perahu inovatif telah menjadikan lokasi Fond du Lac, Wisconsin, repositori yang sangat terkenal akan keahlian rekayasa dan keunggulan produksi. Kampus luas saat ini di samping Interstate 41 menampilkan lebih dari 2,5 juta kaki persegi ruang yang berisi semua disiplin rekayasa dan manufaktur bersama dengan sekitar 3.300 individu yang membuat semuanya terjadi.
Di Plant 4, semua gear dan poros diproduksi untuk semua drive inboard dan outboard Mercury Marine yang diproduksi di pabriknya di seluruh dunia. Upaya besar ini mencakup prop shaft, driveshaft, steering shaft, forward gears, reverse gears dan pinions untuk semua mesin inboard MerCruiser dan sterndrive, sterndrive MerCruser Alpha dan Bravo, mesin diesel Mercury dan diesel sterndrive, Mercury SportJet, dan semua motor outboard. Orang yang bertanggung jawab atas tim insinyur manufaktur, insinyur industri dan programmer yang diperlukan untuk tugas yang berat ini adalah Jason Noworatzky, manajer rekayasa Plant 4. Untuk segala sesuatu yang berkaitan dengan proses manufaktur poros dan gear, Tuan Noworatzky dan timnya membuat dan menetapkan prosedur manufaktur dan kualitas bersama dengan pengeluaran modal yang diperlukan untuk memproduksi bagian dengan efisien dan, yang terpenting, untuk memenuhi spesifikasi ketat Mercury. Selanjutnya, mereka memilih mesin dan otomasi terbaik berdasarkan kecepatan, biaya tenaga kerja dan kesempurnaan bagian. "Kualitas—kami membangun proses di sekitar itu," kata Tuan Noworatzky.
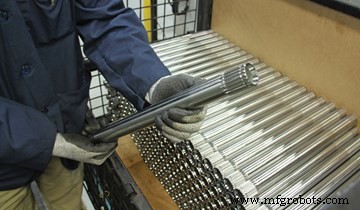
Bagian ini dari steering shaft untuk outboard perusahaan awalnya diproduksi dalam sel lima mesin dengan dua operator, tetapi sekarang ditangani oleh bubut dua turret, dua spindle yang digabungkan dengan bar feeder dan unloader.
Salah satu komponen yang sangat intensif tenaga kerja adalah bagian hollow dari steering shaft yang digunakan dalam outboard Mercury Marine. Proses sebelumnya adalah sel multi-mesin. Memulai proses adalah bubut single-spindle dengan single turret dan tailstock dengan bar feeder. Kemudian akan diangkut ke mesin lain untuk operasi drill press. Selanjutnya, bagian dipindahkan ke mesin lain untuk operasi centerless grind, dan kemudian diangkut ke operasi hobbing akhir. Metode produksi bagian ini digunakan selama bertahun-tahun. "Saya sudah ada di sini selama 25 tahun, dan selalu dilakukan dengan cara itu," kata Bill Cusick, insinyur manufaktur. Proses sel multi-mesin sebelumnya menggunakan dua operator.
Akhirnya menjadi jelas bahwa mesin dalam sel-sel ini perlu diganti. Mencari solusi modern, Tuan Cusick menyelidiki mesin baru dan modern. "Teknologi akhirnya menangkap jadi kami sekarang dapat menerapkan semua proses dalam satu mesin," kata Tuan Cusick. "Kami tidak lagi harus menjalankannya pada mesin hobbing lama."
Chris Erke, senior programmer, memberikan pendapatnya tentang masalah kualitas. "Sulit untuk mempertahankan posisi sejati dan runout saat berpindah dari satu mesin ke mesin lain daripada melakukannya semua dalam satu mesin di mana Anda dapat mengontrolnya."
Keseimbangan Halus
"Sebagian besar dari langkah ini bagi kami adalah kualitas," kata Tuan Cusick. "Itu berarti dilakukan dalam satu mesin." Tim harus melakukan keseimbangan halus antara kapasitas dan kemampuan mesin, jumlah mesin dan persyaratan produksi yang diproyeksikan. Setelah membuat sebuah papan skor, satu solusi menang. Tuan Cusick pergi ke dealer alat mesin terpercaya perusahaan di daerah, Morris Midwest, dan memulai dialog mengenai penggantian sel lima mesin lama. "Kami membuat SOW (Statement of Work) yang menjelaskan bahwa kami ingin sebuah bubut yang akan melakukan proses pemesinan kami secara lengkap," kata Tuan Cusick. "Kami memiliki gambaran yang cukup bagus tentang apa yang kami pikir akan diperlukan untuk mendapatkan waktu siklus yang dibutuhkan saat menambahkan operasi tambahan."
Tuan Cusick dan Tuan Erke menyampaikan kepada Morris Midwest bahwa mereka percaya bahwa bubut dengan dua turret dan dua spindle, digabungkan dengan bar feeder dan unloader, akan bekerja. "Dengan teknologi baru, kami tidak pikir akan menjadi masalah untuk memproduksinya sehingga masuk dari satu sisi dan keluar selesai," kata Tuan Erke. "Kami cukup tahu bagaimana melakukannya secara lengkap, tetapi Morris Midwest memilih mesin yang tepat, melakukan semua rekayasa dan menangani semua runoffs."
Kebangkitan Frankenlathe
Pada tahun 2017, sel kombinasi bar feeder/bubut/unloader baru pertama dikirimkan ke Plant 4. Karena ukuran dan kemampuannya, bubut Okuma LT3000 EX baru dengan sukacita disebut "Frankenlathe." Singkat setelahnya, sel kedua (duplikat tepat dari nomor satu) ditempatkan di samping yang pertama dan dengan cepat disebut sebagai "Bride of Frankenlathe" oleh personel bengkel.
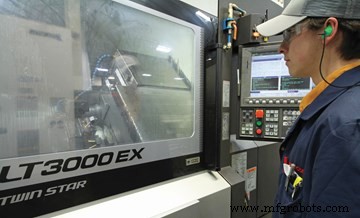
Tiga bubut Okuma LT3000 EX, dengan bar feeders dan unloaders, ditambahkan untuk menangani produksi poros.
"Frankenlathes" ini diapit oleh mesin Edge Technologies yang membuat proses menjadi keuntungan teknologi one-and-done yang sebenarnya. Otomasi yang diterapkan dalam setup saat ini adalah potongan hilang yang dibutuhkan untuk memproduksi bagian "one-and-done" dengan kualitas yang diperlukan. Okuma LT3000 EX adalah bubut tipe open-architecture, bubut turning center twin-spindle yang sangat fleksibel dalam kelas chuck 8 inci. Mesin twin-spindle horizontal multifungsi ini mengintegrasikan fungsi bubut dan mill/drill pada semua turret.
Dua sel pertama dilengkapi dengan FMB Turbo 5-65 bar feeders. Ini adalah unit tipe majalah yang mengumpulkan bar sepanjang 12 kaki dan menampilkan saluran yang diisi minyak yang menciptakan efek bearing hidrodinamis di sekitar bar yang berputar untuk berjalan halus. Kapasitas penyimpanan majalah adalah 11 inci pada unit standar. Dengan panjang bagian dan waktu siklus untuk bagian poros ini, Okuma dapat memproses cukup banyak kaki linear pipa selama satu shift, jadi Edge Technologies menambahkan Edge BarLift, sistem pemuatan majalah yang diperluas yang menambahkan 28 inci stok tambahan untuk berjalan lebih lama tanpa operator perlu memuat ulang feeder secara manual.
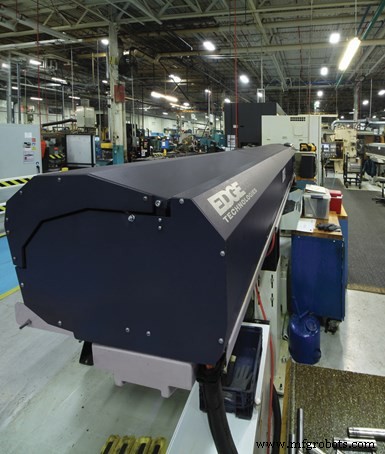
FMB Turbo 5-65 bar feeders tipe majalah 12 kaki menampilkan saluran yang diisi minyak yang menciptakan efek bearing hidrodinamis di sekitar bar yang berputar untuk berjalan halus.
"Kami mungkin telah memiliki satu atau dua bubut yang memiliki unloader di masa lalu, tetapi ini jauh menjadi langkah terbesar pada produk paling mainstream yang kami lakukan (unloader)," kata Tuan Noworatzky. "Kami tidak dapat menjatuhkan bagian ini karena akan merusak splines. Bagian yang selesai memiliki persyaratan finishing permukaan."
Sel satu dan dua dipasang pada tahun 2017 dan dilengkapi dengan unit FleXsys LE (Load/Extract) Edge Technologies untuk proses pembongkaran bagian. Unit ini dirancang untuk otomasi pada bagian yang lebih besar—secara khusus pekerjaan poros panjang. Ini dirancang untuk memasukkan dan menarik stok bar yang dipotong ke panjang bagian—sebesar 2,5 inci diameter dan 37 inci panjang—untuk produksi dengan bubut CNC single-spindle. Stok tabung 12 kaki diumpankan ke spindle utama Okuma dengan FMB Turbo 5-65.
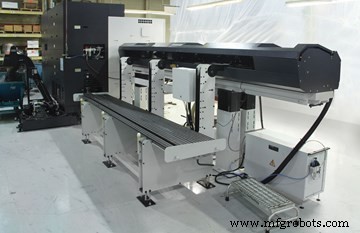
Sistem pemuatan majalah yang diperluas Edge BarLift menambahkan 28 inci stok tambahan untuk berjalan lebih lama tanpa intervensi operator.
Frankenlathe 3: Kebangkitan Otomasi
Sel ketiga tiba pada akhir tahun 2019 dengan Rebel 80 Servo Unloader baru, sistem pembongkaran bagian otomatis paling baru yang dikembangkan Edge Technologies untuk mengekstrak bagian dalam rentang diameter 8 hingga 80 mm. Ini adalah unit yang lebih serbaguna daripada versi sebelumnya yang berjalan pada sel satu dan dua. Unit lama tidak memiliki sistem kontrol yang akan berkomunikasi dengan bubut seperti FMB bar feeders. Pemrograman tambahan FleXsys LE diperlukan. Meski unit berjalan dengan baik setelah disesuaikan, Mercury Marine meminta Edge Technologies untuk menyediakan konfigurasi unloader yang diperbarui yang akan memperbaiki kekurangan ini. Pengembangan Rebel 80 Servo Unloader adalah jawabannya. Edge telah bekerja pada unloader baru dan membuat masalah komunikasi menjadi prioritas utama untuk instalasi Mercury. Sekarang, pada sel ketiga, bubut Okuma LT3000 EX, FMB bar feeder, dan Edge unloader semua berkomunikasi dan berfungsi sebagai satu mesin dengan optimasi tipe Industry 4.0.
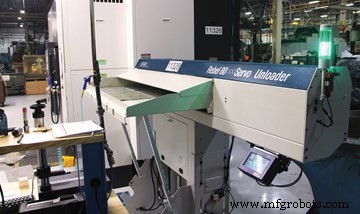
Sementara dua bubut pertama dilengkapi dengan unloader FleXsysLE, yang dirancang untuk otomasi pada bagian yang lebih besar, bubut Okuma ketiga memiliki Rebel 80 Servo Unloader, yang dirancang untuk mengekstrak bagian yang berkisar dari 8 hingga 80 mm diameter dan menampilkan kemampuan komunikasi yang dioptimalkan dengan bar feeder dan mesin bubut.
Rebel 80 Servo Unloader menawarkan beberapa cara untuk menghapus bagian dengan berbagai metode untuk melampirkan extractor ke bagian untuk menariknya dari subspindle. Perangkat ini dikenal sebagai end effectors. Mekanisme end effector yang tersedia termasuk bar collets untuk OD gripping, expansion ID grippers, three-point OD grippers, feed fingers, angular grippers, elektromagnes untuk bahan feromagnetik, dan solusi engineered khusus untuk stok profil dan bentuk aneh.
Untuk melindungi finishing bagian, dalam kasus splines pada steering shaft, extraction V-tray dengan lembut meletakkan poros pada permukaan majalah, yang dilapisi dengan bahan non-logam. Tabel miring dapat disesuaikan, memungkinkan unloader untuk "easy unload" bagian diameter besar.
Rebel 80 Servo Unloader menampilkan jalur shift aksial yang memungkinkan unit untuk dengan mudah meluncur menjauh dari bubut untuk penggantian liner spindle dan akses maintenance ke bagian belakang bubut. Dilengkapi dengan remote-control pendant dan kontrol conversational yang menampilkan layar sentuh dan pemrograman berbasis menu. Kontrol juga menyimpan program bagian tanpa terbatas.
Sel ketiga mendapat manfaat dari kemajuan dalam teknologi bar feeder juga. FMB Turbo 5-65 datang dilengkapi sebagai model A, menampilkan sistem saluran panduan auto-adjust baru. Saluran panduan polyurethan secara otomatis menyesuaikan dengan diameter yang tepat, memungkinkan satu saluran panduan untuk menjalankan diameter bar dari 5 mm hingga 65 mm. Fitur ini memberi Mercury Marine kemampuan untuk dengan cepat beralih ke diameter poros yang berbeda tanpa perubahan pengaturan saluran panduan. Desain ini membantu dalam setup cepat untuk produksi just-in-time.
Selama peningkatan kualitas bagian, sel-sel ini memberikan keuntungan mengurangi biaya tenaga kerja dan menawarkan penggunaan ruang lantai yang lebih baik. Secara ideal Tuan Noworatzky ingin memiliki papan kosong untuk mengonfigurasi ulang lantai produksinya sesuai keinginan. Dia menjelaskan bahwa dua hal yang mendorong timnya adalah menggabungkan operasi dan mencoba untuk berbagi tenaga kerja.
Ke depan, Tuan Noworatzky merasa bahwa menambahkan otomasi seperti bar feeders dan unloaders yang telah diterapkan dengan bubut-bubut ini akan menjadi norma. "Saya tidak memprediksi ada sel baru yang masuk ke sini dari sekarang yang tidak memiliki beberapa jenis otomasi. Apakah itu robot FANUC, sistem gantry, bar feeder, atau unloaders." Dia memprediksi itu akan menjadi sesuatu untuk meminimalkan jumlah tenaga kerja yang diperlukan untuk melakukan pekerjaan. "Tenaga kerja adalah barang langka," kata Tuan Noworatzky menyimpulkan.
Karena keahlian teknis yang lebih tinggi yang diperlukan untuk mengoperasikan sel seperti ini, Mercury Marine menawarkan kelas untuk staf untuk meningkatkan keterampilan mereka. "Itu memerlukan Anda untuk memiliki operator yang lebih tinggi level," kata Tuan Noworatzky. Untuk mencapai ini, Mercury mengirim operator-nya ke komunitas lokal college tempat mereka mendaftar pada kursus pemesinan level 1 dan level 2. Setelah selesai, mereka dapat ujian untuk menerima sertifikasi NIMS.
Mercury Marine | mercurymarine.com
Edge Technologies | 314-692-8388 | edgetechnologies.com
Tentang Penulis
Kevin Shults
Kevin Shults adalah profesional iklan dan desain. Dia memiliki 24 tahun pengalaman di industri alat mesin, 20 tahun terakhirnya sebagai direktur pemasaran untuk OEM dalam industri pemesinan presisi. Hubungi Tuan Shults di shultscomm@yahoo.com.



