Otomasi Robotik untuk Las Magnesium: Presisi dan Efisiensi
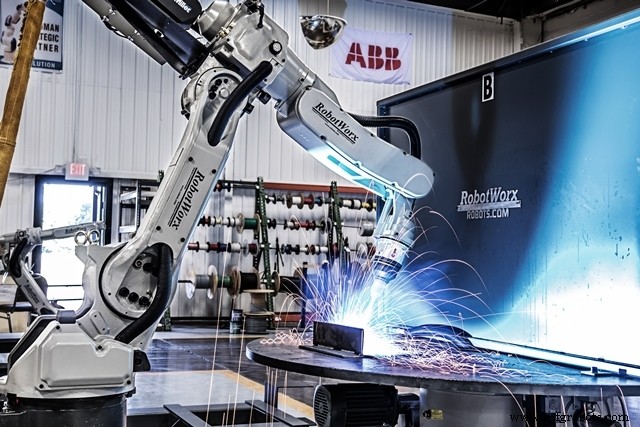
Las magnesium dilakukan untuk manufaktur primer atau perbaikan.
Properti
Legam magnesium dengan densitas sekitar 1,74 g per sentimeter kubik (0,063 lb. per cu in.), ketika dalam bentuk cetak dilegam dengan Aluminium, Manganese, Rare Earths, Thorium, Zinc atau Zirconium, menampilkan rasio kekuatan terhadap berat yang tinggi menjadikan mereka bahan pilihan setiap kali pengurangan berat penting atau ketika sangat penting untuk mengurangi gaya inersia (untuk bagian mesin yang bergerak cepat). Magnesium sekitar 20% berat baja dan 67% berat aluminium. Cetakan magnesium menunjukkan kapasitas demping yang luar biasa.
- Magnesium murni meleleh pada 650 derajat Celsius (1202 derajat Fahrenheit).
- Penyerutan dari cair ke padat adalah 3,9 hingga 4,2% dan dari cair pada suhu meleleh ke padat pada suhu ruangan adalah 9,7%.
- Magnesium digunakan sebagai elemen pelengga dalam produksi beberapa legam aluminium.
- Di pabrik foundry besi tuang yang menghasilkan besi tuang nodular, magnesium digunakan untuk membuat partikel grafit nodular. Ini juga digunakan untuk perlindungan katodik logam lain dari korosi.
Keselamatan
Langkah pencegahan keselamatan harus dipahami dan diikuti. Magnesium mudah teroksidasi. Jika terpeleset ketika dalam bentuk irisan mesin atau bubuk, ia terbakar dengan intens. Pemesinan harus dilakukan dalam kondisi terkontrol, dengan agen pemadam yang siap digunakan.
Spesifikasi
- Legam cetak tercakup oleh Spesifikasi ASTM B80, B94 dan B199.
- Legam ditarik oleh ASTM B90, B107 dan B217.
- Logam isian untuk Las legam magnesium ditentukan dalam
- Spesifikasi AWS A5.19 untuk Elektroda dan Batang Las Legam Magnesium
- ASTM B 448 Spesifikasi untuk Batang Las Legam Magnesium dan Elektroda Telanjang
- SAE AMS 4397 Kawat Magnesium, Las.
Karakteristik
Las legam magnesium memerlukan jumlah panas yang lebih rendah untuk meleleh daripada bahan lain. Namun, mereka rentan terhadap distorsi, karena konduktivitas termal yang tinggi dan koefisien ekspansi termal. Langkah pencegahan yang memadai harus diambil.
Elemen Pelengga
Karena magnesium terlalu lemah secara mekanis untuk digunakan apa adanya, ia harus dilegam dengan elemen lain yang memberikan properti yang ditingkatkan. Grup legam Mg-Al-Zn, mengandung Aluminium, Manganese dan Zinc, yang merupakan elemen pelengga paling umum untuk aplikasi suhu ruangan. Elemen pelengga Thorium, Cerium dan Zirconium (tanpa Aluminium) digunakan untuk suhu yang lebih tinggi, membentuk grup legam Mg-Zn-Zr.
Peningkatan konten legam menurunkan titik meleleh, memperbesar rentang meleleh dan meningkatkan kecenderungan retakan las. Konten legam yang tinggi membutuhkan panas yang lebih sedikit untuk meleleh dan membatasi pertumbuhan biji, menunjukkan efisiensi las magnesium yang lebih tinggi.
- Aluminium adalah bahan paling efektif untuk memberikan hasil yang ditingkatkan. Dalam persentase 2 hingga 10%, dengan penambahan kecil zink dan manganese, ia meningkatkan kekerasan dan kekuatan, dengan mengorbankan duktilitas. Legam magnesium yang mengandung lebih dari 1,5% Al rentan terhadap korosi stres dan harus dilakukan penurunan stres setelah las.
- Zink digabungkan dengan aluminium membantu mengatasi efek korosi berbahaya dari impurity besi dan nikel yang mungkin ada dalam legam magnesium. Semakin tinggi konten Zn (di atas 1%) semakin tinggi kelembutan panas, yang menyebabkan retakan las.
- Manganese meningkatkan kekuatan leleh (sedikit) dan resistensi air laut dari legam magnesium. Titik meleleh yang lebih tinggi memerlukan input panas yang lebih tinggi untuk meleleh. Pertumbuhan biji di samping las mengurangi kekuatan.
- Thorium atau Cerium dapat ditambahkan untuk meningkatkan kekuatan pada suhu 260 hingga 370 derajat Celsius (500 hingga 700 derajat Fahrenheit). Zirconium dalam jumlah kecil adalah peremaj biji yang meningkatkan kemampuan las.
- Beryllium kadang-kadang ditambahkan untuk mengurangi kecenderungan magnesium terbakar saat meleleh. Tidak ada efek berbahaya yang diamati pada las. Ini mungkin bermanfaat, dalam legam perakitan, dalam mengurangi bahaya terbakar selama perakitan di tungku.
- Kalsium ditambahkan dalam jumlah kecil untuk mengurangi oksidasi, tetapi dapat meningkatkan risiko retakan las.
Proses
Las magnesium umumnya dilakukan dengan proses arc menggunakan arus langsung dengan polaritas terbalik (elektroda positif). Legam ditarik biasanya lebih dapat dilas daripada legam cetak tertentu.
Mode Transfer Logam untuk Las Metal Gas Arc magnesium (GMAW) atau Las Gas Inert (MIG)
- Mode short circuit - isian menyentuh benda kerja banyak kali per detik dan memadamkan arc, logam diumpankan sebagai sekumpulan titik.
- Mode arc pulsed - sumber daya memberikan arus yang dimodulasi. Arc tidak terganggu dan logam ditransfer secara menengah.
- Mode transfer spray - logam ditransfer dengan serangkaian titik.
- Gas pelindung yang paling digunakan biasanya argon sementara campuran dengan helium dapat diterima.
Gas Tungsten Arc untuk Las magnesium (GTAW) juga dikenal sebagai Las Tungsten Inert Gas (TIG)
- Mesin arus bolak-balik atau arus langsung polaritas terbalik (elektroda positif) sumber daya, dengan arus frekuensi tinggi yang ditumpang digunakan.
- Untuk lembar tipis keduanya cocok, untuk lembar tebal arus bolak-balik dipilih karena memberikan penetrasi yang lebih dalam.
- Arus langsung polaritas lurus (elektroda negatif) tidak disukai karena kurang memiliki tindakan pembersihan katod.
Las Elektron Magnesium telah digunakan untuk perbaikan cetakan mahal pada legam yang mengandung kurang dari 1% Zink. Kemampuan las relatif dari berbagai legam magnesium mirip dengan yang ditampilkan untuk proses arc yang lebih umum.
Kondisi harus dipantau dengan ketat karena bahaya adanya rongga dan porositas karena titik didik Magnesium yang rendah dan Zink yang lebih rendah. Sinar sedikit defokus dapat membantu untuk mendapatkan las yang baik.
Laser Beam adalah metode yang disukai untuk las magnesium karena input panas rendah, kecepatan tinggi, dan deformasi terbatas. Namun metode ini memiliki kecenderungan untuk mengembangkan porositas.
Las Resistensi magnesium untuk spot atau lembut dilakukan pada legam ditarik seperti lembar dan ekstrusi, pada dasarnya dengan peralatan dan kondisi yang sama seperti yang digunakan untuk aluminium.
Perbaikan Cetakan: Salah satu aplikasi Las magnesium yang paling umum adalah perbaikan cetakan baik sebagai cetakan atau setelah pelayanan. Persiapan penting dan harus mengecualikan kontaminasi dari bahan eksternal. Lemuran yang luas harus disiapkan untuk memungkinkan penetrasi penuh.
Pemanasan Awal: Kebutuhan untuk pemanasan awal saat las magnesium ditentukan oleh tingkat penahan sambungan dan ketebalan logam: untuk dinding tebal dan lemas las pendek, mungkin tidak diperlukan. Pemanasan awal harus dilakukan di tungku dengan atmosfer pelindung untuk mengurangi oksidasi. Salah satu prosedur yang direkomendasikan untuk meminimalkan retakan las adalah untuk las dari tengah ke sisi (setengah setelah yang lainnya). Schok termal harus dihindari.



