Pemegang Kerja Adhesif untuk CNC Lathe: Menghilangkan Distorsi Cincin Tipis
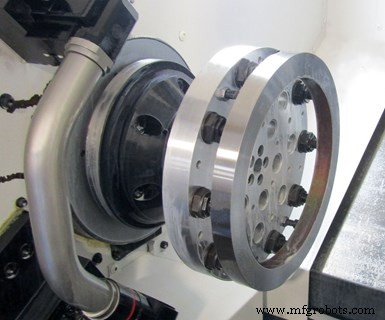
Cincin tipis seperti ini adalah kandidat untuk proses pemegang kerja adhesif aktif foto. Proses ini menghilangkan distorsi bagian yang mungkin terjadi saat pemegang kerja mekanis konvensional digunakan.
Beberapa aplikasi pemutaran, chuck jaws atau pemegang kerja konvensional lainnya untuk CNC lathe dapat menyebabkan bagian distorsi saat gaya pegang diterapkan. Ini dapat terjadi untuk cincin tipis besar seperti yang ditampilkan di sisi kiri. Elemen pemegang kerja ini juga dapat mencegah akses penuh ke bagian, yang mungkin memerlukan reclamping untuk operasi tambahan.
Blue Photon menawarkan metode pemegang kerja alternatif untuk jenis situasi ini yang menggunakan adhesif yang dikurasi oleh cahaya ultraviolet (UV) untuk mengamankan bagian untuk pemutaran. Ini juga dapat digunakan untuk proses lain seperti milling, grinding, electrical discharge machining dan 3D printing/additive manufacturing.
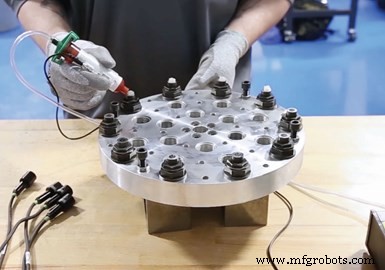
Setelah membersihkan grippers dengan alkohol isopropil, adhesif ditetapkan pada masing-masing.
Komponen utama untuk sistem adhesif aktif foto perusahaan adalah sumber cahaya UV dengan light guide, BlueGrip adhesif dan grippers yang mentransmisikan cahaya UV yang berfungsi sebagai lensa melalui mana cahaya UV melewati untuk mengkurasi adhesif dan melekatkan bagian ke elemen fixturing.
Grippers berbentuk bus dipasang di puncak plate fixture dan memerlukan through-hole untuk memungkinkan cahaya UV melewati ke atas dan melalui gripper untuk mengkurasi adhesif. Untuk sebagian besar aplikasi pemutaran, ini akan dilakukan di workstation dan plate fixture dengan bagian yang dilekatkan kemudian dipasang pada bubut.
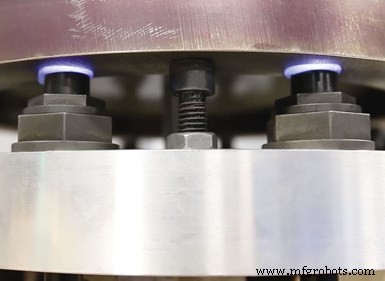
Hard stops, seperti Allen bolts digunakan untuk menyediakan gap adhesif yang tepat antara grippers dan bagian.
Untuk melakukan ini, puncak setiap gripper dan area bagian yang akan dipegang dibersihkan dengan alkohol isopropil. Adesif ditetapkan di puncak setiap gripper sehingga seluruh muka gripper tertutup dan gap antara muka dan underside bagian terisi. Gaps (jadi, ketebalan adhesif) dapat bervariasi dari 0,020 hingga 0,120 inci, tergantung pada keflatalan bagian. Bagian bersandar pada hard stops yang dipasang di plate fixture yang sedikit lebih tinggi dari puncak gripper untuk mencapai gap yang tepat.
Untuk mengkurasi adhesif, light guide sumber cahaya UV dimasukkan ke bagian belakang setiap gripper dan sumber diaktifkan. Biasanya memakan waktu 60 hingga 90 detik untuk cahaya UV mengkurasi adhesif, melekatkan gripper ke bagian. Setelah kuring selesai untuk semua grippers, elemen fixturing dengan bagian dapat dipasang di mesin dan pemesinan dapat dilakukan.
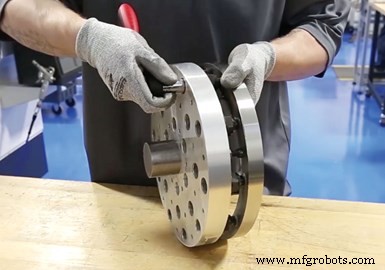
Dengan fixture dilepas dari mesin, sekop digunakan untuk membongkar setiap gripper dan memutuskan bond dengan bagian.
Setelah pemesinan selesai, sekop digunakan untuk membongkar setiap threaded gripper, memotong bond adhesif dengan bagian. Adesif sisih kemudian dapat dikupas dari bagian dan grippers setelah menerapkan steam, atau rendaman air panas atau spray.
Jumlah grippers yang diperlukan didasarkan pada ukuran bagian dan geometrinya, kata perusahaan. Axial holding force tergantung pada ukuran gripper dan dapat bervariasi dari 250 hingga 800 pon. Grippers terbuat dari stainless steel yang diperkuat dan tahan karat dengan finishing black oxide. Adesif dikatakan kompatibel dengan sebagian besar pendingin berbasis air dan minyak dan cutting fluid. Dikatakan dapat memegang berbagai logam ferrous dan nonferrous serta plastik, keramik dan bahan komposit.
Aplikasi Milling
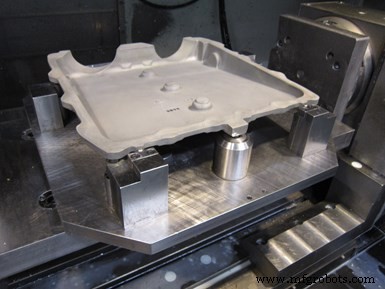
Tantang untuk fixture castings dan benda kerja lain yang relatif tipis, karena bagian tersebut cenderung fleksibel saat klem mekanis konvensional (dan bahkan vacuum chucks dalam beberapa kasus) digunakan. Perhatian harus diberikan untuk tidak memutihkan bagian tersebut saat mengecilkan klem, sebaliknya bagian akan kembali ke keadaan alami setelah klem dilepas setelah pemesinan.
Precision Grinding and Manufacturing (PGM) di Rochester, New York, pernah menghadapi masalah ini di masa lalu, tetapi sekarang menggunakan teknologi Blue Photon untuk bagian seperti casting magnesium yang ditampilkan di atas diproses pada four-axis VMC.
Dengan plate fixture dipasang di rotary table mesin, operator meneteskan sedikit adesif di puncak setiap pin. Dia kemudian memasang casting pada fixture, yang bersandar pada tiga hard datum points, dan memasukkan light guide sumber cahaya UV ke dalam masing-masing tiga grippers yang terletak di titik datum tersebut. Biasanya memakan waktu 30 detik untuk cahaya UV mengkurasi adhesif pada setiap gripper. Operator memutar fixture untuk akses yang lebih mudah ke enam grippers yang tersisa dan mengkurasi adesif di setiap titik tersebut. Program bagian dapat mulai setelah table diputar kembali ke posisi yang tepat.
Setelah pemesinan selesai, T-handle wrench digunakan untuk membongkar setiap gripper, memutar elemen dan memotong bond adhesif dengan workpiece. Workpiece kemudian dapat diambil dari fixture dan operasi pembersihan berikutnya menggunakan portable steam cleaning device digunakan untuk menghapus sisa adesif yang masih ada pada workpiece. Adesif juga harus dicabut dari ujung setiap gripper menggunakan metal scale atau straightedge sebelum workpiece berikutnya dapat difixture untuk pemesinan. Gaps antara workpiece dan grippers (jadi, ketebalan adesif) dapat bervariasi dari 0,010 hingga 0,125 inci tergantung pada keflatalan bagian.



