Penggunaan Probe Pemindaian pada Mesin Swiss-Type: Manfaat dan Kepraktisan
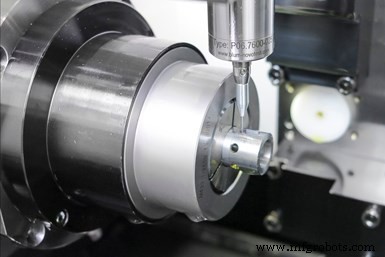 Probe pada mesin memindai kontur lengkap slot komponen ini dengan laju 2 meter per menit untuk memastikan parallelisme slot 2 mikron. Photo credits: Blum-Novotest.
Beberapa bengkel menggunakan probe sentuh pada mesin untuk mempercepat setup atau melakukan pengukuran dalam proses fitur yang diproses untuk kontrol proses. Probe lebih sering ditemukan pada machining center vertikal atau horizontal daripada lathe Swiss-type, salah alasan adalah ruang yang terbatas di dalam zona kerja Swiss-type untuk menampung perangkat semacam itu.
Probe juga tersedia dalam dua versi — touch-trigger dan scanning. Probe touch-trigger menentukan titik diskrit pada permukaan bagian, sedangkan probe scanning dapat melintasi seluruh permukaan mengumpulkan ribuan titik per detik untuk mengukur bentuk fitur serta ukuran dan posisinya. Namun, apakah masuk akal untuk memasang probe pada Swiss-type dan mengambil satu atau lebih posisi alat yang tersedia? Dan, jika iya, untuk memilih probe scanning daripada model touch-trigger untuk memanfaatkan kemampuan menangkap lebih banyak data pengukuran lebih cepat?
Produsen di Oberwolfach, Jerman, menawarkan contoh yang memastikan kedua hal ini.
Karlheinz Lehmann GmbH memesin bagian presisi, simetris rotasi menggunakan beberapa lathe CNC dan mesin milling. Contoh adalah quick coupling kompleks, steel untuk input udara terkompresi untuk Parker Hannifin GmbH. Ini adalah proyek yang menantang karena parallelisme yang diperlukan untuk empat slot bagian. Komponen kunci adalah threads, bores dan empat slot yang sedikit merata, kata CEO Timo Lehmann, tetapi katanya slot adalah “titik krusial dari seluruh desain.”
Faktanya, coupling tidak akan berfungsi jika toleransi parallelisme 2 mikron untuk setiap slot terlewati. Saat dirangkaikan, slot yang sedikit merata berisi bola yang tidak boleh menonjol terlalu jauh, namun juga tidak boleh jatuh melalui slot. Dengan desain ini, quick coupler mencegah suara snap yang biasanya muncul saat melepas dan juga memungkinkan operasi satu tangan.
Sama menantangnya seperti proses pemesinan adalah tugas mengukur slot. Menggunakan lathe Swiss-type Marubeni Citizen-Cincom M32 dengan probe sentuh scanning Blum-Novotest TC76-Digilog, bengkel memverifikasi akurasi dimensi bagian pada mesin.
Blum-Novotest menyebutkan pengukuran analog dengan probe touch-trigger efektif untuk area atau garis. Namun, jika probe semacam itu digunakan untuk aplikasi pengukuran slot ini, jumlah titik yang sangat besar pada slot harus diukur untuk mencapai resolusi yang memadai. Sebaliknya, TC76-Digilob memindai permukaan slot dengan kecepatan pengukuran 2 meter per menit, menghasilkan jumlah nilai yang sangat besar (50.000 per detik) dalam sebagian kecil waktu dari pengumpulan data analog, touch-trigger.
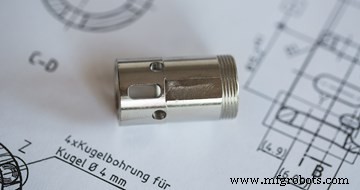
Dengan parallelisme slot yang presisi, quick coupler ini tidak memiliki suara snap keras yang umum pada perangkat semacam ini saat melepas sambil memungkinkan operasi satu tangan.
Di awal run produksi untuk aplikasi coupling ini, bagian referensi di-clamp di mesin, kontur lengkap slot yang sesuai dipindai, dan profil master dicatat dan disimpan di perangkat lunak evaluasi. Setiap bagian yang diproses diukur dan dibandingkan dengan profil yang dicatat. Setiap bagian yang melebihi toleransi dibuang. Menggunakan pengukuran pada mesin dengan cara ini memungkinkan Karlheinz Lehmann GmbH untuk melakukan inspeksi 100 persen, sambil juga mendeteksi tren kesalahan pemesinan sejak dini melalui perangkat lunak evaluasi probe.
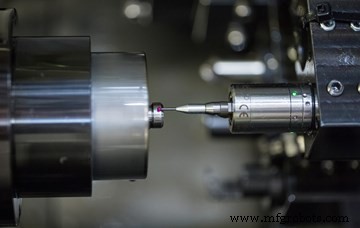
Probe scanning dapat diposisikan secara horizontal atau vertikal di mesin, tergantung pada tugas pengukuran.
Menurut Blum-Novotest, gaya scanning yang lebih tinggi dari TC76-Digilog membuatnya cocok untuk aplikasi yang menantang di lathe serta mesin milling dan grinding. Coolant atau minyak visk tidak merusak keandalan data pengukuran, kata perusahaan, karena gaya scanning yang lebih tinggi memungkinkan probe untuk cukup mendorong melalui coolant. Probe memindai bagian secara non-directional, dan presisi pengukuran dikatakan tercapai melalui teknologi Shark360 perusahaan, yang memperkenalkan sistem mekanisme pengukuran gear muka untuk melakukan probing off-center.
Lehmann menyebutkan perusahaan hampir harus menolak pesanan quick coupler dari Parker Hannifin sampai menerapkan proses probe scanning pada Swiss-type. Faktanya, sekarang perusahaan menggunakan mesin ini untuk run produksi besar lainnya yang berkisar dari 10.000 hingga 30.000 potongan dalam bahan seperti aluminium, stainless steels, heat-treatable steels dan free-cutting steels.



