Tooling Presisi & Workholding Mengoptimalkan Rotor Supercharger Whipple untuk Performa Unggul
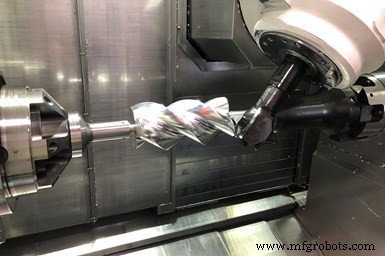
Dengan mengembangkan proses pemesinan yang lebih akurat untuk mating helical rotors, model supercharger Whipple ini dapat secara lebih efisien memaksa udara ke dalam mesin untuk peningkatan horsepower yang lebih tinggi. Workholding kustom dan form tools memungkinkan perusahaan untuk memproses milling rotor supercharger dengan presisi dalam satu setup pada turn-mill B-axis-nya.
Didirikan oleh mantan crew chief dan pemilik balap Art Whipple pada 1987, Whipple Superchargers di Fresno memproduksi twin-screw superchargers untuk pembalap otomotif dan laut, serta yang lain yang ingin meningkatkan performa mesin. Jenis “power adders” ini (turbochargers dan nitrous oxide adalah yang lain) memperkenalkan udara tambahan ke dalam mesin melebihi apa yang dapat ditarik mesin sendiri. Udara lebih berarti lebih banyak bahan bakar dapat ditambahkan, pada dasarnya meningkatkan displacement mesin serta output horsepower.
Kunci di sini adalah mating helical rotors yang akurat dan non-contact di dalam casing supercharger. Dengan desain Whipple, rotor male memiliki tiga lob helical dan female memiliki empat, kata Supercharger Designer Garrett Bright. Ini berputar berlawanan satu sama lain dan sangat dekat. Saat lob masing-masing melewati port inlet udara, udara terperangkap di antara rotor dan casing. Rotasi rotor secara progresif mengurangi ruang yang ditempati udara, mengompresinya. Kompresi berlanjut hingga ruang lob dalam terekspos ke port outlet, melalui yang udara dikeluarkan dengan tekanan lebih tinggi dari tekanan atmosfer ke intake manifold yang terletak di atas mesin.
Efisiensi supercharger bergantung pada efektivitas sealing di antara rotor yang mating dan casing. Sebelumnya, Whipple hanya menggunakan rotor yang diproduksi dan disuplai oleh perusahaan luar. Ini masih menggunakan rotor yang disuplai untuk beberapa model supercharger. Namun, perusahaan sejak itu mulai merancang dan memproses rotor sendiri di dalam perusahaan, dan proses pemesinan yang telah dikembangkan menghasilkan rotor yang lebih silindris dan akurat daripada yang disediakan pemasoknya, menghasilkan desain supercharger yang 5 persen lebih efisien daripada yang menggunakan rotor yang disuplai.
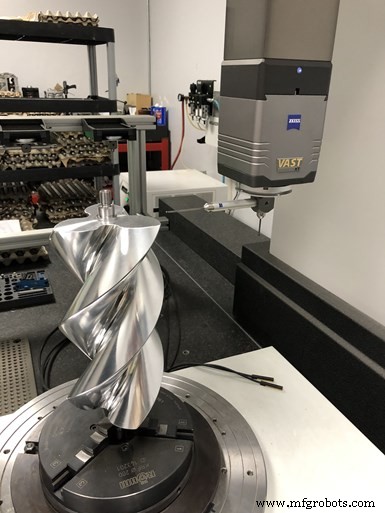
Pengukuran yang dilakukan pada CMM ini memungkinkan Whipple untuk menentukan akurasi rotor yang disuplai dan rotor di mesin di dalam perusahaan. Tujuannya adalah mencapai jarak 125 mikron di antara rotor yang mating, yang kini dapat dicapai dengan kemampuan pemesinan multitask internal.
Bright menjelaskan bahwa Whipple dipicu untuk memproses rotor sendiri setelah melihat hasil pengukuran rotor pemasoknya yang dilakukan pada coordinate measuring machine (CMM) Zeiss Accura. CMM ini memiliki rotary table serta teknologi scanning Vast Zeiss dan opsi Gear Pro dalam perangkat lunak pengukuran Calypso. Bright mengatakan perangkat lunak ini sangat efektif untuk mengukur rotor yang mating karena dapat menetapkan titik kontrol spesifik pada profil helical rotor male dan female di tempat mereka bertemu untuk menentukan jarak di antara keduanya pada titik-titik tersebut. Dia menentukan bahwa profil untuk setiap rotor harus ±63 mikron dengan tujuan mencapai jarak sekitar 125 mikron. Whipple tidak mendapat itu dari vendor rotor.
Membawa Pemesinan ke Dalam Perusahaan
Proses pemesinan rotor internal perusahaan menggunakan form tools mirip dengan pemasoknya, tetapi dengan modifikasi workholding untuk meningkatkan kekakuan.
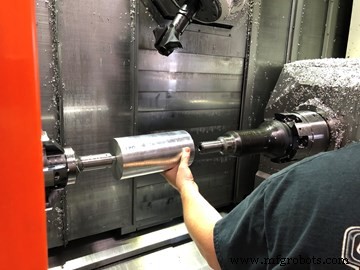
Saat operator memuat blank rotor aluminium 6061 ke dalam turn-mill, spindel utama dan kemudian subspindle mesin memegang shaft journals yang melengkung.
Mesin yang dibeli beberapa tahun yang lalu untuk aplikasi ini adalah turn-mill Mazak Integrex e-420H-S II dengan B-axis milling head. Faktanya, turn-mill ini tidak melakukan turning.
Blank rotor aluminium 6061 silindris pertama-tama di-center drill secara longitudinal pada mesin lain untuk memungkinkan shaft steel ditekan ke dalamnya. Saat operator memuat blank ke dalam Integrex, spindel utama dan kemudian subspindle mesin memegang protruding journals. Kemudian, sumbu B mesin sangat di-tilt untuk mengorientasikan form tool kustom yang cocok dengan profil flute rotor yang diinginkan saat pada sudut tersebut. Terakhir, form tool berputar dipindahkan sepanjang sumbu Z saat rotor diputar perlahan untuk membuat setiap flute dalam beberapa pass.
Awalnya, Whipple menggunakan ER collets extended-length, pullback-style untuk memegang shaft journals. Panjang extended diperlukan untuk memosisikan blank jauh dari subspindle untuk memberikan ruang yang cukup untuk spindel B-axis tilt sejauh yang diperlukan di atas chuck subspindle untuk menampung form tool. Namun, fungsionalitas pullback dari collet ini membuat pemuatan blank rotor memakan waktu dan sulit. Pengencangan collet (resulting in pullback) memberikan beban berlebihan pada spindel utama, berarti W-axis subspindle harus di-tram in untuk membantu dial-out beban. Tanpa itu, chatter atau finishing permukaan yang buruk dapat terjadi. Akibatnya, operator akan terus clamp dan re-clamp hingga sebagian besar beban dihilangkan, yang biasanya memakan waktu 10 menit. Plus, Whipple terus-menerus mengganti collet karena aus yang dialami saat dikencangkan dan dibuka begitu banyak kali.
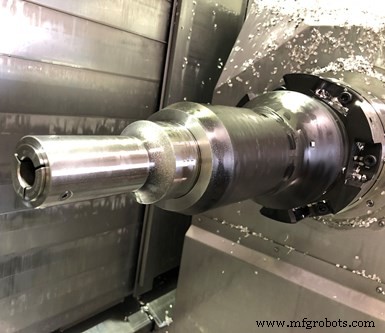
Berbeda dengan ER collets yang sebelumnya digunakan, dead-length collets tidak menarik workpiece dan memberikan beban pada spindel utama yang harus dihilangkan. Ini mengurangi setup dari 10 menjadi dua menit.
Pada saran Kellen Bush, application engineer Mazak yang bekerja dengan Whipple pada proyek ini, perusahaan menghubungi Hainbuch untuk merancang pendekatan workholding alternatif. Sales Manager Hainbuch Tom Chambers menjelaskan bahwa solusi workholding kustom perusahaan tidak hanya memberikan jangkauan yang diperlukan untuk memungkinkan sumbu B mesin tilt ke sudut yang diperlukan tanpa interferensi tetapi juga menawarkan kekakuan yang lebih tinggi sambil menyederhanakan pergantian. Ini memungkinkan sebagian besar karena dead-length collets digunakan alih-alih pullback types. Chambers mengatakan dead-length collets “clamp in space,” berarti blank rotor tidak akan bergerak saat collet di-clamp. Akibatnya, tidak ada beban tambahan yang harus di-dial-out yang diberikan pada spindel utama. Pergantian sekarang hanya memakan waktu dua menit.
Form tools Kyocera Unimerco yang digunakan Whipple untuk memproses rotor (seperti yang dilakukan pemasok rotor Whipple) sebenarnya tidak umum digunakan untuk memotong logam. Anders Varga, sales manager Kyocera Unimerco, mengatakan jenis alat ini biasanya digunakan untuk memotong kayu, komposit dan material fibrous lainnya. Ini terutama karena jumlah tekanan yang akan ditimbulkan pada alat akibat area kontak yang tinggi antara workpiece logam dan tepi pemotong insert panjang. Bahwa alat ini dapat digunakan dalam aplikasi pemesinan rotor ini berbicara tentang kekakuan mesin dengan Capto spindle interface dan workholding kustomnya.
Menggunakan form tools yang cocok dengan profil helical flute rotor (profil yang telah diedit Bright) menghilangkan kebutuhan polishing yang mungkin diperlukan jika beberapa end mills digunakan untuk mengukir flute. Rotor diproses sehingga lob mereka sebesar mungkin, namun sedikit undersized untuk mengizinkan coating proprietary berikutnya. Whipple biasanya menyimpan dua alat roughing dan tiga alat finishing untuk rotor male dan female. Alat menggunakan insert carbide micro-grain uncoated. Insert untuk alat roughing dilekatkan pada badan alat melalui screw; alat finishing dibrazed padanya.
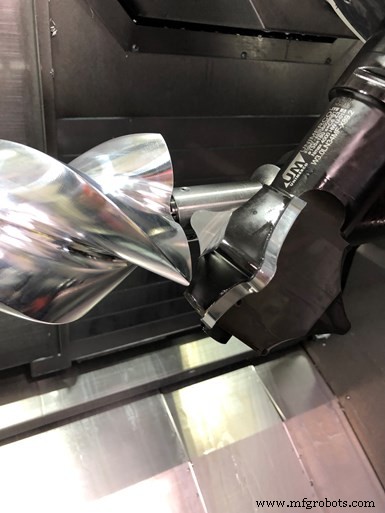
Dengan menggunakan form tools, Whipple tidak perlu melakukan finishing sekunder seperti yang akan dilakukan jika menggunakan end mills untuk membuat flute rotor.
Sekarang, tidak hanya proses pemesinan ini mencapai tujuan jarak 125 mikron Bright di antara rotor yang mating tetapi end-to-end rotor cylindricity lebih konsisten. Katanya dengan pendekatan workholding asli, perbedaan cylindricity di satu ujung rotor dibandingkan dengan yang lain mungkin mencapai 10 mikron. Itu telah berkurang menjadi 1 mikron. Waktu siklus rotor juga sedikit lebih cepat. Waktu siklus untuk rotor male adalah 14 menit dan rotor female memakan waktu 20 menit. Namun, bagi Whipple, ini adalah bonus. Tujuan utamanya adalah mencapai presisi pemesinan rotor yang lebih tinggi dan mempercepat pergantian, keduanya telah dicapai.



