Produksi Film Kemasan Plastik: Gambaran Komprehensif tentang Proses dan Bahan
Kantong plastik—sering disebut kemasan plastik—telah menjadi general di kehidupan modern, menawarkan solusi yang ringan dan hemat biaya untuk menyimpan makanan, barang konsumen, dan produk industri di seluruh dunia. Sementara kemudahannya tidak dapat diragukan, implikasi lingkungan dari penggunaan yang luasnya semakin diperiksa. Di bawah ini, Sunrise Colors memberikan panduan langkah demi langkah yang dipimpin ahli tentang perjalanan manufaktur film kemasan plastik, dari bahan baku hingga kantong jadi, dan menyoroti nuansa yang membedakan jenis polimer utama.
1. Siklus Produksi Empat Langkah untuk Kemasan yang Aman dan Berkualitas Tinggi
Untuk memenuhi standar kualitas dan keamanan yang ketat—terutama untuk aplikasi kontak makanan—perusahaan kemasan plastik mengikuti urutan empat langkah yang teruji yang memprioritaskan praktik higienis dan kontrol input yang tepat.
1.1. Persiapan Bahan: Pengadukan dan Kondisi
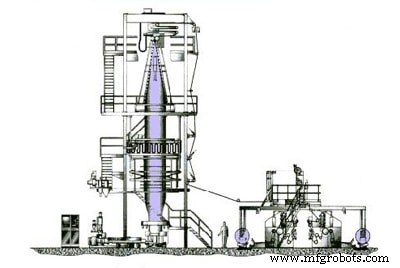
Selama fase awal ini, teknisi mencampur granulat plastik baru—atau campuran konten daur ulang—dengan additif esensial, membentuk bahan “plastik-digunakan”. Hasil campuran, atau masterbatch, memastikan bahwa setiap lapisan film memiliki properti mekanis, optik, dan rintangan yang diinginkan.
1.2. Pembentukan Film: Tahap Blow-Moulding
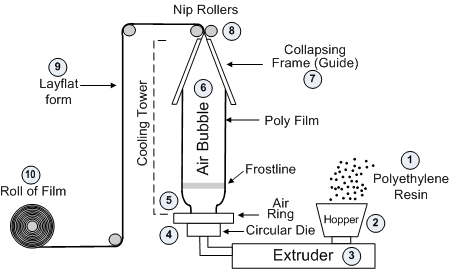
Setelah pramixing, bahan cair diarahkan ke ekstruder atau sistem jenis straw, di mana dipanaskan dan diubah menjadi gelembung—disebut “leleh panas” atau thermal-break—dengan ketebalan dan lebar yang dikontrol dengan tepat. Operator mengkalibrasi membran untuk mencapai spesifikasi yang diperlukan untuk aplikasi target.
1.3. Pasa-eksstrusi: Pendinginan dan Penggulungan
Setelah gelembung pendingin, ia dilewatkan melalui serangkaian gulungan yang membentuknya menjadi lembar datar dan stabil. Film kemudian digulung pada inti kertas atau plastik, menghasilkan gulungan berlapis dua. Untuk produk berlapis satu, langkah stripping sekunder menciptakan dua inti secara bersamaan.
1.4. Pemotongan dan Penyegelan Akhir
Gulungan yang selesai diisi ke dalam pemotong otomatis. Sensor canggih mengukur panjang setiap segmen untuk memastikan keseragaman, sementara sistem tekan panas terintegrasi menyegel tepi bawah kantong. Hasilnya adalah kantong plastik siap pakai yang memenuhi kriteria keamanan dan kinerja.
2. Nuansa Produksi Spesifik Bahan
Meskipun siklus ekstrusi-tiup inti tetap konsisten di seluruh polimer, setiap materi—LDPE, HDPE, PP—memiliki karakteristik unik yang mempengaruhi penyesuaian proses dan kesesuaian penggunaan akhir. Di bawah ini adalah perbandingan singkat dari plastik umum ini.
2.1. LDPE (Low‑Density Polyethylene)
- Properti: Fleksibilitas tinggi, transparansi yang bagus, rintangan superior terhadap kelembapan dan kimia, cocok untuk kontak makanan.
- Penggunaan Umum: Kantong fleksibel untuk penyimpanan cairan, sachet bumbu, dan kantong untuk sayuran segar.
- Catatan Proses: Titik leleh 105–115 °C; mudah dicetak namun sulit untuk ditembakkan karena fleksibilitasnya. Perlakuan anti-statis direkomendasikan untuk lingkungan elektronik atau ledak.
- Produksi: Mengikuti urutan ekstrusi-tiup standar, dengan penyesuaian kecil untuk mempertahankan integritas film selama pendinginan.
2.2. HDPE (High‑Density Polyethylene)
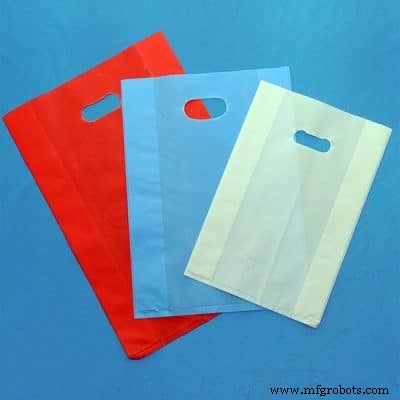
- Properti: Agak transparan, permukaan glos, lebih kaku dibandingkan LDPE, kekuatan mekanis lebih tinggi.
- Penggunaan Umum: Kantong pegangan, kantong belanja, dan wadah kaku.
- Catatan Proses: Titik leleh 130–150 °C. Memerlukan bar stabilisasi sentral di kepala cetakan untuk menjaga gelembung tegak selama ekstrusi dan memfasilitasi pendinginan cepat leleh suhu tinggi.
- Produksi: Mirip dengan LDPE tetapi menyertakan bar stabilisasi dan regimen pendinginan yang sedikit dimodifikasi.

2.3. PP (Polypropylene)
- Properti: Tidak berwarna, tidak berbau, non-toksik, resistensi panas yang bagus (160–171 °C), mudah robek saat ditusuk.
- Penggunaan Umum: Kemasan produk bernilai tinggi, kantong yang dapat dicabut, dan wadah botanis.
- Catatan Proses: Suhu leleh tinggi memerlukan metode blowing dari atas ke bawah; gelembung dibentuk dari atas untuk mencegah robekan. Pendinginan air jet memastikan penurunan suhu cepat, memstabilkan film sebelum digulung.
- Produksi: Membagi langkah ekstrusi-blow-press dan pemotongan dengan polimer lainnya tetapi memerlukan teknik blowing khusus dan pendinginan untuk mempertahankan integritas film.
Terlepas dari jenis polimer, tahap produksi dasar—pengadukan, ekstrusi-tiup, pendinginan, dan pemotongan—tetap konstan. Namun, properti fisik unik dari setiap materi menentukan penyesuaian proses tertentu, memastikan produk akhir memenuhi tuntutan fungsional dari aplikasi yang dimaksudkan.



