Pengoptimalan Fluida Pemotong untuk Berbagai Proses Pemotongan Logam
Fluida pemotongan logam disingkat sebagai fluida pemotong; efek pelumasan dalam proses pemotongan dapat mengurangi gesekan antara muka rake dan sekapan, serta muka flank dan permukaan yang diproses, membentuk sebagian dari film pelumas, sehingga mengurangi gaya pemotongan, gesekan dan konsumsi daya, mengurangi suhu permukaan dan aus alat pada bagian gesekan antara alat dan benda kerja mentah, dan meningkatkan performa pemotongan material benda kerja.
Berbagai proses pemotongan memiliki persyaratan yang berbeda untuk fluida pemotong. Pemilihan yang tepat dari fluida pemotong yang sesuai sangat penting untuk kualitas benda kerja.
Putar Kasar
Saat putaran kasar, simpulan pemrosesan besar, jadi kedalaman pemotongan dan geser besar, resistensi pemotongan besar, banyak panas pemotongan dihasilkan, dan aus alat juga serius. Harus terutama digunakan untuk pendingin dan dengan beberapa pembersih, pelumas dan pencegah karat. Fluida pemotong berbasis air yang efektif menghilangkan panas pemotongan dengan cepat, mengurangi suhu pemotongan, dan meningkatkan daya tahan alat. Secara umum, lebih baik menggunakan emulsi tekanan ekstrem. Selain performa pendingin yang baik, emulsi tekanan ekstrem juga memiliki pelumasan tekanan ekstrem yang baik. Saat menggunakan fluida pemotong berbasis air, perhatikan pemeliharaan permukaan rel mesin. Keringkan fluida pemotong di meja kerja dan oleskan pelumas sebelum pulang kerja.
Putar Halus
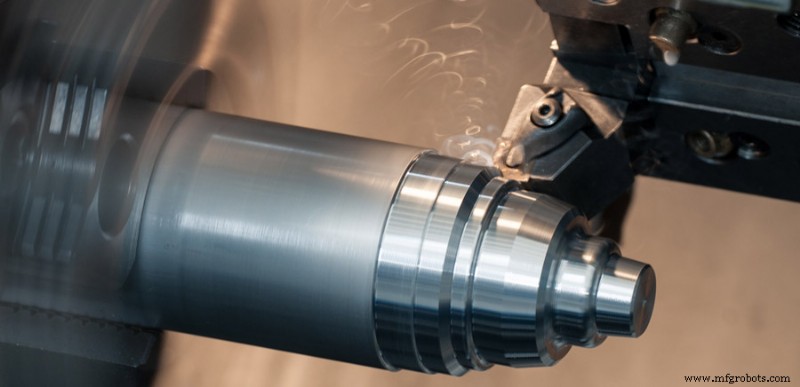 Saat putaran halus, simpulan pemotongan kecil, kedalaman pemotongan biasanya hanya 0,05-0,8 mm, dan laju geser juga kecil. Diperlukan untuk memastikan akurasi dan kekasaran permukaan benda kerja. Karena gaya pemotongan rendah dan suhu rendah selama putaran halus, fluida pemotong dengan koefisien gesekan rendah dan performa pelumasan yang baik harus digunakan. Secara umum, emulsi konsentrasi tinggi (massa fraksi di atas 10%) dan fluida pemotong dengan additive minyak harus digunakan. Untuk putar dengan persyaratan akurasi tinggi, seperti benang halus, minyak canola, minyak kedelai atau produk lain harus digunakan sebagai fluida pelumasan untuk memenuhi persyaratan akurasi. Seperti yang disebutkan di atas, karena stabilitas minyak sayur buruk dan mudah teroksidasi, beberapa pabrik menggunakan (massa fraksi) pelumas pemotongan presisi JQ-1 15% dan minyak sistem total hilang L-AN32 85% sebagai minyak pemotongan presisi, dengan hasil yang baik.
Bor Dalam
Mekanisme bor dalam sama dengan putar, tetapi ini adalah pemesinan lubang dalam, jumlah pemotongan dan kecepatan pemotongan tidak besar, tetapi kondisi pendinginan buruk, emulsi dapat digunakan sebagai fluida pemotong, dan aliran dan tekanan fluida pemotong harus ditingkatkan secara berkala saat diperlukan.
Frais
Frais adalah pemotongan terputus-putus. Kedalaman pemotongan setiap gigi berubah dari waktu ke waktu, cenderung getaran dan dampak tertentu, jadi kondisi frais lebih buruk daripada putar. Saat menggunakan alat baja kecepatan tinggi untuk frais datar kecepatan tinggi atau frais ujung kecepatan tinggi, fluida pemotong dengan properti pendingin yang baik dan properti pelumasan tertentu diperlukan, seperti emulsi tekanan ekstrem. Dalam frais kecepatan rendah, minyak pemotong dengan pelumasan yang baik diperlukan, seperti minyak pemotongan presisi dan minyak pemotong tekanan ekstrem tidak aktif. Untuk stainless steel dan baja tahan panas alloy, minyak pemotong yang mengandung additive tekanan ekstrem sulfur dan klorin dapat digunakan.
Riam
Riam adalah pemurnian lubang dan memerlukan akurasi tinggi. Riam adalah pemotongan kecepatan rendah dan geser kecil, terutama karena alat dan dinding lubang ditekan dan dipotong, dan pecahan sekapan mudah tertahan di selang atau menempel pada tepis blad, yang mempengaruhi efek tekanan landasan. Hancurkan akurasi pemesinan dan kekasaran permukaan, meningkatkan torsi pemotongan, tetapi juga menghasilkan tepi bau dan meningkatkan aus alat. Riam pada dasarnya termasuk dalam keadaan pelumasan batas. Secara umum, emulsi tekanan ekstrem konsentrasi tinggi atau minyak pemotong tekanan ekstrem dengan pelumasan yang baik dan beberapa kelincahan dapat digunakan untuk mendapatkan hasil yang baik. Untuk stainless steel dan baja tahan panas, fluida pemotong gabungan dengan tekanan ekstrem tinggi dapat digunakan. Untuk riam lubang dalam, minyak pemotong bor lubang dalam dengan performa pelumasan yang baik dapat memenuhi persyaratan teknologi.
Broaching
Boros adalah alat pemrosesan di mana sejumlah besar gigi diatur secara menurut arah sumbu sesuai gigi blad. Ciri broaching adalah dapat memproses benda kerja dengan bentuk kompleks dengan presisi tinggi. Karena boros adalah alat berharga, daya tahan alat memiliki dampak yang lebih besar pada biaya produksi. Selain itu, broaching adalah pemurnian, yang memiliki persyaratan ketat pada kekasaran permukaan benda kerja. Saat broaching, resistensi pemotongan besar, pengangkutan sekapan sulit, kondisi pendingin buruk, dan permukaan benda kerja mudah cedera, jadi pelumasan dan performa pengangkutan sekapan dari fluida pemotong diperlukan. Di Cina ada minyak broaching khusus yang mengandung additive tekanan ekstrem sulfur.
Untuk broaching stainless steel dan alloy tahan panas, rumus berikut (massa fraksi) dapat digunakan: pelumas tekanan ekstrem JQ-2 20%, parafin klorinasi 15%, benzen 80 digunakan 1%, minyak sistem total hilang L-ANN22 64%.
Bor
Bor dengan bor las biasa adalah pemrosesan kasar. Sulit untuk mengeluarkan sekapan selama bor dan panas pemotongan tidak mudah dikeluarkan, yang sering menghasilkan pengaanalan blad, yang mempengaruhi umur bor dan efisiensi pemrosesan. Memilih fluida pemotong dengan performa baik dapat memperpanjang umur bor beberapa kali lipat atau lebih, dan efisiensi produksi juga dapat ditingkatkan secara signifikan. Secara umum, emulsi tekanan ekstrem atau fluida pemotong sintetis tekanan ekstrem dapat digunakan. Fluida pemotong sintetis tekanan ekstrem memiliki tegangan permukaan rendah dan permeabilitas yang baik. Ini dapat mendinginkan bor dengan cepat, yang sangat efektif dalam memperpanjang umur alat dan meningkatkan efisiensi pemrosesan. Untuk bahan sulit dipotong seperti stainless steel dan alloy tahan panas, minyak pemotong tekanan ekstrem viskositas rendah dapat digunakan.
Pemesinan Busur
Saat pemotongan busur, alat dalam kontak cuneiform dengan material pemotongan, dan tepi pemotongan dikelilingi oleh material pemotongan di tiga sisi. Torsi pemotongan besar dan pengangkutan sekapan sulit. Panas tidak dapat dibawa oleh sekapan dengan cepat. Alat mudah aus, pecahan pemotongan macet dan getaran mudah terjadi. Terutama saat membuat busur dan baut, kondisi pemotongan lebih menuntut, dan terkadang terjadi pecahan dan patah baut.
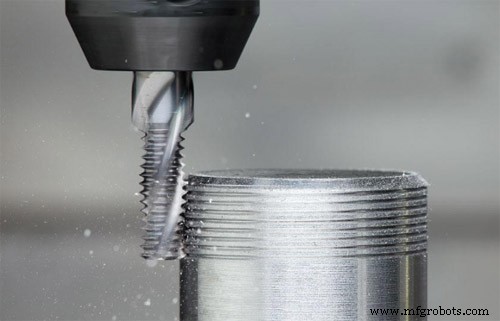
Fluida pemotong diharapkan memiliki koefisien gesekan lebih rendah dan tekanan ekstrem lebih tinggi pada saat yang sama untuk mengurangi resistensi gesekan alat dan memperpanjang umur alat. Secara umum, fluida pemotong komposit yang mengandung agen minyak dan agen tekanan ekstrem harus dipilih. Selain itu, permeabilitas fluida pemotong sangat penting saat memasang busur. Apakah fluida pemotong dapat menembus tepi pemotongan dengan cepat memiliki dampak besar pada daya tahan baut. Permeabilitas fluida pemotong berkaitan dengan viskositas. Minyak dengan viskositas rendah memiliki permeabilitas yang lebih baik. Jika perlu, sejumlah kecil solar atau kerosene dapat ditambahkan untuk meningkatkan permeabilitas. Dalam beberapa kasus, saat memasang lubang buta, sulit bagi fluida pemotong untuk masuk ke lubang. Dalam hal ini, fluida pemotong dengan viskositas tinggi dan adhesi kuat akan lebih efektif.
Berikut beberapa rumus (massa fraksi) fluida pemotong untuk pemasang busur:
- Minyak lemak sulfat 10%, parafin klorinasi 10%, minyak lemak 8%, minyak sistem total hilang L-AN15 72%, cocok untuk baut busur baja dan alloy baja.
- Pelumas tekanan ekstrem JQ-2 20%, pelumas pemotongan presisi JQ-1 10%, minyak sistem total hilang L-AN15 70%, cocok untuk baut busur baja dan alloy steel.
- Pelumas tekanan ekstrem JQ-2 15%, minyak mesin diesel 20%, minyak sistem total hilang L-AN15 65%, cocok untuk baut busur aluminium dan alloy aluminium.
- Pelumas tekanan ekstrem JQ-2 30%, parafin klorinasi 10%, minyak lemak 10%, minyak sistem total hilang L-AN32 50%, cocok untuk baut busur stainless steel dan lubang buta.
- Minyak emulsi tekanan ekstrem 20% + air 80%, cocok untuk pemrosesan busur bagian standar baja.
Gerinda
Pemesinan gerinda dapat mendapatkan akurasi dimensi tinggi dan kekasaran permukaan rendah. Saat menggerinda, kecepatan gerinda tinggi, pembangkitan panas besar, dan suhu gerinda dapat mencapai 800-1000℃ atau bahkan lebih. Mudah menyebabkan cedera permukaan benda kerja dan retakan permukaan serta deformasi bagian karena stres termal. Roda gerinda aus pasivasi dan partikel gerinda terlepas, dan debu gerinda serta bubuk roda gerinda mudah terpancar dan jatuh pada permukaan bagian, yang mempengaruhi akurasi pemrosesan dan kekasaran permukaan. Saat memproses material tahan lentur dan plastis, debu gerinda mudah terjebak dalam celah pada permukaan kerja roda gerinda atau debu gerinda dan logam pemrosesan terlepas pada permukaan roda gerinda, yang akan membuat roda gerinda kehilangan kemampuan penggerindaannya. Oleh karena itu, untuk mengurangi suhu gerinda, mencuci debu gerinda dan bubuk roda gerinda, dan meningkatkan rasio penggerinda dan kualitas permukaan benda kerja, perlu menggunakan fluida pemotong dengan performa pendingin dan pembersih yang baik, dan beberapa tingkat pelumasan serta resistensi karat.
1. Gerinda Biasa:
Emulsi anti-karat atau soda air dan fluida pemotong sintetis (massa fraksi) dapat digunakan, seperti: emulsi anti-karat 2%, natrit natrium 0,5%, karbonat natrium 0,2%, air 97,3%; 0,8% natrit natrium, 0,3% karbonat natrium, 0,5% gliserin, 98,6% air; langsung gunakan emulsi anti-karat 3%-4% atau cairan sintesis kimia.
Untuk gerinda presisi dengan persyaratan akurasi tinggi, penggunaan fluida gerinda halus H-1 dapat secara signifikan meningkatkan akurasi pemesinan dan efisiensi gerinda benda kerja, dan konsentrasi penggunaannya adalah 4-5%.
2. Gerinda Kecepatan Tinggi:
Gerinda dengan kecepatan roda melebihi 50 m/s biasanya disebut gerinda kecepatan tinggi. Saat kecepatan linear roda gerinda meningkat, suhu gerinda meningkat secara signifikan. Menurut tes, suhu gerinda (suhu rata-rata benda kerja) saat kecepatan linear roda gerinda 60 m/s sekitar 50-70% lebih tinggi daripada 30 m/s; saat kecepatan linear roda gerinda 80 m/s, suhu gerinda lebih tinggi daripada pada 60 m/s. 15-20% lebih tinggi. Setelah kecepatan linear roda gerinda ditingkatkan, jumlah partikel abrasif yang berpartisipasi dalam penggerindaan per satuan waktu meningkat, gesekan terintensif, dan konsumsi energi juga meningkat, yang meningkatkan suhu permukaan benda kerja, dan meningkatkan kemungkinan cedera dan retakan pada permukaan. Gunakan pendingin dengan performa pendingin yang efisien untuk mengatasi. Oleh karena itu, dalam gerinda kecepatan tinggi, fluida gerinda biasa tidak dapat digunakan, tetapi fluida gerinda kecepatan tinggi dengan penetrasi dan performa pendingin yang baik harus digunakan. Misalnya, fluida gerinda kecepatan tinggi GMY dapat memenuhi proses gerinda kecepatan tinggi dengan kecepatan linear 60 m/s.
3. Gerinda Daya:
Ini adalah proses gerinda efisiensi tinggi yang canggih. Misalnya, dalam gerinda kuat cepat dan kuat, roda gerinda dengan kecepatan linear 60 m/s akan dipotong secara radial dengan laju geser 3,5-6 mm/min. Laju dapat mencapai 20-40 mm3/mm.s. Pada saat ini, gesekan antara partikel abrasif roda gerinda dan benda kerja sangat parah. Bahkan dalam kondisi pendingin tekanan tinggi dan aliran besar, rentang suhu lapisan permukaan benda kerja di zona gesekan adalah 700-1000℃. Tidak, proses penggerindaan tidak mungkin. Dalam gerinda kuat, dibandingkan dengan emulsi, volume gerinda total meningkat 35%, rasio penggerindaan meningkat 30-50%, dan waktu gerinda normal diperpanjang sekitar 40%. Kerugian daya sekitar 40%. Oleh karena itu, performa pendingin memiliki dampak besar pada efek penggerindaan selama gerinda kuat. Saat ini, fluida gerinda kuat yang diproduksi dalam negeri meliputi fluida gerinda kuat kecepatan tinggi QM dan fluida gerinda kuat geser lambat HM.
4. Gerinda Roda Gerinda Berlian:
Ini digunakan untuk penggerindaan material dengan kekerasan tinggi seperti baja tahan karat, keramik, kaca dan lain-lain. Ini dapat dilakukan secara kasar dan halus. Permukaan yang dihasilkan biasanya tidak menghasilkan retakan atau celah, yang dapat mencapai kekasaran permukaan yang lebih baik. Untuk mencegah pembangkitan panas berlebih selama penggerindaan dan aus dini roda gerinda, dan untuk mendapatkan kekasaran permukaan yang lebih rendah, diperlukan pendinginan yang berkelanjutan dan cukup. Karena kekerasan benda kerja tinggi, fluida penggerindaan terutama harus memiliki performa pendingin dan pembersih untuk menjaga roda gerinda tetap tajam. Koefisien gesekan fluida penggerindaan tidak boleh terlalu rendah, jika tidak akan menyebabkan efisiensi penggerindaan rendah dan cedera permukaan. Cairan sintesis kimia berbasis garam anorganik digunakan sebagai fluida penggerindaan. Sejumlah kecil polietilena glikol dapat ditambahkan sebagai pelumas selama penggerindaan halus, yang dapat meningkatkan kualitas pemrosesan permukaan benda kerja. Untuk bagian dengan persyaratan akurasi pemesinan tinggi, minyak gerinda berbasis minyak viskositas rendah dengan properti pelumasan yang baik dapat digunakan.
5. Gerinda Busur, Gigi dan Baut:
Jenis penggerindaan ini memperhatikan kualitas dan akurasi dimensi permukaan yang diproses setelah penggerindaan. Secara umum, disarankan menggunakan minyak gerinda yang mengandung additive tekanan ekstrem. Jenis minyak gerinda berbasis minyak ini karena performa pelumasan yang baik, dapat mengurangi panas gerinda, dan additive tekanan ekstrem di dalamnya dapat bereaksi dengan material benda kerja untuk menghasilkan film sulfida besi dan klorida besi dengan kekuatan geser rendah, yang dapat mengurangi aus tepi pemotongan butir abrasif dan membuat penggerindaan berjalan mulus. Untuk mendapatkan performa pendingin dan pembersih yang lebih baik, dan untuk memastikan keselamatan kebakaran, minyak gerinda viskositas rendah dan titik nyala tinggi harus dipilih.



