Penentuan Tingkat Baja Dijelaskan: Kimia, Sifat, dan Panduan Pemilihan
Karakteristik yang menentukan baja
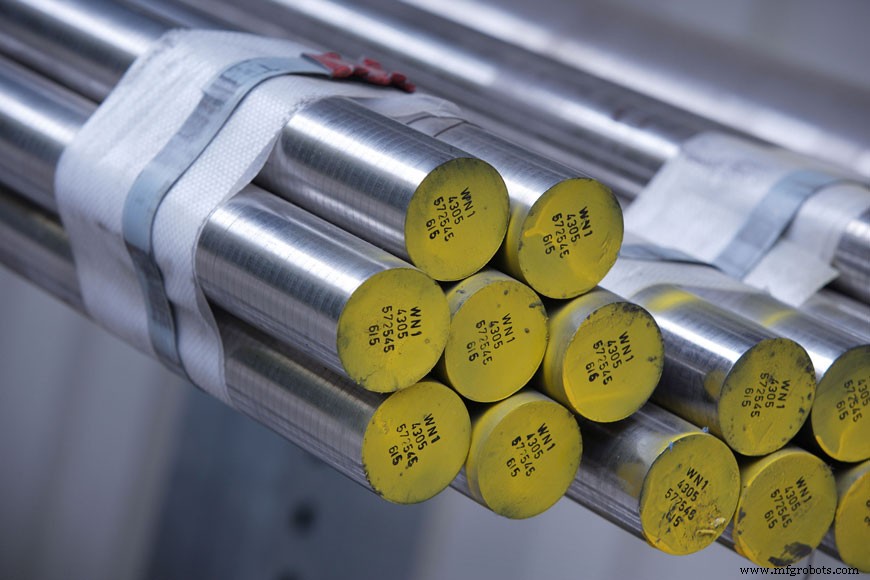
Sistem penentuan tingkat baja mempertimbangkan komposisi kimia, perawatan, dan properti mekanik untuk memungkinkan pembuat memilih produk yang sesuai untuk aplikasi mereka. Selain persentase aktual karbon dan aloi lain dalam materi, mikrostruktur juga memiliki pengaruh signifikan terhadap properti mekanik baja.
Penting untuk memahami definisi mikrostruktur—dan cara mikrostruktur baja dapat dimanipulasi menggunakan pembentukan panas dan dingin dan setelah manufaktur. Teknik ini dapat digunakan untuk mengembangkan produk dengan properti mekanik tertentu. Namun, manipulasi komposisi dan mikrostruktur akan menghasilkan trade-off antara properti yang berbeda. Misalnya, baja yang lebih keras dapat berakhir dengan kekuatan yang berkurang.
Mikrostruktur
Mikrostruktur materi adalah cara molekul tergabung bersama dengan gaya yang bekerja antara molekul tersebut. Proses pemanasan dan pendinginan digunakan untuk mengubah mikrostruktur dari satu bentuk ke bentuk lain, dengan demikian mengubah properti materi.
Mikrostruktur tidak dapat diamati dengan mata telanjang tetapi dapat dipelajari di bawah mikroskop. Baja dapat mengadopsi beberapa mikrostruktur yang berbeda—ferrite, pearlite, martensite, cementite, dan austenite.
Ferrite
Ferrite adalah istilah yang digunakan untuk struktur molekuler besi murni pada suhu ruangan. Baja dengan kandungan karbon yang sangat rendah juga akan mengadopsi mikrostruktur yang sama. Bentuk karakteristik ferrite adalah struktur kristal body-centered cubic (BCC). Secara visual, bayangkan kubus dengan satu molekul di setiap sudut dan satu molekul di tengah kubus. Molekul lebih longgar dipacking dalam BCC daripada dalam mikrostruktur lain yang mengandung lebih banyak molekul dalam setiap kubus. Namun, jumlah karbon yang dapat ditambahkan tanpa mengubah mikrostruktur ferrite rendah, hanya 0,006% pada suhu ruangan.
Austenite
Austenite adalah mikrostruktur yang terbentuk ketika aloi berbasis besi dipanaskan di atas 1500˚F tetapi di bawah 1800˚F. Jika aloi yang benar ada dalam baja, seperti nikel, materi akan mempertahankan mikrostruktur ini bahkan saat didinginkan. Bentuk karakteristik austenite adalah struktur kristal face-centered cubic (FCC). Secara visual, bayangkan kubus dengan satu molekul di setiap sudut dan satu molekul di tengah setiap sisi kubus. Molekul dalam konfigurasi austenite lebih padat dibandingkan dengan ferrite. Austenite dapat mengandung hingga 2% karbon dan adalah mikrostruktur umum dari baja karat.
Cementite
Saat baja karbon dipanaskan ke dalam rentang austenite—dan kemudian didinginkan tanpa aloi apa pun yang ada untuk mempertahankan bentuk austenite—mikrostruktur kembali ke bentuk ferrite. Namun, jika kandungan karbon lebih besar dari 0,006%, atom karbon berlebihan bereaksi dengan besi untuk membentuk senyawa kimia yang disebut iron carbide (Fe3C), juga dikenal sebagai cementite. Cementite tidak terjadi sendiri karena sebagian materi akan tetap dalam bentuk ferrite.
Pearlite
Pearlite adalah struktur berlapis yang terbentuk oleh lapisan bergantian ferrite dan cementite. Ini terjadi ketika baja didinginkan lambat, membentuk campuran eutektik. Campuran eutektik adalah satu di mana dua bahan cair kristal secara bersamaan. Dalam kondisi ini, ferrite dan cementite keduanya terbentuk pada saat yang sama, menghasilkan lapisan bergantian dalam mikrostruktur.
Martensite
Martensite memiliki struktur kristal body-centered tetragonal. Bentuk mikro kristal ini dicapai dengan mendinginkan baja dengan cepat yang menyebabkan atom karbon terperangkap di dalam jaring besi. Hasil bersihnya adalah struktur jarum yang sangat keras dari besi dan karbon. Baja dengan mikrostruktur kristal martensite biasanya adalah aloi baja karbon rendah yang mengandung sekitar 12% kromium.
Penting bagi produsen dan konsumen baja untuk memahami mikrostruktur baja dan bagaimana hal itu mempengaruhi properti mekanik materi. Kandungan karbon, konsentrasi aloi, dan metode finishing semuanya memiliki dampak terhadap mikrostruktur dan oleh karena itu dapat digunakan untuk memanipulasi properti produk akhir. Mungkin untuk dua sampel dengan konten aloi yang sama untuk memiliki mikrostruktur yang berbeda tergantung pada metode finishing dan perawatan panas yang digunakan.
Pembentukan panas dan dingin
Setelah baja cair dicetak, harus dibentuk ke dalam bentuk akhirnya dan kemudian difinisikan untuk mencegah korosi. Baja biasanya dicetak ke dalam bentuk siap mesin: blooms, billets, dan slabs. Bentuk cetakan kemudian dibentuk dengan rolling. Rolling dapat dilakukan panas, hangat, atau dingin tergantung pada materi dan aplikasi target. Selama rolling, deformasi kompresi dicapai dengan menggunakan dua roll kerja. Roll berputar dengan cepat untuk secara bersamaan menarik dan meremas baja di antara mereka.
Pembentukan dingin
Pembentukan dingin adalah proses rolling baja di bawah suhu rekristalisasinya. Tekanan yang diberikan oleh roll pada baja menyebabkan dislokasi dalam mikrostruktur materi, sehingga menciptakan butir dalam materi. Saat dislokasi ini bertumpuk, baja menjadi lebih keras dan lebih sulit untuk dibentuk lebih lanjut. Rolling dingin juga menyebabkan baja menjadi rapuh, yang dapat diatasi melalui perawatan panas.
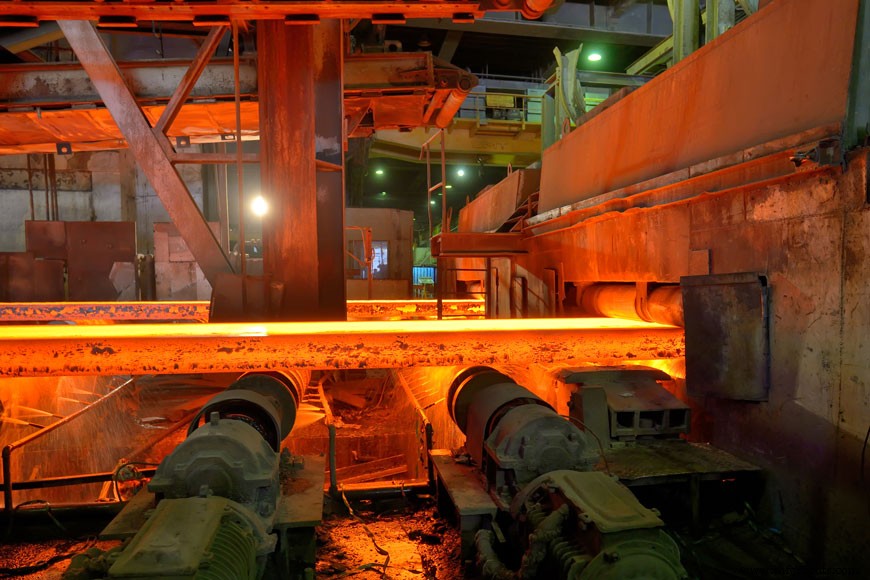
Setelah rolling selesai, potongan baja difinisikan menggunakan teknik pemrosesan sekunder untuk mencegah korosi dan meningkatkan properti mekanik:
- Coating
- Perawatan permukaan
- Perawatan panas
Perawatan panas
Efek perawatan panas
Mikrostruktur baja dapat diubah melalui pemanasan dan pendinginan yang terkontrol. Ini telah mengarah pada pengembangan berbagai metode perawatan panas untuk memodifikasi mikrostruktur dan mencapai perubahan yang diinginkan dalam properti mekanik.
Mikrostruktur baja mengalami perubahan fase pada suhu tertentu. Perawatan panas didasarkan pada pemahaman dan manipulasi titik transformasi tertentu:
- Normalizing temperature
Austenite adalah fasa dari mana struktur lain dibentuk. Sebagian besar perawatan panas dimulai dengan memanaskan baja ke fasa austenitic seragam 1500–1800°F. - Upper critical temperature
Suhu kritis atas adalah titik di bawahnya cementite atau ferrite mulai terbentuk. Ini terjadi saat baja pendingin dari suhu normalizing. Bergantung pada kandungan karbon, titik ini berada di antara 1333–1670°F. - Lower critical temperature
Suhu kritis bawah adalah titik transformasi austenite-to-pearlite. Austenite tidak dapat ada di bawah suhu kritis bawah 1333°F.
Laju pendinginan—dari suhu normalizing dan melalui suhu kritis atas dan bawah—akan menentukan mikrostruktur baja yang dihasilkan pada suhu ruangan.
Perawatan panas mencakup berbagai proses, termasuk annealing, quenching, dan tempering. Dalam baja, ductility dan kekuatan memiliki hubungan terbalik. Perawatan panas dapat meningkatkan ductility dengan mengorbankan kekuatan, atau sebaliknya.
Jenis perawatan panas
Spheroidizing
Spheroidizing terjadi saat baja karbon dipanaskan ke sekitar 1290°F selama 30 jam. Lapisan cementite dalam mikrostruktur pearlite diubah menjadi spheroid, menghasilkan bentuk baja yang paling lunak dan paling ductile.
Full annealing
Baja karbon dianneal dengan pertama memanaskan sedikit di atas suhu kritis atas—mempertahankan suhu tersebut selama satu jam—lalu pendingin dengan laju sekitar 36°F per jam. Proses ini menghasilkan struktur pearlitic kasar yang ductile tanpa tekanan internal.
Process annealing
Process annealing mengurangi stres dalam baja karbon rendah yang dikerjakan dingin (> 0,3% C). Baja dipanaskan ke 1025–1292°F selama satu jam. Dislokasi dalam mikrostruktur diperbaiki oleh reformasi kristal sebelum pendinginan.
Isothermal annealing
Baja karbon tinggi pertama dipanaskan di atas suhu kritis atas. Kemudian dipelihara, didinginkan ke suhu kritis bawah, dan dipelihara sekali lagi. Kemudian didinginkan secara bertahap ke suhu ruangan. Proses ini memastikan materi mencapai suhu dan mikrostruktur yang seragam sebelum tahap pendinginan berikutnya.
Normalizing
Baja karbon dipanaskan ke suhu normalizing selama satu jam. Pada titik ini, baja sepenuhnya memasuki fasa austenite. Baja kemudian didinginkan dengan udara. Normalizing menciptakan mikrostruktur pearlitic halus dengan kekuatan dan kekerasan tinggi.
Quenching
Baja karbon sedang atau tinggi dipanaskan ke suhu normalizing, lalu di-quench (pendinginan cepat dengan merendam dalam air, larutan garam, atau minyak) ke suhu kritis atas. Proses quenching menghasilkan struktur martensitic—sangat keras, tetapi rapuh.
Tempering quenched steel
Perawatan panas paling umum karena hasilnya dapat diuraikan dengan akurat. Baja yang di-quench dipanaskan kembali ke suhu di bawah titik kritis bawah, lalu didinginkan. Suhu bervariasi sesuai dengan tujuan yang diinginkan—dengan rentang 298–401°F yang paling umum. Proses ini memulihkan sebagian ketahanan pada baja yang di-quench dan rapuh dengan memungkinkan beberapa spheroidite terbentuk.
Properti mekanik
Properti mekanik diukur sesuai dengan standar internasional seperti ASTM (American Society for Testing and Materials) atau SAE (Society of Automotive Engineers).
Properti mekanik utama baja
Hardness
Hardness adalah kemampuan suatu bahan untuk menahan aus. Peningkatan kekerasan dapat dicapai dengan meningkatkan kandungan karbon, dan dengan quenching yang menyebabkan pembentukan martensite.
Strength
Kekuatan logam adalah jumlah gaya yang diperlukan untuk merusak materi. Normalizing sebuah potongan baja akan meningkatkan kekuatannya dengan menciptakan mikrostruktur yang seragam di seluruh materi.
Ductility
Ductility adalah kemampuan logam untuk berubah bentuk di bawah stres tarik. Baja yang dibentuk dingin memiliki ductility rendah karena dislokasi dalam mikrostruktur. Process annealing akan memperbaiki ini dengan memungkinkan kristal untuk reformasi dan oleh karena itu menghilangkan beberapa dislokasi.
Toughness
Toughness adalah kemampuan untuk menahan stres tanpa pecah. Baja yang di-quench dapat dibuat lebih tahan dengan tempering yang menambahkan spheroids ke mikrostruktur.
Machinability
Machinability adalah kemudahan baja dapat dibentuk dengan pemotongan, penggerusan, atau pemboran. Machinability dipengaruhi terutama oleh kekerasan. Semakin keras materi, semakin sulit untuk dimesin.
Weldability
Weldability adalah kemampuan baja untuk di-las tanpa cacat. Ini terutama bergantung pada komposisi kimia dan perawatan panas. Titik leleh, serta konduktivitas listrik dan panas, semuanya memiliki pengaruh terhadap weldability suatu materi.
Untuk informasi lebih lanjut tentang properti mekanik dan pengujian baja, lihat properti dan produksi cetakan baja.
Deskriptor kualitas
Deskriptor kualitas diterapkan pada produk baja dalam kategori luas seperti kualitas merchant, industrial, atau structural. Label ini menandai baja tertentu sebagai cocok untuk aplikasi dan proses fabrikasi tertentu, memungkinkan navigasi pasar dan pengambilan keputusan yang lebih cepat. Baja ditempatkan dalam kategori tertentu berdasarkan beberapa faktor berbeda:
- Internal soundness
- Komposisi kimia dan seragamnya
- Tingkat ketidaksempurnaan permukaan
- Lingkup pengujian selama manufaktur
- Jumlah, ukuran, dan distribusi inklusi
- Hardenability
Sistem penentuan tingkat baja
Spesifikasi, seperti yang diterbitkan oleh ASTM, AISI (American Iron and Steel Institute), dan SAE, menyediakan bahasa standar untuk insinyur, pembuat, dan konsumen untuk berkomunikasi properti baja. Penentuan tingkat sering sangat spesifik—termasuk segalanya dari komposisi kimia, properti fisik, perawatan panas, proses fabrikasi, dan bentuk.
ASTM
Sistem ASTM menggunakan huruf deskriptif diikuti oleh angka berurutan. Misalnya, 'A' menunjukkan logam ferrous, dan '53' adalah nomor yang ditetapkan untuk baja karbon yang galvanisasi.
ASTM A53 akan memiliki properti berikut:
- Komposisi kimia, Max %
- Karbon: 0,25 (Grade A), 0,30 (Grade B)
- Mangan: 0,95 (Grade A), 1,20 (Grade B)
- Phosphorous: 0,05
- Sulfur: 0,045
- Properti mekanik
- Kekuatan Tarik, UTS: 330 MPa atau 48.000 psi (Grade A), 414 MPa atau 60.000 psi (Grade B)
- Kekuatan Tarik, Yield: 207 MPa atau 30.000 psi (Grade A), 241 MPa atau 35.000 psi (Grade B)
- Bentuk dan perawatan
- Pipa NPS 1/8 – NPS 26
- Baja yang galvanisasi
- Hitam dan hot-dipped
- Lapisan seng
- Welded dan seamless
SAE
Sistem penomoran AISI/SAE menggunakan angka 4 digit untuk klasifikasi. Dua angka pertama menunjukkan jenis baja dan konsentrasi elemen aloi, dan dua angka terakhir menunjukkan konsentrasi karbon.
Misalnya, SAE 5130 menggambarkan baja yang mengandung 1% Kromium dan 0,30% Karbon. Awalan huruf digunakan sebagai deskriptor kualitas untuk kualitas merchant.



