Investment Casting Dijelaskan: Proses Lost-Wax Presisi
Pengantar proses investment casting
Investment casting, juga dikenal sebagai pengecoran presisi atau pengecoran lost-wax, adalah proses manufaktur di mana pola lilin digunakan untuk membentuk cetakan keramik sekali pakai. Pola lilin dibuat dalam bentuk yang sama persis dengan item yang akan dicor. Pola ini dilapisi dengan bahan keramik tahan api. Setelah bahan keramik mengeras, cetakan dibalik dan dipanaskan hingga lilin mencair dan mengalir keluar. Cangkang keramik yang mengeras menjadi cetakan investasi sekali pakai. Logam cair dicurahkan ke dalam cetakan dan dibiarkan mendingin. Hasil cor logam kemudian dipisahkan dari cetakan yang telah habis.
Istilah investment casting berasal dari proses “investing” (melingkari) pola dengan bahan tahan api. Investment casting sering dipilih dibandingkan metode cetakan lainnya karena hasil cornya menampilkan detail halus dan permukaan as-cast yang berkualitas. Cetakan ini juga dapat dibuat dengan dinding tipis dan saluran internal kompleks. Berbeda dengan pengecoran pasir, investment casting tidak memerlukan draft.
Kualitas proses ini dapat memberikan cetakan net shape atau near-net shape, yang memberikan penghemat biaya signifikan dalam material, tenaga kerja, dan machining. Proses ini dapat menggunakan sebagian besar logam umum, termasuk aluminium, perunggu, magnesium, baja karbon, dan stainless steel. Bagian yang dibuat dengan investment casting antara lain palang turbin, peralatan medis, komponen senjata api, gear, perhiasan, kepala tongkat golf, dan banyak komponen mesin lain dengan geometri kompleks.
Proses investment casting
Proses investment casting terdiri dari beberapa langkah: konstruksi cetakan logam, produksi pola lilin, pembuatan cetakan keramik, penurunan logam, solidifikasi, shakeout, dan pembersihan.
1. Konstruksi cetakan logam
Pola lilin dan cetakan keramik hancur selama proses investment casting, sehingga setiap cor membutuhkan pola lilin baru. Kecuali investment casting digunakan untuk produksi volume sangat kecil (seperti yang umum untuk karya seni atau perhiasan asli), cetakan atau matriks yang diperlukan untuk memproduksi pola lilin diperlukan.
Ukuran matriks utama harus dihitung dengan hati-hati; harus mempertimbangkan pengecilan yang diharapkan dari pola lilin, pengecilan yang diharapkan dari bahan keramik yang dilapisi di atas pola lilin, dan pengecilan yang diharapkan dari hasil cor logam itu sendiri.
2. Produksi pola lilin
Jumlah pola lilin selalu sama dengan jumlah cor yang akan dihasilkan; setiap cor individual membutuhkan pola lilin baru.
Lilin panas disuntik ke dalam cetakan atau matriks dan dibiarkan mengeras. Inti mungkin diperlukan untuk membentuk fitur internal. Hasil pola lilin adalah replika yang sama persis dengan bagian yang akan diproduksi. Metode ini mirip dengan die-casting, tetapi dengan lilin digunakan alih-alih logam cair.
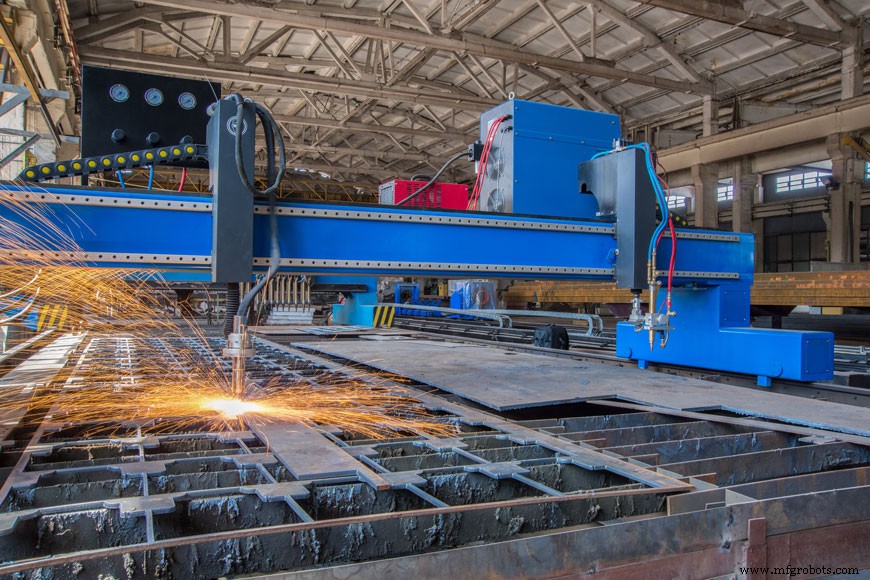
3. Pembuatan cetakan
Sistem peluncuran (sprue, runner bars, dan risers) dilampirkan pada cetakan lilin. Untuk cor yang lebih kecil, beberapa pola lilin dilampirkan pada sistem peluncuran lilin pusat untuk membentuk rangka seperti pohon. Gelas cor, biasanya dilampirkan di ujung runner bars, berfungsi untuk memperkenalkan logam cair ke dalam cetakan.
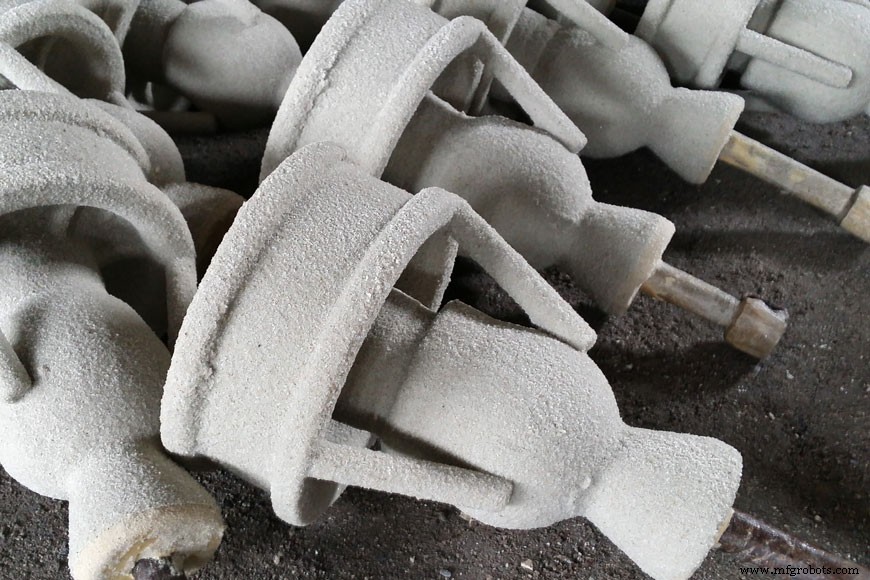
Rangka “pohon pola” yang dirangkai dicelupkan ke dalam suspensi silika berbutir halus. Dicelup berulang kali, dilapisi dengan suspensi yang lebih tahan api dengan setiap celupan. Setelah lapisan tahan api mencapai ketebalan yang diinginkan, dibiarkan kering dan mengeras; lapisan kering membentuk cangkang keramik di sekitar pola dan sistem peluncuran.
Ketebalan cangkang keramik tergantung pada ukuran dan berat bagian yang dicor, dan suhu penurunan logam yang dicor. Ketebalan dinding rata-rata sekitar 0,375 in. (9,525 mm). Cetakan keramik yang mengeras dibalik, ditempatkan dalam oven, dan dipanaskan hingga lilin mencair dan mengalir keluar. Hasilnya adalah cangkang keramik berongga.
4. Penurunan logam
Cetakan keramik dipanaskan hingga sekitar 1000 – 2000°F (550 – 1100°C). Proses pemanasan lebih memperkuat cetakan, menghilangkan sisa lilin atau kontaminan, dan menguapkan air dari bahan cetakan.
Logam cair dicurahkan ke dalam cetakan saat masih panas – logam cair mengalir ke gelas cor, melalui sistem peluncuran pusat, dan ke dalam setiap rongga cetakan pada pohon. Cetakan yang telah dipanaskan sebelumnya memungkinkan logam mengalir dengan mudah melalui bagian tipis dan detail. Ini juga menciptakan cor dengan akurasi dimensi yang ditingkatkan, karena cetakan dan cor akan mendingin dan menyusut bersama-sama.
5. Mendingin
Setelah cetakan dicurahkan, logam mendingin dan mengeras. Waktu yang dibutuhkan untuk cetakan mendingin ke dalam keadaan padat tergantung pada material yang dicor dan ketebalan cor yang dibuat.
6. Shakeout
Setelah cor mengeras, cetakan keramik hancur, dan cor dapat diambil. Cetakan keramik biasanya dipecahkan secara manual atau dengan air tekan. Setelah diambil, cor individual dipisahkan dari pohon sistem peluncurannya menggunakan dampak manual, pemotongan gerigi, pemotongan, pembakaran, atau dengan pendinginan cair menggunakan nitrogen cair.
7. Finishing
Operasi finishing seperti grinding atau sandblasting biasanya digunakan untuk mengaluskan bagian di pintu masuk dan menghilangkan ketidaksempurnaan. Tergantung pada logam yang cor dicurahkan, heat treating mungkin digunakan untuk mengeras bagian akhir.
Kapan menggunakan investment casting
Karena kompleksitas dan persyaratan tenaga kerja, investment casting adalah proses yang relatif mahal – namun manfaatnya seringkali melampaui biaya. Praktis setiap logam dapat dicor dengan investment casting. Bagian yang dibuat oleh investment casting biasanya kecil, tetapi proses ini dapat digunakan secara efektif untuk bagian yang beratnya 75 lbs atau lebih.
Investment casting mampu menghasilkan bagian kompleks dengan permukaan as-cast yang berkualitas. Cetakan investment tidak perlu memiliki taper yang dibuat untuk menghilangkan komponen dari cetakannya karena cangkang keramik terpisah dari bagian saat mendingin. Fitur produksi ini memungkinkan cor dengan sudut 90 derajat untuk dirancang tanpa tunjangan penyusutan bawaan, dan tanpa machining tambahan yang diperlukan untuk mendapatkan sudut-sudut tersebut.
Proses investment casting menciptakan bagian dengan akurasi dimensi yang unggul; bagian net shape mudah dicapai, dan bentuk akhir seringkali diproduksi tanpa machining sekunder. Setiap luncuran cor unik membutuhkan matriks baru untuk menghasilkan pola lilin. Tooling untuk investment casting dapat cukup mahal; tergantung pada kompleksitas, biaya tooling dapat bervariasi antara $1000 dan $10,000.
Untuk pesanan volume tinggi, waktu dan tenaga kerja yang dihemat dengan menghilangkan atau mengurangi machining sekunder dengan mudah menutupi biaya tooling baru. Luncuran cor kecil kurang mungkin untuk menutupi investasi. Umumnya, investment casting adalah pilihan logis untuk luncuran 25 bagian atau lebih.
Biasanya membutuhkan waktu 7 hari dari pola lilin segar hingga cor lengkap; mayoritas waktu itu dihabiskan untuk membuat dan mengeringkan cetakan cangkang keramik. Beberapa pabrik cor memiliki kemampuan kering cepat untuk menghasilkan cor lebih cepat. Sifat yang memakan waktu dan tenaga kerja dari investment casting tidak hanya mempengaruhi biaya. Pabrik cor memiliki peralatan dan kapasitas produksi yang terbatas, sehingga lead time yang lebih lama untuk investment casting adalah hal umum.
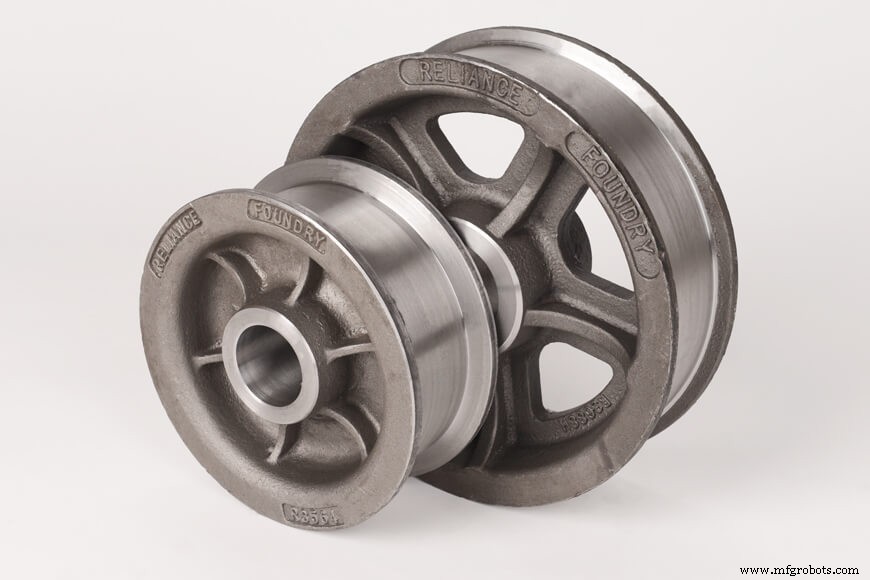
Jasa pengecoran custom
Reliance Foundry bekerja sama dengan klien untuk merancang pola dan metode cetakan untuk setiap cor custom. Minta Penawaran untuk informasi lebih lanjut tentang bagaimana layanan cor kami dapat mencocokkan kebutuhan proyek Anda.



