Baja Alat SKD11: Sifat, Perlakuan Panas, dan Performa
SKD11 die steel adalah baja alat Jepang. Material kekerasan perlakuan panas: hrc58-60 SKD11 adalah jenis baja alat paduan krom tinggi dan karbon tinggi. Setelah perlakuan panas, ia memiliki kekerasan tinggi, kemampuan penggerindaan, daya tahan keras yang kuat dan stabilitas dimensi yang baik. Kemampuan pemrosesan yang baik, partikel karbida yang halus dan seragam, karena penambahan khusus elemen kimia molibdenum dan vanadium, tidak perlu khawatir tentang retakan penekukan.
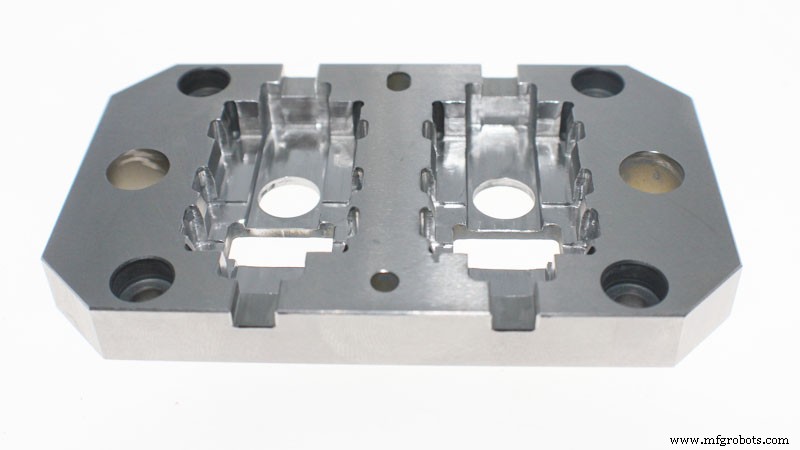
Performa Spesifik SKD11
A) Kekuatan dan keawetan suhu tinggi, daya tahan aus yang baik, mudah dipotong;
B) Baja cetak dingin dengan keseimbangan yang baik antara kekuatan, keawetan dan resistensi panas,
C) Dilakukan refining dega pengepong vakum, sehingga kualitas internal sangat bersih.
D) Kemampuan pemrosesan yang baik.
E) Daya tahan keras yang baik, pendinginan udara dapat mengakak, tidak perlu khawatir tentang retakan penekukan.
F) Deformasi perlakuan panas sangat kecil, dan deviasi penekukan sangat kecil. Sangat cocok untuk cetakan dengan persyaratan presisi.
G) Daya tahan aus yang luar biasa, paling cocok untuk digunakan sebagai cetakan pemotong untuk baja berkarat atau material kekerasan tinggi.
H) Keawetan yang baik.
I) Umur cetakan lebih lama dan performa lebih stabil.
J) Mudah diproses dan deformasi perlakuan panas kecil.
Pengantar Aplikasi
Lembar dengan tebal tidak lebih dari 6mm, cetakan pemotong efisiensi tinggi. Cetakan pukul dan cetakan stempel berbagai gunting, blangko sisip, blade kayu, mesin gerinda benang, slider tahan aus cetakan kepala dingin, cetakan resin termoetakan, ukur canggih dan cetakan tarik dalam serta ekstrusi dingin lainnya.
Cara Menggunakan SKD11 (Hanya Untuk Referensi)
- digunakan di bawah status “penekukan + pengemuning”
- “penekukan + pendinginan dingin + pengemuning” (cocok untuk persyaratan presisi dan stabilitas dimensi tinggi)
- digunakan di bawah “penekukan + pengemuning + perlakuan nitriding” (cocok untuk persyaratan kekerasan permukaan tinggi)
- perlakuan kriogenik untuk mendapatkan kekerasan dan stabilitas dimensi tertinggi, cetakan dikriogenik -70 hingga -80 ℃ segera setelah penekukan, dipertahankan selama 3-4 jam, dan kemudian diemuningkan. Kekerasan alat atau cetakan setelah perlakuan kriogenik 1-3hrc lebih tinggi dari perlakuan panas konvensional. Untuk bagian dengan bentuk kompleks dan perubahan ukuran besar, perlakuan kriogenik dapat menyebabkan retakan.
- perlakuan nitriding setelah perlakuan nitriding pada cetakan atau bahan kerja, lapisan struktur keras dengan kekerasan tinggi dan resistensi korosi tertentu terbentuk pada permukaan.
- setelah nitriding pada 525 ℃, kekerasan permukaan bahan kerja sekitar 1250hv. Pengaruh waktu nitriding pada lapisan yang menembus ditunjukkan dalam tabel di bawah ini. Waktu nitriding (H) 203060 kedalaman lapisan nitriding mm 0.25 0.30 0.35
- setelah nitriding lunak pada 570 ℃, kekerasan permukaan bahan kerja sekitar 950hv. Biasanya, setelah 2 jam perlakuan nitriding lunak, kedalaman lapisan keras dapat mencapai 10-20um Mudah menghasilkan retakan penggerindaan saat menggerinda kosong cetakan atau bekerja dalam keadaan pengemuning suhu rendah. Untuk mencegah retakan, harus diadopsi pakan penggerindaan kecil untuk banyak penggerindaan, dan kondisi pendingin air yang baik harus ditambahkan pada saat yang sama.
Saat pemotongan kawat digunakan untuk memroses cetakan dengan bentuk kompleks atau ukuran besar, retakan biasanya terjadi pada baris akhir pemotongan kawat.
Untuk mencegah retakan, disarankan untuk mengadopsi penekukan gas dan pengemuning suhu tinggi untuk mengurangi stres perlakuan panas, atau melakukan pemrosesan ruang pada kosong cetakan.
Perlakuan Panas
Penekukan: pertama preheat 700 ~ 750 ℃, kemudian panaskan ke 1000 ~ 1050 ℃ dan dinginkan dalam udara diam. Jika tebal alat baja lebih dari 6 inci, lebih baik memanaskan ke 980 ~ 1030 ℃ dan mengakak dalam minyak. Pengemuning: memanaskan ke 150 ~ 200 ℃, tinggal pada suhu ini, dan kemudian dinginkan dalam udara diam. Kekerasan: di atas HRC 61. Analing: panaskan ke 800 ~ 850 ℃, tinggal pada suhu ini selama 1 ~ 3 jam, dan biarkan dingin perlahan dalam tungku. Taikan: 900 ~ 1050 ℃.
Komposisi Kimia
C 1.40-1.60
Si 0.40
Mn 0.50
Cr 11.00-13.00
Mo 0.80-1.20
V 0.3



