Baja ASTM A27: Cara Memilih Grade Ideal untuk Cetakan Anda
Memahami pengaruh komposisi kimia dan pemanasan pasca-pengelasan
Spesifikasi material yang benar untuk cor harus diidentifikasi sebelum melakukan pemesanan dengan pabrik cor. Ini memastikan cor yang diinginkan akan memiliki kualitas yang diperlukan untuk kinerja dan ketahanan terbaik. Pemesanan cor di pabrik cor biasanya dibuat sesuai spesifikasi ASTM—sistem pengklasifikasian baja dan material lain berdasarkan properti mekanis, analisis kimia, dan penggunaan yang dimaksudkan. ASTM International, formerly known as the American Society for Testing and Materials (ASTM), adalah organisasi standar yang diakui secara global.
Apa itu ASTM A27?
Tergantung pada properti mekanis dan kimia yang diperlukan, baja (Fe) akan mengandung jumlah elemen asing (alogami) yang bervariasi selain karbon (C). ASTM A27 adalah spesifikasi yang dikembangkan untuk cor baja karbon untuk aplikasi umum. Sering disebut sebagai baja ringan, atau baja karbon murni, perbandingan biaya vs. kekuatan dari bentuk cor baja umum ini membuatnya menjanjikan untuk berbagai penggunaan.
ASTM A27 menyediakan beberapa grade dan dua kelas cor baja yang dapat ditentukan tergantung pada persyaratan kimia dan kekuatan desain. Ini juga menyediakan persyaratan tambahan jika cor memerlukan inspeksi unik dan kepatuhan terhadap kebutuhan desain lainnya. ASTM A27 mencakup cor baja karbon untuk aplikasi yang memerlukan kekuatan tarik minimal hingga 70 ksi (485 MPa).
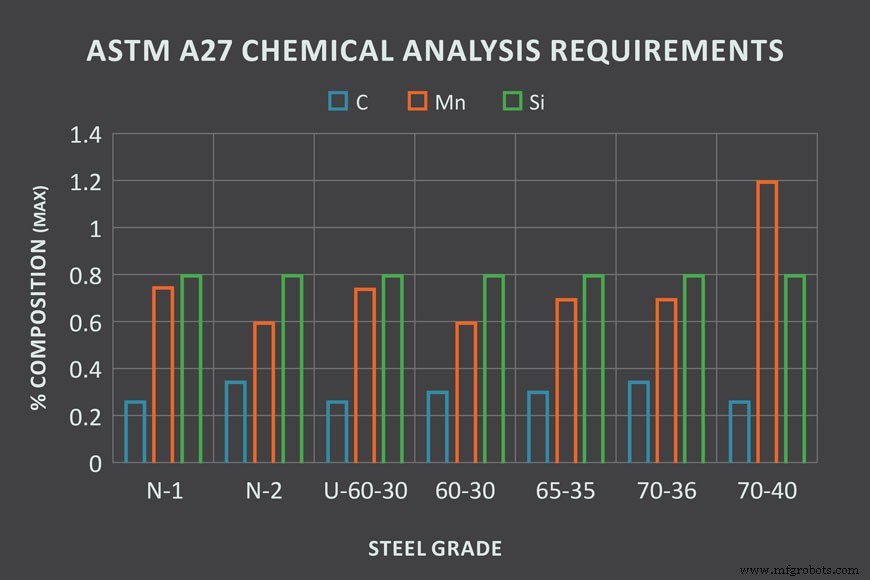
Ada beberapa grade baja dan dua kelas cor baja yang tercakup di bawah ASTM A27. Setiap grade bervariasi berdasarkan komposisi kimia dan jenis pemanasan yang diperlukan untuk memengaruhi perubahan properti mekanis.
Pengujian tambahan dapat diterapkan pada spesifikasi saat pengujian di luar analisis kimia dan tarik. Pengujian tambahan memprodusen untuk melakukan dari pilihan pengujian tambahan.
PENGUJIAN TAMBAHAN
Inspeksi Permukaan
Pengujian internal untuk keutuhan
Pengujian kekuatan
Periksa retakan atau ketidakterusan cor dengan mengamati tekstur dan cacat permukaan.
Periksa rongga internal untuk memastikan baja tidak ada retakan, rongga penyusutan, atau cacat lainnya.
Periksa untuk memverifikasi suhu, tergantung transisi rentan dan rapuh.
Contoh: Pengujian partikel magnetik
Contoh: Pengujian radiografis
Contoh: Pengujian dampak Charpy
Efek pemanasan logam
Pemanasan logam digunakan untuk mengubah, memperbaiki, atau meningkatkan properti fisik logam. Proses ini di pabrik cor melibatkan pemamasan dan pendinginan menggunakan oven pemanasan, seringkali hingga suhu ekstrim. Ini mengurangi stres pada bagian cor, homogenisasi properti fisik cor, dan memodifikasi properti fisik logam. Pemanasan logam melibatkan full annealing, normalizing, dan tempering—atau quenching dan tempering. Pemanasan logam harus dilakukan setelah cor telah mendingin sepenuhnya.
Saat mempertimbangkan grade dan kelas baja, pemanasan logam memainkan peran penting. Semua cor, dengan pengecualian Grade N-1 dan U-60-30, harus dipanaskan. Kelas besar dipengaruhi oleh kebutuhan cor terhadap pemanasan pasca-pengelasan.
Memilih grade baja
Saat memilih grade baja, pilih satu yang memenuhi persyaratan aktual, alih-alih grade yang bertujuan untuk memenuhi kondisi yang tidak pernah diharapkan. Grade yang lebih tinggi dan pengujian tambahan biasanya akan menuntut biaya yang lebih tinggi. Ketika pengujian atau kriteria penerimaan yang berlebihan di luar yang diperlukan dilakukan, biaya ditambahan tanpa harus meningkatkan kegunaan cor. Jumlah pengujian yang diminta dan kriteria penerimaan harus mengikuti desain dan persyaratan pelayanan.
GRADE BAJA
Grade N-1
Analisis kimia saja
Grade N-2
Dipanaskan tetapi tidak diuji secara mekanis
Grade U-60-30
Diuji secara mekanis tetapi tidak dipanaskan
Grade 60-30, 65-35, 70-36 dan 70-40
Dipanaskan tetapi tidak diuji secara mekanis
Memilih kelas baja
Setelah memutuskan grade baja, saatnya untuk memilih kelas baja. Ada dua kelas baja yang terpisah yang dibedakan oleh kebutuhan pemanasan.
- Kelas 1: Pemanasan pasca-pengelasan diperlukan
Pabrik cor harus memanaskan, atau memanaskan ulang, cor jika pengelasan dilakukan.
- Kelas 2: Pemanasan pasca-pengelasan tidak diperlukan
Pabrik cor dapat melakukan beberapa pengelasan pada cor tanpa memerlukan pemanasan atau pemanasan ulang. Ini normal dalam kasus pengelasan kosmetik yang sangat kecil.
Jika pengelasan memerlukan pemanasan, penting untuk menentukan Kelas 1, bersama dengan grade. Sebaliknya, jika pemanasan tidak akan digunakan, Kelas 2 harus ditentukan bersama dengan grade.
Pengujian kekuatan ASTM A27
Pengujian kekuatan biasanya dilakukan pada batang baja representatif, disebut kupon, alih-alih bagian yang diambil dari cor aktual. Pengujian yang dilakukan pada kupon memiliki komposisi yang sama dengan cor karena dicurahkan dan dipanaskan pada saat yang sama dengan cor. Hasil akan menunjukkan kualitas baja, tetapi tidak harus properti cor aktual. Selama pemanasan, kondisi solidifikasi dan laju pendinginan dipengaruhi oleh ukuran, bentuk, dan ketebalan cor.
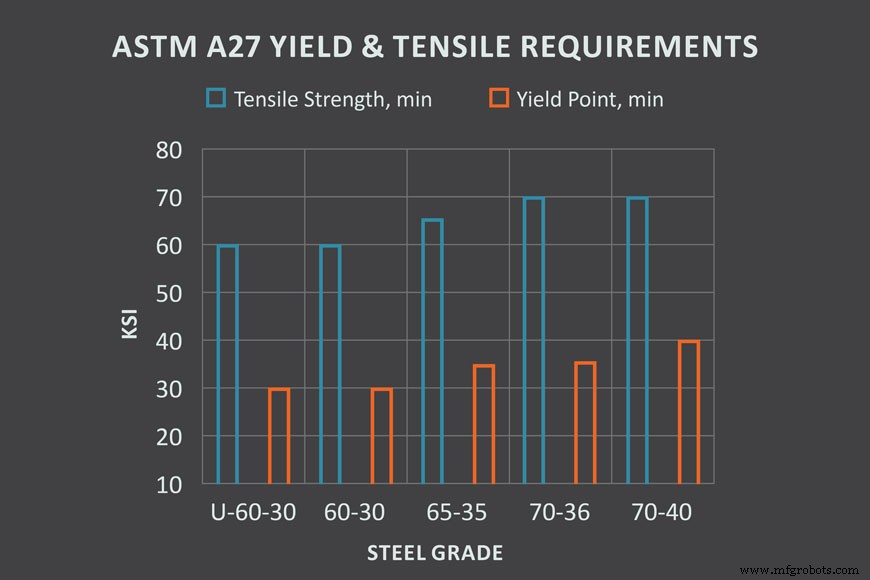
Spesifikasi baja umumnya merujuk pada kekuatan tarik dan leleh. Baja A27, kecuali untuk Grades N-1 dan N-2, harus semua melalui uji tarik dan sesuai dengan persyaratan mekanis berikut:
Kekuatan tarik (Ultimate tensile strength)
Kekuatan material diukur oleh stres terbesar yang dapat ditanggakannya saat ditarik sebelum putus.
Titik leleh
Tegangan yang dapat ditanggakannya material sebelum mulai mengalami deformasi plastis.
Elongasi (%)
Persentase panjang awal yang dirangkul oleh spesimen uji tarik sebelum putus atau pecah.
Pengurangan luas (%)
Perbedaan antara luas penampang asli spesimen tarik dan luas terkecil setelah retur (diekspresikan sebagai persentase dari luas asli).
Pengujian kekuatan vs. pengujian kekerasan
Kekuatan tarik tidak sama dengan kekerasan. Kekuatan tarik merujuk pada resistensi material terhadap patah saat ditarik. Seperti yang disebutkan sebelumnya, kekuatan tarik dapat diuji menggunakan kupon untuk memverifikasi properti tarik termasuk kekuatan tarik, titik leleh, dan elongasi cor.
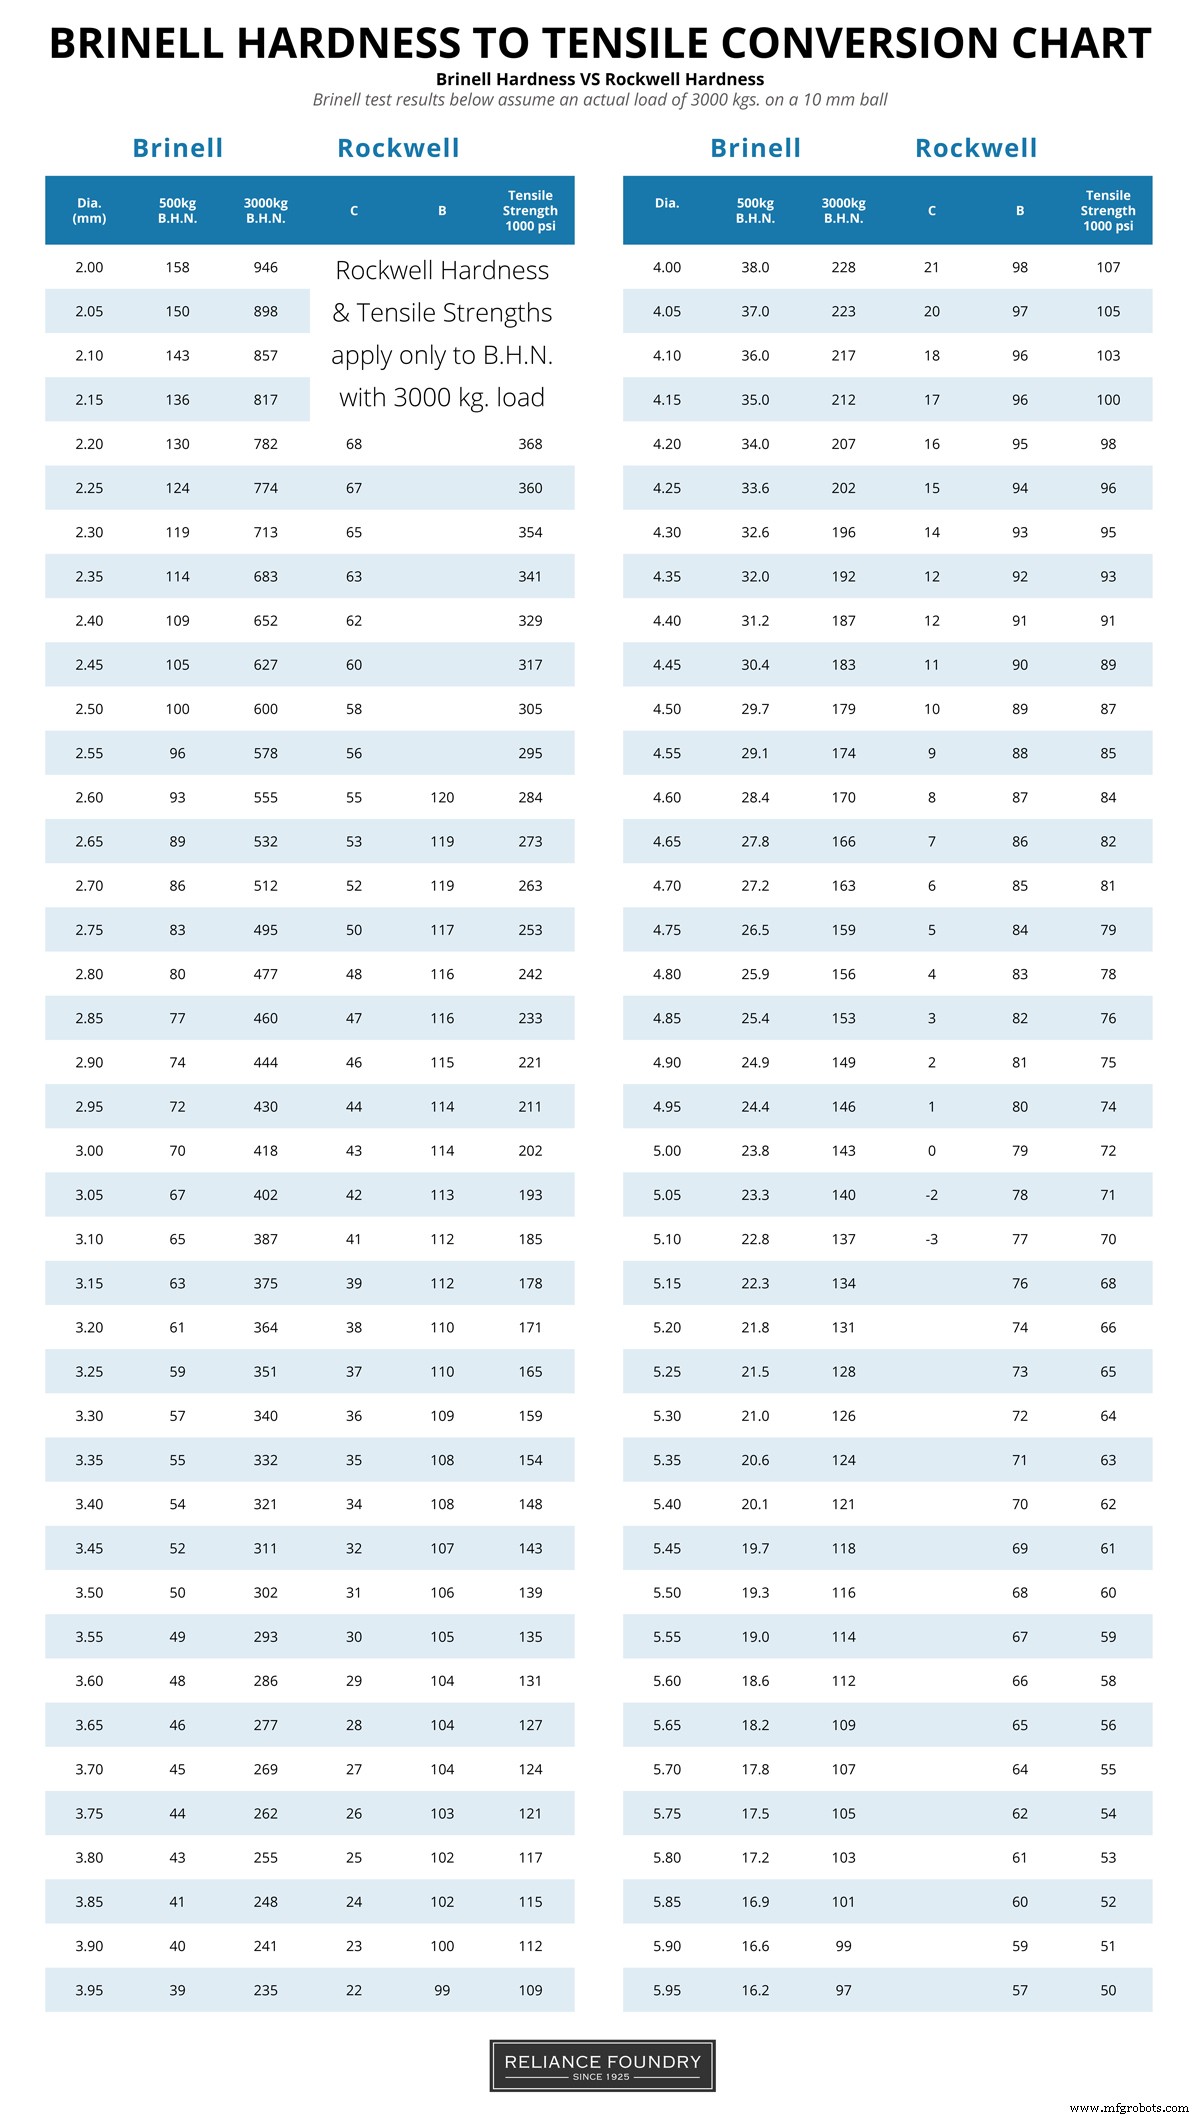
Kekerasan merujuk pada kemampuan material untuk menahan deformasi. Ketika berkaitan dengan baja non-austenitic, ada hubungan fungsional yang konsisten antara nilai kekerasan dan kekuatan tarik, dan oleh karena itu mengukur kekerasan dapat menunjukkan leleh tarik. Di pabrik cor, pengujian kekerasan memberikan cara murah, mudah, dan sistematis untuk memeriksa properti fisik tanpa harus melakukan uji tarik unik. Meskipun mereka tidak memberikan pengukuran yang tepat atau dijamin, mereka relatif akurat untuk baja homogen. Oleh karena itu, pengujian kekerasan dan konversi selanjutnya dapat memberikan metode yang cepat dan hemat biaya untuk segera mengonfirmasi asumsi properti fisik.