Teknik Pengecoran Modern: Panduan Lengkap untuk Pande Besi
Bagaimana fasilitas pengecoran modern memanipulasi logam menjadi bagian forged?
Apa itu pengecoran?
Pengecoran adalah proses manufaktur yang melibatkan pembentukan logam melalui pemukulan, penekanan, atau rolling. Gaya kompresi ini dikirimkan dengan palu atau cetak. Pengecoran sering dikategorikan berdasarkan suhu di mana dilakukan—pengecoran dingin, hangat, atau panas.
Berbagai macam logam dapat dicoret. Logam umum yang digunakan dalam pengecoran meliputi baja karbon, baja aloi, dan baja karat. Logam yang sangat lunak seperti aluminium, kuningan, dan tembaga juga dapat dicoret. Proses pengecoran dapat menghasilkan bagian dengan properti mekanik luar biasa dengan pemborosan minimum. Konsep dasarnya adalah logam asli terdeformasi plastis ke dalam bentuk geometris yang diinginkan—memberinya resistensi kelemahan dan kekuatan yang lebih tinggi. Proses ini ekonomis dengan kemampuan untuk memproduksi massal bagian, dan mencapai properti mekanik tertentu dalam produk akhir.
Sejarah pengecoran
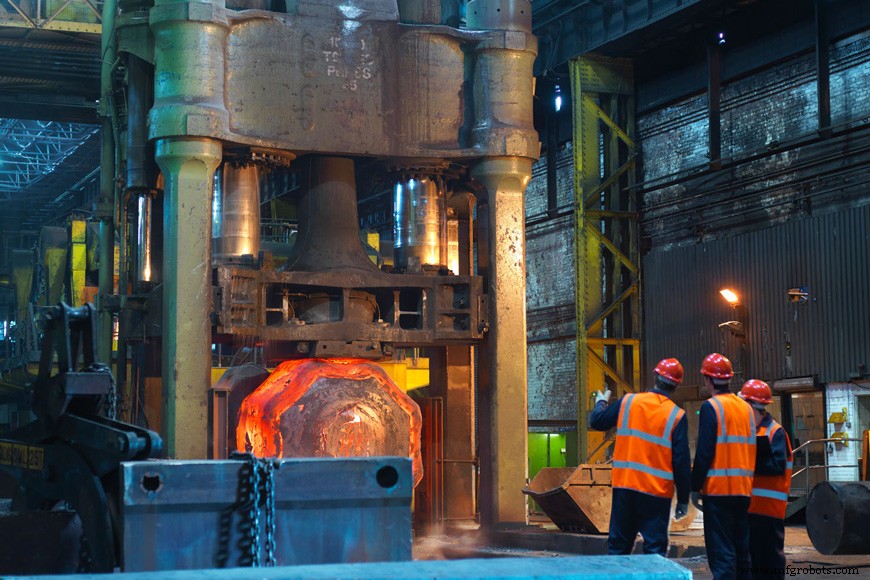
Pengecoran telah dilakukan oleh pande selama ribuan tahun. Awalnya, perunggu dan tembaga adalah logam yang paling banyak dicoret, di Zaman Perunggu: kemudian, setelah kemampuan untuk mengontrol suhu dan proses peleburan besi ditemukan, besi menjadi logam pengecoran utama. Produk tradisional termasuk peralatan dapur, perangkat keras, alat tangan, dan senjata tajam. Revolusi Industri memungkinkan pengecoran untuk menjadi proses yang lebih efisien, produksi massal. Sejak itu, pengecoran telah berkembang bersama kemajuan peralatan, robotika, kontrol elektronik, dan otomatisasi. Pengecoran kini adalah industri di seluruh dunia dengan fasilitas pengecoran modern yang menghasilkan bagian logam berkualitas tinggi dalam berbagai ukuran, bentuk, bahan, dan finishing.
Metode pengecoran
Ada beberapa metode pengecoran dengan kemampuan dan manfaat yang berbeda. Metode pengecoran yang lebih umum digunakan adalah metode pengecoran drop, serta roll forging.
Drop forging
Drop forging mendapatkan namanya dari proses menurunkan palu ke dalam logam untuk mencetaknya ke dalam bentuk cetak. Cetak merujuk pada permukaan yang bersentuhan dengan logam. Ada dua jenis drop forging—open-die dan closed-die forging. Cetak biasanya datar dalam bentuk dengan beberapa yang memiliki permukaan yang bertekstur khusus untuk operasi khusus.
Open-die forging (smith forging)
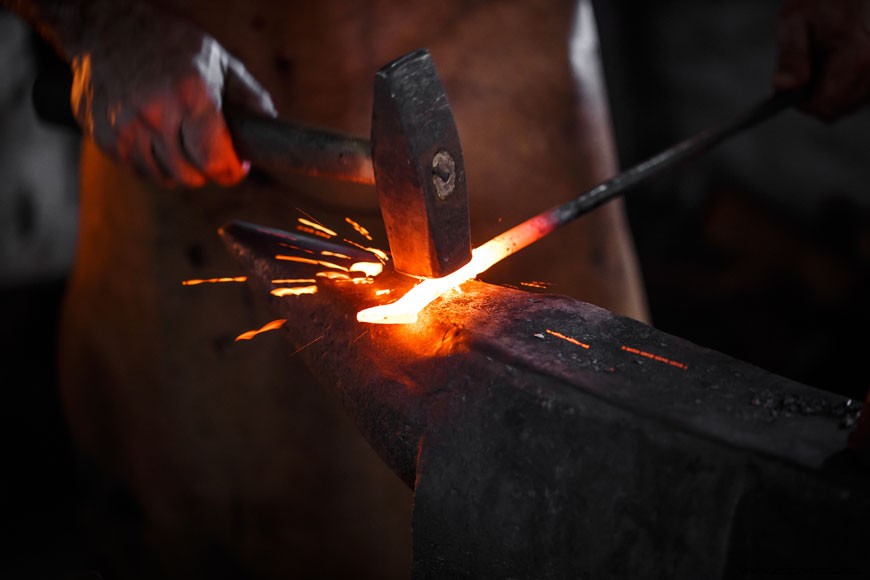
Open-die forging juga dikenal sebagai smith forging. Palu memukul dan merusak logam pada yunque yang diam. Dalam jenis pengecoran ini, logam tidak pernah sepenuhnya terbatas dalam cetak—memungkinkan ia mengalir kecuali di area di mana ia bersentuhan dengan cetak. Ini adalah tanggung jawab operator untuk mengarah dan memosisikan logam untuk mencapai bentuk akhir yang diinginkan. Cetak datar digunakan, dengan beberapa yang memiliki permukaan yang dibentuk secara khusus untuk operasi khusus. Open-die forging cocok untuk bagian sederhana dan besar, serta komponen logam kustom.
Keuntungan open-die forging:
- Resistensi kelemahan dan kekuatan yang lebih baik
- Mengurangi kesalahan dan/atau lubang
- Memperbaiki mikrostruktur
- Aliran butir berkelanjutan
- Ukuran butir yang lebih halus
Closed-die forging (impression-die)
Closed-die forging juga dikenal sebagai impression-die forging. Logam ditempatkan dalam cetak dan dilampirkan pada yunque. Palu diturunkan ke dalam logam, menyebabkan ia mengalir dan mengisi rongga cetak. Palu diatur untuk bersentuhan dengan logam dalamurut cepat pada skala milidetik. Logam berlebihan didorong keluar dari rongga cetak, menghasilkan flash. Flash mendinginkan lebih cepat dari sisa materi, membuatnya lebih kuat dari logam dalam cetak. Setelah pengecoran, flash dihilangkan.
Agar logam mencapai tahap akhir, ia dipindahkan melalui serangkaian rongga dalam cetak:
- Edging impression (juga dikenal sebagai fullering atau bending)
Impresi pertama yang digunakan untuk mencetak logam ke dalam bentuk kasar.
- Blocking cavities
Logam dikerjakan ke dalam bentuk yang lebih mirip dengan produk akhir. Logam dibentuk dengan lengkungan dan fillet yang luas.
- Final impression cavity
Tahap akhir finishing dan detail logam ke dalam bentuk yang diinginkan.
Keuntungan closed-die forging:
- Menghasilkan bagian hingga 25 ton
- Menghasilkan bentuk hampir net yang hanya memerlukan sedikit finishing
- Ekonomis untuk produksi berat
Roll forging
Roll forging terdiri dari dua roll horizontal silinder atau semi-silinder yang merusak batang bulat atau datar. Ini bekerja untuk mengurangi ketebalan dan meningkatkan panjangnya. Batang yang dipanaskan dimasukkan dan dilewatkan di antara dua roll—yang masing-masing berisi satu atau lebih ranuran yang dibentuk—dan secara bertahap dibentuk saat digulir melalui mesin. Proses ini berlanjut hingga bentuk dan ukuran yang diinginkan tercapai.
Keuntungan automatic roll forging:
- Mengurangi luas penampang melintang logam
- Menghasilkan ujung conical
Press forging
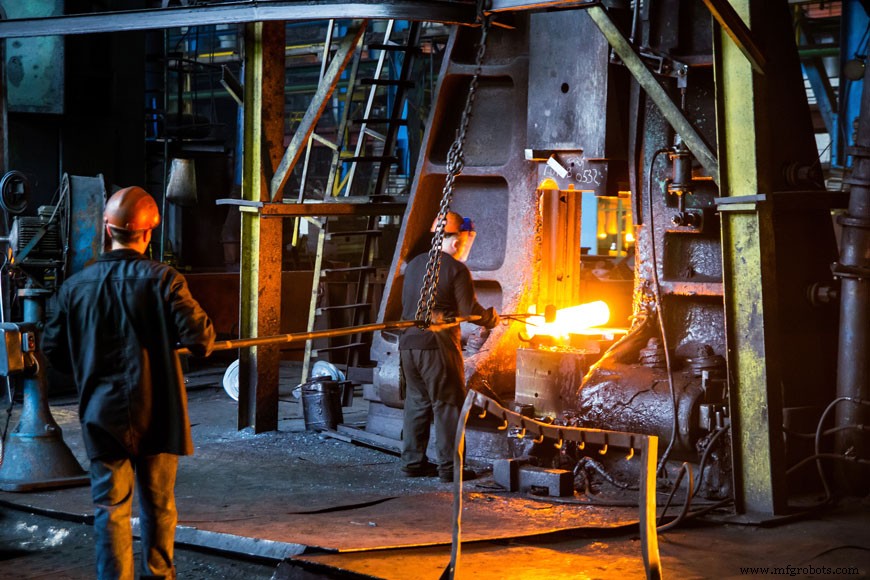
Press forging menggunakan tekanan atau gaya yang lambat dan berkelanjutan, alih-alih dampak yang digunakan dalam drop-hammer forging. Perjalanan ram yang lebih lambat berarti deformasi mencapai lebih dalam, sehingga seluruh volume logam terpengaruh secara seragam. Kontrasnya, dalam drop-hammer forging, deformasi sering hanya pada level permukaan sementara interior logam tetap sedikit tidak terdeformasi. Dengan mengontrol laju kompresi dalam press forging, stres internal juga dapat dikontrol.
Keuntungan press forging:
- Ekonomis untuk produksi berat
- Keturangan yang lebih besar dalam toleransi 0,01–0,02 inci
- Cetak memiliki draft yang lebih sedikit yang memungkinkan akurasi dimensi yang lebih baik
- Kecepatan, tekanan, dan perjalanan cetak dikontrol secara otomatis
- Otomatisasi proses memungkinkan
- Kapasitas press bervariasi dari 500–9000 ton
Upset forging
Upset forging adalah proses manufaktur yang meningkatkan diameter logam dengan mengompresi panjangnya. Crank presses, mesin berkecepatan tinggi khusus, digunakan dalam proses upset forging. Crank presses biasanya disetel pada bidang horizontal untuk meningkatkan efisiensi dan pertukaran cepat logam dari satu stasiun ke stasiun berikutnya. Crank presses vertikal atau hydraulic press juga adalah opsi.
Keuntungan upset forging:
- Tingkat produksi tinggi hingga 4500 bagian per jam
- Otomatisasi penuh memungkinkan
- Eliminasi draft dan flash pengecoran
- Menghasilkan sedikit atau tidak ada borboran
Automatic hot forging
Dalam automatic hot forging, batang baja panjang pabrik dimasukkan ke salah satu ujung mesin pengecoran pada suhu ruangan, dan produk pengecoran panas muncul dari ujung lainnya. Batang dipanaskan dengan coil induksi daya tinggi ke suhu 2190–2370°F dalam kurang dari 60 detik. Batang dibersihkan dengan roll dan dibagi menjadi blank. Pada titik ini, logam dipindahkan melalui beberapa tahap pembentukan yang dapat dikaitkan dengan operasi cold-forming berkecepatan tinggi. Biasanya, operasi cold-forming ditinggalkan untuk tahap finishing. Dengan demikian, manfaat cold-working dapat diambil sambil juga mempertahankan kecepatan tinggi automatic hot forging.
Keuntungan automatic hot forging:
- Output rate tinggi
- Penerimaan bahan berbiaya rendah
- Tenaga kerja minimal diperlukan untuk mengoperasikan mesin
- Menghasilkan sedikit atau tidak ada borboran materi (hemat materi antara 20–30% dibandingkan pengecoran konvensional)
Precision forging (net-shape or near-net-shape forging)
Precision forging membutuhkan sedikit atau tidak ada pemesinan akhir. Ini adalah metode pengecoran yang dikembangkan untuk meminimalkan biaya dan borboran yang terkait dengan operasi pasca-pengecoran. Hemat biaya dicapai dari pengurangan materi dan energi, serta pengurangan pemesinan.
Isothermal forging
Isothermal forging adalah proses pengecoran di mana logam dan cetak dipanaskan ke suhu yang sama. Adiabatic heating digunakan—tidak ada transfer massa atau pertukaran termal bersih antara sistem dan lingkungan eksternal. Perubahan semuanya adalah karena perubahan internal yang menghasilkan tingkat strain yang sangat terkontrol. Karena kehilangan panas yang lebih rendah, mesin yang lebih kecil dapat digunakan untuk proses pengecoran ini.



