Menjelajahi Manufaktur Additif Logam: Panduan Pemula untuk Direct Metal Laser Sintering (DMLS)
Seiring dengan percepatan pengembangan produk, aturan desain berubah. Tidak ada tempat yang lebih jelas dari pada manufaktur aditif logam. Direct metal laser sintering adalah teknologi manufaktur aditif logam dengan potensi signifikan di industri medis dan penerbangan. Namun ini memerlukan cara berpikir yang baru bahkan pada tahap desain awal. Dalam banyak hal ini mewakili transisi yang harus dihadapi desainer saat melihat teknologi baru untuk membuat desain dan manufaktur produk lebih cepat dan inovatif.
Ada beberapa manfaat DMLS, terutama bahwa desainer dapat memproduksi desain dalam bentuk yang tidak biasa dengan penghematan waktu dan biaya. Seperti teknologi cetak 3D lainnya, DMLS membangun bagian satu demi satu dengan sinter bubuk logam teratomisasi dengan laser berdaya tinggi.
Mengapa Menggunakan Manufaktur Aditif untuk Bagian Logam?
Desainer produk dan insinyur sering beralih ke proses ini untuk bereksperimen dengan bentuk organik yang tidak dapat dengan mudah diproses. Misalnya, kemampuan untuk membangun bagian tubuh yang dapat ditanam yang sesuai dengan si penerima. Tradisional, implan ini biasanya harus diproduksi melalui proses pengurangan seperti mesin CNC 5-axis. Sekarang, teknologi ada untuk memindai struktur tulang aktual seseorang, dan mencetak pengganti DMLS langsung yang disesuaikan dengan tubuh mereka.
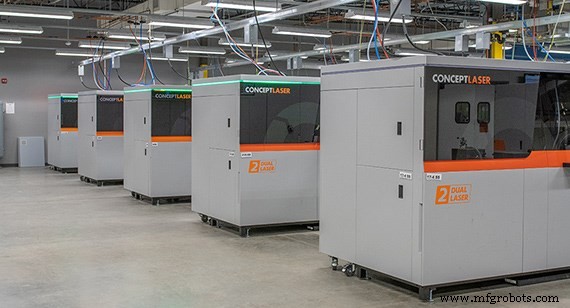
Di Protolabs, kami menggunakan teknologi DMLS untuk mencetak 3D komponen logam. Fasilitas kami memiliki kombinasi mesin Concept Laser Mlab dan M2 (single dan dual laser).
Peluang lainnya adalah alat bedah dengan fitur ultrafine dan komponen medis dengan bentuk organik. Perangkat ini mungkin dirancang untuk metal injection molding atau pengecoran, keduanya memiliki biaya tooling yang relatif tinggi dan waktu pemasaran yang dapat mencapai minggu. Namun dengan DMLS, Anda dapat mencetak prototipe alat tangan bedah dengan berat dan kekuatan yang sama dengan produk akhir dan mendapatkannya di tangan ahli bedah dalam hitung hari. Metal injection molding tradisional tetap berharga, dan akan memiliki harga per potong yang lebih rendah pada jumlah yang lebih tinggi, tetapi masih 6 hingga 12 minggu versus beberapa hari.
Penerbangan adalah industri lain yang telah cepat mengadopsi cetak 3D logam. Material yang sering ditemukan di penerbangan seperti Inconel dan titanium dengan mudah tersedia melalui proses DMLS. Kemampuan untuk memproduksi bagian logam kompleks dengan fitur berongga membuka berbagai kemungkinan bagi desainer yang mencoba meringankan komponen. Manfaat lain dari cetak 3D bagian logam adalah integrasi saluran pendingin internal dalam sebuah bagian.
Atribut waktu, penghematan biaya, dan kebebasan desain adalah kunci untuk dapat bereksperimen, merancang dengan cepat, dan melihat apa yang berhasil. Namun DMLS memerlukan pergeseran dalam pemikiran desain. Salah satu penyesuaian terbesar adalah bagaimana menyesuaikan dengan perkenalan stres internal selama proses pembangunan. Memulai dengan bubuk logam suhu ruangan, menerapkan panas untuk meleleh sejenak, diikuti oleh pendinginan cepat menyebabkan stres pada setiap lapisan selama proses pembangunan. Stres internal yang diciptakan selama pembangunan DMLS menyebabkan bagian mencoba melengkung ke atas saat sedang dibangun.
Cara Merancang Bagian Cetak 3D Logam
Sekarang setelah kita membahas aplikasi dan manfaat umum dari teknologi cetak 3D logam, mari kita lihat beberapa pedoman dasar tentang cara merancang fitur pada bagian cetak 3D logam.
Sudut Mandiri
Sudut mandiri menggambarkan sudut fitur relatif dengan plat pembangunan. Semakin rendah sudut, semakin kecil kemungkinan dapat mendukung diri sendiri. Setiap material akan sedikit berbeda, tetapi aturan umum adalah menghindari merancang fitur mandiri yang kurang dari 45 derajat. Tips ini akan membantu Anda di seluruh semua material yang tersedia. Seperti yang dapat Anda lihat dalam gambar di atas, seiring menurunnya sudut, finishing permukaan bagian menjadi lebih kasar dan akhirnya bagian akan gagal jika sudut dikurangi terlalu jauh.
Overhangs
Overhangs berbeda dari sudut mandiri karena merupakan perubahan mendadak dalam geometri bagian—bukan lereng halus. DMLS cukup terbatas dalam dukungan overhangs dibandingkan teknologi cetak 3D lainnya seperti stereolithography dan selective laser sintering. Setiap overhang yang lebih besar dari 0.020 in. (0.5 mm) harus memiliki dukungan tambahan untuk mencegah kerusakan pada bagian. Saat merancang overhangs, bijak untuk tidak mendorong batas karena overhang besar dapat menyebabkan pengurangan detail bagian dan yang lebih buruk, menyebabkan seluruh pembangunan runtuh.
Saluran dan Lubang
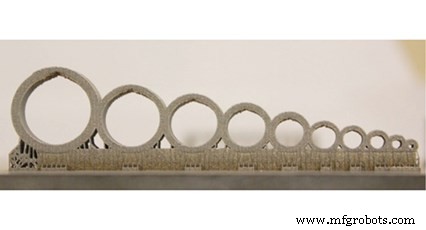 Saluran internal dan lubang adalah salah satu manfaat utama DMLS karena mereka tidak mungkin dengan metode manufaktur lainnya. Saluran konformal memberikan pendinginan yang merata di seluruh bagian dan membantu mengurangi berat komponen. Disarankan agar saluran tidak melebihi diameter 0.30 in. (8 mm). Mirip dengan struktur yang tidak didukung, saat melebihi 0.30 in., struktur yang menghadap ke bawah akan terdistorsi. Tips untuk mengatasi batasan ini adalah menghindari merancang saluran lingkaran. Sebaliknya, desain saluran dengan bentuk teardrop atau diamond. Saluran yang mengikuti bentuk-bentuk ini akan menghasilkan finishing permukaan yang lebih seragam dalam saluran dan memungkinkan Anda memaksimalkan diameter saluran.
Disarankan agar saluran tidak melebihi diameter 0.30 in. (8 mm). Mirip dengan struktur yang tidak didukung, saat melebihi 0.30 in., struktur yang menghadap ke bawah akan terdistorsi. Tips untuk mengatasi batasan ini adalah menghindari merancang saluran lingkaran. Sebaliknya, desain saluran dengan bentuk teardrop atau diamond. Saluran yang mengikuti bentuk-bentuk ini akan menghasilkan finishing permukaan yang lebih seragam dalam saluran dan memungkinkan Anda memaksimalkan diameter saluran.
Bridges
A bridge is any flat down-facing surface that is supported by 2 or more features. The minimum allowable unsupported distance we recommend is 0.080 in. In relation to other 3D printing technologies, this distance is relatively short due to the stresses of the rapid heating and cooling. In the picture below, you will see how the bridge pulls in the supporting structures as the unsupported distance increases. Parts that exceed this recommended limit will have poor quality on the downward facing surfaces and not be structurally sound.
Post-Processing Metal 3D-printed Parts
Once a part is finished building within the machine, several steps can be taken to improve its mechanical properties, surface finish quality, and ensure the part's features are within tolerance.
Heat Treatment
Running parts through a heat treatment is necessary after a part is built as it will help relieve internal stresses that develop during the sintering process. The stresses in a build radiate outwards towards the edge of the part and build with each additional layer. For example, parts with thick cross sections will have more stress. There are a variety of heat treatment processes that can be used to address this:
- Vacuum furnace: Parts are placed inside a vacuum sealed furnace and then exposed to high heat environment thus reducing internal stresses.
- Hot isostatic pressing (HIP): Commonly referred to as HIP, this process applies both pressure and heat to the part in order to reduce porosity and increase density.
Post-Build CNC Machining
Some applications may require additional machining after the metal component is 3D printed. This is useful when tight tolerances or improved surface finish quality are required on specific features, but the overall geometry requires additive manufacturing to be produced. For example, a rocket engine component with complex cooling channels has a mating feature that requires a tolerance of +/- 0.001". In some instances, post-build CNC machining can even be used to reduce costs due to less chips on the floor and more efficient use of materials.
Quality Inspections
Oftentimes metal parts built with additive manufacturing will require dimensional validation or an evaluation of the material's microstructure. For this, coordinate measurement machines (CMM) can be used to verify part features are within tolerance. CT or X-ray scanning can also be used to examine internal features and provide a nondestructive solution to ensure structural integrity.
Learn More About Metal 3D Printing
If you would like to learn more about the DMLS and metal 3D printing in general, we have several other resources available. First, start by reading our white paper on manufacturing metal parts. This covers both machining and 3D printing and will help you decide which process will be best for your application. And for more details on metal part design for additive manufacturing, watch our on-demand webinar "Designing for Metal 3D Printing."



