Apakah Baja Karbon Lebih Baik dari Baja Ringan? Memperjelas Perbedaannya
Atau apakah mereka sama?
Apakah baja karbon lebih baik dari baja ringan? Pertanyaan jebakan! Baja ringan adalah jenis baja karbon. Elemen karbon hadir dalam semua baja. Setiap kali karbon ini adalah elemen legatur utama, legatur dianggap sebagai baja karbon. “Baja karbon rendah” adalah nama lain untuk baja ringan. Ada baja karbon lain dengan kandungan karbon yang berbeda. Yang mana yang lebih baik tergantung pada aplikasi tempat baja akan digunakan.
Lebih dari 1,5 miliar ton baja diproduksi setiap tahun untuk membuat produk yang beragam, mulai dari jarum jahat hingga balok struktural untuk gedung bertingkat. Baja karbon adalah legatur baja yang paling sering digunakan, membentuk sekitar 85% dari semua produksi di AS. Kandungan karbon produk berada dalam rentang 0–2%. Karbon ini mempengaruhi mikrostruktur baja, memberinya kekejaman dan ketawalan legendaris. Legatur ini juga mengandung jumlah kecil mangan, silicone, dan tembaga. Baja ringan adalah istilah komersial untuk baja karbon rendah, di mana kandungan karbon berada dalam rentang 0,04–0,3%.
Kategori Baja Karbon
Baja karbon dapat dikategorikan tergantung pada komposisi kimia dan karakteristik produk. Baja ringan juga termasuk dalam kategori baja karbon rendah karena terdiri dari kandungan karbon yang serupa. Baja karbon murni bebas dari legatur dan dapat dibagi menjadi empat kategori:
1. Baja karbon rendah atau baja ringan
Baja karbon rendah memiliki kandungan karbon 0,04–0,3% dan adalah grade baja karbon yang paling umum. Baja ringan juga dianggap baja karbon rendah karena didefinisikan sebagai memiliki kandungan karbon rendah 0,05–0,25%. Baja ringan dukturil, sangat dapat dibentuk, dan dapat digunakan untuk bagian badan mobil, plat, dan produk kawat. Di ujung atas rentang kandungan karbon rendah, dan dengan penambahan mangan hingga 1,5%, sifat mekanik cocok untuk stempel, pengukuran, tabung seamless, dan plat boiler.
2. Baja karbon sedang
Baja karbon sedang memiliki rentang karbon 0,31–0,6% dan rentang mangan 0,6–1,65%. Baja ini dapat diperlakukan panas dan dipercepat untuk menyesuaikan lebih lanjut mikrostruktur dan sifat mekanik. Aplikasi populer termasuk poros, sumbu, gigi ganda, rel, dan roda kereta api.
3. Baja karbon tinggi
Baja karbon tinggi memiliki rentang karbon 0,6–1% dengan kandungan mangan 0,3–0,9%. Sifat baja karbon tinggi membuatnya cocok untuk digunakan sebagai pegas dan kawat kekuatan tinggi. Produk ini tidak dapat diwakili kecuali program perlakuan panas terperinci dimasukkan dalam prosedur pengelasan. Baja karbon tinggi digunakan untuk alat bermata tajam, kawat kekuatan tinggi, dan pegas.
4. Baja karbon ultra tinggi
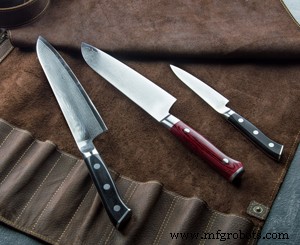
Baja karbon ultra tinggi memiliki rentang karbon 1,25–2%, dan dikenal sebagai legatur eksperimental. Pemanasan dapat menghasilkan baja dengan tingkat kekejaman yang luar biasa, yang berguna untuk aplikasi seperti pisau, sumbu, atau sekop.
Pembuatan Baja Karbon
Baja karbon dan baja ringan diproduksi dalam tiga tahap:
- Pembuatan baja primer
- Pembuatan baja sekunder
- Pencetakan
Tahap-tahap diikuti oleh berbagai teknik finishing yang memiliki efek langsung pada karakteristik produk akhir.
1. Pembuatan baja primer
Baja dapat dibuat dari 100% bahan daur ulang atau dari kombinasi bahan daur ulang dan baja murni. Baja murni diproduksi dalam blast furnace dari bijih besi, kok (dihasilkan dari batu bara), dan kapur. Bahan baku ditambahkan ke atas tungku yang beroperasi pada 3000°F. Saat bijih besi meleleh dan mencampur dengan kok yang membakar, karbon dilepaskan ke dalam produk cair. Impurti diserap oleh kapur ke dalam scoria di permukaan, yang dapat diambil dari baja cair. Produk pada tahap ini mengandung sekitar 4% karbon dan masih memiliki beberapa impurti. Baja cair murni dipindahkan ke basic oxygen furnace (BOF), yang sudah mengandung sisa logam daur ulang. Oksigen murni ditiup melalui baja cair untuk mengoksidasi karbon berlebih, membentuk produk akhir dengan kandungan karbon hingga 1,5%.
Sisa baja daur ulang dapat diproses ulang tanpa penambahan baja murni dalam electric arc furnace. Listrik arc daya tinggi melelehkan logam pada suhu hingga 3000°F. Saat sisa baja meleleh, lebih banyak sisa dapat ditambahkan ke tungku hingga kapasitasnya. Setelah permukaan datar baja cair tercapai, oksigen ditiup melalui dengan cara yang sama seperti BOF. Dalam kedua kasus, baja cair diambil dari tungku ke dalam ladle atau bak baja untuk pemrosesan lebih lanjut, sementara scoria permukaan yang mengandung impurti dihapus.
2. Pembuatan baja sekunder
Permintaan pasar untuk produk baja berkualitas tinggi dan sifat yang konsisten telah mendorong pengembangan proses pembuatan baja sekunder.
Electric arc furnace
Komposisi baja diubah dalam electric arc furnace dengan menambahkan atau menghapus komponen individual atau dengan memanipulasi suhu.
- Pengadukan
Medan elektromagnetik digunakan untuk menginduksi arus turbulen di ladle. Metode ini dengan mudah memisahkan inklusi non-logam, yang terapung ke permukaan, sambil memastikan campuran dan komposisi baja yang homogen. - Ladle furnace
Ladle bertindak sebagai tungku elektroda sekunder yang memungkinkan kontrol suhu yang presisi dan injeksi terukur komponen legatur. - Ladle injection
Gas iners diinjeksi ke dasar bak baja. Saat gas memanas dan naik melalui baja cair, efek pengadukan dicapai. - Degassing
Menghilangkan hidrogen, oksigen, dan nitrogen, sambil juga mengurangi kandungan sulfur produk. Berbagai teknik digunakan untuk mengeluarkan gas dari baja cair termasuk vacum, injeksi gas iners, dan kontrol suhu. - Penyesuaian komposisi (sealed argon bubbling with oxygen blowing – CAS-OB)
Pengadukan dicapai dengan injeksi gas argon ke dalam bak baja yang tertutup. Susunan snorkel mencegah scoria terganggu sementara kandungan hidrogen dikurangi dan inklusi oksida terapung ke permukaan. Oksigen diberikan ke bak melalui lancang dan aluminium ditambahkan melalui snorkel memberikan tingkat kontrol suhu yang ditingkatkan dan komposisi akhir yang akurat.
Deoksidasi baja
Aspek krusial dari pembuatan baja sekunder adalah penghilangan oksigen. Kehadiran oksigen dalam baja cair saat mulai mengeras menghasilkan reaksi dengan karbon untuk melepaskan gas karbon monoksida. Kontrol deoksidasi dapat digunakan untuk mengubah karakteristik produk akhir dan oleh karena itu kesesuaian baja untuk digunakan untuk aplikasi yang berbeda.
- Rimming steels
Rimming steels adalah baja non-deoksidasi atau sebagian deoksidasi. Tingkat tinggi karbon monoksida dihasilkan selama pengeringan menghasilkan kualitas permukaan yang baik tetapi dengan kehadiran banyak blow holes. - Capped steels
Capped steels mengikuti pola yang sama seperti rimming awalnya, tetapi setelah sekitar satu menit, cetakan ditutup untuk menekan pembentukan karbon monoksida. - Semi-killed steels
Semi-killed steels telah sebagian deoksidasi sebelum dituang ke dalam cetakan dan biasanya memiliki kandungan karbon dalam rentang 0,15–0,3%. - Killed steels
Killed steels telah sepenuhnya deoksidasi sehingga tidak ada pembentukan karbon monoksida sama sekali selama pengeringan. Produk akhir memiliki struktur homogen dan tidak ada blow holes. Aluminium ditambahkan ke ladle atau cetakan sebagai deoksidator primer untuk “membunuh” pembentukan karbon monoksida; namun, ada aplikasi di mana penambahan aluminium ke produk akhir tidak diinginkan. Alternatif aluminium adalah ferrolegatur mangan dan silicone atau kalsium silisida.
3. Pencetakan
Metode pencetakan tradisional melibatkan pengangkat ladle oleh krane sehingga baja cair dapat dituang ke dalam cetakan individual yang dipasang pada mobil rel. Cetakan ingot sedikit menyempit untuk memudahkan pengeluaran ingot setelah pengeringan. Ingot dipindahkan ke soaking pits di mana mereka dipanaskan kembali untuk rolling panas.
Mesin pencetakan memungkinkan pencetakan berkelanjutan dari baja cair ke dalam bentuk yang lebih cocok untuk pemrosesan downstream. Ladle diangkat ke platform yang lebih tinggi tempat mereka mencurahkan baja cair ke dalam tundish, yang memberi makan mesin pencetakan. Baja cair diumpan dari tundish ke dalam cetakan pendingin air dengan plate bawah yang dapat digerakkan. Saat kulit baja mengeras, plate perlahan diturunkan mengizinkan lebih banyak baja cair memasuki cetakan. Baja dibentuk menjadi slab, bloom, atau billet dalam mesin pencetakan berkelanjutan. Produk yang mengeras ditarik oleh roller sebelum diluruskan dan dipotong di akhir mesin. Proses ini dapat berlangsung selama hari atau minggu tanpa gangguan.
Finishing Baja Karbon
Setelah proses pembuatan baja karbon selesai, ia difinisikan menggunakan rolling, perlakuan panas, perlakuan permukaan, atau pemrosesan sekunder downstream.
Product rolling
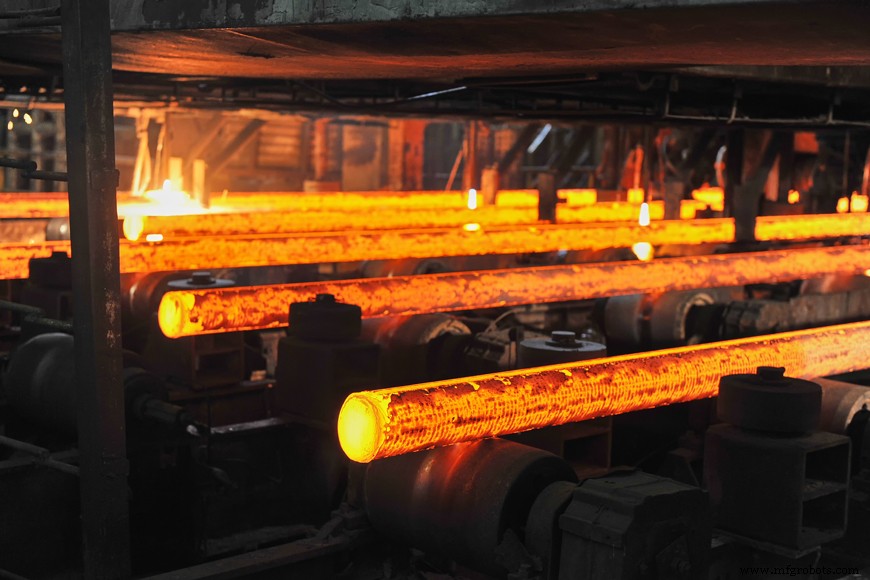
Ingot cast padat harus dirolling ke bentuk dan ukuran yang lebih berguna seperti yang dihasilkan oleh pencetakan berkelanjutan. Baja ditekan dan ditarik oleh roller berputar. Roller berputar lebih cepat dari baja saat masuk ke mesin, sehingga mendorong baja ke depan dan menekannya.
Hot forming
Baja dipanaskan di atas suhu rekristalisasi untuk memecah mikrostruktur as-cast. Ini menghasilkan ukuran inti yang lebih seragam dan distribusi karbon yang merata dalam baja.
Cold forming
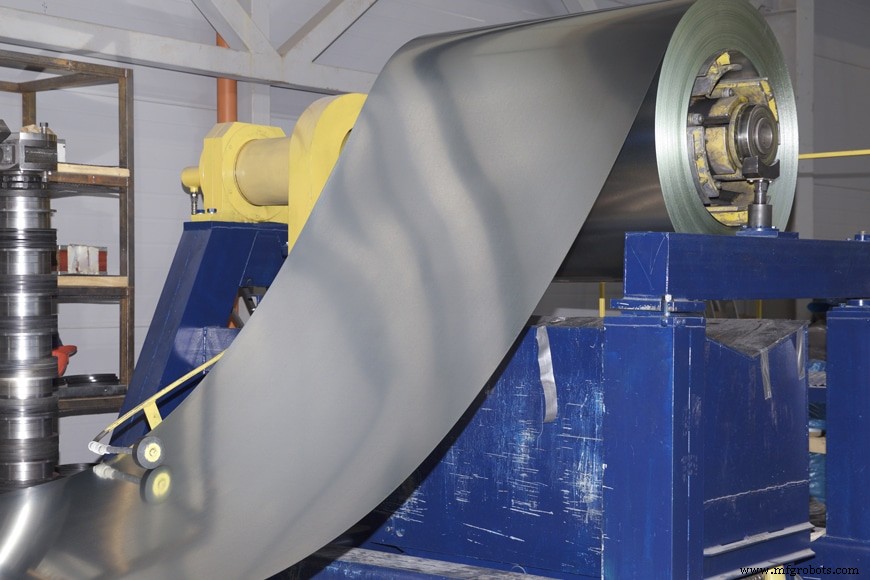
Cold forming dilakukan di bawah suhu rekristalisasi. Proses ini meningkatkan kekuatan melalui strain hardening hingga 20%, sambil meningkatkan finishing dan memungkinkan toleransi yang lebih ketat. Baja keluar dari proses rolling sebagai produk semi-jadi dalam bentuk bloom, billet, atau slab, tergantung pada dimensi akhir. Bloom adalah slab persegi panjang yang sangat tebal, billet memiliki ketebalan yang serupa tetapi lebar yang lebih sempit, dan slab adalah produk yang lebih tipis dan lebih lebar.
Produk semi-jadi diproses lebih lanjut menjadi produk perantara di pabrik rolling untuk membuatnya siap untuk manufaktur dan pemrosesan akhir oleh perusahaan downstream.
COLD FORMING PRODUCTS AND APPLICATIONS
PRODUCTS
APPLICATIONS
Blooms
Aplikasi struktural
Railings
Guard rails
Hand rails
Custom railings
Rolled bars
Pembangunan mesin
Konstruksi
Plates (tebal di atas 1/4 inci)
Manufaktur berat
Boiler
Jembatan
Kapal industri
Tangki
Kapal
Sheets (tebal di bawah 1/4 inci)
Badan mobil
Alat rumah tangga
Peralatan kantor
Kaleng minuman
Round/square rods
Bingkai konstruksi
Senggak
Poros
Sumbu
Setelah baja keluar dari pabrik rolling, perusahaan downstream menggunakan berbagai teknik pemrosesan sekunder untuk mencegah korosi dan meningkatkan sifat logam. Teknik predominant untuk melakukan ini adalah perlakuan panas.
Heat treating
Tujuan perlakuan panas baja adalah untuk memanipulasi sifat mekaniknya dengan mengubah distribusi karbon dalam produk dan mikrostruktur internal. Saat memanipulasi sifat mekanik baja, peningkatan duktivitas menghasilkan pengurangan kekejaman dan kekuatan dan sebaliknya.
Normalizing
Baja dipanaskan ke suhu sekitar 130°F di atas suhu kritis atas. Suhu dipertahankan hingga seluruh produk dipanaskan secara seragam, setelah itu pendingin udara. Ini adalah bentuk perlakuan panas yang paling umum dan memberi baja kekuatan dan kekejaman tinggi.
Annealing
Suhu baja dinaikkan ke status larutan solid selama satu jam sebelum pendingin pada laju 70°F per jam. Baja yang lunak dan dukturil dihasilkan tanpa stres internal.
Quenching
Proses yang mirip dengan normalizing, tetapi pendinginan dipercepat dengan membeku baja dalam air, larutan garam, atau minyak. Produk yang dihasilkan sangat keras—hingga empat kali lebih keras dari baja normal—tapi sangat rapuh, sehingga rentan terhadap pecahan dan retakan. Untuk alasan ini, pembekuan ke suhu yang ditentukan biasanya diikuti oleh laju pendinginan terkontrol ke suhu ruangan dalam proses yang disebut tempering atau stress relieving. Dengan merancang parameter suhu dan laju pendinginan selama perlakuan panas, sifat baja dapat dikontrol dengan presisi.
Surface treating
Kira-kira seperempat baja yang diproduksi dirawat dengan lapisan permukaan untuk menghambat korosi, meningkatkan kemampuan pengelasan, dan kemampuan cat.
Hot dip galvanizing
Galvanizing adalah proses menerapkan lapisan permukaan seng pada baja. Baja dipanaskan sebelum memasuki bak seng, di mana seng cair melapisi permukaan produk. Ketebalan lapisan dikontrol dengan gas-knives. Untuk mencegah lapisan seng pecah, sejumlah kecil aluminium ditambahkan ke larutan seng.
Electrolytic galvanizing
Proses lain untuk menerapkan lapisan seng pada produk baja adalah melalui electrolytic galvanizing. Seng ditetapkan ke permukaan baja dengan mengontrol arus dalam larutan elektrolit. Teknik ini memungkinkan kontrol yang lebih baik atas ketebalan lapisan. Ini juga dapat digunakan untuk menerapkan lapisan diferensial dengan ketebalan berbeda di kedua sisi produk, atau lapisan legatur seng untuk mengoptimalkan karakteristik yang diinginkan.
Downstream secondary processing
Perusahaan downstream memproses lebih lanjut bahan baku baja mereka menjadi produk akhir. Berbagai teknik pemrosesan digunakan seperti pemesinan, yang melibatkan penghapusan logam permukaan secara seragam dengan alat mesin. Penggabungan baja juga umum dan menggunakan berbagai teknik pengelasan.
Recycling carbon steel
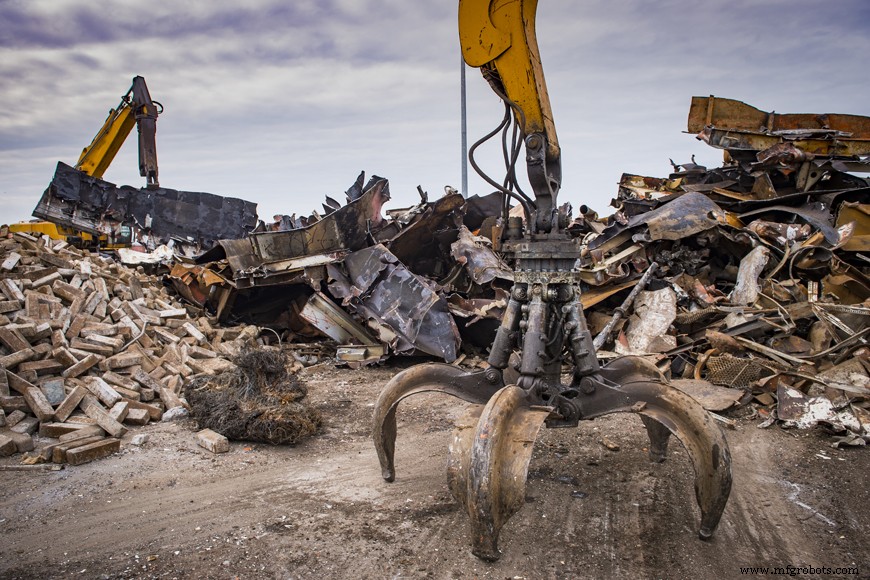
Daur ulang logam adalah salah satu kisah sukses dari gaya hidup berkelanjutan dan meminimalkan dampak aktivitas manusia terhadap lingkungan. Baja adalah bahan yang paling didaur ulang di planet, lebih dari semua bahan gabungan.
Sumber baja daur ulang termasuk sisa dari pabrik baja, produsen sekunder, dan produk baja di akhir siklus hidup produk. Seringkali tidak cukup baja daur ulang untuk memenuhi permintaan manufaktur jadi hampir selalu ada kombinasi baja murni dan daur ulang dalam produksi produk akhir.
Daur ulang baja juga ekonomis karena menurunkan biaya produk akhir. Untuk alasan ini, industri baja telah aktif terlibat dalam mempromosikan dan mendirikan jaringan daur ulang untuk memudahkan produk akhir daur ulang.
Untuk informasi lebih lanjut tentang baja, atau untuk meminta penawaran untuk proyek custom, silakan hubungi kami.
Artikel terkait:
- Steel Pipe: An Introduction
- Steel Grading
- A Complete Guide to Stainless Steel
- Carbon Steel vs. Stainless Steel
- Hot vs Cold Rolled Steel



