Mempercepat Proses RTM dengan Sensor Fluks Panas
Gear landinng mencakup 3-5% berat pesawat dan lama menjadi target pengurangan berat untuk meningkatkan efisiensi pesawat. Hal ini menjadi lebih kritis dengan transisi mendatang ke sistem propulsi listrik yang mengurangi energi dan emisi. Misalnya, Safran Landing Systems (Vélizy, Prancis) akan mengaktifkan taxi listrik tanpa mesin melalui motor listrik terintegrasi di roda gear landinng pesawat, mengurangi emisi NOx, CO2, CO dan hidrokarbon tidak terbakar masing-masing sebesar 51%, 61%, 73% dan 62%. Ini adalah kemenangan besar untuk penerbangan yang lebih berkelanjutan, tetapi motor listrik membutuhkan daya, dan baterai yang diperlukan untuk menyuplai daya tersebut berat.
Oleh karena itu, permintaan akan struktur gear landinng ringan tampaknya cocok untuk penerapan komposit, kecuali untuk satu masalah. “Karena gear landinng adalah struktur jalur beban tunggal, kegagalan komponen struktural dapat mengakibatkan kondisi darurat darurat yang serius,” kata Peet Vergouwen, technologist di GKN Fokker Landing Gear (Helmond, Belanda). GKN Fokker Landing Gear telah bekerja selama lebih dari satu dekade untuk menunjukkan kelayakan teknis struktur gear landinng komposit, termasuk pengembangan penopang drag stay yang diperkuat serat karbon (CFRP) untuk F-35 Lightning II. “Karena kritisitasnya, struktur gear landinng termasuk yang paling konservatif dalam pesawat komersial.” Oleh karena itu, sebagian besar telah diproduksi dari logam berkekuatan tinggi.
Namun, ombak mulai berubah. Clean Sky 2 mengejar pengurangan berat 30%, tetapi melalui komponen CFRP dalam proyek HECOLAG (High Efficiency Composites LAnding Gear), untuk dua aplikasi. Dalam aplikasi pertama, alternatif CFRP dikembangkan untuk upper drag stay aluminium yang ada untuk gear landinng hidung A350-1000, yang awalnya dikembangkan dan diproduksi oleh Liebherr-Aerospace (Lindenberg, Jerman). Mitra HECOLAG Pusat Penerbangan Belanda Kesehatan (NLR, Marknesse) dan GKN Fokker Landing Gear telah merancang penopang drag stay CFRP ini sesuai persyaratan Liebherr. Menggunakan teknologi preforming otomatis yang dikembangkan internal, NLR telah membangun prototipe fungsional penopang drag stay CFRP, yang diuji oleh GKN Fokker Landing Gear.
Dalam aplikasi kedua yang dievaluasi oleh HECOLAG, NLR dan GKN Fokker Landing Gear juga telah mengembangkan lower side stay CFRP bersama dengan Safran Landing Systems untuk gear landinng utama yang terlistrik. CW akan melaporkan secara spesifik hasil keseluruhan proyek HECOLAG nanti pada 2021, tetapi di sini, fokus adalah pada subproyek INNOTOOL 4.0, dipandu oleh manajer topik GKN Fokker Landing Gear untuk memajukan produksi yang sangat terotomatisasi struktur gear landinng CFRP menggunakan resin transfer molding (RTM). Secara spesifik, INNOTOOL 4.0 bertujuan untuk menunjukkan alat yang terintegrasi sensor yang akan memajukan alat yang lebih kecil dengan massa lebih rendah untuk siklus produksi yang lebih cepat, penanganan yang lebih mudah dan konsumsi energi yang dikurangi, serta otomatisasi yang ditingkatkan untuk biaya lebih rendah dan kontrol proses cerdas komposit 4.0. Proyek INNOTOOL 4.0 didanai oleh Clean Sky 2 Joint Undertaking di bawah program penelitian dan inovasi Horizon Uni Eropa dengan GAP No. 821261.
Tujuan INNOTOOL 4.0
Demonstrator untuk bagian kedua HECOLAG ini (lihat gambar pembuka) lebih merupakan bagian umum, menjelaskan Vergouwen. “Ini untuk menunjukkan metodologi desain bagian, simulasi dan manufaktur yang akan memberikan performa, tingkat produksi dan biaya yang diperlukan untuk pesawat satu gang.” Pada akhir 2017, konsorsium HECOLAG telah mendefinisikan bagian demonstrator CFRP awal dan alat produksi, menganalisis perilaku termal alat dan melakukan uji performa. Produk besar dan kompleks ini lulus tinjauan desain awal dan mencapai tingkat kesiapan teknologi (TRL) 4 pada akhir tahun itu. “Berdasarkan masalah dan pelajaran yang dipelajari dari demonstrator pertama, kami mencari mitra untuk mengembangkan teknologi alat RTM untuk mengoptimalkan dan mempersingkat siklus pengeringan,” kata Vergouwen. Pemanggilan Mitra Clean Sky 2 diterbitkan pada 2018 dan diberikan kepada konsorsium INNOTOOL 4.0, yang terdiri dari penyedia peralatan dan otomatisasi Techni-Modul Engineering (TME, Coudes, Prancis) dan spesialis injeksi resin Isojet Equipements (Corbas, Prancis). Mereka memulai kerja pada April 2019 dan menyelesaikan tonggak awal pada Maret 2021.
“Bagian komposit harus bersaing biaya dengan baja dan aluminium taokan,” kata Vergouwen di GKN Fokker Landing Gear. “Itu hanya mungkin dengan otomatisasi, yang memungkinkan jumlah jam kerja yang sangat rendah dan bahan yang lebih terjangkau daripada CFRP termoest tingkat pesawat saat ini yang dikeringkan autoclave.”
Oleh karena itu, INNOTOOL 4.0 mencoba mengintegrasikan sensor ke dalam alat RTM yang akan memantau dan mengelola proses injeksi dan pengeringan termasuk deteksi aliran depan resin. “Tujuannya adalah otomatisasi sepenuhnya — muat preform, tekan tombol dan peralatan cetak akan mengelola suhu, tekanan, vakum dan pengeringan,” kata Stéphane Besson, direktur komersial di TME. Namun, ini adalah pertama kalinya GKN Fokker Landing Gear dan TME bekerja dengan pemantauan pengeringan. “Kami telah bekerja dengan sensor suhu dan tekanan sebelumnya,” kata Besson, “tapi tidak dengan sensor untuk aliran resin dan polimerisasi.”
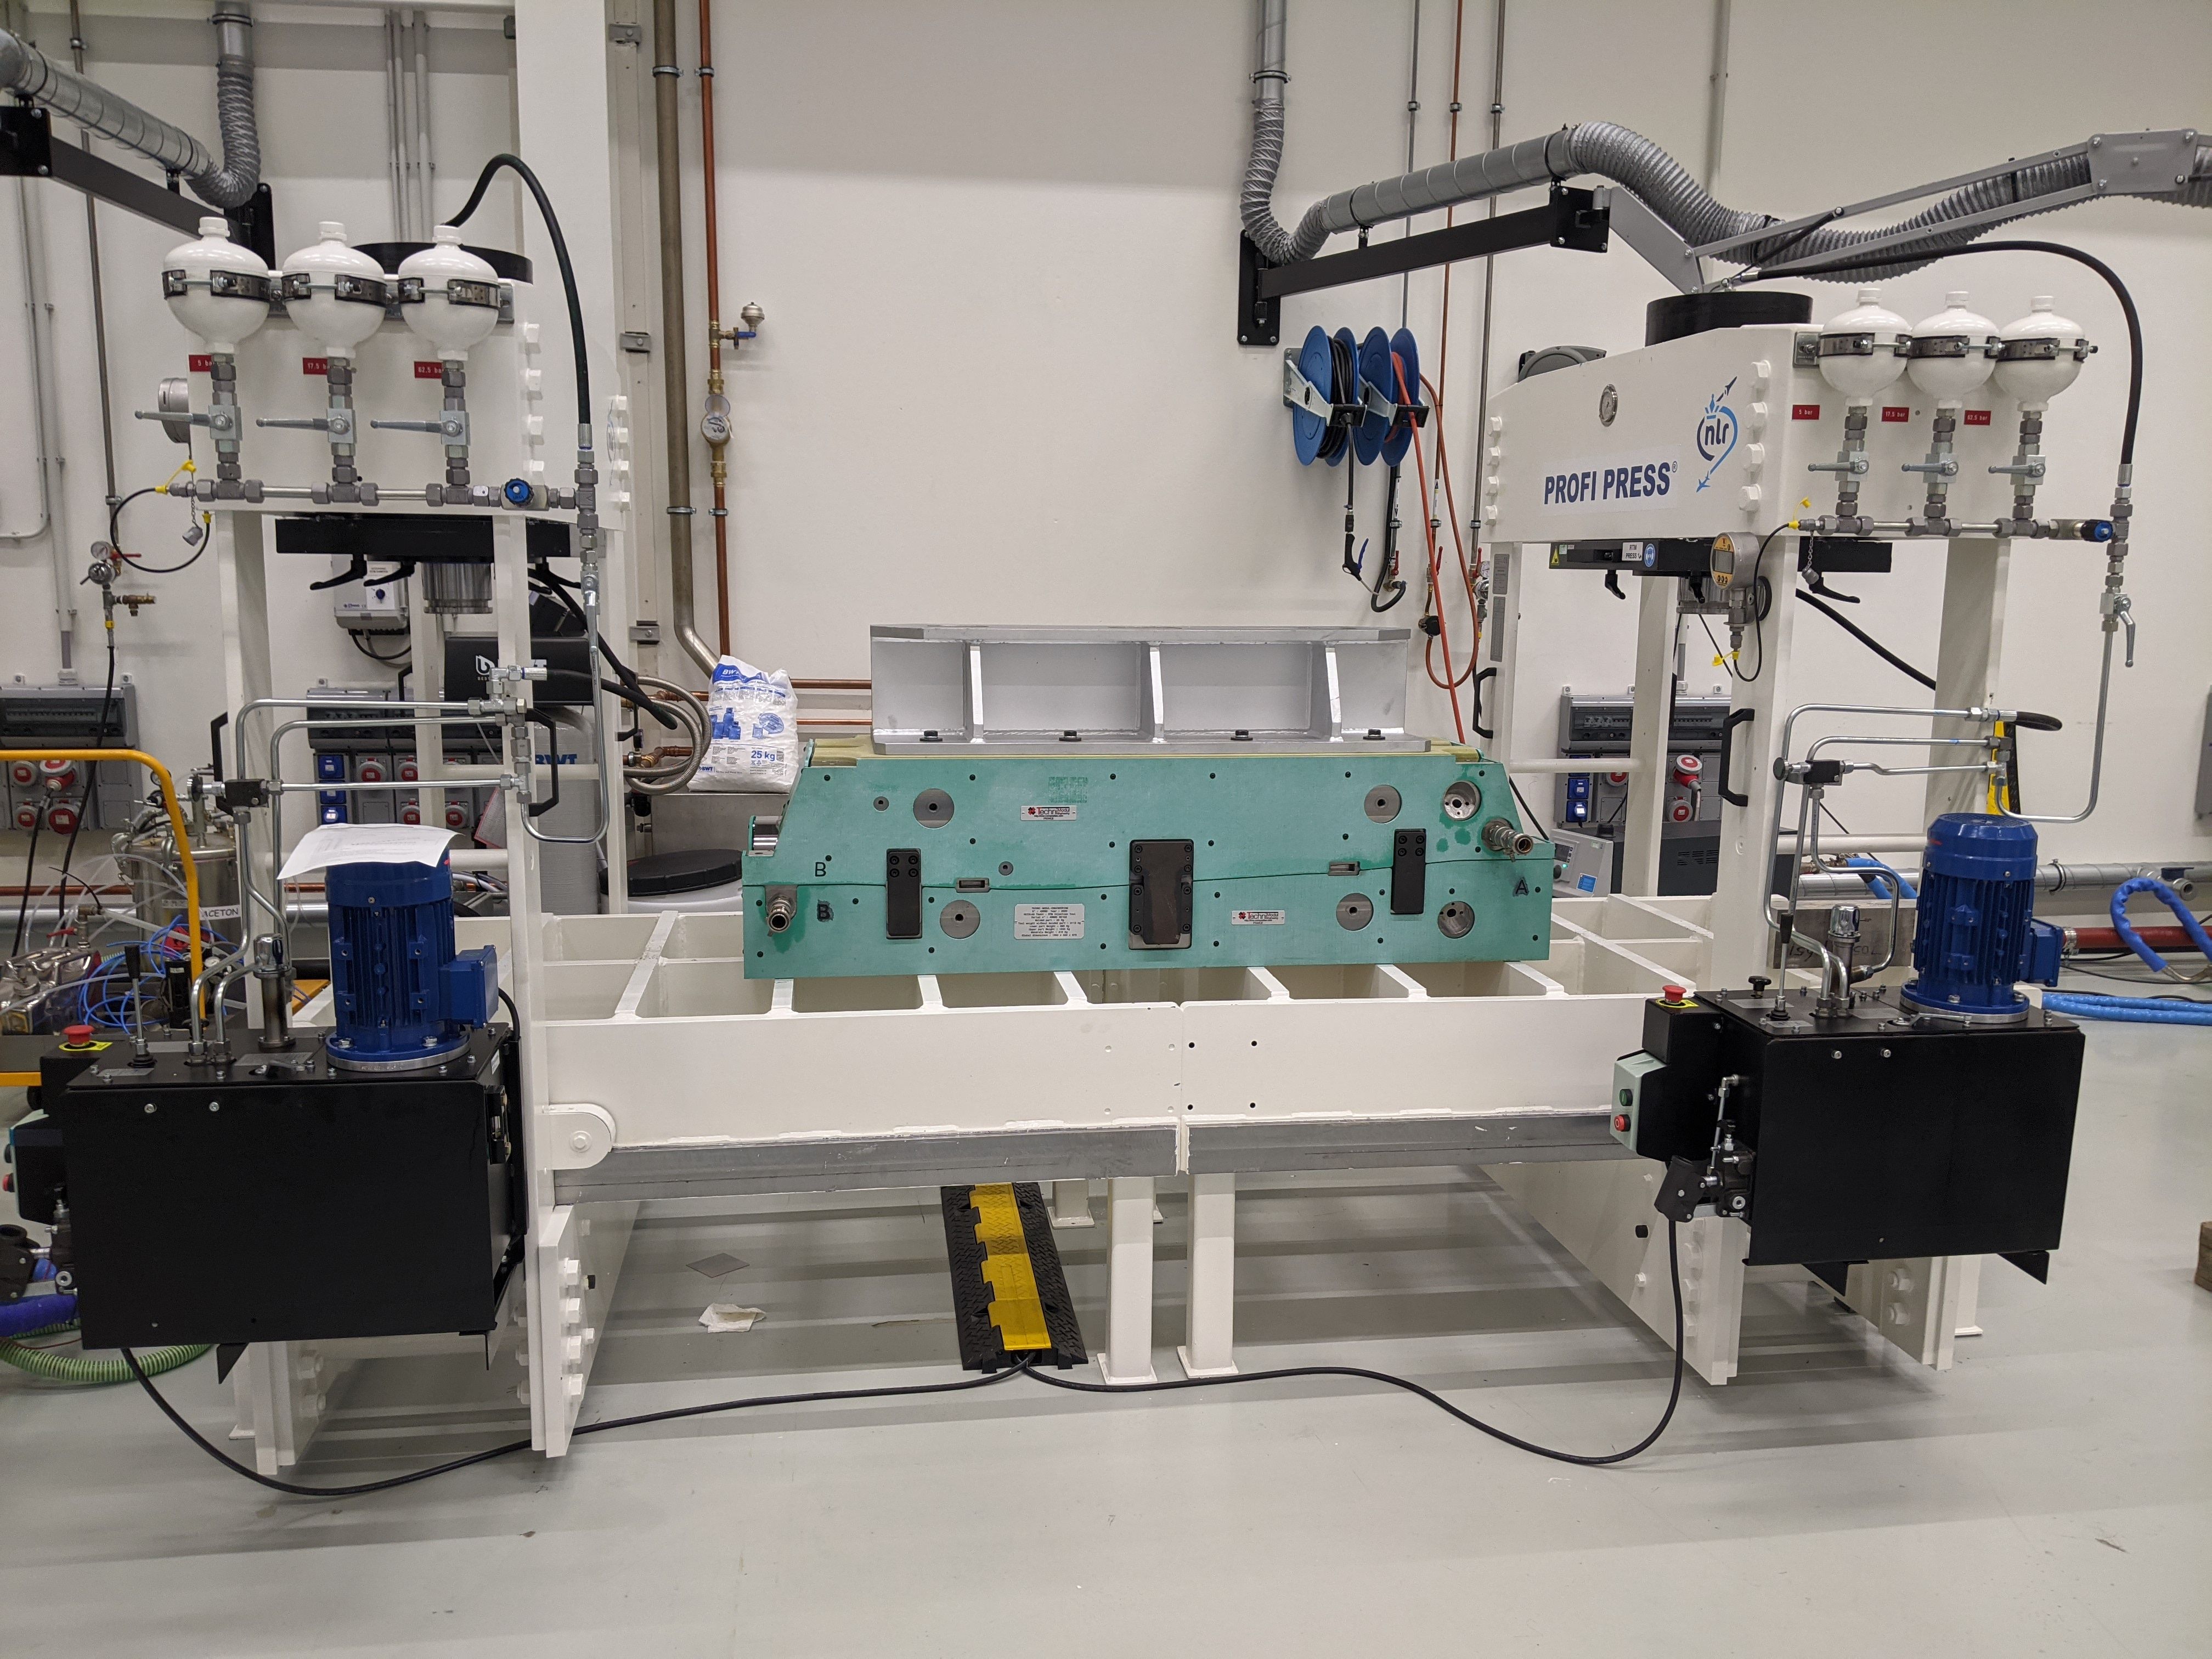
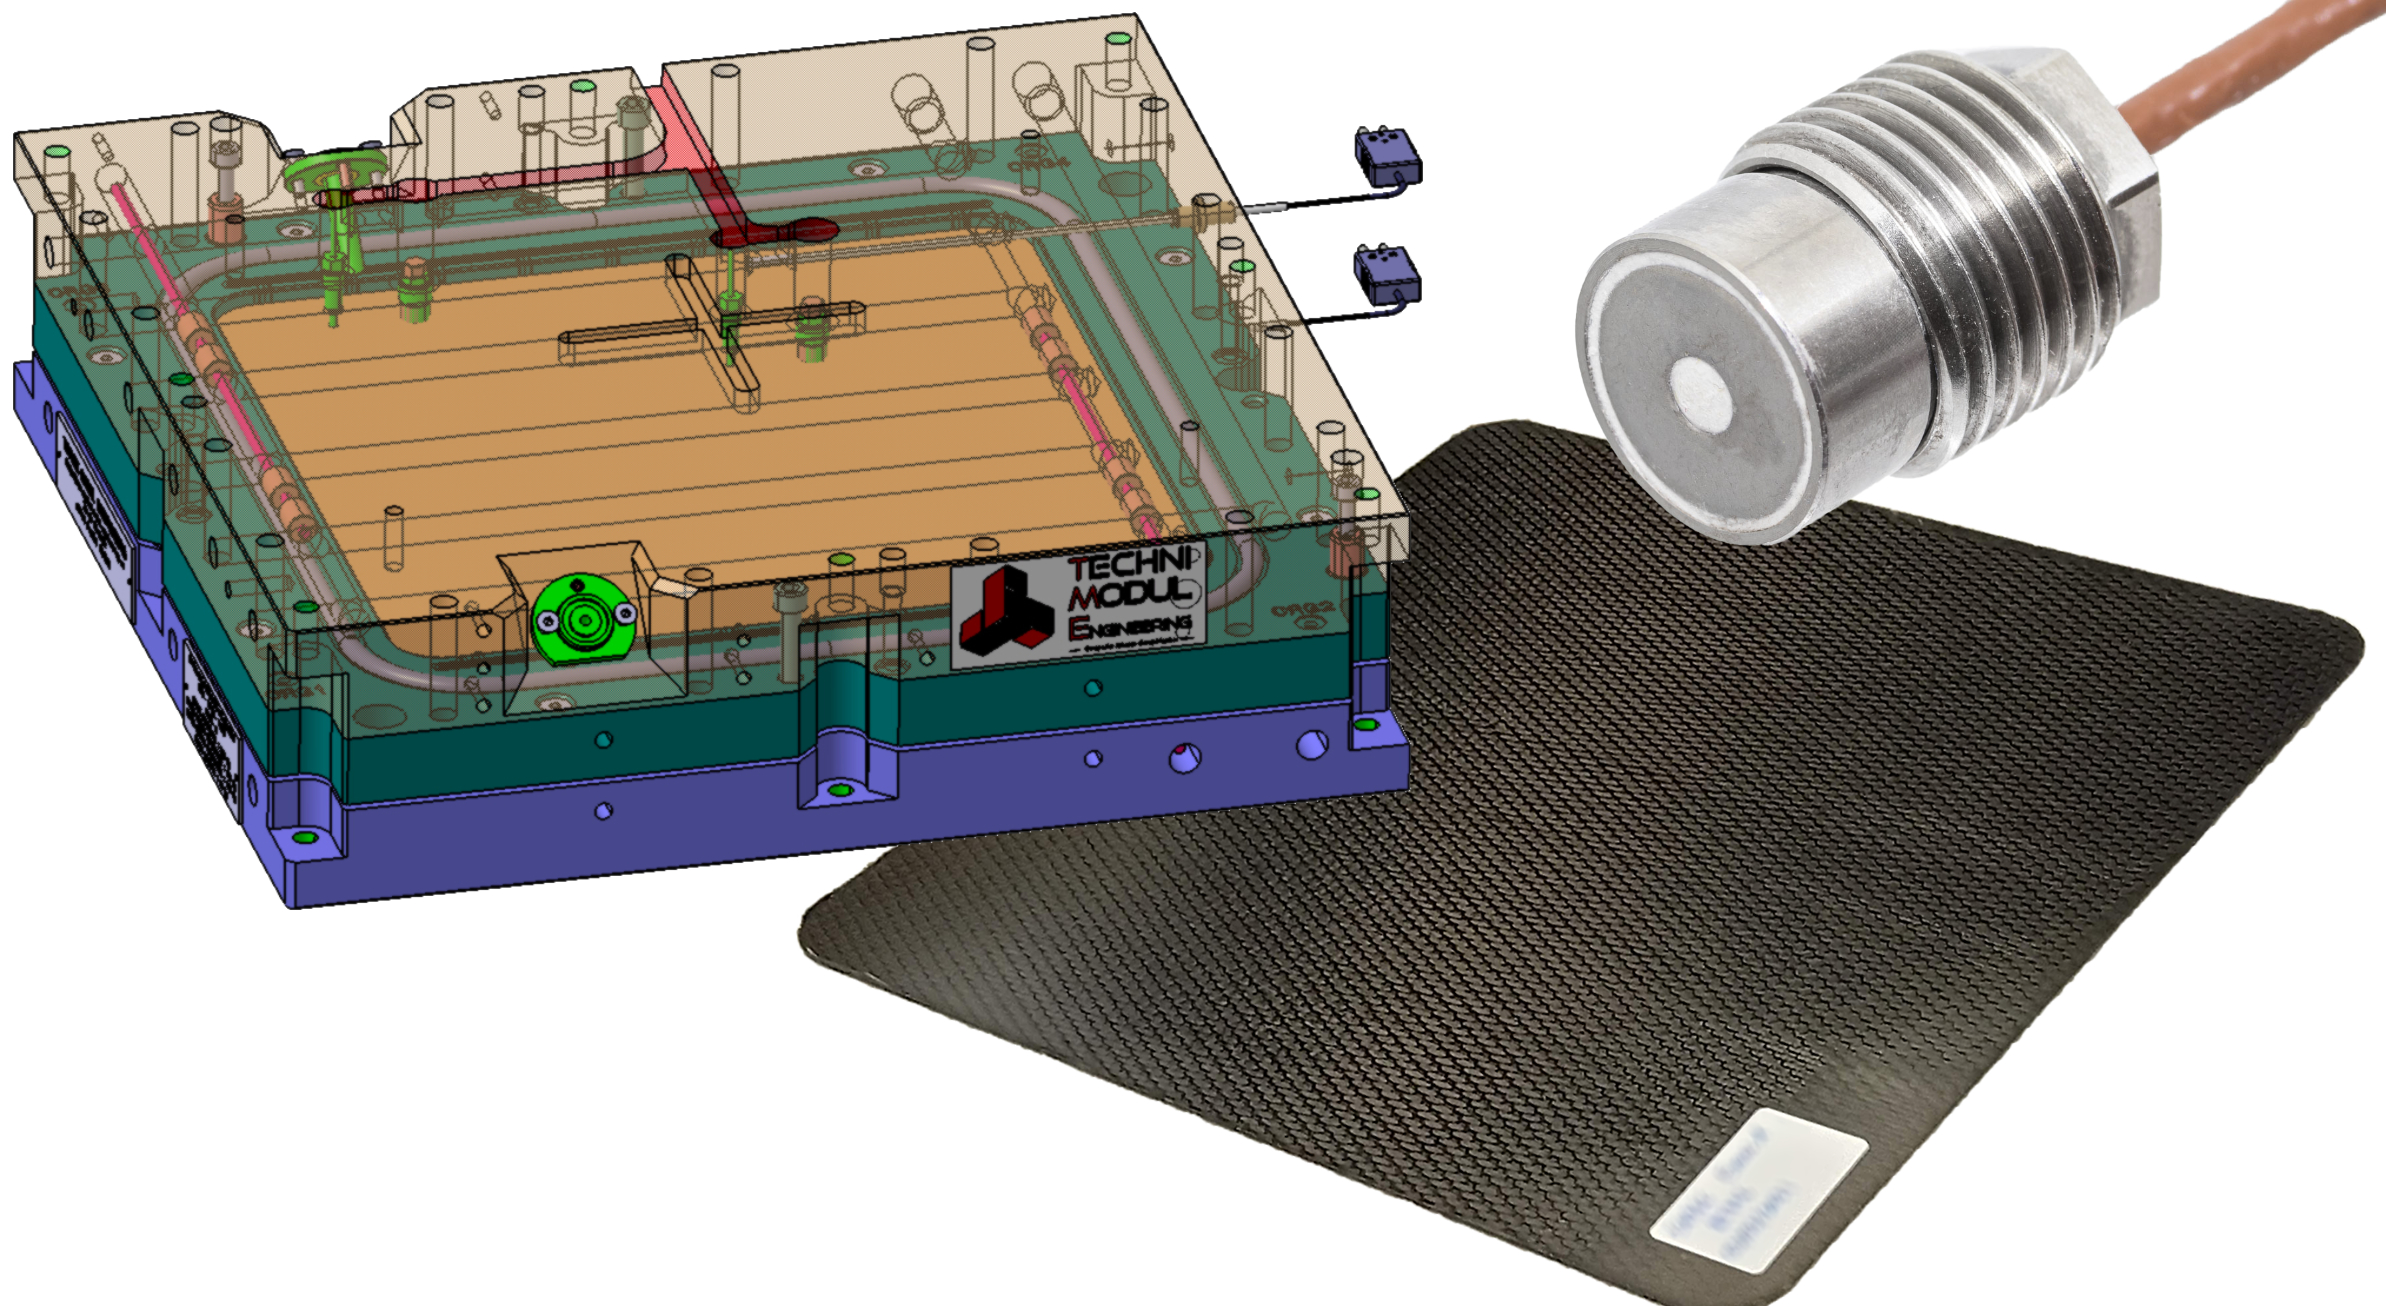
Tonggak awal proyek INNOTOOL 4.0 mengharuskan TME dan Isojet untuk menyediakan alat cetak dengan sensor dan sistem injeksi ke NLR yang akan digunakan untuk menghasilkan bagian demonstrator pada Maret dan April 2021. Secara paralel, TME akan menggunakan alat yang ada untuk produksi plat CFRP — berukuran 600 x 600 milimeter dengan ketebalan 1-8 milimeter — yang dimodifikasi dengan sensor yang sama untuk uji kontrol proses di fasilitas mereka. “Ini adalah sesuatu yang lebih baik dilakukan pada skala kecil pertama kali daripada langsung pada alat besar dengan bagian biaya tinggi,” kata Vergouwen. Oleh karena itu, TME menggunakan alat yang berbeda, tetapi sensor yang sama untuk menunjukkan kemampuan dan kedalaman. Setelah pengujian ini selesai, NLR kemudian akan menggunakan alat utama HECOLAG untuk menghasilkan putaran baru demonstrator CFRP untuk mengoptimalkan kontrol proses pada bagian aktual.
Desain Alat Produksi RTM
TME memulai produksi desain alat RTM menggunakan perangkat lunak CATIA V5 dari Dassault Systèmes (Vélizy-Villacoublay, Prancis) untuk desain mekanikal dan listrik, serta ANSYS (Canonsburg, Pa., AS) untuk simulasi termal dan mekanikal. Alat ini akan dipasangkan dengan sistem 1K-2K berbasis piston Isojet (untuk resin satu dan dua bagian) untuk menyuntik resin epoksi satu bagian tingkat pesawat HexFlow 2K RTM 6 Hexcel (Stamford, Conn., AS) dan 1K PRISM EP 2400 Solvay (Alpharetta, Ga., AS) pada tekanan injeksi hingga 20 bar.
“Bentuk alat cetak ini sangat kompleks,” kata Besson, “menggabungkan ketebalan yang bervariasi dalam preform kering 3D dengan bentuk tabung tertutup. Ini menciptakan transisi ketebalan yang kompleks, dengan masalah sekitar perakitan preform, akurasi ujung lapisan, gradien suhu internal dan penyusutan resin, serta cara mengoptimalkan metode pemanasan dan kapasitas pemanasan mandrel internal untuk memungkinkan waktu siklus pendek. Untuk memungkinkan waktu siklus pendek, semua elemen alat harus sederhana digunakan, kuat dan memungkinkan pemanasan serta pendinginan yang cepat.” Meskipun proyek INNOTOOL 4.0 singkat meminta solusi cetak non-logam, satu set cetakan baja atas dan bawah yang cocok biasanya dirancang karena tekanan yang diperlukan untuk meminimalkan kerutan dan memastikan perataan serat selama pembentukan.
Cetakan atas dan bawah yang cocok serta mandrel dipanaskan dan didinginkan. “Cetakan yang cocok menggunakan sirkuit air terintegrasi sementara mandrel dipanaskan secara listrik,” menjelaskan Besson. “Sirkulasi air memberikan pemanasan dan pendinginan cepat untuk mengurangi waktu siklus bagian dan pemanasan listrik mencapai hal yang sama di mandrel di mana ruang terbatas.”
Tantangan lain adalah jumlah bagian di mandrel, kata Besson. “Karena bentuk yang kompleks dan kebutuhan untuk mengeluarkan mandrel setelah pencetakan, ia terdiri dari enam komponen pemanas sendiri dan dua elemen pendukung di mana sensor melewati untuk mengontrol suhu internal potongan mandrel. Dalam penggunaan, elemen-elemen ini dirantai secara tangan dengan bantuan dukungan dasar yang memandu operator.” Pekerjaan dengan mandrel mengembang sebagai solusi akan diselesaikan dalam proyek HECOLAG yang lebih besar, tetapi itu tidak termasuk dalam subproyek INNOTOOL 4.0.
Sensor Fluks Panas
TME awalnya berencana menggunakan sensor dielektrik untuk memantau aliran resin dan pengeringan tetapi beralih ke sensor fluks panas dari TFX (Boncourt, Swiss). “Seiring kemajuan pengembangan, kami ingin sensor yang memungkinkan pengukuran tanpa kontak langsung dengan bahan polimer dan komposit yang akan dikontrol,” menjelaskan Jorge Lopez Torres, manajer proyek di TME. “Sensor TFX memungkinkan hal ini karena mereka mengukur fluks panas, yang merambat melalui bahan.” Dia menyatakan bahwa ini pada dasarnya pengukuran yang sama yang digunakan dalam kalorimetri scans diferensial (DSC), teknik laboratorium yang menganalisis status pengeringan polimer atau komposit. Secara menonjol, sensor TFX dan pengujian DSC keduanya mengukur panas yang dilepaskan selama polimerisasi/pengeringan dan menghasilkan kurva fluks panas versus suhu dan waktu.
Untuk sensor TFX, data suhu berasal dari sensor suhu internal dalam sensor fluks panas. Meskipun sensor dielektrik sama dilengkapi dengan sensor suhu internal, kedua sensor sangat berbeda. “Sensor dielektrik secara langsung mengukur properti polimer selama pengeringan,” menjelaskan manajer TFX Dr. Fabien Cara. “Sensor fluks panas tidak memberikan status bahan pada saat tertentu. Namun, mengukur panas yang dihasilkan selama aliran resin dan polimerisasi memberikan gambaran bagaimana proses berperilaku dan seberapa dapat diulangnya siklus pengeringan untuk setiap bagian yang diproduksi. Dan seperti DSC, kami perlu melihat seluruh kurva proses pengeringan, tetapi kemampuan kami untuk memantau pengeringan sangat andal.”
Pengalaman Dahsyat
Didirikan sebagai Thermoflux pada 2000, sensor TFX telah digunakan dalam uji di pusat R&D dan dalam aplikasi industri oleh lebih dari 100 pelanggan di seluruh dunia. “Kami memulai kerja dengan RTM lebih dari 15 tahun yang lalu,” kata Cara, “pertama dengan BMW untuk bagian otomotif dan juga untuk pusat teknis yang sekarang dikenal sebagai Institute de Soudure [(Saint-Avold, Prancis)]. Pada 2006 dan 2012, kami memulai dua proyek besar untuk memantau pengeringan daun kipas mesin pesawat yang dibuat menggunakan RTM dan preform benang 3D. Safran memiliki sistem akuisisi data yang kami kembangkan untuk mereka di laboratorium komposit di dekat Paris. Mereka dapat mencatat hingga 100 sinyal secara simultan [(fluks panas, suhu dan tekanan]) dan menganalisisnya untuk pengeringan dan pemantauan siklus proses.” TFX juga telah bekerja dengan Hexcel di laboratoriumnya di Les Avenières, Prancis, untuk memantau kualitas dan siklus proses dengan resin termoest yang disuntikkan ke dalam preform kering. Sensor TFX juga digunakan dalam proyek dengan IRT-M2P (Porcelette, Prancis) untuk mendemonstrasikan Compression RTM. “Sensor kami sangat efisien untuk proses cepat seperti pencetakan kompresi, termasuk dengan komponen pencetakan SMC dan BMC,” kata Cara. “Kami juga memenangkan penghargaan JEC Innovation pada 2016 dengan Huntsman Advanced Materials [(Basel, Swiss)] untuk pengembangan yang berjudul, ‘Bagian epoksi struktural dengan kualitas autoclave dalam kurang dari 1 menit.’”
TFX memiliki sensor untuk setiap jenis proses pencetakan komposit, berdasarkan metode transfer panas ke sensor: konduksi (RTM, pencetakan kompresi dan injeksi), konveksi (autoclave, oven) dan radiasi (peng gulungan filamen, AFP). Sensor yang digunakan dalam proyek INNOTOOL 4.0 adalah konduktif, dirancang untuk ditanam dalam cetakan logam RTM. “Mereka memberikan sinyal yang sangat dapat diulang pada jarak hingga 1 milimeter dari permukaan alat dan bahan komposit,” kata Cara.
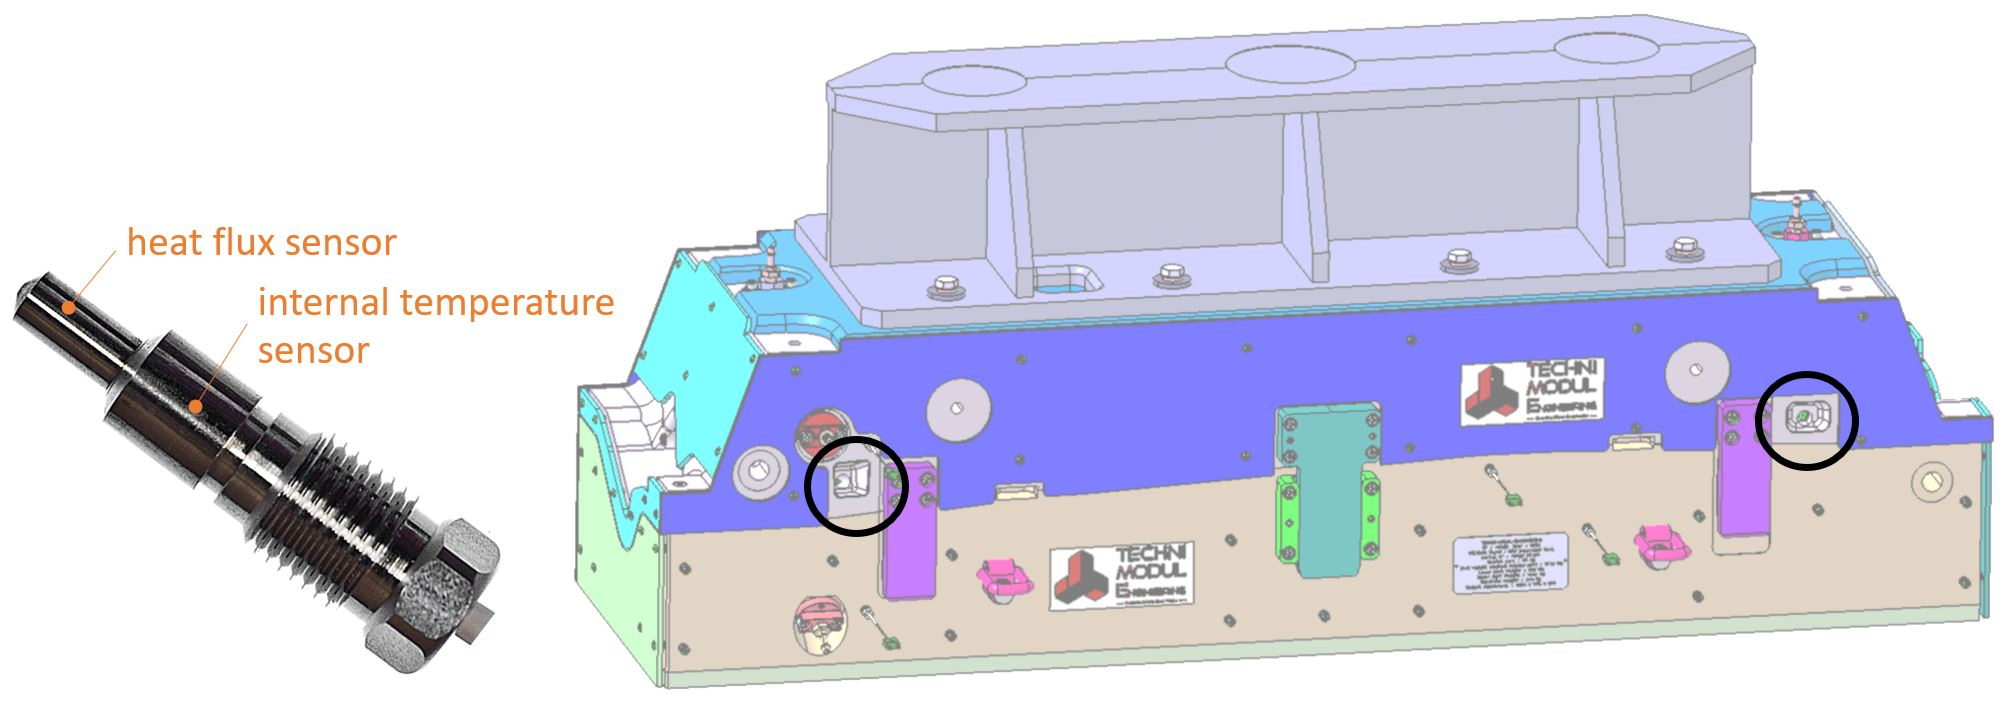
TME memasang dua sensor TFX-191 — satu di entri resin dan satu di keluar resin — ke dalam cetakan atas dari serangkaian alat produksi yang cocok yang kemudian dikirim ke NLR (Fig. 1, 2). NLR menggunakan alat produksi ini untuk membuat bagian demonstrator HECOLAG pada Maret dan April 2021. Sensor TFX-191 adalah untuk alat logam tebal.
Secara paralel, TME mengambil alat internal yang lebih kecil yang digunakan untuk membuat plat CFRP sampel dan memodifikasinya dengan dua sensor TFX-224, yang lebih pendek, untuk alat yang lebih tipis (Fig. 3). Serangkaian alat plat RTM ini kemudian digunakan untuk melakukan uji demonstrasi sensor sesuai tujuan INNOTOOL 4.0 yang dijelaskan di atas. “Sensor ini mirip dengan yang kami gunakan untuk Safran,” kata Cara, “tapi sekarang ditingkatkan untuk menjadi jauh lebih kompakt dan sensitif.” Sensor ditempatkan di dekat pusat bagian dan keluar resin. Selain sensor fluks panas, TFX mengembangkan dan menyediakan dua sistem akuisisi data — satu dikirim ke Isojet dan satu digunakan oleh TME untuk uji plat CFRP.
Hasil Uji INNOTOOL 4.0
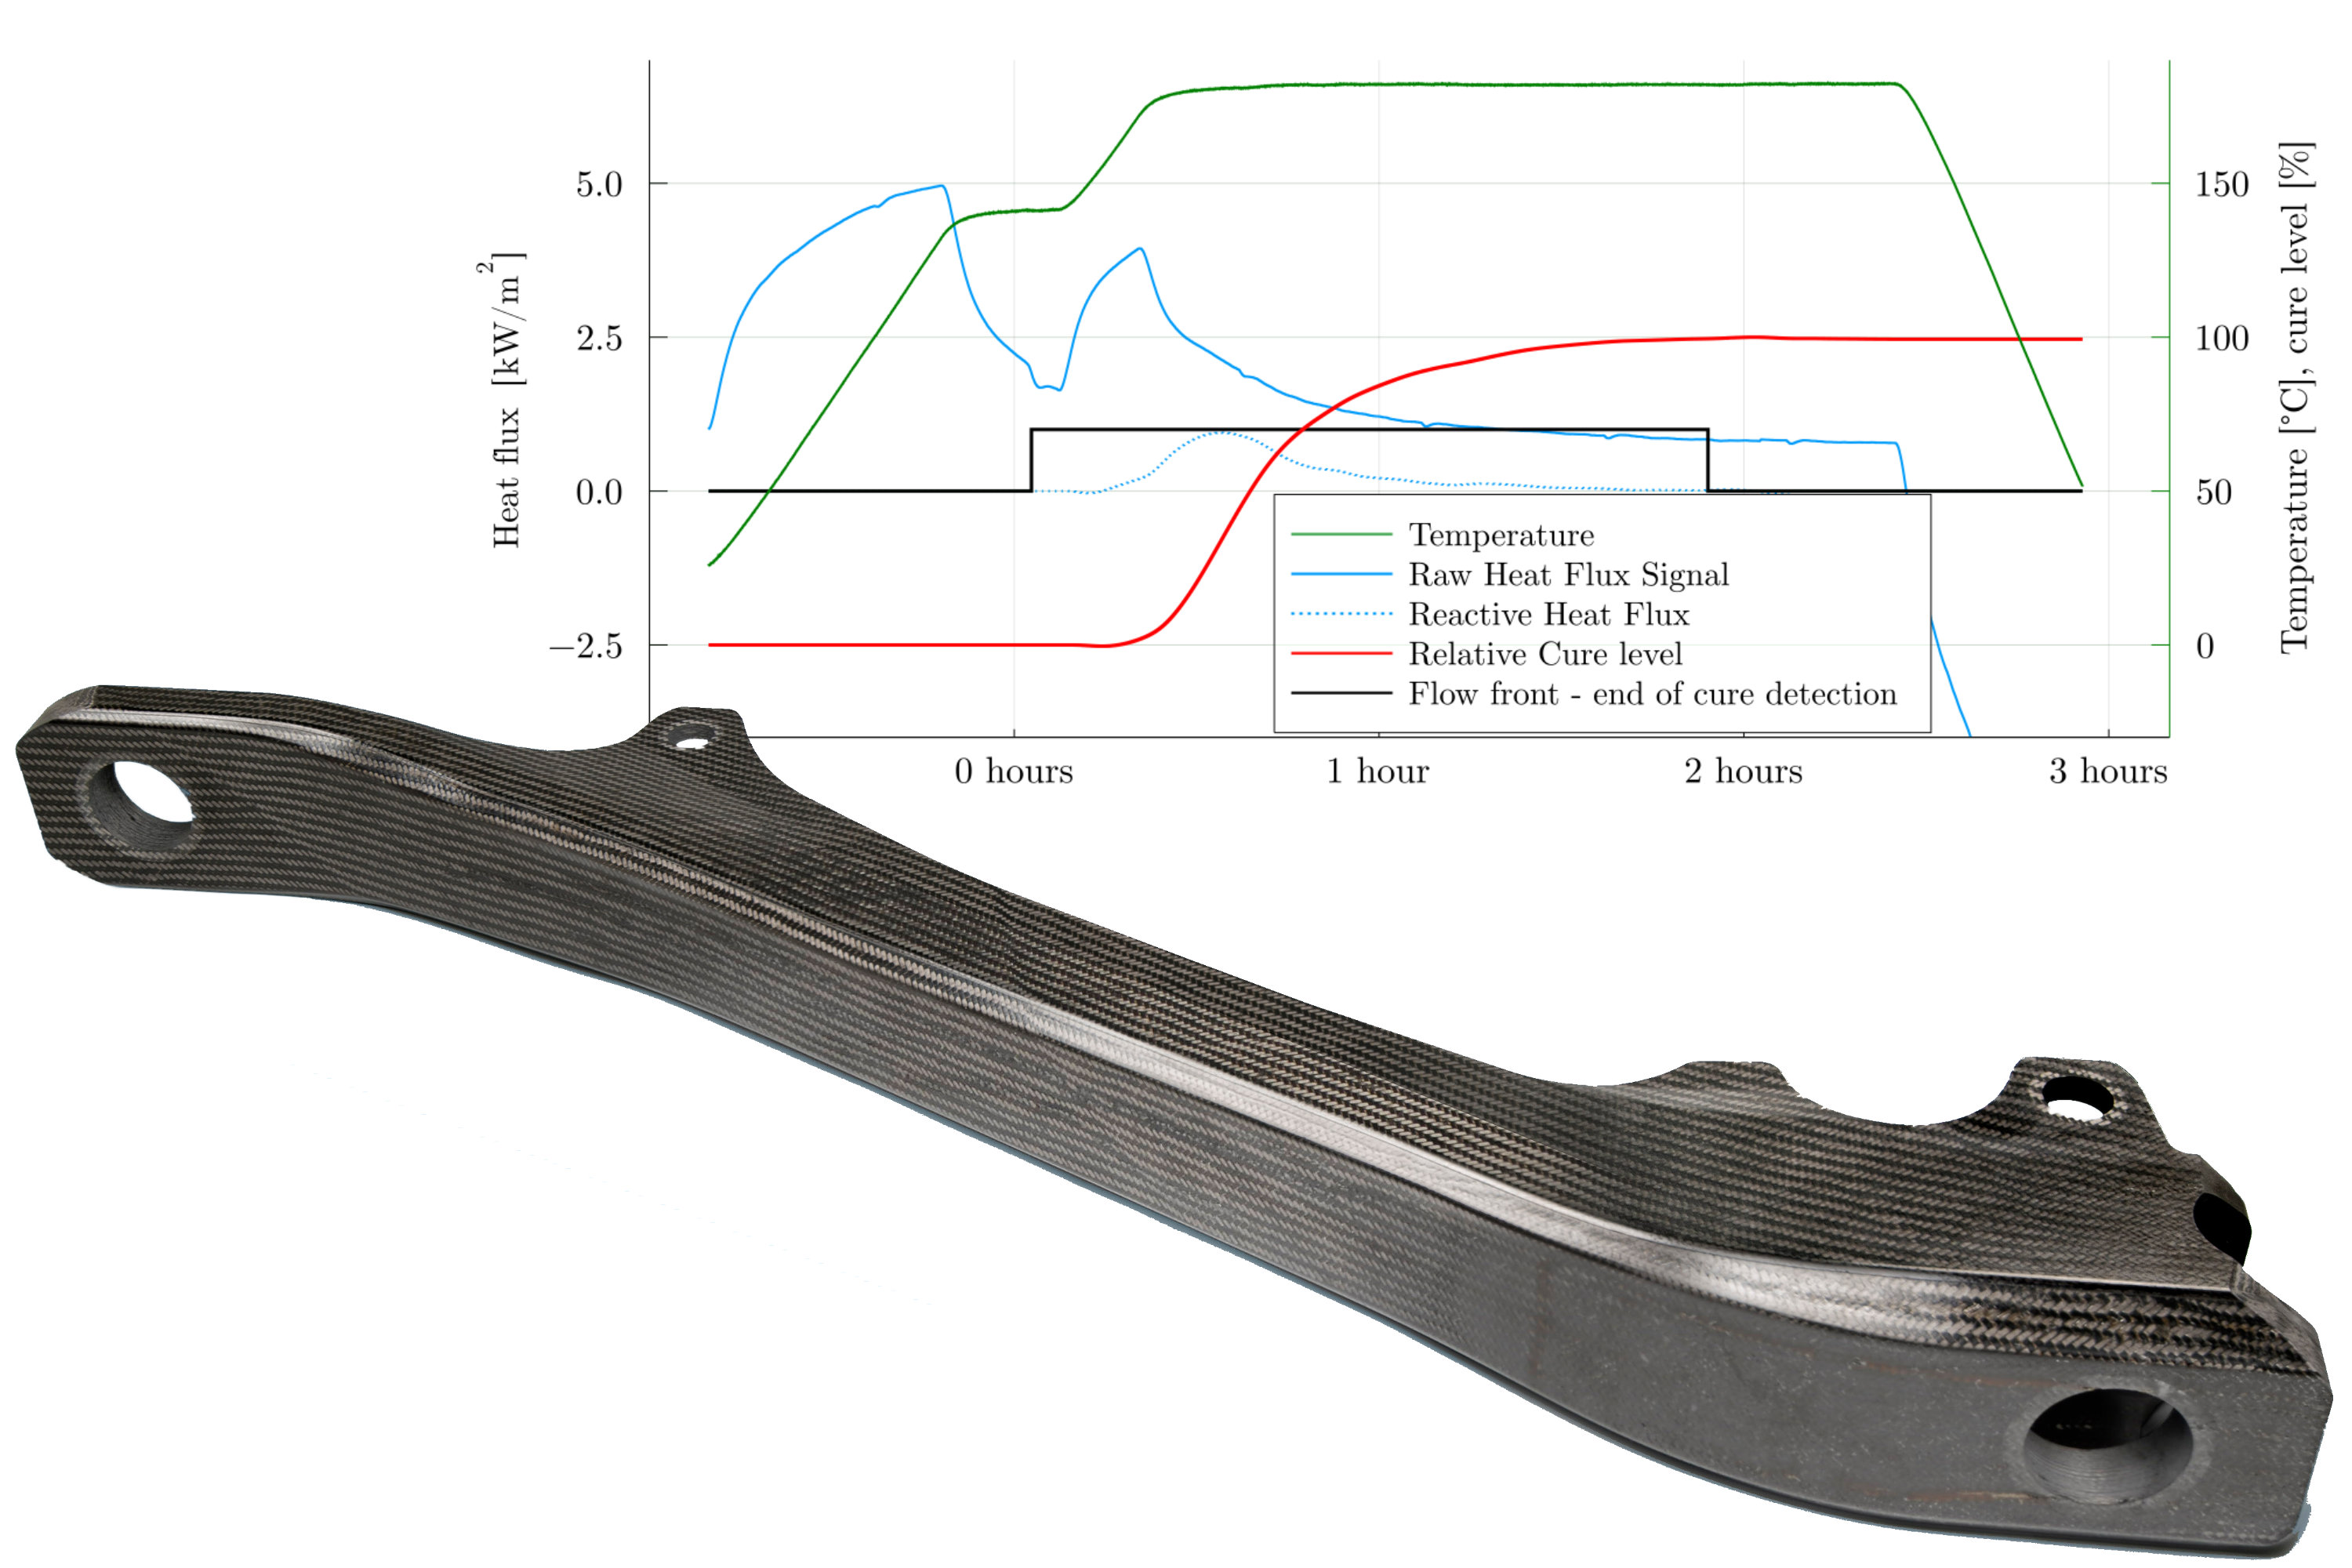
Uji yang dilakukan TME menggunakan alat plat yang dimodifikasi dengan sensor TFX menguji dua resin yang berbeda — HexFlow RTM 6 dan PRISM EP 2400 — serta pengaruh ketebalan bagian dan waktu pengeringan keseluruhan. “Sensor memberikan sinyal yang baik untuk memantau siklus pengeringan,” kata Cara. “Tim kemudian menganalisis kurva pengeringan dan menunjukkan bahwa waktu pengeringan untuk RTM 6 dapat dikurangi setidaknya 30 menit dari pengeringan dua jam yang ditetapkan.”
Ini dapat dilihat pada kurva di bawah, di mana t=0 jam adalah awal injeksi. Perhatikan, waktu pengeringan dimulai ketika suhu mencapai 180°C dan akhir pengeringan sesuai dengan 99% dari tingkat pengeringan relatif (lihat sumbu vertikal di kanan). Akhir pengeringan juga sama dengan stabilisasi fluks panas mentah.
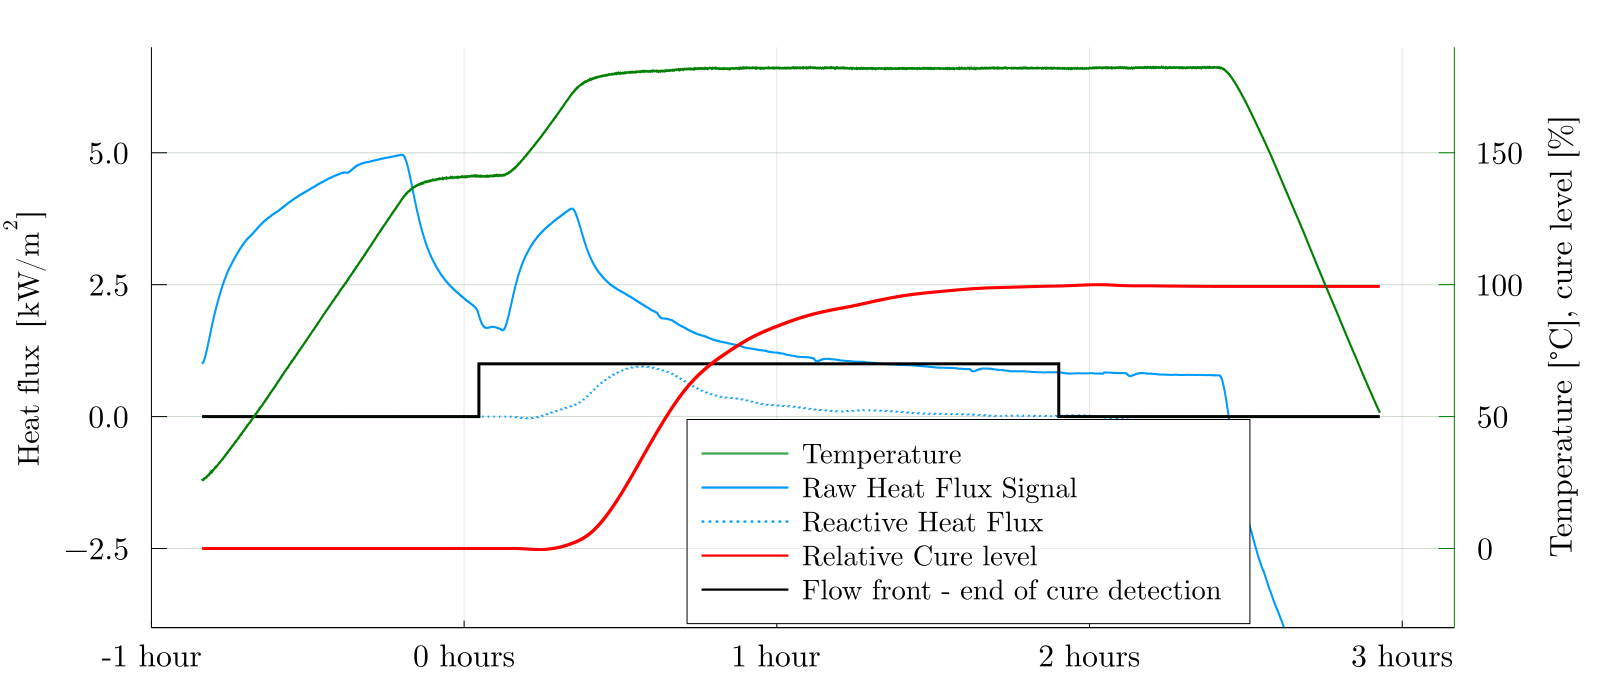
Ini diverifikasi oleh pengukuran status pengeringan bagian yang dicetak menggunakan analisis mekanis dinamis (DMA), teknik laboratorium alternatif untuk DSC yang mengukur suhu transisi kaca (Tg) untuk komposit. “Hasil DMA mengonfirmasi bahwa untuk resin RTM 6, Tg tetap tidak berubah setelah 90 menit pengeringan pada 180°C,” katanya.
Pengaruh ketebalan juga diteliti. “Plat CFRP pertama yang diuji TME dalam uji demonstrasi sensor mereka tebal kurang dari 2 milimeter,” kata Cara. “Plat ini juga memiliki volume serat tinggi (50-60%) dan siklus pengeringan lambat untuk mencegah exotherm dan masalah potensial dengan stres termal dan kualitas bagian. Semua ini sangat normal untuk bagian pesawat, tetapi berarti ada sangat sedikit resin, dan sehingga jumlah fluks panas yang dilepaskan oleh reaksi resin kecil. Jadi kami, dalam arti kata, mencari jarum fluks panas akibat pengeringan resin dalam lautan pemanasan alat dan bagian.”
Dengan kata lain, seperti yang dijelaskan Cara, “Sebagian besar siklus pengeringan RTM penerbangan melibatkan injeksi resin pada satu suhu dan kemudian meningkatkan ke suhu pengeringan yang lebih tinggi. Jadi, saat Anda selesai menginjeksikan, Anda memanaskan alat ke suhu pengeringan, yang menghasilkan fluks panas besar dalam sistem keseluruhan.” Namun, seperti pengujian DSC, kunci untuk memantau pengeringan dengan sensor fluks panas adalah mengukur panas yang dilepaskan selama polimerisasi/pengeringan dan menampilkan pengukuran tersebut dalam kurva fluks panas versus suhu dalam sistem cetakan dan waktu. “Jadi, kami menemukan metode yang membantu kami mengurangi dasar pemanasan cetakan, dan konduksi panas itu ke bagian, sehingga memungkinkan untuk mengidentifikasi fluks panas reaksi resin.”
Oleh karena itu, meskipun kondisi proses pada plat tipis awal sangat tantangan, kata Cara, “kami masih dapat melihat fluks panas dari reaksi resin. Namun, dengan juga membuat bagian yang lebih tebal, kami dapat melihat secara tepat perbedaan tingkat fluks panas sesuai ketebalan bagian dan ini memvalidasi pemantauan pengeringan kami pada bagian tipis.” Perhatikan, kurva di atas (juga ditampilkan dalam gambar pembuka) diperoleh menggunakan resin RTM 6 dalam plat tebal 3,2 milimeter.
Hasil untuk deteksi aliran depan resin, namun, lebih menimbulkan masalah. “Untuk sensor di dekat keluar, kami dapat melihat aliran dengan sangat baik, tetapi tidak untuk sensor di dekat pusat, tempat resin tiba sangat lambat,” kata Cara. “Deteksi aliran depan dengan sensor fluks panas memerlukan aliran resin untuk menghasilkan perubahan pada medan termal lokal. Ini terjadi ketika resin tidak pada suhu yang sama dengan preform.” Dia menyatakan bahwa ΔT lebih besar dari 0,1°C cukup untuk deteksi. “Namun, dengan uji plat CFRP tipis, suhu sangat merata di cetakan dan resin tiba sangat lambat. Jadi, kontras termal tidak cukup untuk mendeteksi kedatangan resin dibandingkan kebisingan termal dalam sistem keseluruhan. Kedatangan resin di keluar, namun, lebih cepat karena runners [celah antara preform dan tepi cetakan] yang membantu menciptakan kontras termal yang lebih besar yang lebih mudah dideteksi dan dipantau.”
Cara menyarankan pemantauan aliran depan resin ini dapat ditingkatkan dengan sensor aktif baru yang dikembangkan TFX yang menggunakan kemampuan pemanasan terintegrasi dalam sensor. “Ini memungkinkan sensor untuk membantu menyediakan kontras termal yang diperlukan pada bagian dan proses di mana secara inheren sulit,” katanya.
Memperluas Kemampuan Kontrol Proses Komposit
“Kami senang dengan pekerjaan yang telah kami selesaikan sejauh ini,” kata Torres, “tapi ini hanyalah langkah pertama. Tujuannya adalah untuk menggunakan sensor fluks panas ini untuk mengelola pemrosesan komposit dalam lingkungan produksi.” Ini mungkin, kata Cara, dengan mengirimkan sinyal secara otomatis dari sistem sensor ke peralatan injeksi berdasarkan kedatangan resin dan ke pres berdasarkan kemiringan nol dalam kurva pengeringan. Torres menambahkan TME memiliki sistem kontrol proses untuk mesin injeksi dan pres RTM yang mengelola suhu dan tekanan. “Langkah selanjutnya,” katanya, “adalah mengintegrasikan sensor TFX ke dalam sistem kontrol ini dan mengelola keseluruhan proses dari laptop.” Cara menyatakan sensor TFX dan akuisisi data juga bekerja dengan sensor tekanan (misalnya, Kistler, Winterthur, Swiss) untuk membantu kontrol proses keseluruhan, dan perusahaan mereka mengembangkan sensor yang akan mengukur fluks panas, suhu dan tekanan dalam satu perangkat terintegrasi.
Tapi apakah kontrol proses ini terjangkau? Cara mengatakan investasi awal $10-30.000 untuk sistem pemantauan umumnya mencapai pengembalian pada fase pengembangan, mengurangi coba-coba melalui pemahaman proses dan bagian yang ditingkatkan. “Sistem kemudian memberikan penghematan selama produksi, mengurangi waktu siklus, memastikan ketertulian dan memberikan deteksi dini dari drift atau ketidaksesuaian.”
Di GKN Fokker, Vergouwen yakin bahwa setelah kemampuan untuk mengurangi waktu siklus dan meningkatkan biaya terbukti, “maka memungkinkan untuk membayangkan komposit tidak hanya pada jenis komponen gear landinng yang ditampilkan dalam proyek INNOTOOL 4.0 dan HECOLAG, tetapi semua jenis bagian. Itu akan membuka ruang desain dan memungkinkan kami untuk mendorong batas gear landinng ringan lebih jauh lagi.” Besson melihat aplikasi yang lebih luas: “Jenis kontrol proses ini dapat dikembangkan untuk semua jenis cetakan dan bagian komposit.”



