Cetakan CFRP Cetak 3D Canggih untuk Flaperon RTM, Ekoskeleton, dan Lainnya
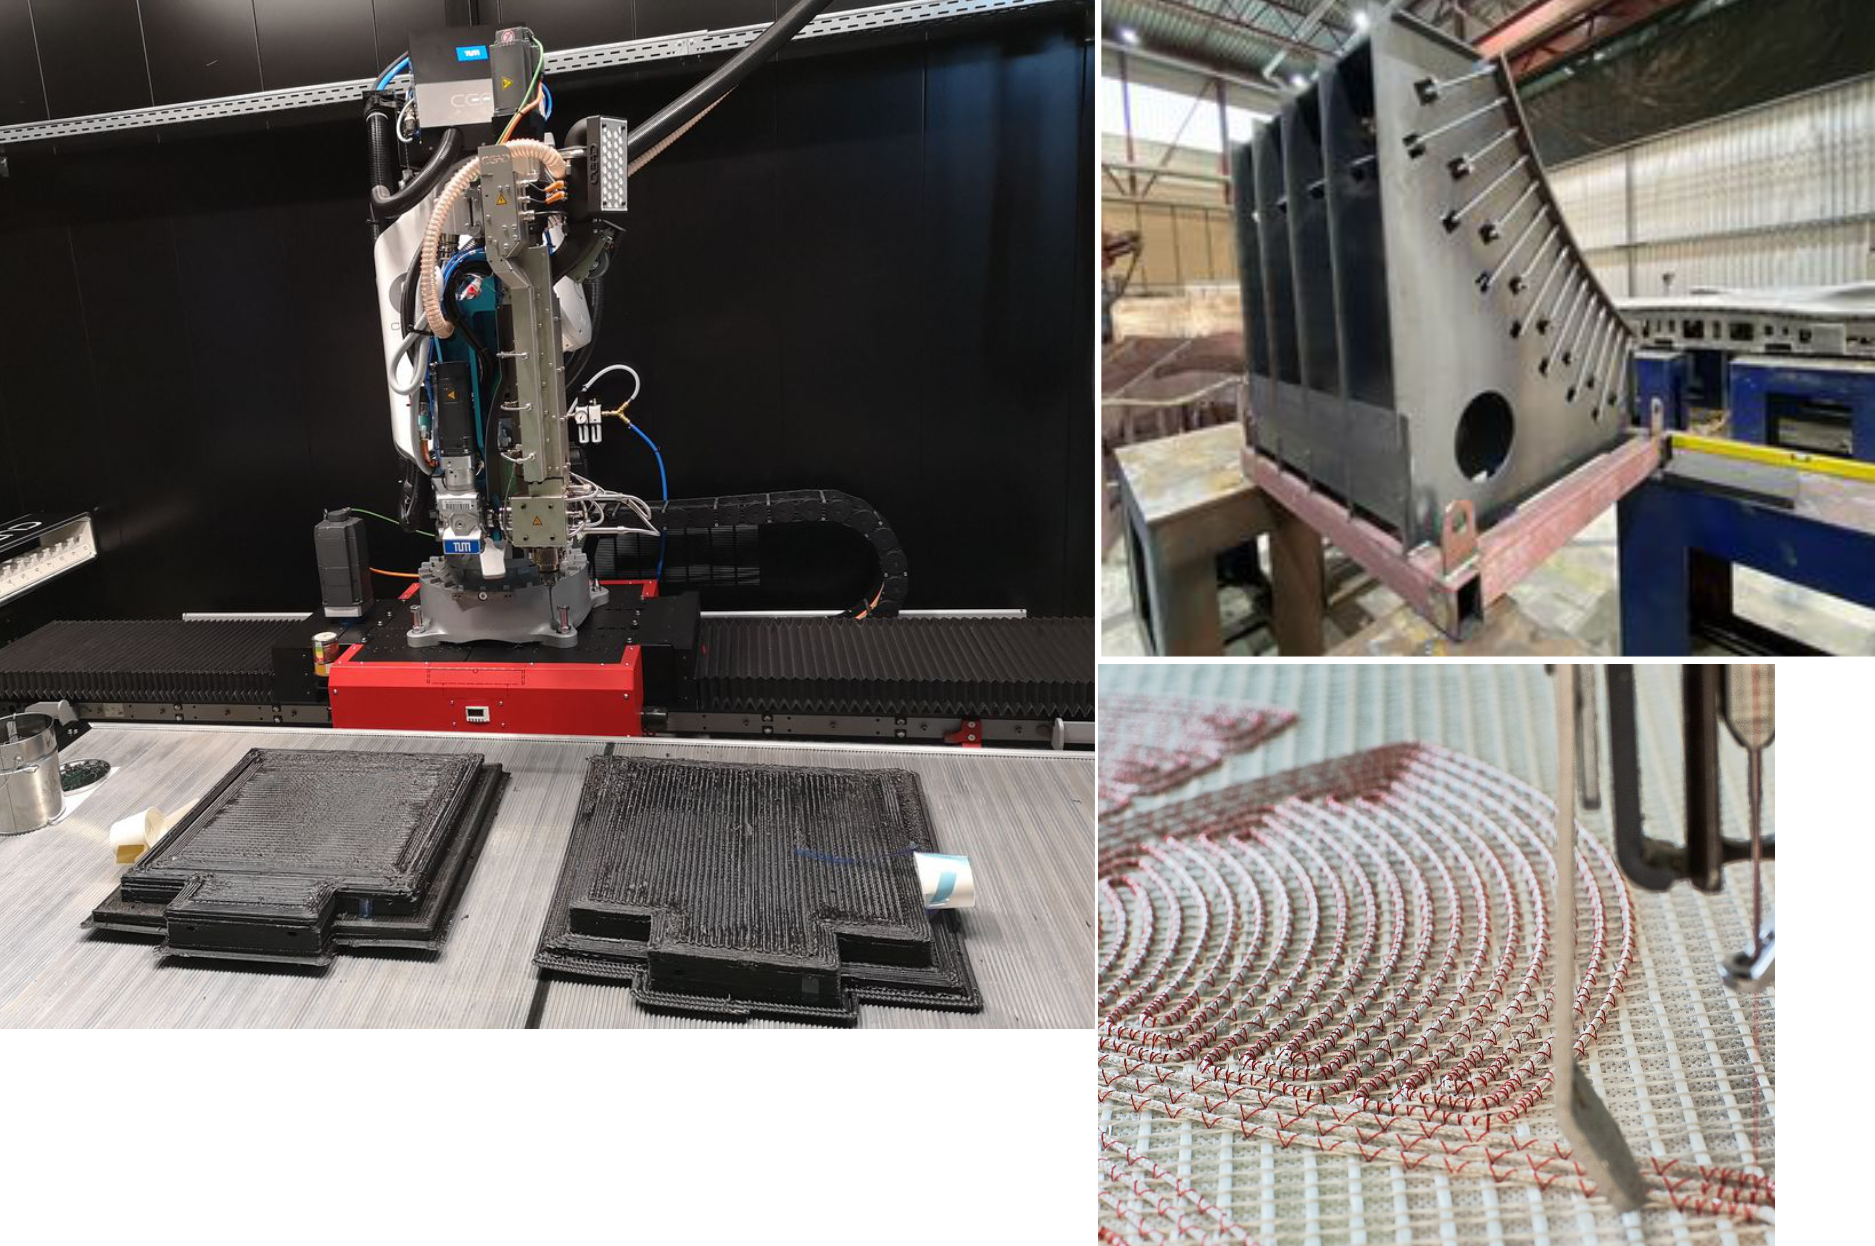 Kredit Foto: TU Munich Chair of Carbon Composites (LCC) dan QPoint Composite
Chair of Carbon Composites (Lehrstuhl für Carbon Composites atau LCC) didirikan pada 2009 di departemen Teknik Mesin di Technical University of Munich (TUM, Munich, Jerman) dengan pendanaan dari SGL Carbon (Wiesbaden, Jerman). Misi LCC adalah melakukan R&D dalam materi, proses, dan aplikasi polimer terkuat serat karbon (CFRP), termasuk proyek dalam simulasi dan pengujian. Sebuah "chair" dalam sistem universitas Jerman adalah unit terkecil yang terdiri dari seorang profesor dan timnya. Tim LCC dipimpin oleh Prof. Dr. -Ing. Klaus Drechsler dan saat ini employing 30 peneliti penuh waktu. Meski pendanaan SGL berakhir pada 2016, LCC terus memimpin R&D komposit, termasuk pembuatan cetakan untuk bagian bawah Multifunctional Fuselage Demonstrator (MFFD), lihat sidebar di bawah, dan sekarang juga mencakup pencetakan 3D/manufaktur aditif.
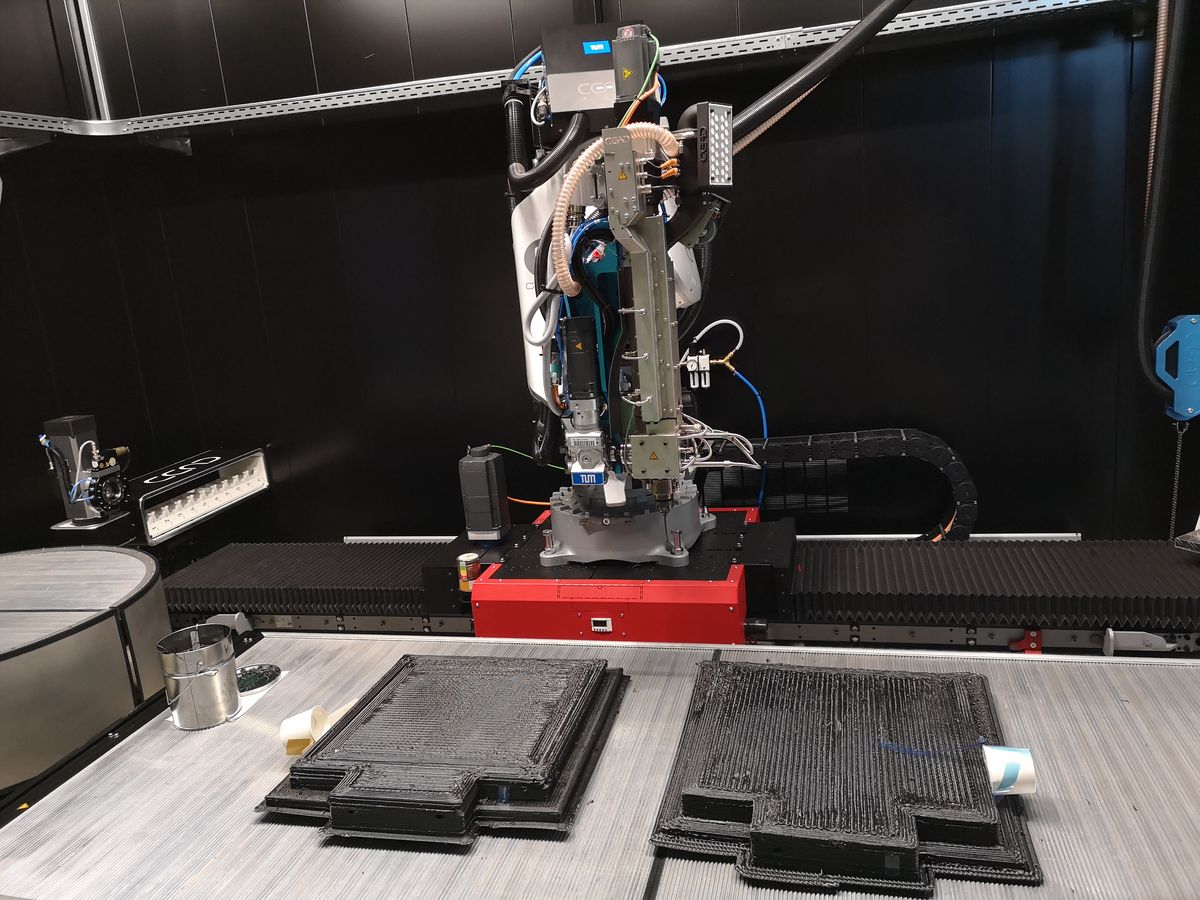
Blog ini dimulai ketika CEAD (Delft, Belanda) memberitahu saya bahwa LCC telah membeli salah satu sistem AM flexbot berbasis ekstruder mereka untuk pencetakan 3D menggunakan lengan robot. Namun, wawancara selanjutnya dengan peneliti LCC Patrick Consul mengungkapkan berbagai proyek, termasuk COMBO3D, dalam Clean Sky 2, untuk mencetak 3D cetakan RTM komposit termoplastik untuk produksi flaperon komposit termoet pesawat, dan EMOTION untuk menghasilkan alat cetak bagian bawah Multifunctional Fuselage Demonstrator (MFFD) komposit termoplastik Clean Sky 2 serta alat parsial sekunder untuk menunjukkan bagaimana fuselage yang sama dapat diproduksi melalui konsolidasi in-situ langsung (luar autoclave). Saya merinci seluruh diskusi bagaimana TUM mencapai titik ini dan ke mana ia berjalan sebagai menarik.
Cetakan bagian bawah MMFD
Lihat blog saya Februari 2020: "Proving out LM PAEK welding for Multifunctional Fuselage Demonstrator". Sidebar ini diambil dari makalah Februari 2020, "Development of a Multifunctional Fuselage Demonstrator" oleh Bas Veldman, manajer program MFFD di GKN Fokker (Hoogeveen, Belanda).
Cangkang bagian bawah MFFD terdiri dari kulit termoplastik, dikakuatkan dengan stringer, klip, dan kerangka yang dipadatkan. Proses manufaktur yang akan ditampilkan terdiri dari tiga langkah kunci:
- Tape prepreg untuk kulit besar demonstrator diletakkan di atas meja miring datar oleh mesin laser AFP milik NLR yang sudah ada.
- Layup diangkut robotik dengan cangkir sedot ke cetakan konsolidasi female dan dilapiskan ke dalamnya tanpa pemanasan.
- Setelah vacuum bagging, kulit dikonsolidasikan dalam autoclave.
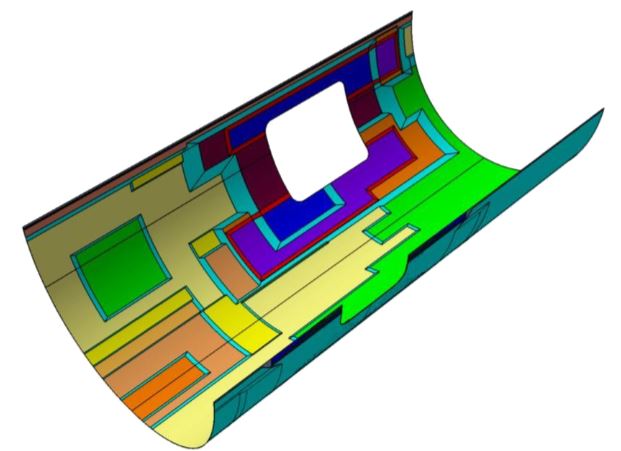
Penggunaan cetakan konsolidasi female menawarkan permukaan yang jauh lebih sederhana (datar) dibandingkan alat male sambil secara langsung mengontrol kendala aerodinamis pada kualitas permukaan luar kulit.
Proyek MFFD juga memanggil proses luar autoclave untuk diselidiki, mulai secara paralel dengan demonstrator fuselage multifungsi besar, dalam demonstrator ukuran lebih kecil selanjutnya. Khususnya, manufaktur komposit termoplastik in-situ di mana konsolidasi dicapai selama penataan, akan dipertimbangkan, karena mungkin menghapus langkah autoclave sepenuhnya, dan mengurangi manufaktur menjadi satu prosedur tunggal.
Enhanced Mould for Thermoplastic Fuselage in and out of Autoclave Consolidation, atau EMOTION (https://cordis.europa.eu/project/id/864474), adalah proyek Clean Sky 2 untuk produksi alat cetak cangkang bawah MFFD. "Itu terdengar sederhana," kata Patrick Consul dari koordiner proyek, TU Munich, "tetapi sebenarnya cukup menantang karena perlu dipanaskan hingga 400°C. Ini jauh di atas rentang suhu di mana Invar36 tidak memiliki CTE [koefisien ekspansi termal] yang signifikan. Invar biasanya digunakan untuk alat cetak komposit karena ekspansi rendahnya selama siklus pengeringan suhu tinggi. Namun, CTE Invar meningkat seiring suhu. "Tantangannya," kata Consul, "adalah mengontrol ekspansi termal selama pemanasan dan pendinginan untuk cetakan dan kulit fuselage berukuran 8 meter x 4 meter selama pengeringan."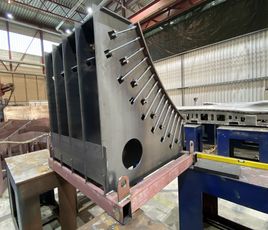
Kredit Foto: Chair of Carbon Composites
Progresi dalam manufaktur aditif
"Kami 8-9 orang yang bekerja pada manufaktur aditif di LCC," kata Consul. Dia memulai sejarah pekerjaan ini dengan pembelian LCC mesin penempatan tape komposit termoplastik bantu laser dari AFPT (Dörth, Jerman) pada 2012. Nantinya ditambahkan mesin Coriolis Composites (Quéven, Prancis) untuk memungkinkan penempatan serat otomatis (AFP) prepreg termoet. Printer desktop berbasis filament pertama dibeli pada 2017. "Saya juga bergabung pada 2017 untuk membantu mengembangkan aplikasi baru dan proyek penelitian, termasuk penulisan proposal, misalnya, untuk Clean Sky 2." Dia menjelaskan bahwa proyek Clean Sky 2 diberikan berdasarkan proposal yang diajukan kepada manajer topik sebagai respons terhadap Panggilan untuk Proposal (CFP) yang dirilis secara publik. LCC berhasil dalam proposalnya untuk CFP08 proyek COMBO3D dan proyek CFP09 EMOTION. Keduanya dibahas di bawah.
"Kami memiliki beberapa proyek lain, beberapa melihat pencetakan 3D dengan penguat serat berkelanjutan," kata Consul. "Lainnya menggunakan kepala cetak terintegrasi laser untuk memanaskan substrat komposit untuk mencetak pada bagian CFRP yang sudah dikonsolidasikan atau untuk meningkatkan kekuatan geser antar lapisan (ILSS) antara lapisan yang dicetak. Proyek lain mengeksplorasi aplikasi alat cetak, misalnya, di tempat Anda memiliki sejumlah kecil bagian komposit khusus."
"Proyek-proyek ini terus didukung oleh simulasi numerik untuk memprediksi perilaku bagian manufaktur aditif selama dan setelah proses pencetakan," lanjutnya. "LCC juga terlibat dalam proyek dengan Imperial College of London yang bertujuan memproduksi ekoskeleton menggunakan CFRP cetak 3D. Proyek lain meneliti struktur trellis untuk mengoptimalkan properti bagian cetak 3D terkait kekakuan, kekuatan, atau penyerapan energi."
Progresi printer
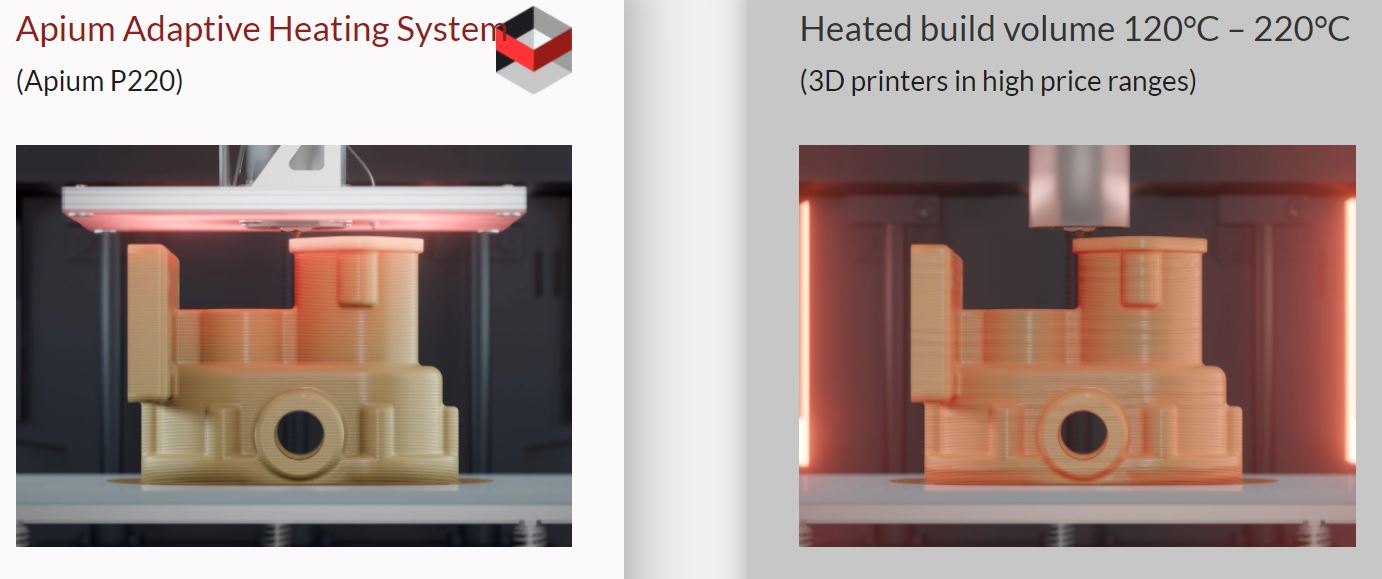
"Kami mulai dengan menggunakan printer 3D sederhana berbasis FDM (fused deposition modeling) dari Apium (Karlsruhe, Jerman) untuk mencetak fixture tes khusus yang membutuhkan kekakuan tinggi," menjelaskan Consul. "Printer ini panjang 3 meter dan lebar 1 meter dengan keluaran material tinggi untuk mengurangi waktu cetak. Meskipun tidak dapat menggunakan serat berkelanjutan, ia dirancang dengan baik untuk mencetak dengan PEEK, PEKK, dan serat karbon dicincang terkuat PEEK. Ia tidak hanya menggunakan tempat tidur dipanaskan tetapi juga plate dipanaskan di sekitar kepala cetak yang membantu menghasilkan distribusi suhu homogen dalam cetakan, mengurangi stres termal dan memastikan kristalisasi."
"Kami juga memiliki printer Markforged (Cambridge, Mass., AS) untuk sementara waktu dan kemudian mendapatkan Anisoprint [Esch-sur-Alzette, Luxemburg]," kata Consul. Meskipun printer Markforged memungkinkan FDM dengan serat berkelanjutan, tim LCC memilih untuk tidak mempertahankannya. "Masalah yang kami hadapi adalah sistem sangat tertutup," menjelaskan Consul. "Perangkat lunak slicer dari Markforged terlalu sulit digunakan untuk penelitian karena sangat membatasi apa yang bisa kami lakukan. Kami hanya bisa mencetak lapisan materi serat berkelanjutan dan kemudian lapisan filament termoplastik terkuat serat pendek di atasnya. Slicer yang menghasilkan kode tidak akan menerima G-code dari kami. Jadi, tidak ada cara untuk memberitahu mesin untuk mencetaknya seperti yang kami inginkan dengan serat berkelanjutan di setiap lapisan, dll."
Ketika ditanya tentang hal ini, Markforged menjelaskan bahwa sistemnya tidak dimaksudkan untuk digunakan dalam penelitian, melainkan dirancang untuk sederhana dan kuat untuk penggunaan luas dalam pembuatan bagian, menggunakan penambangan serat berbasis aturan dan membutuhkan upaya dan waktu rendah untuk mengonfigurasi slicer. Perangkat lunak Eger mereka memungkinkan pengguna untuk mengonfigurasi lapisan secara individual, dan Markforged menyambut masukan dan memprioritaskan peningkatan pengalaman pengguna untuk pelanggannya.
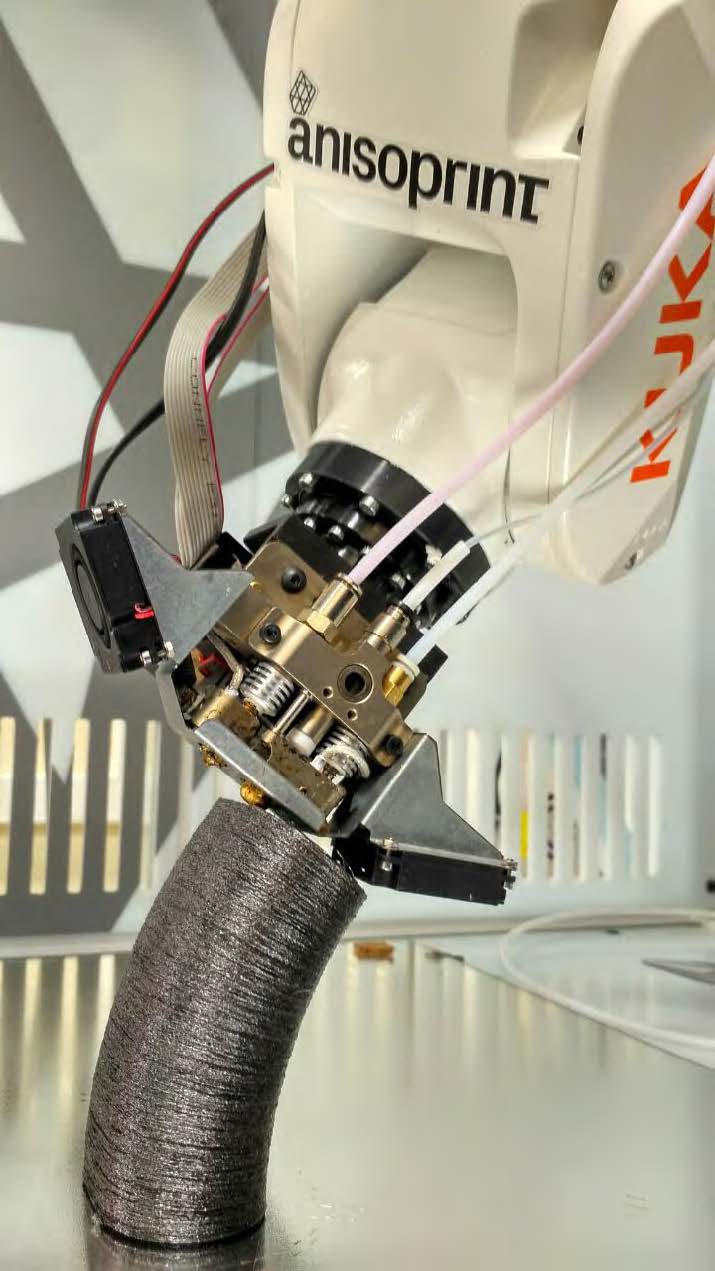
Kredit Foto: Ansoprint
"Anisoprint, yang menggunakan slicer G-code yang sepenuhnya terbuka, memberi kami lebih banyak akses ke proses," kata Consul. "Ia juga mampu mencetak serat karbon berkelanjutan dan tidak hanya dalam lapisan 2D, tetapi juga di luar bidang, dalam kurva 3D. Kami memiliki kepala cetak Anisoprint untuk robot Kuka kecil, mampu menghasilkan bagian berukuran 1 meter x 1 meter, yang lebih besar dari sebagian besar desktop, tetapi kecil untuk sistem robot."
Tetapi bagaimana dengan bahan dual-matrix termoet-termoplastik (TS-TP) Anisoprint? Seperti dijelaskan dalam blog saya 2019 tentang Anisoprint "... ia pertama mengimpregnasi penguat serat berkelanjutan dengan polimer termoet dan kemudian mengeksltrus ini ke dalam filament termoplastik yang meleleh selama pencetakan." Consul menjawab bahwa adhesi antara filament TS dan TP cukup baik. "Pada percobaan pertama kami, kami bisa mendapatkan fraksi volume serat yang lebih tinggi dibandingkan printer Markforged, tetapi ini karena kami bisa memodifikasi G-code. Kepala cetak Anisoprint mendorong filament TS ke dalam TP dan kemudian menempatkannya. Kami berencana menggunakan printer ini untuk bagian ekoskeleton. Ini adalah cara mudah untuk mendapatkan serat berkuat terintegrasi."
Printer pellet ekstrusi
Progresi berikutnya adalah ke printer skala besar, pertama dengan TP terkuat serat pendek dan kemudian serat berkelanjutan TP. "Kami pertama mengembangkan ekstruder yang dipasang pada robot, dan kemudian minat kami pada mesin CEAD datang dengan cepat. Kami berharap bisa mengintegrasikan serat berkelanjutan ke dalam kedua sistem ini tahun depan."
Tetapi mengapa Anda membutuhkan mesin CEAD jika Anda sudah memiliki ekstruder pada lengan robot? "Ekstruder awal adalah versi beta ekstruder pellet Dyze Pulsar, yang mengeluarkan maksimum sekitar 2 kg/jam dan sekitar 1 kg/jam dengan PAEK, tetapi kesulitan dengan lebih dari 20% beban serat karbon," kata Consul. "Namun, keluaran rata-rata lebih rendah karena robot sering mempercepat dan memperlambat selama pencetakan. Untuk COMBO3D, cetakan setengah cetakan skala kecil awal sudah membutuhkan setidaknya 36 kilogram, jadi kami membutuhkan sekitar 48 jam untuk mencetak satu setengah. Kami juga harus memiliki seseorang selalu bersamanya karena kesalahan, seperti saluran pengiriman material tersumbat atau bagian merempuk, bisa terjadi kapan saja."
Karena demonstrator akhir COMBO3D sekitar 10 kali lebih besar dari bagian skala kecil awal, mencetaknya menggunakan sistem ekstruder pertama ini tidak dapat dilakukan, kata Consul. "Selain itu, beberapa bahan yang disediakan Victrex memiliki viskositas lebih tinggi dan ekstruder pertama ini tidak dapat memberikan torsi cukup untuk Mengekstrus polimer tersebut. Dengan printer CEAD, kami memiliki keluaran maksimum sekitar 12.5 kg/jam, dan setelah beberapa jam percobaan, kami memiliki keluaran rata-rata stabil sekitar 5-6 kg/jam. Ini memungkinkan kami mencetak setengah cetakan skala kecil dalam kurang dari 8 jam dan memungkinkan kami menggunakan kandungan serat lebih tinggi untuk mengurangi merempuk, membuat proses secara keseluruhan lebih mudah dikontrol."
"Jadi meski Pulsar sudah memungkinkan kami menggunakan pellet, mencapai keluaran material tinggi dan mengambil keuntungan dari derajat kebebasan robot," lanjutnya, "printer CEAD memperluas kemampuan kami menuju bagian lebih besar, kandungan serat lebih tinggi dan rentang polimer yang lebih luas. Pulsar menembus jurang antara printer berbasis filament kami dan CEAD, tidak hanya dalam keluaran tetapi juga dalam ukuran nozel dan rincian hasil cetak yang dihasilkan."
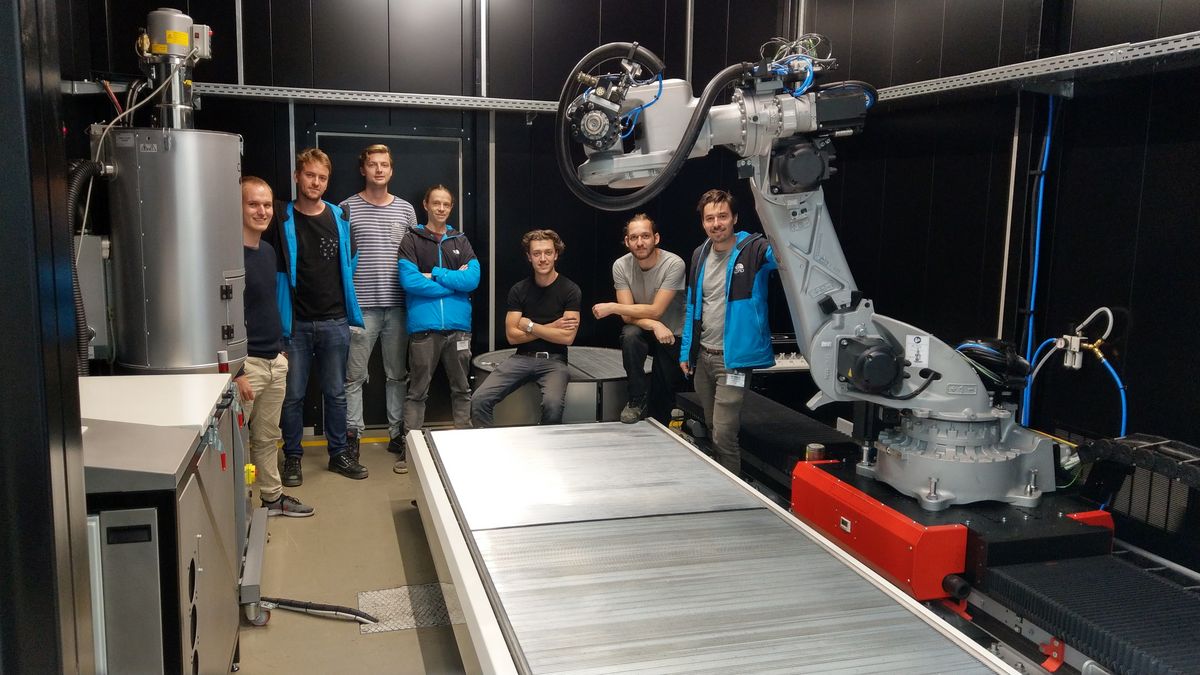
Kredit Foto: Chair of Carbon Composites
Data teknis CEAD AM Flexbot:
- Data teknis AM Flexbot:
- Cetak ekstrusi berbasis pellet hingga 12.5 kg/jam (tidak terkuat dan terkuat serat pendek)
- Pemrosesan bahan hingga 450°C
- Volume pembangun 3000 x 1200 x 1700 milimeter
- Plate pembangun pada meja putar atau meja datar (dapat dipanaskan)
- Pengerjaan ulang melalui kepala frais.
COMBO3D
Tujuan proyek Clean Sky 2 ini adalah untuk mencetak 3D cetakan untuk menghasilkan demonstrator flaperon komposit (1.5 x 3 meter) untuk pesawat penumpang besar, bagian dari Work Package A-3.1: Sayap Multidisiplin untuk kecepatan tinggi dan rendah. Tujuan penggunaan manufaktur aditif adalah untuk mengurangi waktu produksi alat cetak. Proyek dimulai pada Januari 2019 dan akan berakhir Maret 2021. Mitra meliputi Alpex Technologies (Mils bei Hall, Austria), spesialis logam ringan Leichtmetallkompetenzzentrum Ranshofen (Ranshofen, Austria) dan Victrex (Thornton Cleveleys, Inggris), pemasok poliamideterketon (PAEK) berkinerja tinggi.
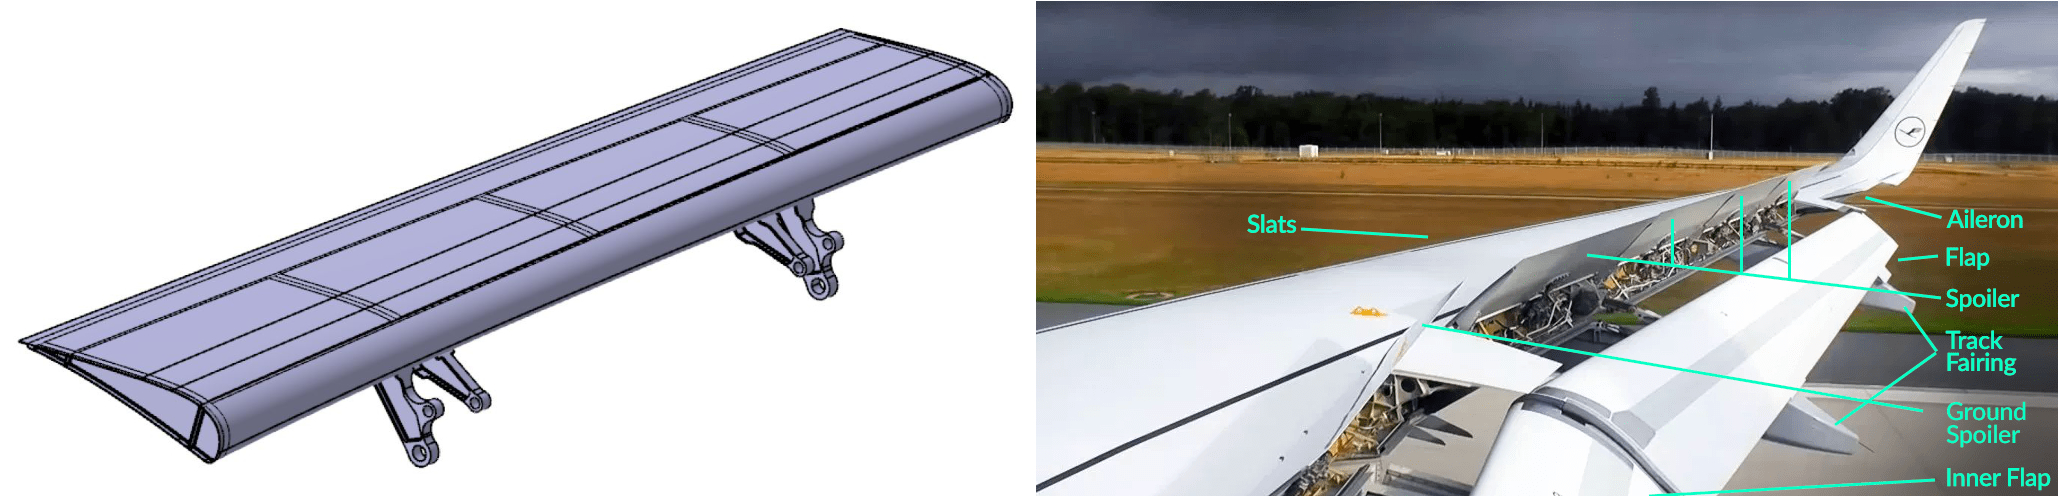
Bagian kunci lain dari proyek ini adalah untuk menunjukkan bahwa flaperon karbon fiber/epoksi ini dapat dibuat dengan transfer resin molding (RTM) alih-alih prepreg yang dikeringkan autoclave. Bagian RTM akan dikeringkan pada suhu yang sama 180°C seperti bagian autoclave. Untuk memastikan stabilitas termal, alat cetak akan dicetak dengan PAEK terkuat serat karbon pendek, yang memiliki suhu leleh 305°C.
Untuk mengurangi siklus pengeringan, cetakan cetak 3D akan mengintegrasikan kontrol suhu aktif. "Kami harus dapat memanaskan dan pendinginkan cetakan lebih cepat dibandingkan autoclave," kata Consul. "Kami akan menggunakan jaring elemen pemanas listrik 3 milimeter di bawah permukaan cetakan dan juga mengintegrasikan saluran cetak untuk minyak atau udara panas 6 milimeter di bawah permukaan cetakan. Dengan cara ini, kami dapat memanaskan permukaan cetakan sangat cepat tetapi juga menggunakan saluran untuk memanaskan seluruh volume alat. Kami bertujuan untuk laju pemanasan dan pendinginan 50% lebih cepat dari autoclave dan merasa yakin kami dapat mencapai setidaknya laju 30% lebih cepat."
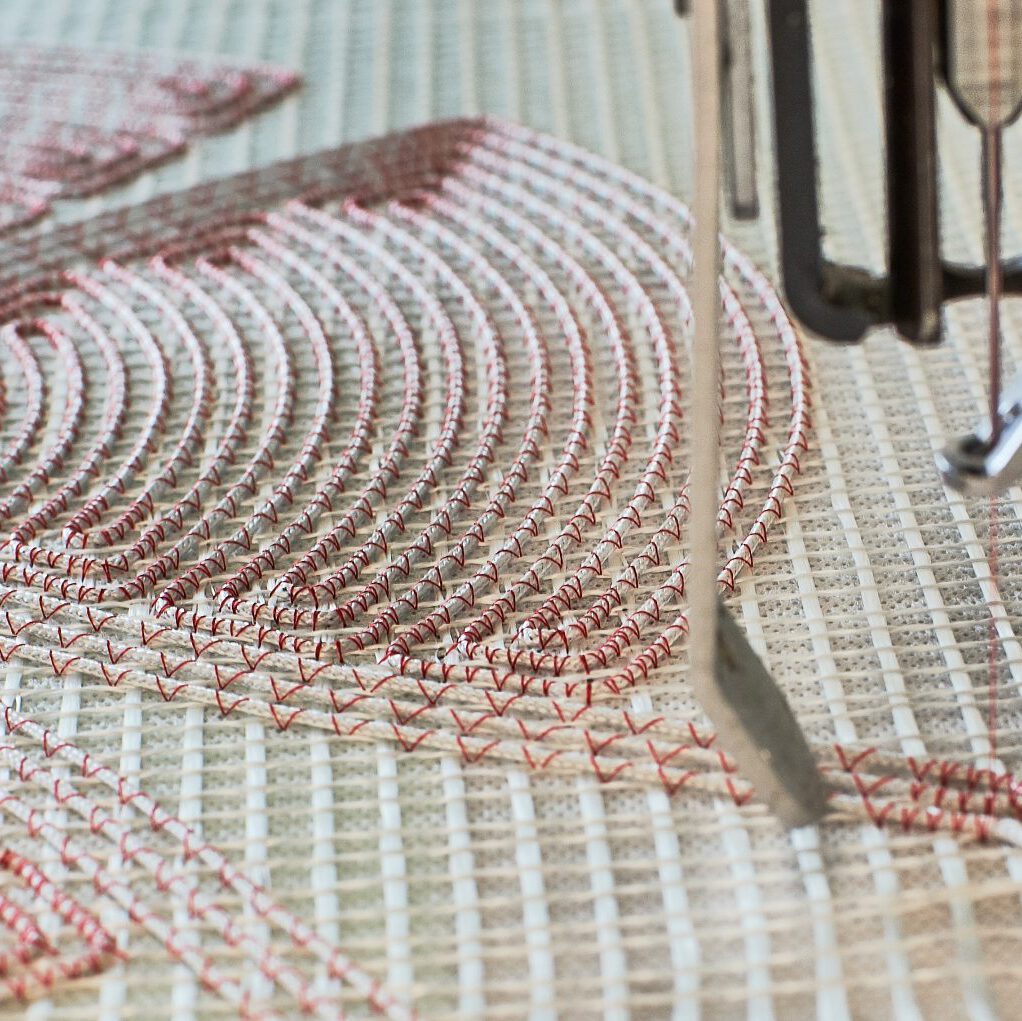
Apa elemen pemanas yang akan diintegrasikan ke dalam cetakan 3D? "Kami telah menggunakan penempatan serat disesuaikan (TFP) serat karbon pada tekstil serat kaca sebagai elemen pemanas untuk merealisasikan berbagai zona pemanas dalam cetakan CFRP untuk palang rotor helikopter," kata Consul menjelaskan. "Ini untuk proyek Clean Sky 1 yang kami selesaikan bekerja dengan QPoint Composite (Dresden, Jerman). Kami akan bekerja dengan konsep serupa pada cetakan COMBO3D."
Seluruh pengembangan alat cetak dicetak didukung oleh simulasi. Desain alat cetak akan dioptimalkan dengan mengimplementasikan sistem pemanasan dan pendinginan dalam simulasi termal. Proses manufaktur juga akan disimulasikan, mendukung proses pencetakan dengan menghasilkan pengetahuan tentang distribusi suhu selama pencetakan dan mengkorelasikannya dengan perencanaan jalur.
Pemasangan mesin CEAD dan progres proyek
"Sistem CEAD diterima sangat cepat — dari pemesanan hingga pemasangannya hanya 6 bulan," kata Consul. "Pada saat itu, kami telah menyelesaikan pengujian bahan, merancang alat cetak plate dan telah mulai mencetak bagian kecil. Kami khawatir akan memakan waktu lama untuk membuat proses berjalan dengan baik dengan CEAD AM Flexbot, tetapi berjalan baik pada percobaan pertama."
Alat cetak plate? "Itu adalah cetakan kecil, yang sudah mengintegrasikan saluran pendinginan dan elemen pemanas untuk menghasilkan plate CFRP untuk pengujian kupon," katanya menjelaskan. "Pengujian ini untuk memastikan bahwa kualitas cetakan CFRP RTM yang dicetak 3D kami akan dapat dibandingkan dengan CFRP saat ini yang diproduksi Saab dengan proses autoclave mereka."
Sayangnya, proyek terganggu oleh COVID-19, "tapi sekarang semuanya berjalan dengan baik dan kami sedang mengejar," kata Consul. Dan bagaimana dengan penggunaan PAEK untuk cetakan cetak 3D? "Masalah saat ini adalah bahwa Tg [suhu transisi kaca] untuk PAEK adalah 130-140°C, yang lebih rendah dari pengeringan 180°C untuk bagian demonstrasi," kata Consul. "Jadi, kami masih harus melihat berapa banyak siklus yang dapat kami selesaikan pada suhu pengeringan sebelum creeping terjadi atau permukaan rusak."
Kredit Foto: Chair of Carbon Composites
Mesin CEAD dalam proyek lain?
"Kami sedang mengajukan proyek di bidang alat cetak penerbangan yang dimulai tahun depan dengan GKN Aerospace Deutschland (Munich) menggunakan mesin CEAD dan polyethersulfone (PESU)," kata Consul. [Catatan: GKN di Jerman membuat flap sayap komposit untuk A330 dan A350 serta aileron untuk keluarga jet bisnis Bombardier Global.] "CEAD akan menjadi bagian dari ini yang bertanggung jawab atas pengembangan mesin untuk serat karbon berkelanjutan. Kami juga berencana menggunakan mesin CEAD secara internal untuk membuat cetakan prototipe RTM yang sebaliknya akan diserahkan kepada pihak ketiga. Ini memberi kami manfaat dalam mempercepat pekerjaan."
Consul mencatat bahwa PESU memiliki Tg yang lebih tinggi dari PAEK. "Ia juga amorf, bukan semi-kristal, jadi seharusnya lebih mudah dicetak, meski daya tahan creeping mungkin menjadi masalah. Apa yang kami coba lakukan adalah menghindari PEI (polyetherimide). Di masa lalu, kami melihat masalah pengikatan PEI pada resin epoksi. RTM6 [epoksi untuk RTM] melarutkan PEI yang mendorong adhesi yang baik antara keduanya. Ini tepatnya apa yang tidak Anda inginkan dalam cetakan cetak 3D yang perlu melepaskan bagian, bukan menempel padanya."
Komposit cetak 3D industri (dan terbang) di masa depan
Dalam membahas beberapa proyek lain yang dikejar LCC dalam manufaktur aditif, saya bertanya kepada Consul apa yang menghalangi CFRP dalam ekoskeleton? "Karena ekoskeleton perlu disesuaikan dengan setiap pengguna, bagian-bagiannya khusus sehingga volume tidak besar," jawabnya. "Proyek kami bertujuan untuk memungkinkan produksi komponen ekoskeleton anggota bawah spesifik pasien untuk memungkinkan produksi ekoskeleton spesifik pasien dalam kurang dari 24 jam. Ekoskeleton ini akan mendukung rehabilitasi pasien stroke berdasarkan profil biofisik dan kebutuhan rehabilitasi medis unik mereka." (Lihat artikel CW, "C-FREX exoskeleton depends on CFRP …")
"Orang-orang memiliki konsep bahwa pencetakan 3D dapat mencetak bagian apa pun, tetapi Anda pertama harus memiliki pengalaman dengan pencetakan 3D dan komposit. Misalnya, sering kali ada masalah dengan adhesi antar lapisan dan anisotropi yang harus dipahami. Bagian komposit cetak 3D tidak akan memiliki desain yang sama dengan yang saat ini terbuat dari plastik dan logam."
Dia mencatat bahwa masih ada masalah yang harus diatasi untuk penggunaan komposit cetak 3D dalam produksi bagian pesawat berkinerja tinggi, misalnya: Bagaimana Anda merancang bagian-bagian ini untuk manufaktur aditif? Bagaimana Anda mengidentifikasi bagian di mana manufaktur aditif menambah nilai? "Alat cetak penerbangan adalah bidang aplikasi utama yang sedang ditinjau tim kami saat ini," kata Consul. "Pencetakan 3D cetakan cocok sekali. Cetakan ini harus menahan semua kondisi pengeringan yang sama seperti bagian tetapi ada risiko yang lebih rendah terkait cetakan dibandingkan bagian terbang. Contoh yang baik adalah pengakuat tulang sayap, di mana ada sejumlah besar bagian berbeda tetapi tidak banyak siklus per bagian. Jadi, ini adalah cara yang baik untuk menghasilkan pengalaman dengan teknologi ini. Terlalu dini untuk mencoba bagian struktural yang akan terbang. Kami akan bertujuan untuk ini jangka panjang, tetapi pencetakan alat akan memungkinkan kami untuk membuat proses pencetakan 3D stabil cukup dengan properti berkinerja tinggi dan juga mengembangkan kemampuan untuk memprediksi bagian dan proses ini secara akurat dalam simulasi."



