Transformasi Biaya Manufaktur Komposit: Bagian 2 – Teknik Pembentukan Lanjutan
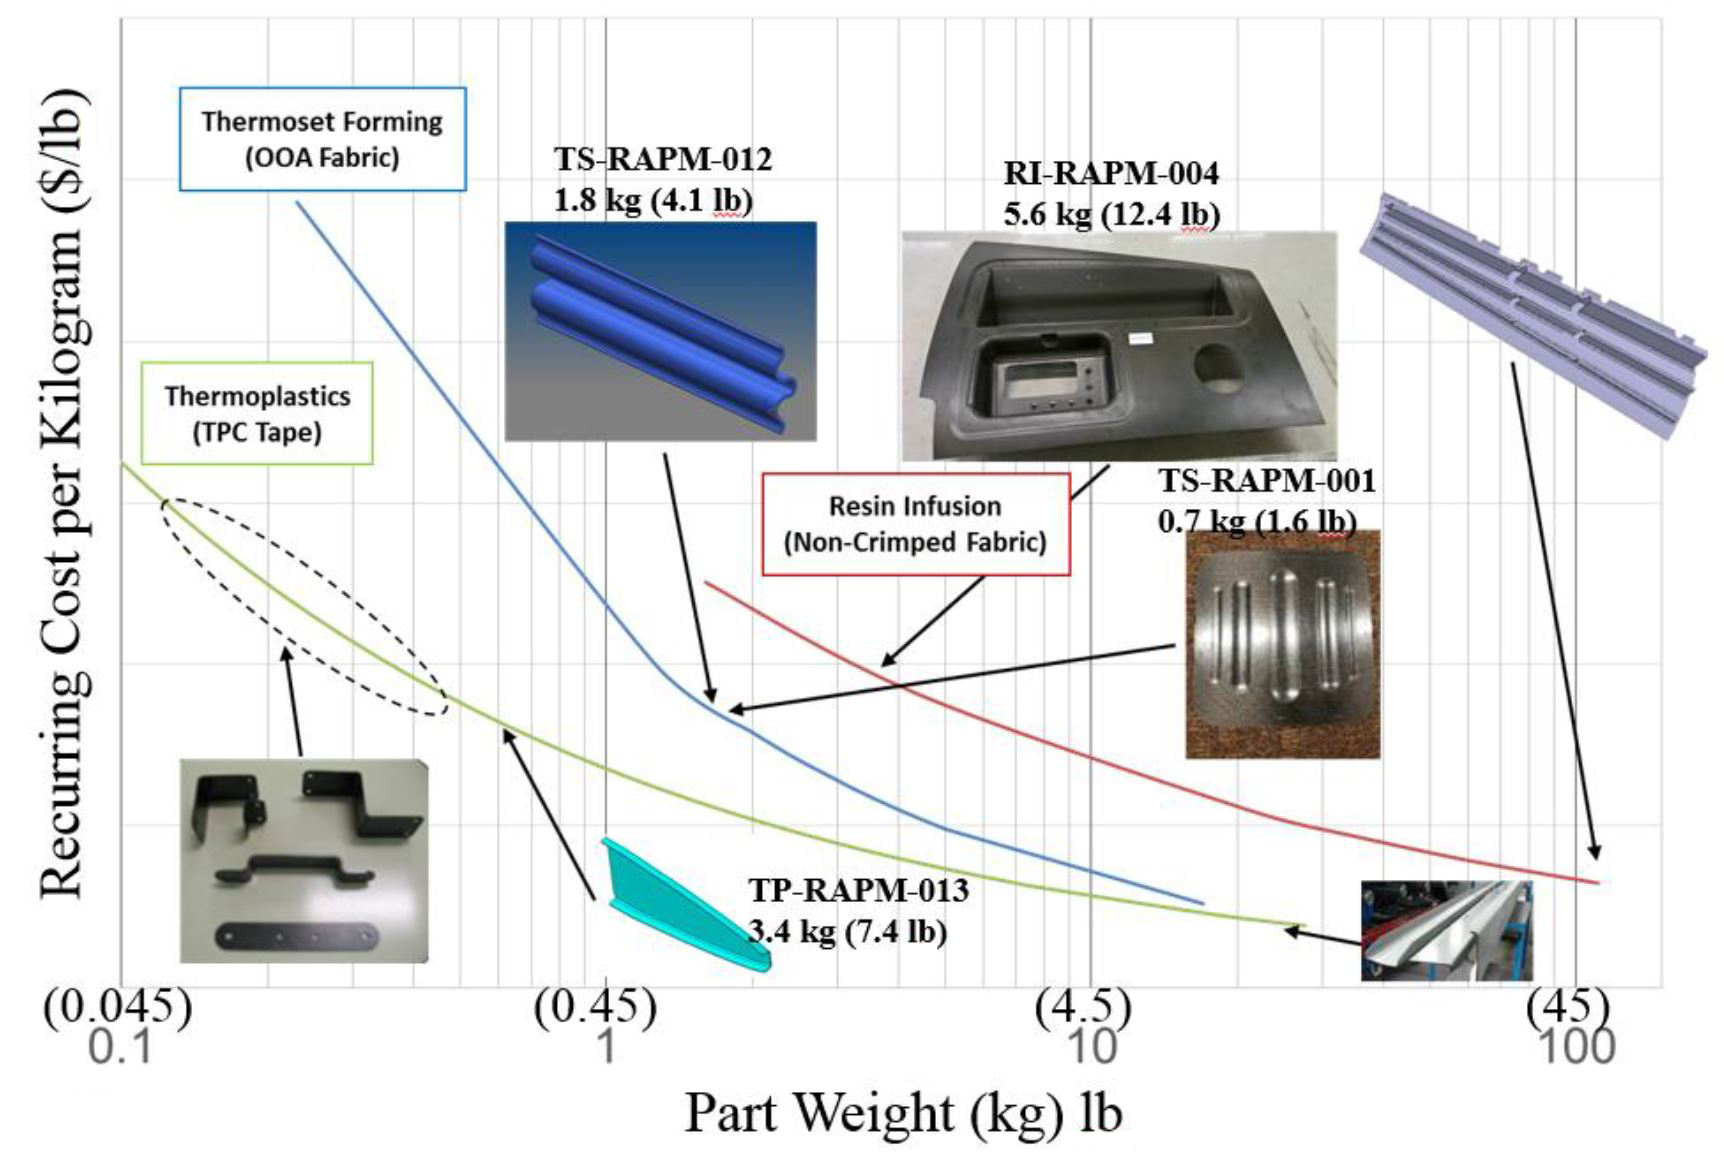
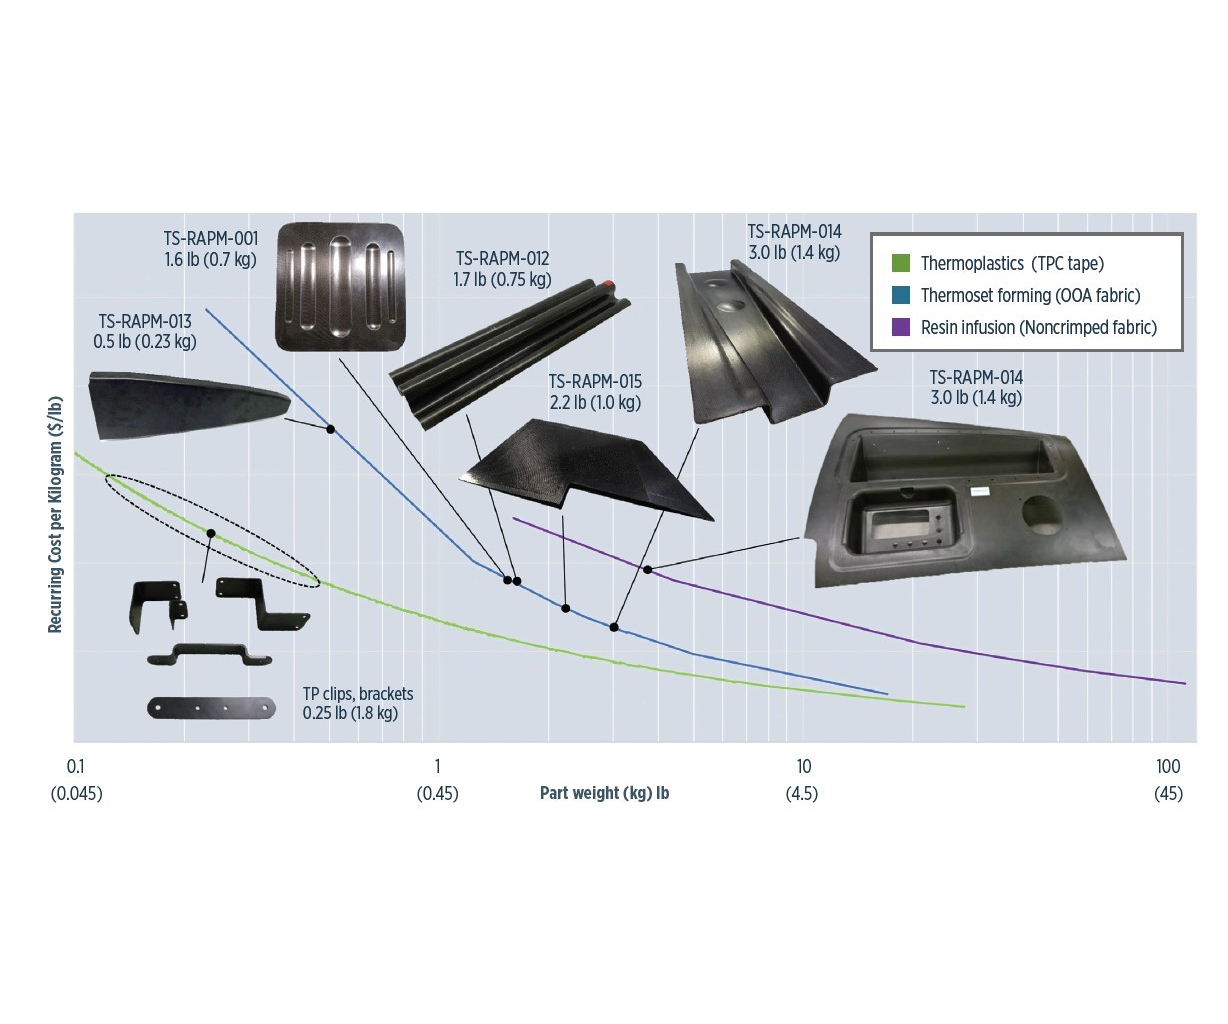
Subprogram RAPM dalam program Tailorable Feedstock and Forming (TFF) DARPA mengumpulkan data analitis dari produksi saat ini dan lalu serta data empiris dari uji pembentukan miliknya sendiri untuk berbagai bagian, guna menghasilkan kurva ini. Tujuannya adalah untuk lebih memahami ruang trade-off untuk bagian dan proses komposit.
Sumber semua gambar: The Boeing Co., DARPA
Program Tailorable Feedstock and Forming (TFF)
Program Tailorable Feedstock and Forming (TFF) diluncurkan oleh Defense Advanced Research Projects Agency (DARPA, Arlington, Virginia, AS) pada tahun 2015 untuk memungkinkan manufaktur cepat, biaya rendah, dan cepat tanggap bagi bagian komposit kecil berbentuk kompleks untuk pesawat pertahanan. Program 48 bulan ini bertujuan meningkatkan daya saing biaya komposit agar dapat mengeksploitasi penghematan bobot serta resistensi terhadap korosi dan retakan dibandingkan aluminium yang dipesan. Dalam Bagian 1 dari seri ini, CW menjelajahi visi TFF dan subprogram Tailorable Universal Feedstock for Forming (TuFF), yang mengembangkan bahan lembar serkat pendek dengan properti mekanik tinggi dan formabilitas seperti logam.
Dalam artikel ini, perindalan pindah dari bahan baku menuju pembentukan dengan subprogram kedua TFF: RApid high-Performance Manufacturing (RAPM, diucapkan "wrap-em") yang dipimpin oleh The Boeing Co. (Chicago, Illinois, AS). Program dimulai pada Juli 2016 dan telah menyajikan hasilnya dalam berbagai publikasi termasuk 6 makalah dan dua presentasi di SAMPE 2019. Tujuan RAPM, seperti yang dijelaskan oleh rekan teknis Boeing dan penyelidik utama Gail Hahn dan Tom Tsotsis, adalah untuk "merevolusi paradigma biaya untuk bagian komposit kecil, memungkinkan penggunaan yang luas dalam aplikasi pertahanan."
"Kami memulai dengan visi mencapai performa aerospace dengan efisiensi otomotif," ujar Hahn. Program bekerja dengan produsen bahan dan bagian komposit otomotif, termasuk Solvay Composite Materials (Alpharetta, Georgia, AS) dan SGL Composites (Ried dan Ort im Innkreis, Austria), tetapi mencapai properti aerospace tidak selalu sederhana. "Meskipun epoksi penyembuhan cepat suhu rendah dengan mudah tersedia untuk aplikasi otomotif, mereka tidak mendekati memenuhi persyaratan aerospace," ujar Tsotsis. RAPM menggunakan epoksi dua bagian penyembuhan cepat baru yang menargetkan bagian infusi resin kelas aerospace. Namun, pada awalnya, sistem cetakan di SGL tidak bisa melebihi 130°C, yang mencegah tercapainya target 30 menit waktu pada cetakan.
"Tujuan kami adalah mencapai waktu maksimum 30 menit pada cetakan untuk memungkinkan penggunaan sel kerja tingkat tinggi guna mengurangi biaya sistem level agar dapat bersaing biaya dengan aluminium yang dipesan," ujar Tsotsis. "Di dalam Boeing kami memutuskan itu akan memuaskan semua yang kami lihat untuk aplikasi pertahanan," tambah Hahn. "Mengatur di sini kenapa saat kami bisa mendapatkan 2 hingga 6 menit dengan termoplastik? Karena termoplastik memerlukan pemrosesan suhu yang lebih tinggi dengan keterbatasan cetakan yang sesuai, dan tujuan kami adalah memberikan rantai pasokan kami banyak opsi."
Seiring program berlanjut, program terbuka ke bahan dan produsen aerospace serta sistem eksperimental, seperti Solvay XEP-2750. "Kami awalnya pikir kami akan dapat mengevaluasi sistem ini sepenuhnya, seperti yang kami lakukan dengan CYCOM 5320-1 dalam kerja kami dengan program DARPA 'Non-Autoclave Manufacturing Technology' dari 2007 hingga 2012," ujar Hahn. Meskipun tingkat evaluasi yang sama tidak mungkin, XEP-2750 kini telah dikomselkan oleh Solvay sebagai CYCOM EP-2750 (lihat sidebar online "Novel prepreg for compression molding in RAPM") dan mendapat manfaat dari berbagai uji bagian RAPM dan pelajaran yang dipetik.
"Saya hanya ingin beberapa proses untuk bagian komposit kecil yang dapat mengalahkan aluminium dalam studi trade," ujar konsultan industri komposit dan program TFF Jeff Hendrix tentang tujuannya untuk RAPM. Jadi, apakah RAPM berhasil? CW menjelajahi upaya program dalam memproduksi ratusan bagian, membandingkan lebih dari sepuluh konfigurasi bagian aerospace melalui berbagai bahan dan proses, sambil mengejar metode untuk mengurangi waktu dan biaya.
Kerangka Program
Bekerja dengan mitra industri utama, RAPM menguji bagian dalam tiga jalur utama:
- Infusi resin dengan HITCO Carbon Composites (Gardena, California, AS) dan SGL Composites
- Pembentukan prepreg termo-set dengan Solvay Composite Materials (Heanor, Inggris dan Anaheim, California, AS), Fiber Dynamics (Wichita, Kansas, AS) dan Reinhold Industries (Santa Fe Springs, California, AS)
- Pembentukan termoplastik dengan ATC Manufacturing Inc. (Post Falls, Idaho, AS) dan TxV Aero (Bristol, Rhode Island, AS)
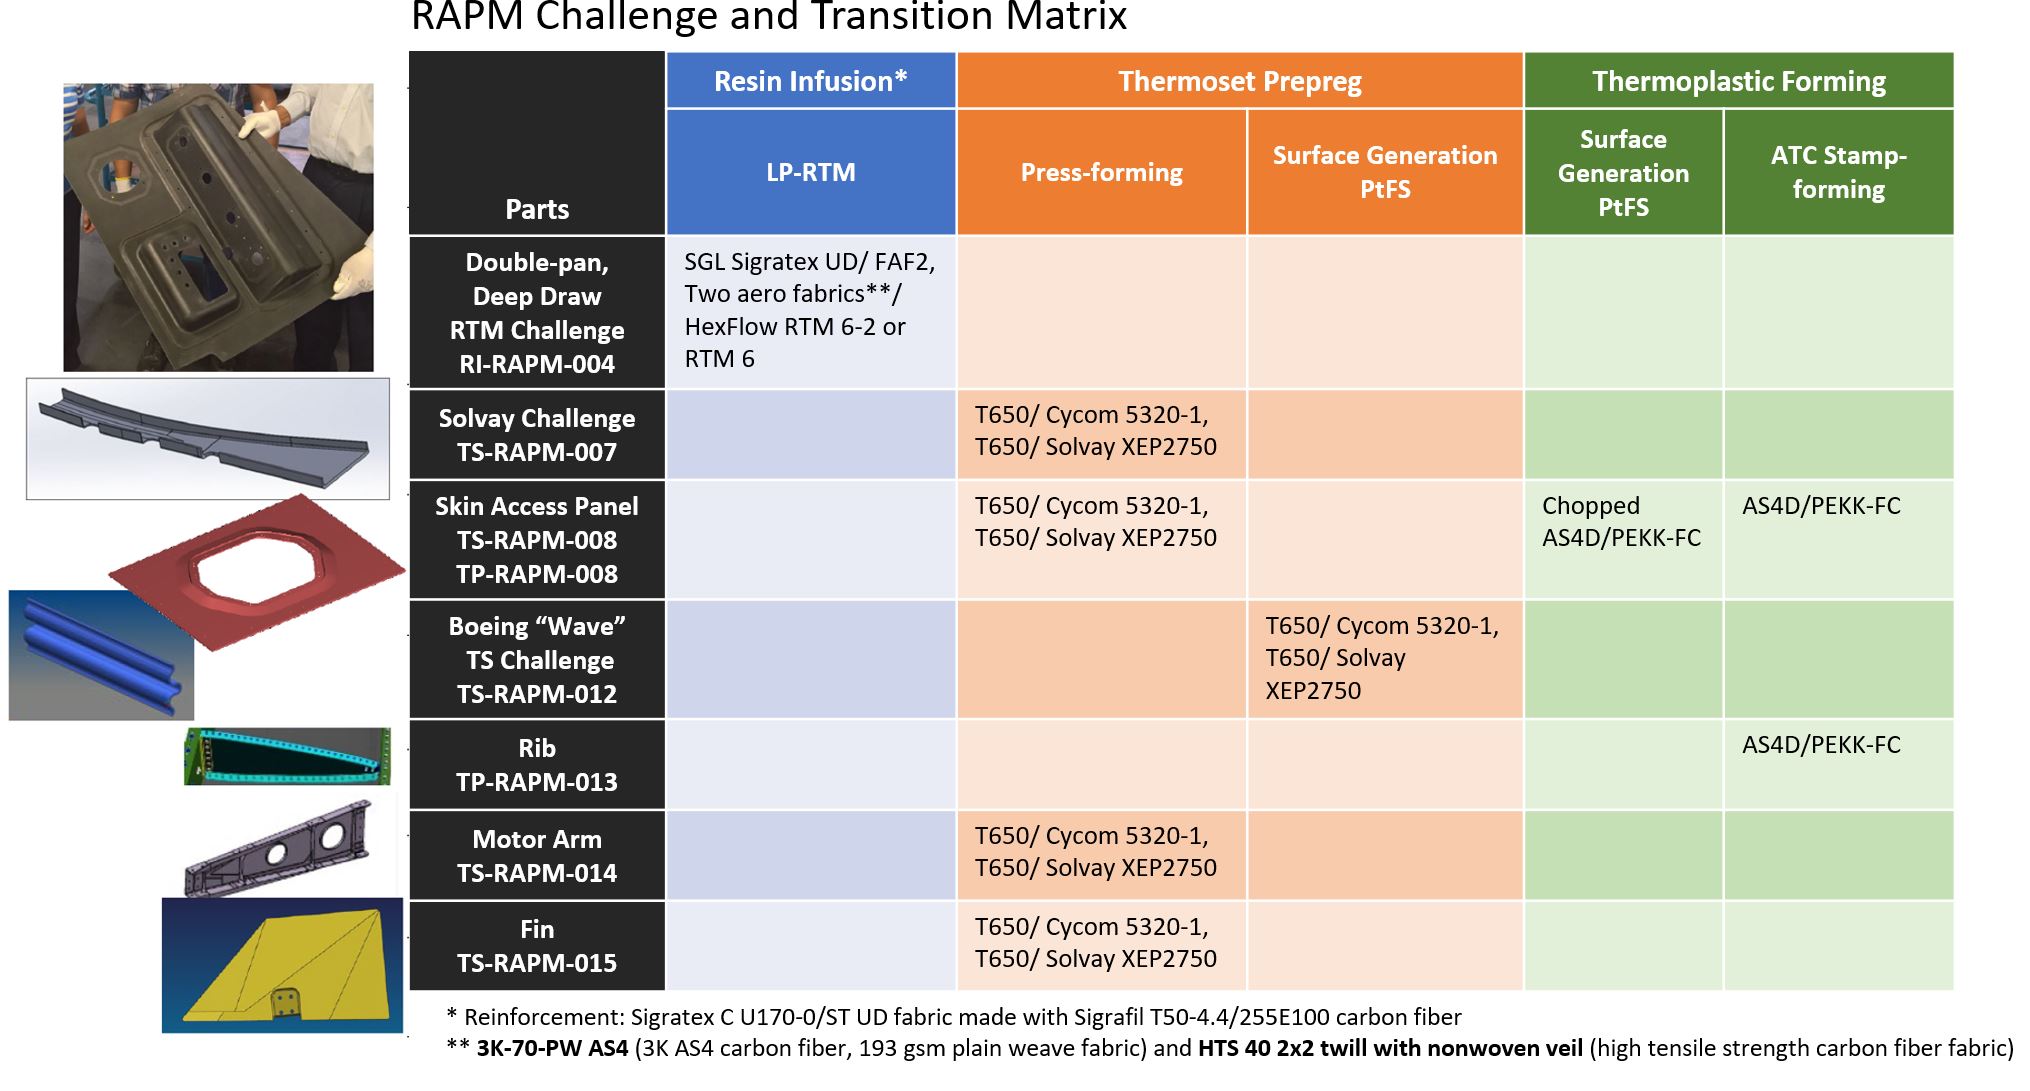
Uji pembentukan diselesaikan dalam dua fase: fase awal "Manufacturing Development" (Fig. 1) diikuti oleh bagian "Challenge and Transition" (C&T) berikutnya (Fig. 2) untuk menantang perkembangan awal dan mentransisikan calon dengan potensi untuk mengalahkan aluminium yang dipesan.
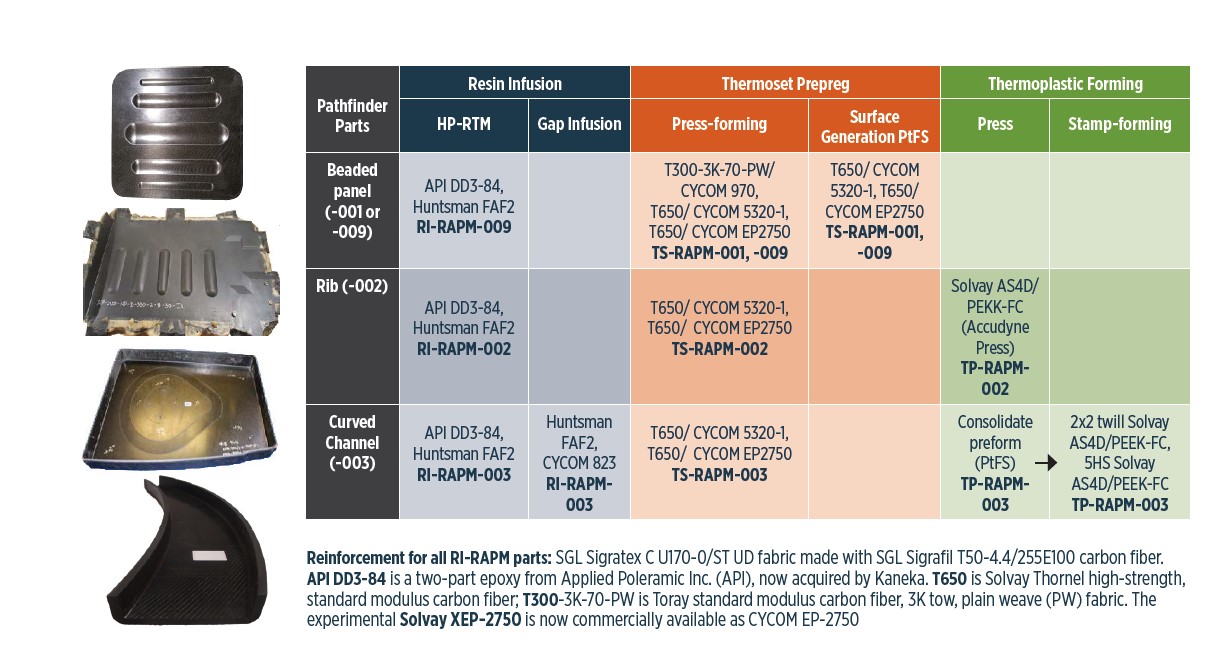
Uji manufacturing development menggunakan tiga konfigurasi bagian utama: panel berbenang (ada dua tipe), tulang rusuk dengan pad-up (pengalihan lapisan) dan saluran C lengkung. Ini menggabungkan fitur umum pada bagian aerospace yang dapat menyebabkan tantangan manufaktur: panel berbenang memiliki beberapa fitur di luar bidang plus pad-up, pad-down dan tepi vertikal; panel tulang rusuk memiliki pad-up dengan beberapa tepi 90 derajat serta joggle pada salah satu tepi; dan saluran C memiliki radius dalam dan luar yang berbeda, kelengkungan yang bervariasi pada flange dan pengurangan lapisan yang signifikan pada jaringan.
Tujuannya adalah untuk mengembangkan pedoman desain dan manufaktur untuk masing-masing dari ketiga jalur. "Tidak terlihat menarik melakukan uji awal ini," ingat Hahn. "Tetapi mereka membantu menentukan radius dan geometri bagian yang dapat diterima yang akan menghasilkan bagian tanpa distorsi serat yang tidak diinginkan serta kombinasi parameter optimal seperti tegangan yang diterapkan, suhu, tekanan dan waktu pada cetakan."
Ketiga jalur bahan dan proses RAPM mencakup uji menggunakan sistem kontrol dan cetakan pemanasan piksel Production to Functional Specification (PtFS) Surface Generation (Rutland, Inggris) (lihat sidebar online "RAPM development with PtFS"), yang terletak di Boeing R&T di St. Louis, Missouri, AS. "Ini terjadi karena kami mencari sel kerja yang dapat menampung ketiga jenis bahan/proses dalam lingkungan tarif yang fleksibel," ujar Hahn. "Kami dapat menjelajahi berbagai pendekatan kontrol suhu dan biaya." Sel PtFS Boeing memiliki suhu maksimum 440°C, gaya klem 150 ton dan volume bagian efektif 750 kali 750 kali 100 milimeter.
Meskipun visi awal adalah menggunakan bahan lembar serkat pendek TuFF, karena bahan tersebut tidak tersedia pada awalnya, RAPM melanjutkan dengan bahan pengganti. Ini sebenarnya bermanfaat untuk industri komposit karena pengganti mencakup bahan yang lebih mencerminkan apa yang digunakan dan dikembangkan di luar proyek ini: lembar organosheet otomotif dan prepreg berkualifikasi aerospace, epoksi eksperimental, termoplastik semi-kristal dan senyawa prepreg yang dicincang. Oleh karena itu, hasil dan temuan terkait semua jenis produsen komposit, tidak hanya mereka di bidang pertahanan.
Jalur 1: Manufaktur Infusi Resin/RTM
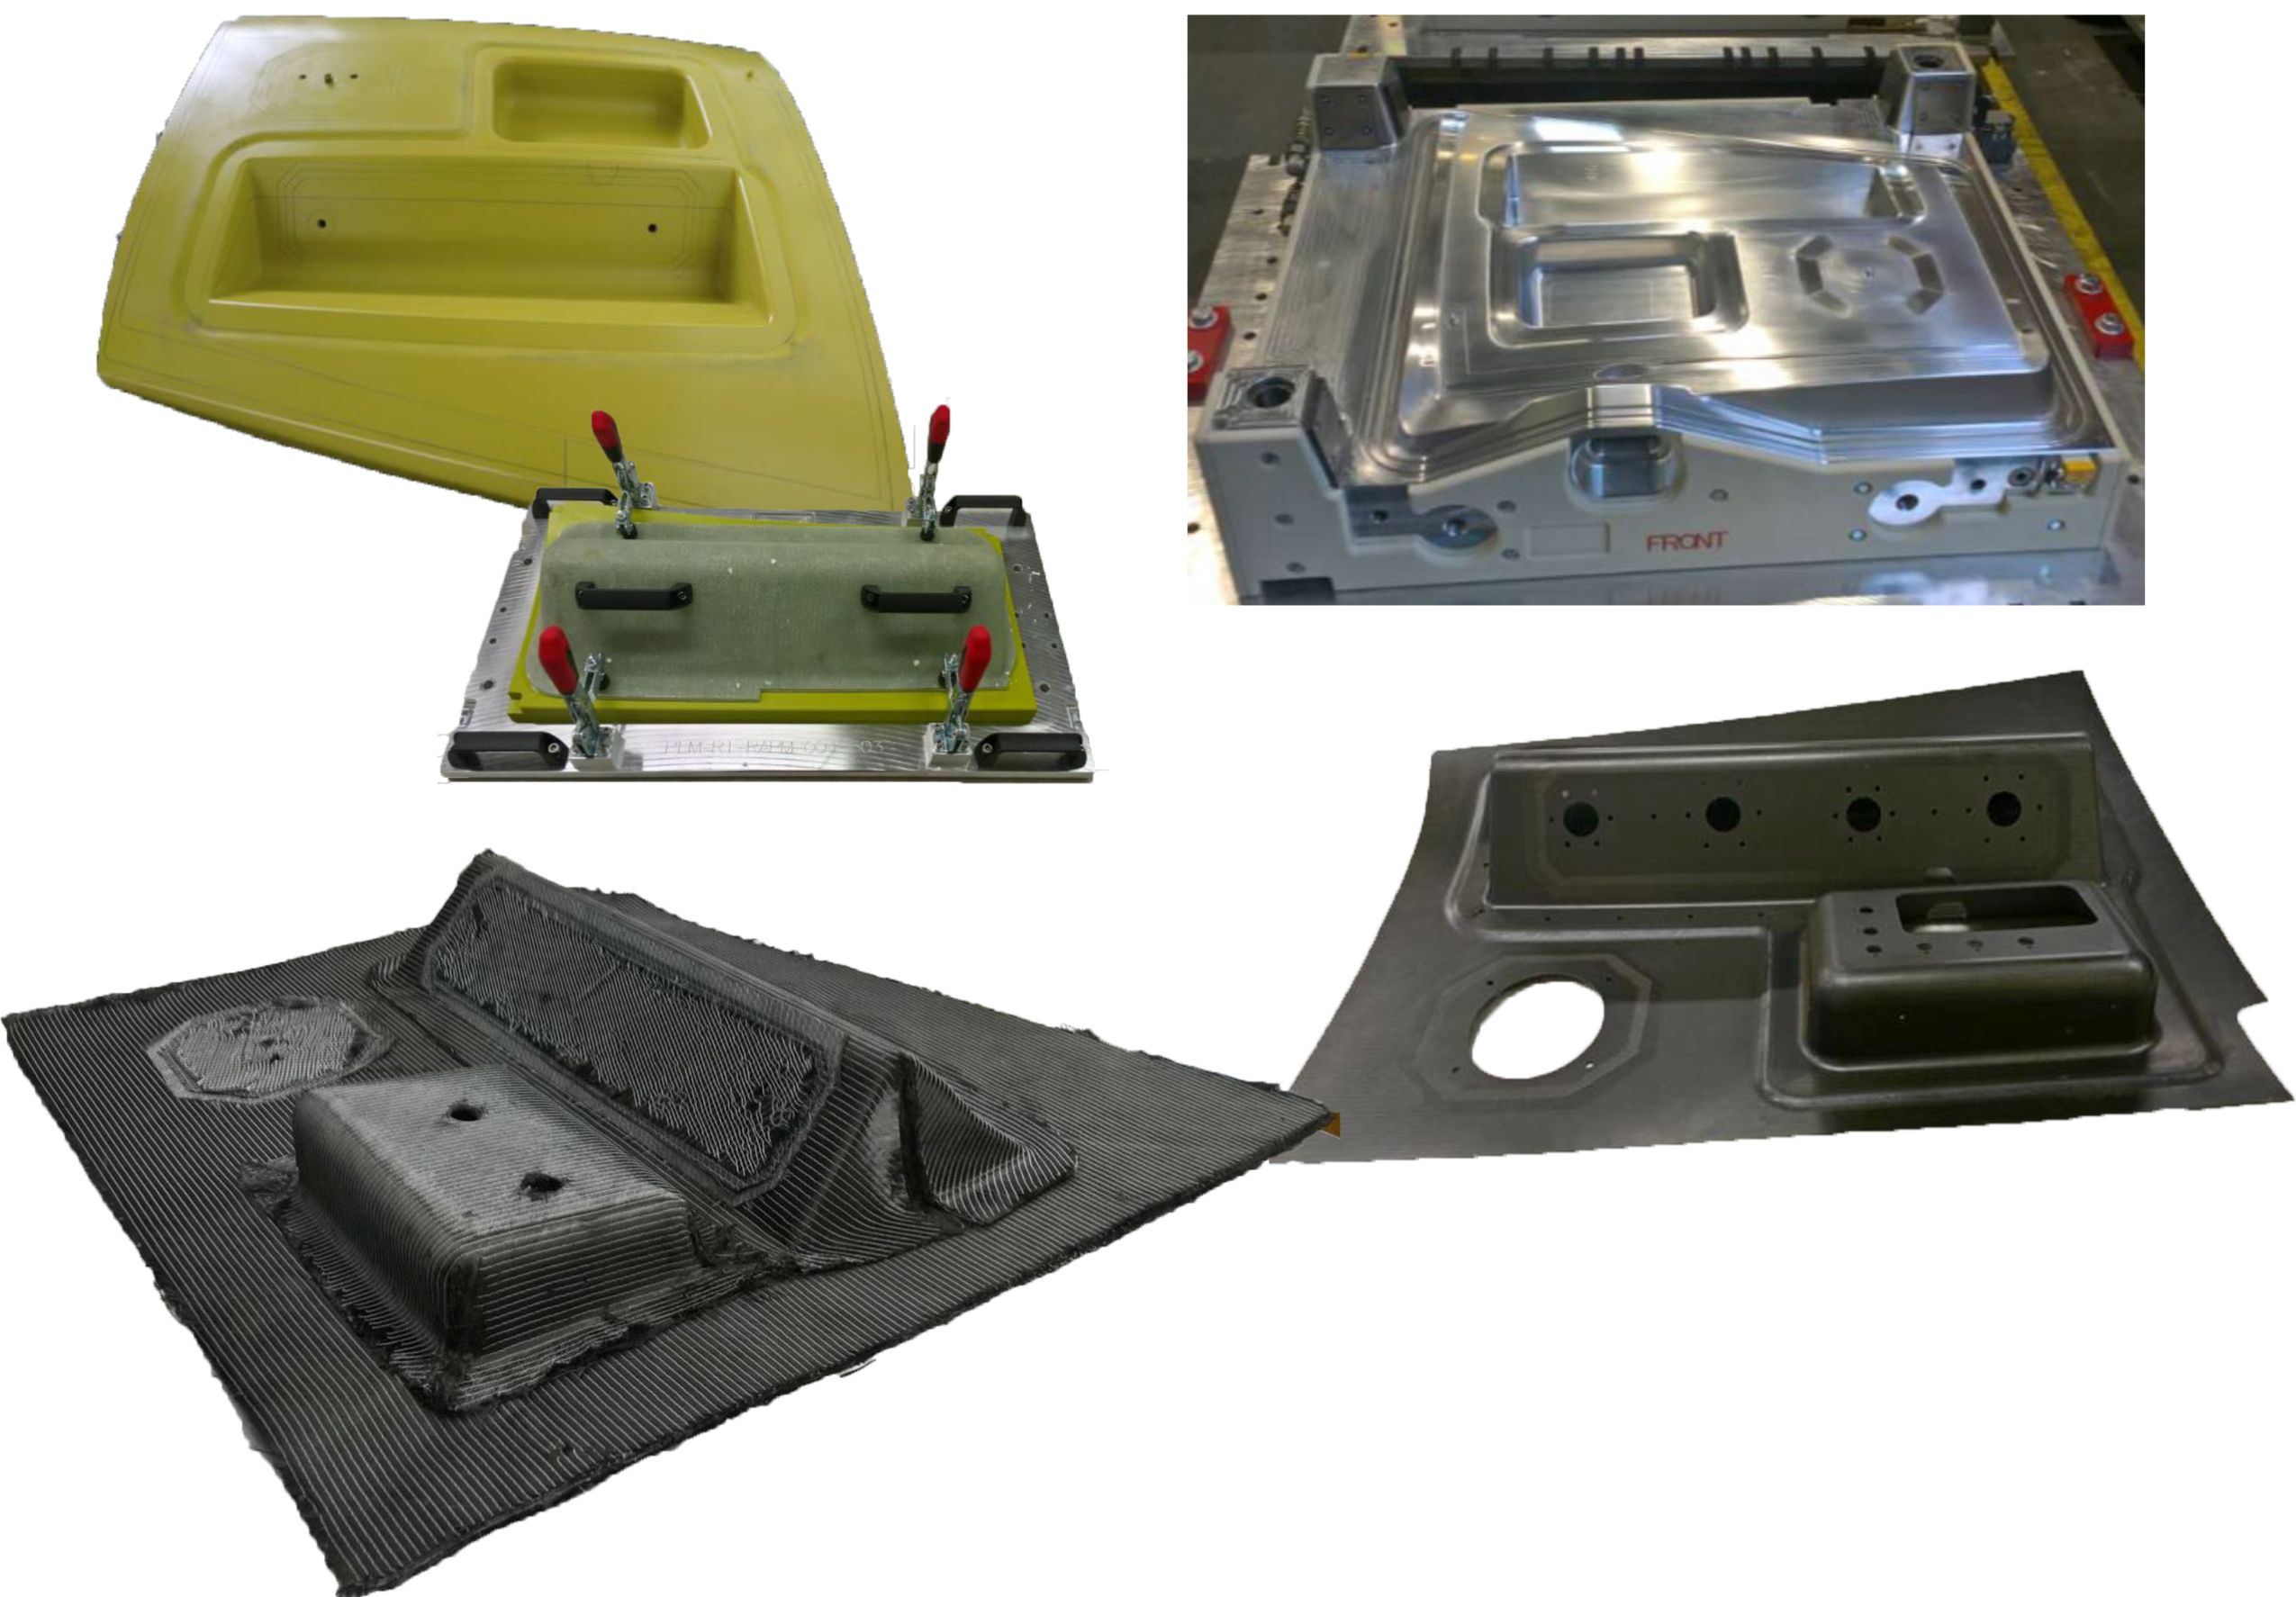
Uji manufacturing development dalam jalur ini dimulai dengan bahan dan proses tipe otomotif. Bagian dibuat oleh SGL Composites menggunakan resin transfer molding tekanan tinggi (HP-RTM, 300 bar) dan kain non-crimp serat karbon modulus standar C T50 50K (SGL Carbon di Wackersdorf, Jerman) dalam tiga konfigurasi bagian: RI-RAPM-009, RI-RAPM-002, RI-RAPM-003 (Fig. 1). Ini digunakan untuk mengidentifikasi parameter preform yang diperlukan untuk bagian akhir berkualitas tinggi. Infusi jarak (compression RTM, atau C-RTM) juga diuji untuk RI-RAPM-003 oleh Boeing St. Louis menggunakan sistem PtFS-nya.
Modeling aliran komputasi digunakan untuk lebih memahami cara menginfusi bagian ini, menganalisis perilaku proses untuk mengoptimalkan parameter bahan dan proses serta mengevaluasi skenario injeksi.
Pendekatan cetakan dievaluasi untuk kapan dan bagaimana menerapkan tegangan pada berbagai jenis geometri preform guna meminimalkan distorsi serat. Perubahan desain ini divalidasi untuk geometri saluran C yang dimodifikasi, diikuti oleh analisis tomografi komputer (CT). Pelajaran yang dipetik diterapkan dalam fase C&T berikutnya, beralih ke RTM tekanan rendah (LP-RTM) untuk mengurangi biaya.
Dalam uji bagian penjelajahan ini, delaminasi ditemukan pada beberapa radius gambar dalam. Tsotsis percaya ini disebabkan oleh kombinasi penyembuhan awal resin yang tidak mencukupi dalam cetakan—karena sistem pemanas uap SGL membatasi suhu dalam cetakan hingga 130°C—dan stres termal/mekanik di luar bidang saat pengeluaran bagian. "Karena kekuatan resin belum cukup dikembangkan, anomali ini kemungkinan besar dapat dihindari dengan penyembuhan penuh pada cetakan, katanya. "SGL tidak dapat memenuhi waktu pada cetakan dan properti aerospace hingga pemanas minyak (bukan hanya uap) ditambahkan ke cetakan, memungkinkan penyembuhan di atas 130°C," kata Hahn. Ini ditambahkan setelah uji manufacturing development.
Bagian Tantangan Gambar Dalam
Hasil dari uji manufacturing development kemudian digunakan untuk mengembangkan uji tantangan dan transisi. Modeling juga diselesaikan untuk bagian tantangan gambar dalam RI-RAPM-004 (Fig. 3), yang memiliki dua gambar dalam: sebuah daerah persegi panjang 5 sentimeter dan sebuah daerah 10 sentimeter yang bertransisi dari persegi panjang ke bentuk V. Terinspirasi dari rangkaian produksi wajan, geometri kompleksnya memastikan jalur aliran resin yang tidak seragam. Huntsman (Basel, Swiss) melakukan modeling aliran dengan perangkat lunak PAM RTM (ESI Group, Paris, Prancis) untuk proses LP-RTM menggunakan epoksi dua bagian FAF2 (Huntsman, The Woodlands, Texas, AS) dan penguat NCF SGL Carbon 150 gram per meter persegi biaxial dan 190 gram per meter persegi serikat satu arah (UD).
RI-RAPM-004 terdiri dari satu preform untuk kulit, satu untuk setiap bagian gambar dalam, ditambah dua area penumpukan (Fig. 3). Pengaturan lapisan yang berbeda digunakan untuk elemen preform ini untuk menebal panel yang dirancang (lihat "Manufacturing the complex geometry parts of RAPM").
"Preforming tekanan rendah dan LP-RTM memungkinkan penggunaan cetakan hemat biaya (dibandingkan baja): cetakan preform, dengan klem yang dioperasikan secara manual, dibuat dengan bahan Raku-Tool berbasis polyuretan (RAMPF Tooling Solutions, Grafenberg, Jerman); cetakan penyembuhan dibuat dengan aluminium 5083."
Uji awal RI-RAPM-004 menunjukkan anomali yang tidak terduga dalam aliran di dekat keluar yang mengangkat lapisan permukaan, menyebabkan distorsi serat. Pembalikkan inlet dan outlet menyelesaikan masalahnya. Setelah infusi dan penyembuhan awal dalam cetakan 130°C, bagian dilakukan post-cure pada 180°C selama 60 menit dan kemudian dipesan menjadi bentuk bersih. Sepuluh bagian berkualitas tinggi dikirimkan ke Boeing untuk pemindaian C-scan sistem ultrasonik otomatis (AUSS).
Bagian tantangan yang selesai menunjukkan konsolidasi penuh, penyelarasan serat yang baik dan kualitas baik. Bagian menunjukkan suhu transisi kaca 197°C dan fraksi volume serat (FVF) 49,5%, yang tipikal untuk NCF yang digunakan. Jumlah piece tata letak bagian dikurangi lebih dari dua pertiga dibandingkan proses prepreg saat ini, dan tenaga sentuhan menurun sekitar 90%. RAPM juga telah membuat bagian tantangan dengan resin dan kain berkualifikasi aerospace—untuk menguji adaptabilitas cetakan dan proses yang dikembangkan—dan memproduksi bagian yang lulus persyaratan produksi untuk pengujian non destruktif (NDT).
Jalur 2: Pembentukan Prepreg TS
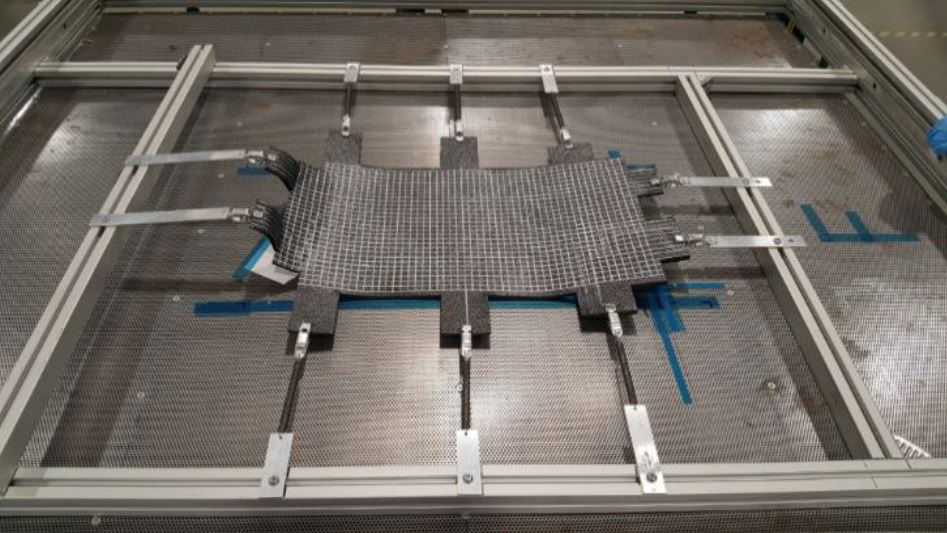
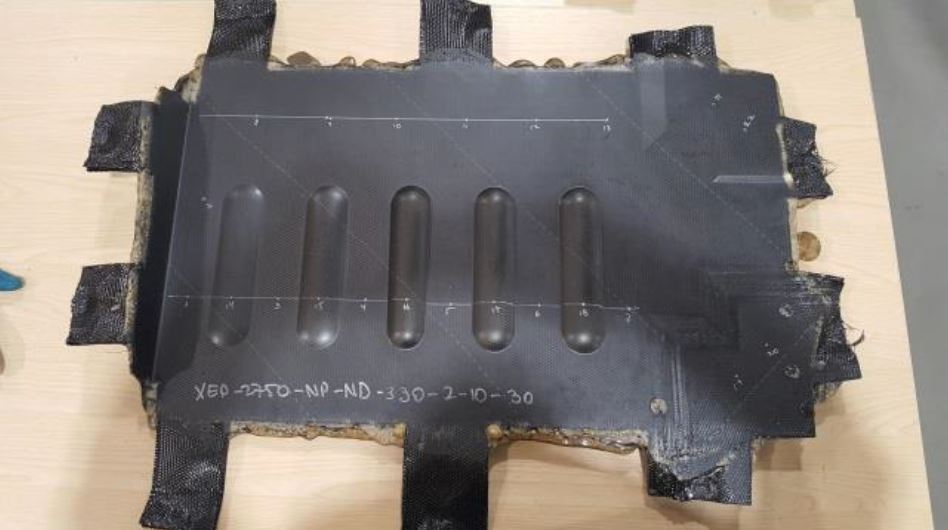
Tiga bagian prepreg termo-set (TS) manufacturing development diproduksi di Pusat Aplikasi Solvay di Heanor, Inggris, menggunakan stempel bingkai pegas dan/atau pembentukan diafragm ganda (DDF). Ketiga bagian diproduksi menggunakan prepreg epoksi berdasarkan resin Solvay termasuk CYCOM 5320-1, CYCOM 970 dan sistem aerospace CYCOM EP-2750. "CYCOM 5320-1 adalah pilihan kami untuk bagian luar autoklaf (OOA), tetapi juga digunakan sebagai sistem berkualifikasi untuk autoklaf," ujar Hahn. "CYCOM 970 adalah opsi prepreg pelarut versus hot-melt, dan [CYCOM] EP-2750 adalah sistem kami untuk pembentukan tekan karena dioptimalkan untuk fisika dan kinetika proses, yang kami tunjukkan menghasilkan bagian terbaik."
Stempel bingkai pegas dan DDF adalah proses pencetakan kompresi isotherm di mana prepreg termo-set dipotong, dikumpulkan dan dikonsolidasikan menjadi preform 2D. Preform kemudian dipanaskan sebelumnya, dialirkan ke cetakan logam yang cocok dan dicetak menjadi bentuk dalam pres hidraulik konvensional. Preform dapat dipegang dalam tegangan oleh bingkai pegas (Fig. 4), yang mengurangi kerut yang diinduksi oleh zona kompresi material selama pembentukan. Alternatifnya, DDF menyandwiche preform antara dua diafragm, menghilangkan kebutuhan untuk pembersihan dan pelepasan cetakan. Preform ditempel pada salah satu diafragm, pada dasarnya memegangnya dalam tegangan, meskipun tidak se langsung atau dapat disesuaikan seperti dengan bingkai pegas. Dalam RAPM, jenis pegas, lokasi dan tegangan dioptimalkan untuk setiap bagian menggunakan simulasi, begitu juga bingkai pegas. Misalnya, panel berbenang TS-RAPM-009 menggunakan bingkai yang dapat menggerakkan ke atas dan ke bawah untuk menyesuaikan pembentukan muatan secara paralel dengan penutupan pres.
RAPM meminimalkan waktu bagian pada cetakan dengan menghapus bagian yang stabil dimensi setelah penyembuhan awal 15-30 menit dan kemudian post-cure secara batch untuk meningkatkan kemampuan tarif. Keluarga bagian juga diteliti menggunakan satu set cetakan—misalnya, saluran C dengan tiga sudut flange yang bervariasi sepanjang sayap—untuk memaksimalkan penggunaan sel. Tujuan lain yang memandu pendekatan TS RAPM termasuk:
- Kolaborasi dan pembentukan otomatis untuk meminimalkan tenaga kerja manual
- Performa mekanik aerospace dengan penyembuhan 177°C
- Cetakan baja yang mampu >1.000 bagian per set cetakan.
Pengembangan ke bagian tantangan "wave"
Bagian manufacturing development prepreg termo-set dibentuk, mengindeks satu variabel pada satu waktu, hingga kualitas bagian yang cukup tercapai. Variabel seperti kecepatan penutupan pres, posisi penutupan dan tekanan penutupan dievaluasi, dengan tujuan mengonsolidasikan material pada titik yang benar pada kurva reologi untuk menciptakan tekanan hidrostatik internal, mengurangi kelebihan resin dan mencegah penyembuhan terlalu maju, untuk menghindari indusi retakan. Setelah parameter pembentukan diatur, tiga hingga lima bagian dibuat untuk memverifikasi keulangan proses dan kemudian diuji untuk kualitas. Panel berbenang menunjukkan porositas <0,5% karena tekanan konsolidasi tinggi (20,7 bar). Tulang rusuk berkualitas tinggi yang dapat diulang juga diproduksi.
Pelajaran yang dipetik kemudian diterapkan pada bagian tantangan bergelombang "wave" TS-RAPM-012, untuk menunjukkan pencetakan kompresi laminat UD tebal (ketebalan nominal 6,3 milimeter) dalam bentuk dengan kelengkungan radius ketat (12,7 milimeter). Untuk memenuhi persyaratan, bagian menggunakan tata letak quasi-isotropis serat karbon UD tape modulus menengah (IM7; Hexcel; Stamford, Connecticut, AS). Lapisan luar kain serat kaca style 108 dan serat karbon modulus standar Solvay THORNEL T650 dalam kain satin 8-harness melindungi serat UD dan mencegah korosi galvanis pada sisi yang bersesama dengan bagian logam. Penggunaan resin epoksi Solvay CYCOM 5320-1 memungkinkan siklus penyembuhan isotherm lebih pendek (≤ 30 menit) dengan post-cure bebas berdiri 2 jam pada 177°C.
Bagian tantangan gelombang dicetak menggunakan sel kerja PtFS Boeing dan muka cetakan baja P20 dengan segel vakum dan resin terintegrasi. Rongga cetakan lebih tipis dari ketebalan laminat nominal untuk menjaga variasi kandungan resin material, mempertahankan tekanan hidrostatik internal untuk bagian berkualitas tinggi.
Tiga parameter proses diuji, termasuk pembentukan dingin (pre-shaping lapisan tanpa panas), pre-konsolidasi debulk panas dan pemanasan awal preform. Pembentukan dingin ditolak sebagai memakan waktu dan tidak membantu. Untuk pre-konsolidasi, laminat dikemas vakum ke papir dengan penapas kain kaca yang bening dan di-debulk di bawah vakum penuh dalam oven 116°C selama 40 menit. Meskipun pemanasan awal inframerah otomatis adalah standar untuk produksi industri, dalam uji ini, pemanasan awal melibatkan menempatkan preform dalam cetakan panas (179°C) dan menutup sebanyak mungkin tanpa menyentuh selama 3 menit. Bagian kemudian dicetak kompresi.
Uji 8 dari sembilan yang selesai (#0-8) menghasilkan kualitas bagian tertinggi, terutama dikaitkan dengan pre-konsolidasi. Sampel yang diambil darinya memenuhi ketebalan (masalah dengan bagian lain) dan kualitas laminat dengan volume serat 59-63% dan konten void 0-0,6%.
Jalur 3: Tulang Rusuk dan Saluran C Bentuk Kantung Udara (Bladder)
RAPM memilih tulang rusuk TP-RAPM-002 dari uji manufacturing development untuk menunjukkan pencetakan kompresi satu langkah dari bahan mentah hingga bagian kompleks selesai, dan saluran C lengkung TP-RAPM-003 untuk pendekatan dua langkah. Boeing St. Louis mencetak tulang rusuk -002 menggunakan pres Accudyne Systems (Delaware, AS) dan mengonsolidasikan blank untuk saluran C -003 menggunakan peralatan PtFS. Dalam langkah kedua, ATC Manufacturing mencetak blank saluran C menjadi bagian.
Untuk tulang rusuk -002, RAPM menggunakan tape UD lebar 12 inci yang disuplai oleh Solvay: serat karbon 12K AS4D (Hexcel, Stamford, Connecticut, AS) yang diperkuat polyetherketoneketone (PEKK). Saluran C -003 menggunakan kain dari Cramer Fabrics Inc. (Dover, New Hampshire, AS): serat karbon AS4 3K (Hexcel) tanpa ukuran dalam kain twill 2x2, dilapis bubuk dengan polyetheretherketone (PEEK); bobot area serat 250 gram per meter persegi; kandungan resin 42%.
Masalah Pembentukan Termoplastik (TP)
Komposit termoplastik diproses pada suhu yang lebih tinggi daripada termo-set—misalnya, 390°C untuk PEEK dan 375°C untuk PEKK—yang menyajikan sejumlah masalah. Bahan cetakan yang dapat menahan suhu proses yang tinggi ini terbatas. Selain itu, selisih suhu besar antara pemrosesan bagian dan pengeluaran membuat sulit untuk mempertahankan suhu cetakan yang seragam. Obatnya adalah penyedotan panas dan/atau rampe naik dan turun yang lebih lambat, yang memperpanjang waktu siklus.
Suhu tinggi juga menyajikan tantangan koefisien ekspansi termal (CTE). CTE bahan cetakan sering berbeda dari CTE laminat TP, yang dapat menyebabkan laminat TP menyusut dari cetakan, mengurangi tekanan yang diterapkan dan mencegah konsolidasi penuh. Selain itu, CTE laminat TP konstan sepanjang serat karbon tetapi kurva bi-linear tegak lurus terhadap serat. Ini menghasilkan susut yang berbeda dalam bidang vs di luar bidang saat laminat TP memanas dan pendingin dan juga harus diatasi dalam desain cetakan.
Laminat TP mungkin juga menyusut dari cetakan saat volume resin berkurang dengan perubahan dari cair ke padat. Ini adalah selama fase pendinginan, ketika kristalisasi matriks resin kritis terjadi, bahwa kontrol yang akurat atas keseragaman suhu dan tekanan laminat diperlukan untuk memastikan properti berkualitas tinggi pada bagian yang selesai.
Masalah lain adalah cetakan perlu dival penuh untuk menahan cairan TP leleh selama pencetakan. "Menutup cetakan pada 375°C hingga 390°C sulit karena sangat sedikit getaran yang dapat menahan suhu ini dan tekanan pembentukan TP 300 hingga 500 psi atau lebih," ujar Hahn. "Kami terbatas pada getaran logam atau cetakan logam yang cocok untuk menyediakan fitur penutupan. Cetakan elastomerik akan sangat bermanfaat, namun semua elastomer saat ini akan rusak pada suhu pembentukan TP."
Boeing St. Louis memerlukan cetakan baru untuk menciptakan tekanan horizontal pada elemen vertikal tulang rusuk selama konsolidasi dalam pres hidraulik yang hanya memiliki actuasi vertikal. Solusinya adalah kantung udara aluminium tipis (sistem serupa digunakan untuk membentuk TP-RAPM-003, Fig. 5). Ditekan dengan gas argon iners pada suhu tinggi, kantung udara melebar untuk memberikan tekanan merata ke semua permukaan bagian selama konsolidasi.
Alat atas dan bawah dibuat dari stainless steel 410, yang cocok dengan CTE dalam bidang laminat serat karbon/PEKK UD. Tijdens siklus pres, alat atas dengan kantung udara aluminium turun dan perlahan menekan tata letak ke dalam rongga cetakan bawah. Kantung udara diperkecil 30% dari ketebalan bagian akhir untuk mengakomodasi sebagian besar preform tape yang belum dikonsolidasikan dalam proses satu langkah ini. Alat ini dipasang dalam pres konvensional dengan kartrid pemanas listrik, dihubungkan dalam 12 zona yang dikontrol secara independen—ditambah enam zona utama platen pres—untuk mengontrol suhu permukaan alat pada flange dan jaringan tulang rusuk.
Uji pembentukan ini menghasilkan bagian komposit dengan hasil NDI yang dapat diterima. Namun, desain alat kantung udara memerlukan pengembangan lebih lanjut untuk meningkatkan pembentukan tata letak ke dalam radius dalam yang ketat pada bagian dan juga untuk mempertahankan ketebalan permukaan yang seragam.
Konsolidasi Blank Kain PEEK
Untuk saluran C lengkung TP-RAPM-003, kain twill PEEK 2x2 yang dilapis bubuk yang digunakan memiliki faktor volume yang relatif tinggi. Boeing St. Louis terlebih dahulu mengonsolidasikan tata letak, yang menurun dari 32 menjadi 24 lapisan sepanjang bagian, menjadi blank datar dengan penampang runcing, dan kemudian mengirim blank ke ATC Manufacturing, yang mencetak bagian akhir dengan flange vertikal.
Seperti pada tulang rusuk, Boeing menggunakan kantung udara pembentukan dan alat atas dan bawah baja. Kantung udara diganti menjadi magnesium AZ31, yang lebih tahan terhadap pecahan dibandingkan aluminium. Alat saluran C dirancang untuk beroperasi dalam sel pembentukan Surface Generation PtFS untuk memungkinkan pemanasan dan pendinginan yang lebih cepat dibandingkan pres konvensional dengan kartrid pemanas yang digunakan untuk tulang rusuk.
Pendekatan alat saluran C dikembangkan untuk meningkatkan fleksibilitas untuk banyak bagian. Tata letak ditempatkan pada alat bawah, yang dipanaskan ke suhu transisi kaca material (Tg) untuk mempertahankan keleducakan tanpa meleleh. Bingkaumengurangi volume yang mencakup getaran penutupan tekanan ditempatkan di atas alat bawah, meninggalkan rongga sedikit lebih besar dari tata letak bagian (Fig. 5). Panas dan tekanan hidraulik diterapkan dari alat atas melalui kantung udara ke tata letak. Setelah pada suhu pembentukan, gas argon diterapkan ke kantung udara, memaksa turun ke dalam rongga bingkayu untuk memberikan tekanan pada blank runcing. Suhu alat kemudian ditingkatkan melalui fase leleh material sambil mempertahankan tekanan kantung udara, yang mencegah material mengalir di seluruh alat bawah saat dalam fase leleh.
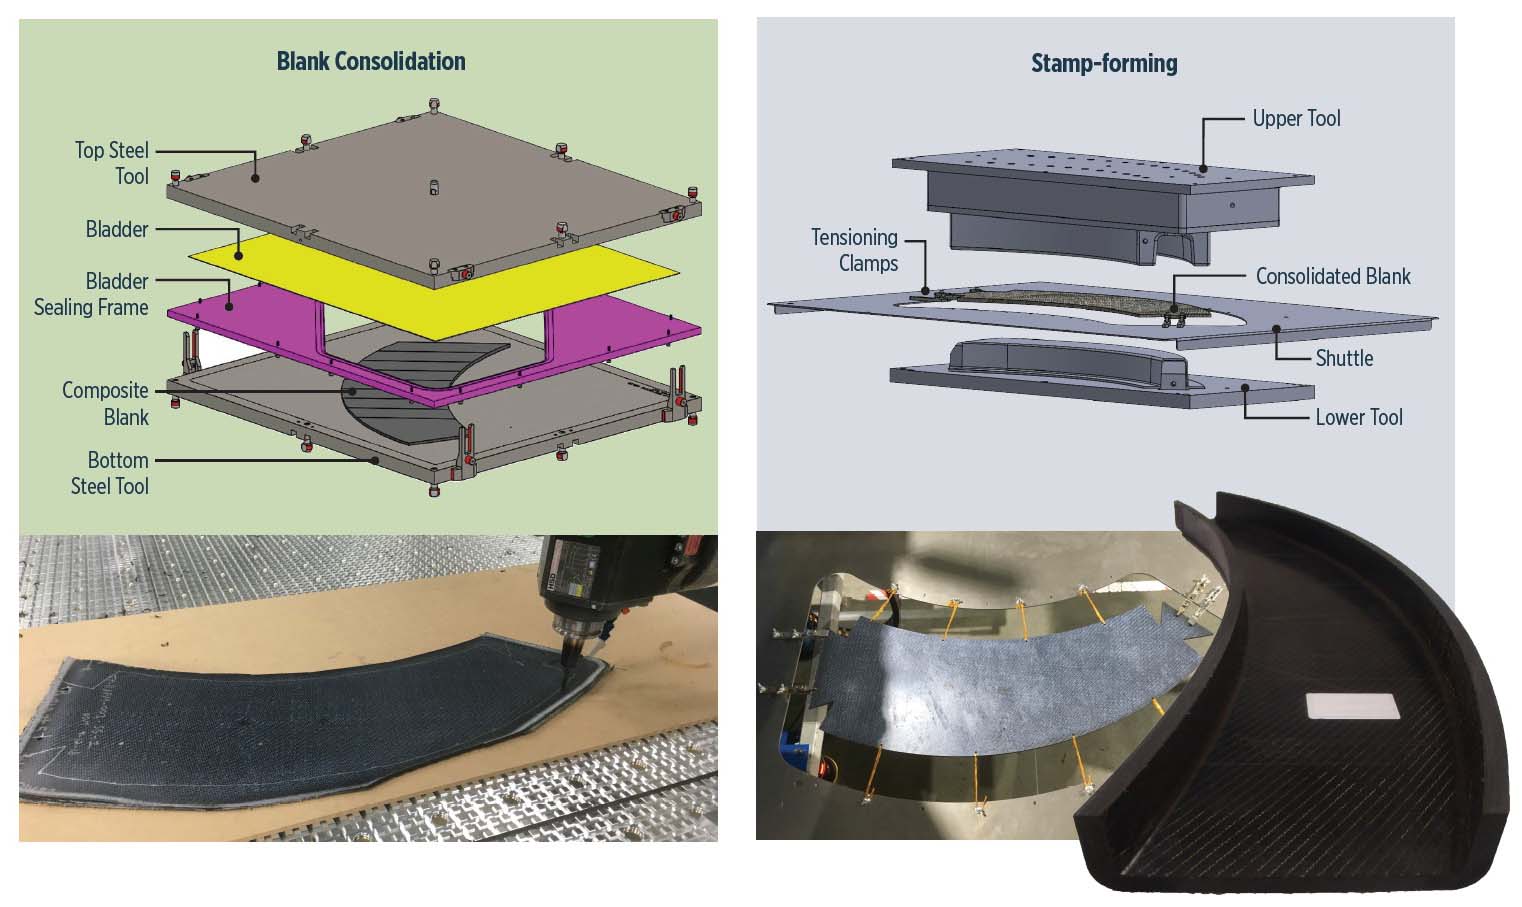
Waktu siklus preforming terdiri dari 55 menit untuk kantung udara dan muatan TP mencapai suhu proses dan 30 menit untuk pendingin di bawah suhu kristalisasi PEEK. Tekanan bervariasi dari 1,4 hingga 9,7 bar dan dipertahankan secara manual dari tangki tekanan tinggi dengan klep. Dengan integrasi terbaru sistem pressclave ke dalam sel PtFS, kontrol vakum dan tekanan seperti autoklaf (±3 psi) di rongga cetakan pres akan diotomatisasi di masa depan.
Pembentukan Stempel TP
Blank yang dikonsolidasikan untuk saluran C -003 dikirim ke ATC Manufacturing untuk pembentukan stempel, di mana blank dipanaskan cukup di atas suhu leleh untuk memastikan aliran polimer. Kemudian dipindahkan ke pres yang tertutup dengan cepat untuk membentuk dan memendam bagian dengan cepat. Alat pembentukan dalam pres dijaga pada suhu konstan, memungkinkan waktu siklus cepat dengan menghilangkan rampe naik dan pendinginan. Suhu alat harus berada di antara suhu leleh dan Tg untuk mengembangkan tingkat kristalinitas matriks termoplastik yang diperlukan dalam waktu singkat, namun memastikan bagian dapat dikeluarkan tanpa deformasi. Seri blank dengan termokopel yang ditanam digunakan untuk memvalidasi siklus termal lengkap untuk pembentukan stempel saluran C.
Simulasi pembentukan menggunakan perangkat lunak Aniform (Enschede, Belanda) menunjukkan blank kain PEEK yang sangat dapat dilubangi masih berisiko kerut dalam zona kompresi, yaitu flange dalam (radius lebih kecil). Oleh karena itu, sistem penegangan (Fig. 5) yang terdiri dari papir shuttle dan klip memegang blank dalam tegangan saat alat logam yang cocok menutup untuk membentuknya. Meskipun demikian, permukaan flange dalam kompresi masih menunjukkan lenturan karena serat dorong ke dalam pada radius dalam. "Ketiga jalur RAPM kesulitan membuat bagian ini," kata Hahn. "Geometri-nya sangat ekstrim, dan tidak begitu representatif dari bagian nyata, lebih dirancang untuk mendorong apa yang bisa kami capai dalam formabilitas."
Uji manufacturing development menghasilkan bagian tantangan dan transisi yang mencakup beberapa versi panel akses kulit TP-RAPM-008, tulang rusuk TP-RAPM-013 dengan joggle pada flange dan studi kantung udara menggunakan tiga geometri panel TP-RAPM-017 (Fig. 2). Boeing St. Louis memproduksi semua ini kecuali tulang rusuk TP-RAPM-013, yang diproduksi oleh ATC. "Meskipun bagian ini dibuat dengan tape UD, yang biasanya lebih sulit dibentuk dibandingkan kain, kami dapat membentuk bagian ini dengan sangat baik," kata Trevor McCrae, direktur R&D untuk ATC Manufacturing. Secara keseluruhan, uji pembentukan TP menunjukkan bahwa pembentukan stempel dapat menghasilkan geometri kompleks yang mungkin tidak mungkin dengan pencetakan kompresi konvensional.
Belajar Memotong Biaya vs. Aluminium
RAPM telah menunjukkan kemampuan pembentukan baru dalam ketiga jalur dan mengumpulkan banyak pelajaran, mulai dari cara menempatkan pad-up untuk mencegah geser selama pencetakan kompresi hingga pedoman geometri bagian untuk memaksimalkan kualitas dan meminimalkan biaya alat. "Memahami efek fitur di luar bidang, rasio radius-ke-ketebalan dan jarak antara detail geometri menjadi kunci saat Anda beralih ke bagian kecil," kata Hahn. "Standarisasi fitur seperti radius, kelengkungan dan sudut flange dapat membantu mengurangi driver biaya, misalnya, mengurangi biaya alat, jumlah uji pembentukan selama pengembangan dan kebutuhan untuk banyak pemindaian selama NDI (pemeriksaan non destruktif) dengan memungkinkan sepatu AUSS standar untuk keluarga bagian."
Driver biaya lain yang disorot RAPM adalah langkah pre-konsolidasi yang memakan waktu selama pencetakan kompresi prepreg TS. "Prepreg dengan bobot rendah dan kandungan resin yang lebih tinggi melebar jendela proses dan meningkatkan keulangan untuk bagian berkualitas tinggi," kata Hahn. "Solvay telah mengembangkan 'transformer film' yang sedang dalam proses paten yang dapat diterapkan pada prepreg dengan impregnasi lebih rendah sebelum pencetakan kompresi sebagai metode untuk menjamin tekanan hidrostatik di rongga cetakan selama konsolidasi."
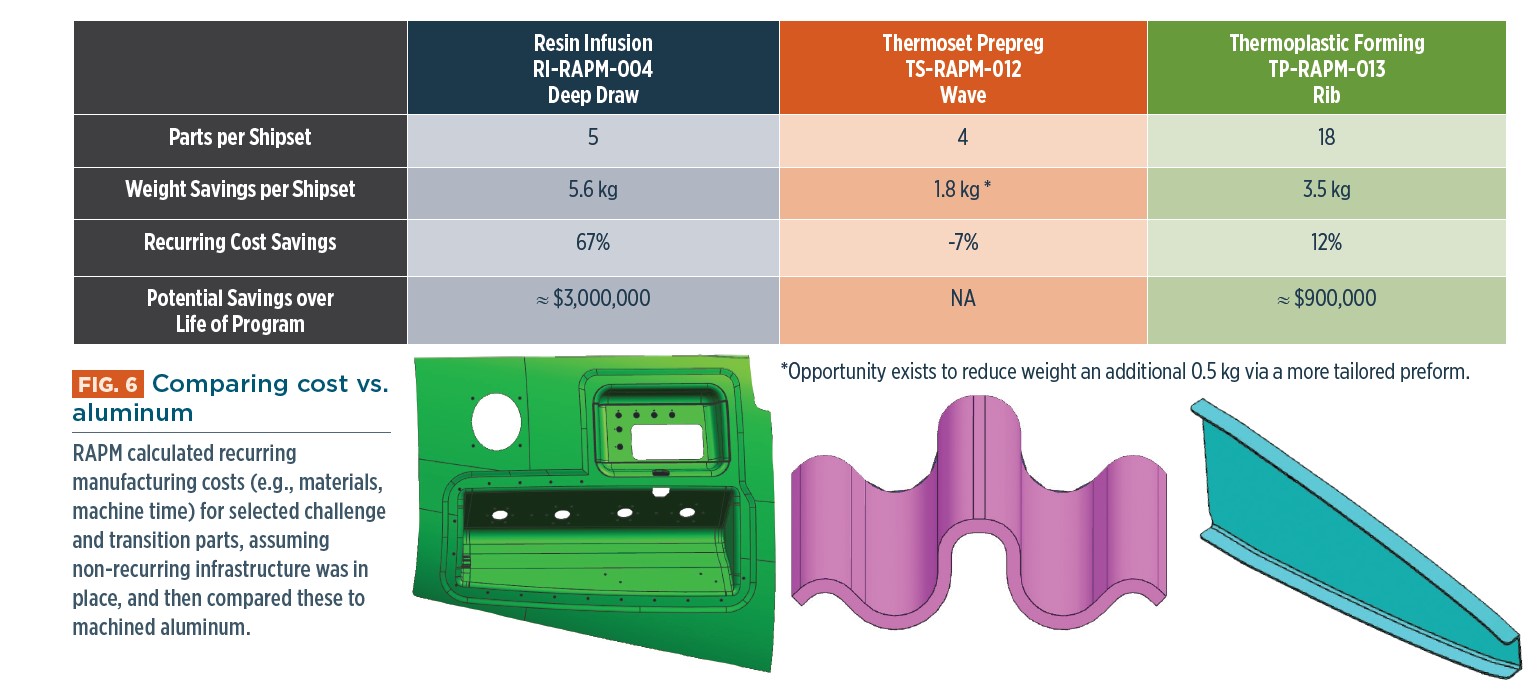
Meskipun RAPM tidak akan resmi berakhir hingga musim gugur 2020, diikuti oleh hasil publikasi tambahan, temuan sejauh ini untuk bagian terpilih, yang didasarkan pada program pertahanan nyata, menunjukkan bahwa komposit dapat bersaing dengan aluminium yang dipesan (Fig. 6). Meskipun bagian infusi resin dan TP terpilih mengurangi biaya berulang—misalnya, bahan, waktu mesin, dll. yang dihitung atas total bagian per keluarga dengan asumsi infrastruktur non-recurring tersedia—rakitan gelombang TS-RAPM-012 sebenarnya menunjukkan peningkatan 7% vs. aluminium yang dipesan. Namun, ia mencapai penghematan bobot yang diinginkan, dan dengan premi yang sebenarnya dalam batas yang diwajibkan Hendrix: "Tidak ada yang akan membayar 2X untuk penghematan bobot yang ditawarkan komposit; mereka harus biaya dalam 10 persen dari aluminium." Namun, ia juga mengakui, "Masih ada masalah waktu dan biaya non-recurring yang harus dipecahkan, seperti alat dan pengembangan yang diperlukan untuk berhasil membentuk bentuk."
Memperluas Opsi
Meskipun infusi resin menang untuk bagian besar, kata Hahn, stempel TS dan TP terlihat cukup baik untuk bagian kecil. "Biaya alat awal untuk infusi resin sulit diatasi kecuali bagian logam sangat kompleks, membutuhkan banyak pemesinan," katanya.
"Termoplastik terlihat baik untuk volume tinggi, tetapi subkontraktor untuk program tertentu mungkin tidak disiapkan untuk melakukan termoplastik. Namun, stempel termo-set mungkin menjadi opsi yang sangat baik, bahkan untuk bagian pengganti volume rendah. Karena aplikasi pertahanan sangat bervariasi, penting untuk memiliki lebih dari satu bahan dan proses dalam diskusi trade." Hahn mencatat bahwa RAPM telah membuka bahan baru dan membuktikan bahan aerospace dapat bekerja dalam proses tipe otomotif. "Kami juga membawa produsen baru."
Hendrix setuju bahwa pertukaran manufaktur aerospace dan otomotif RAPM bermanfaat. Selain itu, ia terkesan dengan kemampuan Solvay dan SGL untuk membentuk bentuk kompleks tanpa distorsi serat atau cacat lain. "Apa yang dibutuhkan untuk membuat bagian otomotif estetika sebenarnya memiliki manfaat," katanya. "Tidak boleh ada kerut atau finishing permukaan buruk; mereka harus sempurna. Tetapi masih membutuhkan banyak uji dan pengembangan signifikan bagi mereka untuk membentuk bagian RAPM. Saya tidak yakin program pertahanan akan ingin berinvestasi dalam engineering non-recurring ini jika mereka berurusan dengan jumlah kecil. Ekonomi akan berdasarkan setiap kasus, tetapi alat dan pengembangan tetap menjadi masalah yang perlu kami atasi." Hahn menambahkan, "Kami menerbitkan pelajaran yang dipetik, memungkinkan studi trade yang lebih terinformasi dengan opsi yang diperluas dan mendasarkan dasar yang cukup terbuka untuk diskusi industri." CW akan melanjutkan diskusi ini dengan pembaruan setelah RAPM selesai lebih akhir tahun ini.



