Compression RTM: Memajukan Produksi Aerostruktur Komposit Masa Depan Penerbangan
Komposit telah menempati tempat permanen dalam rangka pesawat penumpang komersial karena mereka memungkinkan struktur ringan dan kuat yang memberikan biaya perawatan lebih rendah dibandingkan logam. Proyeksi saat ini untuk generasi penerus pesawat badan lebar dan sempit menunjukkan pertumbuhan lanjut dalam rangka komposit, namun hanya jika bahan dan proses dapat memenuhi target yang menantang untuk biaya rendah dan tingkat produksi tinggi. Meskipun epoksi prepreg dikurangi autoclave telah memegang supremasi dalam rangka polimer terperkarbon serat (CFRP) hingga saat ini, pengembang pesawat generasi penerus secara agresif mengejar teknologi luar autoclave (OOA) dengan otomatisasi terpadu dan inspeksi inline sebagai pengunci utama untuk produksi Industri 4.0 masa depan.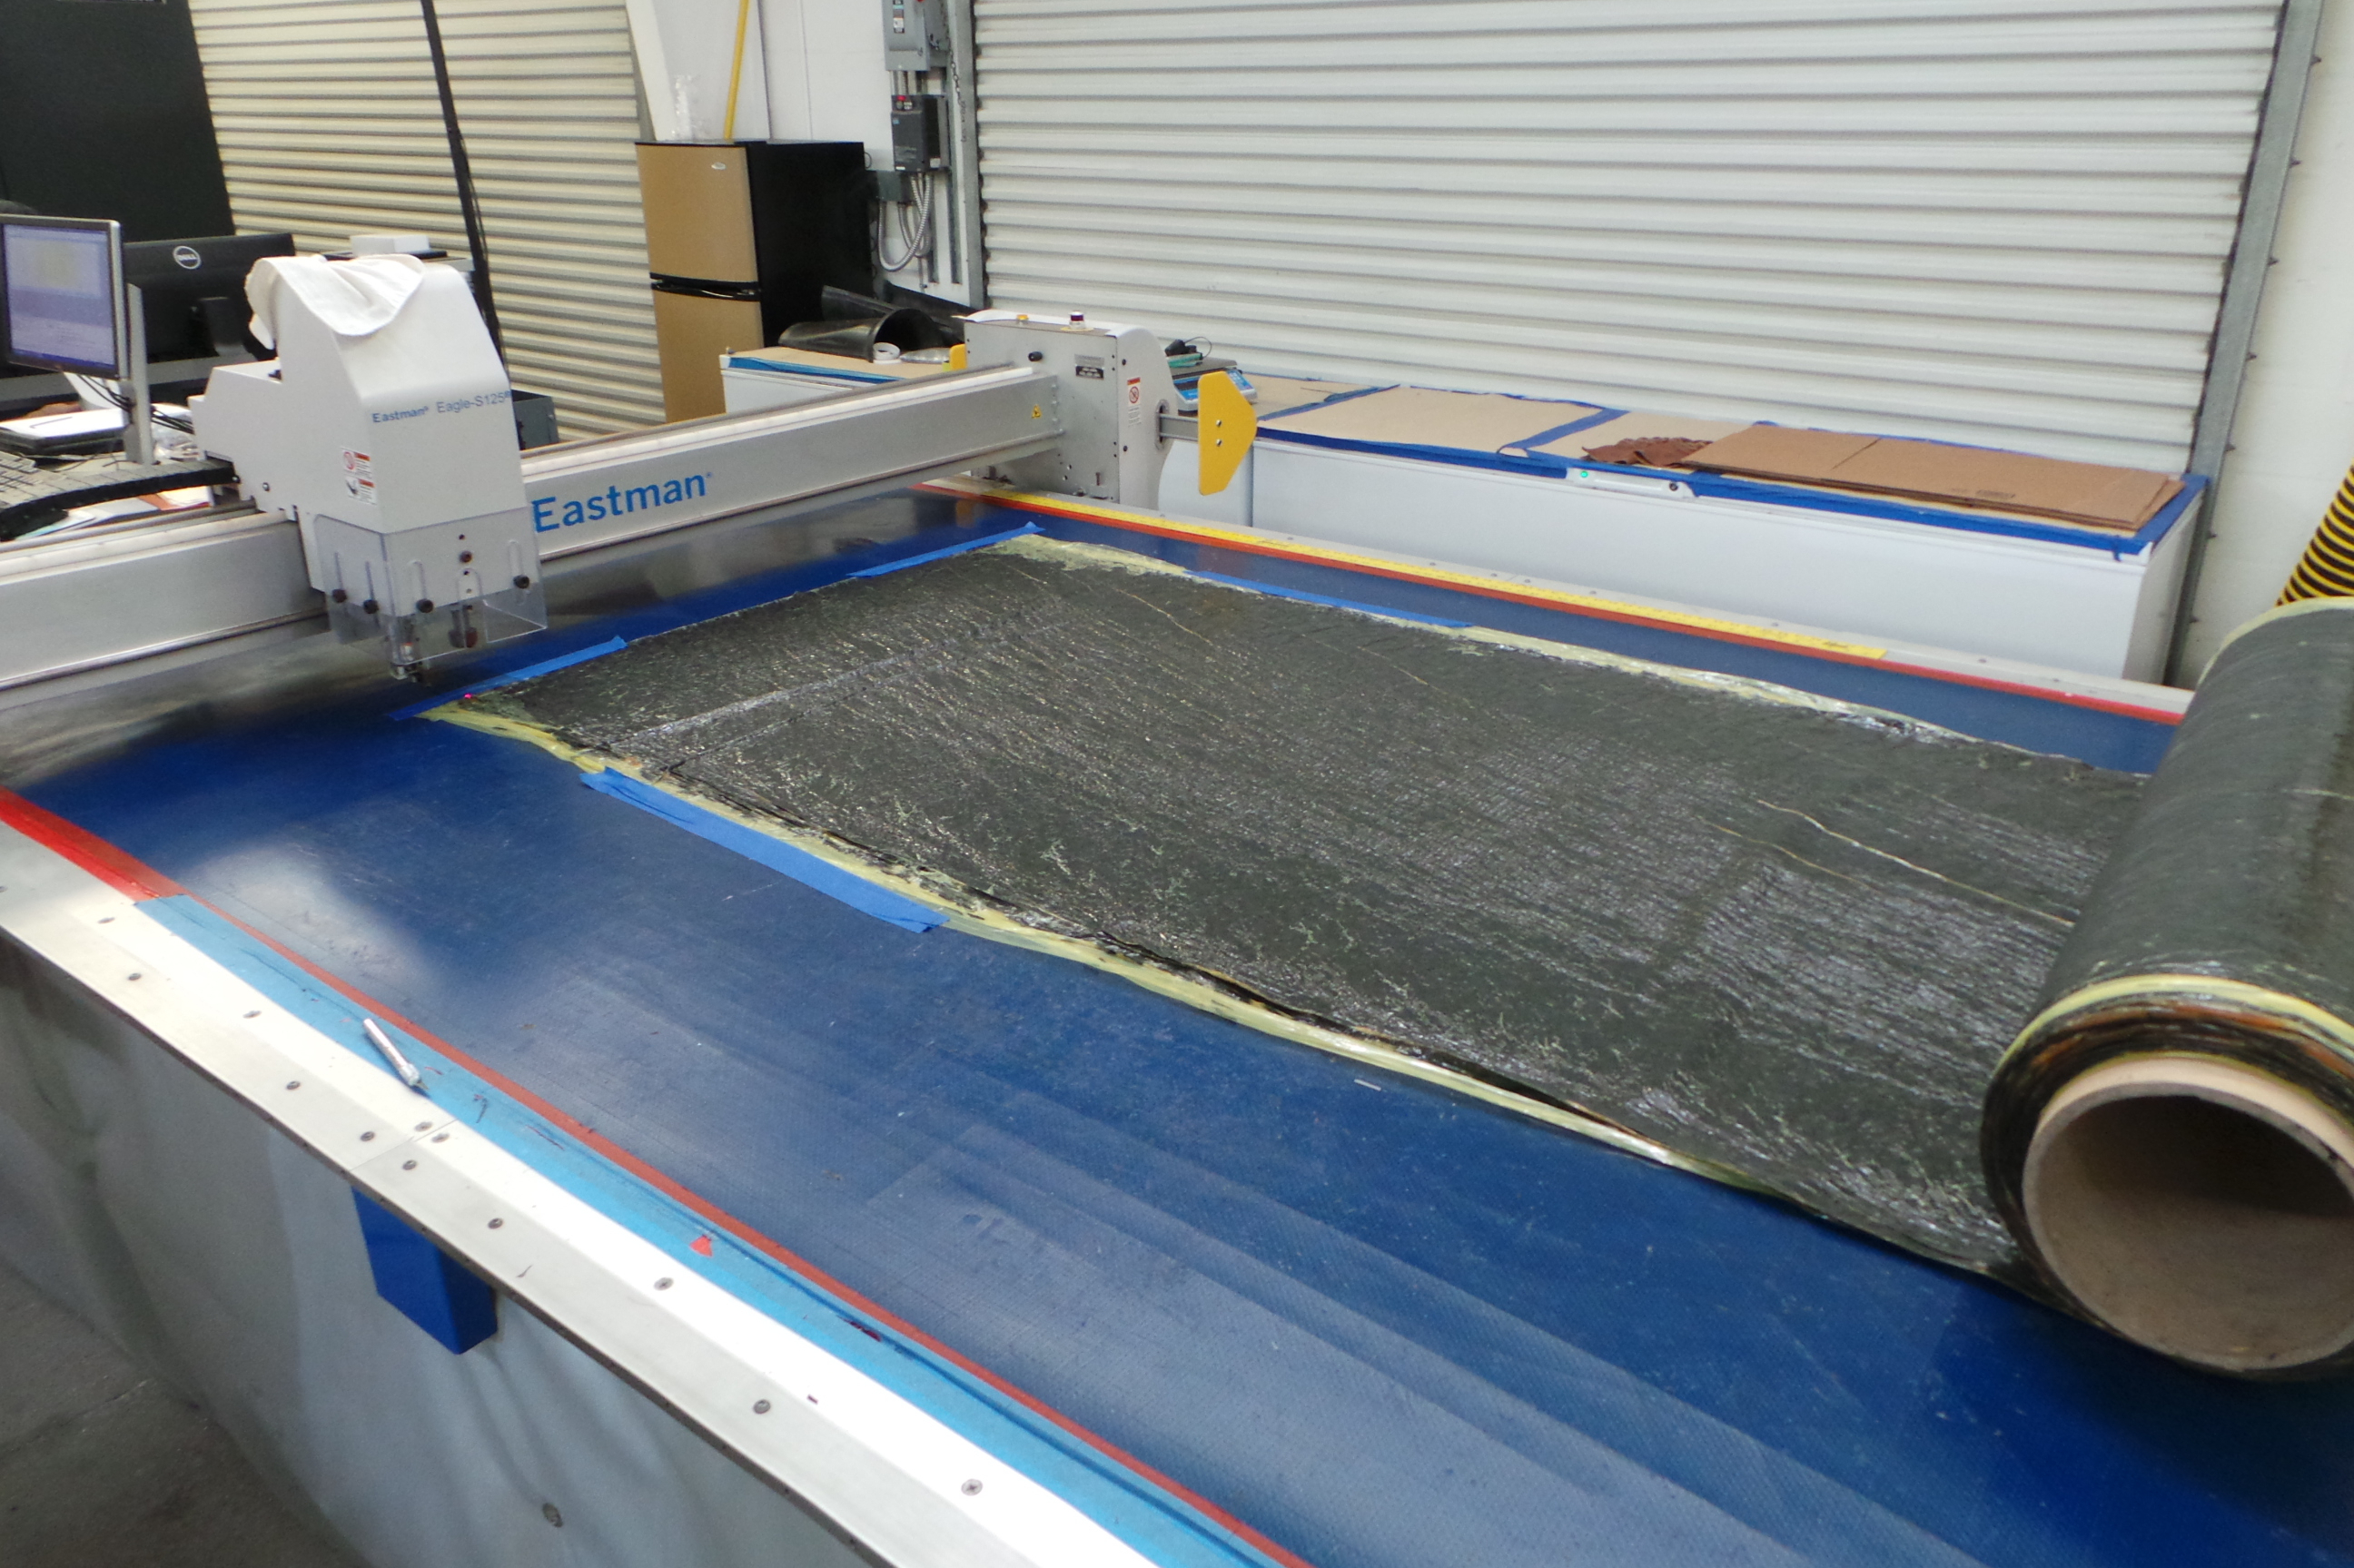
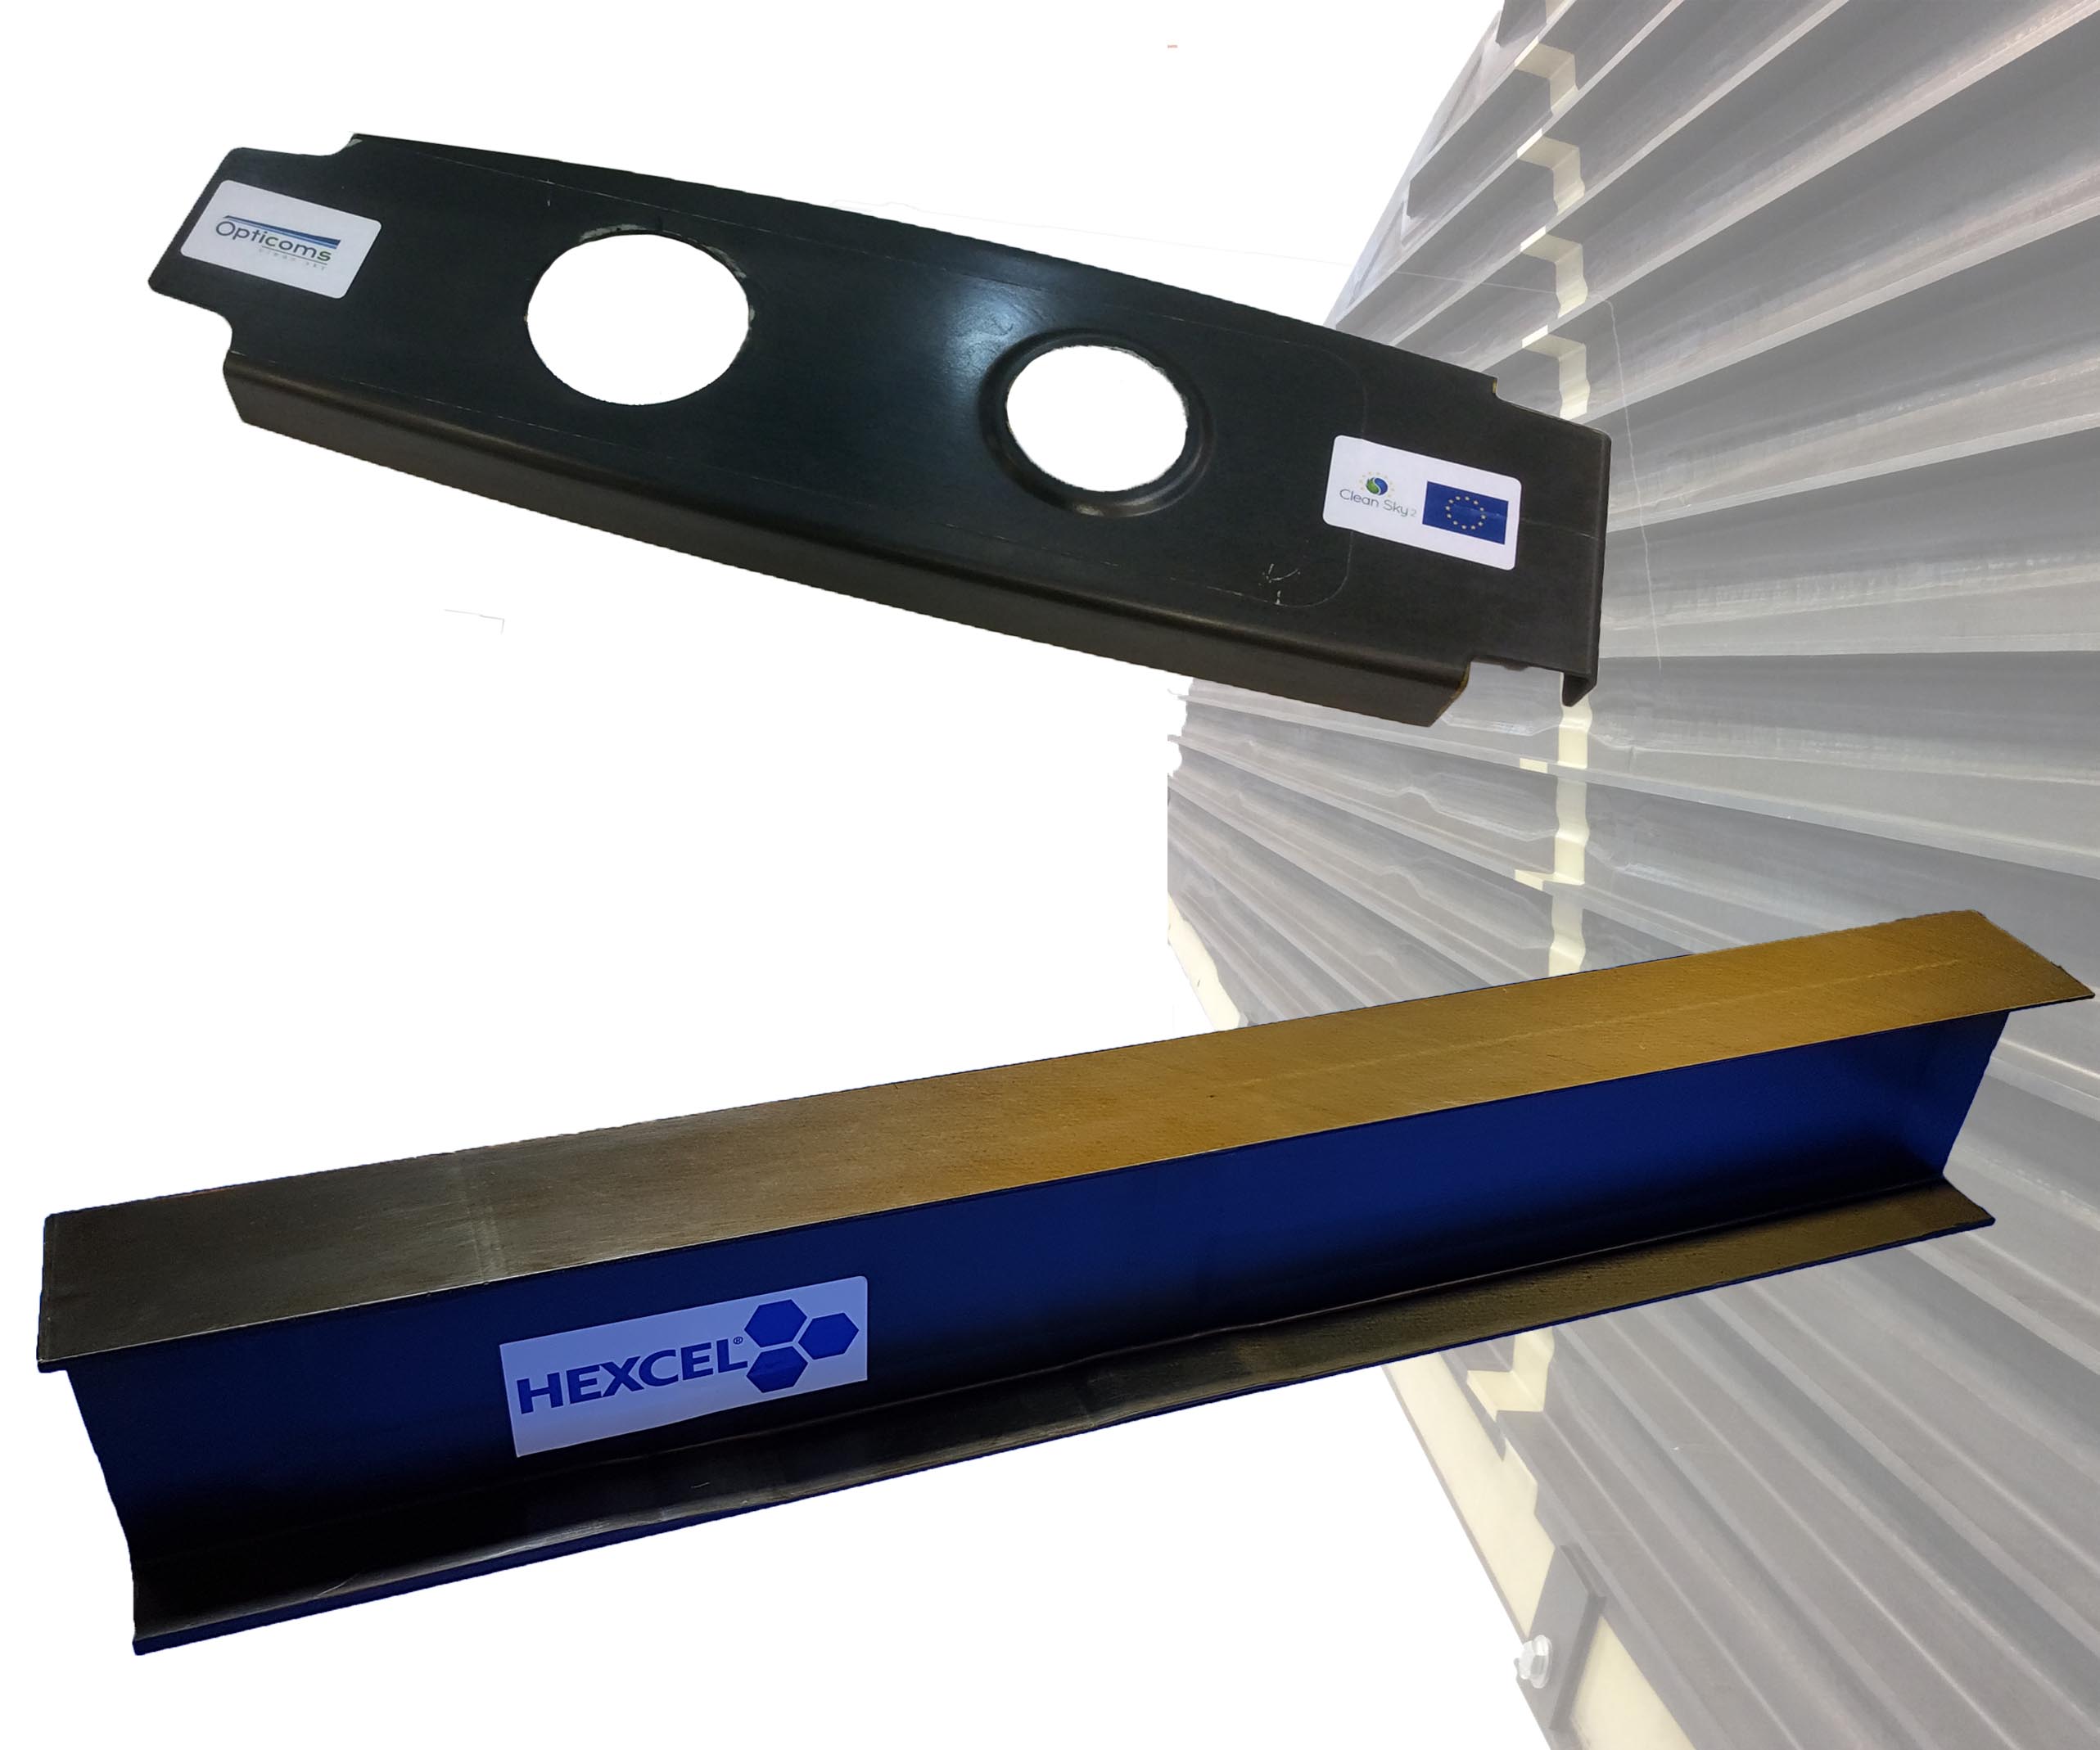
Penyedia peralatan dan otomatisasi Techni-Modul Engineering (Coudes, Prancis) dan anak perusahaannya di AS Composite Alliance Corp. (Dallas, Texas, AS) telah bekerjasama dengan unit bisnis Inggris dan Prancis penyedia bahan canggih Hexcel (Stamford, Conn., AS) untuk menunjukkan produksi OOA otomatis tulang dan stringer CFRP. Bagian-bagian ini dibuat dengan preforming otomatis dari penguat serat karbon kering Hexcel dan proses transfer resin kompresi (C-RTM) yang menawarkan infitrasi cepat resin epoksi cair Hexcel HexFlow RTM6 untuk menghasilkan bagian dengan 60% volume serat dan kurang dari 1% rongga dalam siklus 2,5 hingga 3,0 jam yang dapat diskalakan untuk memproduksi banyak bagian untuk produksi laju tinggi.
Pengembangan penguat kering
“Kami melihat pencetakan komposit cair (LCM) sebagai menawarkan jawaban atas tantangan tiga arah untuk mengurangi biaya, siap laju dan memberikan performa struktur primer,” jelas Rémy Pagnac, insinyur dukungan teknis Hexcel untuk pencetakan komposit cair. Hexcel telah mengembangkan bahan serat karbon non-crimp fabric (NCF) HiMax dan unidirectional (UD) HiTape untuk mengatasi kebutuhan performa struktur primer saat menggunakan proses LCM. HiMax memungkinkan struktur datar besar seperti kulit sayap untuk diletakkan dengan cepat, sementara HiTape memungkinkan layup yang disesuaikan untuk struktur besar dan kompleks dengan limbah minimal. “Kami dapat mencapai properti setara dengan prepreg UD generasi terbaru,” tambah Pagnac.
Hexcel telah bekerja untuk mengurangi volume dan meningkatkan drapabilitas dengan HiMax NCF, termasuk benang jahitan halus 20 dTex. Bahan HiMax diproduksi di fasilitas Formax sebelumnya di Leicester, Inggris, yang diakuisisi Hexcel pada 2016. Multiaxial spread-tow ringan yang diproduksi di fasilitas ini sudah memiliki sejarah panjang dalam memberikan solusi untuk aplikasi yang menuntut seperti kapal layar balap, supercar dan mobil balap Formula 1. Sekarang bahan NCF telah digunakan dalam proyek demonstrasi sayap yang diselesaikan oleh Airbus Defense and Space (Airbus DS, Cadiz, Spanyol) dan Danobat (Elgoibar, Spanyol) menggunakan teknologi Automated Dry Material Placement (ADMP) milik terakhir — jenis penempatan serat otomatis (AFP) untuk NCF — dan dalam proyek ZAero yang disponsori Airbus untuk struktur CFRP tanpa cacat seperti kulit sayap stiffened stringer.
Dengan HiMax dan HiTape, Hexcel mengintegrasikan lapisan veil filamen termoplastik tipis dan berat area rendah yang bertindak sebagai pengikat, menghilangkan kebutuhan akan pengikat bubuk yang secara historis digunakan dalam bahan kering untuk preforming dan cetak cair. Untuk HiMax, veil ini diletapkan di antara lembaran NCF; untuk HiTape, veil diterapkan di kedua sisi unitape serat karbon. “Dengan ini, Anda tidak perlu menggunakan pengikat bubuk untuk menahan lapisan UD di tempat,” jelas Pagnac. “HiTape dikalibrasi, dan bukan pita yang diiris, jadi tidak ada rambut dan ada variasi lebar yang lebih sedikit untuk pemrosesan AFP yang ditingkatkan. Veil termoplastik juga menambahkan ketawanan pada laminat akhir, dan kami telah menunjukkan bahwa kami dapat mencapai tingkat depose bahan tinggi dengan mesin AFP generasi berikutnya.” Dalam makalah SAMPE Mei 2015, Hexcel menggambarkan preform kurung tunggal yang diproduksi menggunakan HiTape lebar 0,25 inci yang diterapkan dengan mesin AFP Coriolis Composites (Quévren, Prancis) berkelas laser dengan kecepatan layup 1 meter/detik. Hexcel juga telah bekerja dengan peralatan AFP Electroimpact (Mukilteo, Wash., AS) untuk menunjukkan tingkat depose hingga 150 kilogram/jam untuk struktur aerostruktur spar berukuran penuh.
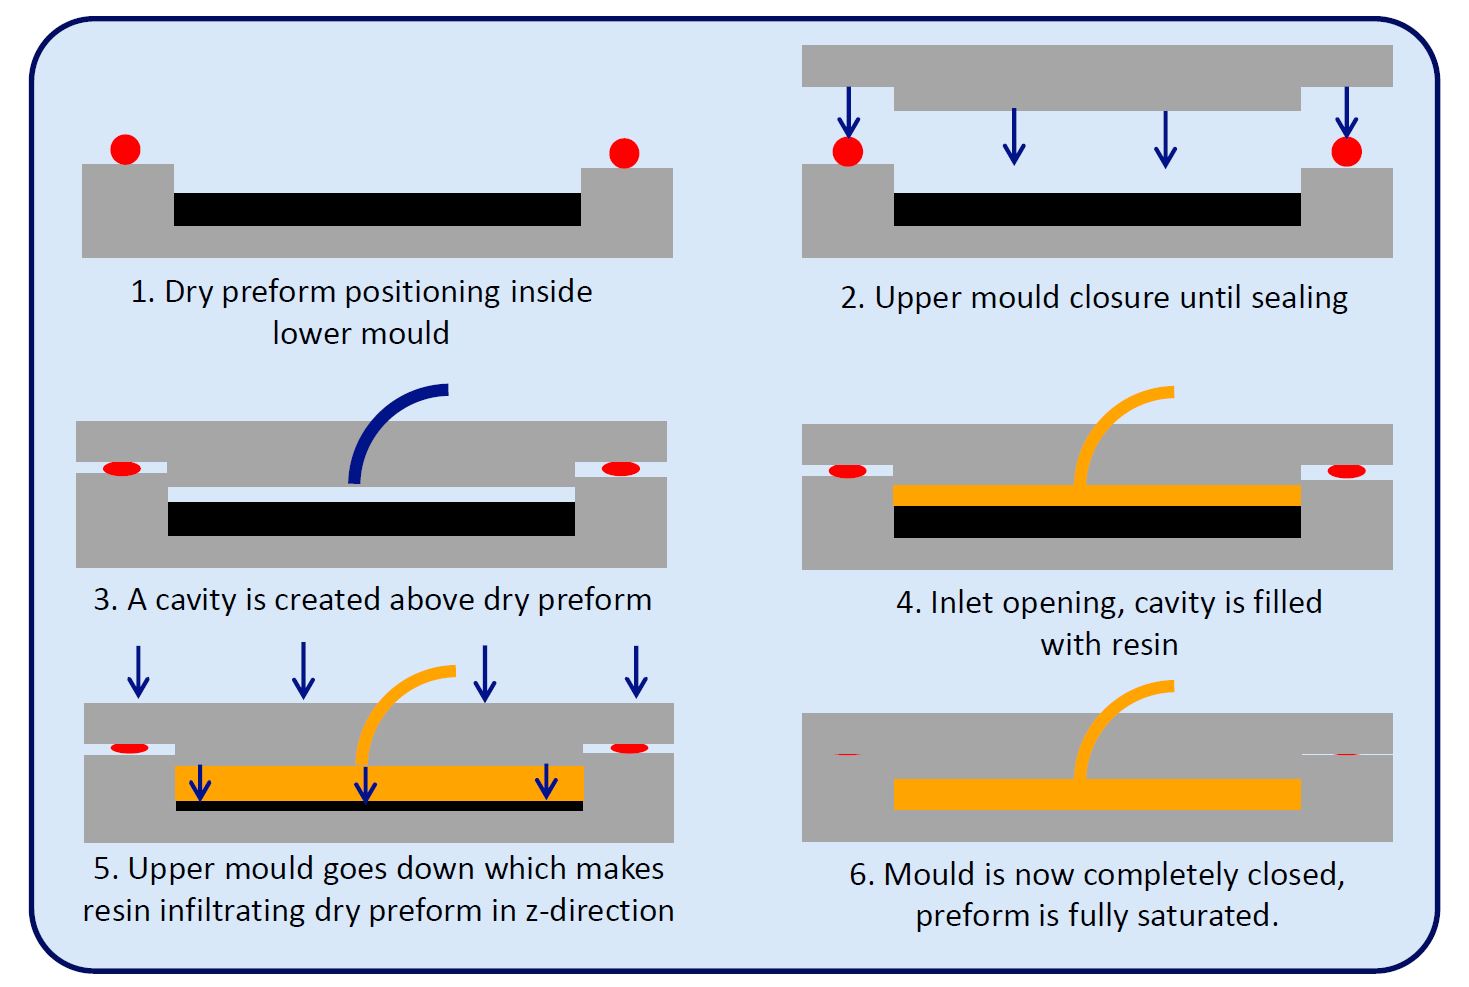
Fig. 1 Compression RTM
Dalam C-RTM, preform kering ditempatkan dalam cetakan RTM, tetapi cetakan hanya secara sebagian ditutup, menyisihkan celah antara preform kering dan permukaan cetakan atas. Kemudian vakum diterapkan, resin disuntikkan dan pres menutup celah dalam cetakan, mendorong resin cair ke dalam preform dalam arah z di seluruh bagian. Sumber | Hexcel

Menyesuaikan C-RTM untuk penerbangan
C-RTM diperkenalkan pertama kali dengan RTM tekanan tinggi (HP-RTM) untuk komposit otomotif. Seperti RTM konvensional, C-RTM melibatkan penempatan preform serat kering ke dalam cetakan logam yang cocok, menyuntikkan resin cair ke dalam preform dan kemudian menerapkan panas dan tekanan menggunakan pres yang dioperasikan. Dalam C-RTM, cetakan hanya secara sebagian ditutup, menyisihkan celah antara preform kering dan permukaan cetakan atas (Fig. 1). Kemudian vakum diterapkan, dosis resin campuran yang presisi disuntikkan dan pres menutup celah dalam cetakan, memaksa resin cair ke dalam preform dalam arah z di seluruh bagian. “Ini jauh lebih cepat daripada menyuntikkan resin dalam bidang melalui bagian,” jelas insinyur proses Techni-Modul Engineering Thomas Chevallet.
Techni-Modul Engineering melihat kesempatan untuk menyesuaikan C-RTM untuk penerbangan selama perannya sebagai mitra dalam proyek Clean Sky 2 “Optimized Composite Structures” (OPTICOMS). Disediakan dalam Work Package B-1.2 (“Struktur komposit yang lebih terjangkau”), OPTICOMS bertujuan untuk mengurangi biaya produksi pesawat kecil (misalnya, jet regional) melalui struktur terintegrasi dan manufaktur otomatis, mengeksplorasi metode prepreg dan resin cair. OPTICOMS telah merancang demonstrator sayap komposit yang terdiri dari kulit sayap atas dengan tiga spar, diproduksi sebagai struktur terintegrasi dalam proses satu kali. Sayap skala penuh (Fig. 2) adalah bagian dari AIRFRAME Innovative Technology Demonstrator (ITD) untuk mengevaluasi dan mematangkan teknologi menuju tingkat kesiapan teknologi (TRL) 6 untuk pesawat generasi berikutnya yang diproduksi dari 2025 dan seterusnya. Israel Aerospace Industries (Lod, Israel) dipilih sebagai koordinator OPTICOMS pada Juli 2016. Konsorsium juga termasuk OEM pesawat kecil Piaggio Aerospace (Savona, Italia), Techni-Modul Engineering dan penyedia peralatan AFP Coriolis Composites dan Danobat.
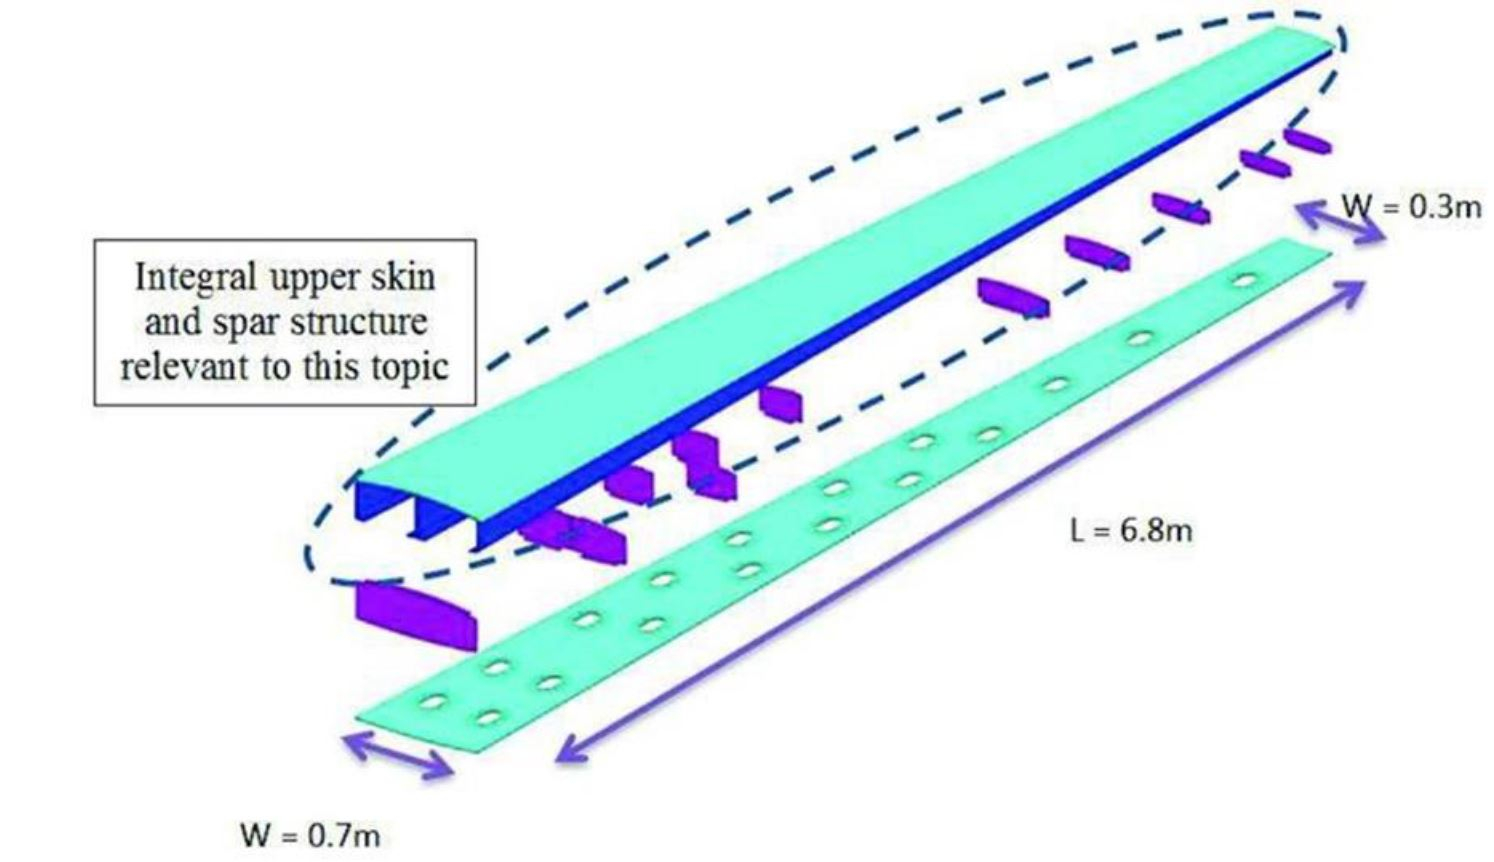
Fig. 2 Tulang Clean Sky 2 OPTICOMS
Techni-Modul adalah mitra dalam proyek Clean Sky 2 “Optimized Composite Structures” (OPTICOMS), yang telah merancang demonstrator sayap komposit yang terdiri dari kulit sayap bawah, banyak tulang dan kulit sayap atas dengan tiga spar. Terakhir diproduksi sebagai struktur terintegrasi dalam proses satu kali. Demonstrator akan dievaluasi untuk pesawat generasi berikutnya yang diproduksi dari 2025 dan seterusnya. Sumber | Clean Sky 2
“C-RTM sudah dikenal dalam industri,” jelas Chevallet, “namun dengan HP-RTM, pres besar masih diperlukan. Pengembangan kami adalah menyesuaikan C-RTM untuk injeksi cepat menggunakan tekanan yang lebih rendah, memungkinkan produksi bagian penerbangan yang lebih murah dengan persyaratan yang sangat ketat untuk volume serat tinggi, pengaturan serat dan rongga rendah. Waktu injeksi untuk tulang sayap panjang 0,7 meter dan lebar 0,2 meter dalam proyek OPTICOMS dipotong dari 40 menjadi lima menit. Dalam program uji terpisah untuk stringer I-beam yang panjang 900 milimeter dan tinggi 150 milimeter, waktu injeksi disingkat dari satu jam menjadi kurang dari lima menit.

“Pengurangan waktu injeksi yang ditawarkan C-RTM akan lebih besar lagi untuk bagian besar seperti kulit sayap penuh atau palang rotor helikopter,” tambah Chevallet. Dia mengatakan bahwa C-RTM juga memungkinkan injeksi resin viskositas tinggi serta sistem injeksi tekanan rendah dan pres tonase lebih rendah, yang mengurangi biaya. “Tekanan cetakan selama C-RTM hanya 6 bar, jauh lebih rendah dari yang digunakan dalam HP-RTM,” jelas Chevallet. “Proses ini mencapai komposit kualitas penerbangan namun bekerja baik untuk bagian besar dan tipis serta bagian kecil dengan bentuk kompleks.”
Preforming otomatis
Meskipun lebih cepat, injeksi resin dengan biaya lebih rendah dan cetakan OOA adalah bagian kunci dari pendekatan ini untuk produksi aerokomposit yang lebih terjangkau, rantai proses masih memerlukan banyak langkah untuk pemotongan dan penataan bahan serta preforming. “Untuk kami, OPTICOMS juga tentang otomatisasi,” kata Chevallet. Techni-Modul Engineering menyediakan tidak hanya sistem injeksi C-RTM untuk proyek OPTICOMS, tetapi juga robot pick-and-place dan mesin hot drape forming (HDF), semuanya terintegrasi dalam sel produksi sepenuhnya otomatis.
Singkat setelah OPTICOMS dimulai pada 2016, anak perusahaan Techni-Modul Engineering CAC memenangkan ACE Equipment and Tooling Innovation Award dalam kategori manufaktur pada CAMX 2016 (26-29 September, Anaheim, Calif., AS) untuk sel preforming 3D otomatisnya. Sel ini dapat menghasilkan preform 3D dari serat kering atau prepreg, menggunakan pengangkat sedotan vakum untuk mengambil, menempatkan dan melipat plies yang dipotong pada cetakan preform yang dipanaskan. Techni-Modul Engineering dan CAC mengembangkan perangkat lunak untuk menyiapkan plies yang dipotong dari bahan 2D untuk dibentuk menjadi permukaan kompleks dan dapat dikembangkan. Sel ini dikembangkan lebih lanjut dalam OPTICOMS dan proyek uji I-beam.
Langkah 1
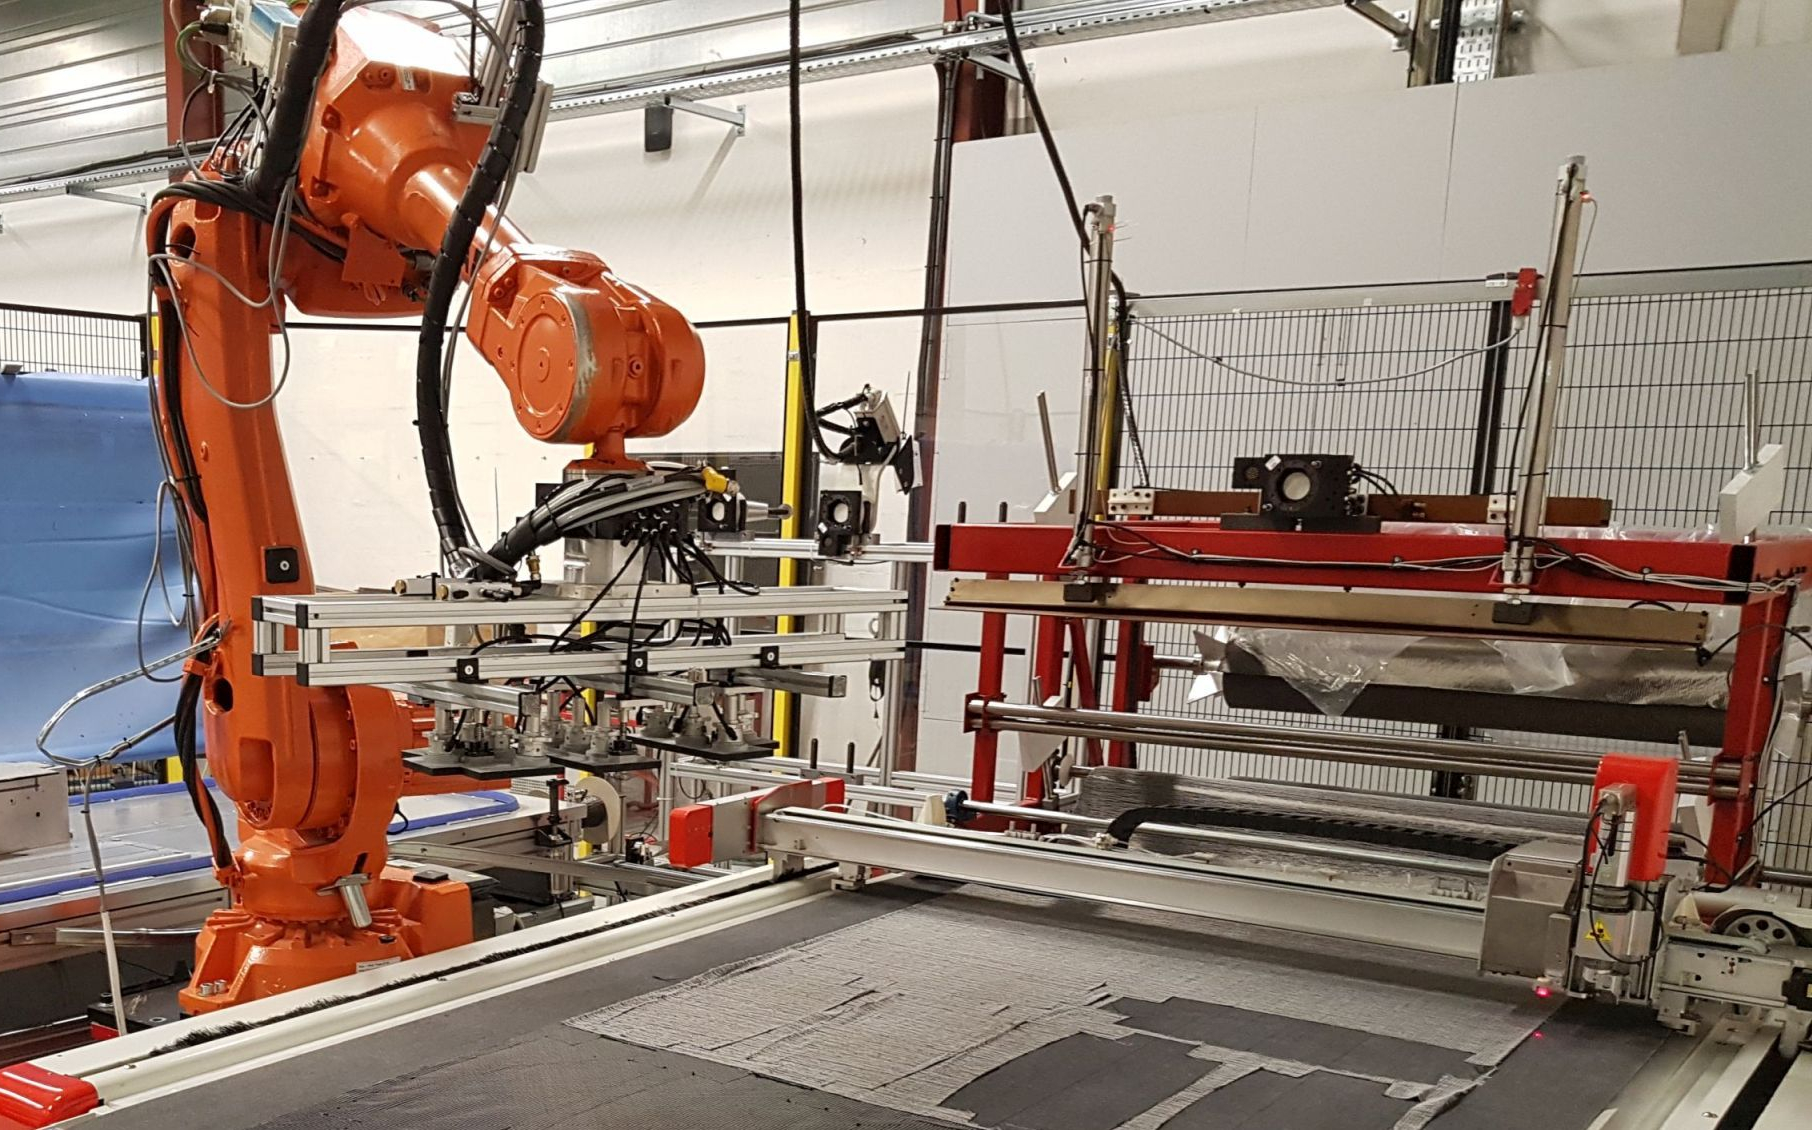
Sumber, semua gambar langkah | Techni-Modul Engineering
Dalam sel otomatis Techni-Modul Engineering, robot pick-and-place mengambil plies dari pemotong otomatis dan menerapkannya pada alat preforming yang dipanaskan.
Langkah 2
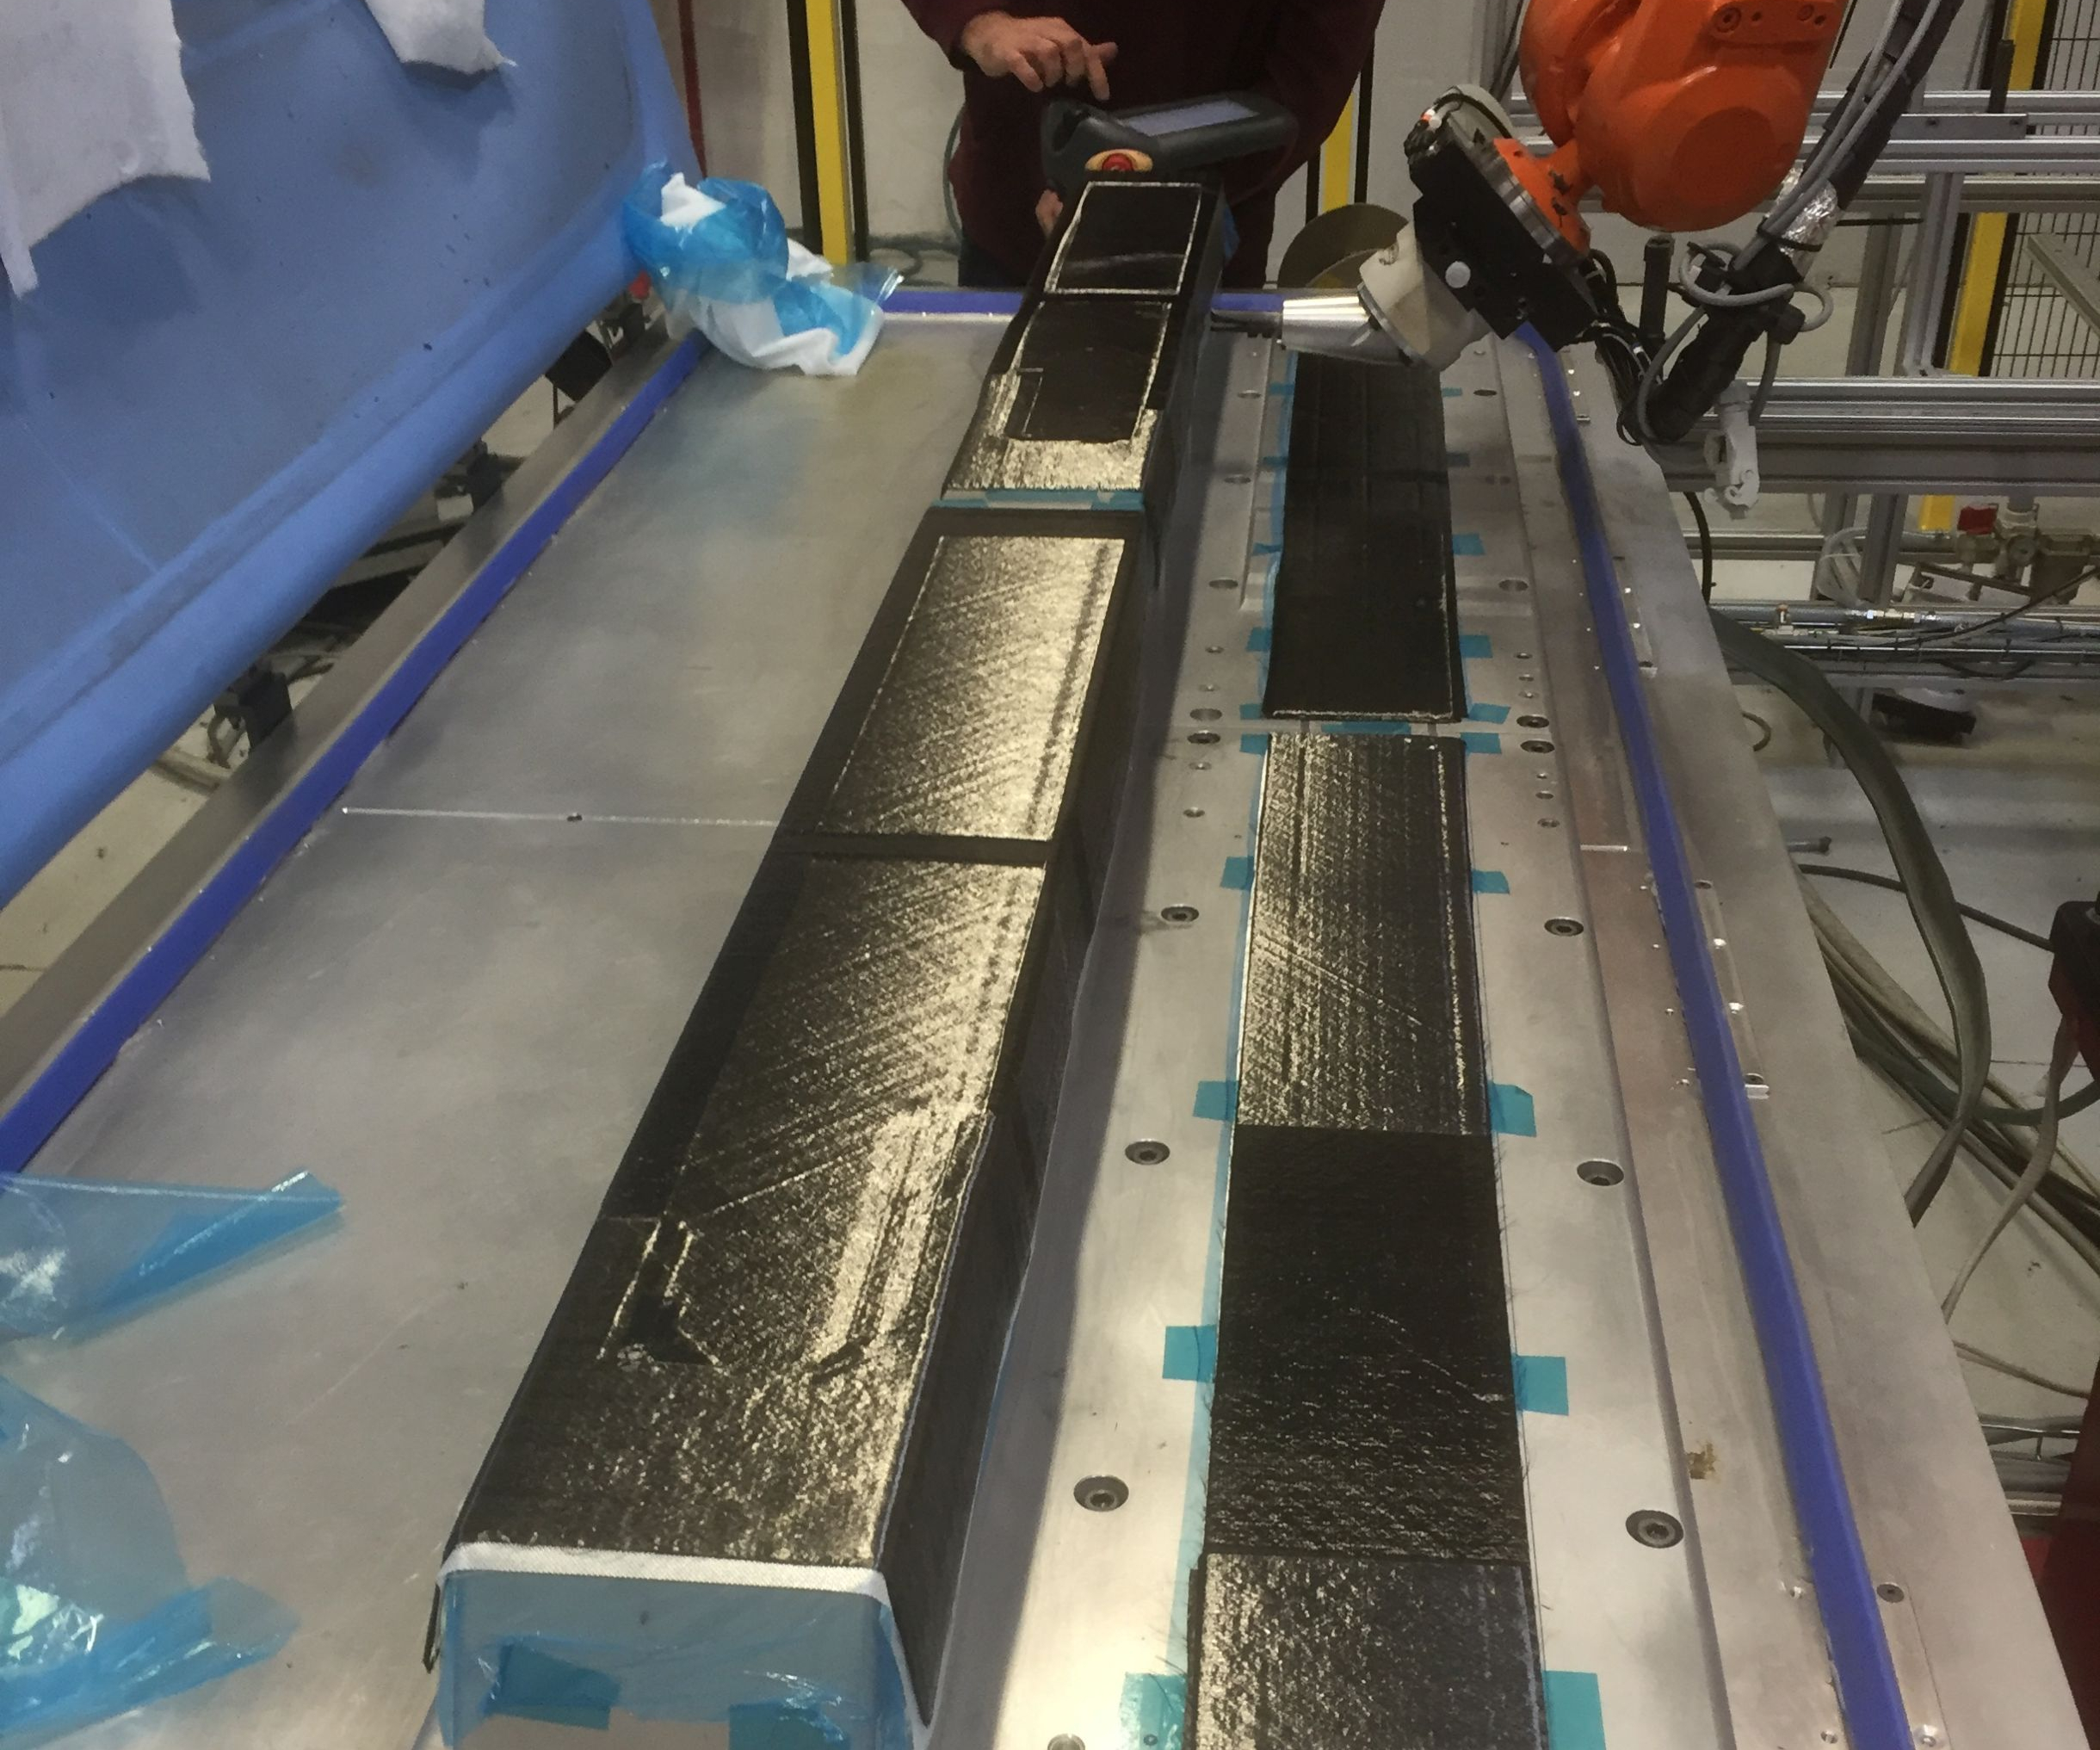
Alat preforming duduk pada meja kompaksi dengan membran vakum reusable berengkol (biru, di kiri) yang digunakan untuk menyelesaikan debulk panas setiap 5-8 plies selama layup.
Langkah 3
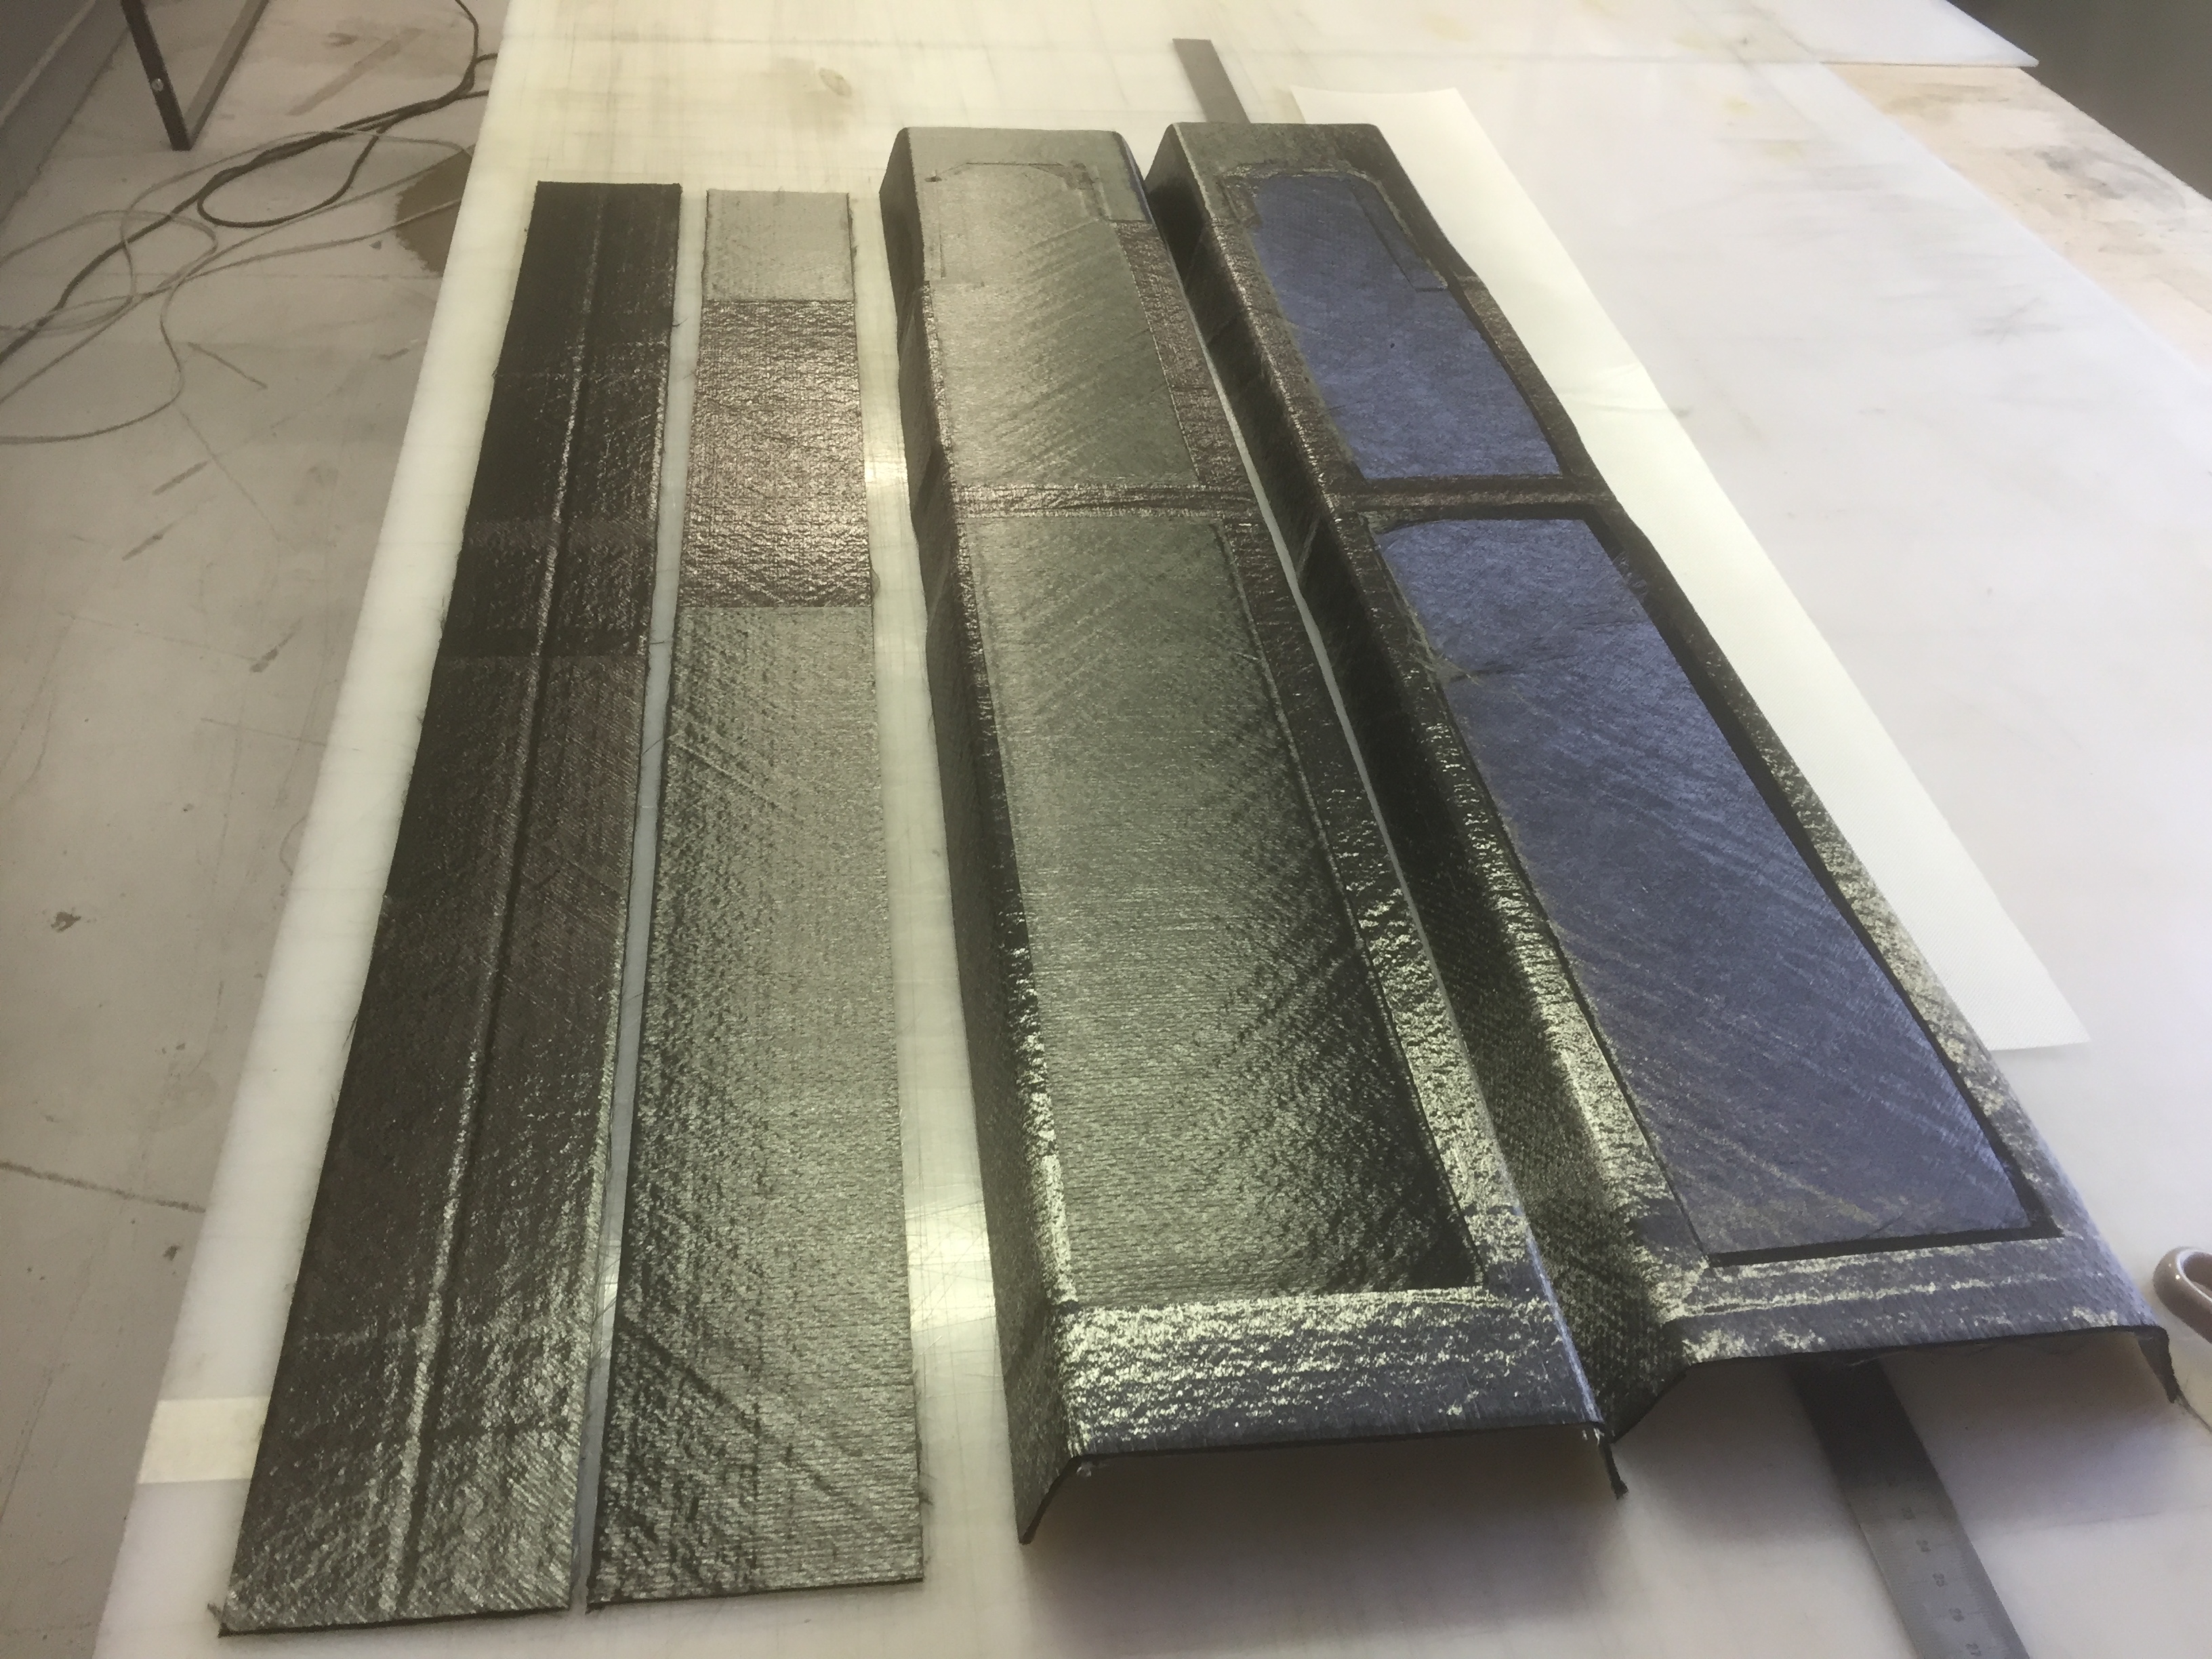
Setiap siklus preforming stringer menghasilkan satu preform C-beam (dua terdiri dari web I-beam) dan satu preform flange datar. Dua set yang diperlukan untuk setiap stringer I-beam ditampilkan di sini.
Langkah 4
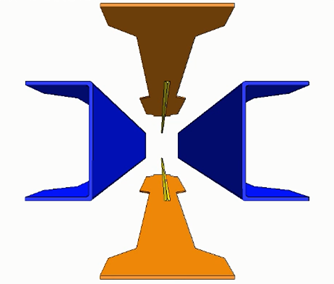
Empat preform stringer I-beam ditempatkan dalam cetakan RTM, vakum diterapkan dan injeksi resin selesai dalam 5 menit.
Langkah 5
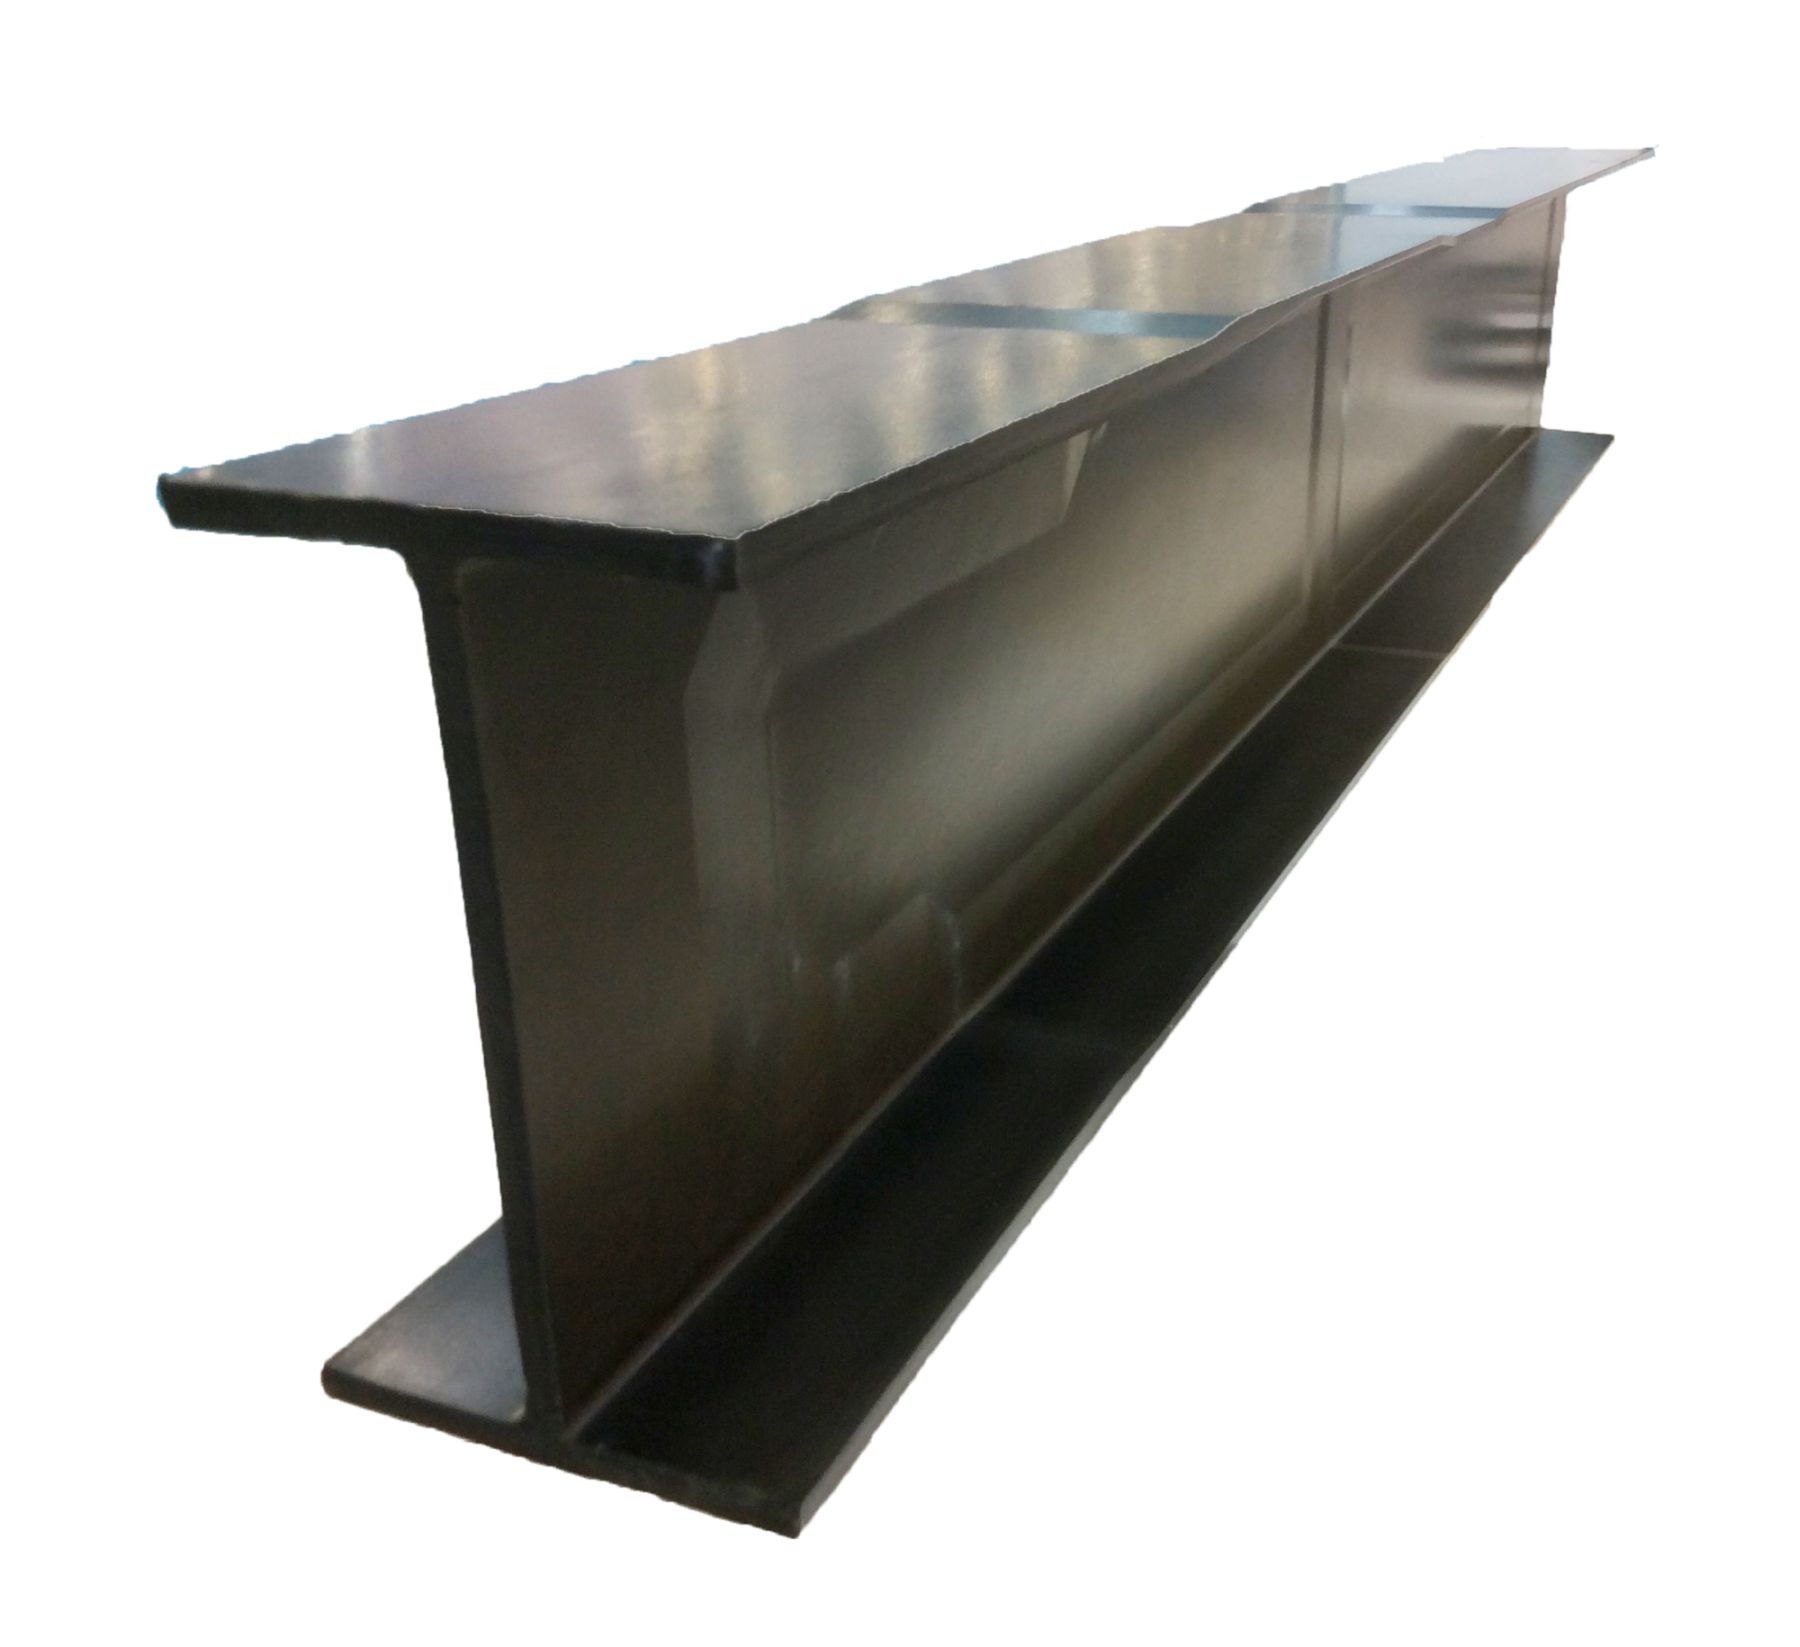
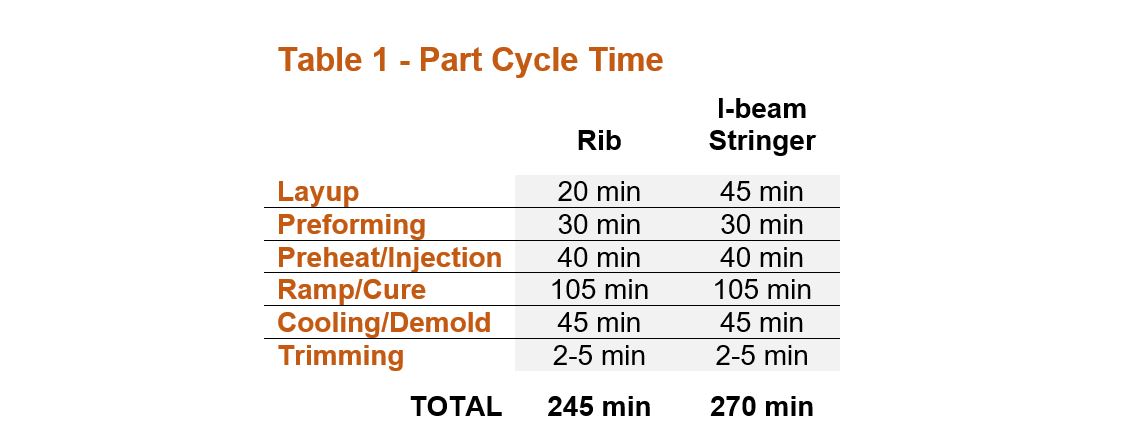
Setelah pengeringan 90 menit, stringer dilepaskan dari cetakan dan resin flash dipotong untuk siklus bagian lengkap 4,5 jam.
Langkah 6 – Preforming tulang 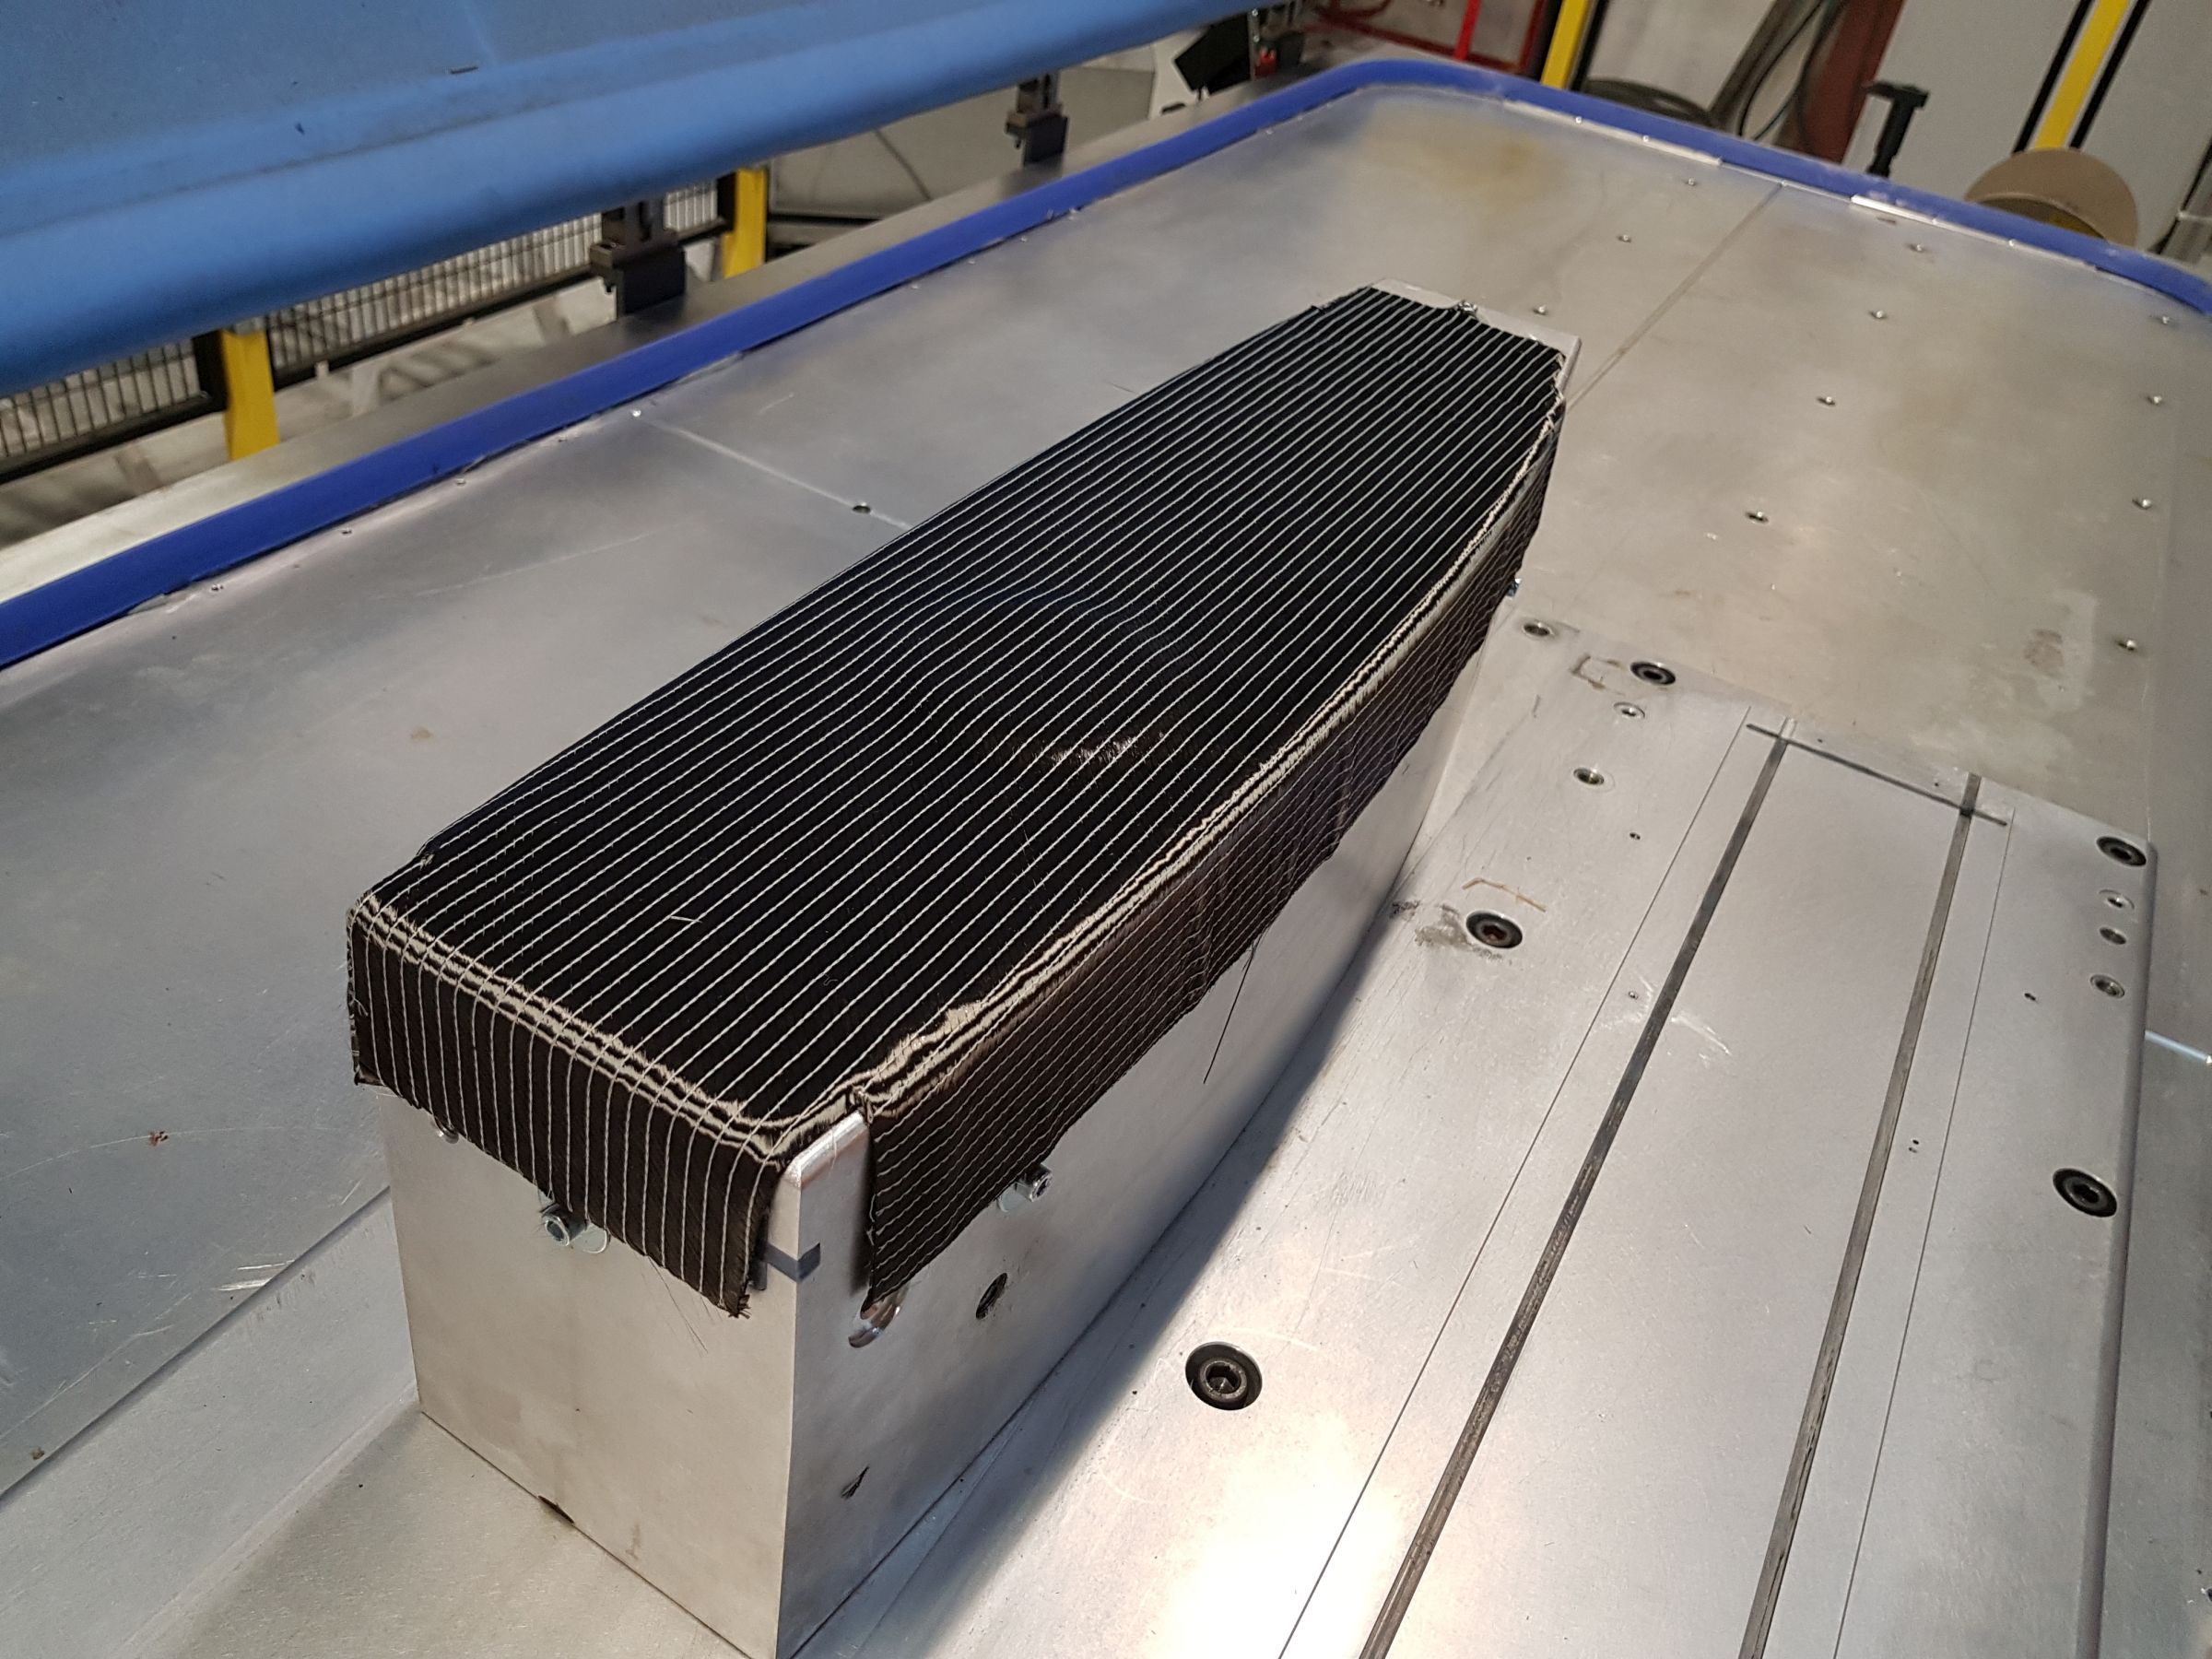
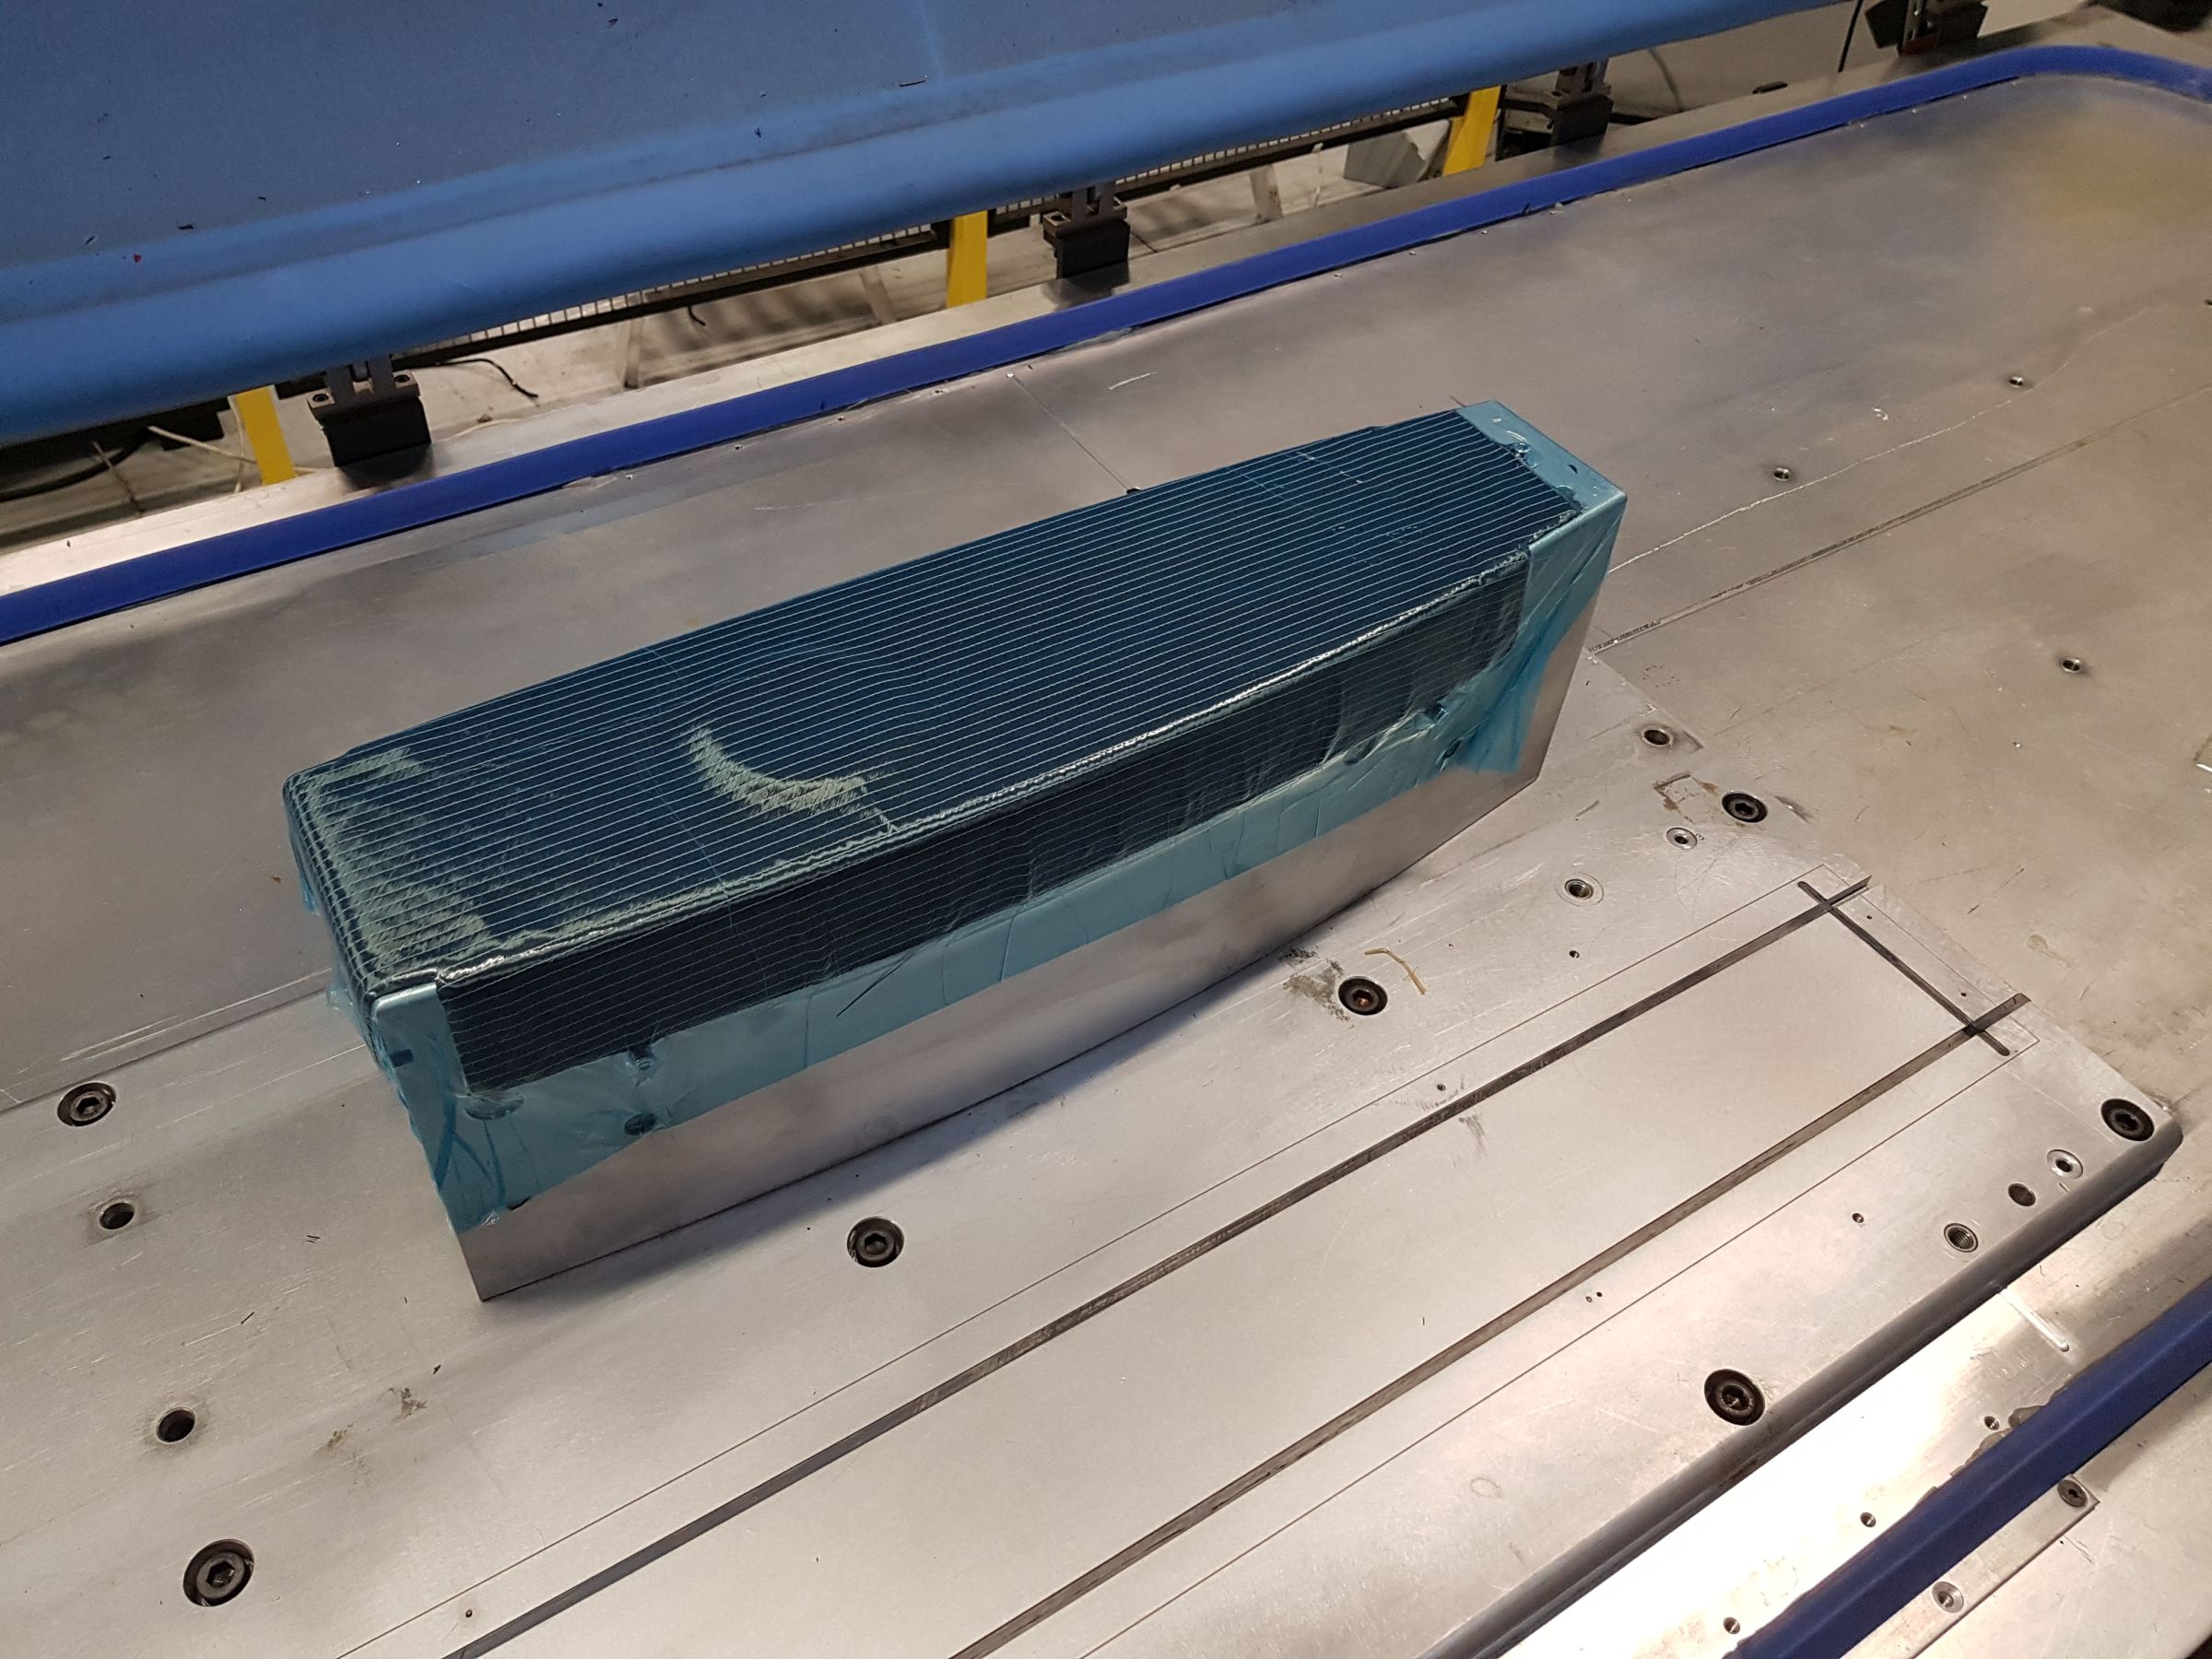 Robot menempatkan plies yang dipotong pada alat preforming yang dipanaskan. Setiap 5-8 plies, debulk panas diselesaikan untuk memadatkan preform.
Sebelum debulking, film pelepasan biru diterapkan.
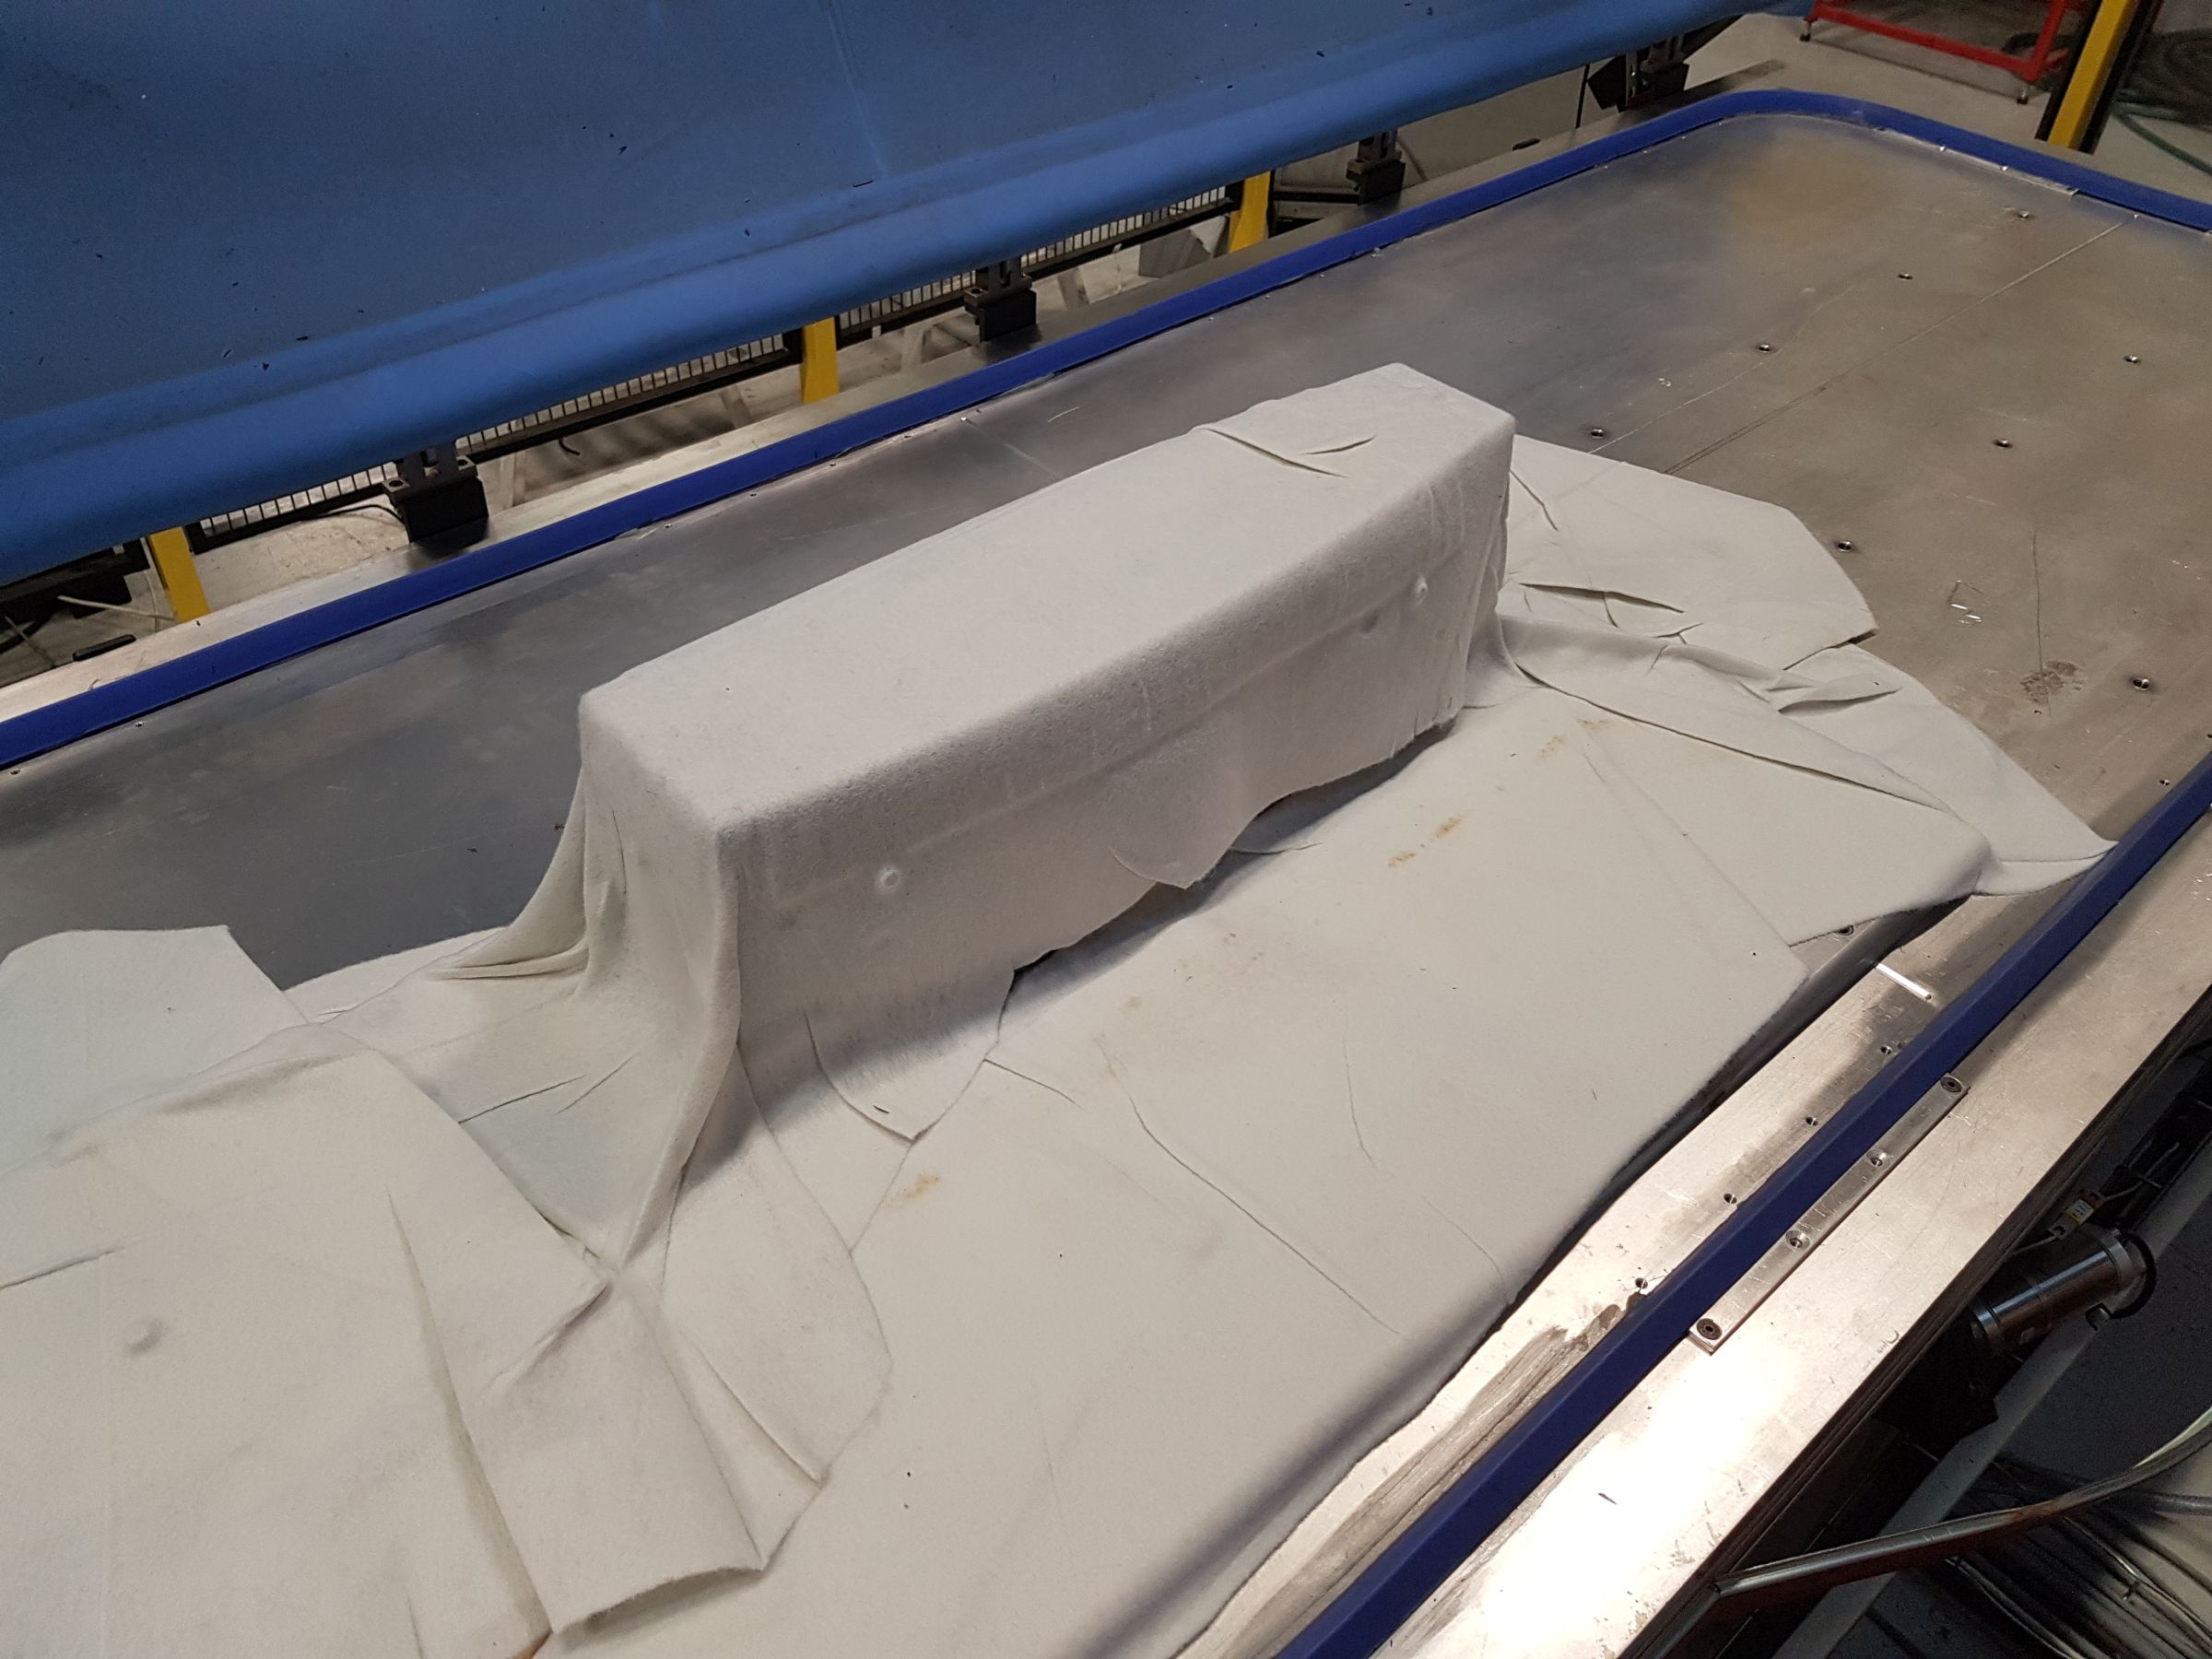
Breather digunakan untuk menarik udara di seluruh preform.
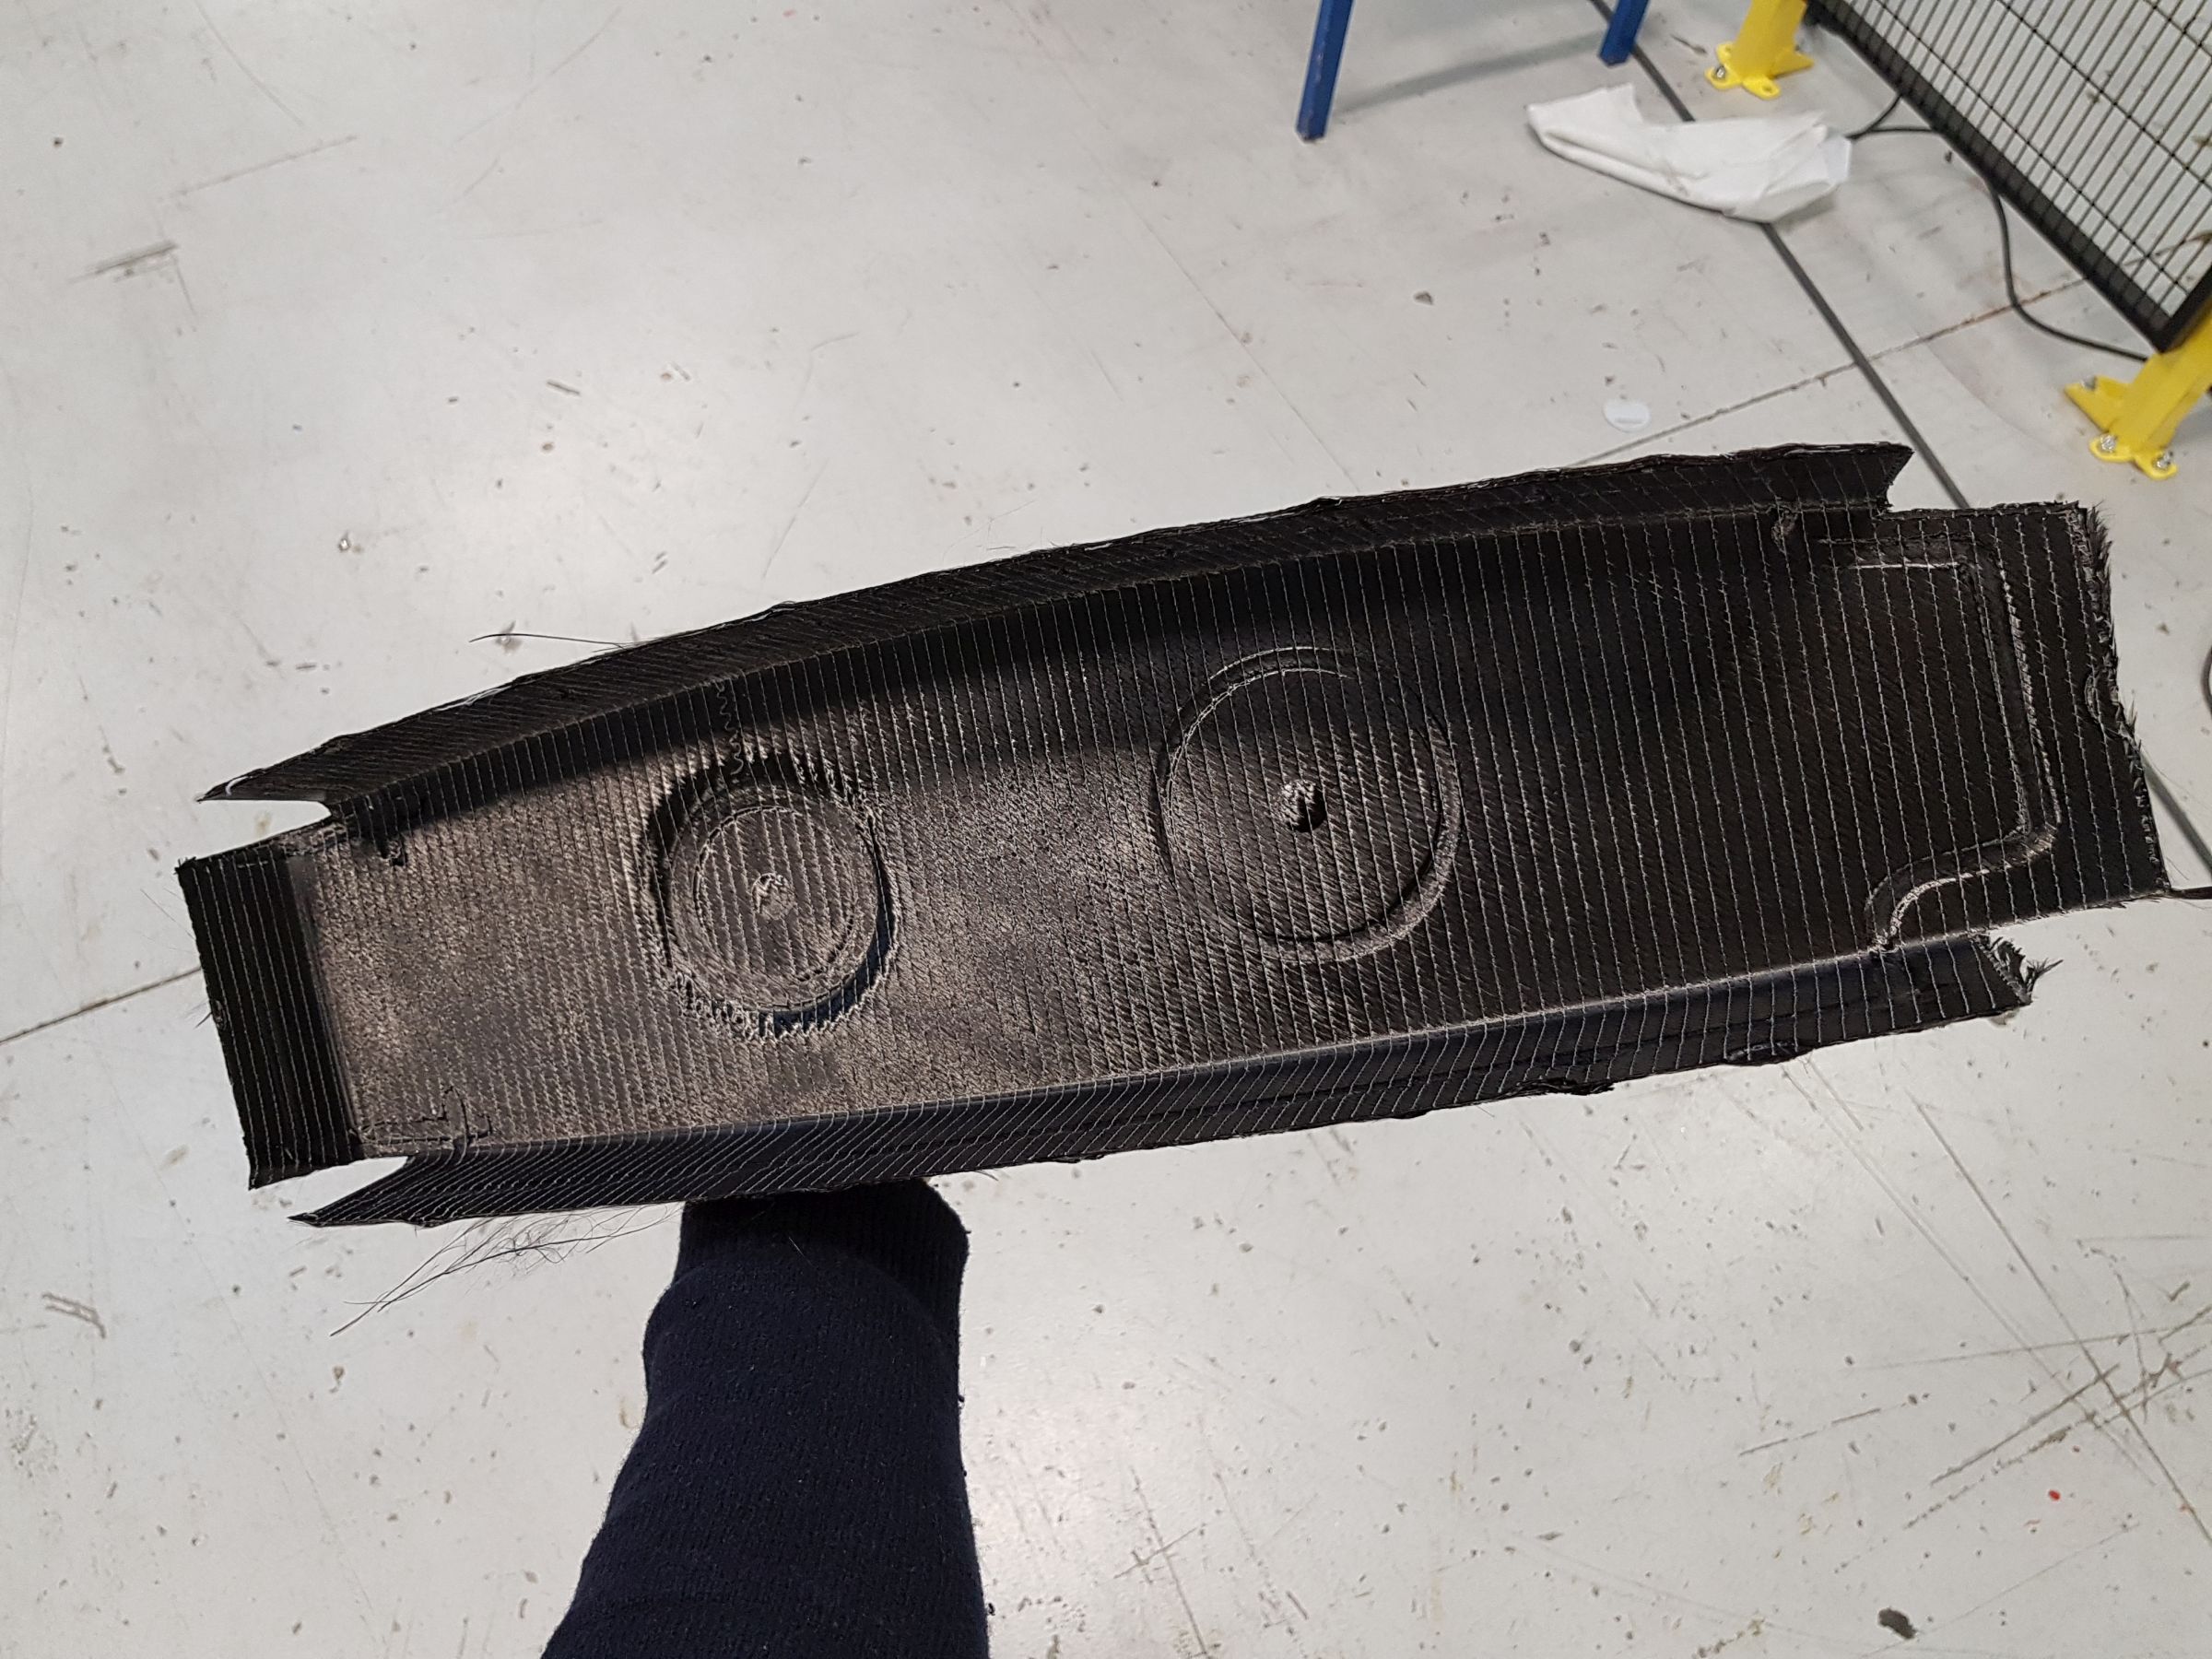
Setelah debulk akhir, preform didinginkan pada alat dan cutout dipotong (di bawah).
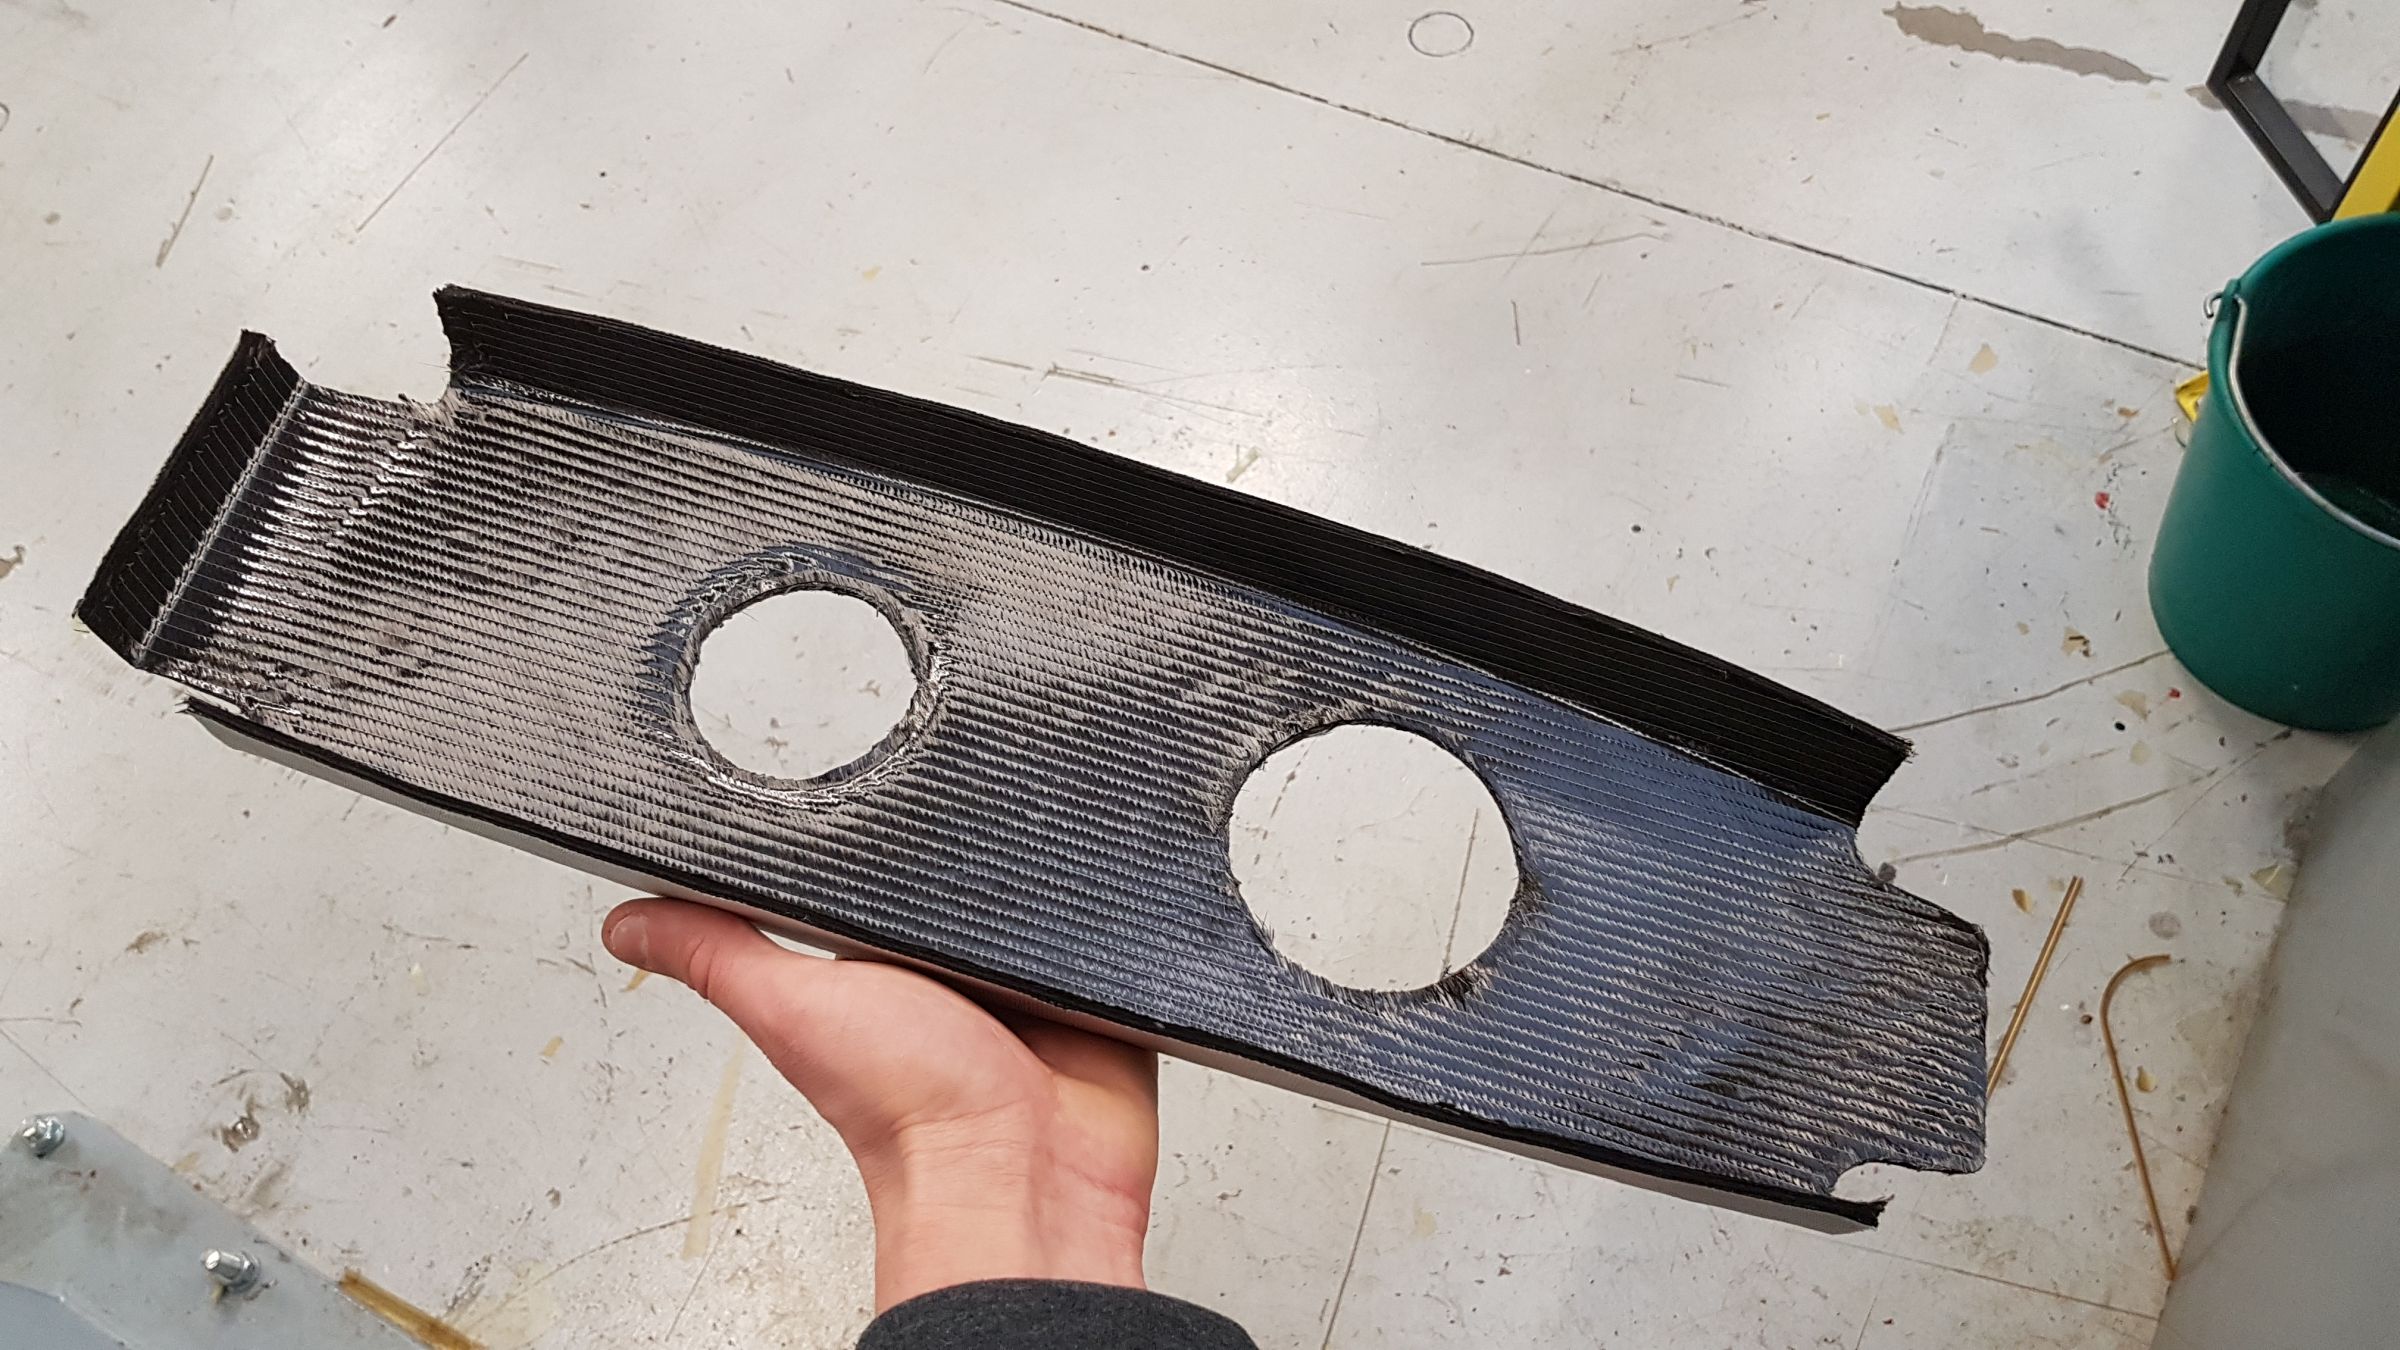
“Kami telah mengotomatisasi penumpukan plies manual klasik menggunakan robotic pick and place,” kata Chevallet. “Robot mengambil plies dari pemotong otomatis dan mentransfernya ke alat preforming yang dipanaskan yang duduk pada meja kompaksi [Langkah 1 dan 6].” Peel ply (film biru di Langkah 6), breather (bahan putih di Langkah 6) dan membran vakum reusable berengkol (biru muda di kiri di Langkah 2 dan 6) diterapkan, diikuti oleh vakum dan panas untuk mempreshape dan menghilangkan udara dari tumpukan tekstil (hot drape forming, HDF) sambil melelehkan veil termoplastik tipis untuk membuat preform yang padat.
“Berapa banyak plies yang dapat Anda padatkan sekaligus tergantung pada bahan dan bentuk bagian,” jelas Chevallet. “Untuk bagian dengan kelengkungan rendah, seperti kulit sayap, maka Anda mungkin dapat memadatkan setiap 50 plies. Namun, tulang OPTICOMS memiliki sudut 90 derajat, dan stringer I-beam uji memiliki bentuk T, jadi Anda harus berhati-hati untuk tidak membentuk kerutan dalam plies selama preforming.” Dia menambahkan bahwa bentuk kompleks seperti itu mungkin memerlukan kompaksi setiap 5-8 plies, namun masih dapat menjadi bagian dari proses terindustrialisasi volume tinggi: Tumpuk plies, kompaksi HDF 2 menit, buka kembali dan tumpuk lagi, diikuti oleh siklus kompaksi berulang dengan pendingingan akhir preform pada alat sebelum transfer ke cetakan RTM.
“Sel otomatis kami dapat menempatkan dengan kecepatan 15 detik per ply,” catat Chevallet. “Layup untuk tulang OPTICOMS, dengan kurang dari 20 plies total, selesai dalam 20 menit.” Layup untuk stringer I-beam lebih lama — 45 menit karena bentuk kompleks dan tumpukan laminatnya, termasuk variasi ketebalan dari 1,2 hingga 6 milimeter. “Ini masih jauh lebih cepat dari proses manual dan mengurangi risiko kesalahan, meningkatkan repeatabilitas dan kualitas sambil menurunkan biaya,” tambahnya.
Langkah 7
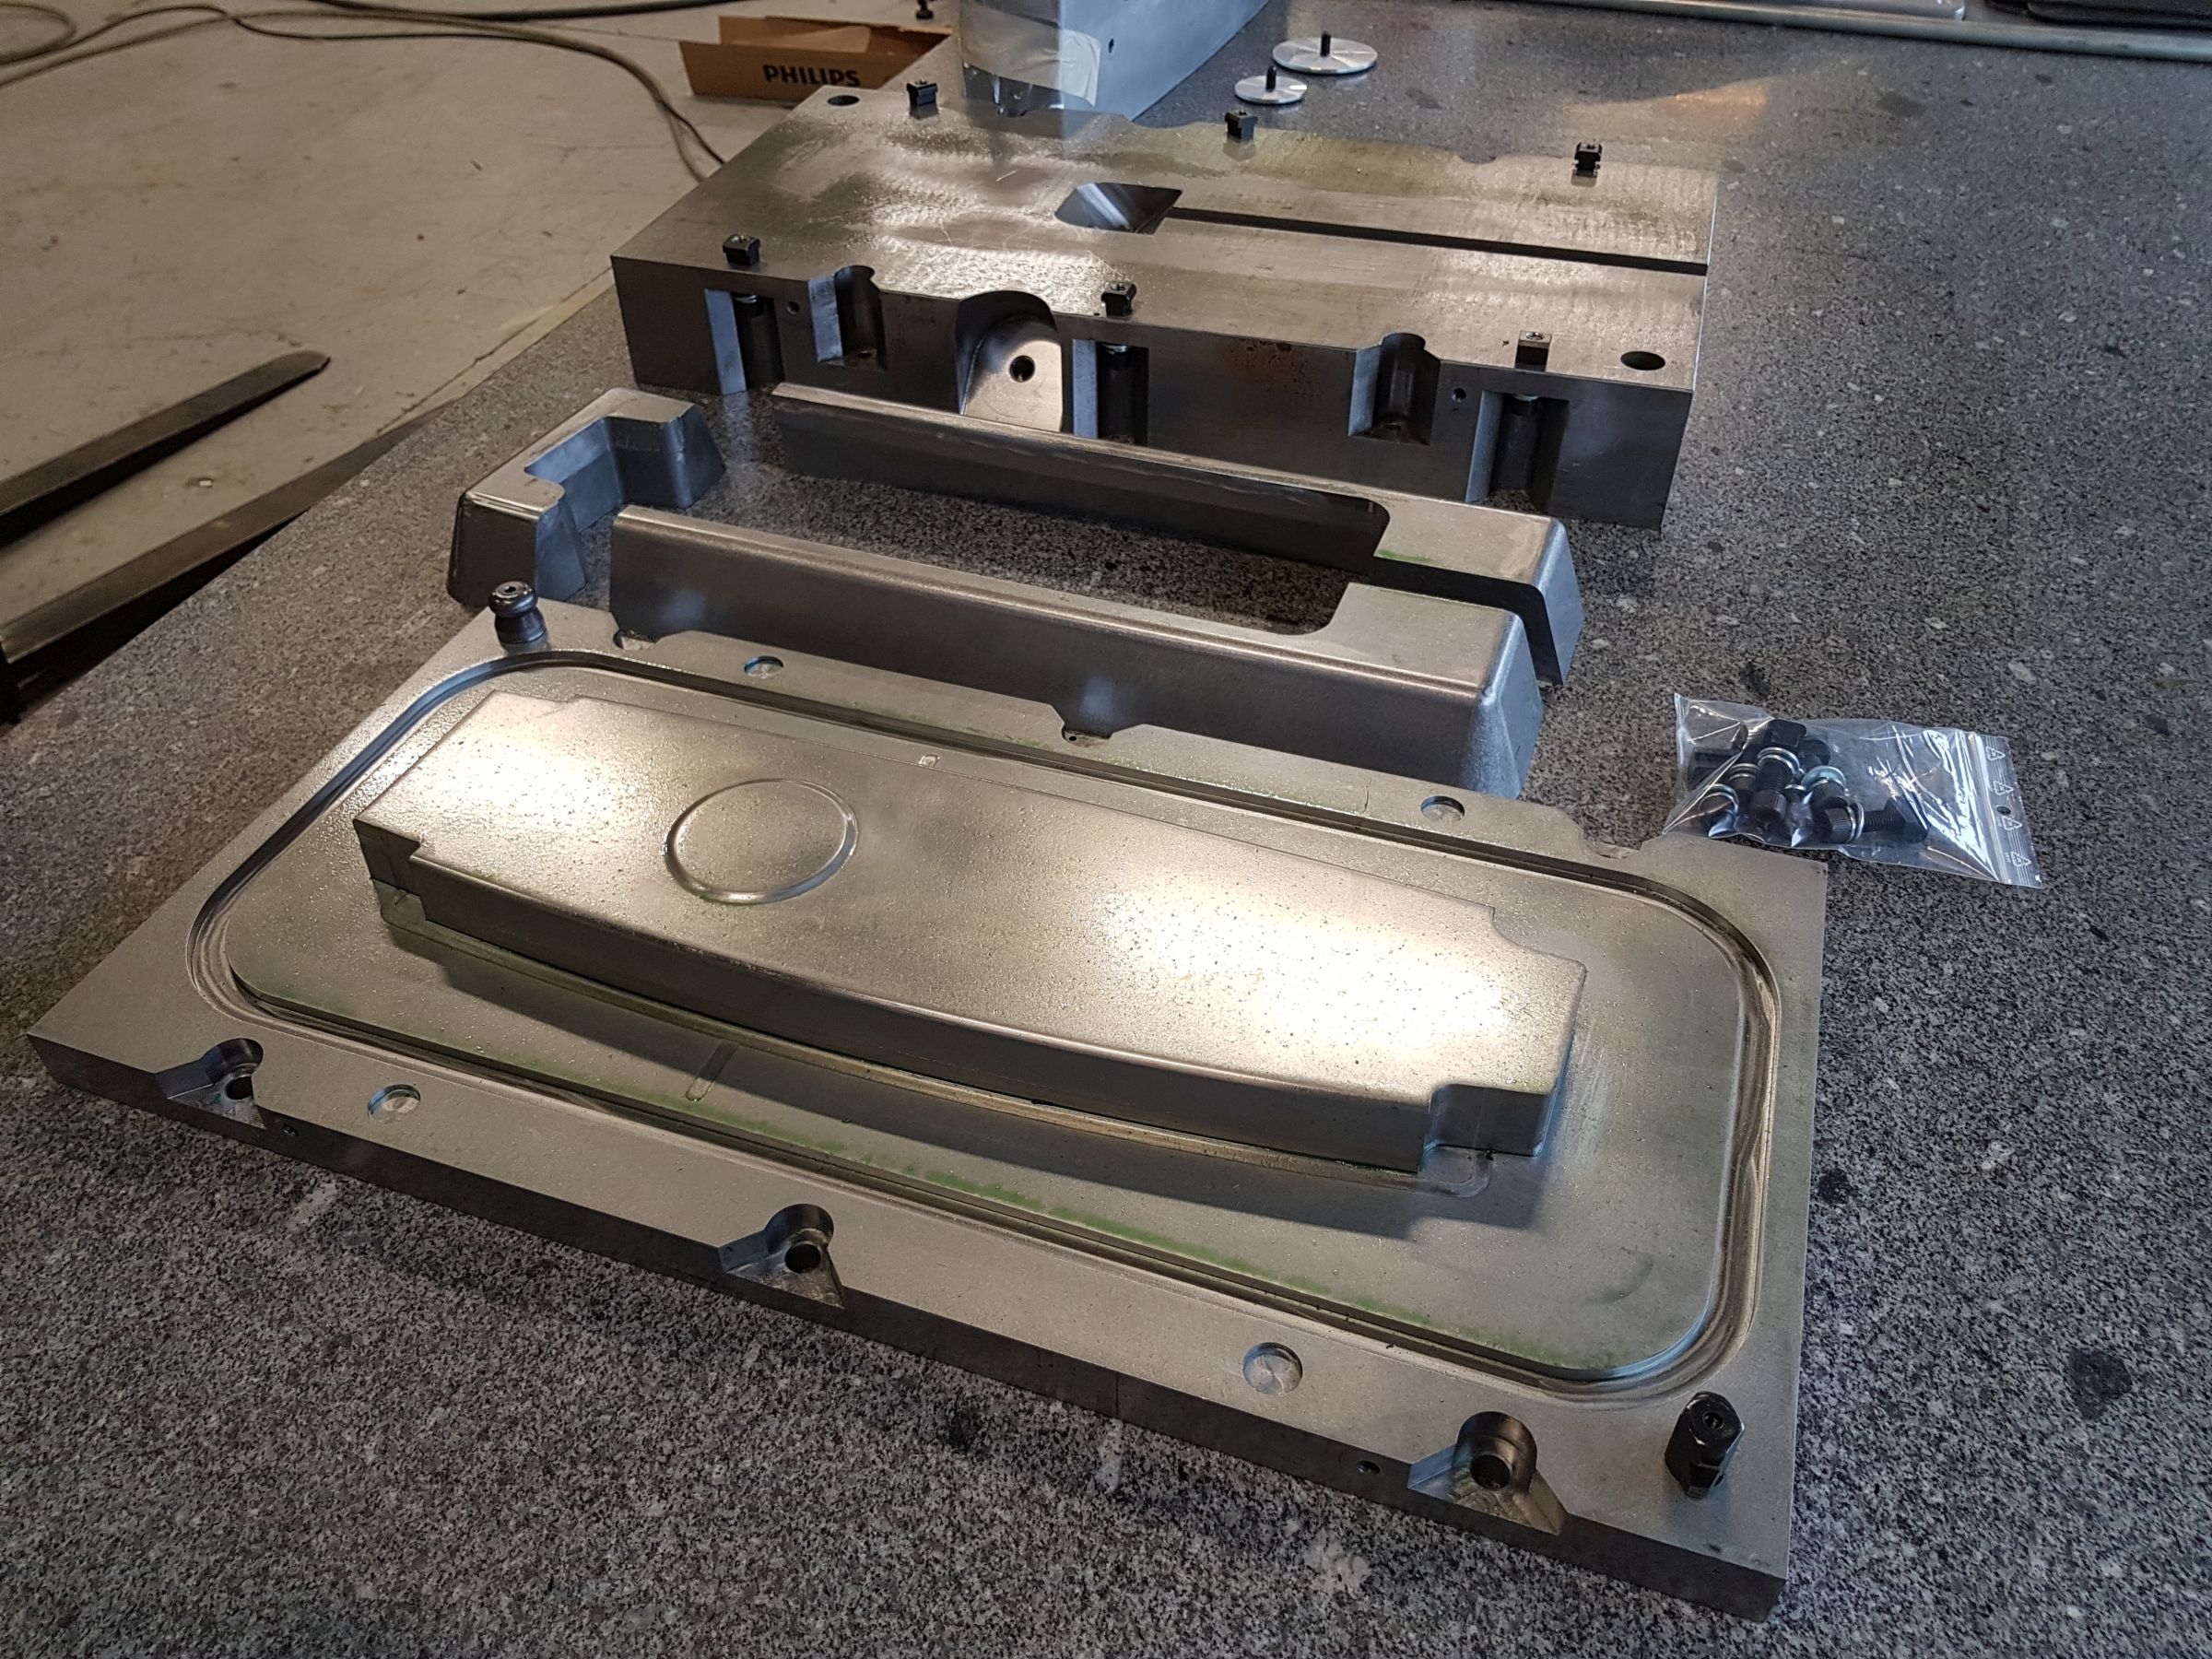
Cetakan RTM untuk tulang OPTICOMS terdiri dari banyak bagian.
Langkah 8
Preform tulang ditempatkan ke dalam cetakan RTM.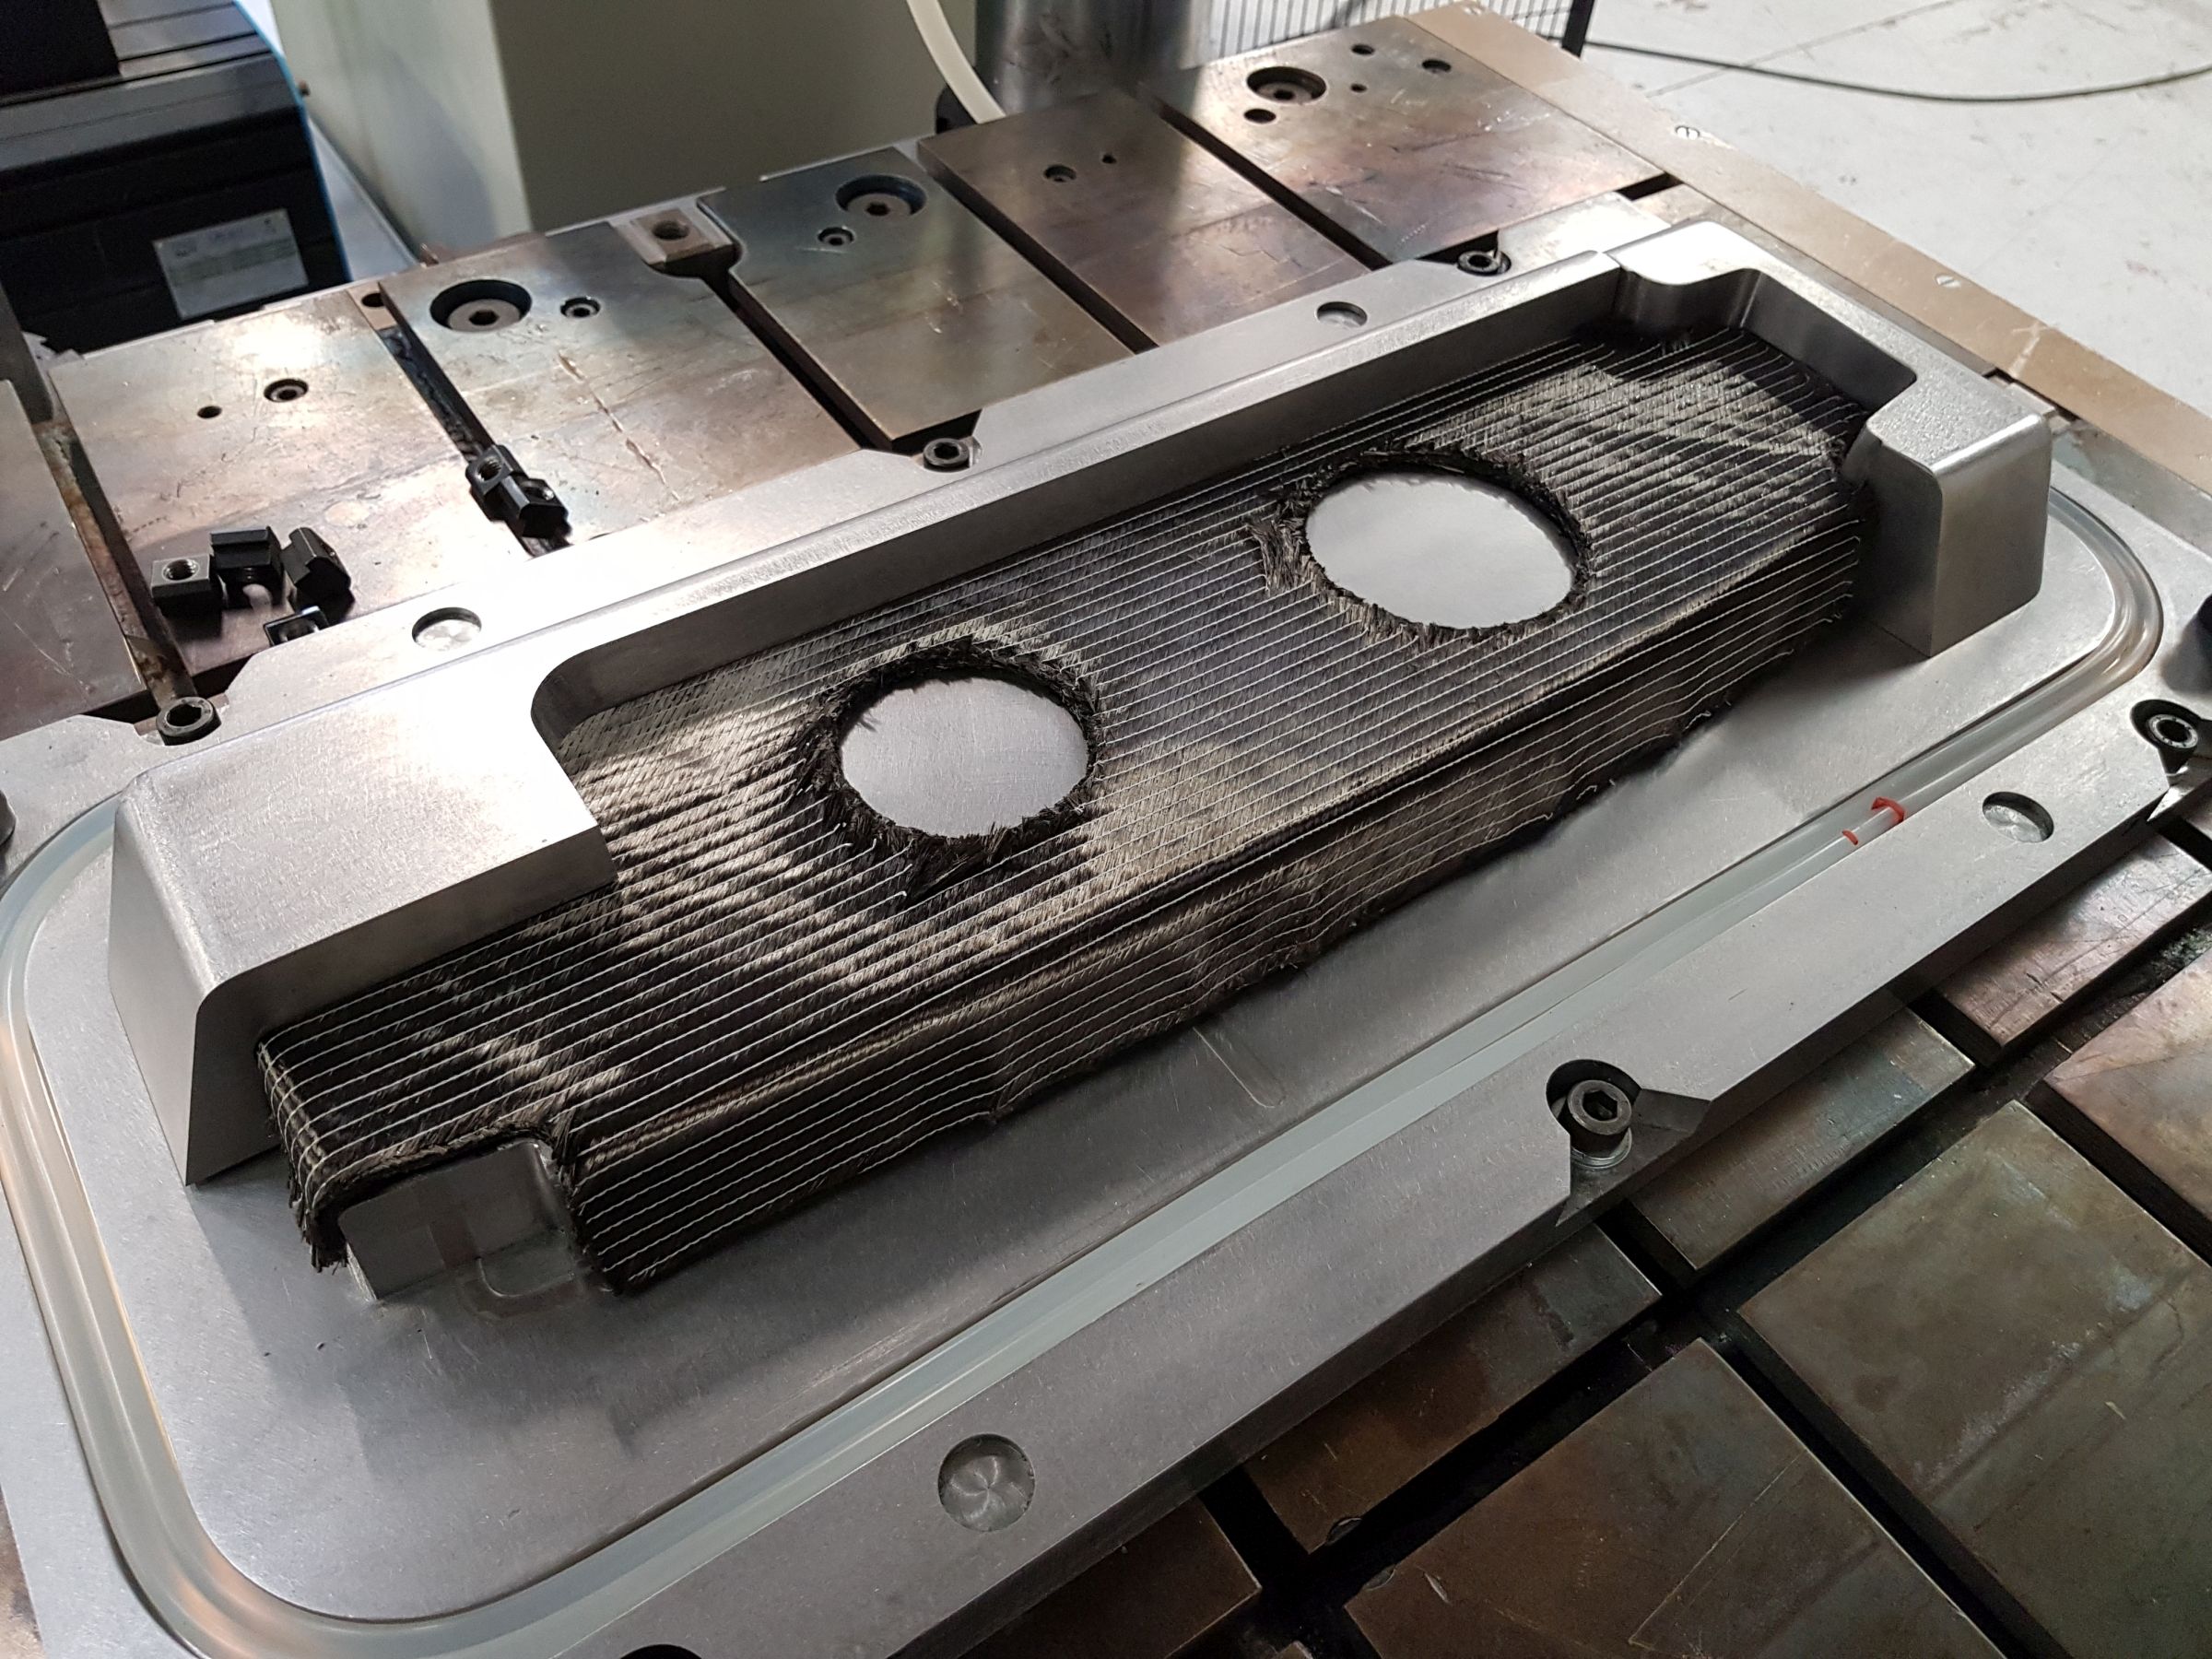
Langkah 9
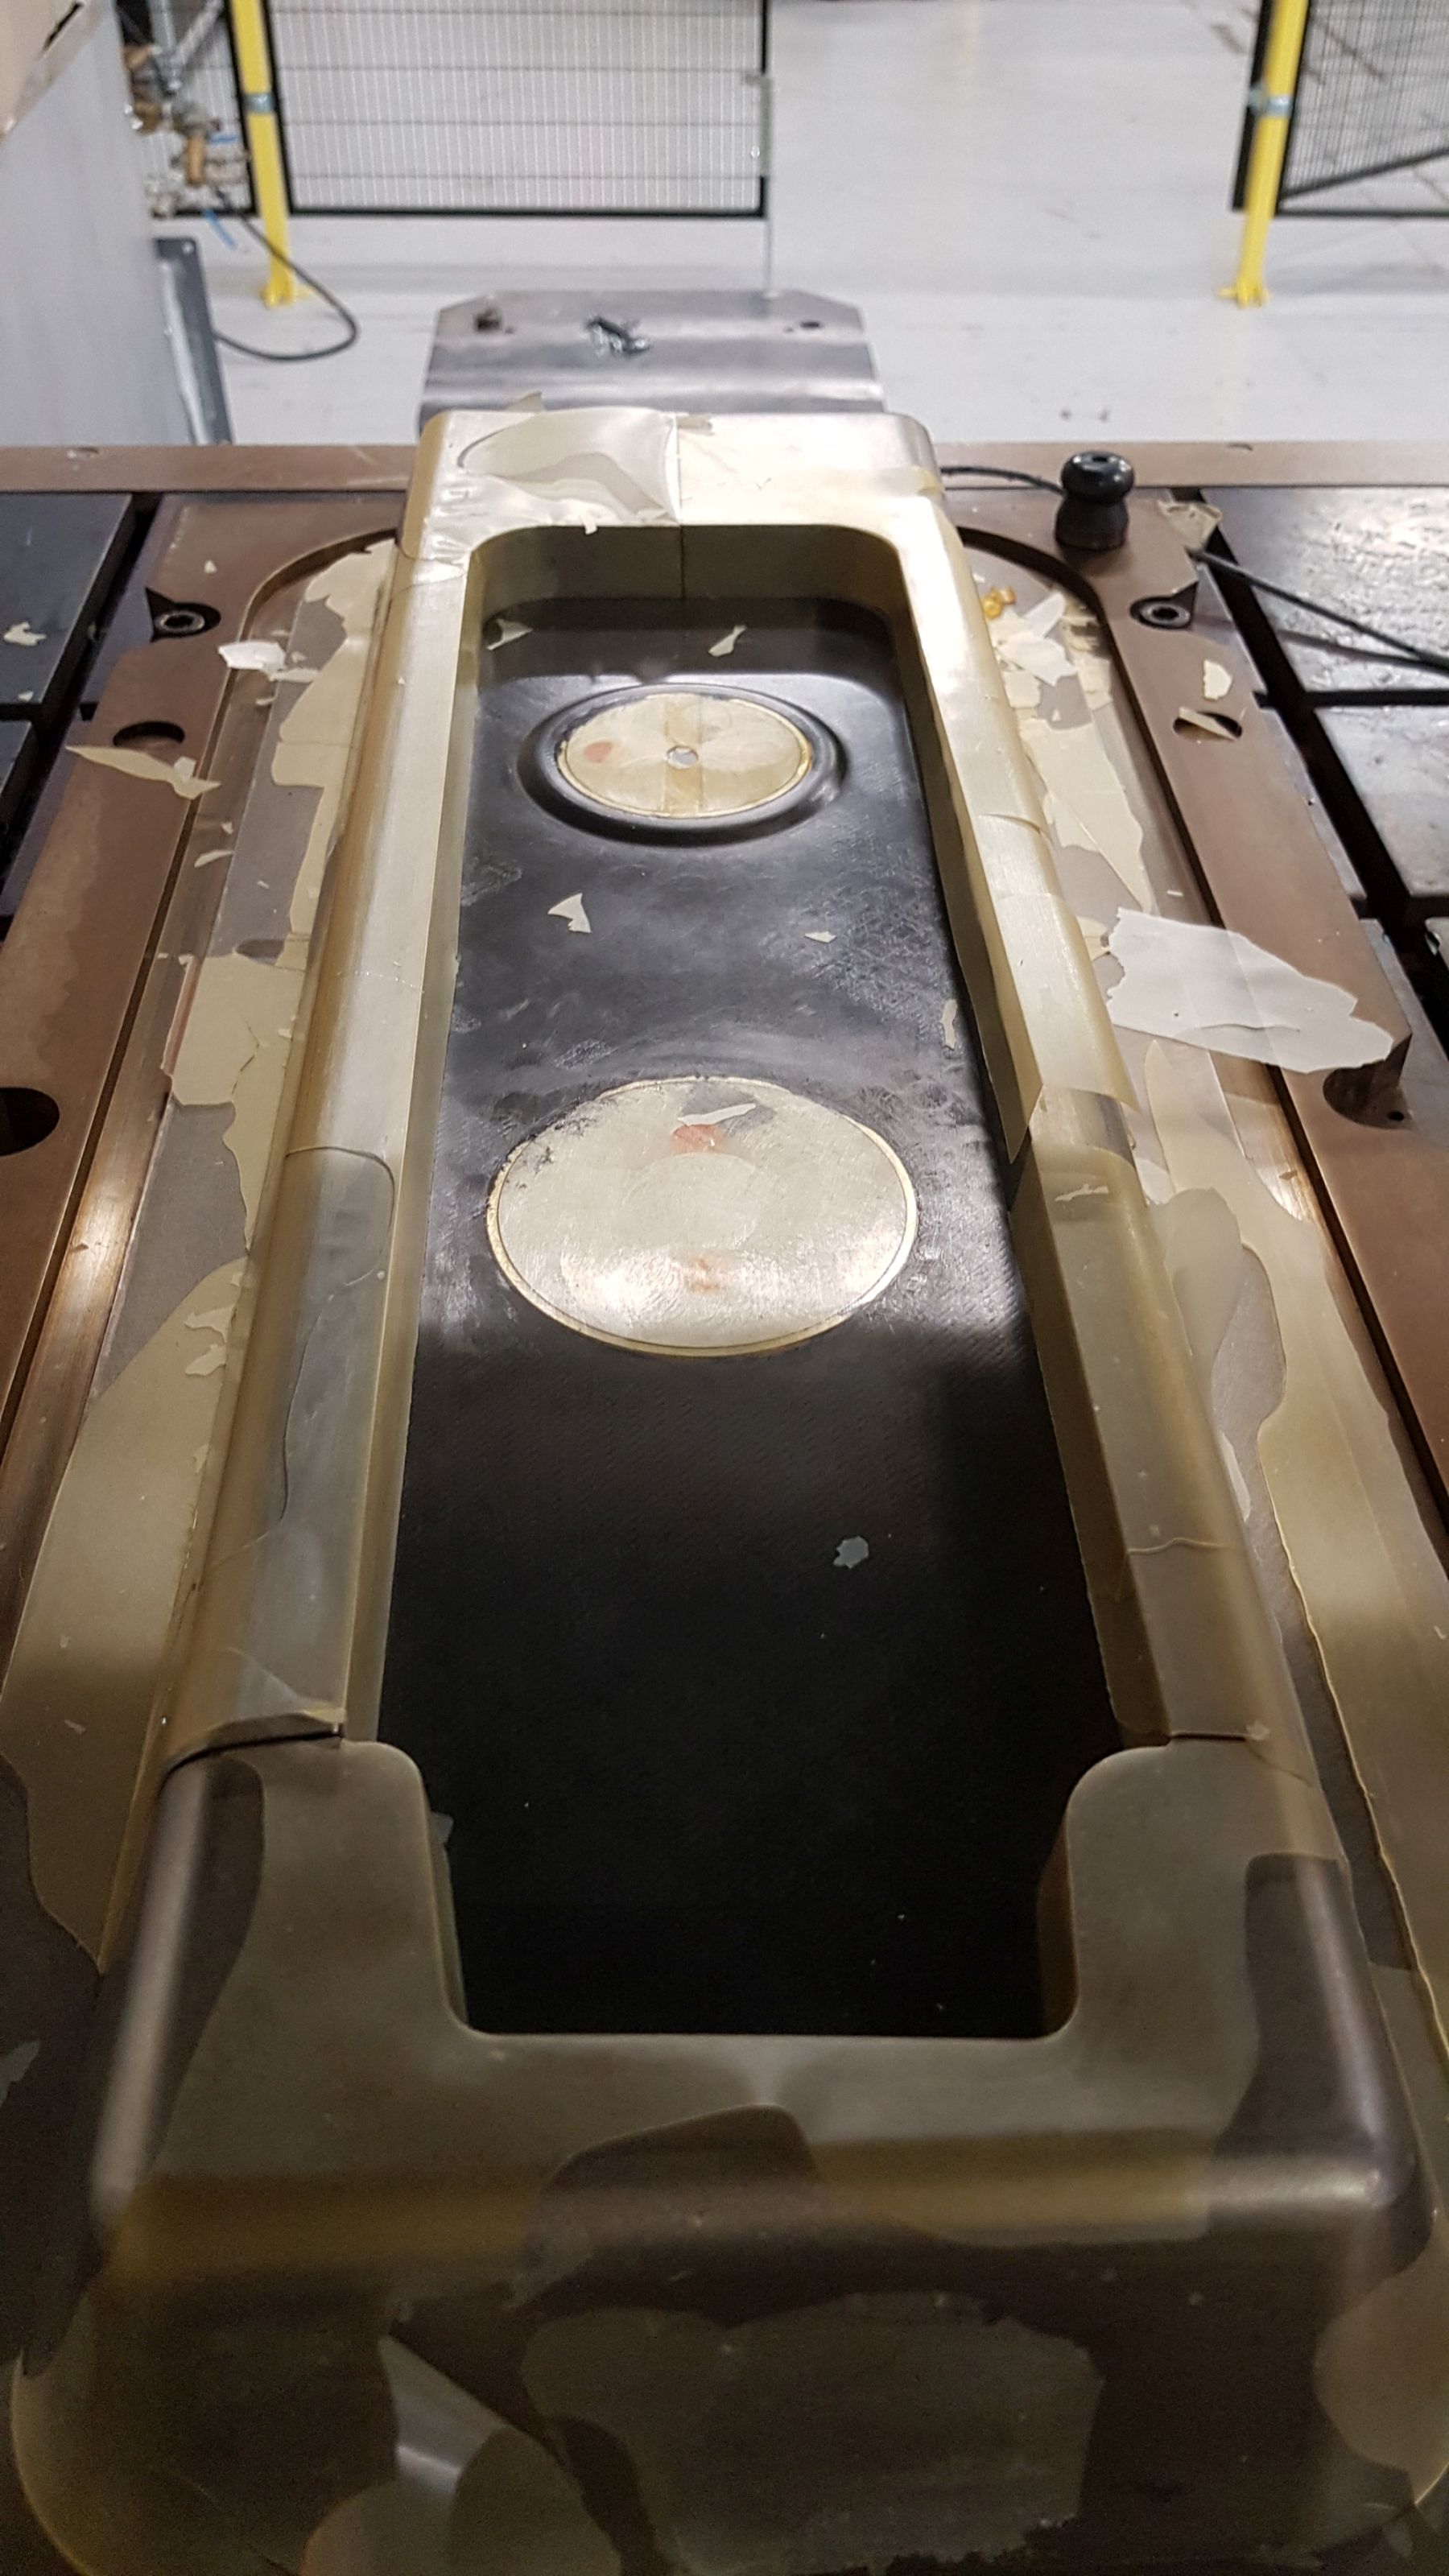
Vakum diterapkan, resin disuntikkan dan meninjak preform, diikuti oleh pengeringan 90 menit. Di sini, pres telah dibuka untuk mengungkap bagian yang sudah mengering.
Langkah 10
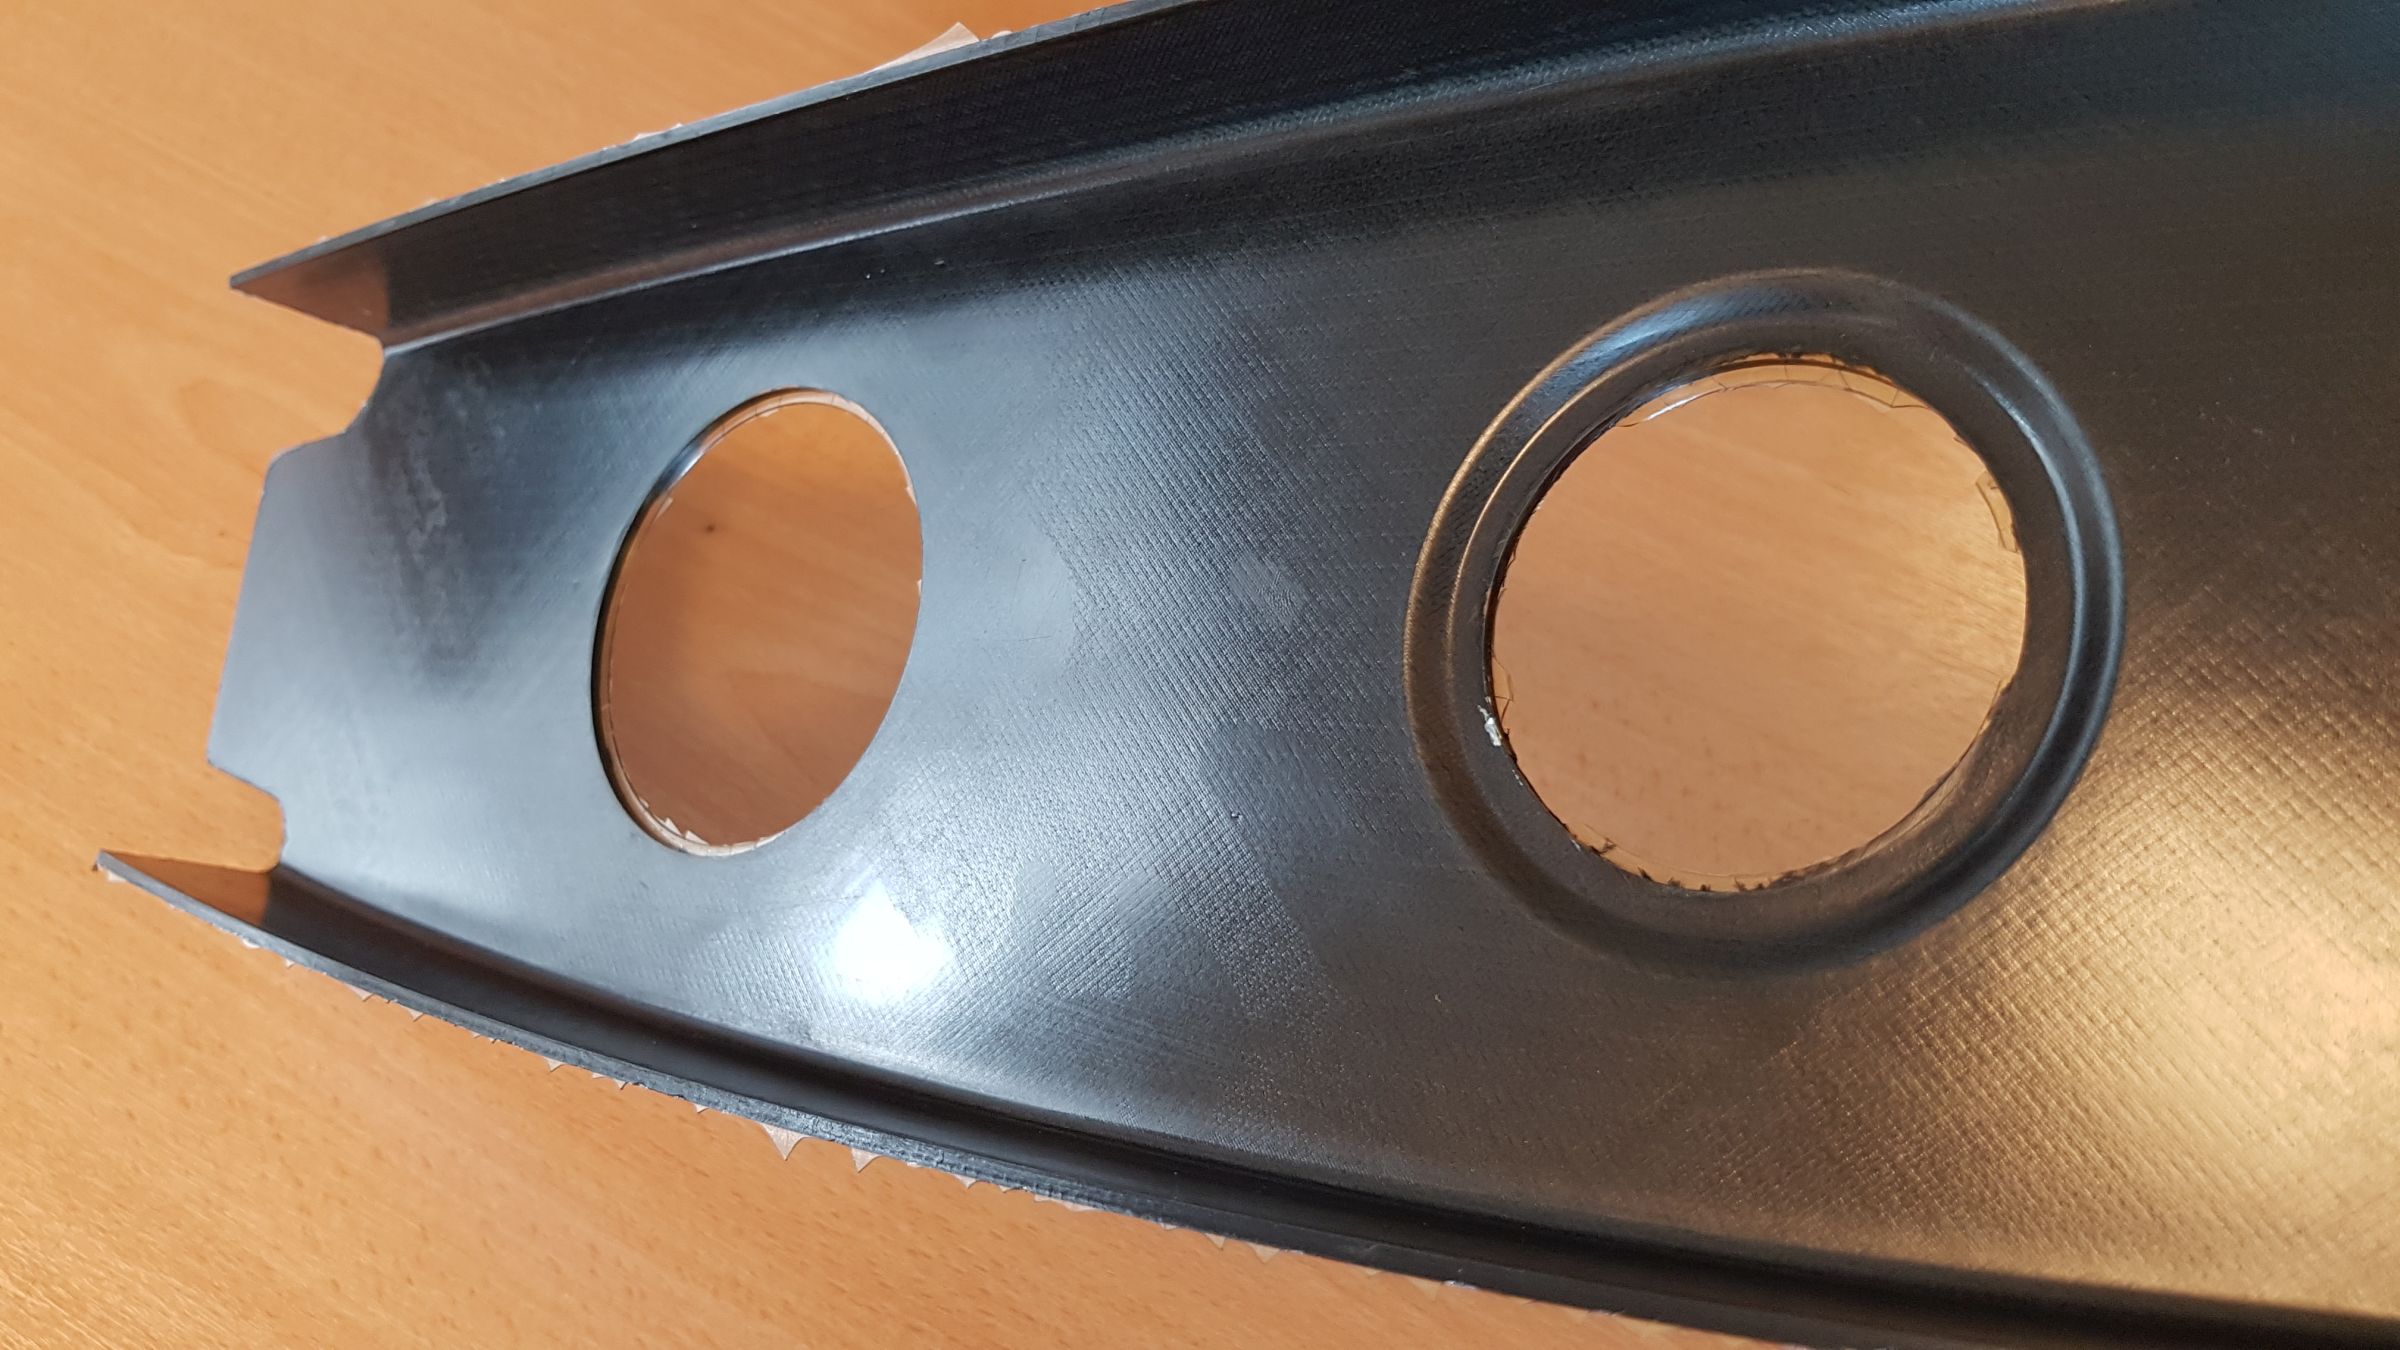
Setelah demolding selesai, resin flash akan dihapus untuk siklus bagian lengkap 4 jam.
Kontrol cerdas
Fitur kunci lain dari sel preforming otomatis Techni-Modul Engineering adalah sistem kontrol terintegrasi. Disebut sebagai SMART CONTROL, tulang punggungnya adalah sistem kamera dan perangkat lunak multi-guna yang membandingkan gambar yang diambil selama pemrosesan dengan database CAD bagian, mengaktifkan pengenalan bentuk preform, kontrol orientasi serat, penempatan plies dan deteksi cacat serta debu benda asing (FOD). Umpan balik SMART CONTROL menginstruksikan robot cara mengambil dan menempatkan plies dalam urutan dan waktu yang tepat, tetapi juga memperingatkan operator sel saat mendeteksi kesalahan. “Sistem dapat dikonfigurasikan sehingga operator kemudian secara manual menghapus ply dan memulai ulang sistem untuk menggantinya,” jelas Chevallet, “atau kami dapat bekerja dengan pelanggan untuk menciptakan solusi otomatis untuk menghapus ply cacat dan memperbaiki kesalahan.”
Gambar optik yang sama yang digunakan untuk mendeteksi tepi dan kontur plies juga digunakan untuk mengontrol orientasi serat. Chevallet mengakui jika bagian sangat besar (misalnya, 2 meter panjang dibandingkan 200 x 200 milimeter), “Anda mungkin memerlukan kamera yang mengambil gambar dari posisi vertikal yang lebih tinggi untuk mendeteksi tepi plies, lalu bergerak lebih dekat ke bagian untuk memeriksa orientasi serat. Anda mengkalibrasi urutan ini untuk setiap jenis bagian. Untuk mendeteksi kerutan dan FOD, ada database berbagai cacat dan Anda dapat menambahkannya, jadi algoritma deep learning membaik seiring waktu. Ide adalah memiliki sistem yang adaptif.”
Waktu siklus dan produksi masa depan
Preform untuk tulang OPTICOMS dibuat menggunakan HiMax, dan stringer I-beam menggunakan HiTape. Sistem resin untuk keduanya adalah epoksi cair satu komponen (1K) HexFlow RTM6 milik Hexcel, yang memiliki siklus pengeringan 90 hingga 120 menit pada 180°C. Pengeringan ini adalah langkah terlama dalam waktu siklus bagian baik untuk tulang OPTICOMS maupun stringer I-beam uji, seperti yang terlihat dalam Tabel 1.
Sumber | Techni-Modul Engineering
Hingga saat ini, ini adalah satu-satunya epoksi yang memenuhi syarat untuk RTM struktur penerbangan. Namun, minat berkembang untuk memenuhi syarat sistem dua komponen yang dicampur di kepala injeksi, menawarkan fleksibilitas siklus pengeringan yang ditingkatkan dan menghilangkan kebutuhan akan pengiriman dan penyimpanan pendingin yang diperlukan untuk mencegah reaksi premature RTM6 yang telah dicampur.
Airbus Helicopters (Donauworth, Jerman) bekerja sama dengan Alpex Technologies (Mils, Austria) dalam proyek SPARTA untuk menunjukkan proses HP-RTM menggunakan versi dua komponen HexFlow RTM6 untuk mencapai pengeringan 30 menit pada 180°C untuk bingkai pintu A350, yang merupakan struktur primer berbentuk kompleks yang tinggi 2 meter, lebar 200-250 milimeter dan tebal 8-10 milimeter. Airbus juga telah menunjukkan tulang CFRP berukuran 1,5 meter x 0,5 meter yang dibuat menggunakan HP-RTM oleh anak perusahaannya Composite Technology Center (CTC, Stade, Jerman), mencapai siklus cetak 20 menit untuk bagian dengan 60% volume serat dan kurang dari 2% rongga. Dalam setahun terakhir, CTC telah bekerja dengan sejumlah supplier tier untuk mentransisikan bagian prepreg lay manual ke HP-RTM untuk A320. Namun, sistem resin 2K harus memenuhi syarat untuk produksi aerostruktur, dan CTC khawatir tentang kemampuan untuk terus memastikan kualitas campuran sistem resin 2K secara in situ. Alpex menggunakan sensor dalam cetakan dari Netzsch (Selb, Jerman) dan Kistler (Winterthur, Swiss) untuk membantu mencapai hal ini, dan solusi lain sedang dikembangkan.
Bahkan tanpa sistem 2K, volume produksi yang lebih tinggi mungkin mungkin. Bingkai pintu dalam proyek SPARTA dilepas setelah pengeringan awal 30 menit pada 180°C dan di-post-cure di luar pres, di bawah vakum untuk menghilangkan stres termal dan memastikan properti mekanik. Menurut kepala R&D Alpex Bernhard Rittenschober, ini memerlukan set alat tambahan, namun hanya satu pres dan unit injeksi. Dia menjelaskan biaya alat tambahan diimbangi oleh biaya proses dan pres yang lebih rendah dan dapat dikembalikan dengan cepat, bahkan dengan volume rendah 500-1.000 bagian/tahun.
“Pencapaian utama dari demonstrator ini adalah kemampuan untuk membuat aerostruktur primer dengan injeksi resin yang singkat dibandingkan proses RTM penerbangan konvensional, tempat telah menjadi proses yang sulit dan panjang untuk meninjak resin ke dalam bagian besar dengan penguat serat karbon UD,” kata Pagnac. “Kami baru di awal dari apa yang dapat kita capai dengan jenis preforming otomatis cerdas dan pemrosesan C-RTM ini,” tambah Chevallet. “Ini memiliki potensi untuk mencapai produksi struktur kulit terintegrasi stiffener yang lebih hemat biaya dan berkelanjutan yang direncanakan untuk pesawat masa depan.”



