Memelihara Extruder Printer 3D Anda: Praktik Terbaik untuk Kinerja Optimal
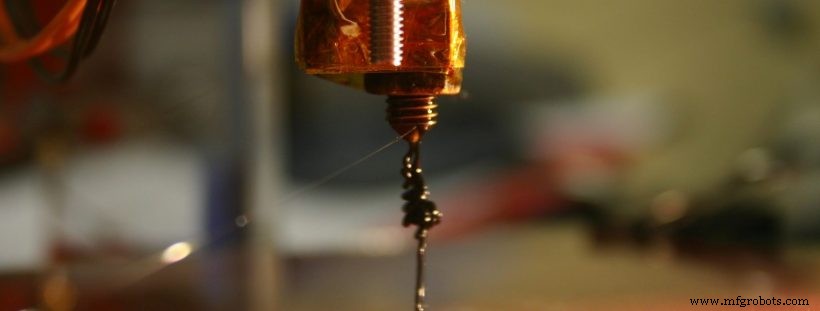
Dalam pencetakan 3D berbasis filamen, pemeliharaan extruder rutin esensial untuk menjaga kualitas dan efisiensi. Risiko lebih tinggi saat beralih antara bahan—sisa kecil dari satu filamen dapat mencemari cetakan berikutnya, mengorbankan akurasi dan membuang waktu dan bahan.
Selama pembangunan, periksa aliran filamen: ekstrusi lurus dan bersih menunjukkan extruder sehat, sementara garis yang goyah atau gulung menunjukkan tersumbat atau gesekan. Pencegahan lebih baik daripada pengobatan, jadi terapkan praktik di bawah ini untuk menjaga setiap cetakan sempurna.
1. Lakukan pembersihan pasca-cetakLangkah pencegahan paling sederhana adalah membersihkan extruder setelah setiap cetak. Lepas dan gunakan alat seukuran stik gigi untuk mengeluarkan sisa filamen. Untuk sisa yang sulit, rendaman aset singkat dapat membantu. Sementara Anda melakukannya, periksa bagian bergerak di sekitarnya—debu yang terperangkap dapat mengganggu bearing, leadscrew, atau kipas. Printer yang bersih adalah printer yang andal.
Teknik populer lainnya adalah “cold pull”: panaskan segmen filamen bersih, masukkan ke hotend, dinginkan nozzle, lalu tarik filamen keluar. Ini menarik tersumbat dan debu. Perhatikan bahwa setiap cold pull mengonsumsi filamen, jadi seimbangkan biaya dengan manfaat.
2. Verifikasi pemasangan yang benarSetelah pembersihan, pasang ulang extruder dengan tepat. Gigi yang tidak rata atau drive yang longgar dapat merusak akurasi dimensi dan menyebabkan kerokan. Periksa ulang tegangan dan alignmen sesuai spesifikasi produsen.
3. Sesuaikan filamen dengan mesinDimensi filamen bervariasi di seluruh merek dan bahan. Menggunakan filamen dengan diameter yang menyimpang sedikit dari toleransi printer Anda dapat memicu tersumbat dan inkonsistensi ekstrusi. Verifikasi diameter yang direkomendasikan produsen dan ambil dari pemasok terpercaya.
4. Pertahankan suhu ekstrusi optimalSetiap polimer memerlukan jendela suhu tertentu. Periksa firmware printer dan lembar data filamen sebelum setiap pekerjaan; suhu terlalu rendah dapat menyebabkan stringing atau ekstrusi tidak lengkap, sementara suhu terlalu tinggi dapat merusak filamen dan menyebabkan blokir.
5. Gunakan filamen pembersih khususFilamen pembersih khusus—biasanya polimer dengan titik leleh rendah dan tidak menyerap—dapat disalurkan melalui hotend untuk membersihkan kontaminan. Mereka menghilangkan kebutuhan untuk membongkar extruder, tetapi menambahkan biaya bahan berulang. Untuk produksi volume tinggi, evaluasi apakah waktu yang dihemat melebihi biaya.
6. Ganti extruder sesuai jadwalExtruder yang tua kehilangan presisi dan dapat macet. Jadwalkan penggantian setelah sejumlah jam cetak atau saat Anda menurunnya performa. Pertimbangkan setup dual-extruder: kepala kuningan untuk filamen standar dan kepala baja keras untuk bahan abrasif seperti komposit serat karbon atau nylon.
7. Simpan filamen dengan benarHigroskopisitas filamen bervariasi; sebagian besar plastik menyerap kelembaban jika tidak dikemas. Simpan dalam wadah kedap udara dengan paket desikant dan pertahankan lingkungan kering. Ikuti pedoman penyimpanan pemasok untuk mempertahankan stabilitas dimensi.
8. Integrasikan pemeliharaan ke dalam perencanaan produksiDalam lingkungan produksi, pemeliharaan harus tertanam dalam algoritma jadwal. Alokasikan jendela pembersihan sebelum pekerjaan prioritas tinggi dan catat log pemeliharaan dalam sistem terpusat. Ini menjamin bahwa setiap printer yang terdaftar tersedia benar-benar siap, mengurangi downtime dan meningkatkan throughput.
Dengan secara sistematis mengatasi kesehatan extruder, Anda memaksimalkan hasil, mengurangi limbah, dan meningkatkan efisiensi operasional secara keseluruhan.



