Cetak Logam 3D 2024: Panduan Komprehensif Teknologi, Aplikasi, dan Manfaat Bisnis
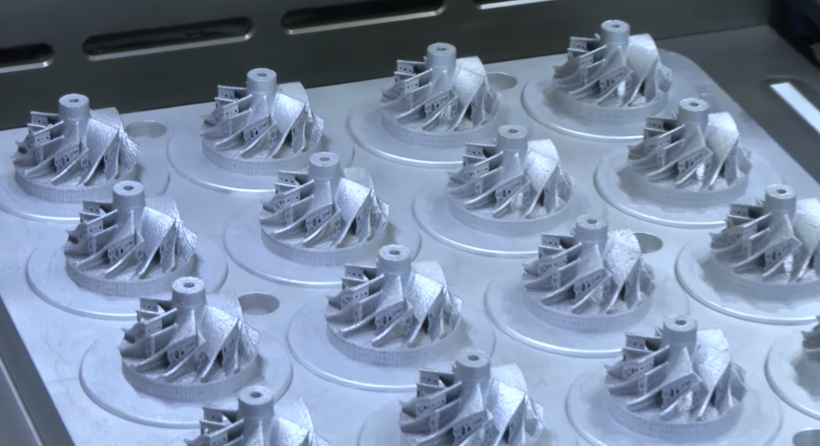
Cetak logam 3D berkembang pesat di semua bidang. Bahan baru, kecepatan pembuatan yang lebih cepat, dan presisi yang lebih tinggi membuka berbagai aplikasi industri yang sebelumnya tidak mungkin. Namun, menavigasi teknologi yang tersedia dan mengintegrasikannya ke dalam alur kerja yang ada tetap menjadi tantangan bagi banyak perusahaan.
Panduan ini memberikan gambaran yang jelas dan didorong oleh pakar tentang cetak logam 3D, mencakup teknologi terdepan, manfaat dan keterbatasannya, bahan utama, mesin, dan aplikasi praktis. Ini juga merinci kasus bisnis, tantangan umum, dan langkah pengolahan pasca yang esensial.
Teknologi Cetak Logam 3D
Semua proses manufaktur aditif logam berbagi prinsip inti yang sama: membangun bagian lapis demi lapis. Keluarga utama adalah:
- Powder Bed Fusion
- Direct Energy Deposition (DED)
- Metal Binder Jetting
- Ultrasonic Sheet Lamination
Powder Bed Fusion
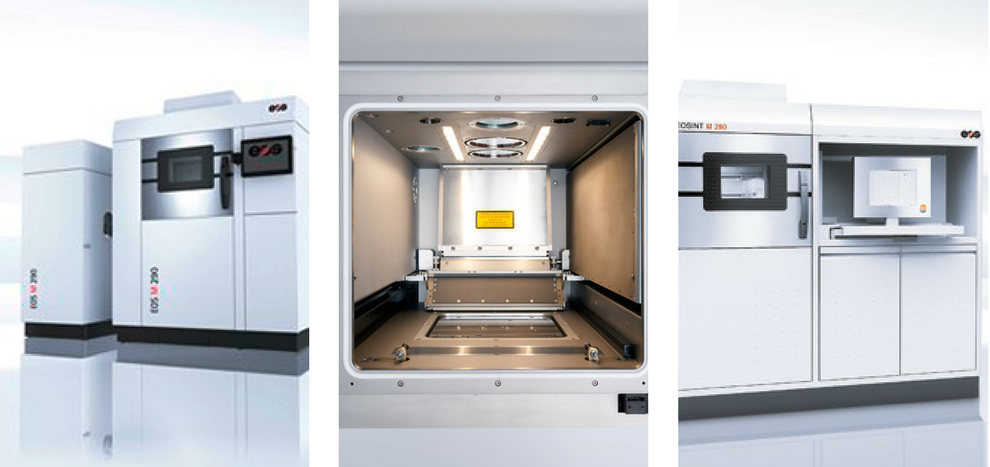
Powder Bed Fusion (PBF) adalah teknologi AM logam paling matang. Ini menggunakan lapisan tipis bubuk logam yang disebarkan di atas platform cetak dan secara selektif melelehkannya dengan laser (SLM/DMLS) atau sinar elektron (EBM).
Proses PBF utama:
- Selective Laser Melting / Direct Metal Laser Sintering (SLM/DMLS) – berbasis laser, resolusi tinggi, cocok untuk berbagai alloy. DMLS saat ini memiliki basis pemasang terbesar di dunia, menurut IDTechEx.
- Electron Beam Melting (EBM) – berbasis vakum, superalloy suhu tinggi (misalnya, Ti-6Al-4V, Inconel 718) ideal untuk komponen turbin penerbangan angkasa. EBM menawarkan densitas bagian yang bagus namun resolusi sedikit lebih rendah dibandingkan SLM karena lapisan lebih tebal.
Semua bagian PBF memerlukan pengolahan pasca untuk mencapai akurasi dimensi akhir dan properti mekanis. Langkah tipikal termasuk stress relief, hot isostatic pressing (HIP), dan finishing permukaan.
Direct Energy Deposition (DED)
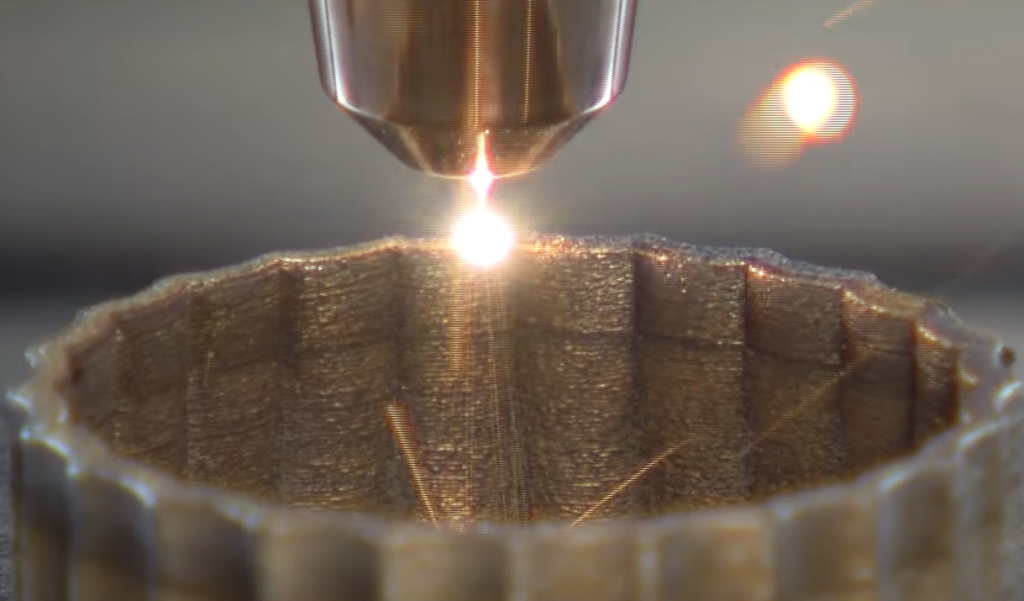
DED melelehkan bahan logam (bubuk atau kawat) secara langsung pada substrat menggunakan laser atau sinar elektron. Ini menawarkan laju penumpahan tinggi dan dapat membangun bagian yang sangat besar—Sistem EBAM Siaky dapat menghasilkan komponen lebih dari 6 m panjang.
DED unggul dalam memperbaiki bagian yang rusak (misalnya, daun turbin, cetakan injeksi) yang sulit diperbaiki dengan pemesinan konvensional.
Metal Binder Jetting
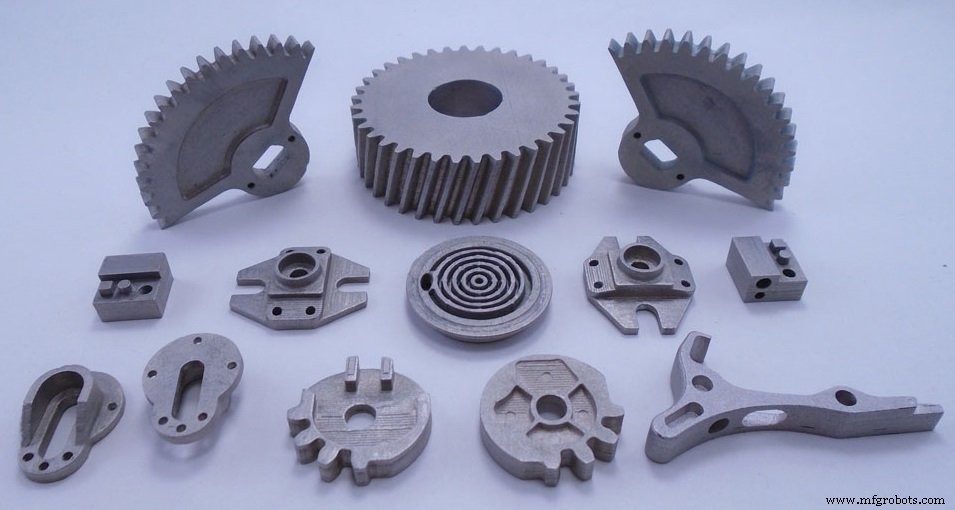
Cetak Binder menumpahkan perekat cair pada lapisan bubuk logam, yang kemudian disinter. Ini hemat biaya, menawarkan volume cetak besar, dan dapat menggunakan beberapa kepala cetak untuk kecepatan. Namun, bagian secara inherent poros dan memerlukan pengolahan pasca yang besar (pengeringan, sinterisasi, infiltasi) untuk mencapai kekuatan fungsional.
Ultrasonic Sheet Lamination
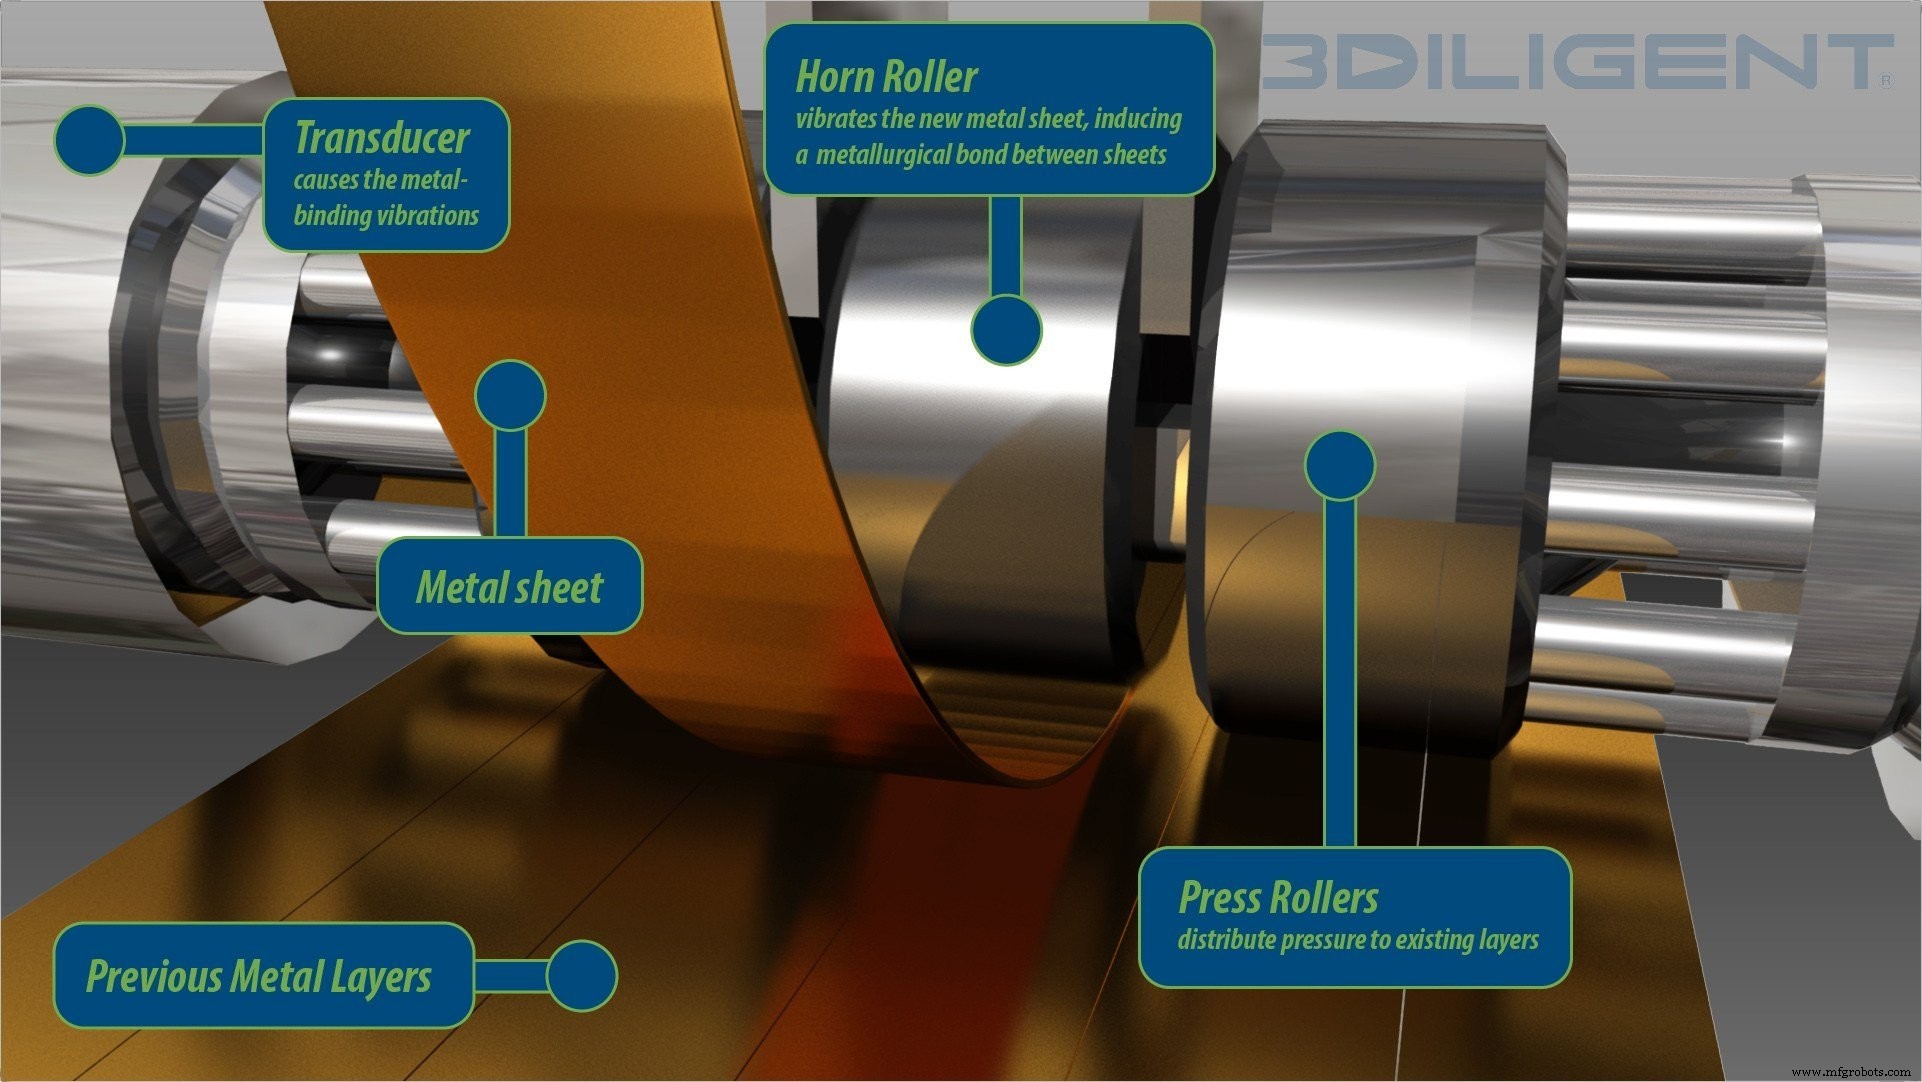
UL lamination melas lembaran logam tipis dengan getaran ultrasonik di bawah tekanan, diikuti oleh pemesinan CNC. Proses suhu rendah mempertahankan properti bahan dan dapat melelehkan logam yang berbeda, menjadikannya ideal untuk bagian dengan elektronika tertanam.
Proses yang Sedang Berkembang
Inovasi terbaru menjanjikan kecepatan yang lebih tinggi dan biaya yang lebih rendah:
- Cetak Logam Berbasis Ekstrusi – misalnya, Markforged Metal X, Desktop Metal Studio. Menggunakan filamen logam dalam pengikat plastik, kemudian di-debind dan disinter. Menawarkan alternatif yang lebih murah dari sistem ranjang bubuk.
- Material Jetting (NanoParticle Jetting®) – pendekatan inkjet XJet mensetorkan nanopartikel logam, yang disinter setelah cetak. Cocok untuk prototipe fungsional dan bagian kecil hingga menengah.
- HP Metal Jet – memanfaatkan cetak binder dengan perekat lateks milik dan bubuk MIM, mencapai produktivitas hingga 50× dari cetak binder tradisional.
- Joule Printing (Digital Alloys) – menggunakan kawat logam dengan arus tinggi untuk melelehkan kawat logam secara langsung, memungkinkan bagian bentuk akhir hampir dengan dukungan minimal.
- MELD Manufacturing – proses padat yang merupah logam di bawah tekanan tanpa meleleh, menghasilkan bagian padat penuh dan tahan karatan tanpa perawatan panas.
Lanskap Bahan dan Mesin
AM logam biasanya menggunakan bubuk atau kawat berkualitas tinggi yang memenuhi persyaratan ukuran partikel dan morfologi yang ketat. Alloy umum meliputi aluminium, titan, stainless steel, cobalt-chrome, alloy nikel, dan logam refraktif khusus. Daftar lengkap dan aplikasi tipikal ditunjukkan dalam tabel di bawah.
| Bahan | Deskripsi |
|---|
| Aluminium (AlSi10Mg, AlSi12, dll.) | Ringan, alloying yang baik, daya tahan karatan tinggi, cocok untuk komponen otomotif dan penerbangan angkasa. |
| Titan (Ti-6Al-4V, Ti-6Al-4V ELI) | Biocompatibilitas yang luar biasa, rasio kekuatan-kebobotan tinggi, digunakan di balap motor, penerbangan, dan implan medis. |
| Stainless Steel (316L, 17-4PH) | Kekakuan tinggi, kemampuan pengelasan, dan daya tahan karatan; banyak digunakan di penerbangan angkasa, minyak & gas, dan alat medis. |
| Cobalt-Chrome (CoCrMo) | Kekuatan yang baik, daya tahan suhu, dan biocompatibilitas; umum di implan bedah dan bagian turbin. |
| Alloy Nikel (Inconel 625/718, Hastelloy X) | Performa suhu tinggi yang unggul; krusial untuk mesin jet dan pemrosesan kimia. |
| Logam Refraktif (Ta, Nb, W) | Kekakuan tinggi, daya tahan aus, dan biocompatibilitas; digunakan di nozzle ledakan dan implan medis. |
| Logam Mulia (Au, Ag, Pt) | Konduktif, duktil, digunakan untuk aplikasi nich seperti perhiasan dan mahkota gigi; biasanya dicetak dengan DMLS/SLM. |
Produsen terkemuka menyediakan berbagai sistem di seluruh keluarga teknologi. Cuplikan model kunci, volume cetak, dan kompatibilitas bahan ditampilkan di bawah.
| Teknologi | Produsen | Sistem | Volume Cetak (mm) | Bahan |
|---|
| SLM/DMLS | 3D Systems | DMP Flex 100 | 100 × 100 × 80 | 17-4PH, CoCr, AlSi12 |
| SLM/DMLS | EOS | EOS M 400 | 400 × 400 × 400 | Aluminium, Ti-6Al-4V, Inconel, Maraging |
| EBM | Arcam (GE Additive) | Arcam EBM A2X | 200 × 200 × 380 | Ti-6Al-4V, Ni-718 |
| DED | Sciaky | EBAM® | 687 × 111 × 1600 | Ti-6Al-4V, Inconel, W, Nb |
| Binder Jetting | HP | Metal Jet | 430 × 320 × 200 | Stainless steel berbasis MIM |
| Ekstrusi | Markforged | Metal X | 300 × 220 × 180 | Stainless steel, Ti-6Al-4V, Inconel |
Aplikasi Industri
Cetak logam 3D telah mengubah sektor kunci:
- Penerbangan angkasa: nozzel bahan bakar, daun turbin, komponen struktural. Nozzel LEAP yang dicetak 3D GE Aviation 25% lebih ringan dan 15% lebih hemat bahan bakar daripada rekan konvensionalnya.
- Otomotif: bracket ringan, saluran pembuangan kustom, bagian cadangan sesuai permintaan. Bracket atap i8 Roadster yang dicetak 3D BMW 44% lebih ringan dari versi cetakan.
- Medis & Gigi: implan spesifik pasien, pengganti pinggang dan lutut, kerangka tengkorak. Implan titanium yang dicetak 3D Lima Corporate telah memberi manfaat kepada hampir 100.000 pasien.
Barang Industri: insersi alat dengan pendinginan konformal, inti cetakan injeksi, bearing kecepatan tinggi. GW Plastics melaporkan penghematan waktu siklus hingga 30% dengan cetakan yang dicetak 3D.Kasus Bisnis untuk Cetak Logam 3DAM logam menawarkan: - Penghematan biaya dan waktu: menghilangkan alat cetak, mengurangi waktu produksi dari bulan menjadi hari, dan mengkonsolidasikan rangkaian.
- Efisiensi bahan: < 5% limbah dibandingkan hingga 95% limbah dalam pemesinan CNC.
- Kebebasan desain: selang kompleks, saluran internal, dan geometri ringan yang meningkatkan performa.
- Keberlanjutan volume rendah: produksi bagian cadangan sesuai permintaan, mengurangi biaya inventaris dan logistik.
Tantangan dan Pertimbangan- Biaya modal: mesin kelas atas berkisar dari $250k hingga $1M+.
- Kompleksitas teknis: memerlukan operator yang terampil dan pengolahan pasca yang kuat.
- Kontrol kualitas bagian: keulangan tergantung pada desain, parameter proses, dan konsistensi pengolahan pasca.
Esensial Pengolahan PascaLangkah kunci untuk mencapai bagian fungsional: - Pengurangan tegangan: memanaskan dalam atmosfer iners untuk mengurangi tegangan residu.
- Hot Isostatic Pressing (HIP): memadatkan bagian, menghilangkan porositas, dan mencocokkan properti alloy taikan.
- Pengeringan bubuk: pembersihan mekanis atau otomatis dari bubuk sisa.
- Pencabutan dukungan: pemesinan CNC atau wire EDM, dirancang dengan aksesibilitas yang dipertimbangkan.
- Finishing permukaan: pemesinan, sandblasting, atau pemolesan untuk memenuhi persyaratan toleransi dan estetika.
Desain untuk AM LogamKeberhasilan bergantung pada desain yang hati-hati: - Ketebalan dinding: minimum 0,4 mm; gunakan selang untuk bagian tebal.
- Dukungan: minimalkan, namun pastikan dapat diakses; overhang <45° memerlukan dukungan.
- Overhang: batasi panjang tanpa dukungan hingga 0,5 mm; pertimbangkan fillet atau chamfer.
- Orientasi: orientasikan permukaan kritis ke atas untuk meningkatkan finishing; gunakan orientasi vertikal untuk tabung rongga.
- Saluran: hindari lubang <0,4 mm dalam proses ranjang bubuk; sertakan lubang keluar (2–5 mm) untuk pengeringan bubuk.
KesimpulanCetak logam 3D berkembang menjadi teknologi manufaktur mainstream, menawarkan fleksibilitas desain yang tak tertandingi, efisiensi biaya untuk produksi volume rendah, dan kemampuan untuk membuat bagian yang sebelumnya tidak mungkin. Kemajuan berkelanjutan dalam perangkat keras, bahan, dan simulasi akan memperluas adopsi di seluruh sektor penerbangan angkasa, otomotif, medis, dan industri. Sumber Daya Lebih LanjutJelajahi wawancara, gambaran teknologi, dan kasus studi untuk mendalami pemahaman Anda tentang AM logam.
|



