Panduan Lengkap Penguasaan Cetak 3D Logam
SLM & DMLS: Apa Perbedaannya?
Cetak 3D logam atau CNC? Temukan teknologi terbaik untuk memproduksi bagian logam Anda. Unduh panduan kami tentang produksi bagian logam.
Penggerusan Laser Selektif (SLM) dan Sinterisasi Laser Langsung Logam (DMLS) adalah dua proses manufaktur aditif logam yang termasuk dalam keluarga cetak 3D powder bed fusion. Keduanya memiliki banyak persamaan: keduanya menggunakan laser untuk memindai dan mencair secara selektif partikel bubuk logam, menyatukannya serta membangun bagian lapis demi lapis. Selain itu, bahan yang digunakan dalam kedua proses adalah logam yang berbentuk granuler.
Perbedaan antara SLM dan DMLS terletak pada dasar-dasar proses pengikatan partikel (dan juga paten): SLM menggunakan bubuk logam dengan satu suhu leleh dan mencair sepenuhnya partikel-partikel tersebut, sedangkan dalam DMLS bubuk terdiri dari bahan dengan titik leleh variatif yang menyatu pada tingkat molekuler pada suhu yang lebih tinggi.
Intinya:
SLM menghasilkan bagian dari satu logam tunggal, sedangkan DMLS menghasilkan bagian dari logam alian.
Kedua SLM dan DMLS digunakan dalam aplikasi industri untuk menciptakan produk rekayasa akhir pakai. Dalam artikel ini, kami menggunakan istilah cetak 3D logam untuk merujuk pada kedua proses secara umum dan kami menjelaskan mekanisme dasar proses fabrikasi yang diperlukan oleh insinyur dan desainer untuk memahami manfaat dan keterbatasan teknologi ini.
Terdapat proses manufaktur aditif lainnya yang dapat digunakan untuk menghasilkan bagian logam padat, seperti Penggerusan Sinar Elektron (EBM) dan Manufaktur Aditif Ultrasonik (UAM). Ketersediaan dan aplikasinya terbatas, sehingga tidak akan disajikan di sini. Klik di sini untuk informasi lebih lanjut tentang metal Binder Jetting.
Bagaimana cara kerja cetak 3D logam?
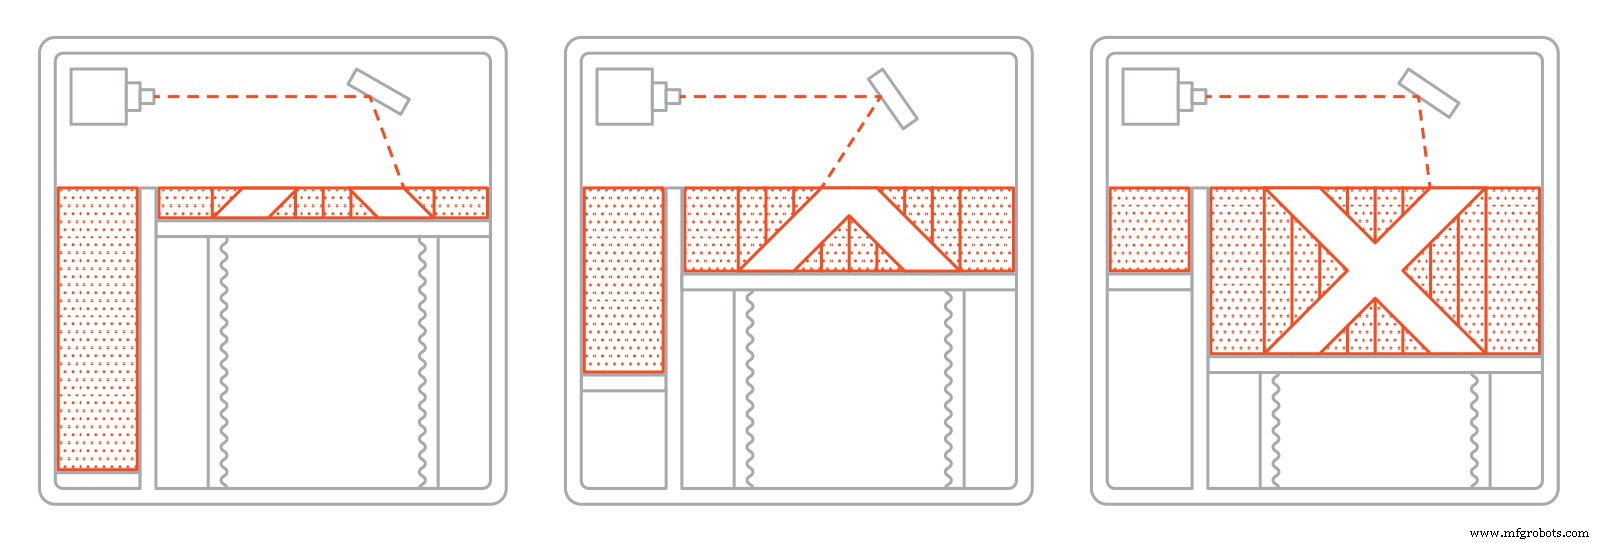
Proses fabrikasi dasar untuk SLM dan DMLS sangat mirip. Berikut caranya:
- Ruang bangun pertama diisi dengan gas iners (misalnya argon) untuk meminimalkan oksidasi bubuk logam, kemudian dipanaskan ke suhu bangun optimal.
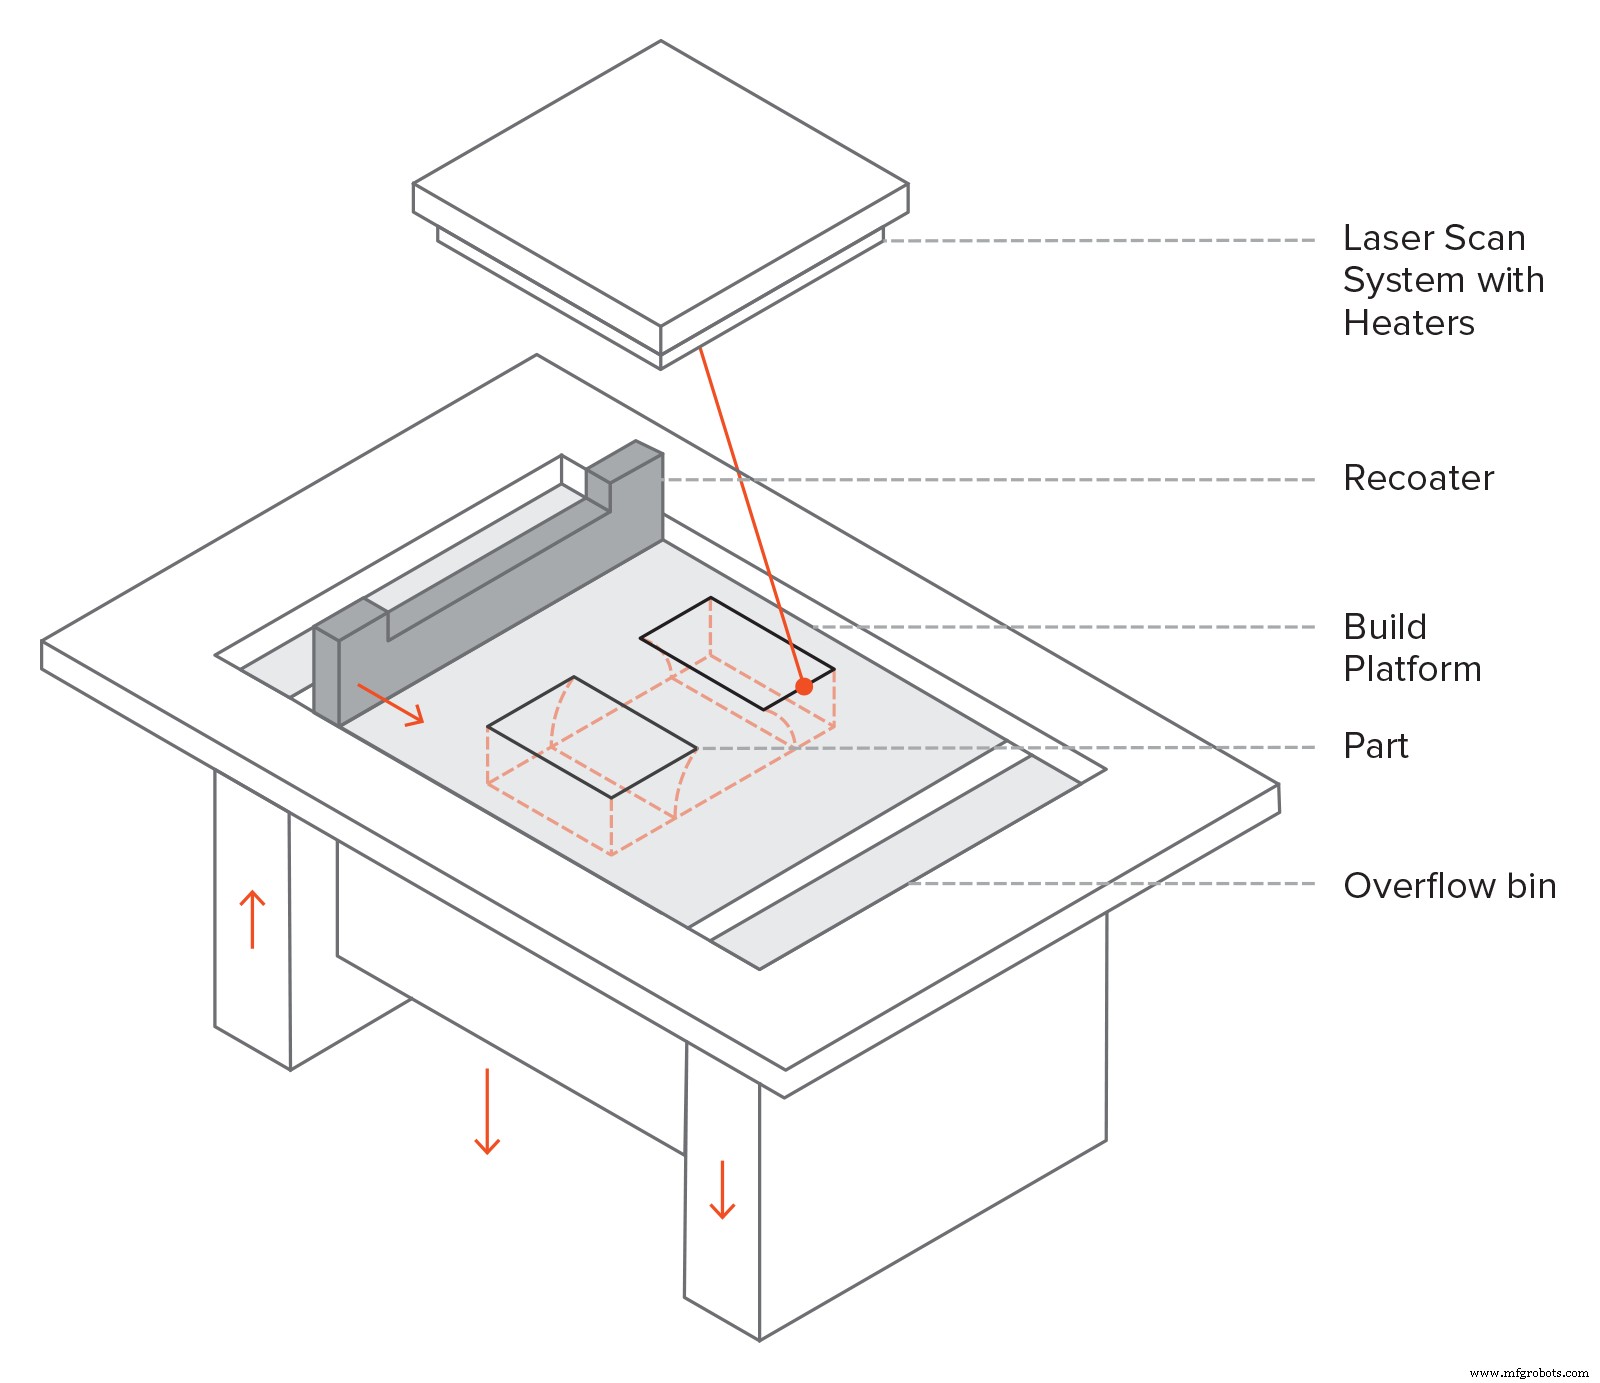
- Lapisan tipis bubuk logam diatasi di atas platform bangun dan laser daya tinggi memindai penampang komponen, mencair (atau menyatukan) partikel logam bersama-sama dan menciptakan lapisan berikutnya. Seluruh area model dipindai, sehingga bagian dibangun sepenuhnya padat.
- Ketika proses pemindaian selesai, platform bangun bergerak ke bawah dengan ketebalan satu lapisan dan pelapis menyebarkan lapisan bubuk logam tipis lagi. Proses diulang sampai seluruh bagian selesai.
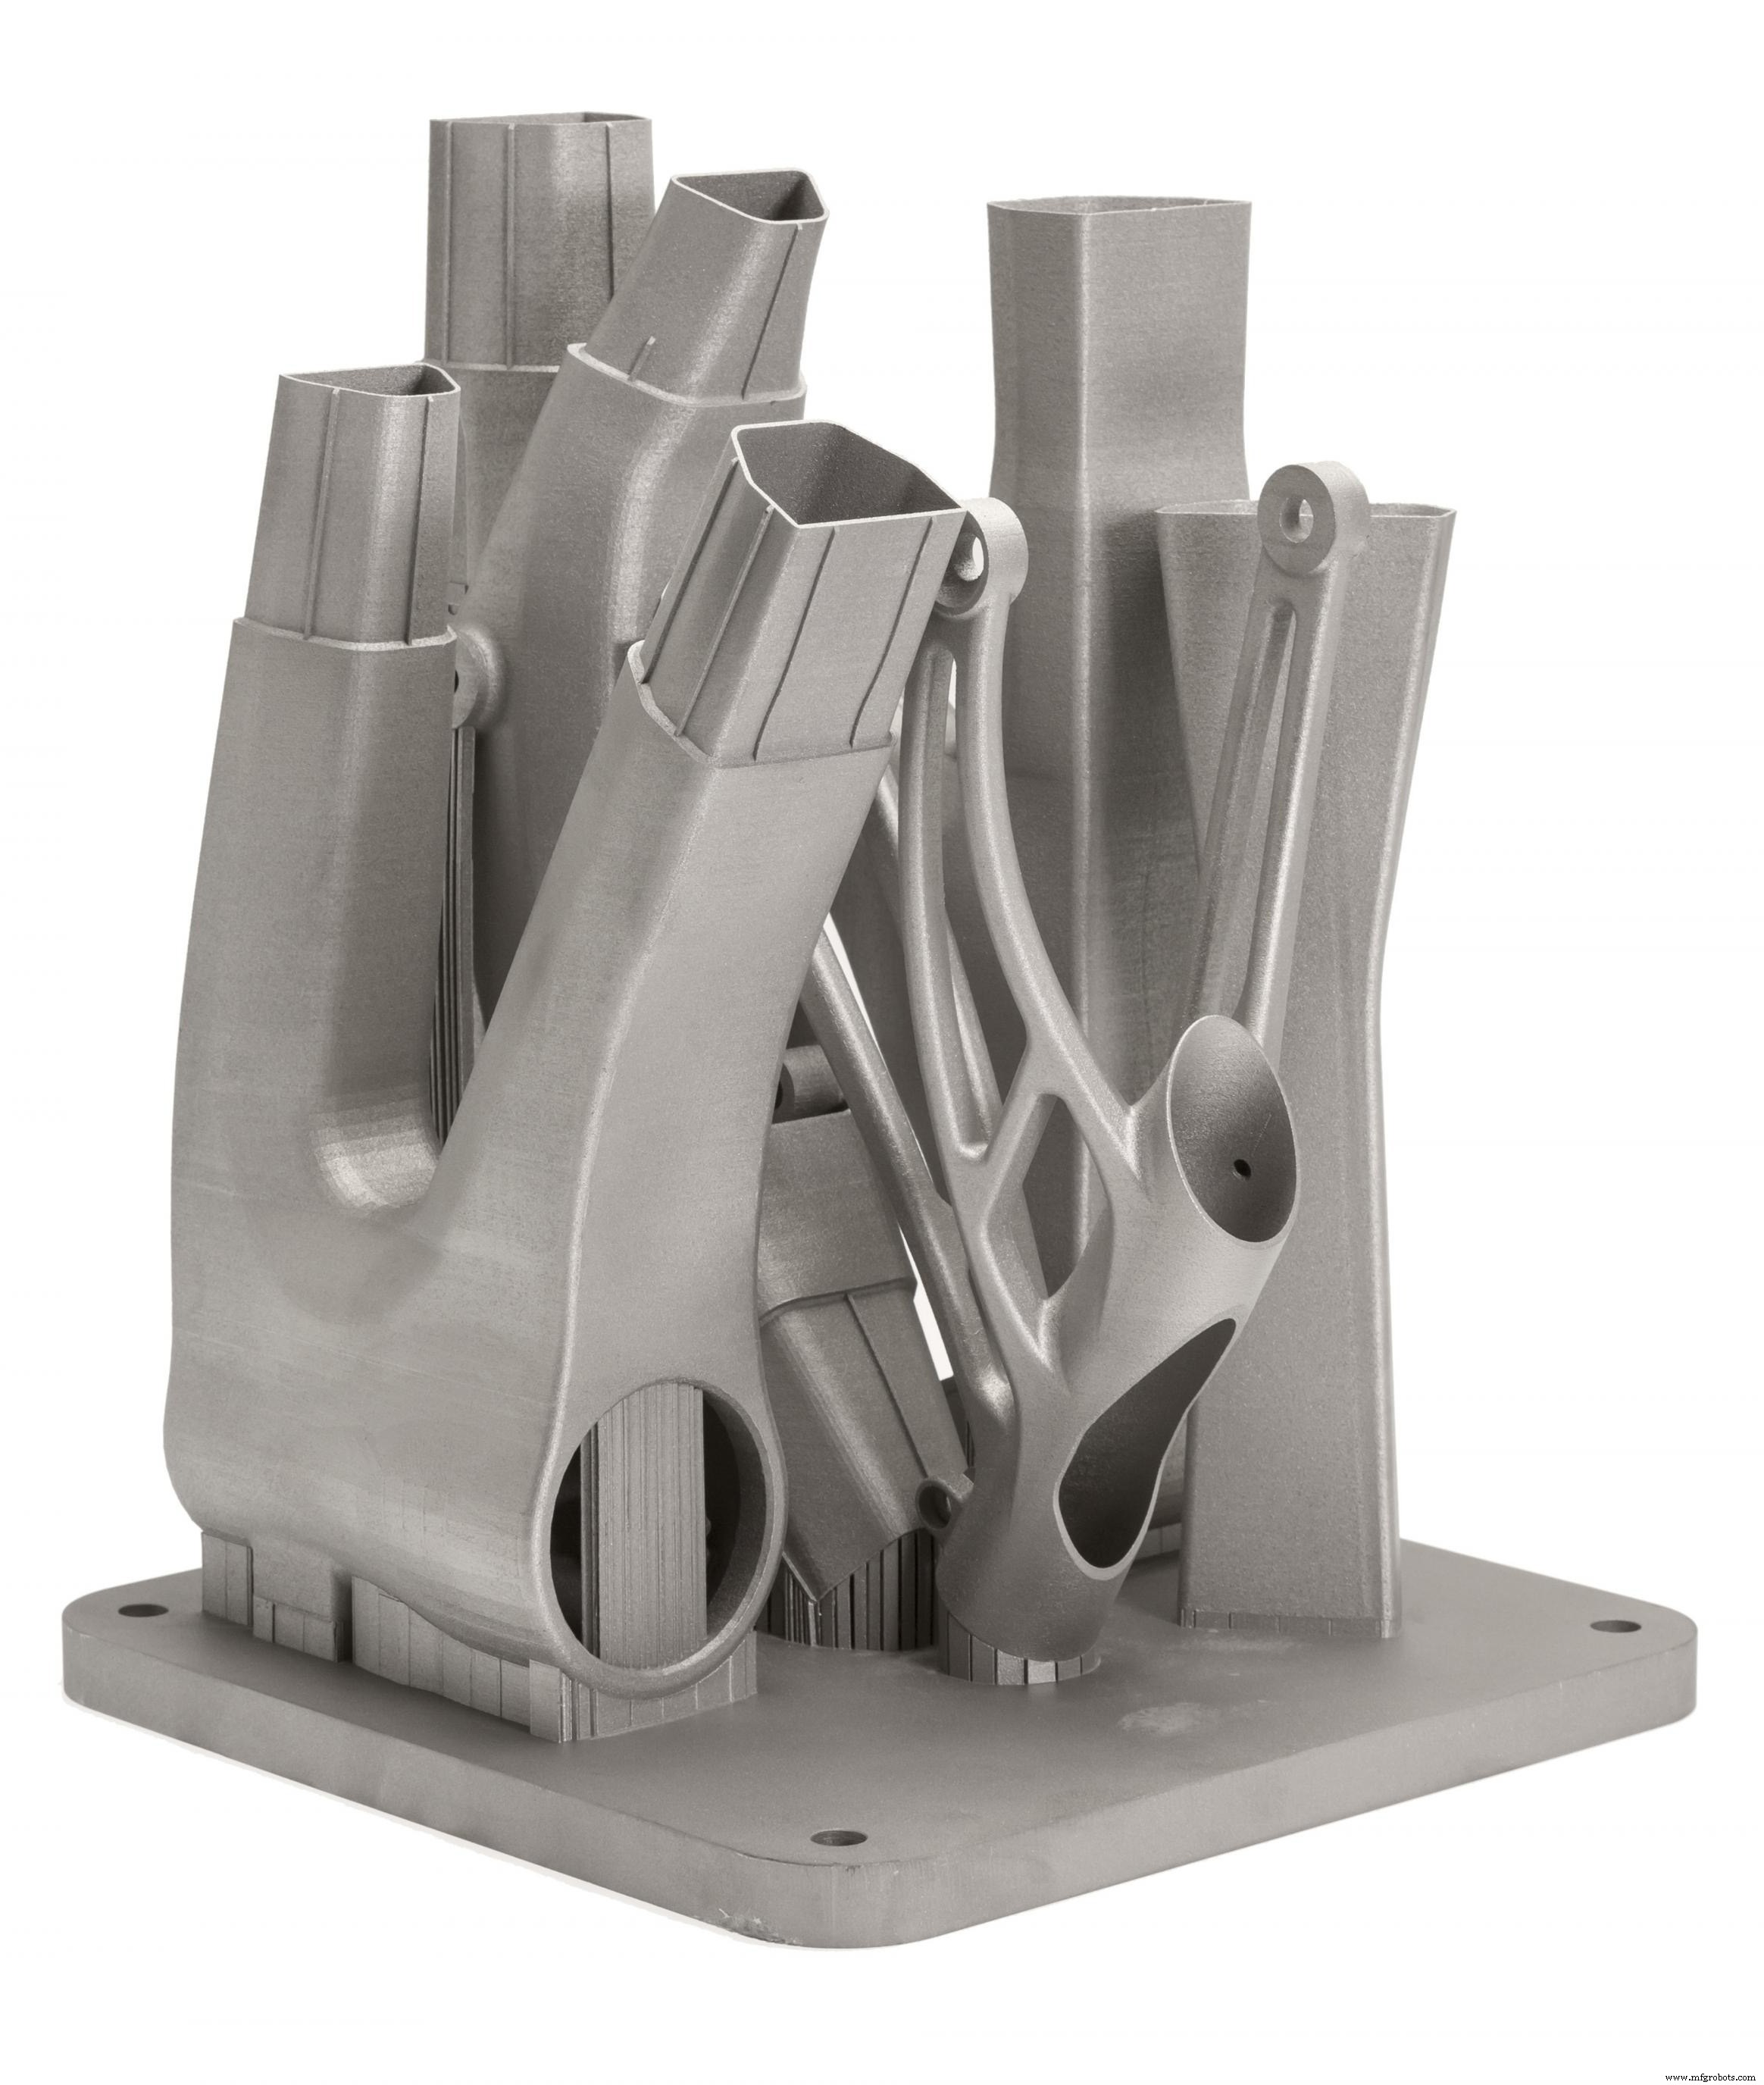
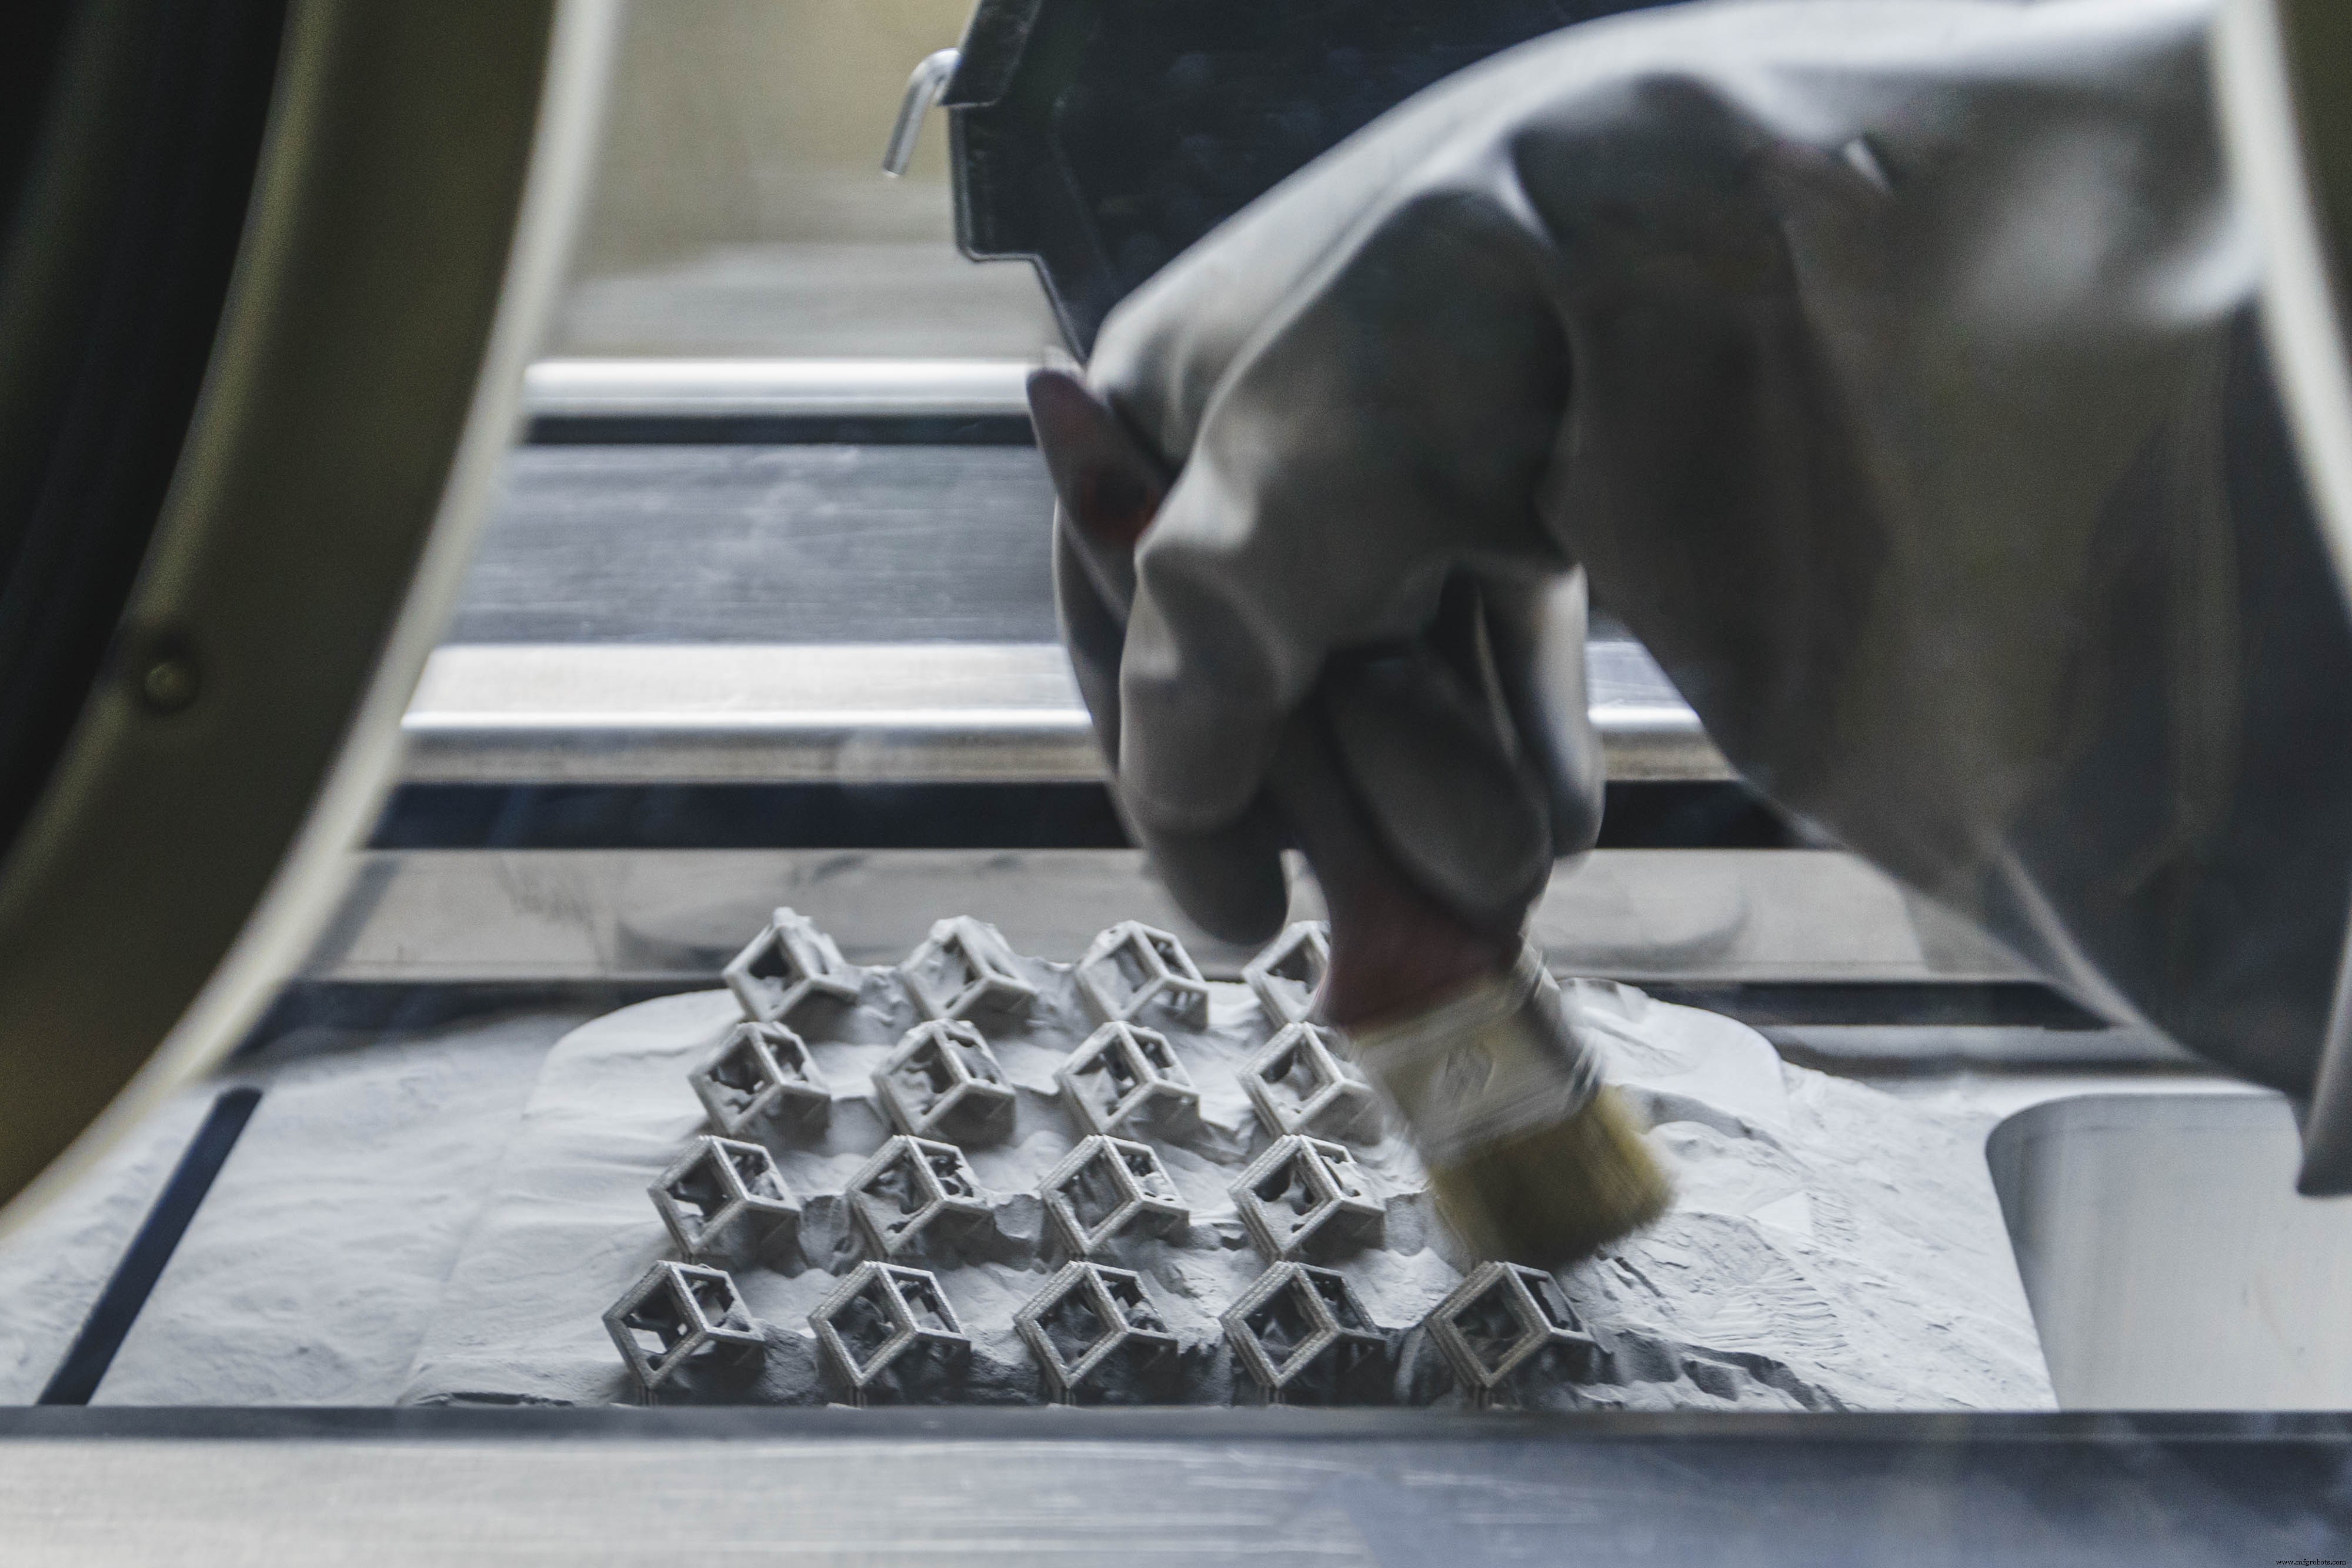
Ketika proses bangun selesai, bagian-bagian sepenuhnya terenkapsulasi dalam bubuk logam. Berbeda dengan proses powder bed fusion polimer (seperti SLS), bagian-bagian terlekat ke platform bangun melalui struktur pendukung. Pendukung dalam cetak 3D logam dibuat dengan bahan yang sama dengan bagian dan selalu diperlukan untuk mengurangi keremukan dan distorsi yang mungkin terjadi karena suhu pemrosesan yang tinggi.
Ketika wadah mendingin hingga suhu ruangan, bubuk berlebih dihilangkan secara manual dan bagian-bagian biasanya diobati termal sambil masih terlekat pada platform bangun untuk mengurangi stres tersisa. Kemudian komponen dilepaskan dari piring bangun melalui pemotongan, pemesinan atau wire EDM dan siap digunakan atau untuk pemrosesan pasca lebih lanjut.
Tingkatkan keterampilan desain cetak 3D Anda
Dapatkan poster aturan desain cetak 3D gratis
Karakteristik SLM & DMLS
Parameter Printer
Dalam SLM dan DMLS hampir semua parameter proses ditetapkan oleh pembuat mesin. Tinggi lapisan yang digunakan dalam cetak 3D logam bervariasi antara 20 hingga 50 mikron dan bergantung pada sifat bubuk logam (aliran, distribusi ukuran partikel, bentuk, dll).
Ukuran bangun tipikal sistem cetak 3D logam adalah 250 x 150 x 150 mm, tetapi mesin yang lebih besar juga tersedia (hingga 500 x 280 x 360 mm). Akurasi dimensi yang dapat dicapai oleh printer cetak 3D logam sekitar ± 0,1 mm.
Printer logam dapat digunakan untuk manufaktur batch kecil, tetapi kemampuan sistem cetak 3D logam lebih mirip dengan kemampuan manufaktur batch mesin FDM atau SLA daripada printer SLS: mereka terbatas oleh luas area cetak (arah XY), karena bagian harus dilekatkan ke platform bangun.
Bubuk logam dalam SLM dan DMLS sangat dapat didaur ulang: biasanya kurang dari 5% yang terbuang. Setelah setiap cetakan, bubuk yang tidak digunakan dikumpulkan, disaring, dan kemudian ditambahi dengan bahan segar hingga ke level yang diperlukan untuk bangun berikutnya.
Sayangnya, limbah dalam pencetakan logam datang dalam bentuk struktur pendukung, yang penting untuk penyelesaian bangun yang berhasil tetapi dapat meningkatkan jumlah bahan yang diperlukan (dan biaya) secara drastis.
Penyatukan Lapisan
Bagian logam SLM dan DMLS memiliki sifat mekanik dan termal hampir isotropis. Mereka padat dengan porositas internal yang sangat sedikit (kurang dari 0,2 - 0,5% dalam kondisi cetak dan hampir tidak ada setelah pemrosesan termal).
Bagian logam cetak memiliki kekuatan dan kekejaran yang lebih tinggi dan seringkali lebih fleksibel daripada bagian yang diproduksi dengan metode tradisional. Namun, mereka lebih rentan terhadap kelelahan.
Sebagai contoh, lihat sifat mekanik alian logam cetak 3D AlSi10Mg EOS dan alian cetak tekan A360. Kedua bahan ini memiliki komposisi kimia yang sangat mirip, tinggi pada silicone dan magnesium. Bagian cetak memiliki sifat mekanik yang lebih unggul dan kekejaran yang lebih tinggi dibandingkan bahan tauli.
Karena bentuk granuler dari bahan yang belum diproses, kekasaran permukaan (Ra) bagian logam cetak 3D yang dibangun sekitar 6 - 10 μm. Kekekasan permukaan yang relatif tinggi ini dapat secara sebagian menjelaskan kekuatan kelelahan yang lebih rendah.
|
AlSi10Mg (alian cetak 3D) |
A360 (alian cetak tekan) |
| Kehilangan (0,2% regangan) * |
XY : 230 MPa Z : 230 MPa |
165 MPa |
| Kekuatan Tarik * |
XY : 345 MPa Z : 350 MPa |
317 MPa |
| Modulus * |
XY : 70 GPa Z : 60 GPa |
71 GPa |
| Regangan pada pecah * |
XY : 12% Z : 11% |
3,5% |
| Kekejaran ** |
119 HBW |
75 HBW |
| Kekuatan Kelelahan ** |
97 MPa |
124 MPa |
* : Diobati termal: dianil pada 300℃ selama 2 jam
** : Diuji pada sampel yang dibangun
Struktur Pendukung & Orientasi Bagian
Struktur pendukung selalu diperlukan dalam pencetakan logam, karena suhu pemrosesan yang sangat tinggi dan biasanya dibuat dengan pola lattice.
Pendukung dalam cetak 3D logam melayani 3 fungsi yang berbeda:
- Menawarkan platform yang sesuai untuk lapisan berikutnya dibangun di atasnya.
- Meng-nchor bagian ke piring bangun dan mencegah keremukan.
- Berfungsi sebagai penderapan panas yang menarik panas dari bagian dan memungkinkan mendingin pada laju yang lebih terkontrol.
Biasanya bagian diorientasi pada sudut untuk meminimalkan kemungkinan keremukan dan memaksimalkan kekuatan bagian di arah penting. Namun, ini akan meningkatkan jumlah pendukung yang diperlukan, waktu bangun, limbah bahan dan (akhirnya) total biaya.
Keremukan juga dapat diminimalkan menggunakan pola pemindaian acak. Strategi pemindaian ini mencegah penumpukan stres tersisa di arah tertentu dan akan menambahkan tekstur permukaan karakteristik pada bagian.
Karena biaya pencetakan logam sangat tinggi, simulasi sering digunakan untuk memprediksi perilaku bagian selama pemrosesan. Algoritma optimasi topologi juga digunakan tidak hanya untuk memaksimalkan kinerja mekanik dan menciptakan bagian ringan tetapi juga untuk meminimalkan kebutuhan struktur pendukung dan kemungkinan keremukan.
Bagian Bolong & Struktur Ringan
Berbeda dengan proses powder bed fusion polimer seperti SLS, bagian bolong besar tidak umum digunakan dalam pencetakan logam karena struktur pendukung tidak dapat dengan mudah dihilangkan.
Untuk saluran internal yang lebih besar dari Ø 8 mm, disarankan untuk menggunakan penampang berlian atau air mata daripada lingkaran, karena mereka tidak memerlukan struktur pendukung. Pedoman desain lebih lanjut tentang SLM & DMLS dapat ditemukan dalam artikel ini.
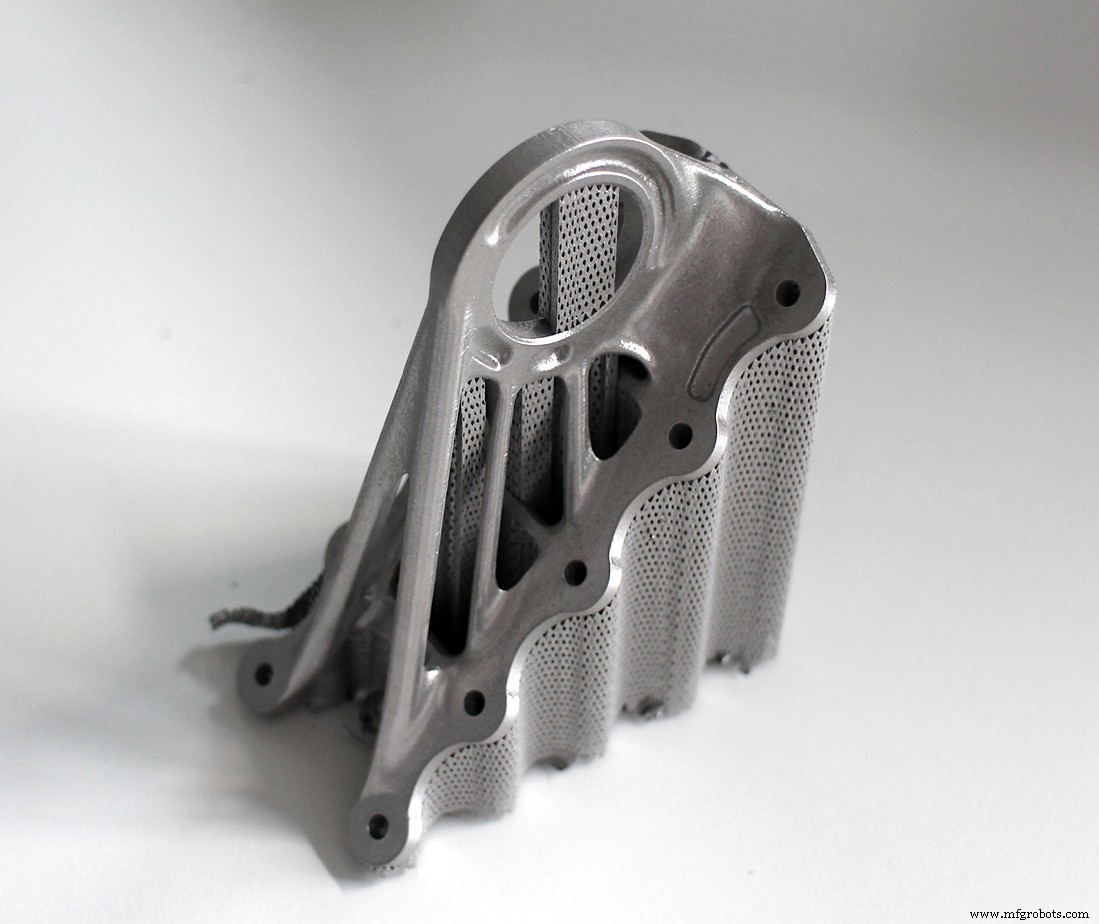
Sebagai alternatif untuk bagian bolong, bagian dapat dirancang dengan kulit dan inti. Kulit dan inti diproses dengan daya laser dan kecepatan pemindaian yang berbeda, menghasilkan sifat bahan yang berbeda. Penggunaan kulit dan inti sangat berguna saat memproduksi bagian dengan bagian padat besar, karena mereka secara signifikan mengurangi waktu cetak dan kemungkinan keremukan serta menghasilkan bagian dengan stabilitas tinggi dan kualitas permukaan yang bagus.
Penggunaan struktur lattice juga merupakan strategi umum dalam cetak 3D logam untuk mengurangi bobot bagian. Algoritma optimasi topologi juga dapat membantu dalam desain bentuk organik ringan.
Bahan Umum SLM & DMLS
SLM dan DMLS dapat menghasilkan bagian dari berbagai macam logam dan alian logam termasuk aluminium, stainless steel, titanium, cobalt chrome dan inconel. Bahan-bahan ini mencakup kebutuhan sebagian besar aplikasi industri, dari penerbangan hingga medis. Logam mulia, seperti emas, platinum, palladium, dan perak juga dapat diproses, tetapi aplikasinya marginal dan terutama terbatas pada pembuatan perhiasan.
Biaya bubuk logam sangat tinggi. Sebagai contoh, satu kilogram bubuk stainless steel 316L berkisar sekitar $350 - $450. Karena alasan ini, meminimalkan volume bagian dan kebutuhan pendukung adalah kunci untuk menjaga biaya tetap rendah.
Kekuatan utama cetak 3D logam adalah kompatibilitasnya dengan bahan kekuatan tinggi, seperti alian super nikon atau kobalt-chrome, yang sangat sulit diproses dengan metode manufaktur tradisional. Penghematan biaya dan waktu yang signifikan dapat dicapai dengan menggunakan cetak 3D logam untuk menciptakan bagian bentuk hampir akhir yang kemudian dapat diproses pasca ke tingkat permukaan yang sangat baik.
|
Bahan |
| Alian Aluminium |
Sifat mekanik & termal yang baik Densitas rendah Kekejaran rendah |
| Stainless steel & tool steel |
Ketahanan aus tinggi Kekejaran hebat Duktibilitas dan keletupan yang baik |
| Alian Titanium |
Ketahanan korosi Rasio kekuatan-kebobotan yang unggul Ekspansi termal rendah Biokompatibel |
| Alian Super Kobalt-Chrome |
Ketahanan aus & korosi yang unggul Sifat hebat pada suhu tinggi Kekejaran sangat tinggi Biokompatibel |
| Alian Super Nikon (Inconel) |
Sifat mekanik yang unggul Ketahanan korosi tinggi Tahan suhu hingga 1200oC Digunakan di lingkungan ekstrim |
| Logam Mulia |
Digunakan dalam pembuatan perhiasan Tidak tersedia secara luas |
Bandingkan biaya cetak 3D logam
Dapatkan penawaran segera
Pemrosesan Pasca
Berbagai teknik pemrosesan pasca digunakan untuk meningkatkan sifat mekanik, akurasi, dan penampilan bagian logam cetak.
Langkah pemrosesan pasca wajib termasuk penghapusan bubuk longgar dan struktur pendukung, sementara perawatan termal (anil termal) umum digunakan untuk mengurangi stres tersisa dan meningkatkan sifat mekanik bagian.
Pemesinan CNC dapat digunakan untuk fitur yang krusial secara dimensi (seperti lubang atau gerigi). Penyemprotan media, plating logam, pemolesan, dan pemesinan mikro dapat meningkatkan kualitas permukaan dan kekuatan kelelahan bagian logam cetak.

Pelajari lebih lanjut tentang pemesinan CNC
Unduh panduan desain & manufaktur
Manfaat & Keterbatasan Cetak 3D Logam
Berikut adalah keuntungan dan kerugian utama proses cetak 3D logam:
Proses cetak 3D logam dapat digunakan untuk memproduksi bagian kompleks dan khusus dengan geometri yang tidak dapat dihasilkan oleh metode manufaktur tradisional.
Bagian cetak 3D logam dapat dioptimalkan topologis untuk memaksimalkan kinerjanya sambil meminimalkan bobot dan jumlah total komponen dalam rangkaian.
Bagian cetak 3D logam memiliki sifat fisik yang unggul dan rentang bahan yang tersedia mencakup bahan yang sulit diproses dengan cara lain, seperti alian super logam.
Biaya bahan dan manufaktur yang terkait dengan cetak 3D logam tinggi, jadi teknologi ini tidak cocok untuk bagian yang dapat dengan mudah diproduksi dengan metode tradisional.
Ukuran bangun sistem cetak 3D logam terbatas, karena kondisi pemrosesan yang presisi dan kontrol proses diperlukan.
Desain yang sudah ada mungkin tidak cocok untuk cetak 3D logam dan mungkin perlu diubah.
Pedoman desain terperinci untuk cetak 3D logam diberikan dalam artikel ini di Basis Pengetahuan. Sifat utama sistem SLM dan DMLS diringkas dalam tabel di bawah:
|
Cetak 3D Logam (SLM / DMLS) |
| Bahan |
Logam & alian logam (aluminium, baja, titanium dll) |
| Akurasi dimensi |
± 0,1 mm |
| Ukuran bangun tipikal |
250 x 150 x 150 mm (hingga 500 x 280 x 360 mm) |
| Ketebalan lapisan umum |
20 – 50 μm |
| Pendukung |
Selalu diperlukan |
Pedoman Umum
- Cetak 3D logam paling cocok untuk bagian kompleks dan khusus yang sulit atau sangat mahal untuk diproduksi dengan metode tradisional.
- Meminimalkan kebutuhan akan struktur pendukung akan sangat mengurangi biaya pencetakan logam.
- Optimasi topologi penting untuk memaksimalkan manfaat tambah dari penggunaan pencetakan logam.
- Bagian cetak 3D logam memiliki sifat mekanik yang unggul dan dapat diproduksi dari berbagai bahan rekayasa, termasuk alian super logam.
Pelajari perbedaan antara cetak 3D logam dan CNC
Unduh panduan kami tentang produksi bagian logam



