Dasar-dasar Logam Casting: Panduan untuk Pemula
Tinjauan tentang logam casting dalam foundry
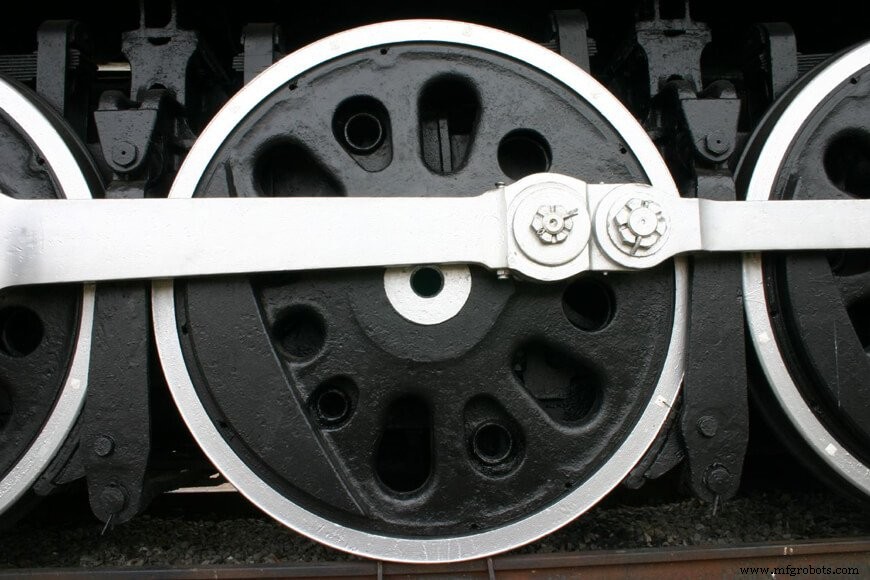
Hidup kita dipenuhi dengan produk logam casting. Banyak objek logam yang kita anggap sepele – roda kereta, hitch trailer, tiang lampu, peralatan industri skala besar, dan bahkan patung – dicetak dalam foundry. Jumlah besar aplikasi yang berbeda untuk logam casting menunjukkan keahliannya: logam dapat dicetak menjadi komponen logam yang kompleks dan tahan lama dengan pemesinan atau las minimal, sehingga mengurangi kebutuhan akan tenaga kerja mahal. Yang lebih penting, foundry logam casting telah menjadi pengguna logam sisa yang didaur ulang yang signifikan, mengambil objek logam usang dan mengubahnya menjadi produk yang berguna.
Apa itu Logam Casting?
Casting adalah proses yang menciptakan bentuk logam padat (castings) dengan mengisi rongga dalam cetakan dengan logam cair, dan kemudian membiarkan objek mendingin. Langkah-langkah dasar yang terlibat dalam pembuatan castings adalah pembuatan pola, pencetakan, pelepahan dan penuangan, pendinginan, pengeluaran dan pembersihan, perawatan panas, dan inspeksi.
Pembuatan pola
Dalam istilah casting, “pola” adalah replika dari objek yang akan dicetak yang digunakan untuk membentuk rongga cetakan. Mereka dapat dibuat dari berbagai macam material, termasuk kayu, logam, atau plastik. Pembuatan pola adalah proses untuk menghasilkan pola ini. Karena pola menentukan bentuk cetakan, cetakan tidak boleh lebih baik dari pola yang dari mana ia dibuat. Untuk menghasilkan cetakan berkualitas, penting bahwa pola dirancang, dibangun, dan diselesaikan dengan hati-hati.
Fungsi utama dari pola adalah untuk:
- membentuk rongga cetakan
- mengakomodasi karakteristik logam yang dicetak
- menyediakan dimensi yang akurat
- menyediakan cara untuk menyampaikan logam cair ke dalam cetakan (sistem gerbang)
Saat mengeras, logam cenderung menyusut dan/atau meremukkan (tingkatnya bervariasi tergantung pada logam yang dicetak). Pola dirancang dengan tunjangan penyusutan dan remekan yang built-in untuk mengkompensasi. Ia juga harus dibangun dengan kemiringan di dinding vertikal, yang disebut draft, yang diperlukan untuk mengeluarkan pola tanpa mengganggu dinding cetakan.
Cetak berongga dapat dibuat dengan menggunakan core – bagian pasir atau logam tambahan yang membentuk lubang dan saluran internal dari cetakan. Setiap core ditempatkan dalam cetakan sebelum logam cair dituang. Untuk menjaga setiap core tetap di tempat, pola memiliki rongga yang disebut core prints di mana core dapat diancurkan.
Pencetakan
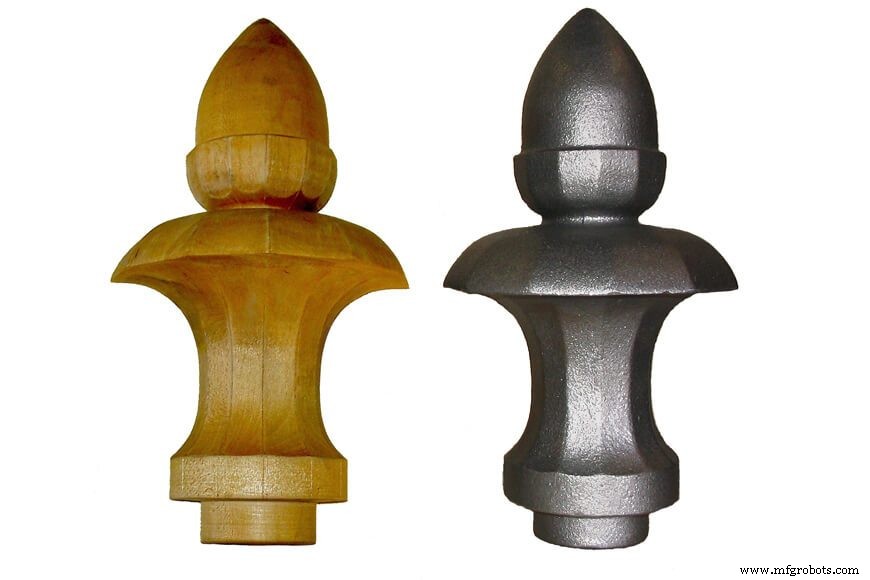
Pencetakan adalah proses menyiapkan cetakan untuk menerima logam cair. Ada dua jenis proses cetakan yang berbeda: reusable dan non-reusable.
Seperti namanya, cetakan reusable dapat digunakan berulang kali. Proses cetakan tidak merusak cetakan selama proses pengeringan dan pendinginan logam. Cetakan reusable biasanya terbuat dari logam.
Sebaliknya, cetakan non-reusable adalah objek sementara yang dihancurkan selama proses pengeringan dan pendinginan logam. Metode cetakan non-reusable yang paling banyak digunakan adalah cetak pasir, sebuah proses di mana pasir yang telah diobati khusus (“green” sand) ditekan di sekitar pola dan ditempatkan dalam dukungan (flask). Pola kemudian dikeluarkan, core ditempatkan, dan sistem gerbang dirancang untuk membimbing logam cair ke dalam cetakan.
Setiap kategori umum metode cetakan ini memiliki banyak sub-tipe spesialisasi yang dioptimalkan untuk berbagai logam cetakan dan berbagai tingkat kompleksitas pola. Metode-metode ini termasuk slush casting, pressure casting, shell molding, dan investment casting.
Meleleh & Menuang
Ada dua kategori logam yang castings dihasilkan darinya: ferrous (logam yang mengandung iron) dan non-ferrous (logam yang tidak mengandung iron). Alloy ferrous termasuk steel, malleable iron, dan gray iron. Alloy non-ferrous yang paling banyak digunakan dalam cetakan adalah aluminium dan tembaga, namun magnesium, nikel, dan alloy berbasis titanium kadang-kadang digunakan untuk aplikasi khusus.
Logam yang akan dileleh dan dicetak – biasanya campuran logam sisa didaur ulang dan logam alloing – dimuat untuk “charge” furnace. Setelah berada di dalam furnace, logam ditanggani pada suhu sangat tinggi hingga titik leleh (seringkali melebihi 2500 derajat Fahrenheit [1370°C]) tercapai. Furnace khusus diperlukan untuk mencapai suhu yang begitu tinggi.
Dua tipe furnace pelepahan dominan yang digunakan oleh foundry adalah electric arc dan induction.
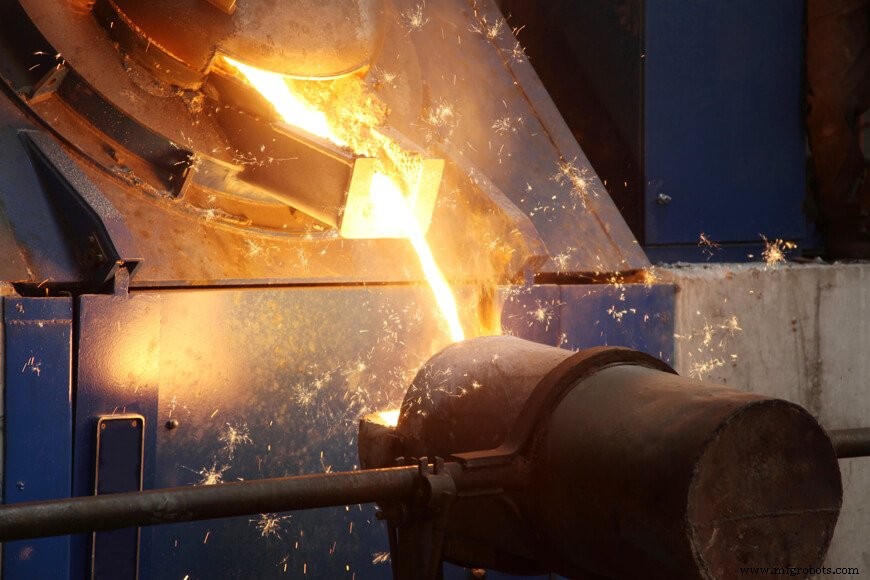
Furnace electric arc beroperasi sebagai proses pelepahan batch, menghasilkan batch logam cair yang dikenal "heats". Logam dileleh dengan menyuplai energi listrik ke dalam ruang furnace melalui elektroda grafit. Energi kimia tambahan disuplai oleh pembakar oxy-fuel dan tombak oksigen. Oksigen diinjeksi untuk menghilangkan impuritas dan gas terlarut lainnya selama proses pelepahan. Saat logam meleleh, slag terbentuk dan melayang di bagian atas logam cair; slag, yang sering mengandung impuritas yang tidak diinginkan, dihapus sebelum tap out (proses menghapus logam dari furnace).
Furnace induction mentransfer energi listrik oleh induction – sumber listrik tegangan tinggi dari koil primer menginduksi tegangan rendah, arus tinggi pada charge steel, atau koil sekunder. Furnace induction mampu meleleh dan alloing berbagai macam logam dengan kehilangan meleleh minimal, namun ketika datang ke pemurnian logam, mereka kurang mampu daripada furnace electric arc.
Karena kelebihan dan kelemahan masing-masing, furnace electric arc lebih banyak digunakan untuk meleleh logam ferrous, sementara furnace induction lebih dominan dalam aplikasi non-ferrous.
Pengeringan, Peluasan, dan Pembersihan
Crucibles, lengan robot, dan mesin menuang gravitasi digunakan untuk memindahkan logam cair dari satu lokasi ke lokasi lain. Pekerja logam yang terampil juga akan menuang logam cair menggunakan cetakan. Logam cair dituang ke dalam cetakan melalui sistem gerbang dan riser; logam mendingin dan mengeras, secara permanen mengadopsi bentuk interior cetakan (void), yang ditempati. Cetakan kemudian dikeluarkan dari cetakan, atau dikeluarkan dari cetakan pasir oleh pengosongan.
Gerbang dan riser yang menyampaikan logam cair ke interior cetakan juga terisi dengan logam cair dalam proses. Logam dalam cetakan mengeras bersama logam dalam sistem gerbang dan riser, membentuk satu potongan. Segera setelah peluasan/pengosongan, logam dari sistem gerbang dan riser masih terlekat pada tubuh cetakan utama. Logam berlebih itu dihapus dalam proses pembersihan (paluku atau band saw biasanya digunakan). Campuran drum gulung, unit blast udara, dan pressure washer digunakan untuk membersihkan sisa pasir atau skala.
Cetakan yang dihasilkan harus identik dalam bentuk dan proporsi dengan pola aslinya, meskipun mungkin sedikit lebih kecil karena penyusutan logam.
Perawatan panas dan Inspeksi
Beberapa castings digunakan dalam aplikasi industri yang menuntut: mereka mungkin perlu mempertahankan bentuk yang tepat dalam suhu mencekik, menahan korosi dalam lingkungan basah, atau menahan beban besar. Perawatan panas digunakan untuk mengubah properti fisik logam ke spesifikasi yang diperlukan.
Perawatan panas melibatkan penggunaan pemanasan dan pendinginan, seringkali pada suhu ekstrem, untuk mengurangi stres pada bagian cetak, dan/atau mengubah properti fisik logam. Suhu harus dikontrol dengan presisi untuk mencapai properti fisik yang diinginkan.
Sebelum batch produksi castings dapat dianggap selesai, properti fisik dan integritas strukturalnya diuji. Metode pengujian yang memerlukan kehancuran cetakan yang diuji dikenal sebagai tes destruktif, sementara yang tidak merusak cetakan dikategorikan sebagai non-destructive.
Metode pengujian yang digunakan tergantung pada seberapa menuntut spesifikasi tersebut. Untuk produk estetik murni, hanya inspeksi visual singkat untuk akurasi dimensi, retakan, dan finishing permukaan yang diperlukan. Di sisi lain, jika cetakan akan diperlukan untuk beroperasi dalam kapasitas industri, ia mungkin memiliki semua properti fisiknya (duktilitas, kekuatan tarik, elongasi, properti impak, kekerasan, dll.) diuji secara menyeluruh.
Masa pakai dan Daur ulang
Setelah cetakan lolos inspeksi, ia dikirim, dijual, dan dimasukkan ke dalam layanan. Produk logam cetak, terutama yang telah melalui perawatan panas, tahan lama. Bergantung pada alloy logam dan aplikasi, masa pakainya mungkin berkisar dari beberapa bulan hingga beberapa dekade. Setelah masa pakai suatu cetakan berakhir, siklus dimulai lagi. Ia dikumpulkan oleh tempat logam sisa, didaur ulang, dan dicetak ulang menjadi objek baru.
Tertarik untuk mempelajari lebih lanjut tentang produksi logam cetak kustom? Pemahaman yang lebih dalam tentang proses logam cetak dan cara mengomunikasikan kebutuhan Anda ke foundry produksi akan membantu memastikan proyek cetakan Anda berhasil.
Artikel Terkait:
- Casting In-Depth: The Life of a Casting Series
- Metal Casting Terms
- Cast Steel Production
- Ductile Iron vs. Cast Iron
- Heat Treatment



