MarkForged Mechanical Features #1: Menguasai Senggak Living 3D Printed
Update: Lihat webinar kami tentang merancang elemen lentur dan senggak living untuk mengetahui lebih dalam tentang desain lentur.
Posting Asli: MarkForged Mechanical Features (MMF) adalah seri posting mendalam yang berbagi praktik terbaik untuk merancang bagian teknik umum dan fitur mekanis untuk pencetakan 3D terkuat komposit dengan printer MarkForged.
Selamat datang di edisi pertama MarkForged Mechanical Features! Pelanggan rutin bertanya bagaimana menerjemahkan fitur mekanis yang familiar ke bagian 3D‑print yang sepenuhnya memanfaatkan kekuatan fungsional bahan MarkForged. Untuk membantu membagikan pengetahuan ini, kami akan menerbitkan artikel secara teratur tentang satu fitur teknik, menawarkan tips dan trik praktis untuk memaksimalkan potensi printer MarkForged Anda.
Hari ini kita mengeksplorasi senggak living. Pada dasarnya, senggak living adalah bagian tipis, integral yang membengkok untuk memberikan rotasi di sekitar satu sumbu. Anda mungkin telah melihatnya pada barang sehari‑hari—dari tutup wadah benang gigi hingga tutup botol shampo. Ketahanan dan kemudahan pembuatan menjadikannya elemen dasar dalam paket injeksi cetak, dan dengan MarkForged Anda dapat menyematkannya ke dalam desain Anda dengan kekuatan kelas industri.
Istilah Teknis – jika Anda sudah nyaman dengan senggak living, silakan lewati bagian ini
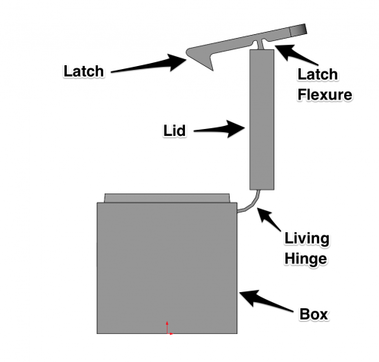
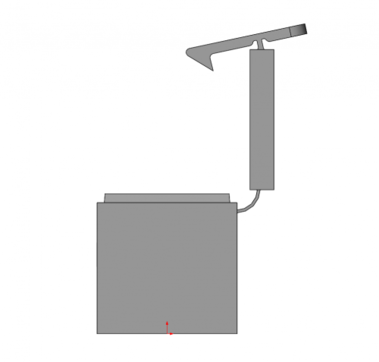
Mari kita mulai dengan beberapa dasar. Di bawah ini adalah diagram berlabel dari bagian senggak living sampel yang akan kita bahas.
Gambar menyoroti dua fitur lentur: senggak living dan flexure lengan kuncing. Keduanya memungkinkan rotasi satu sumbu, namun memiliki fungsi yang berbeda, tercermin dalam geometrinya.
Untuk mengilustrasikan senggak living 3D‑print, saya bekerja sama dengan Bennett, Insinyur Mekanik Senior di MarkForged. Bennett menghabiskan tiga tahun merancang sistem elektromekanis dan casing injeksi cetak di perusahaan robotik medis besar, dan ia adalah virtuoso SolidWorks dengan minat untuk membawa desain mekanis yang ketat ke pencetakan 3D. Ia baru‑baru ini telah membuat senggak living di kantor.
Bennett: Saya mulai mencetak senggak living setelah saudara saya—seorang insinyur di Bay Area—meminta saya untuk memprototipe desainnya pada Mark Two. Karyanya di elektronik konsumen sangat bergantung pada snap dan sengkuk. Prototyp SLA bagus untuk memvisualisasikan bentuk dan pas, tetapi rapuh dan gagal setelah satu kali penggunaan, membuatnya tidak cocok untuk pengujian fungsional. Prototyp injeksi cetak tradisional mahal dan lambat, menghambat iterasi cepat. Saudara saya mengirimkan file STL, dan saya menyiapkannya di Eiger untuk dicetak pada Mark Two pada hari itu juga.
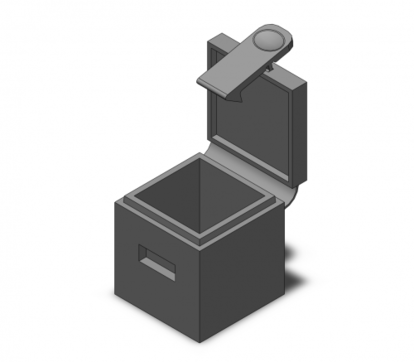
Bekerja pada bagiannya memicu minat saya untuk bereksperimen dengan parameter desain untuk senggak living Mark Two. Kotak di bawah menunjukkan model sederhana yang menggabungkan pedoman yang saya kembangkan selama kolaborasi tersebut.
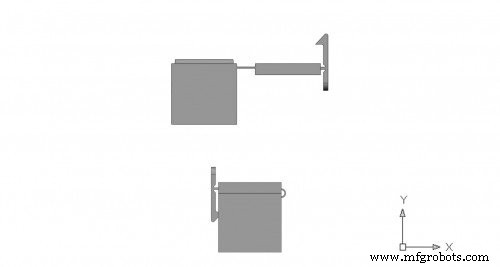
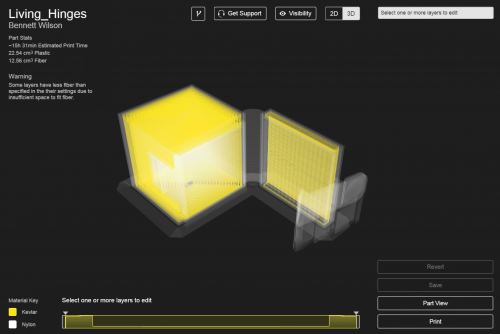
Nick: Salah satu kunci pencetakan senggak living yang berhasil adalah orientasi bagian yang tepat di Eiger. Baik Anda menggunakan nylon biasa (untuk fleksibilitas) atau nylon dikuatkan kevlar (untuk kekakuan beban lebih tinggi), profil sisi senggak harus selaras dengan sumbu Z. Dengan kata lain, profil sisi penuh harus rata di bidang XY.
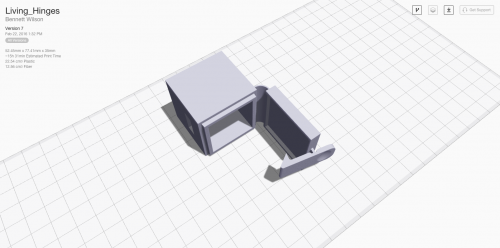
Orientasi yang tepat penting karena 1) serat hanya dapat diletakkan di bidang XY, jadi menyelaraskan senggak memungkinkan kevlar berjalan sepanjang panjangnya, dan 2) kekuatan tarik nylon yang dicetak dalam lapis jauh melebihi adhesi antar lapisan. Faktor-faktor ini menuntut orientasi yang ditunjukkan dalam tangkapan layar Eiger di bawah.
Tantangan umum bagi pengguna baru adalah memahami anisotropi bagian 3D‑print.
Istilah Teknis
Anisotropi bahan merujuk pada properti mekanis yang bergantung pada arah. Misalnya, kayu mudah terbelah sepanjang serat tetapi menahan pemotongan melintasi serat. Bahan isotropik, seperti banyak logam, menunjukkan properti yang seragam terlepas dari orientasi.
/Istilah Teknis
Bennett: Seperti yang Nick sebutkan, FFF memberikan kekuatan puncak di bidang XY. Ketahanan kelelahan nylon lebih meningkatkan ketahanan senggak. Oleh karena itu, potongan senggak optimal berada di bidang XY horizontal. Senggak yang lebih tebal meningkatkan kekakuan. Dalam contoh ini, senggak tutup memerlukan gerakan 180° penuh, sementara senggak lengan kuncing membutuhkan rotasi lebih sedikit namun harus menahan tutup tetap tertutup. Saya merancang senggak tutup tipis mungkin dan senggak lengan kuncing lebih tebal untuk kekakuan, memodelkan tutup dalam posisi terbuka 90° dan lengan kuncing sedikit tertutup untuk membantu snap‑in. Ingat bahwa bagian 3D‑print yang lentur cenderung kembali ke keadaan dicetaknya kecuali mereka mengalami deformasi plastik yang signifikan.
Selanjutnya, saya mengimpor bagian ke Eiger, memutarnya untuk orientasi yang benar, dan mengaktifkan serat. Saya menggunakan pengisian konsentrik untuk menyematkan serat sepenuhnya dan menerapkan pengaturan pada seluruh bagian. Eiger menunjukkan ruang tidak mencukupi untuk serat karena dimensi senggak saya, namun nozzle yang lebih besar Mark Two dapat menampung serat di dasar dan tutup—sesuatu yang tidak dapat dicapai Mark One dengan ukuran ini. Saya juga mengaktifkan pengaturan rim untuk mendukung bagian tipis dan tinggi selama lapisan awal.
Detail Teknis
Ketebalan senggak tutup: 0,7 mm untuk fleksibilitas maksimum
Ketebalan senggak lengan kuncing: 1,2 mm untuk kekakuan lebih besar dan penguncian yang aman
Bagian dimodelkan dalam posisi terbuka dan tertutup untuk memvalidasi radius lentur sebelum cetak akhir