Mengembangkan Lubang Letak 3D-Cetak yang Kuat: Panduan Praktis
Tahukah Anda bahwa lubang letak mungkin dengan cetak 3D? Inilah beberapa hal yang perlu diperhatikan saat merancang fungsi lubang letak sehingga fungsionalitas dan integritas bagian Anda tetap utuh.
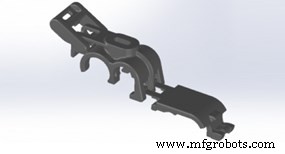
Bagian SLS dengan fungsionalitas lubang letak.
Proses
Kami menawarkan dua proses untuk cetak 3D material termoplastik atau seperti termoplastik: selective laser sintering (SLS) dan stereolithography (SL). Tetapi hanya SLS yang akan menghasilkan bagian dengan fungsionalitas yang diperlukan untuk lubang letak.
Material
Setiap kali kami melihat potensi untuk lubang letak dalam bagian cetak 3D, kami akan dengan teguh mengarahkan Anda ke SLS. SLS menggunakan nylon termoplastik, terutama PA11 Black, yang merupakan material nylon 11. PA11 Black memiliki EB yang meningkat 14-51% diikuti oleh PA12 White dengan EB 24%.
Namun, Anda tidak dapat mengambil bagian yang diproduksi dalam PA11 Black atau PA12 White dan berharap ia berfungsi sebagai lubang letak tanpa proses sekunder terlebih dahulu. Saat Anda memiliki lubang letak, kami perlu mengetahui arah atau jangkauan gerak di mana lubang letak mungkin berfungsi. Ini sangat penting karena kami memanaskan bagian dengan memanaskannya ke 250-275°F dan memejamkan lubang letak dalam jangkauan gerak yang diinginkan. Ini memperpanjang umur lubang letak dengan meregangkan material daripada memecahkan link resin.
SL menawarkan material seperti termoplastik, tetapi mereka tidak direkomendasikan untuk aplikasi lubang letak. Somos 9120 adalah material fleksibel terbaik dari semua resin SL kami dengan elongation at break (EB) 15-25%.
Desain
Tidak semua desain lubang letak akan bekerja, terutama jika Anda terbiasa merancang, misalnya, untuk tutup propylene cetak injeksi pada wajah tisu basah.
Pertama, lupakan apa yang telah Anda pelajari tentang desain lubang letak tradisional, karena lubang letak dalam SLS tidak dapat tebal 0,013 in., yang dapat menyebabkan retakan bagian. Secara ideal, kami merekomendasikan rentang ketebalan 0,020 in hingga 0,040 in. ketebalan dalam arah pembuatan horizontal agar bagian dapat meregang dan melipat pada dirinya sendiri.
Kedua, kami memerlukan panjang lubang letak jauh lebih lama daripada desain cetak injeksi. Untuk lenturan 90 derajat, kami biasanya suka melihat panjang minimum 0,050 in., dan untuk lenturan 180 derajat, panjang minimum 0,150 in. disarankan.
Tidada jaminan jumlah siklus fleksi yang dapat ditahan lubang letak Anda, tetapi kami telah melihat bagian yang mampu menahan ratusan. Untuk memastikan bagian Anda berfungsi sesuai kebutuhan, silakan hubungi customer service engineer kami dengan memanggil 877.479.3680 atau dengan mengirim email kepada mereka di ADMIN@MFGROBOTS.COM.



