Meningkatkan Kontrol Kualitas: Tooling Cetak 3D Meningkatkan Presisi Manufaktur
Pegangan dan alat tempat yang dirancang dengan baik mendorong produksi lean dan efisien, namun upaya teknik yang diperlukan dapat menjadi hambatan pada operasi yang lebih kecil. Markforged menunjukkan bagaimana printer Mark Two dapat mengubah kontrol kualitas dengan menciptakan tooling berkinerja tinggi dalam bentuk cetak 3D.
Setiap printer Markforged didukung oleh proses kontrol kualitas yang ketat yang memverifikasi setiap subsistem memenuhi standar teknik presisi kami. Meskipun pengujian menyeluruh ini menjamin keandalan, ini juga menambahkan waktu ke siklus manufaktur, membatasi kemampuan kami untuk merespons dengan cepat permintaan yang berubah. Sebagai perusahaan yang tumbuh cepat, ketangkasan adalah hal yang penting. Oleh karena itu kami mengadopsi pendekatan seimbang: memvalidasi subsistem secara efisien dan menginvestasikan upaya teknik hanya di tempat yang memberikan pengembalian terbesar. Mencetak 3D pegangan dan alat tempat kami memungkinkan kami untuk membuat prototipe, menguji, dan menerapkan peningkatan dengan sebagian kecil dari biaya dan waktu pemesinan tradisional.
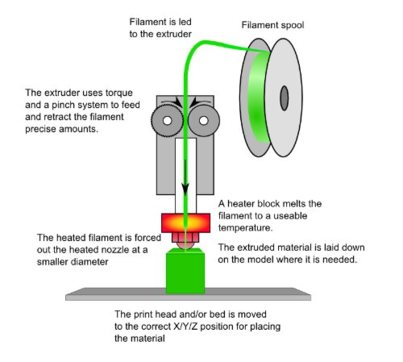
Contoh prima adalah jig kalibrasi preload ekstruder nylon kami. Ekstruder adalah komponen inti dari Fused Filament Fabrication (FFF) cetak 3D. Untuk ringkasan ringkas tentang mekanika ekstruder, lihat panduan terperinci RepRap Squad.
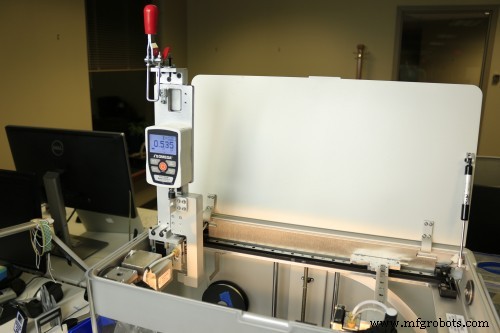
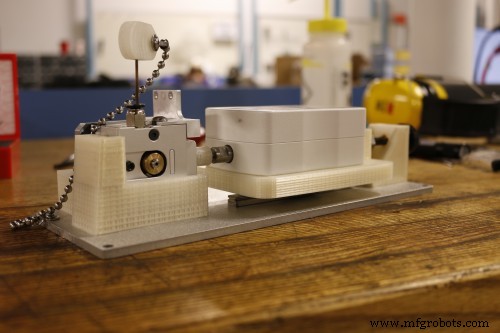
Kualitas cetak yang konsisten bergantung pada setiap “sistem kencang” ekstruder yang memberikan gaya dalam toleransi kami. Gaya ini berasal dari sepasang pegas yang preload-nya dapat disesuaikan. Awalnya, kami mengkalibrasi ekstruder di akhir rangkaian menggunakan jig yang dirancang oleh Phillip, insinyur mekanik yang spesialis dalam instrumentasi mesin. Jig, yang dibuat dari bagian pemotong air-jet dan pemesinan, memiliki waktu pemasok dua minggu, memerlukan modifikasi di lokasi, dan sering memerlukan perbaikan pada mesin CNC internal kami. Selain itu, sebagian besar ekstruder dari pemasok kami perlu disesuaikan, dan mengukur mereka di lokasi pada printer yang sudah dirangkaian mempersulit dan memperlambat produksi. Kami memutuskan untuk menciptakan alat tempat yang dapat menguji segera sekelompok ekstruder yang baru diterima sambil tetap menjaga baut penyesuaikan dapat diakses.
Tujuan desain utama adalah: 1) alat validasi ex-situ cepat yang memungkinkan operator mengkalibrasi seluruh batch; 2) mekanisme poka-yoke sehingga ekstruder hanya pas dalam satu orientasi, mencegah kalibrasi salah; 3) jejak 12"×12" yang padat yang cocok untuk lantai manufaktur kami.
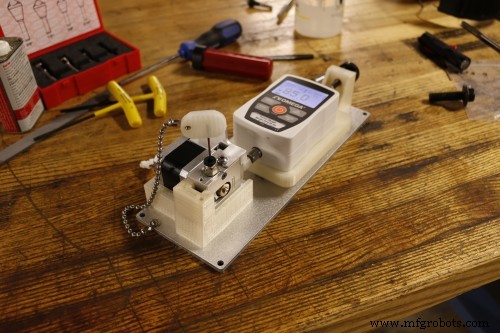
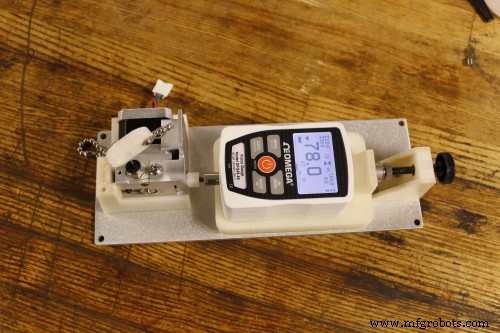
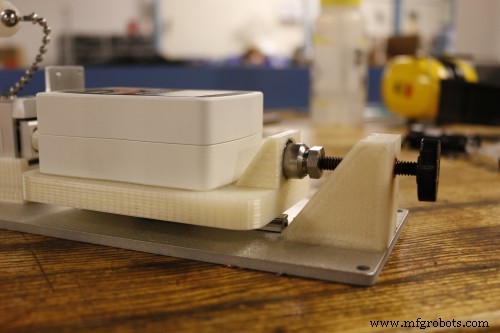
Bennett, salah satu insinyur mekanik kami lainnya, menyampaikan jig akhir. Sistem berpusat pada pengukur gaya Omega DFG35. Ekstruder meluncur ke dalam wadah; roda idler spring yang melayang mengarahkan gaya ke sonda pengukur. Pengukur dipasang pada rel linier, memungkinkan gerakan bebas sepanjang sumbu idler. Baut jempol dengan kepala melayang, dijalin melalui insersi kelingkan leleh, menekan pengukur ke idler tanpa memperkenalkan torsi.
Bennett menggabungkan beberapa fitur khusus cetak 3D. Menggunakan teknik “fiber striping” kami, ia menambahkan penguatan serat setiap 20–40 lapisan, menghasilkan bagian yang sangat kuat dan hemat bahan. Wadah ekstruder diproduksi sebagai satu bagian—geometri yang akan memerlukan beberapa setup CNC yang mahal.
Saat ini, jig terletak di fasilitas manufaktur kami, mengaktifkan alur kerja kontrol kualitas yang terpadu yang menghemat waktu teknisi dan memungkinkan kami untuk mengirim lebih banyak printer Mark Two kepada pelanggan.