Struktur Pendukung Esensial dalam 3D Printing: Wawasan Teknologi dan Praktik Terbaik
Pendahuluan
Karena bagian cetak 3D dibangun lapis demi lapis, diperlukan lapisan sebelumnya untuk dibangun di atasnya. Bergantung pada teknologi cetak 3D spesifik dan kompleksitas model 3D, ini dapat berarti bahwa cetakan 3D memerlukan struktur pendukung.
Saat mempertimbangkan teknologi apa yang akan digunakan untuk mencetak model 3D, penting untuk mempertimbangkan struktur pendukung dan bagaimana mereka dapat mempengaruhi hasil akhir. Struktur pendukung akan berdampak pada finishing permukaan karena mereka memerlukan pekerjaan pemrosesan pasca untuk dihapus, yang mengakibatkan bintik-bintik atau kekasaran permukaan.
Artikel ini membahas pendukung, bagaimana pendukung diimplementasikan untuk setiap teknologi cetak 3D, dan bagaimana penggunaan pendukung dapat mempengaruhi proses pengambilan keputusan desain.
Pendukung dalam FDM
Fused Deposition Modeling (FDM) mengekslus filamen yang dilelehkan pada permukaan bangun sepanjang jalur yang ditentukan. Saat bahan diekstrus, itu mendingin, membentuk permukaan padat yang memberikan fondasi untuk lapisan bahan berikutnya yang akan dibangun di atasnya. Ini diulang lapis demi lapis sampai objek selesai.
Kapan Pendukung Diperlukan dalam FDM?
Dengan pencetakan FDM, setiap lapisan dicetak sebagai serangkaian benang filamen yang dipanaskan yang menempel pada benang di bawah dan di sekitarnya. Setiap benang dicetak sedikit bergeser dari lapisan sebelumnya. Ini memungkinkan model dibangun hingga sudut 45°, sehingga cetakan dapat meluas melebihi lebar lapisan sebelumnya.
Saat fitur dicetak dengan overhang melebihi 45°, itu dapat melengkung dan memerlukan bahan pendukung di bawahnya untuk menahannya. Informasi lebih lanjut tentang overhang dan FDM dapat ditemukan di sini.
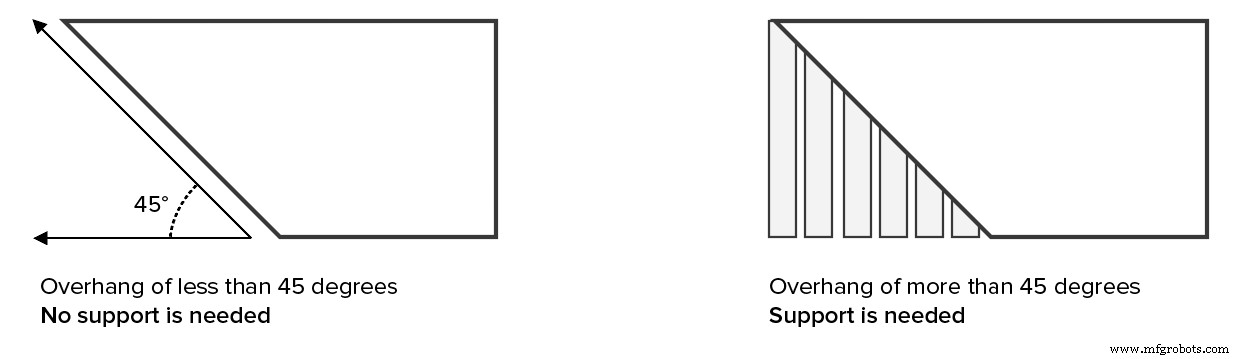
Bridging vs Pendukung
Terdapat pengecualian pada aturan ini:
Bahan panas dapat diregangkan jarak pendek antara dua titik dalam metode yang dikenal sebagai bridging. Bridging memungkinkan bahan dicetak tanpa pendukung dan dengan melengkung minimal. Jika jembatan lebih dari 5 mm, secara umum, pendukung diperlukan untuk memberikan finishing permukaan yang akurat.
Informasi lebih lanjut tentang bridging dan FDM dapat ditemukan di sini.
ABCs (atau YHTs) Pendukung FDM
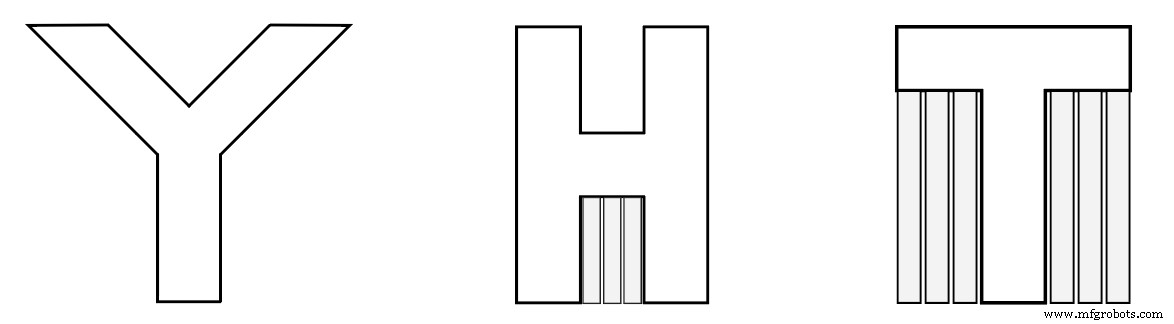
Pertimbangkan huruf Y, H, dan T, dan serangkaian model 3D terkait.
- Lengan model huruf Y dapat dicetak dengan mudah. Bahkan lengan Y melentang, karena mereka membentang pada 45 derajat atau kurang, mereka tidak memerlukan pendukung.
- Huruf H sedikit lebih rumit tetapi jika jembatan tengah di bawah 5 mm, itu dapat dicetak tanpa pendukung atau melengkung apa pun. Melebihi 5 mm dan pendukung akan diperlukan. Untuk contoh ini, jembatan tengah melebihi 5 mm dan pendukung diperlukan.
- Huruf T memerlukan pendukung untuk lengan huruf. Tidak ada yang dapat dicetak lengan luar dan bahan akan jatuh tanpa pendukung.
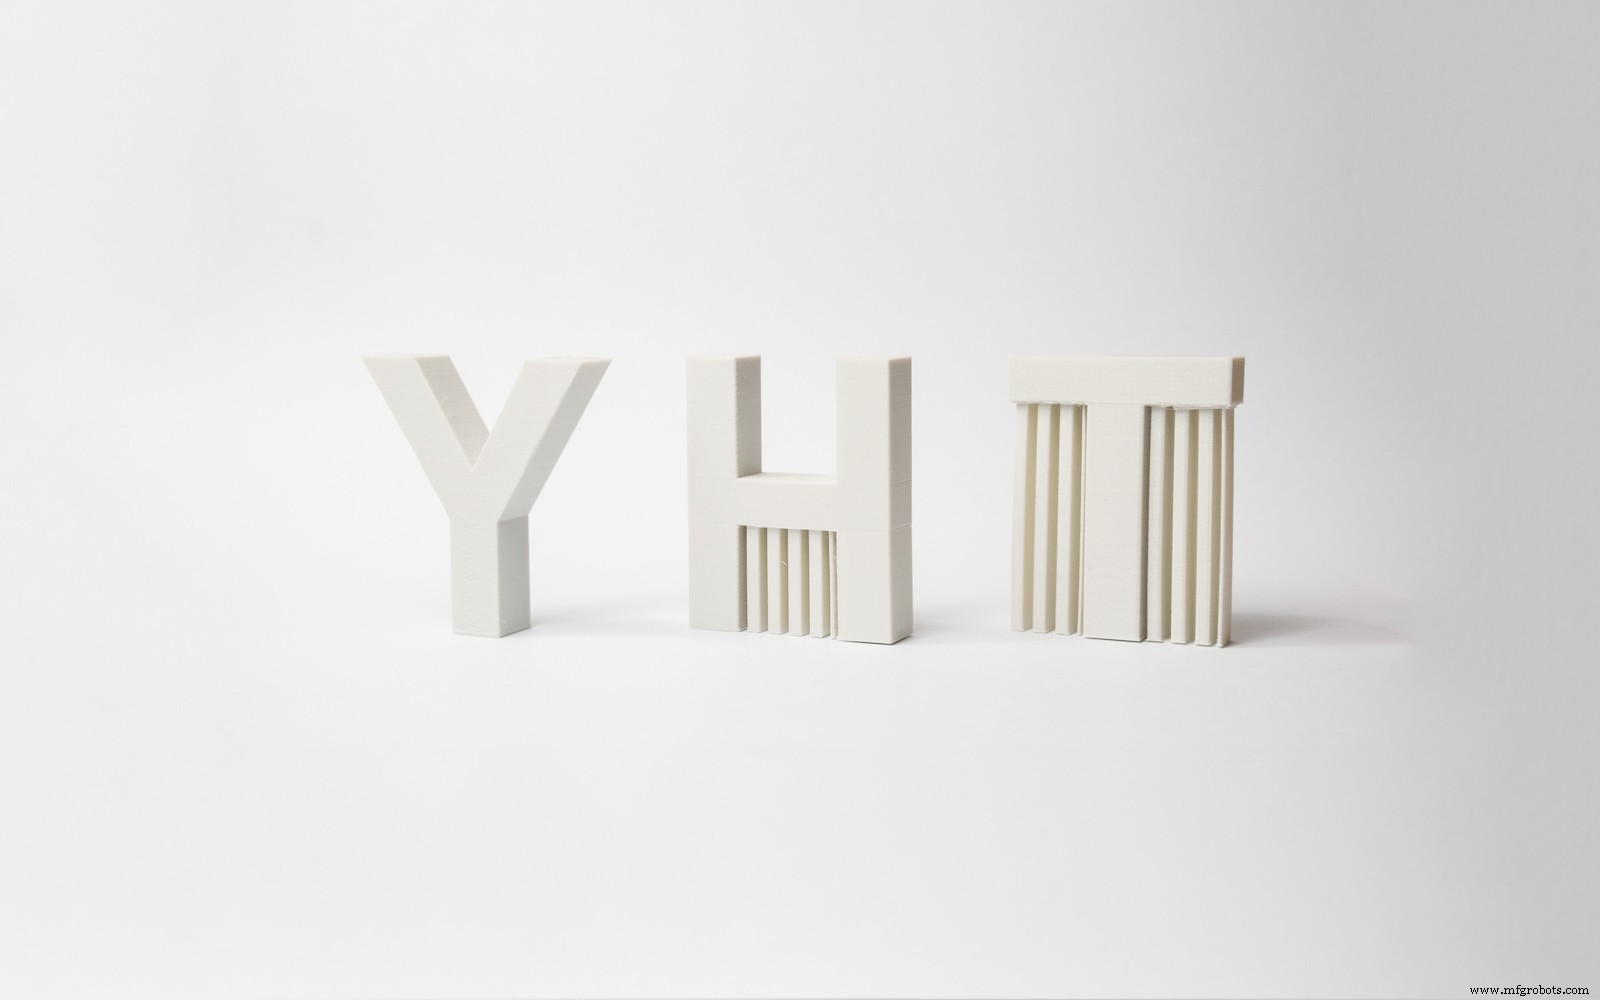
Gambar di bawah ini mengilustrasikan YHT dengan bahan pendukung yang ditampilkan dalam abu-abu muda.
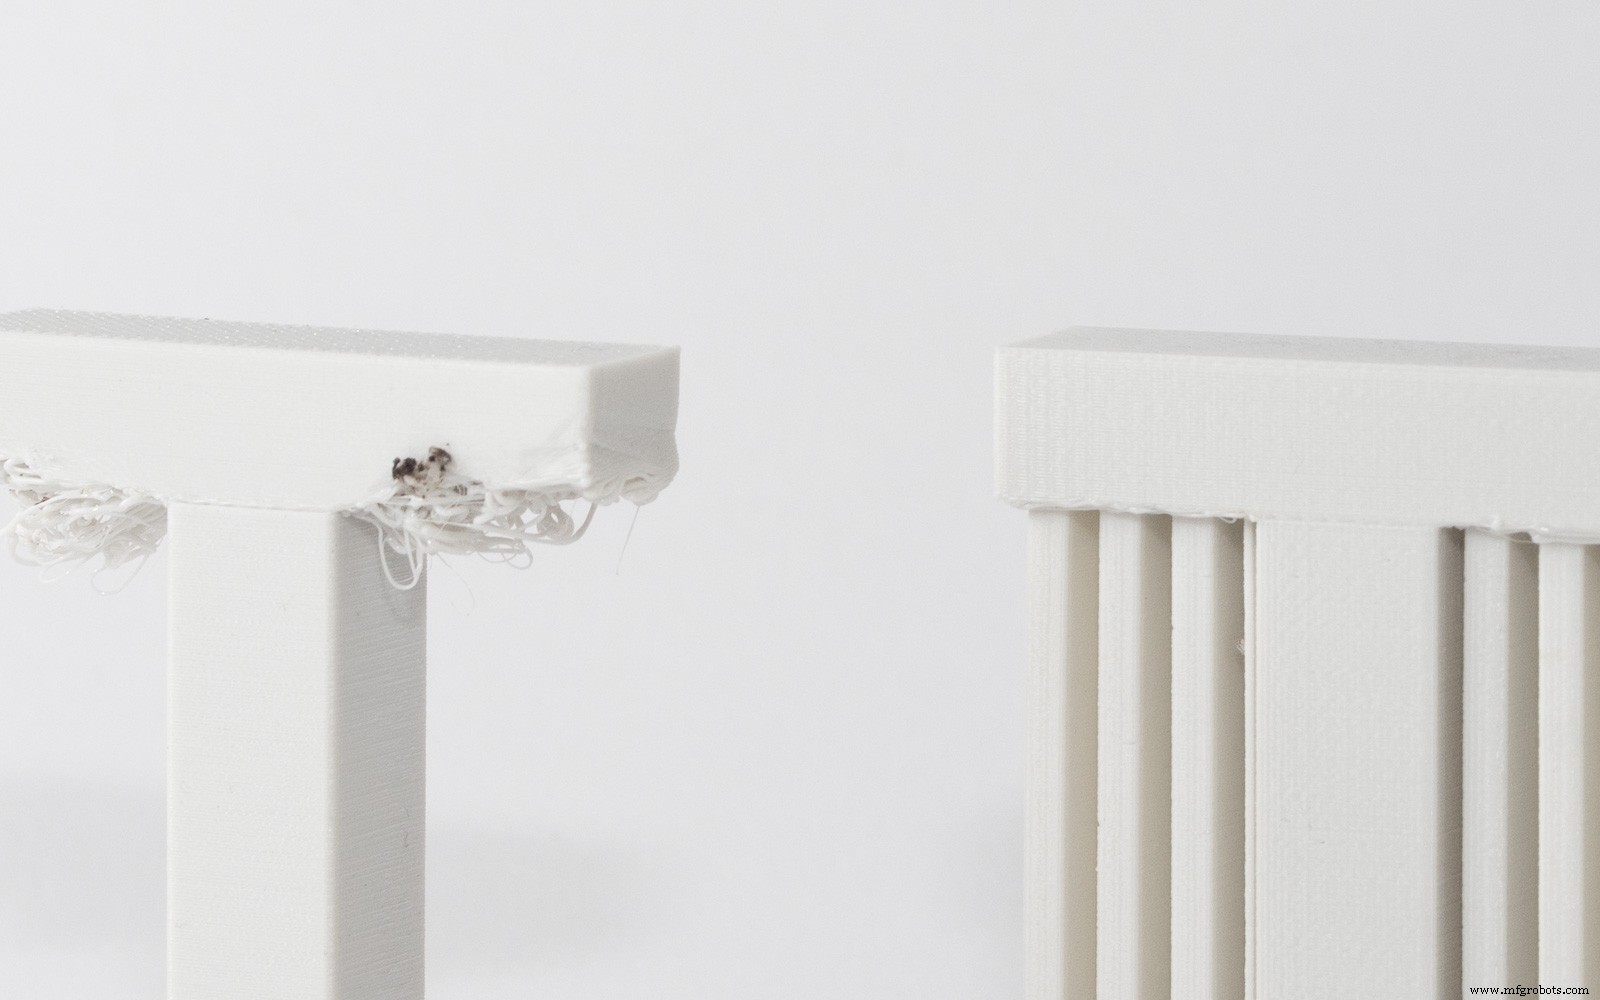
Ini adalah tampilan YHT ketika dicetak. Gambar di bawah ini sekarang menunjukkan hasil T yang dicetak tanpa pendukung. Permukaan memiliki melengkung yang signifikan dan akan memerlukan jumlah besar pemrosesan pasca untuk dibersihkan.
Kelemahan Bahan Pendukung FDM
Salah satu keterbatasan penggunaan pendukung dalam pencetakan FDM adalah pemrosesan pasca selalu diperlukan, yang mengakibatkan tanda-tanda atau kerusakan pada permukaan yang berkontak dengan pendukung.
Masalah lain adalah lapisan yang dicetak di atas pendukung akan kurang sempurna karena pendukung akan sedikit kurang diam dibandingkan lapisan padat.
Pendukung juga dapat sulit dihapus dari fitur kecil dan rumit tanpa memecahkan model.
Selain itu, pendukung memerlukan bahan pencetakan tambahan dan oleh karena itu menimbulkan biaya tambahan. Pendukung juga perlu dihapus, menciptakan lebih banyak pekerjaan untuk penyedia layanan cetak 3D yang juga dapat meningkatkan total biaya pekerjaan cetak.
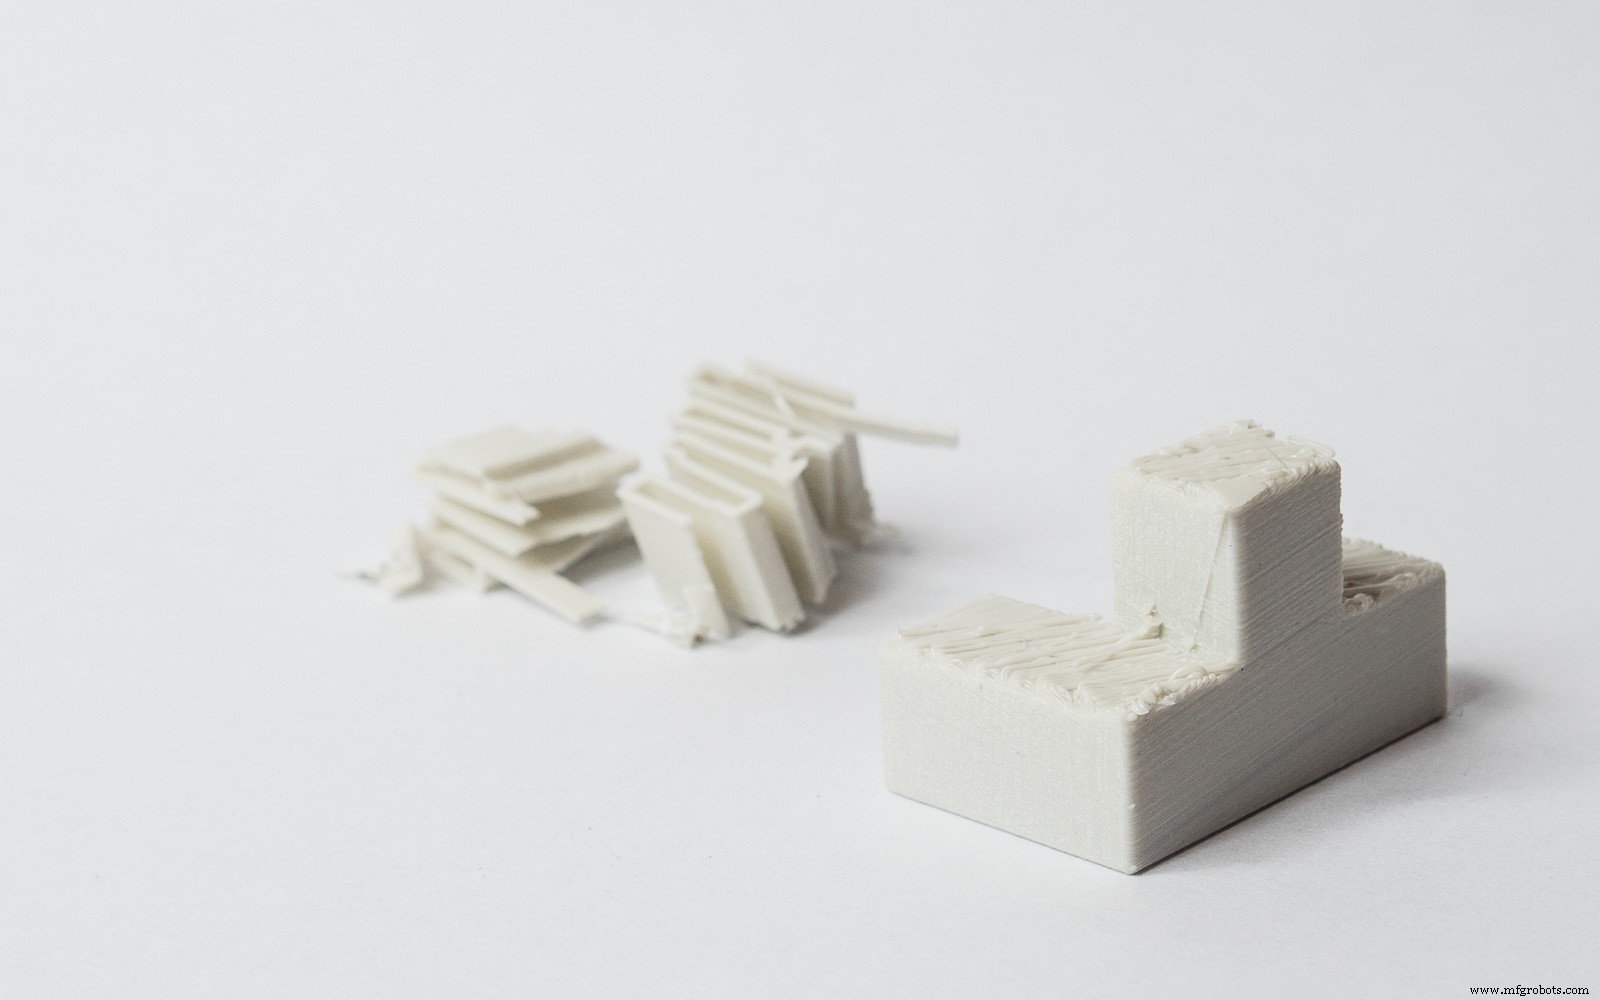
Berapa Banyak Pendukung yang Diperlukan untuk Cetakan FDM Saya?
Contoh bangku di bawah ini hanya memerlukan jumlah terbatas pendukung yang ditempatkan di lokasi yang benar untuk memungkinkannya dicetak secara akurat.
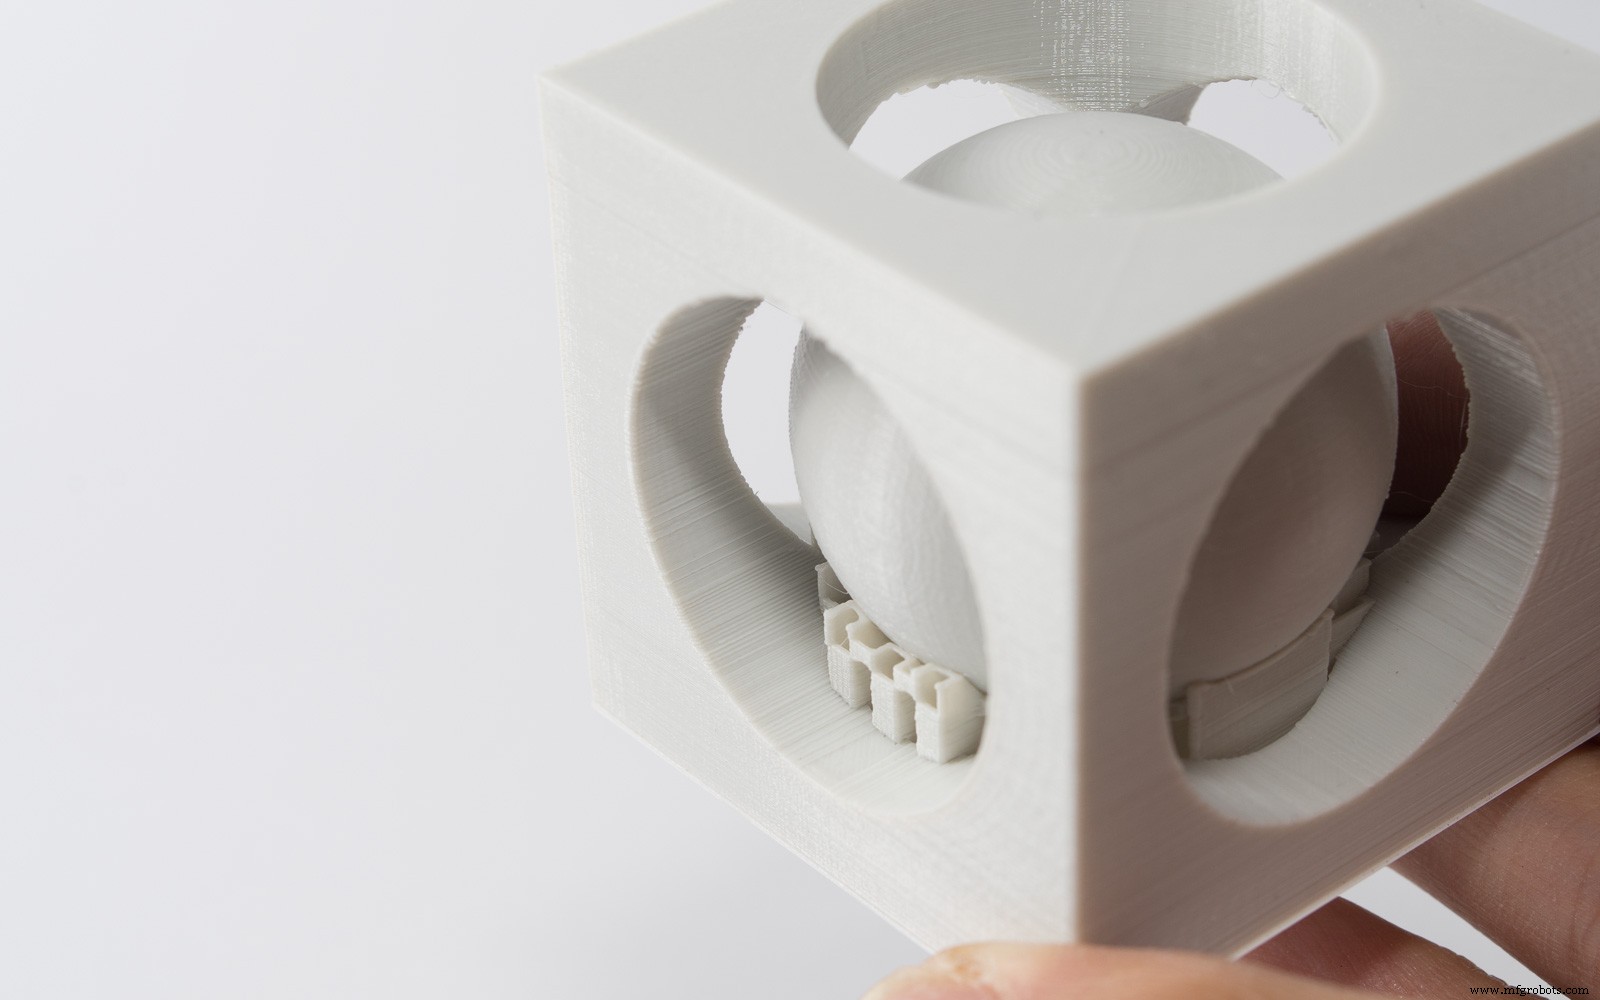
“Ball in a Cube” yang ditunjukkan di bawah ini adalah contoh yang memerlukan jumlah besar pendukung.
Penghapusan pendukung dalam contoh ini kompleks dan melibatkan penghapusan setiap elemen pendukung dengan alat penyepit hidung panjang sambil mencoba membatasi kerusakan pada permukaan di sekitar pendukung. Pengikisan atau menghaluskan permukaan setelah penghapusan pendukung juga sangat sulit.
Tanpa bahan pendukung, model ini secara tidak dapat dicetak dalam FDM tanpa mengorbankan kualitas dan akurasi. Dalam hal ini - meskipun dengan biaya dan waktu pencetakan tambahan - bahan pendukung tambahan yang digunakan adalah penting untuk dapat menyelesaikan pencetakan.
Dua Jenis Pendukung FDM
Metode pencetakan FDM menggunakan dua jenis pendukung:
- Pertama, sejenis harmonika datar, atau lattice, adalah yang paling umum dan paling cocok untuk sebagian besar cetakan FDM.
- Jenis lain adalah pendukung 'seperti pohon' dan dipilih oleh beberapa printer. Metode pendukung ini kurang populer, namun memiliki kontak lebih sedikit dengan permukaan cetak yang dapat menghasilkan finishing permukaan yang lebih baik setelah pemrosesan pasca.
Operator printer secara umum akan menentukan jenis pendukung yang paling sesuai dengan aplikasi Anda dan sehingga meminimalkan dampak estetika pada desain Anda.
Penasaran tentang biaya dan opsi bahan untuk FDM?
Dapatkan penawaran instan Lihat semua bahan FDM 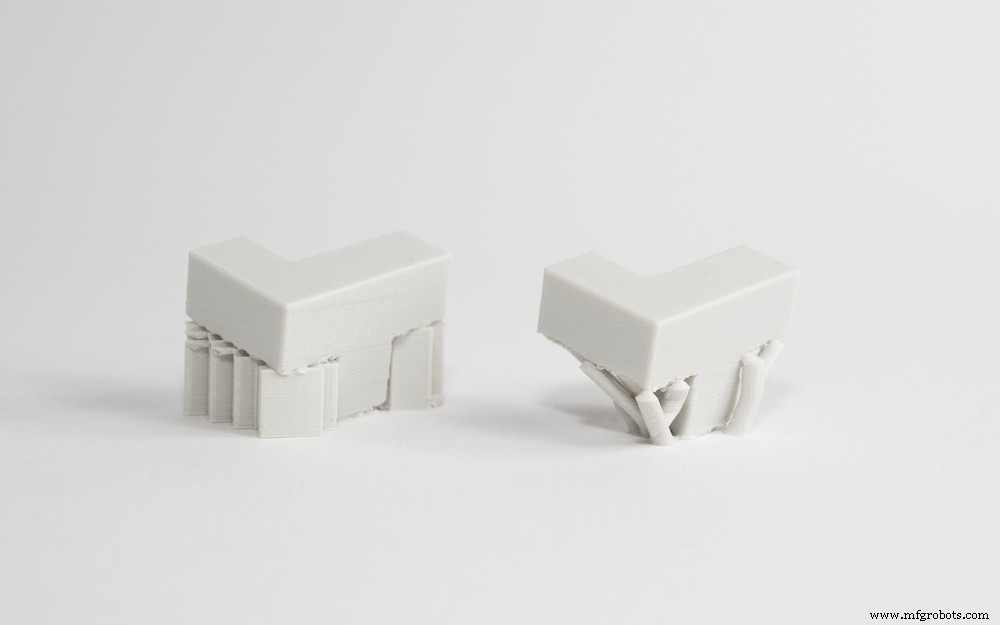
Pendukung Larut
Pada printer yang disesuaikan dengan dua printhead, bahan pendukung dapat dicetak dengan bahan yang larut yang tidak terlepas dari bagian melainkan larut dalam larutan kimia yang tidak mempengaruhi bahan utama model yang dicetak.
Ini akan menghasilkan finishing permukaan yang lebih baik di tempat pendukung berkontak dengan bahan utama tetapi dapat menjadi solusi yang mahal dan memakan waktu.
Contohnya adalah mesin Ultimaker 3, yang menggunakan pendukung dicetak dalam PVA yang mudah larut setelah pencetakan. Semua mesin FDM industri menggunakan pendukung larut.
Struktur Pendukung SLA & DLP
Stereolithography (SLA) dan Digital Light Processing (DLP) membuat objek cetak 3D dari resin cair (photopolymer) dengan menggunakan sumber cahaya untuk mengakibatkan cairan material menjadi padat.
Bergantung pada jenis printer yang tepat, ini berarti model baik ditarik keluar dari wadah yang berisi bahan cair saat menjadi padat oleh sumber cahaya melalui jendela transparan di bawah (bottom-up), atau ditelan ke dalam cairan saat lapisan atas dirawat oleh sumber cahaya dari atas (top-down).
Kapan Pendukung Diperlukan dalam SLA & DLP?
Untuk memastikan cetakan menempel pada platform cetak dan tidak melayang di wadah, printer SLA dan DLP memerlukan penggunaan pendukung dalam hampir semua kasus.
Struktur pendukung dari printer ini terlihat seperti rusuk tipis, dengan hanya ujung kecil yang benar-benar menyentuh model untuk menghemat bahan dan waktu pencetakan. Jumlah pendukung, lokasi mereka, di mana mereka menyentuh model dan struktur dihitung oleh perangkat lunak dan bergantung pada bentuk, orientasi, dan bobot bagian yang dicetak.
SLA dan DLP adalah beberapa teknologi yang paling akurat, mampu mencetak objek terkecil dan paling rumit dengan detail yang akurat. Dengan pemrosesan pasca yang tepat, penggunaan pendukung tidak mempengaruhi kualitas cetakan.
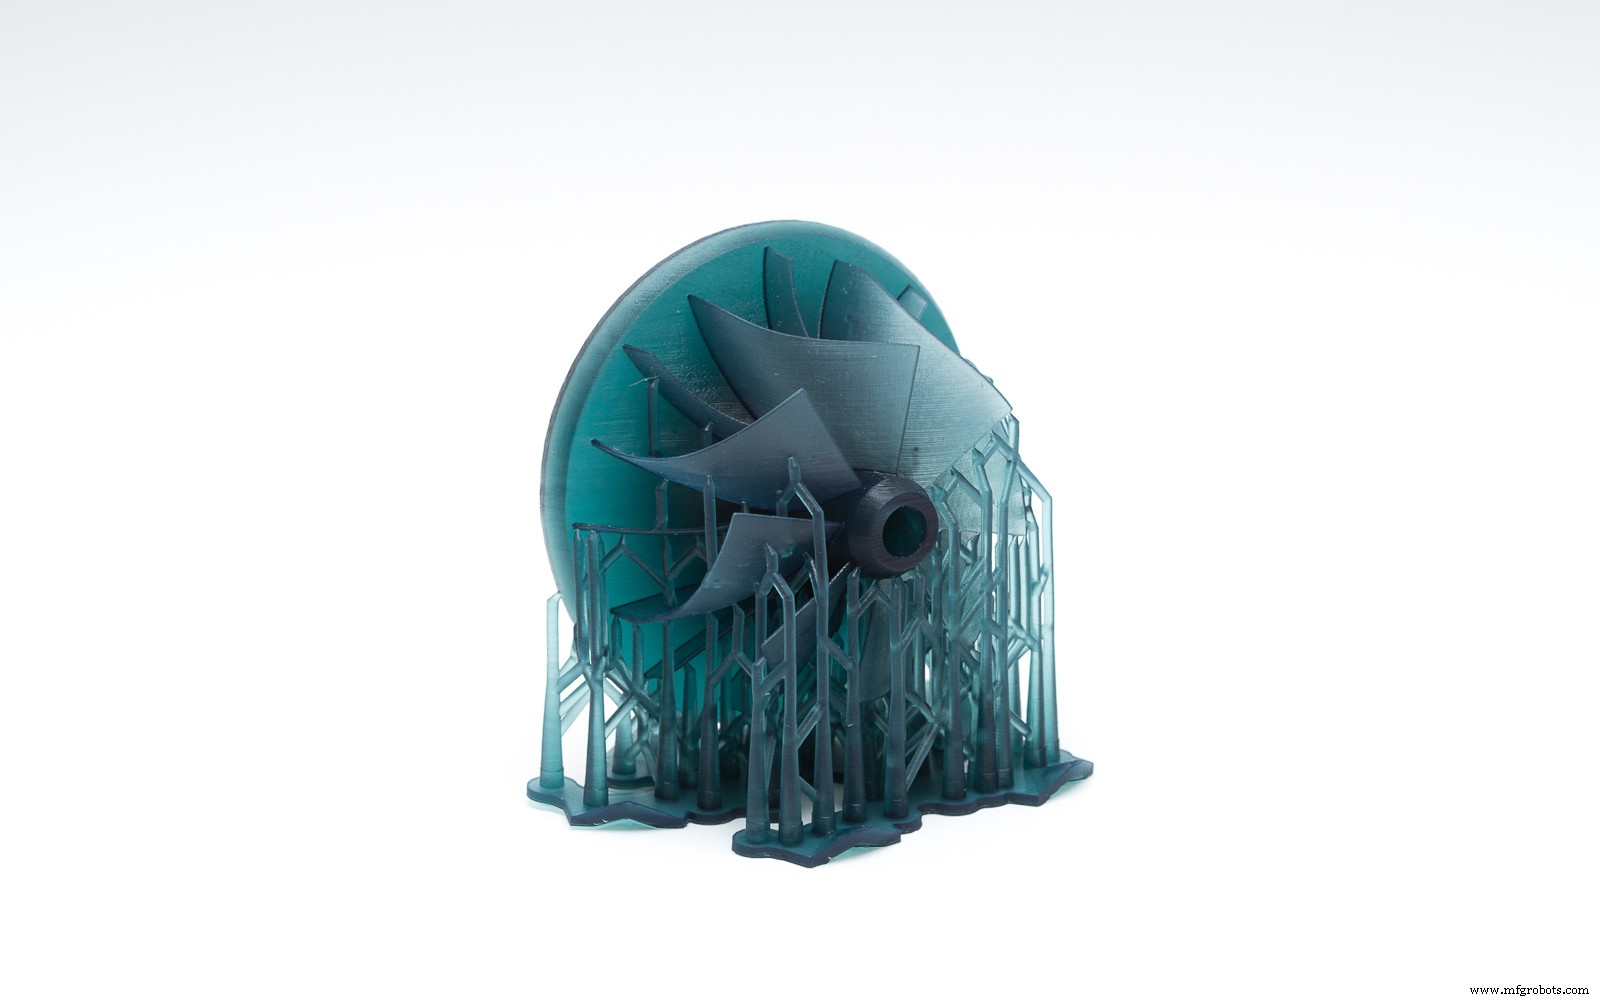
Menghapus Bahan Pendukung dari Cetakan SLA & DLP
Pertama, Isopropyl Alcohol (IPA) digunakan untuk mencuci resin cair dari bagian yang selesai. Struktur pendukung dapat dipecahkan dari permukaan model atau dihapus menggunakan alat penyepit. Tempat-tempat di mana pendukung berkontak dengan objek kemudian diikis untuk menghapus tanda-tanda yang tersisa.
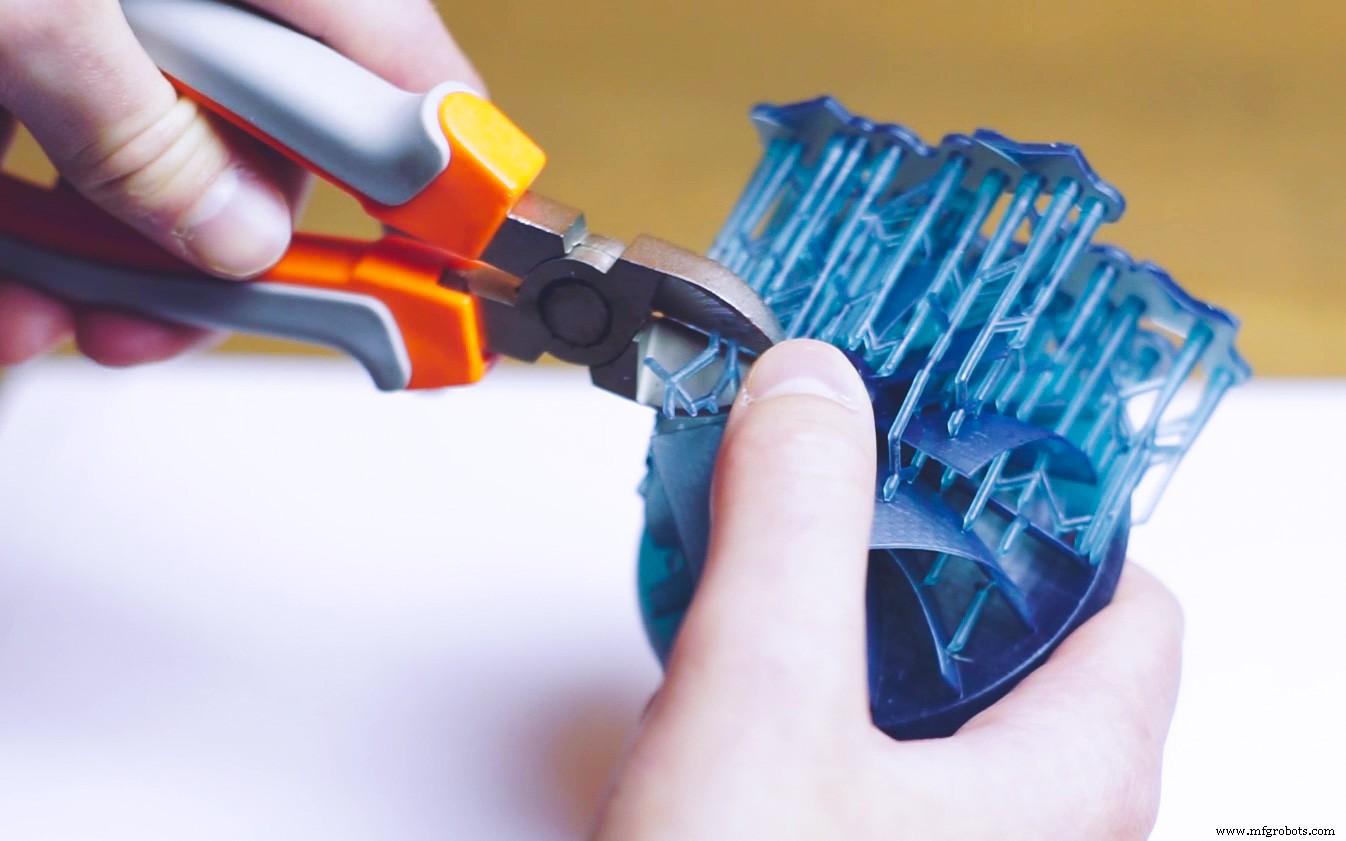
Pertimbangan Desain untuk Pendukung dalam SLA & DLP
Orientasi bagian memainkan peran yang krusial di mana pendukung terletak untuk pencetakan SLA dan DLP. Dengan mengubah orientasi bagian, jumlah pendukung (dan oleh karena itu biaya cetakan) dapat dikurangi secara drastis.
Orientasi juga memainkan peran penting di mana pendukung akan terletak. Jika penampilan estetika permukaan pada komponen adalah prioritas, mengorientasikan bagian sehingga ada sedikit atau tidak ada pendukung yang berkontak dengan area tersebut juga dapat menjadi opsi.
Untuk cetakan kompleks dengan jumlah detail yang tinggi dan banyak fitur tipis atau rumit, membagi cetakan menjadi bagian terpisah dan kemudian merakitnya bersama-sama (melalui koneksi snap-fit, bagian bersinterlock, atau perekat) juga dapat meningkatkan kualitas dan penampilan cetakan.
Penasaran tentang biaya dan opsi bahan yang tersedia untuk SLA/DLP?
Dapatkan penawaran instan Lihat semua bahan SLA 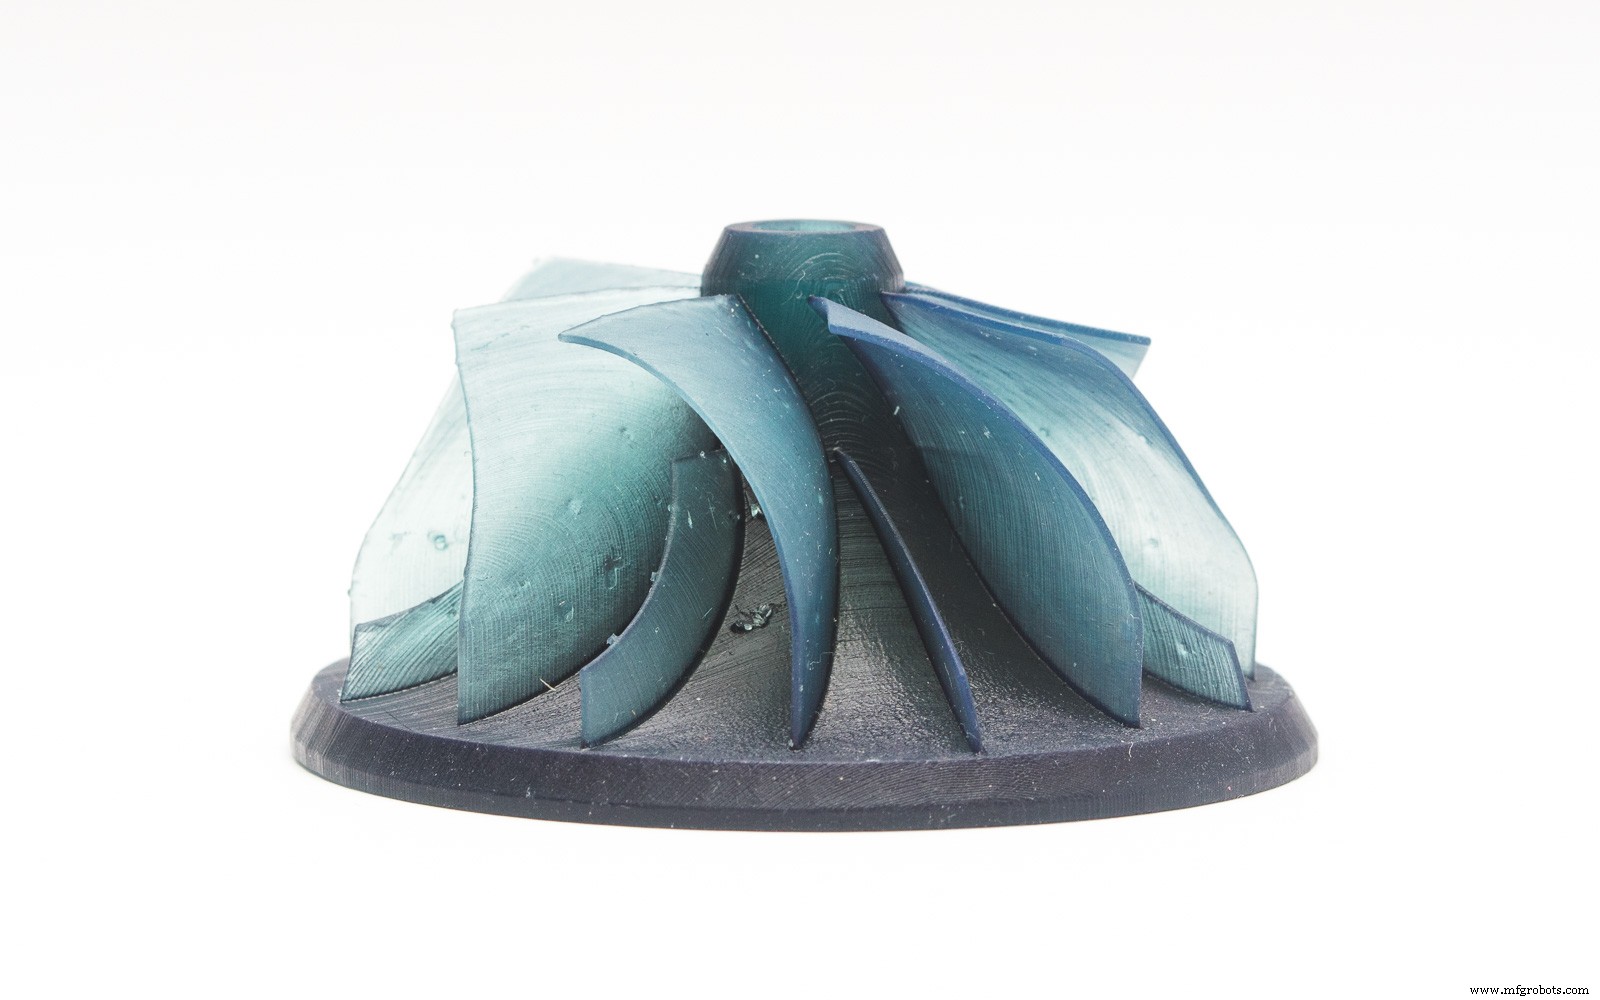
Struktur Pendukung Material Jetting
Teknologi Material Jetting (Stratasys PolyJet dan 3D Systems MultiJet Modeling) mirip dengan pencetakan inkjet, tetapi alih-alih menembuskan titik tinta pada kertas, printer 3D ini menembuskan lapisan photopolymer cair pada trali pembangun dan mengeringkannya segera menggunakan cahaya UV.
Kapan Pendukung Diperlukan dalam Material Jetting?
Printer ini memerlukan penggunaan bahan pendukung dalam semua kasus di mana ada bagian yang melengkung, terlepas dari sudut. Pendukung atau larut dalam air atau dihapus selama pemrosesan pasca menggunakan alat penyepit, air jetting, kolam ultrasonik, dan pengikisan pasir.
Tidak seperti FDM, pendukung untuk teknologi ini tidak sama sekali merusak penampilan, kualitas permukaan atau properti teknis cetakan. Setelah pemrosesan pasca yang tepat, hampir tidak mungkin untuk membedakan bagian yang ditutupi pendukung dari bagian lain dari cetakan.
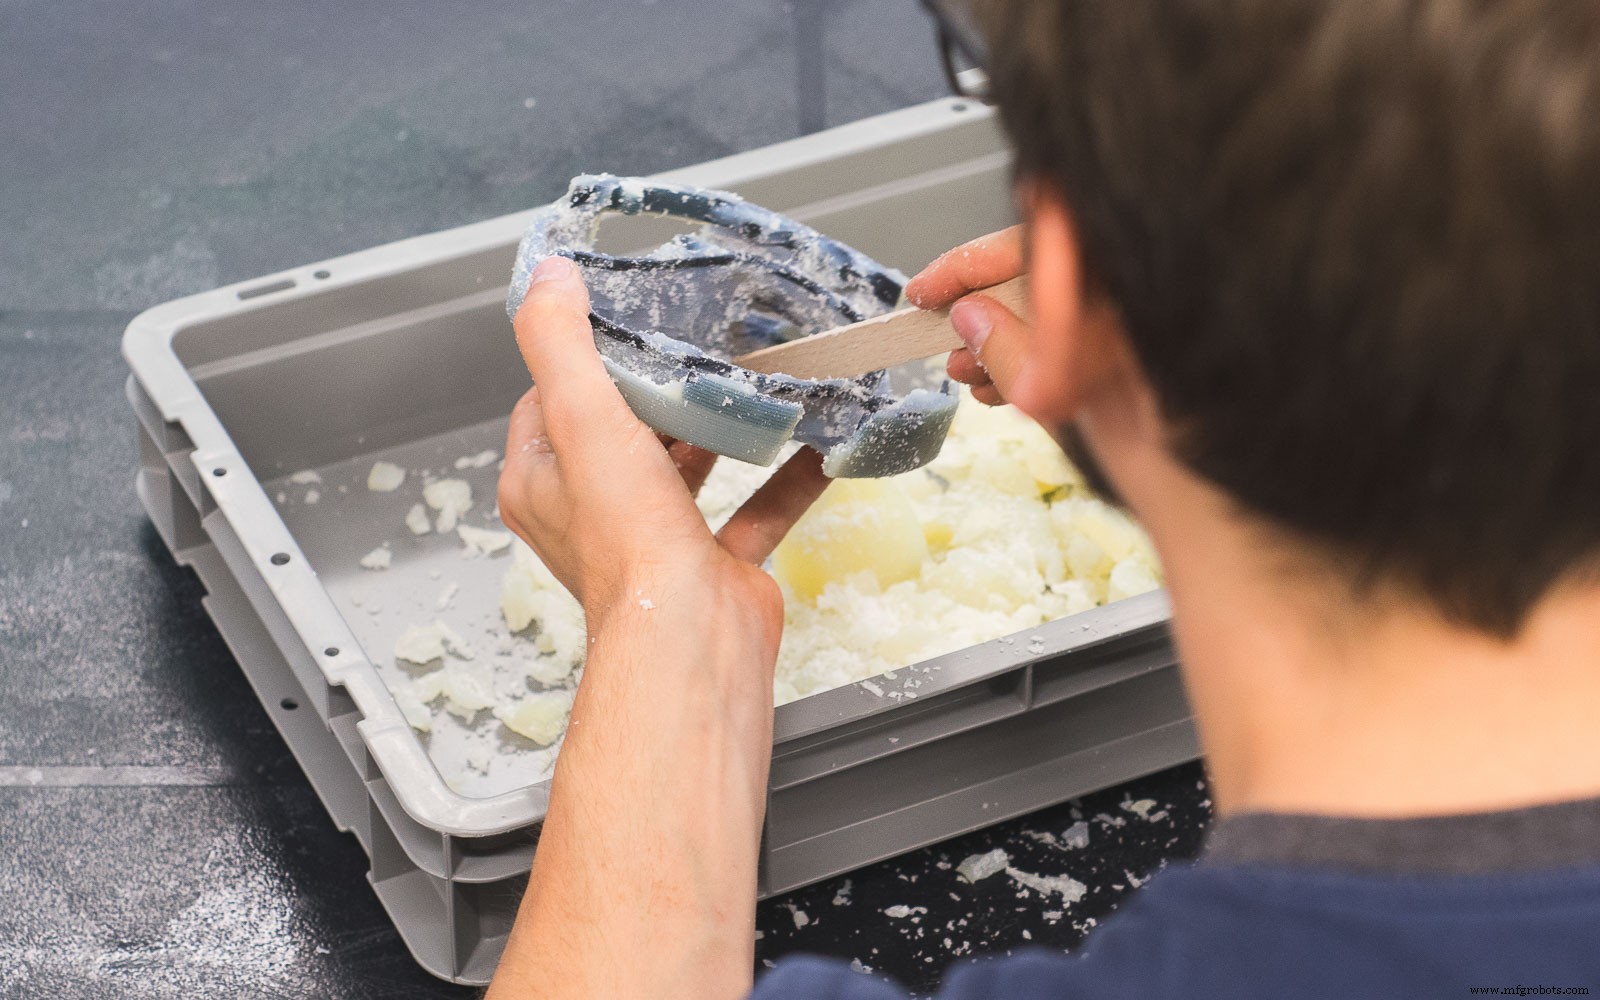
Pertimbangan Desain untuk Pendukung dalam Material Jetting
Karena alat tenaga (airjet, pengikisan pasir) yang digunakan selama pemrosesan pasca, bagian rumit dari model mungkin akan rusak atau melengkung. Pastikan untuk mengikuti aturan Material Jetting untuk menghindari masalah apa pun. Jika model Anda memiliki bagian rumit dan kawat tipis, pencetakan SLS direkomendasikan sebagai gantinya.
Struktur Pendukung SLS
Selective Laser Sintering (SLS) memfusu bahan bubuk dalam kamar menggunakan laser.
Untuk SLS tidak ada kebutuhan untuk struktur pendukung karena bubuk bertindak sebagai pendukung saat objek dibangun lapis demi lapis. Ini memberikan banyak kebebasan desain tetapi juga biasanya meningkatkan biaya dan waktu untuk mencetak bagian. SLS membutuhkan waktu untuk kamar bangun mendingin dan membersihkan cetakan memerlukan proses finishing multi-langkah, termasuk menghapus bubuk yang tidak terfusi, biasanya dengan pistola udara.
Penasaran tentang biaya dan opsi bahan yang tersedia untuk SLS?
Dapatkan penawaran instan Lihat semua bahan SLS 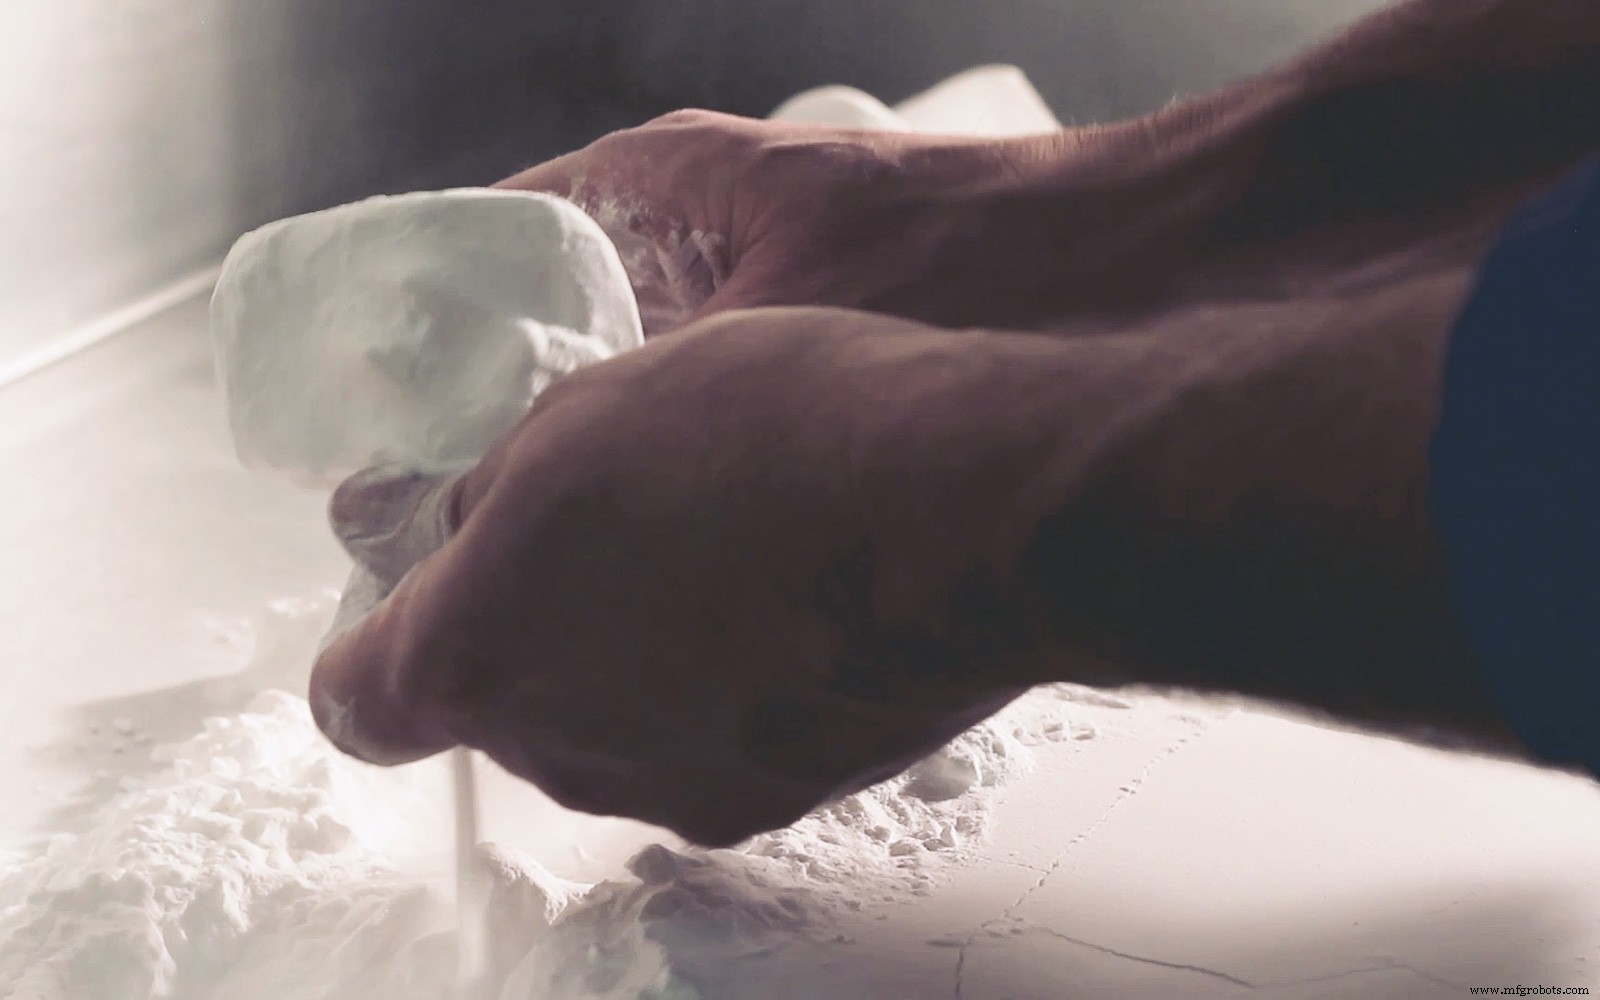
Struktur Pendukung Binder Jetting
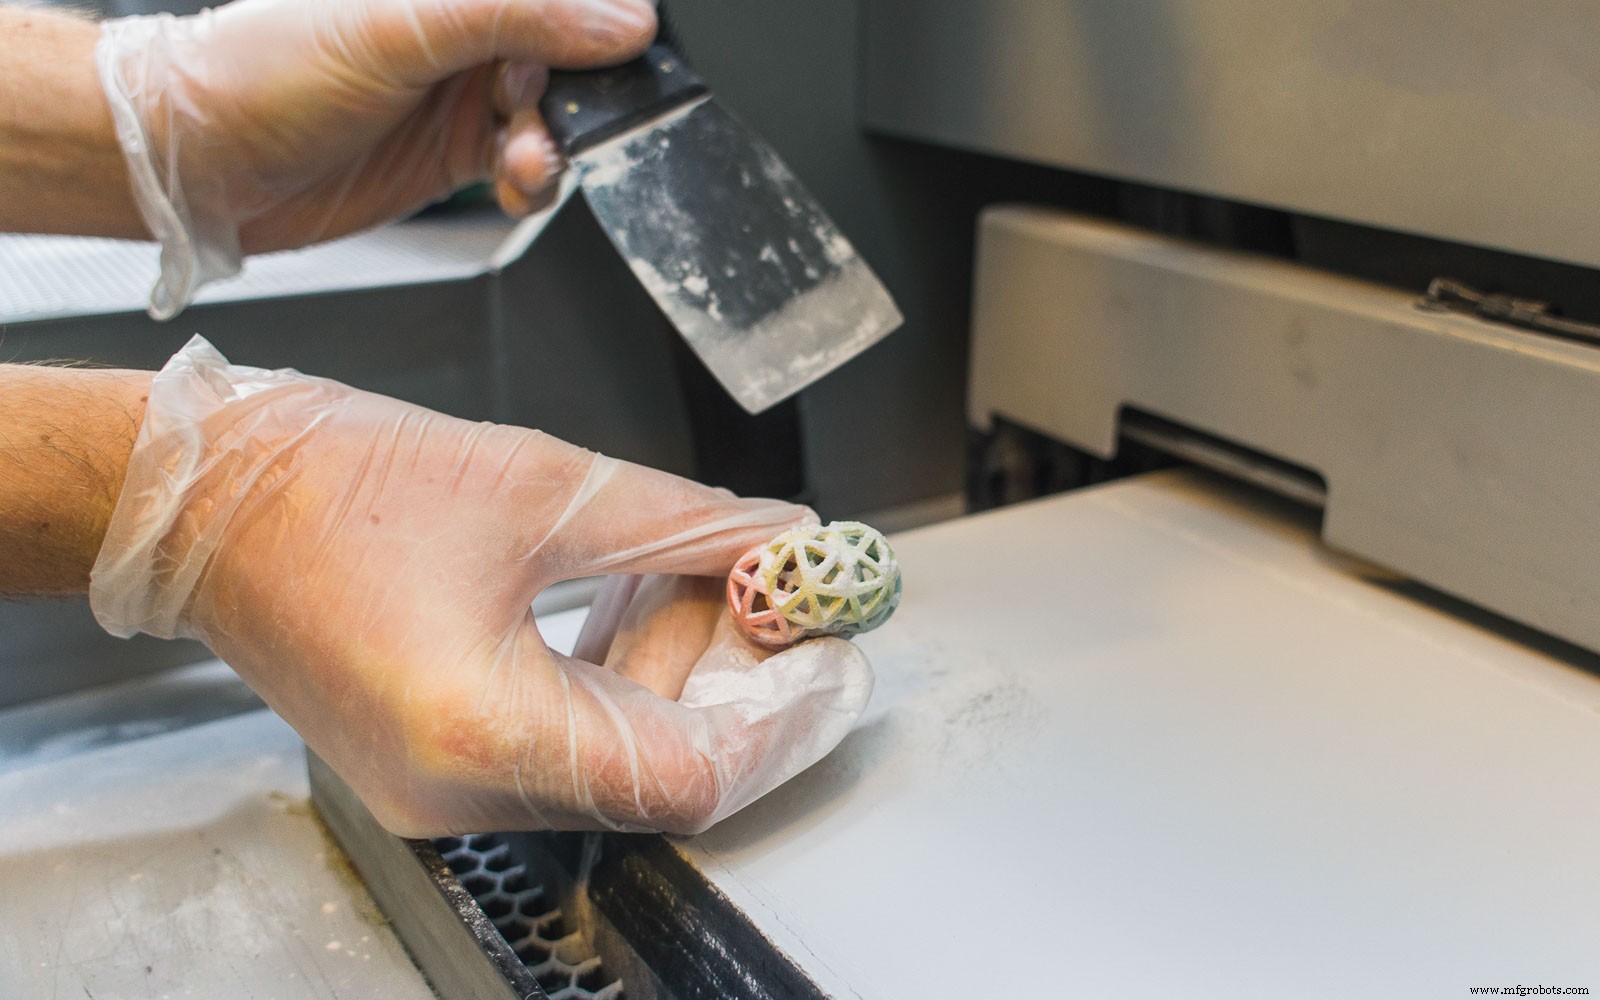
Binder jetting mirip dengan SLS dalam cara printer menggunakan lapisan tipis bahan bubuk untuk membangun objek, tetapi alih-alih menggunakan laser yang menyinter lapisan bersama-sama, printer ini menggunakan agen pengikat yang diekstrus dari nozzle untuk mengikat bubuk bersama-sama.
Sama seperti SLS, tidak ada kebutuhan untuk struktur pendukung karena bubuk bertindak sebagai pendukung saat objek dibangun, tetapi membersihkan dan pemrosesan pasca cetakan memerlukan proses finishing multi-langkah, termasuk menghapus bubuk yang tidak terfusi, biasanya dengan pistola udara.
Teknologi pencetakan logam menggunakan struktur pendukung untuk mempertahankan model tetap pada plat dasar selama proses pembangunan dalam semua kasus, tetapi overhang dengan sudut lebih besar dari 35 derajat dapat dibangun tanpa pendukung. Saat pendukung diperlukan, penting untuk memastikan bahwa mereka mudah diakses atau tidak dapat dihapus selama pemrosesan pasca.
Penggunaan pendukung tidak mempengaruhi kualitas cetakan sama sekali, dan dengan pemrosesan pasca yang tepat, semua tanda dapat dihapus dari model yang dicetak.
Penasaran tentang biaya dan opsi bahan yang tersedia untuk Pencetakan Logam 3D?
Dapatkan penawaran instan Lihat semua bahan Pencetakan Logam 3D 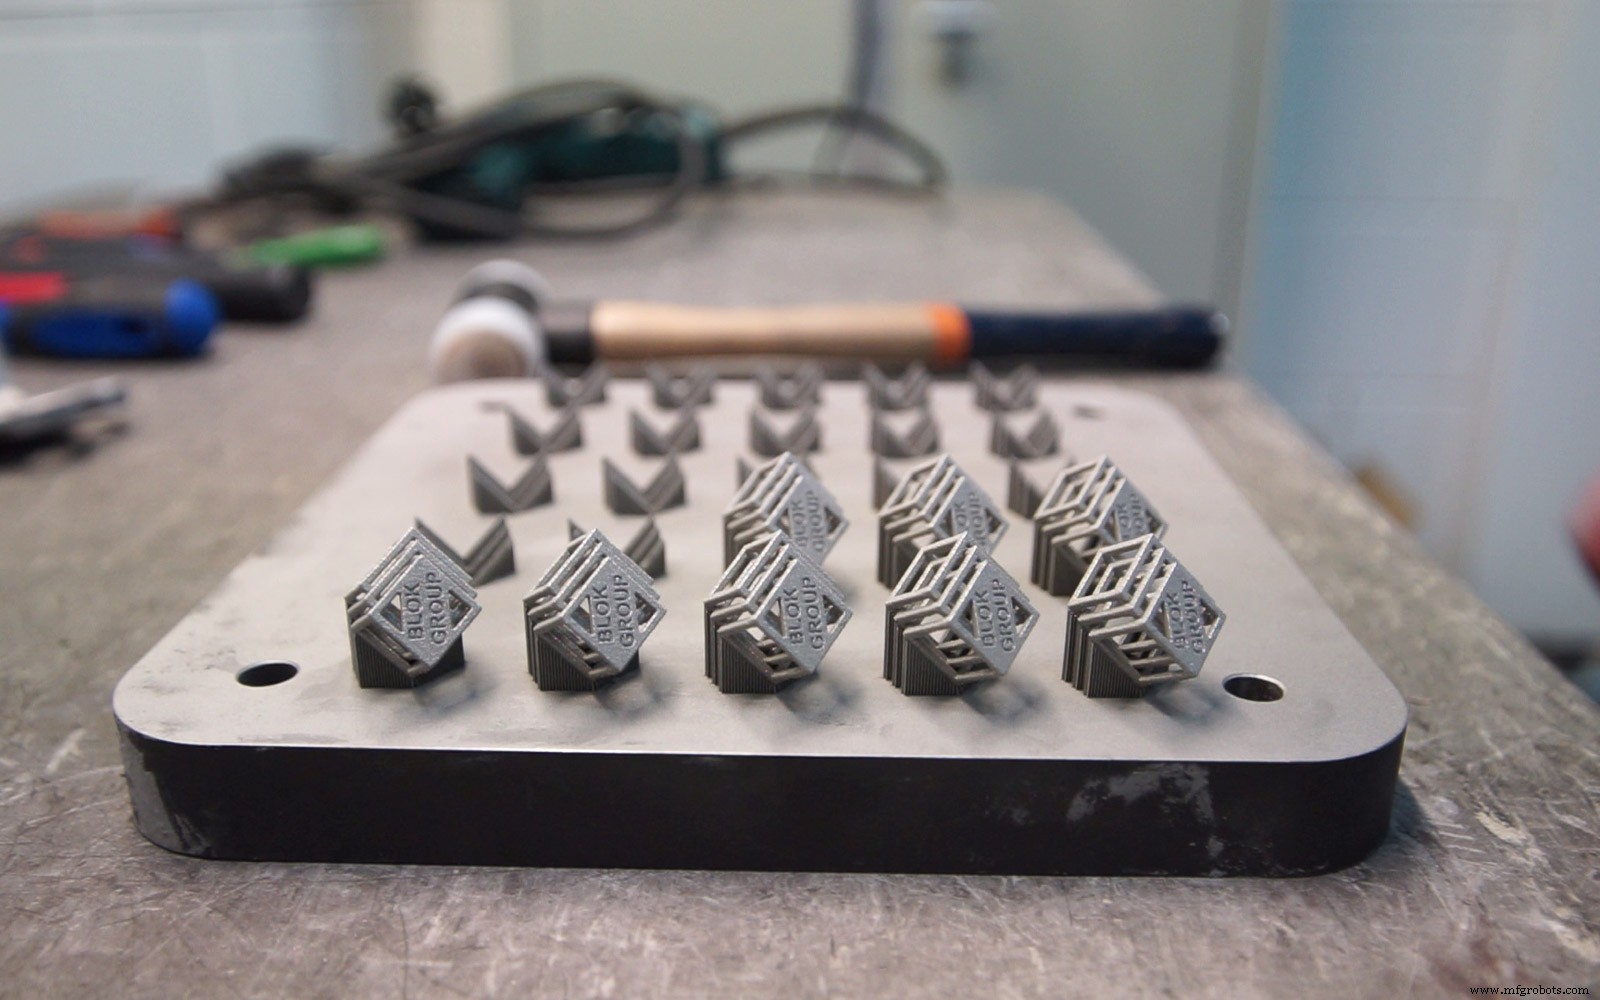
Aturan Praktis
- Pendukung secara umum akan memiliki dampak yang merusak pada penampilan bagian (kecuali Material Jetting). Pemrosesan pasca secara umum diperlukan untuk memperbaiki finishing permukaan setelah penghapusan pendukung.
- Semakin banyak pendukung yang ditambahkan, semakin kompleks desain dapat dibuat. Jumlah pendukung yang digunakan dapat dioptimalkan (orientasi bagian, tingkat akurasi yang diperlukan dll) untuk menurunkan biaya dan waktu cetak.
- Tabel di bawah ini merangkum apakah pendukung diperlukan untuk setiap teknologi cetak 3D:
| Teknologi Pencetakan | Pendukung Diperlukan |
| FDM | Bergantung pada geometri model |
| SLA & DLP | Selalu diperlukan |
| Material Jetting | Selalu, tapi larut |
| SLS | Tidak pernah |
| Binder Jetting | Tidak pernah |
| Pencetakan Logam | Selalu |



