Meningkatkan Cetak 3D: Menguasai Struktur Dukungan untuk Konstruksi Kompleks
Salah satu keterbatasan utama dari teknologi pencetakan 3D FFF adalah kebutuhan untuk mencetak setiap lapisan di atas yang sebelumnya, tanpa kemampuan untuk menghasilkan jantung, kantilever, atau dinding dengan kemiringan besar.
Untuk mengatasi ini, umum menggunakan struktur dukungan yang dicetak yang berfungsi sebagai basis dukungan untuk elemen-elemen sebelumnya. Struktur ini dikenal sebagai dukungan.
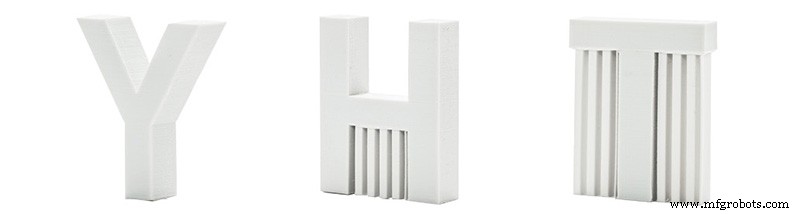
Gambar 1: Dukungan pada bagian yang dicetak 3D. Sumber: 3DHubs
Bagian dari Dukungan
Bracket terutama terdiri dari empat bagian:
- Dukungan: Ini adalah struktur yang mendukung lapisan kantilever.
- Dukungan padat: Lapisan terakhir dari dukungan yang bersentuhan dengan bagian disebut dukungan padat. Namanya karena lapisan-lapisan ini memiliki densitas lebih tinggi dari sisa dukungan. Ini adalah parameter opsional yang meningkatkan dukungan bagian dengan menyediakan permukaan kontak yang lebih besar, tanpa meningkatkan biaya bahan secara signifikan.
- Pemisahan horizontal: Ini adalah ruang antara dinding sisi dukungan dan dinding bagian. Ini mencegah benda kerja menempel secara lateral ke dukungan.
- Celahan vertikal: Ini adalah ruang antara wajah atas dukungan dan benda kerja.
Jenis Dukungan
Bergantung pada bahan di mana dibuat, dukungan dapat diklasifikasikan sebagai larut dan tidak larut. Dalam kasus printer dengan satu ekstruder, dukungan harus selalu dihasilkan dalam bahan yang sama dengan bagian. Dalam kasus ekstruder ganda, dukungan dapat dihasilkan dalam bahan yang berbeda dari bahan bagian. Dalam kasus ini, umum menggunakan bahan yang larut dalam pelarut di mana bagian tidak terlarut (lihat filamen pelarut untuk dukungan).
Parameter Konfigurasi Media
Penggunaan bahan larut atau tidak larut akan mengonfigurasi substrat, jadi sangat penting untuk mengetahui parameter yang berbeda dan bagaimana mereka mempengaruhi perilaku substrat.
Setiap perangkat lunak pemotong mungkin mencakup parameter miliknya sendiri yang tidak tersedia dalam program lain, jadi disarankan untuk mengonsultasikan manual perangkat lunak yang digunakan. Namun, ada serangkaian parameter yang umum untuk semuanya dan yang memungkinkan konfigurasi semua jenis dukungan:
- Ambang dukungan atau kantilever: Ini adalah sudut dinding maksimum dari mana dukungan akan dihasilkan. Secara umum, nilai antara 30 dan 60 digunakan. Tinggi lapisan kecil memungkinkan kemiringan lebih tinggi dicetak tanpa dukungan, sementara tinggi lapisan besar mungkin memerlukan dukungan bahkan dengan kemiringan kecil.
- Jenis/Pola pengisi: Pengisi dikonfigurasi sebagai struktur dengan densitas rendah. Pola yang dapat dipilih mirip dengan yang digunakan dalam pengisi bagian. Unidirectional (garis) akan lebih cepat dan lebih mudah dihapus, meskipun mungkin kurang stabil pada bagian tinggi, sementara bidirectional (grid) memberikan stabilitas lebih besar tetapi mungkin lebih sulit dihapus, terutama dalam lubang kecil.
- Densitas dukungan: Ini adalah rasio antara ruang kosong dan bahan dalam dukungan. Densitas lebih tinggi menghasilkan dukungan yang lebih stabil, tetapi dengan biaya bahan yang lebih tinggi dan kesulitan untuk menghapusnya. Nilai di bawah 30% biasanya digunakan.
- Jumlah lapisan dukungan padat: Ini adalah jumlah lapisan yang bersentuhan dengan bagian dan yang akan memiliki densitas lebih tinggi dari sisa dukungan. Disarankan untuk menggunakan setidaknya 3.
- Densitas dukungan padat: Ini adalah densitas lapisan terakhir dukungan yang bersentuhan dengan bagian. Nilai di atas 30% biasanya digunakan untuk substrat tidak larut dan di atas 80% untuk substrat larut.
- Pemisahan vertikal: Ini adalah jarak antara lapisan terakhir dukungan dan lapisan pertama bagian. Secara umum, setara dengan satu lapisan digunakan ketika dukungan tidak larut digunakan dan nol ketika dukungan larut digunakan.
Dalam kasus printer ekstruder ganda, mungkin untuk memilih ekstruder yang berbeda untuk substrat dan untuk substrat padat. Ini sangat membantu untuk menghemat bahan larut (biasanya dengan biaya lebih tinggi) dan waktu saat melarutkan substrat. Oleh karena itu, disarankan untuk memilih ekstruder yang sama yang mencetak bagian untuk dukungan, dan ekstruder dengan bahan larut hanya untuk dukungan padat. Dengan cara ini, saat antarmuka ini dilarutkan, sisa dukungan mudah dilepaskan dari bagian tanpa perlu dilarutkan. Dengan konfigurasi ini, disarankan untuk menggunakan setidaknya 5 lapisan dukungan padat dengan pemisahan sama dengan nol.
Masalah Umum dengan Dukungan Larut
Bahan larut, dan terutama bahan yang larut air, sering kali lebih sulit dicetak. Beberapa masalah umum adalah:
- Kelembaban: Ini hanya berkaitan dengan bahan yang larut air. Bahan-bahan ini sangat sensitif terhadap kelembaban, jadi harus disimpan dalam kondisi yang sesuai. Selain itu, disarankan untuk menggunakan kotak tertutup atau desikan selama pencetakan, karena mereka dapat hidrasi dalam beberapa jam. Konsekuensi paling umum dari filamen dukungan basah adalah penyumbatan di hotend.
- Adhesi buruk: Sangat penting untuk memilih bahan dukungan yang kompatibel, tidak hanya dalam hal suhu tetapi juga dalam hal adhesi. Saat mencetak kantilever, dukungan berfungsi sebagai basis, jadi adhesi buruk akan menyebabkan kegagalan dengan konsekuensi serupa yang disebabkan oleh masalah adhesi pada basis pencetakan. Dalam kasus filamen yang larut air, kelembaban juga menyebabkan kehilangan adhesi bahan, yang sangat umum dengan PVA.
- Sumbatan: Seperti yang disebutkan di atas, salah satu konsekuensi utama dari filamen dukungan basah adalah sumbatan, tetapi bukan penyebabnya saja. Menjaga hotend pada suhu tinggi tanpa pencetakan untuk waktu yang lama juga dapat menyebabkan sumbatan. Oleh karena itu, saat perubahan ekstruder tidak sering, disarankan untuk mengurangi suhu ekstruder nonaktif sebesar 30 °C.
Catatan: Panduan ini membahas konsep secara umum dan tidak berfokus pada merek atau model tertentu, meskipun mereka mungkin disebutkan pada suatu titik. Ada perbedaan penting dalam prosedur kalibrasi atau penyesuaian antara berbagai merek dan model, jadi disarankan untuk mengonsultasikan manual produsen sebelum membaca panduan ini.



