Memahami Binder Jetting 3D Printing: Tinjauan Komprehensif
Apa Itu Binder Jetting?
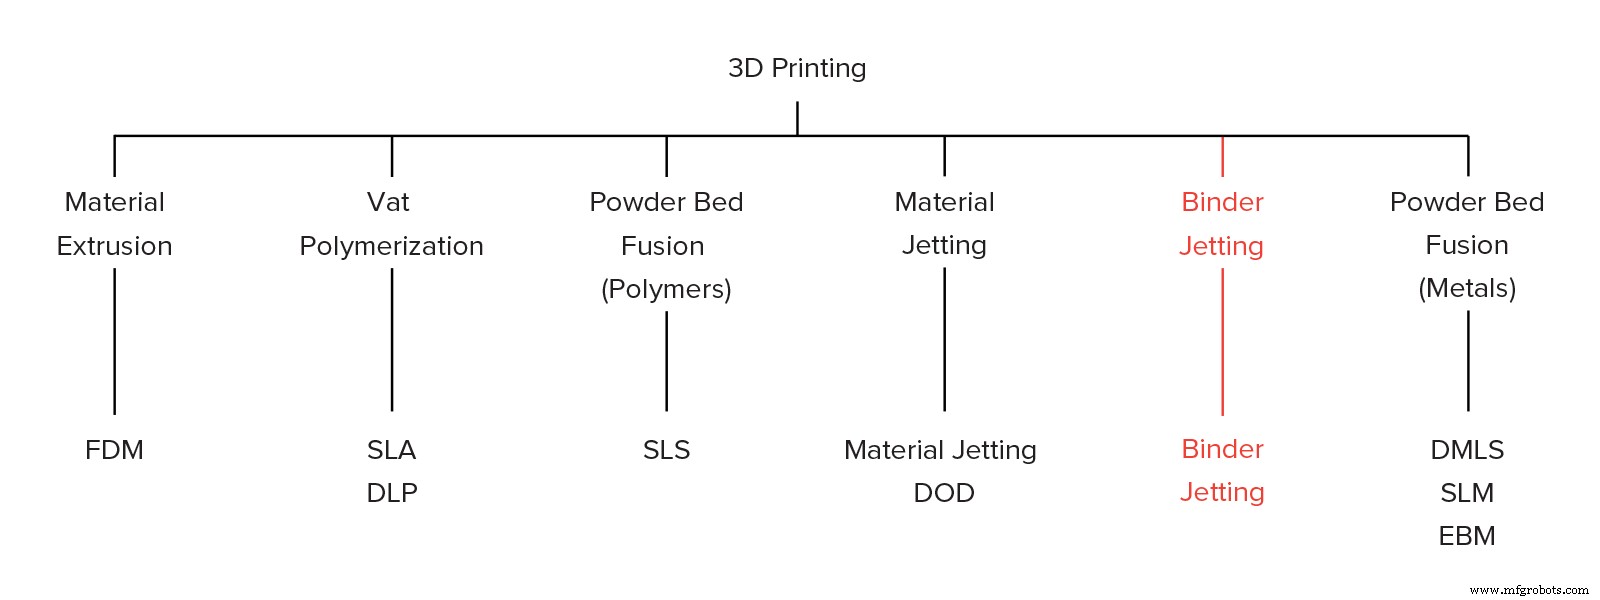
Binder Jetting adalah keluarga proses manufaktur aditif. Dalam Binder Jetting, pengikat secara selektif ditumpahkan pada tapak bubuk, mengikat area-area tersebut untuk membentuk bagian padat lapis demi lapis. Bahan yang umum digunakan dalam Binder Jetting adalah logam, pasir, dan keramik dalam bentuk granuler.
Binder Jetting digunakan dalam berbagai aplikasi, termasuk pembuatan prototipe penuh warna (seperti figurine), produksi inti dan cetakan pengeboran pasir berukuran besar, serta manufaktur bagian logam cetak 3D dengan biaya rendah.
Dengan aplikasi yang begitu beragam, sangat penting bagi desainer yang ingin memanfaatkan kapabilitas Binder Jetting secara maksut untuk memahami mekanisme dasar proses ini dan bagaimana hal itu terhubung dengan manfaat serta keterbatasan utamanya.
Bagaimana Binder Jetting Bekerja?
Berikut adalah cara kerja proses Binder Jetting:
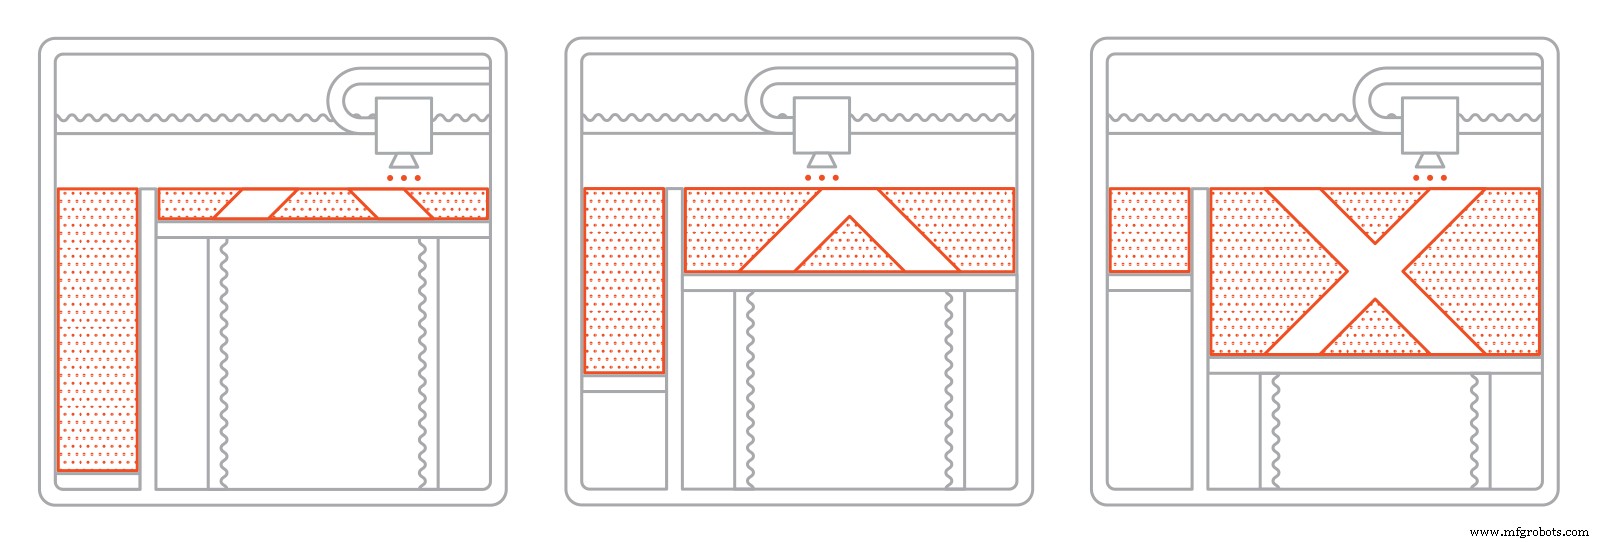
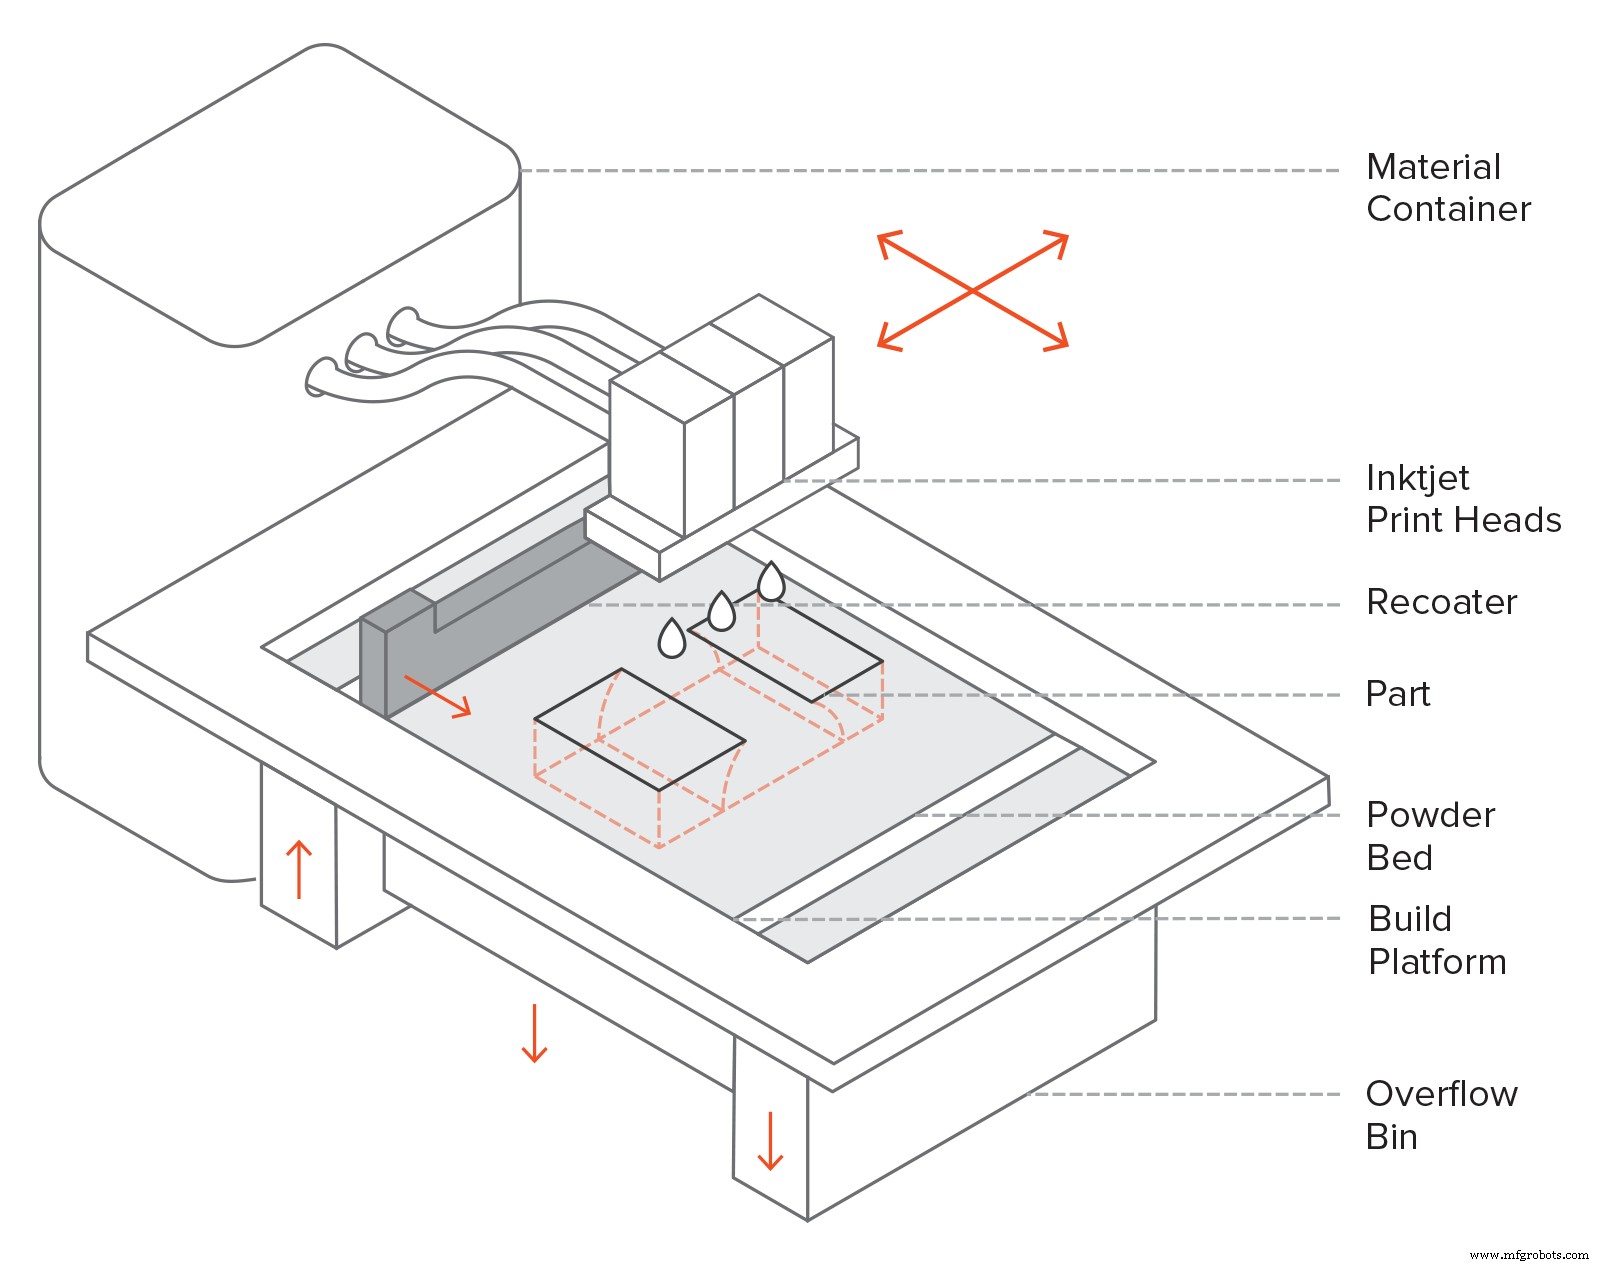
I. Pertama, lembar penutup menyebarkan lapisan tipis bubuk di atas platform pembangun.
II. Kemudian, gerobak dengan nozzle inkjet (yang mirip dengan nozzle yang digunakan dalam printer 2D desktop) melewati tapak, secara selektif menumpahkan titik agen pengikat (lem) yang mengikat partikel bubuk bersama-sama. Dalam Binder Jetting penuh warna, tinta berwarna juga ditumpahkan selama langkah ini. Ukuran setiap titik sekitar 80 μm diameter, sehingga resolusi yang baik dapat dicapai.
III. Ketika lapisan selesai, platform pembangun bergerak ke bawah dan lembar kembali melapisi permukaan. Proses kemudian diulang sampai seluruh bagian selesai.
IV. Setelah pencetakan, bagian dikapsulasi dalam bubuk dan dibiarkan untuk mengering serta mendapatkan kekuatan. Kemudian bagian dikeluarkan dari wadah bubuk dan bubuk yang tidak terikat serta excess dibersihkan melalui udara tekanan.
Bergantung pada bahan, langkah pemrosesan pasca biasanya diperlukan. Misalnya, bagian Binder Jetting logam perlu disinter (atau diperlakukan panas secara lain) atau dinfiltrasi dengan logam suhu leleh rendah (biasanya bronze). Prototipe penuh warna juga diinfiltrai dengan akrilik dan dilapis untuk meningkatkan keberanian warna. Inti dan cetakan pengeboran pasir biasanya siap digunakan setelah pencetakan 3D.
Ini karena bagian-bagian berada dalam kondisi "green" ketika keluar dari printer. Bagian Binder Jetting dalam kondisi green memiliki properti mekanik yang buruk (mereka sangat rapuh) dan porositas tinggi.
Karakteristik Binder Jetting
Parameter Printer
Dalam Binder Jetting, hampir semua parameter proses telah ditetapkan oleh pembuat mesin.
Tinggi lapisan biasa tergantung pada bahan: untuk model penuh warna, tinggi lapisan biasanya 100 mikron, untuk bagian logam 50 mikron, dan untuk bahan cetakan pengeboran pasir 200-400 mikron.
Keuntungan utama Binder Jetting dibandingkan proses cetak 3D lainnya adalah pengikatan terjadi pada suhu kamar. Ini berarti distorsi dimensi yang terkait dengan efek termal (seperti warping dalam FDM, SLS, DMLS/SLM atau curling dalam SLA/DLP) bukan merupakan masalah dalam Binder Jetting.
Akibatnya, volume bangun mesin Binder Jetting adalah yang terbesar dibandingkan semua teknologi cetak 3D (hingga 2200 x 1200 x 600 mm). Mesin besar ini biasanya digunakan untuk menghasilkan cetakan pengeboran pasir. Sistem Binder Jetting logam biasanya memiliki volume bangun yang lebih besar dibandingkan sistem DMLS/SLM (hingga 800 x 500 x 400 mm), yang memungkinkan manufaktur paralel beberapa bagian sekaligus. Ukuran bagian maksimum dibatasi pada panjang yang disarankan hingga 50 mm, karena langkah pemrosesan pasca yang terlibat.
Selain itu, Binder Jetting tidak memerlukan struktur pendukung: bubuk di sekitar memberikan semua dukungan yang diperlukan pada bagian (mirip dengan SLS). Ini adalah perbedaan utama antara Binder Jetting logam dan proses cetak 3D logam lainnya, yang biasanya memerlukan penggunaan struktur pendukung yang luas, dan memungkinkan penciptaan struktur logam bebas dengan keterbatasan geometri yang sangat sedikit. Ketidakakuratan geometri dalam Binder Jetting logam berasal terutama dari langkah pemrosesan pasca, sebagaimana dibahas di bagian selanjutnya.
Karena bagian dalam Binder Jetting tidak perlu diikat ke platform bangun, seluruh volume bangun dapat digunakan. Dengan demikian, Binder Jetting cocok untuk produksi batch rendah hingga menengah. Untuk memanfaatkan kemampuan penuh Binder Jetting, sangat penting untuk mempertimbangkan cara mengisi seluruh volume bangun mesin secara efektif (bin packing).
Binder Jetting Penuh Warna
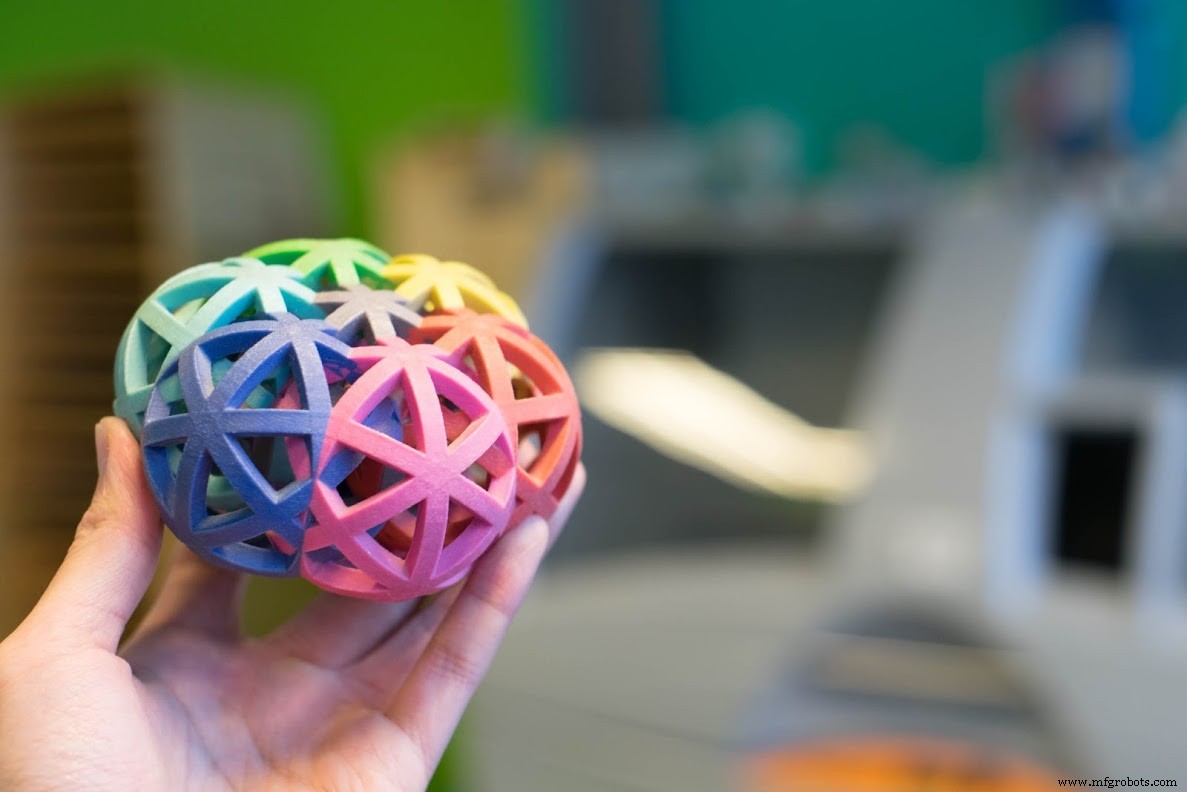
Binder Jetting dapat menghasilkan bagian cetak 3D penuh warna dengan cara yang mirip dengan Material Jetting. Ini sering digunakan untuk mencetak 3D figurine dan peta topografi, karena biayanya rendah.
Model penuh warna dicetak menggunakan bubuk pasir batu atau bubuk PMMA. Printhead utama pertama menembuskan agen pengikat, sementara printhead sekunder menembuskan tinta berwarna. Tinta dengan warna yang berbeda dapat digabungkan untuk menghasilkan array warna yang sangat luas, dengan cara yang mirip dengan printer inkjet 2D.
Setelah pencetakan, bagian kemudian dilapis dengan sianoakrilat (lem super) atau infiltran berbeda untuk meningkatkan kekuatan bagian dan meningkatkan keberanian warna. Lapisan epoksi sekunder dapat juga ditambahkan untuk meningkatkan kekuatan dan penampilan warna lebih lanjut. Bahkan dengan langkah-langkah tambahan ini, bagian Binder Jetting penuh warna sangat rapuh dan tidak disarankan untuk aplikasi fungsional.
Untuk menghasilkan cetakan penuh warna, model CAD yang berisi informasi warna harus disediakan. Warna dapat diterapkan pada model CAD melalui dua metode: pendekatan per muka atau sebagai peta tekstur. Penerapan warna berdasarkan muka adalah cepat dan mudah untuk diimplementasikan, tetapi menggunakan peta tekstur memungkinkan kontrol lebih banyak dan detail yang lebih besar. Lihat perangkat lunak CAD asli Anda untuk instruksi spesifik.
Inti dan Cetakan Pengeboran Pasir
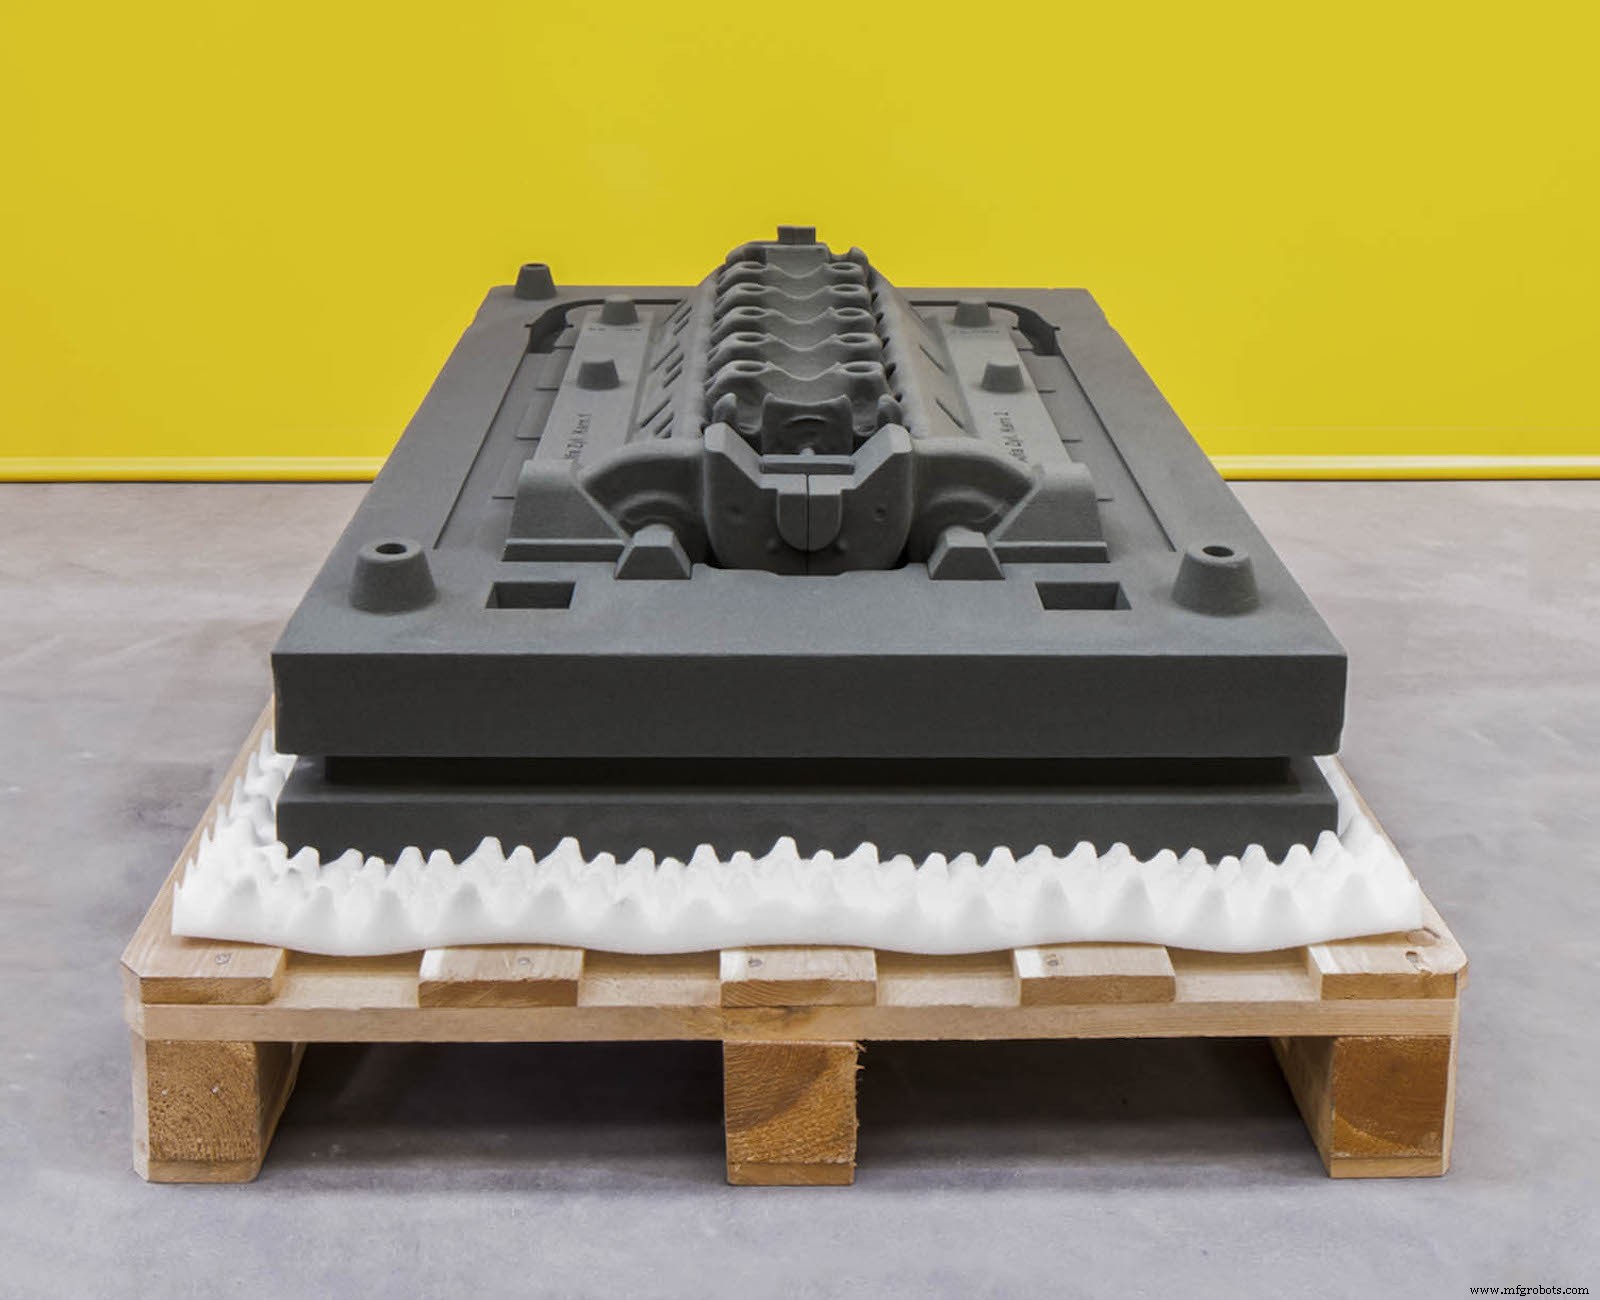
Produksi pola pengeboran pasir berukuran besar adalah salah satu penggunaan paling umum untuk Binder Jetting. Biaya rendah dan kecepatan proses membuatnya menjadi solusi yang luar biasa untuk desain pola yang rumit yang akan sangat sulit atau tidak mungkin diproduksi menggunakan teknik tradisional.
Inti dan cetakan biasanya dicetak dengan pasir atau silica. Setelah pencetakan, cetakan biasanya siap digunakan untuk pengeboran segera. Komponen logam yang dicetak biasanya dikeluarkan dari mereka setelah pengeboran dengan memecahkan cetakan. Meski cetakan ini hanya digunakan sekali, penghematan waktu dan biaya dibandingkan manufaktur tradisional sangat signifikan.
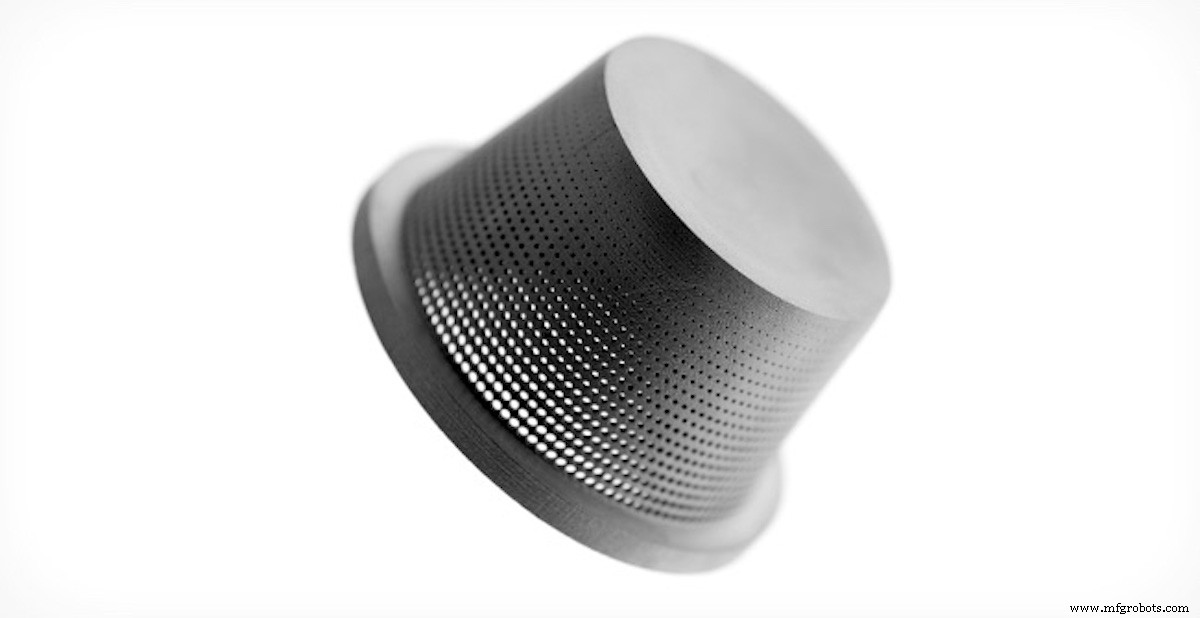
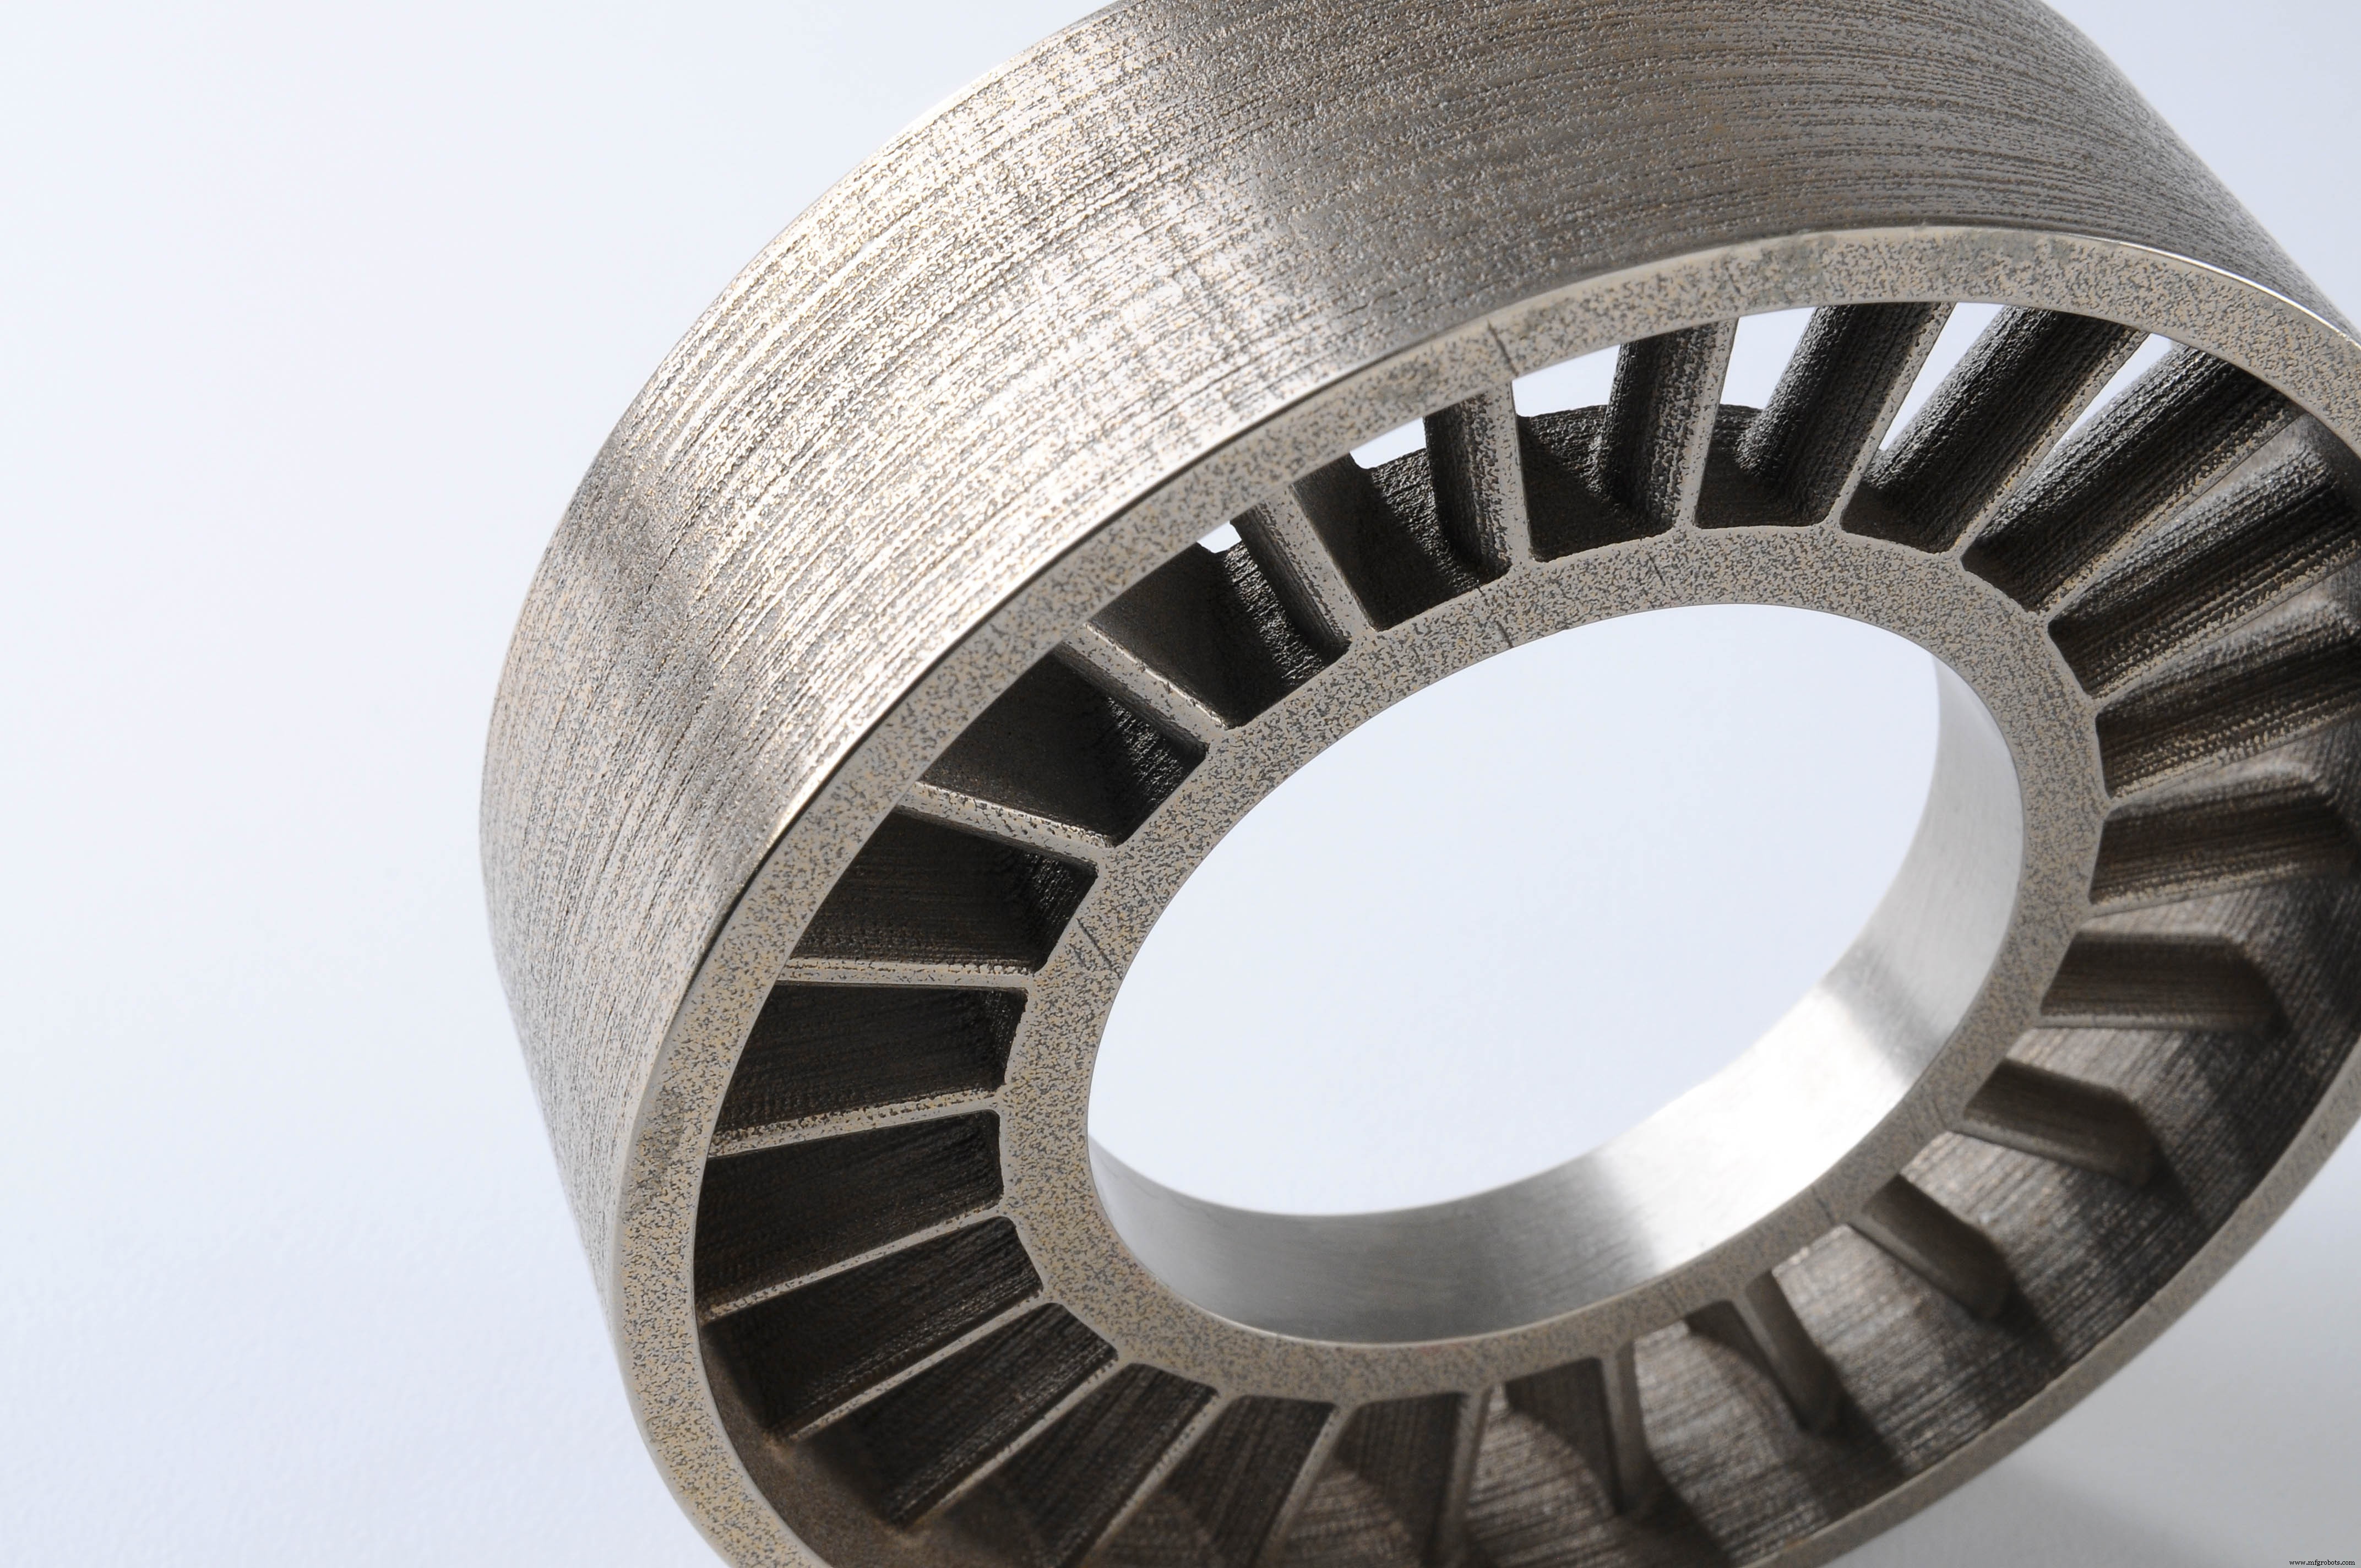
Binder Jetting logam hingga 10x lebih hemat dibandingkan proses cetak 3D logam lainnya (DMLS/SLM). Selain itu, ukuran bangun Binder Jetting cukup besar dan bagian yang dihasilkan tidak memerlukan struktur pendukung selama pencetakan, memungkinkan penciptaan geometri kompleks. Ini membuat Binder Jetting logam menjadi teknologi yang sangat menarik untuk produksi logam rendah hingga menengah.
Kekurangan utama bagian Binder Jetting logam adalah properti mekaniknya, yang tidak cocok untuk aplikasi high-end. Namun, properti material bagian yang dihasilkan setara dengan bagian logam yang diproduksi dengan Metal Injection Molding, yang merupakan salah satu metode manufaktur yang paling banyak digunakan untuk produksi massal bagian logam.
Infiltrasi & Sintrasi
Bagian Binder Jetting logam memerlukan proses sekunder setelah pencetakan, seperti infiltrasi atau sintrasi, untuk mencapai properti mekanik yang baik, karena bagian cetak dasarnya terdiri dari partikel logam yang diikat dengan perekat polimer.
Infiltrasi: Setelah pencetakan, bagian ditempatkan dalam tungku, di mana pengikat terbakar meninggalkan ruang kosong. Pada titik ini, bagian sekitar 60% poros. Bronze kemudian digunakan untuk menginfiltra ruang kosong melalui aksi kapiler, menghasilkan bagian dengan porositas rendah dan kekuatan yang baik.
Sintrasi: Setelah pencetakan selesai, bagian ditempatkan dalam tungku suhu tinggi, di mana pengikat terbakar dan partikel logam yang tersisa disinter (dikaitkan) bersama-sama, menghasilkan bagian dengan porositas sangat rendah.
Akurasi dan toleransi dapat bervariasi sangat tergantung pada model dan sulit untuk diprediksi karena sangat tergantung pada geometri. Misalnya, bagian dengan panjang hingga 25 - 75 mm menyusut antara 0,8 hingga 2% setelah infiltrasi, sementara bagian yang lebih besar memiliki estimasi penyusutan rata-rata 3%. Untuk sintrasi, penyusutan bagian sekitar 20%. Dimensi bagian dikompensasi untuk penyusutan oleh perangkat lunak mesin, tetapi penyusutan yang tidak merata dapat menjadi masalah dan harus diperhitungkan selama tahap desain dalam kolaborasi dengan operator mesin Binder Jetting.
Langkah pemrosesan pasca juga dapat menjadi sumber ketidakakuratan. Misalnya, selama sintrasi, bagian dipanaskan pada suhu tinggi dan menjadi lebih lunak. Dalam kondisi yang lebih lunak ini, area yang tidak didukung mungkin merubah bentuk di bawah bobotnya sendiri. Selain itu, karena bagian menyusut selama sintrasi, terdapat gesekan antara plat tungku dan permukaan bawah bagian, yang dapat menyebabkan warping. Lagi, komunikasi dengan operator mesin Binder Jetting adalah kunci di sini untuk memastikan hasil yang optimal.
Bagian logam Binder Jetting yang disinter atau diinfiltrai akan memiliki porositas internal (sintrasi menghasilkan bagian 97% padat, sementara infiltrasi sekitar 90%). Ini mempengaruhi properti mekanik bagian logam Binder Jetting, karena ruang kosong dapat menyebabkan inisiasi retak. Kekuatan kelelahan dan retak serta peregangan pada patah adalah properti material yang paling terpengaruh oleh porositas internal. Proses metalurgi lanjutan (seperti Hot isostatic pressing atau HIP) dapat diterapkan untuk menghasilkan bagian dengan hampir tidak ada porositas internal. Untuk aplikasi di mana kinerja mekanik sangat penting meskipun, DMLS atau SLM adalah solusi yang direkomendasikan.
Keuntungan Binder Jetting logam dibandingkan DMLS/SLM adalah kekasaran permukaan bagian yang dihasilkan. Biasanya, bagian Binder Jetting logam memiliki kekasaran permukaan Ra 6 μm setelah pemrosesan pasca, yang dapat dikurangi menjadi Ra 3 μm jika langkah bead-blasting diterapkan. Perbandingan, kekasaran permukaan cetak DMLS/SLM sekitar Ra 12-16 μm. Ini sangat bermanfaat untuk bagian dengan geometri internal, misalnya saluran internal, di mana pemrosesan pasca sulit dilakukan.
Tabel di bawah ini merangkum perbedaan properti mekanik utama bagian Stainless Steel, dicetak dengan Binder Jetting dan DMLS/SLM:
| Binder Jetting Stainless Steel 316 (disinter) | Binder Jetting Stainless Steel 316 (dibronze) | DMLS/SLM Stainless Steel 316L |
| Kekuatan Leleh | 214 MPa | 283 MPa | 470 MPa |
| Peregangan pada Patah | 34% | 14,5% | 40% |
| Modulus Elastisitas | 165 GPa | 135 GPa | 180 GPa |
Bahan Binder Jetting Umum
Bubuk Binder Jetting hadir dalam berbagai macam bahan. Aplikasi akhir bagian menentukan bubuk yang paling sesuai. Biaya bubuk keramik biasanya rendah. Bubuk logam lebih mahal, namun lebih hemat dibandingkan bahan DMLS/SLM. Tidak seperti proses SLS, 100% bubuk yang tidak terikat dapat didaur ulang, yang mengarah pada penghematan material lebih lanjut.
| Bahan | Karakteristik |
| Pasir Batu Penuh Warna | Model non-fungsional penuh warna Sangat rapuh |
| Pasir Silika | Resistensi termal sangat tinggi Sangat baik untuk aplikasi pengeboran pasir |
| Stainless steel (dibronze) | Properti mekanik yang baik Dapat dibekukan ~10% porositas internal |
| Stainless steel (disinter) | Properti mekanik yang sangat baik Resistensi korosi tinggi ~3% porositas internal |
| Legering Inconel (disinter) | Properti mekanik yang luar biasa Resistensi suhu yang baik Resistensi kimia tinggi |
| Karba tungsten (disinter) | Kekerasan sangat tinggi Digunakan untuk produksi alat potong |
Manfaat & Keterbatasan Binder Jetting
Keuntungan dan kerugian utama teknologi diringkas di bawah ini:
Binder Jetting menghasilkan bagian logam dan prototipe penuh warna dengan sebagian kecil biaya dibandingkan DMLS/SLM dan Material Jetting masing-masing.
Binder Jetting dapat memproduksi bagian yang sangat besar dan geometri logam kompleks, karena tidak terbatas oleh efek termal apa pun (misalnya warping).
Kemampuan manufaktur Binder Jetting sangat baik untuk produksi batch rendah hingga menengah.
Bagian Binder Jetting logam memiliki properti mekanik yang lebih rendah dibandingkan bagian DMLS/SLM, karena porositas yang lebih tinggi.
Hanya detail kasar yang dapat dicetak dengan Binder Jetting, karena bagian sangat rapuh dalam kondisi green mereka dan mungkin pecah selama pemrosesan pasca.
Dibandingkan proses cetak 3D lainnya, Binder Jetting menawarkan pilihan material yang terbatas.
Karakteristik utama Binder Jetting diringkas dalam tabel di bawah ini:
| Binder Jetting | | Bahan | Logam, Keramik (pasir) |
| Akurasi dimensi | Logam: ± 2% atau 0,2 mm (hingga ± 0,5% atau ± 0,05) Penuh warna: ± 0,3 mm Pasir: ± 0,3 mm |
| Ukuran bangun biasa | Logam: 400 x 250 x 250 mm (hingga 800 x 500 x 400 mm) Penuh warna: 200 x 250 x 200 mm (hingga 500 x 380 x 230 mm) Pasir: 800 x 500 x 400 (hingga 2200 x 1200 x 600 mm) |
| Kebal lapisan biasa | Logam: 35 - 50 μm Penuh warna: 100 μm Pasir: 200 - 400 μm |
| Pendukung | Tidak diperlukan |
Aturan Praktis
- Pilih Binder Jetting logam untuk mencetak 3D bagian logam dengan biaya rendah, untuk aplikasi yang tidak memerlukan kinerja yang sangat tinggi.
- Untuk bagian logam cetak 3D, Binder Jetting menawarkan kebebasan desain yang lebih besar daripada DMLS/SLM, karena efek termal bukan merupakan masalah selama proses manufaktur.
- Bagian Binder Jetting penuh warna sangat rapuh dan hanya cocok untuk tujuan visual.
- Gunakan Binder Jetting untuk menghasilkan inti dan cetakan pengeboran pasir yang sangat besar.



