Memahami Pencetakan 3D SLA: Proses, Manfaat, dan Aplikasi
Dalam pengenalan ini ke Stereolithography (SLA), kami membahas prinsip dasar proses untuk menentukan apakah cocok untuk aplikasi spesifik Anda. Setelah membaca artikel ini, Anda akan familiar dengan semua aspek penting pencetakan 3D SLA.
Jika Anda tertarik dengan proses pencetakan SLA Hubs, periksa kemampuan SLA kami .
Apa itu stereolithography?
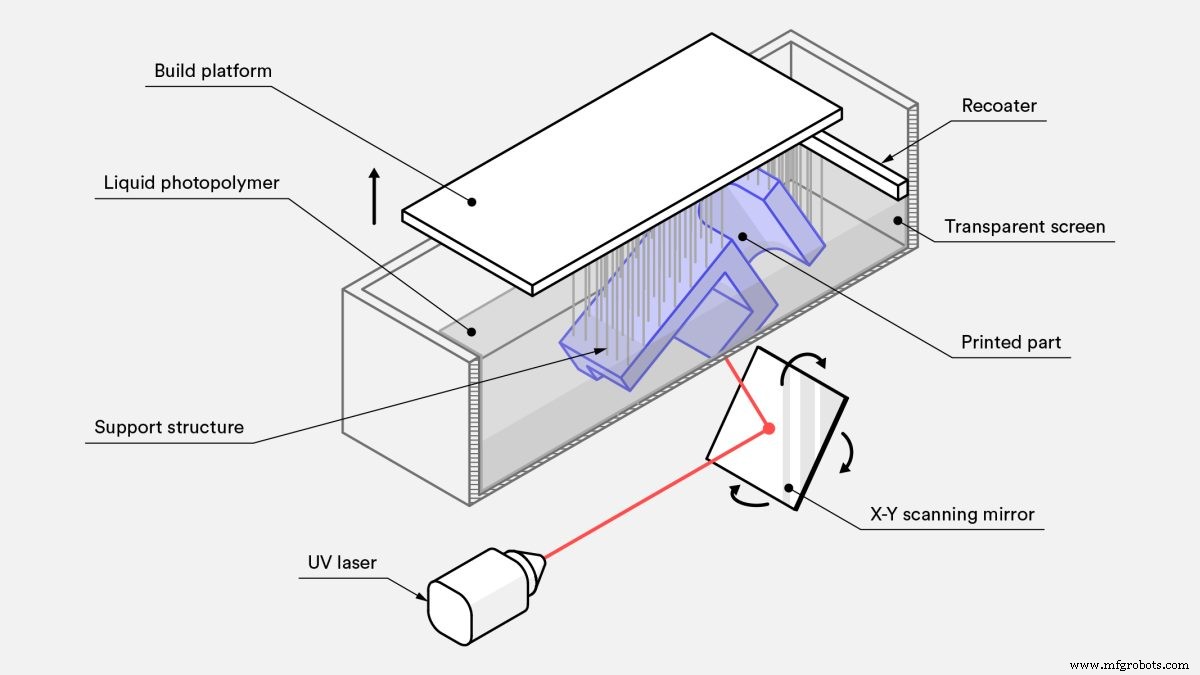
Stereolithography (SLA) adalah proses manufaktur aditif yang termasuk dalam keluarga vat photopolymerization. Juga dikenal sebagai resin 3D printing , ada tiga teknologi pencetakan 3D utama yang terkait dengan vat polymerization: SLA, DLP dan LCD. Ketiga teknologi ini semua menggunakan sumber cahaya untuk mengobati resin polimer tetapi dengan perbedaan berikut:
-
Stereolithography (SLA) menggunakan laser UV sebagai sumber cahaya untuk mengobati secara selektif resin polimer.
-
Digital light processing (DLP) menggunakan proyektor digital sebagai sumber cahaya UV untuk mengobati lapis resin.
-
Liquid crystal display (LCD) menggunakan modul layar LCD untuk memproyeksikan pola cahaya tertentu.
SLA adalah salah satu teknologi vat photopolymerization yang paling banyak digunakan. Digunakan untuk menciptakan objek dengan mengobati secara selektif resin polimer, lapis demi lapis, menggunakan sinar laser ultraviolet (UV). Bahan yang digunakan dalam SLA adalah polimer termo-set fotosensitif yang datang dalam bentuk cair.
Dapatkan paten pada 1986, SLA adalah teknologi pencetakan 3D pertama. Dan bahkan saat ini, SLA masih merupakan teknologi pencetakan 3D paling hemat biaya yang tersedia ketika dibutuhkan bagian dengan akurasi sangat tinggi atau finishing permukaan yang halus. Hasil terbaik dicapai ketika desainer memanfaatkan manfaat dan keterbatasan proses manufaktur.
Apa yang harus ditonton: Bagaimana cara mencetak bagian yang sangat detail dengan SLA?
Ini adalah video pendek yang akan mengajarkan semuanya yang perlu Anda ketahui untuk memulai pencetakan 3D SLA dalam sekitar 10 menit.
Bagaimana cara kerja pencetakan 3D SLA ?
-
Pencetakan 3D SLA bekerja dengan pertama memposisikan platform pembangunan dalam tangki photopolymer cair, pada jarak satu tinggi lapisan dari permukaan cairan.
-
Laser UV menciptakan lapis berikutnya dengan mengobati dan mengeraskan secara selektif resin photopolymer.
-
Selama bagian pengeringan proses polimerisasi, rantai karbon monomer yang menyusun resin cair diaktifkan oleh cahaya laser UV dan menjadi padat, menciptakan ikatan yang kuat dan tidak dapat diputus satu sama lain.
-
Sinar laser difokuskan dalam jalur yang ditentukan menggunakan sekumpulan cermin, yang disebut galvos. Keseluruhan area penampang model diindai, sehingga bagian yang dihasilkan padat sepenuhnya.
-
Setelah pencetakan, bagian berada dalam keadaan belum sepenuhnya diobati. Ini memerlukan post-processing lebih lanjut di bawah cahaya UV jika properti mekanik dan termal yang sangat tinggi diperlukan.
Proses polimerisasi tidak dapat diubah kembali dan tidak ada cara untuk mengonversi bagian SLA kembali ke bentuk cair. Memanaskan bagian SLA ini akan menyebabkan terbakar daripada meleleh. Ini karena bahan yang diproduksi dengan SLA terbuat dari polimer termo-set, sebaliknya dengan termoplastik yang digunakan fused deposition modeling (FDM).
Apa parameter pencetakan SLA?
Sebagian besar parameter pencetakan dalam sistem SLA ditetapkan oleh produsen dan tidak dapat diubah. Satu-satunya masukan adalah tinggi lapisan dan orientasi bagian (yang terakhir menentukan lokasi dukungan).
Tinggi lapisan: Berkisar antara 25 dan 100 mikron. Tinggi lapisan lebih rendah menangkap geometri lengkungan dengan lebih akurat tetapi meningkatkan waktu pembangunan dan biaya—dan probabilitas gagal cetak. Tinggi lapisan 100 mikron cocok untuk sebagian besar aplikasi umum.
Ukuran pembangunan: Ini adalah parameter lain yang penting bagi desainer. Ukuran pembangunan bergantung pada jenis mesin SLA. Ada dua pengaturan mesin SLA utama: orientasi top-down dan orientasi bottom-up:
-
Printer top-down meletakkan sumber laser di atas tangki dan bagian dibangun menghadap ke atas. Platform pembangunan dimulai di bagian atas tangki resin dan bergerak ke bawah setelah setiap lapisan.
-
Bottom-up printer meletakkan sumber cahaya di bawah tangki resin (lihat gambar di atas) dan bagian dibangun terbalik. Tangki memiliki dasar transparan dengan lapisan karet yang memungkinkan cahaya laser untuk melewati tetapi mencegah resin yang diobati menempel padanya. Setelah setiap lapisan, resin yang diobati dilepaskan dari dasar tangki, saat platform pembangunan bergerak ke atas. Ini disebut langkah peeling.
Orientasi bottom-up terutama digunakan dalam printer desktop, seperti Formlabs, sementara top-down umumnya digunakan dalam sistem SLA industri. Printer SLA bottom-up lebih mudah diproduksi dan dioperasikan, tetapi ukuran pembangunannya terbatas. Ini karena gaya yang diterapkan pada bagian selama langkah peeling dapat menyebabkan gagal cetak. Di sisi lain, printer top-down dapat menskalakan hingga ukuran pembangunan yang sangat besar tanpa kehilangan akurasi yang besar. Kemampuan canggih sistem ini datang dengan biaya yang lebih tinggi.
Tabel berikut merangkum karakteristik utama dan perbedaan dari kedua orientasi:
| Bottom-up (Desktop) SLA | Top-down (Industrial) SLA |
| Keuntungan | + Biaya lebih rendah
+ Tersedia luas | + Ukuran pembangunan yang sangat besar
+ Waktu pembangunan lebih cepat |
| Kerugian | - Ukuran pembangunan kecil
+ Rentang bahan lebih kecil
+ Memerlukan post-processing lebih banyak karena penggunaan dukungan yang luas | - Biaya lebih tinggi
+ Memerlukan operator spesialis
+ Mengubah bahan melibatkan mengosongkan seluruh tangki |
| Produsen printer SLA populer | Formlabs | 3D Systems |
| Ukuran pembangunan | Hingga 145 x 145 x 175mm | Hingga 1500 x 750 x 500mm |
| Tinggi lapisan umum | 25 hingga 100 µm | 25 hingga 150 µm |
| Akurasi Dimensi | ± 0,5% (batas bawah: ± 0,010–0,250 mm) | ± 0,15% (batas bawah ± 0,010–0,030 mm) |
Apa karakteristik pencetakan 3D SLA?
Karakteristik utama pencetakan 3D SLA adalah struktur dukungan yang diperlukan, curling dan adhesi lapisan.
Struktur dukungan
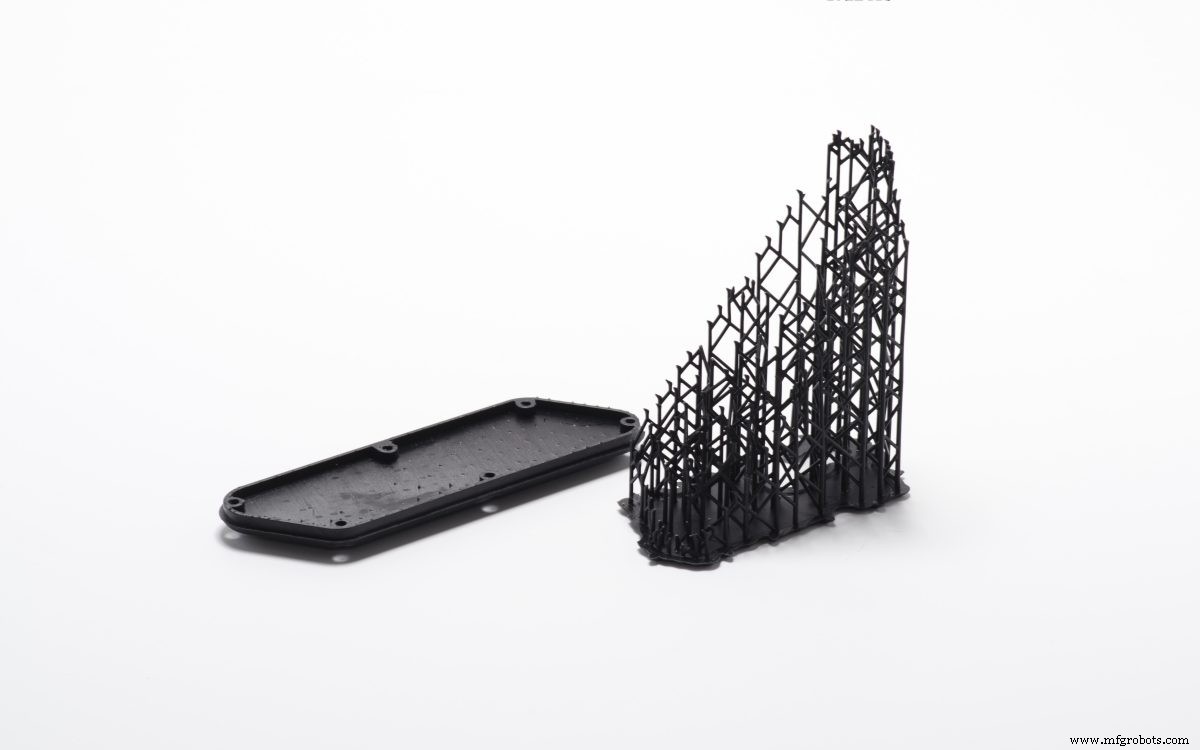
Struktur dukungan selalu diperlukan dalam SLA. Struktur dicetak dengan bahan yang sama dengan bagian dan harus dihapus secara manual setelah pencetakan. Orientasi bagian menentukan lokasi dan jumlah dukungan. Direkomendasikan bagian diorientasi sehingga permukaan yang krusial secara visual tidak berkontak dengan struktur dukungan.
Printer SLA top-down dan bottom-up menggunakan dukungan secara berbeda:
-
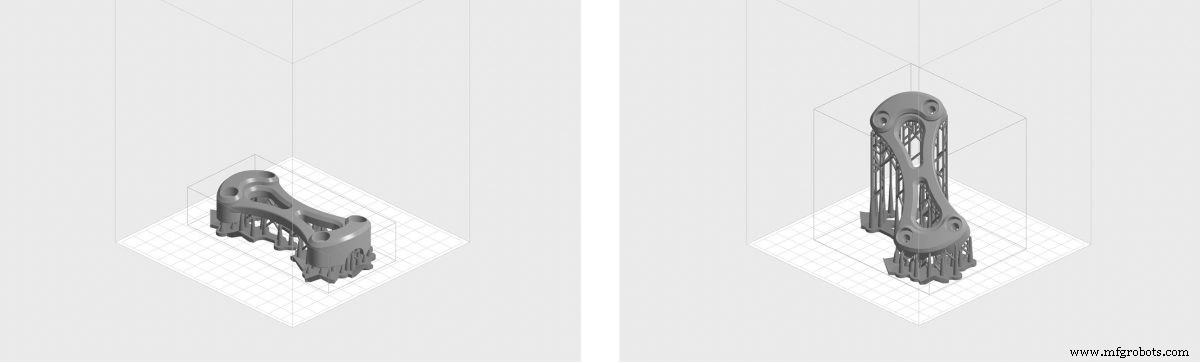
Printer SLA top-down: S persyaratan dukungan mirip dengan FDM . Diperlukan untuk mencetak overhangs dan bridge dengan akurat (sudut overhang kritis biasanya 30o). Bagian dapat diorientasi dalam posisi apa pun, dan biasanya dicetak datar, untuk meminimalkan jumlah dukungan dan jumlah total lapisan.
-
Printer SLA bottom-up: Persyaratan dukungan dapat lebih kompleks. Overhangs dan bridge masih harus didukung, tetapi meminimalkan luas penampang silang setiap lapisan adalah kriteria paling penting: gaya yang diterapkan pada bagian selama langkah peeling dapat menyebabkan lepas dari platform pembangunan. Gaya ini proporsional terhadap luas penampang silang setiap lapisan. Karena alasan ini, bagian diorientasi pada sudut dan pengurangan dukungan bukan perhatian utama.
Curling
Salah satu masalah terbesar terkait akurasi bagian yang dihasilkan melalui SLA adalah curling. Curling mirip dengan warping dalam FDM.
Selama proses curing, resin menyusut sedikit saat terpapar sumber cahaya printer. Ketika penyusutan signifikan, stres internal besar berkembang antara lapisan baru dan bahan yang telah membeku sebelumnya, yang mengakibatkan bagian berkeriting.
Dukung penting untuk membantu menanggulangi bagian yang berisiko dari cetakan ke plate pembangunan dan mengurangi kemungkinan curling. Orientasi bagian dan membatasi lapisan datar besar juga penting. Over-curing (misalnya dengan menampilkan bagian di sinar matahari langsung setelah pencetakan) juga dapat menyebabkan curling.
Cara terbaik untuk mencegah curling adalah memperhatikannya selama proses desain. Hindari area datar tipis dan luas sebanyak mungkin, atau tambahkan struktur untuk mencegah bagian berkeriting.
Layer adhesion
Bagian yang dicetak SLA memiliki properti mekanik isotropik. Ini karena satu laluan laser UV tidak cukup untuk mengobati sepenuhnya resin cair. Laluan laser berikutnya membantu lapisan yang telah membeku sebelumnya menyatu dengan tingkat yang sangat tinggi. Faktanya, curing terus berlangsung bahkan setelah proses pencetakan selesai.
Untuk mencapai properti mekanik terbaik, bagian SLA harus di-post-cured, dengan menempatkannya di dalam kotak curing di bawah cahaya UV intens (dan kadang-kadang pada suhu yang lebih tinggi). Ini sangat meningkatkan kekerasan dan resistensi termal bagian SLA tetapi membuatnya lebih rapuh. Hasil proses post-curing berarti:
-
Potongan uji bagian yang dicetak dengan resin standar jernih menggunakan printer SLA desktop memiliki kekuatan tarik hampir dua kali lipat setelah post-cure (65 MPa dibandingkan 38 MPa).
-
Bagian dapat bekerja di bawah beban pada suhu yang lebih tinggi (pada suhu maksimal 58ºC dibandingkan 42ºC).
-
Elongasi saat patah hampir setengah (6,2% dibandingkan 12%).
Meninggalkan bagian yang dicetak SLA di bawah sinar matahari juga dapat menyebabkan curing. Meskipun spraying dengan cat akrilik UV jernih sebelum penggunaan sangat direkomendasikan karena paparan UV yang berpanjang waktu memiliki dampak yang merusak pada properti fisik dan penampilan bagian SLA—mereka mungkin berkeriting, menjadi rapuh atau berubah warna.
Ringkasan karakteristik utama pencetakan 3D SLA
Karakteristik utama SLA diringkas dalam tabel di bawah:
| Stereolithography (SLA) |
| Bahan | Resin photopolymer (termo-set) |
| Akurasi Dimensi | ± 0,5% (batas bawah: ±0,10 mm) – desktop
± 0,15% (batas bawah ± 0,01 mm) – industrial |
| Ukuran Pembangunan Umum | Hingga 145 x 145 x 175mm – desktop
Hingga 1500 x 750 x 500mm – industrial |
| Ketebalan lapisan umum | 25–100 µm |
| Dukungan | Selalu diperlukan (penting untuk menghasilkan bagian yang akurat) |
Bahan apa yang digunakan untuk pencetakan SLA?
Bahan SLA datang dalam bentuk resin cair, yang dapat dipilih berdasarkan penggunaan akhir bagian—misalnya, properti resistensi termal, finishing permukaan yang halus atau resistensi gesekan. Sebagai hasilnya, harga resin bervariasi sangat, dari sekitar $50 per liter untuk bahan standar, hingga $400 per liter untuk bahan khusus, seperti resin castable atau dental. Sistem industri menawarkan rentang bahan yang lebih luas daripada printer SLA desktop, yang memberikan desainer kontrol yang lebih dekat atas properti mekanik bagian yang dicetak.
Bahan SLA (termo-set) lebih rapuh daripada bahan yang dihasilkan dengan FDM atau SLS (termoplastik) dan karena alasan ini bagian SLA biasanya tidak digunakan untuk prototype fungsional yang akan menahan beban signifikan. Kemajuan dalam bahan dapat mengubah ini di masa mendekat.
Tabel berikut merangkum keuntungan dan kerugian resin yang paling banyak digunakan.
| Material | Karakteristik |
| Resin standar | + Finishing permukaan halus
- Relatif rapuh |
| Resin detail tinggi | + Akurasi dimensi yang lebih tinggi
- Harga lebih tinggi |
| Resin jernih | + Bahan transparan
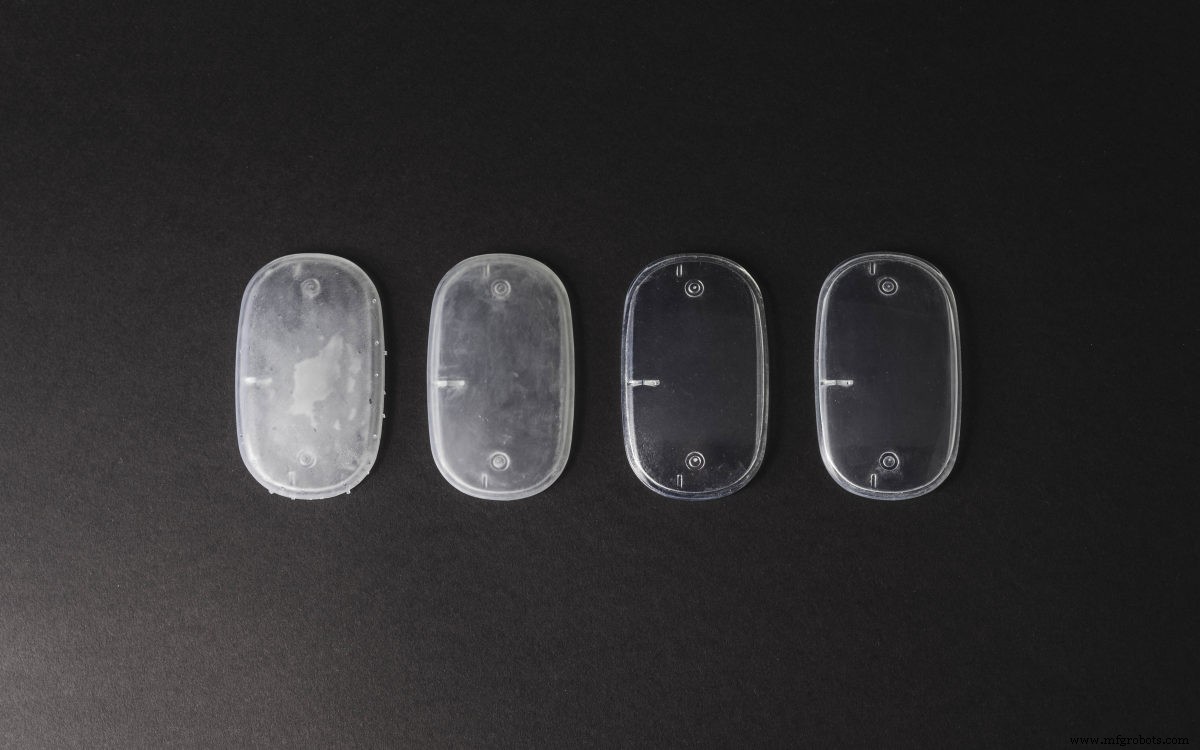
- Memerlukan post-processing untuk finishing yang sangat jernih |
| Resin castable | + Digunakan untuk membuat pola cetakan
+ Persentase abu yang rendah setelah pembakaran |
| Resin Tough atau Durable | + Properti mekanik mirip ABS atau PP
- Resistensi termal rendah |
| Resin suhu tinggi | + Resistensi termal
+ Digunakan untuk tooling injeksi cetak dan termoforming |
| Resin dental | + Biocompatible+ Resistensi gesekan tinggi- Biaya tinggi |
| Resin fleksibel | + Bahan mirip karet- Akurasi dimensi lebih rendah |
Apa opsi untuk post-processing SLA?
Bagian SLA dapat diselesaikan dengan standar yang sangat tinggi menggunakan berbagai metode post-processing, seperti sanding dan polishing, spraying dan finishing dengan minyak mineral. Untuk mengetahui lebih lanjut, baca artikel kami yang luas tentang post-processing untuk bagian SLA.
Apa keuntungan pencetakan 3D SLA?
-
SLA dapat menghasilkan bagian dengan akurasi dimensi yang sangat tinggi dan detail yang rumit.
-
Bagian SLA memiliki finishing permukaan yang sangat halus, membuatnya ideal untuk prototype visual.
-
Bahan SLA khusus tersedia, seperti resin jernih, fleksibel dan castable.
Apa kerugian pencetakan 3D SLA?
-
Bagian SLA umumnya rapuh dan tidak cocok untuk prototype fungsional.
-
Properti mekanik dan penampilan bagian SLA akan menurun seiring waktu saat bagian terpapar sinar matahari.
-
Struktur dukungan selalu diperlukan dan post-processing diperlukan untuk menghapus tanda visual yang tertinggal pada bagian SLA.
Apa tips & trik terbaik Hubs untuk pencetakan 3D SLA?
Apakah pencetakan 3D SLA adalah solusi manufaktur yang tepat untuk bagian atau produk Anda? Ini adalah aturan kami:
-
Pencetakan 3D SLA paling cocok untuk menghasilkan prototype visual dengan permukaan yang sangat halus dan detail yang sangat halus dari berbagai bahan termo-set.
-
Desktop SLA ideal untuk memproduksi bagian kecil mirip injeksi cetak dengan harga terjangkau. Pikirkan "kecil dari kepalan tangan".
-
Mesin SLA industri dapat menghasilkan bagian yang sangat besar, sejauh 1500 x 750 x 500mm).
Ingin tahu lebih banyak? Baca panduan lengkap kami tentang pencetakan 3D.



