Multi Jet Fusion (MJF) Dibalas: Pencetakan 3D Canggih HP untuk Bagian Industri Kompleks
Hari ini para desainer dan insinyur memiliki banyak opsi ketika datang ke banyak teknologi dan bahan pencetakan 3D yang tersedia. Dalam artikel ini, kami menyoroti Multi Jet Fusion (MJF), teknologi pencetakan 3D milik HP sebagai solusi yang feasible untuk banyak aplikasi kompleks dan industri. Kami membahas cara kerjanya, manfaatnya dan apakah ini teknologi yang tepat untuk bagian Anda.
Jika Anda tertarik untuk mempelajari lebih lanjut tentang teknologi pencetakan 3D yang tersedia melalui Hubs, kunjungi halaman layanan pencetakan 3D kami.
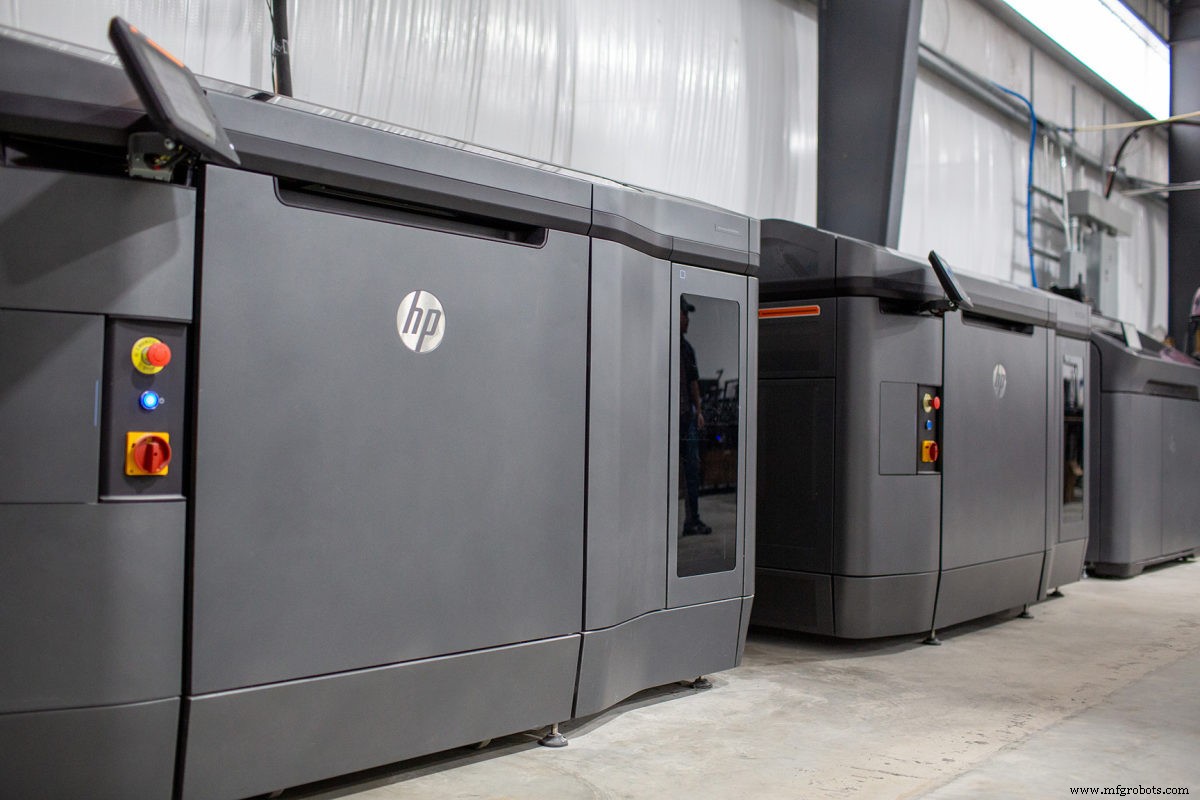
Apa itu pencetakan 3D Multi Jet Fusion (MJF)?
Multi Jet Fusion (MJF) adalah proses pencetakan 3D yang menghasilkan bagian kompleks yang akurat dan detail dengan cepat menggunakan termoplastik bubuk.
Karena dapat secara konsisten dan cepat memberikan bagian dengan kekuatan tarik tinggi, resolusi fitur halus, dan properti mekanik yang didefinisikan dengan baik, layanan pencetakan 3D MJF dengan cepat menjadi solusi manufaktur aditif (AM) yang andal untuk aplikasi industri. Biasanya digunakan untuk memproduksi prototype fungsional dan bagian akhir, bagian yang memerlukan properti mekanik isotropik yang konsisten, dan geometri yang organik dan kompleks.
Untuk referensi cepat dan detail, tonton video kami tentang MJF.
Bagaimana MJF dikembangkan?
Pertama kali diperkenalkan ke pasar pada 2016, MJF dikembangkan oleh HP Additive, membangun pada keahlian perusahaan dalam teknologi pencetakan inkjet dan mekanika presisi. Pengembangan MJF dapat ditelusuri kembali beberapa dekade sebelumnya, namun.
Pada tahun 1990, manufaktur aditif (AM) mulai beralihan dari hanya digunakan untuk riset dan pengembangan. Aplikasi industri nyata dalam manufaktur terlihat. Namun, kecepatan dengan cepat menjadi hambatan kunci dalam transisi ini. Dibandingkan dengan injeksi cetak atau stempel logam, misalnya, sebagian besar printer 3D memakan waktu lama untuk menghasilkan bagian.
Salah satu pendekatan yang diadopsi oleh pengguna awal teknologi pencetakan 3D untuk mempercepat produksi adalah menggunakan “farm” atau larik mesin banyak. Ide adalah untuk mencetak dalam kuantitas yang lebih tinggi dengan daya mesin tambahan. HP memilih pendekatan yang lebih terintegrasi dan berfokus pada otomasi.
Di pusat AM global mereka di Barcelona, HP mengembangkan sistem yang membangun bagian lapis demi lapis dalam saran bubuk yang besar, dengan mesin tambahan yang dipasang untuk post-processing yang mulus. Mirip dengan Selective Laser Sintering (SLS) dan desain powder bed fusion lainnya, sistem ini berkembang menjadi teknologi MJF saat ini.
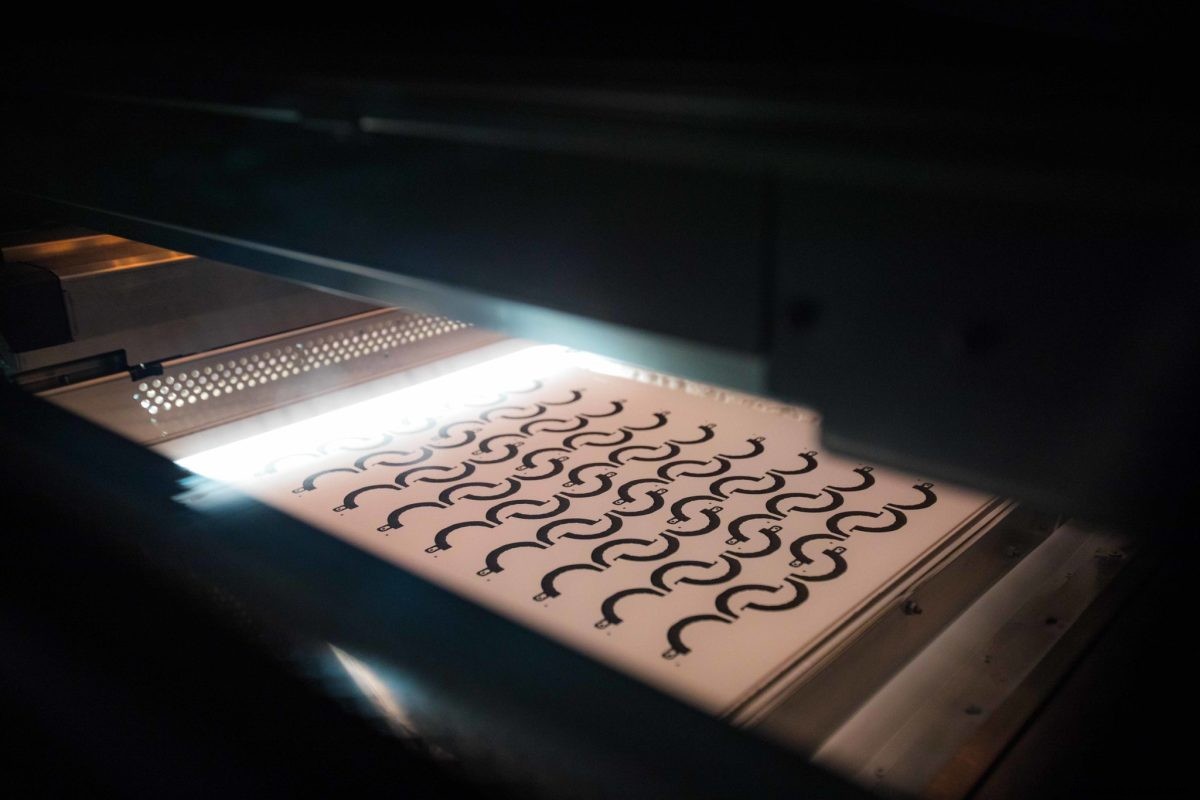
Bagaimana Multi Jet Fusion bekerja?
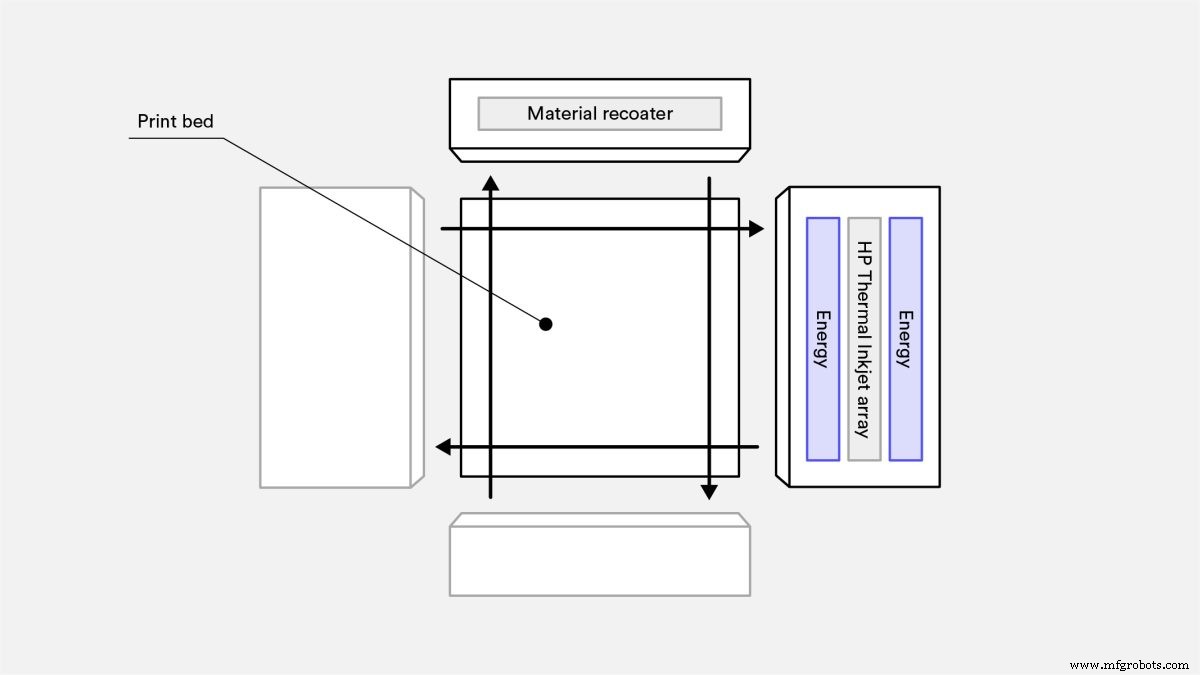
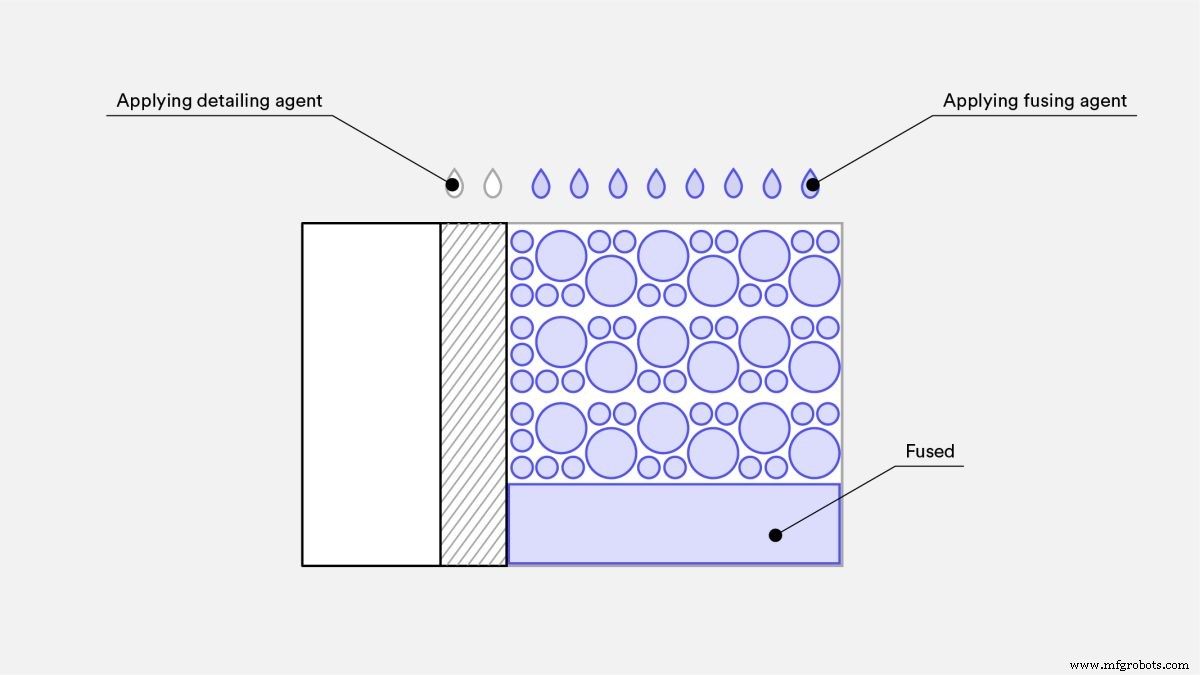
Menggunakan array inkjet, MJF bekerja dengan menyetorkan agen fusione dan detail di dalam saran bubuk bahan, lalu memfuse mereka menjadi lapis padat. Printer mendistribusikan bubuk tambahan di atas saran, dan proses berulang lapis demi lapis.
Berikut adalah langkah demi langkah cara MJF membangun bagian:
-
Unit pembangunan yang dapat dipindahkan ditempatkan ke dalam printer
-
Karena pemulih bahan bergerak melintasi area pembangunan, menyetorkan lapis tipis bahan bubuk
-
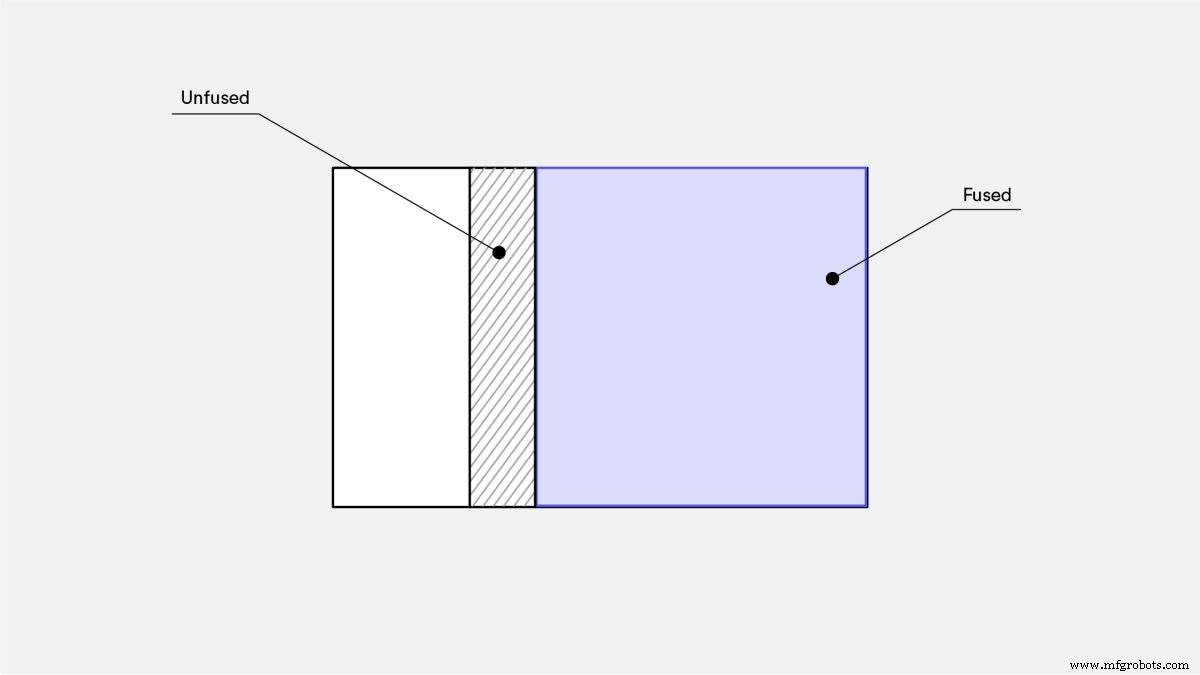
Karena pencetakan dan fusione bergerak melintasi area pembangunan, memanaskan bubuk hingga suhu tertentu untuk memberikan konsistensi bahan
-
Array nozzel inkjet memfuse agen ke dalam saran bubuk di area yang sesuai dengan geometri dan properti bagian
-
Setiap lapis selesai, unit pembangunan menarik untuk memberikan ruang untuk lapis bahan berikutnya yang akan disetorkan
-
Proses ini diulang hingga pembangunan selesai
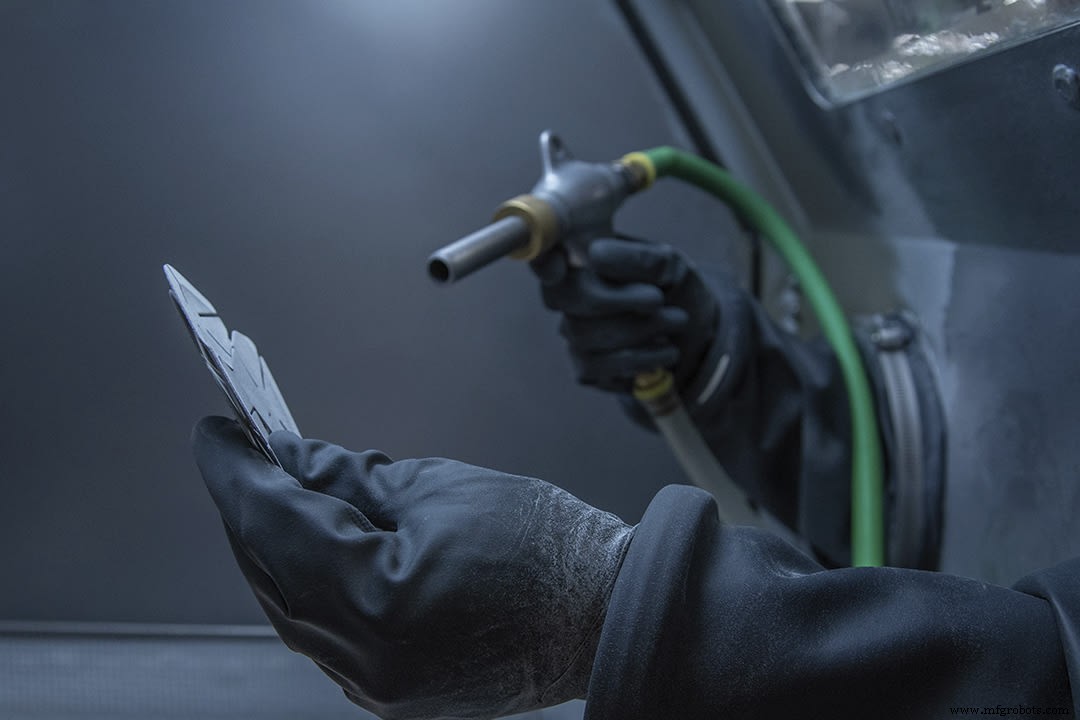
Ketika proses pencetakan selesai, unit pembangunan berisi bagian yang dicetak dan bubuk yang tidak terfuse. Anda menggunakan stasiun pemrosesan terpisah, yang dipasang pada unit pembangunan yang dapat dipindahkan, untuk pendinginkan dan membongkar bagian, dan memulihkan bubuk berlebihan untuk digunakan nanti. Bead blasting membantu menghilangkan sisa bubuk dan memungkinkan Anda beralih ke langkah kosmetik lebih lanjut.
Bahan apa yang digunakan MJF?
Secara umum, Anda dapat membagi bahan yang digunakan untuk MJF menjadi plastik rigid dan plastik fleksibel. Plastik rigid termasuk Nylon PA11, Nylon PA12 dan PP, sementara plastik fleksibel termasuk Estane 3D TPU M95A. Sistem HP terutama berfokus pada bahan poliamida, yang dikembangkan oleh HP dan mitra mereka.
Berikut adalah daftar bahan yang tersedia untuk pencetakan 3D MJF di platform Hubs.
| Material | Deskripsi |
| HP PA 12 (Nylon 12) | Nylon 12 adalah termoplastik yang kuat dengan properti fisik yang baik secara menyeluruh dan resistensi kimia, ideal untuk prototype fungsional dan aplikasi akhir. |
| Glass-filled HP PA 12 | Nylon yang diisi kaca diisi dengan benang kaca dan membuat bagian dengan kekakuan dan stabilitas termal yang lebih tinggi daripada nylon standar. |
Bagaimana cara kerja post-processing MJF?
Mirip dengan proses manufaktur lainnya, pemrosesan lebih lanjut diperlukan sebelum bagian siap untuk prototyping atau aplikasi akhir. Namun, post-processing dengan MJF relatif ringan dibandingkan teknologi AM lainnya.
Ketika Anda menyelesaikan pekerjaan cetak, Anda tinggal dengan unit pembangunan yang diisi dengan saran bubuk tiga dimensi yang tidak terfuse, dengan bagian terkubur di dalamnya.
Ini adalah langkah-langkah utama dalam post-processing MJF:
-
Pendinginan: Ini terjadi di dalam unit pembangunan, meskipun HP menawarkan unit modul untuk pendinginan alami, sehingga unit pembangunan dapat digunakan untuk cetak baru tanpa harus menunggu bubuk dan bagian mendingin.
-
Memulihkan bubuk yang tidak terfuse: Setelah unit pembangunan mendingin, pindahkan ke stasiun pemrosesan dan vacuum bubuk yang tidak terfuse ke dalam wadah untuk digunakan nanti.
-
Bead blasting: Hapus sisa bubuk dengan bead blasting, air blasting atau water blasting. Anda dapat melakukan ini secara manual atau otomatis, menggunakan tumbler, ultrasonic cleaner atau vibratory finishing machine.
Setelah menghapus semua sisa bahan bubuk, Anda mungkin harus melalui post-processing lebih lanjut. Ini tergantung pada bagian. Misalnya, pertimbangkan post-processing yang diperlukan untuk proses pengecoran. Anda mungkin perlu melakukan lebih banyak pemesinan untuk fitur seperti permukaan persambungan, lubang, toleransi yang melebihi kemampuan MJF dan ulir internal. Juga, memenuhi persyaratan teknis tertentu mungkin mengharuskan Anda untuk menyandikan bagian secara manual.
Apa keuntungan MJF?
Jika Anda ingin membuat prototype fungsional dan run produksi yang relatif kecil dari bagian akhir, maka MJF harus menjadi solusi andalan Anda. MJF sangat bagus untuk membuat bagian yang jauh lebih kuat daripada yang dapat dihasilkan SLS. Bagian yang dibangun dengan MJF memiliki kekuatan tarik maksimum XY dan Z 48 MPa/6.960 psi dengan metode ASTM D638.
Selain itu, MJF sangat baik dalam menghasilkan properti mekanik di setiap arah geometri bagian Anda. Jadi jika Anda membuat bagian dengan desain kompleks dan multifaset yang juga datang dengan fitur yang lebih kecil yang perlu kokoh, maka MJF adalah opsi yang paling feasible.
MJF menghasilkan bagian fungsional untuk penggunaan akhir tanpa banyak produksi pasca yang diperlukan. Dibandingkan teknologi AM lainnya, lebih cepat dan menawarkan otomasi yang lebih kuat, berarti waktu tunggu jauh lebih pendek dan permukaan berkualitas tinggi dengan campur tangan manusia yang minimal.
Untuk mencapai kecepatannya, MJF secara konsisten memindai permukaan bagian yang dicetak setiap laluan, bahkan jika Anda menggunakannya untuk mencetak beberapa bagian sekaligus. Ini memberikan kecepatan pembangunan yang lebih cepat dibandingkan teknologi lainnya, bahkan dengan kuantitas bagian yang lebih besar.
Mengapa MJF ideal untuk memproduksi bagian akhir?
MJF membedakan diri dari proses manufaktur aditif lainnya karena dirancang untuk menghasilkan volume besar bagian dengan kompleksitas, detail dan integritas struktural yang luar biasa. MJF adalah solusi populer untuk memproduksi casing komponen elektronik yang presisi dan awet, assembly mekanis, enclosure, dan jig dan fixture.
Dalam mesin MJF saat ini, unit pembangunan adalah keranjang roda yang terhubung ke stasiun pemrosesan yang disertakan. Setelah bagian selesai, yang harus Anda lakukan adalah memindahkan saran bubuk ke stasiun pemrosesan untuk menghapus semua bubuk berlebihan. Post-processing dapat dilakukan secara massal, tergantung pada persyaratan teknis bagian, dan lebih sering tidak, kebutuhan akan finishing manual yang minimal. Ini membuatnya cocok untuk run produksi volume tinggi bagian fungsional.
Sistem saran bubuk itu sendiri menghilangkan kebutuhan akan dukungan, dengan bagian disusun secara efisien di area pembangunan. Setelah bagian selesai, Anda juga dapat menggunakan bubuk yang tidak terpakai lagi untuk produksi cetak di masa depan.
MJF vs SLS 3D printing: apa perbedaannya?
Sementara selective laser sintering (SLS) cukup mirip dengan MJF, dua teknologi ini memiliki beberapa perbedaan kunci. Printer SLS juga menyetorkan bahan bubuk di area pembangunan lapis demi lapis, namun, mesin memfuse bahan dengan sintering partikel bubuk bersama dan ke lapisan bawah bagian dengan laser.
Anda dapat menyesuaikan daya laser untuk mengubah properti material bagian, meskipun parameter fitur ini terbatas. HP memiliki pilihan agen kimia yang luas, memberikan lebih banyak peluang untuk mengubah properti setiap voxel bagian.
MJF vs. Injection Molding: mana yang lebih baik untuk aplikasi Anda?
MJF tidak hanya merupakan kekuatan dibandingkan teknologi AM lainnya - ini juga alternatif yang feasible untuk injeksi cetak. Dengan injeksi cetak, Anda harus membayar untuk cetakannya sendiri dan melakukan banyak analisis DFM sebelum memproduksi bagian. Ini juga terbatas dalam hal geometri bagian dan waktu tunggu jauh lebih lama, mengingat waktu yang dibutuhkan untuk memproduksi cetakan dan langkah pemrosesan lainnya.
Sebaliknya, MJF memungkinkan kebebasan desain yang lebih luas, dengan waktu tunggu yang sangat berkurang. Anda juga dapat membuat perubahan desain dengan cepat dengan MJF, karena Anda tidak perlu bergantung pada cetakan. Jika Anda akan melakukan run produksi dengan injeksi cetak, pastikan pertimbangkan MJF, terutama jika Anda berharap untuk menciptakan volume besar bagian kecil hingga menengah dengan geometri kompleks.
Secara umum, MJF lebih disukai untuk membuat prototype dan untuk run produksi kecil hingga menengah. Anda dapat mencetak prototype dalam beberapa hari, dan bagian mana pun yang dicetak MJF akan memiliki properti mekanik yang sama dengan injeksi cetak.
Contoh Multi Jet Fusion dalam aksi?
Salah satu kasus penggunaan yang mengesankan untuk MJF datang dari CNC Würfel, spesialis otomatisasi manufaktur dan proses untuk industri otomotif dan teknologi medis, di antara sektor lain. Pada 2017, CNC Würfel mengganti mesin pemoles dan mesin gerinda dengan pencetakan 3D untuk banyak komponen mereka. Ini secara drastis memotong waktu produksi dan memungkinkan lebih banyak waktu untuk menguji prototype.
Ini terbukti sangat efektif dalam memproduksi gripper adapter perusahaan, sebuah bagian yang digunakan pada conveyor belt yang memerlukan beberapa bagian kompleks dan sistem pengikatan. Proses tradisional menghasilkan waktu tunggu delapan hingga sepuluh minggu, dan memerlukan pengetahuan dan campur tangan manusia yang luas yang terkadang merusak bagian.
Untuk menghilangkan banyak kompleksitas dalam memproduksi gripper adapter, CNC Würfel memilih untuk mencetaknya 3D menggunakan MJF. Ini segera terbukti bermanfaat, terutama karena memotong waktu produksi dari dua bulan menjadi mudah di bawah seminggu. Penggunaan MJF juga menghemat perusahaan sejumlah besar uang. Pengurangan biaya untuk mencetak bagian berakhirnya 95% dibandingkan manufaktur tradisional. Manfaat tambahan, bagian yang dicetak lebih ringan 84%, namun masih cukup awet untuk menyelesaikan tugasnya.
Kasus penggunaan kuat lainnya untuk MJF adalah HP’s Z 3D Camera, yang dikembangkan untuk menyederhanakan tangkapan dan visualisasi dokumen dan objek lainnya secara real-time. Sebelum penemuan MJF, HP membangun kamera dari tiga bagian injeksi cetak terpisah, yang mengakibatkan waktu prototyping beberapa minggu dan menimbulkan biaya untuk setiap bagian.
Beralih ke MJF untuk memproduksi kamera mempercepat produksi, karena teknologi baru memungkinkan HP untuk mencetak satu assembly sebagai ganti tiga bagian. Menurut HP, pergantian ini juga mengurangi harga per bagian dari $2.42 menjadi $0.36, dan mengubah durasi prototyping dari minggu menjadi hari. Juga, kebebasan desain yang datang dengan MJF memberi HP kesempatan untuk mengoptimalkan orientasi kamera, yang meningkatkan kualitas produk akhir.
MJF: Tips dan trik praktis
Berikut adalah beberapa praktik terbaik praktis untuk mendapatkan yang terbaik dari teknologi MJF.
-
Perkuat permukaan datar tipis atau besar dengan tulang punggung atau penguat, dan bundari lubang dengan boss yang ditinggikan jika memungkinkan.
-
Waspada bahwa teks yang ditinggikan dan fitur kosmetik yang lebih kecil dari 0,5 mm mungkin tidak bertahan pada post-processing sekunder. Periksa analisis DFM dalam penawaran bagian Anda untuk detail ini.
-
Dinding bagian Anda harus antara 2,5 dan 12,7 mm tebal. Melebihi atau di bawah ini dapat mempengaruhi toleransi bagian Anda.
-
Pastikan untuk mengidentifikasi permukaan kosmetik dengan jelas sehingga produsen menghindari fitur seperti stair-stepping pada sudut miring bagian.
Pertanyaan yang sering diajukan
Apa manfaat MJF?
MJF memungkinkan Anda memproduksi kuantitas besar bagian unik tanpa bergantung pada larik banyak printer. Ini juga dapat mengganti pekerjaan cetakan atau cetakan yang mahal, dan sistem HP saat ini termasuk stasiun post-processing massal yang terpasang, yang meminimalkan finishing manual.
Apa kerugian MJF?
MJF lebih mahal daripada teknologi pencetakan modular seperti FDM, meskipun kualitasnya lebih tinggi dan lebih konsisten untuk penggunaan industri.
Apakah bagian yang dicetak 3D MJF tahan air?
PA 12 Nylon adalah salah satu bahan pencetakan 3D yang tahan air. Dinding bagian MJF harus tebal 1 mm untuk tahan air, sedangkan tebal dinding di atas 4 mm membuat bagian watertight. Bagian MJF juga tahan terhadap lemak, alkali, minyak dan hidrokarena alifat.
Apa akurasi dimensi MJF?
Akurasi dimensi MJF adalah ± 0,3% dengan batas bawah ± 0,3 mm (0,012'').
Apa ukuran pembangunan maksimum MJF?
Dengan Hubs, ukuran pembangunan maksimum bagian MJF adalah 380 x 285 x 380 mm (14,9'' x 11,2'' x 14,9'').
Apa fitur terkecil yang dapat dicetak MJF?
Ukuran fitur minimum yang dapat dicetak MJF adalah 0,5 mm (0,02 in). Lapisan cetakan MJF tebal 80 mikron (0,0003 in), yang berarti dapat menghasilkan detail permukaan yang sangat halus.



