Memahami Cetak 3D SLS: Bagaimana Sintering Laser Selektif Membuat Bagian Tahan Lama
Selective Laser Sintering (SLS) adalah proses manufaktur aditif yang termasuk dalam keluarga Powder Bed Fusion. Dalam cetak 3D SLS, laser secara selektif mensinter partikel bubuk polimer, memlekatkan mereka bersama-sama dan membangun bagian lapis demi lapis. Bahan yang digunakan dalam SLS adalah polimer termoplastik dalam bentuk granular. Layanan cetak 3D SLS digunakan baik untuk prototipe komponen polimer fungsional maupun untuk produksi kecil. Keversatilannya membuat SLS menjadi alternatif yang luar biasa terhadap injeksi cetak untuk produksi volume rendah.
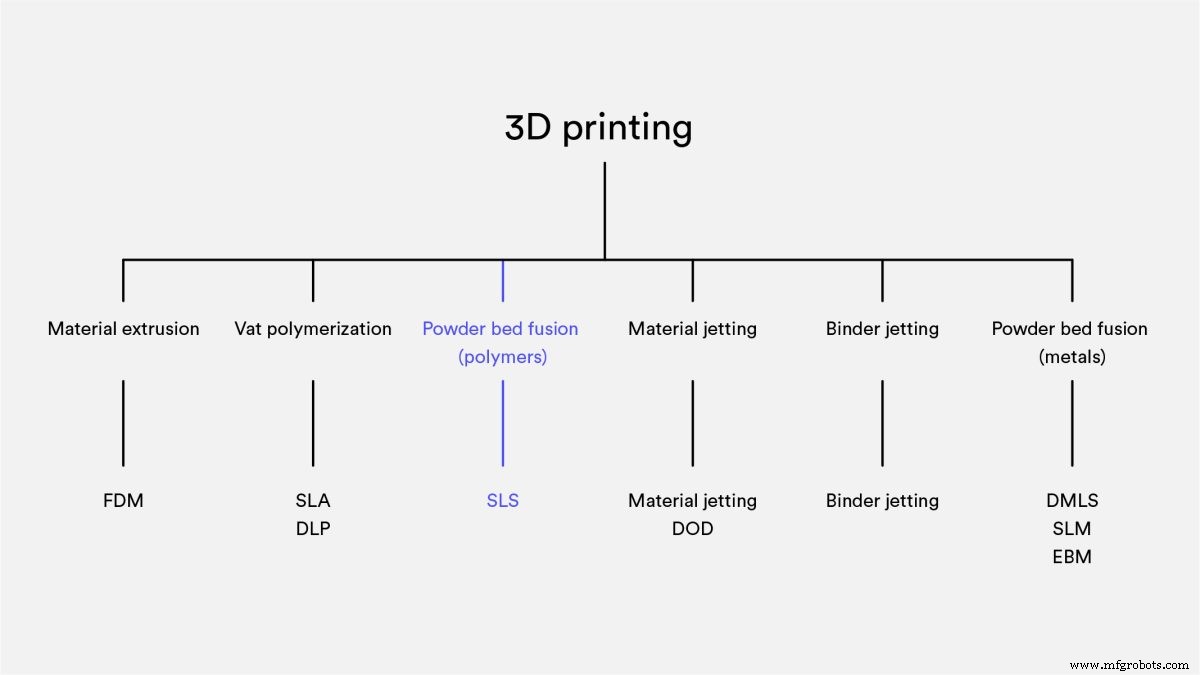
Bagaimana cetak 3D SLS bekerja?
Cetak 3D SLS menggunakan laser untuk mensinter partikel kecil bubuk polimer. Seluruh penampang komponen di-scan, sehingga bagian dibangun padat. Prosesnya berlangsung sebagai berikut:
-
Tempat penyimpanan bubuk dan area pembangunan pertama dipanaskan hingga di bawah suhu leleh polimer.
-
Blade re-coating menyebarkan lapisan tipis bubuk di atas platform pembangunan.
-
Laser CO2 kemudian menscan kontur lapisan berikutnya dan secara selektif mensinter—memlekatkan—partikel bubuk polimer.
-
Ketika lapisan selesai, platform pembangunan bergerak ke bawah dan blade melapisi ulang permukaan. Proses kemudian diulang hingga seluruh bagian selesai.
-
Setelah pencetakan, bagian sepenuhnya tertutup dalam bubuk yang tidak ter-sinter. Tempat bubuk harus dingin sebelum bagian dapat di-unpack, yang dapat memakan waktu cukup lama—kadang hingga 12 jam.
-
Bagian kemudian dibersihkan dengan udara terkompresi atau media blasting lainnya, lalu siap digunakan atau diproses lebih lanjut.
Tonton proses SLS dalam aksi dalam video 30 detik ini.
Apakah SLS dapat digunakan untuk rapid prototyping?
SLS adalah solusi yang hebat untuk rapid prototyping polimer fungsional karena menawarkan kebebasan desain yang sangat tinggi dan akurasi yang baik. Dan berbeda dengan teknik cetak 3D FDM atau SLA, SLS menghasilkan bagian dengan properti mekanik yang baik dan konsisten. Ini berarti SLS dapat digunakan untuk menghasilkan bagian yang sangat dekat dengan kualitas akhir-pengguna, sehingga Anda dapat menggunakannya selama proses produksi, dari konsep hingga model uji coba.
Apakah SLS dapat digunakan untuk produksi kecil?
Keversatilannya membuat cetak 3D SLS menjadi alternatif ideal terhadap injeksi cetak untuk produksi kecil. SLS dapat digunakan untuk memproduksi bagian dengan bentuk dan geometri kompleks, dan dengan berbagai macam finishing serta waktu produksi.
Bagaimana printer 3D SLS bekerja?
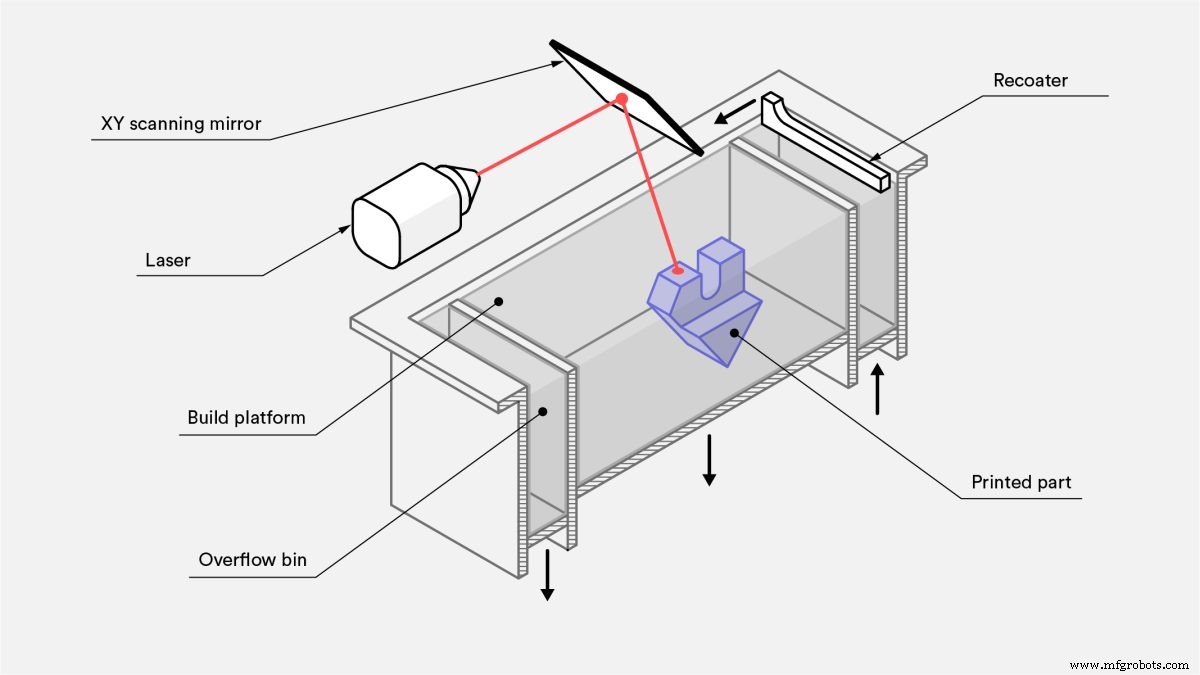
Untuk penggunaan printer 3D SLS, hampir semua parameter proses ditetapkan oleh produsen mesin. Tinggi lapisan default yang digunakan adalah 100–120 mikron.
Keuntungan utama cetak 3D SLS adalah tidak memerlukan struktur pendukung. Bubuk yang tidak ter-sinter memberikan semua dukungan yang diperlukan pada bagian. Untuk alasan ini, SLS dapat digunakan untuk menciptakan geometri bebas yang tidak dapat diproduksi dengan metode apa pun.
Memanfaatkan seluruh volume bangunan sangat penting saat mencetak dengan SLS, terutama untuk produksi batch kecil . Tempat bubuk dengan tinggi tertentu akan membutuhkan waktu pencetakan yang hampir sama, terlepas dari jumlah bagian yang diandung. Ini adalah karena pemindaian laser terjadi sangat cepat, jadi sebenarnya langkah re-coating yang menentukan waktu pemrosesan total. Mesin akan harus melewati jumlah lapisan yang sama terlepas dari jumlah bagian. Pengaturan tempat bubuk dapat mempengaruhi waktu produksi pesanan kecil, karena operator mungkin menunggu hingga tempat bubuk terisi sebelum memulai tugas pencetakan.
Lemes Lapisan
Kekuatan lemes antara lapisan dalam cetak 3D SLS sangat baik. Ini berarti bagian yang dicetak SLS memiliki properti mekanik hampir isotropis.
Properti mekanik spesimen SLS yang dicetak menggunakan bubuk poliamida standar ( PA 12 atau Nylon 12)—bahan yang paling umum digunakan dalam SLS—ditampilkan dalam tabel berikut dan dibandingkan dengan properti nylon massa.
| Arah X-Y | Arah Z | PA12 Massa |
| Kekuatan Tarik | 48 MPa | 42 MPa | 35–55 MPa |
| Modulus Tarik | 1650 MPa | 1650 MPa | 1270–2600 MPa |
| Elongasi pada patah | 18% | 4% | 120–300% |
Bagian SLS memiliki kekuatan tarik dan modulus yang luar biasa, setara dengan bahan massa, tetapi lebih rapuh—elongasi pada patah jauh lebih rendah. Ini disebabkan oleh porositas internal bagian akhir.
Penyusutan & Renyut
Bagian SLS rentan terhadap penyusutan dan renyut. Saat lapisan baru mensinter pendingin, dimensinya menurun dan stres internal timbul, menarik lapisan di bawahnya ke atas.
Penyusutan 3 hingga 3,5% adalah yang biasa dalam SLS, tetapi operator mesin memperhitungkan hal ini selama fase persiapan pembangunan dan menyesuaikan ukuran desain sesuai kebutuhan.
Permukaan datar besar adalah yang paling mungkin merenyut. Masalah dapat diatasi setidaknya dengan mengorientasikan bagian secara vertikal di platform pembangunan, tetapi praktik terbaik adalah mengurangi volumenya dengan meminimalkan ketebalan area datar dan memperkenalkan potongan dalam desain. Strategi ini juga akan mengurangi biaya keseluruhan bagian, karena lebih sedikit bahan digunakan.
Oversintering
Oversintering terjadi ketika radiasi panas memlekatkan bubuk yang tidak ter-sinter di sekitar suatu fitur. Ini dapat menghasilkan hilangnya detail pada fitur kecil, seperti slot dan lubang. Sebagai aturan praktis, slot yang lebih lebar dari 0,8 mm dan lubang dengan diameter lebih besar dari 2 mm dapat dicetak dalam SLS tanpa takut oversintering. Baca artikel kami tentang cara mendesain bagian untuk cetak 3D SLS untuk tips DFM lebih lanjut.
Pengeluaran Bubuk
Karena SLS tidak memerlukan bahan pendukung, bagian dengan bagian berongkap dapat dicetak dengan mudah dan akurat.
Bagian berongkap mengurangi berat dan biaya bagian, karena lebih sedikit bahan digunakan. Lubang keluar diperlukan untuk mengeluarkan bubuk yang tidak ter-sinter dari bagian dalam komponen. Kami merekomendasikan menambahkan setidaknya dua lubang keluar ke desain Anda, dengan diameter minimal 5mm.
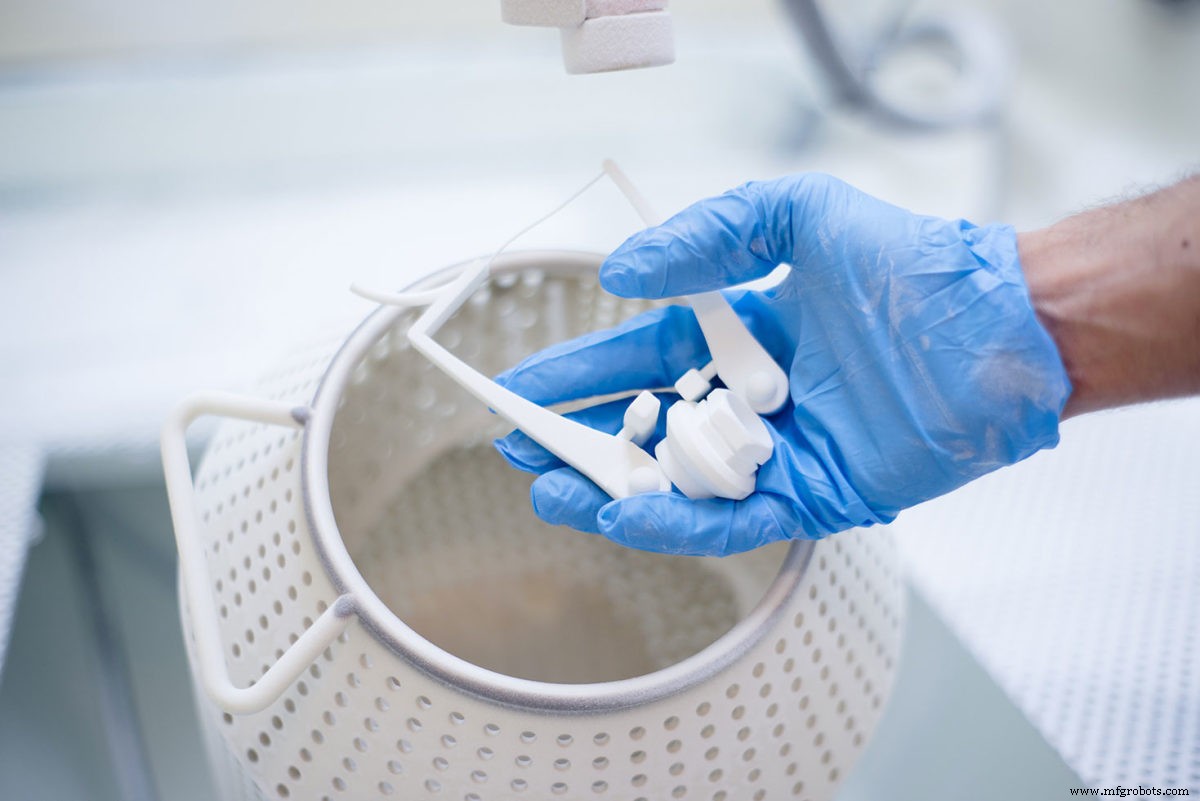
Jika tingkat kekakuan tinggi diperlukan, bagian harus dicetak sepenuhnya padat. Alternatifnya adalah membuat desain berongkap tanpa menyertakan lubang keluar. Dengan cara ini, bubuk yang dipadatkan rapat akan terperangkap di bagian, meningkatkan massanya dan memberikan dukungan tambahan terhadap beban mekanis, tanpa efek pada waktu pembangunan. Struktur jaringan sarang lebah internal dapat ditambahkan ke interior berongkap (mirip dengan pola infill yang digunakan dalam FDM ) untuk meningkatkan kekakuan komponen lebih lanjut. Mengembungkan bagian dengan cara ini juga dapat mengurangi renyut.
Apa saja karakteristik cetak 3D SLS?
Karakteristik utama SLS diringkas dalam tabel di bawah ini:
| Sintering Laser Selektif (SLS) |
| Bahan | Termoplastik (biasanya nylon) |
| Akurasi dimensi | ± 0,3% (batas bawah ± 0,3 mm) |
| Ukuran pembangunan umum | 300 x 300 x 300mm (hingga 750 x 550 x 550mm) |
| Ketebalan lapisan umum | 100–120 µm |
| Pendukung | Tidak diperlukan |
Bahan apa yang digunakan untuk cetak SLS?
Bahan SLS yang paling banyak digunakan adalah Poliamida 12 (PA 12), juga dikenal sebagai Nylon 12. Harga per kilogram bubuk PA 12 sekitar $50–$60. Plastik teknik lain seperti PA 11 dan PEEK juga tersedia, tetapi ini tidak seumum digunakan.
Bubuk poliamida dapat diisi dengan berbagai aditif untuk meningkatkan perilaku mekanis dan termal bagian SLS yang dihasilkan. Contoh aditif meliputi serat karbon, serat kaca atau aluminium. Bahan yang diisi dengan aditif biasanya lebih rapuh dan dapat memiliki perilaku sangat anisotropis.
| Bahan | Karakteristik |
| Poliamida 12 (PA 12) | + Properti mekanik baik
+ Resistensi kimia yang baik
- Permukaan kasar dan mengelirukan |
| Poliamida 11 (PA 11) | + Perilaku sepenuhnya isotropis
+ Elastisitas tinggi |
| Nylon diisi aluminium (Alumide) | + Tampilan logam
+ Kekakuan tinggi |
| Nylon diisi kaca (PA-GF) | + Kekakuan tinggi
+ Resistensi aus & suhu tinggi
- Perilaku anisotropis |
| Nylon diisi serat karbon (PA-FR) | + Kekakuan luar biasa
+ Rasio berat-kuat tinggi
- Sangat anisotropis |
Apa saja opsi pascaproses untuk SLS?
Cetak 3D SLS menghasilkan bagian dengan finishing permukaan bubuk dan berbutir yang mudah diwarnai. Penampilan bagian yang dicetak SLS dapat ditingkatkan hingga standar yang sangat tinggi menggunakan berbagai metode pascaproses, seperti polishing media, pewarnaan, cat sprey dan pelapis. Fungsionalitasnya juga dapat ditingkatkan dengan menerapkan pelapis tahan air atau pelapisan logam. Untuk detail lebih lanjut, lihat artikel ekstensif ini tentang pascaproses untuk bagian SLS.
Apa saja keunggulan cetak 3D SLS
-
Bagian SLS memiliki properti mekanik yang baik dan isotropis, membuatnya ideal untuk bagian fungsional dan prototipe.
-
SLS tidak memerlukan pendukung, sehingga desain dengan geometri kompleks dapat diproduksi dengan mudah.
-
Kemampuan manufaktur SLS sangat baik untuk produksi batch kecil hingga menengah.
-
Sisa bubuk yang tidak ter-sinter dikumpulkan dan dapat digunakan kembali.
Apa saja kelemahan cetak 3D SLS?
-
Saat ini hanya sistem SLS industri yang tersedia secara luas, sehingga waktu produksi lebih lama dibandingkan teknologi cetak 3D lain , seperti FDM dan SLA.
-
Bagian SLS memiliki finishing permukaan berbutir dan porositas internal yang mungkin memerlukan pascaproses, jika permukaan halus atau keairan diperlukan.
-
Permukaan datar besar dan lubang kecil tidak dapat dicetak secara akurat dengan SLS, karena rentan terhadap renyut dan oversintering.
Praktik terbaik SLS
Apakah cetak 3D SLS tepat untuk bagian atau proyek Anda? Ini adalah aturan praktis:
-
SLS dapat memproduksi bagian fungsional dari berbagai plastik teknik—paling umum Nylon (PA12).
-
Volume pembangunan tipikal sistem SLS adalah 300 x 300 x 300mm.
-
Bagian SLS menunjukkan properti mekanik yang baik dan perilaku isotropis. Untuk komponen dengan persyaratan khusus, tersedia bubuk PA yang diisi aditif.



