Cetak 3D SLS Optimal: Tips Pakar untuk Posisi Benda Kerja
Posisi yang benar dari benda kerja esensial untuk keberhasilan proses produksi. Hal-hal terpenting yang harus diperhatikan adalah sebagai berikut:
- Konsentrasi panas harus dihindari dan harus dapat diurai dengan baik: Untuk tujuan ini, penting untuk menghindari pencetakan lapisan yang tumpang tindih sepenuhnya satu di atas yang lain. Inilah sebabnya bagian-biasanya diposisikan secara miring terhadap platform. Selain itu, volume semi-terutut harus selalu memiliki pembuka yang menghadap ke atas.
- Permukaan datar besar merungkai: Lapisan dengan permukaan yang saling terhubung terlalu besar harus dihindari. Secara umum, tidak disarankan untuk mencetak permukaan yang lebih besar dari 12 cm2 atau lebih besar dari 6 cm di sepanjang salah satu sumbu pada satu lapisan.
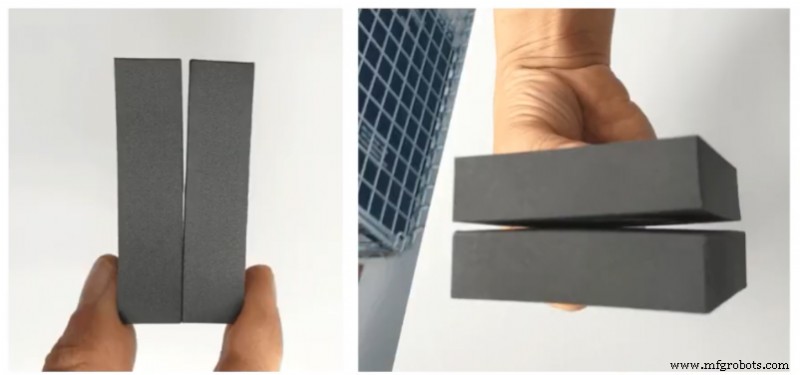
Gambar 1: Contoh bagian dengan merungkai akibat posisi buruk. Sumber: Sendiri.
- Lapisan harus homogen: Area yang dicetak pada setiap lapisan harus mirip, menghindari perubahan tiba-tiba dari satu lapisan ke lapisan berikutnya. Kurangnya homogenitas sering menyebabkan tanda dan cacat estetika pada bagian.
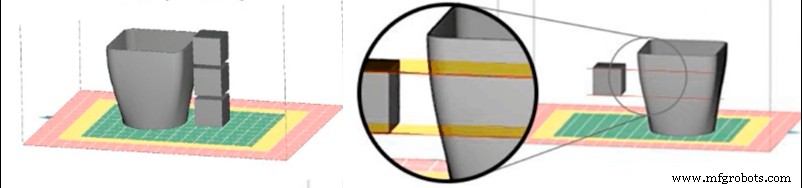
Gambar 2: Posisi untuk produksi homogen (kiri) dan non-homogen (kanan). Sumber: Sinterit: Sinterit
- Volume padat besar memiliki risiko kegagalan tinggi: Bagian volume besar, di mana tidak mungkin untuk menggeser lapisan untuk menghindari konsentrasi panas, harus diborong atau dicetak dengan pola pengisi.
Tips Posisi
- Permukaan datar: Disarankan untuk memosisikannya pada 45º di semua sumbu untuk menghindari deformasi atau penumpukan panas
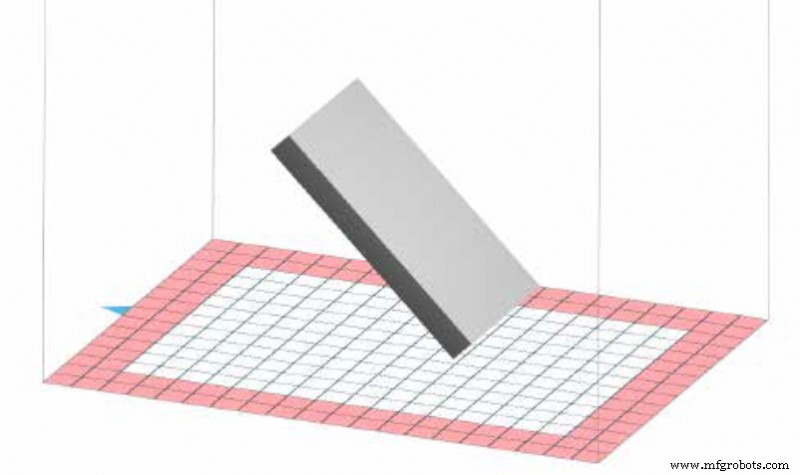
Gambar 3: Contoh posisi yang benar dari benda kerja dengan permukaan datar besar. Sumber: Sinterit
- Blok padat: Seperti permukaan datar, mereka harus diposisikan pada 45° di semua sumbu. Ada pengecualian untuk prisma berongga dengan tebal dinding kecil, di mana posisi optimalnya vertikal, karena ini memungkinkan pelepasan panas dari sisi. Dalam kasus prisma besar, disarankan untuk memborong bagian.
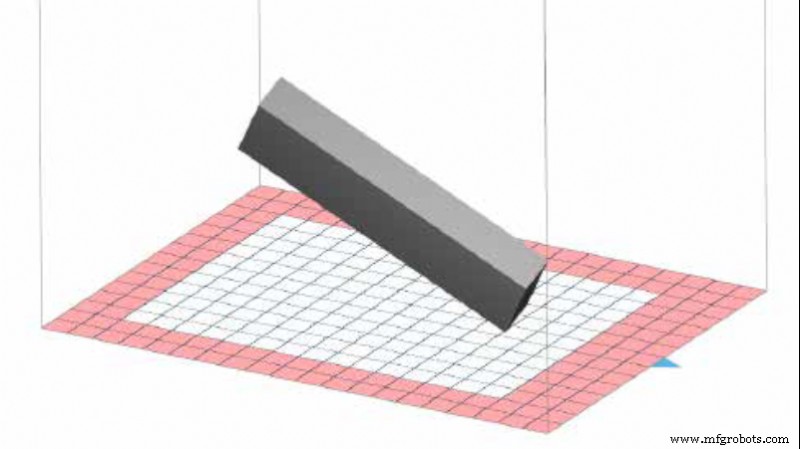
Gambar 4: Contoh posisi yang benar dari prisma. Sumber: Sinterit
- Volume semi-terbuka atau kotak: Posisinya diatur oleh aturan di atas, namun, pembuka harus selalu diarahkan ke atas.
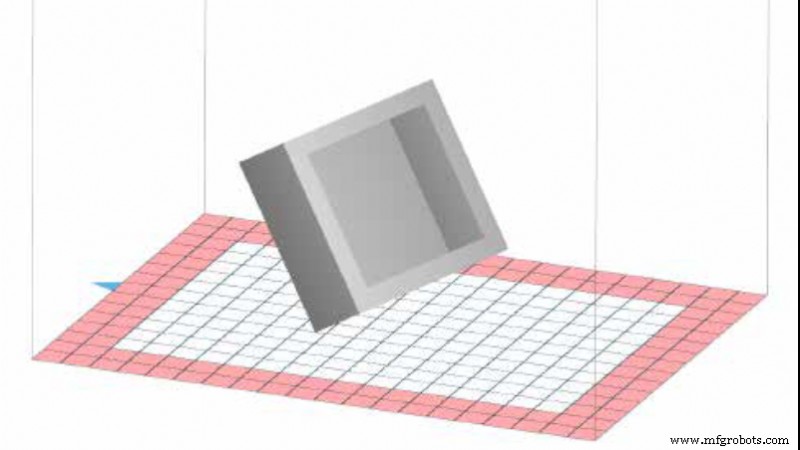
Gambar 5: Contoh posisi yang benar dari kotak. Sumber: Sinterit
- Detail dengan permukaan halus dan tepi tajam: Permukaan halus atau detail, seperti bola atau elemen bundar, harus diposisikan ke bawah untuk kualitas lebih baik, sementara detail dengan tepi yang perlu tajam harus diarahkan ke atas. Secara umum, wajah yang menghadap ke bawah akan menunjukkan detail yang lebih lembut, sementara wajah yang menghadap ke atas akan menunjukkan detail yang lebih tajam.
- Pembuka, saluran, dan lubang: Secara mungkin mereka harus diarahkan paralel ke sumbu Z untuk kualitas terbaik.
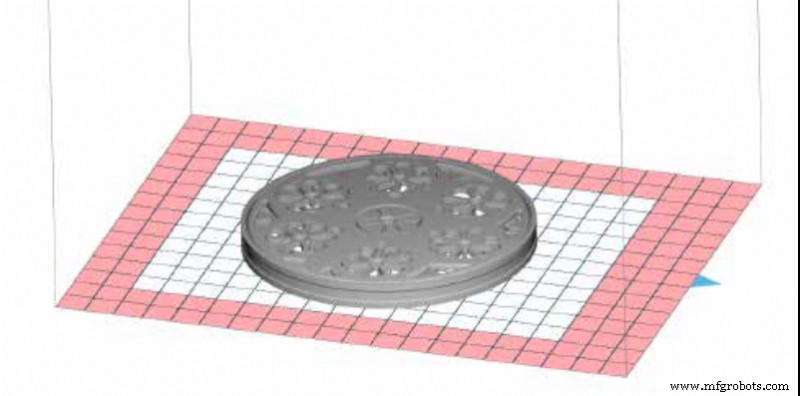
Gambar 6: Contoh posisi yang benar dari bagian dengan lubang dan saluran. Sumber: Sinterit
- Bagian bergerak: Dalam pencetakan 3D SLS, presisi maksimum selalu diperoleh pada bidang XY, jadi jika mungkin, mereka harus selalu diarahkan dengan cara ini.
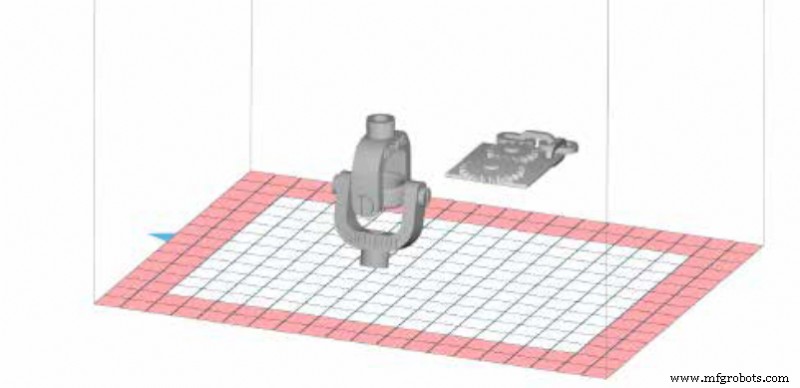
Gambar 7: Contoh posisi yang benar dari bagian bergerak. Sumber: Sinterit
Tips-tips ini membantu mengurangi risiko kegagalan, namun mereka didasarkan pada situasi umum. Selain itu, tidak ada satu posisi yang benar, tetapi dalam posisi risiko rendah, beberapa akan memberikan kualitas lebih tinggi dan beberapa akan memberikan waktu cetak lebih pendek. Inilah sebabnya banyak faktor yang berasal dari pengalaman harus dipertimbangkan saat memosisikan sebuah bagian.
Panduan ini membahas konsep secara umum dan tidak berfokus pada merek atau model tertentu, meskipun mereka mungkin disebutkan pada suatu titik. Ada perbedaan penting dalam prosedur kalibrasi atau penyesuaian antara berbagai merek dan model, jadi disarankan untuk mengonsultasikan manual produsen sebelum membaca panduan ini.



