SLS vs MJF: Memahami Perbedaan Kunci dalam Cetak 3D Powder Bed Fusion
Multi Jet Fusion (MJF) dan Selective Laser Sintering (SLS) adalah teknologi cetak 3D industri yang termasuk dalam keluarga powder bed fusion. Keduanya membangun bagian dengan menggabungkan termal partikel bubuk polimer lapis demi lapis.
Perbedaan utama antara kedua teknologi ini adalah sumber panasnya. SLS menggunakan laser untuk menscan dan mensinter di seluruh penampang. MJF, di sisi lain, mencairkan tinta (agen peler) pada bubuk untuk menyerap cahaya inframerah. Printer kemudian melewatkan sumber energi inframerah di atas platform pembangunan untuk melekatkan area yang di-tinta. Esensialnya, MJF menggabungkan teknologi SLS dan Binder Jetting.
Karena SLS dan MJF menciptakan bagian yang sangat mirip, penting bagi desainer untuk memahami perbedaan antara kedua proses ini. Dalam artikel ini, kami membandingkan SLS dan MJF berdasarkan alur kerja, akurasi, bahan, biaya dan waktu produksi.
Sudah memiliki ide tentang teknologi yang ingin Anda gunakan? Masukkan bagian Anda ke produksi dengan cepat dengan pembuat penawaran kami .
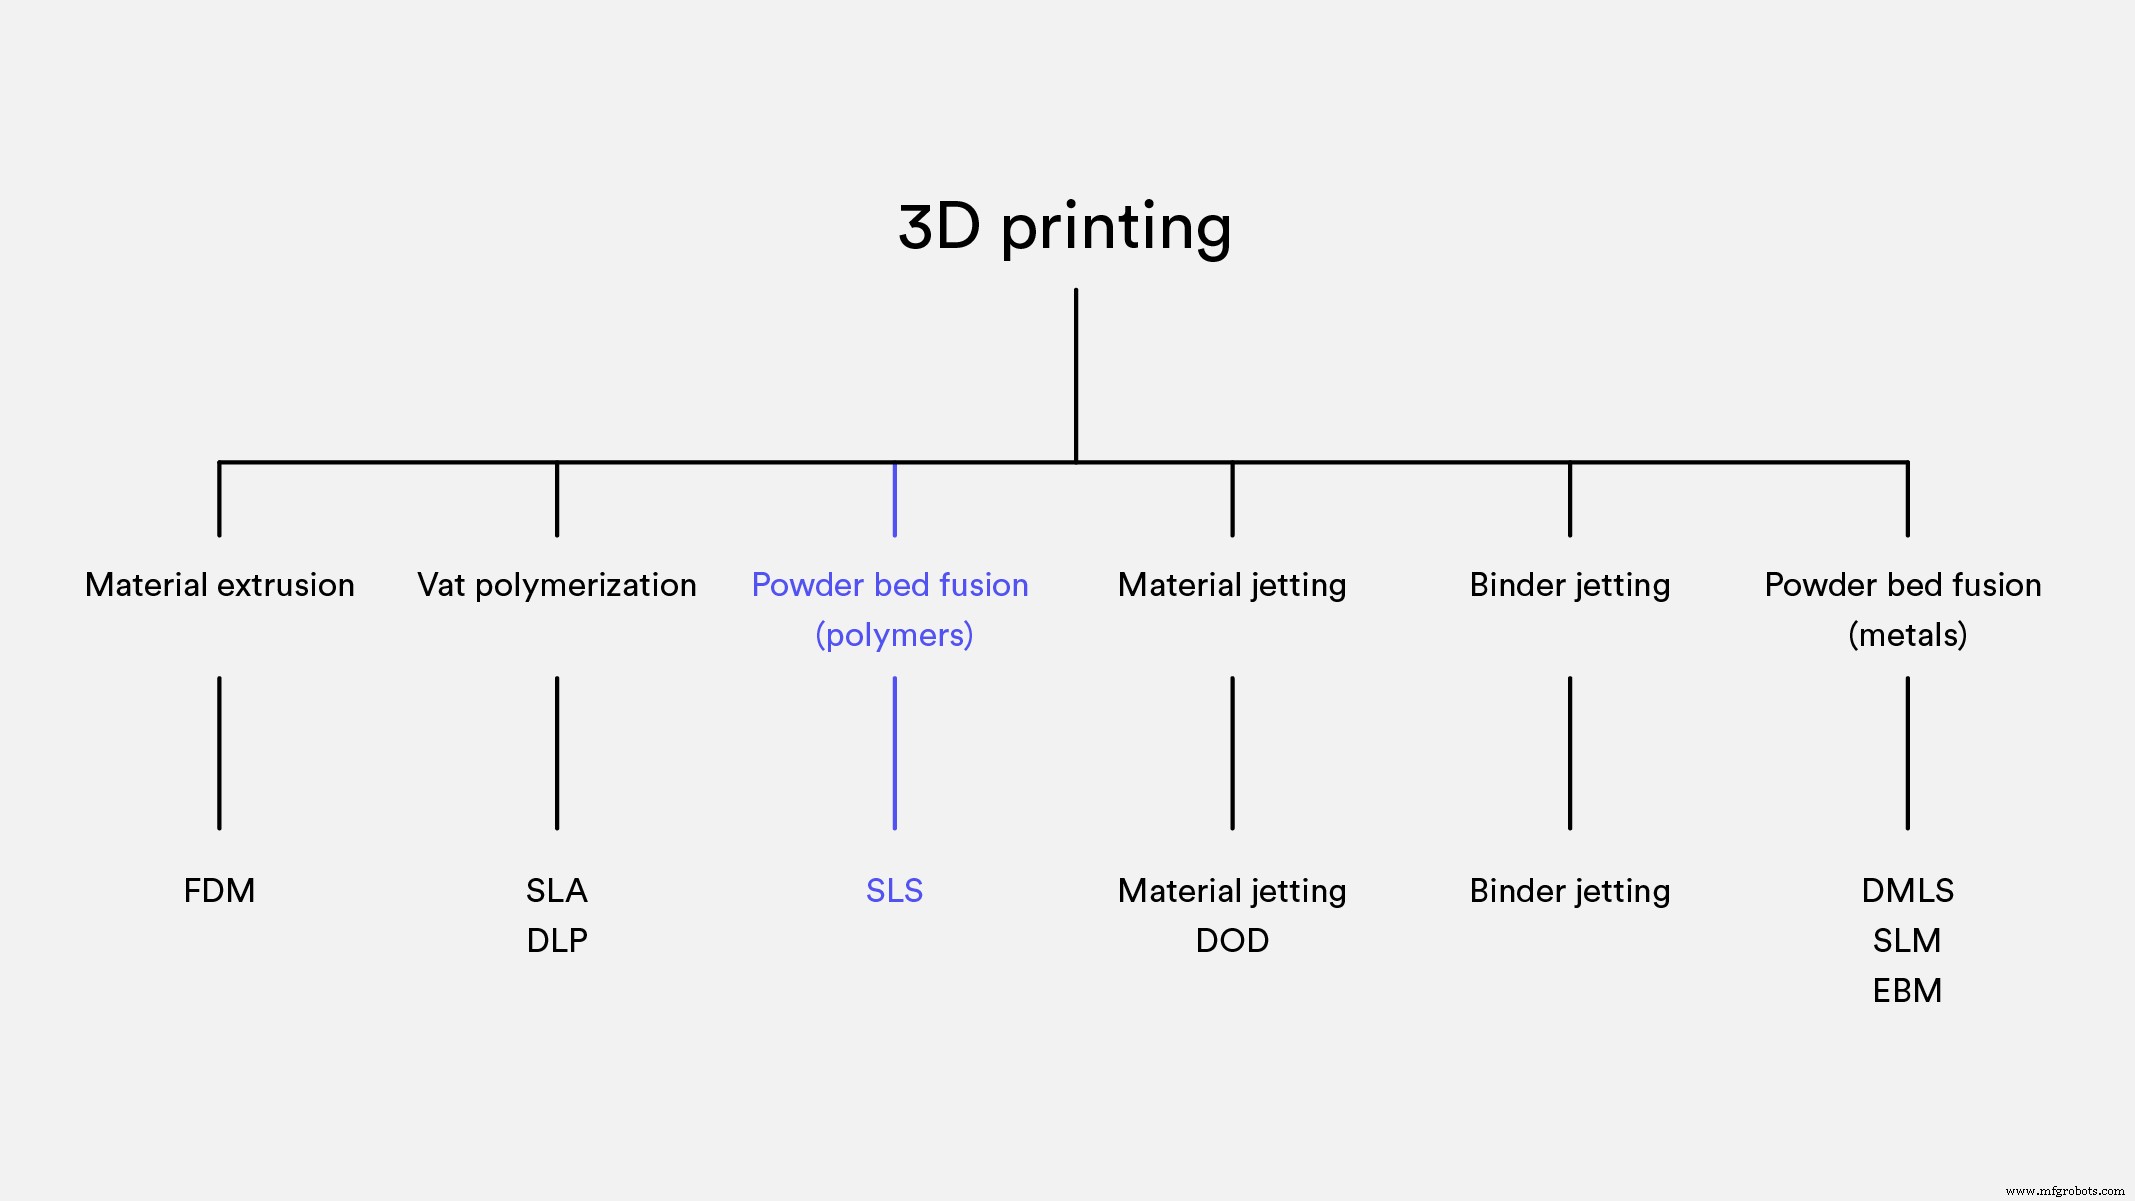
Bagaimana proses cetak 3D SLS dan MJF bekerja?
Cetak 3D SLS dan MJF memiliki proses dan alur kerja pembuatan yang serupa, namun terdapat beberapa perbedaan kunci antara kedua teknologi. Mari kita mulai dengan proses pembuatan.
Sintering Laser Selektif (SLS)
Printer SLS pertama-tama menyebarkan lapisan tipis bubuk di atas platform pembangunan. Laser CO2 kemudian menscan setiap penampang, mensinter bubuk. Platform kemudian turun satu lapisan dan proses diulang hingga pembangunan selesai. Seluruh tempat bubuk harus dingin sebelum Anda dapat mengambil bagian dari bubuk.
Untuk penjelasan yang lebih rinci tentang mekanisme ini, baca artikel mendalam kami Apa itu cetak 3D SLS?.
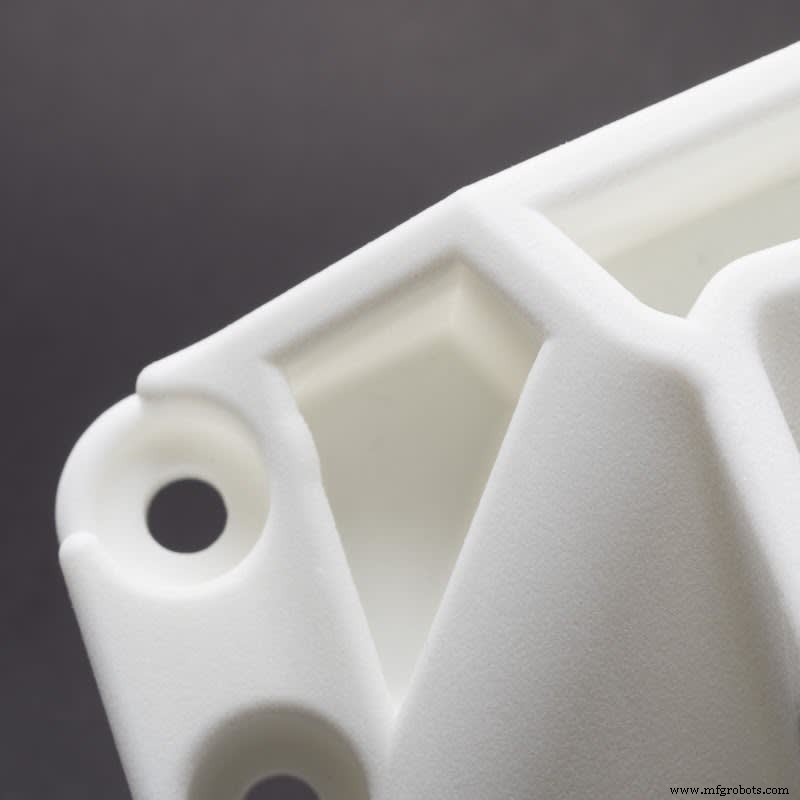
Bagian SLS, dicetak dalam nylon
Multi Jet Fusion
Untuk mencetak menggunakan MJF, mesin pertama-tama menyebarkan lapisan tipis bubuk di atas platform pembangunan. Printer memanaskan lapisan ini hingga suhu mendekati sintering. Karosel dengan nozel inkjet (yang mirip dengan nozel yang digunakan dalam printer 2D desktop) melewati tempat tidur, mencairkan agen peler pada bubuk. Pada saat yang sama, mesin mencetak agen detail yang menghambat sintering di sekitar tepi bagian.
Sumber energi IR yang kuat kemudian melewati tempat tidur pembangunan dan mensinter area tempat agen peler dicairkan, dengan membiarkan sisa bubuk tidak berubah. Proses diulang hingga semua bagian selesai.
Mirip dengan SLS, bagian yang dicetak tertanam dalam bubuk dan perlu pendingin sebelum dapat diambil untuk pemrosesan lebih lanjut. Untuk detail lebih lanjut tentang MJF, baca rincian teknologi kami dalam Apa itu Multi Jet Fusion (MJF)? Dijelaskan oleh Hubs.
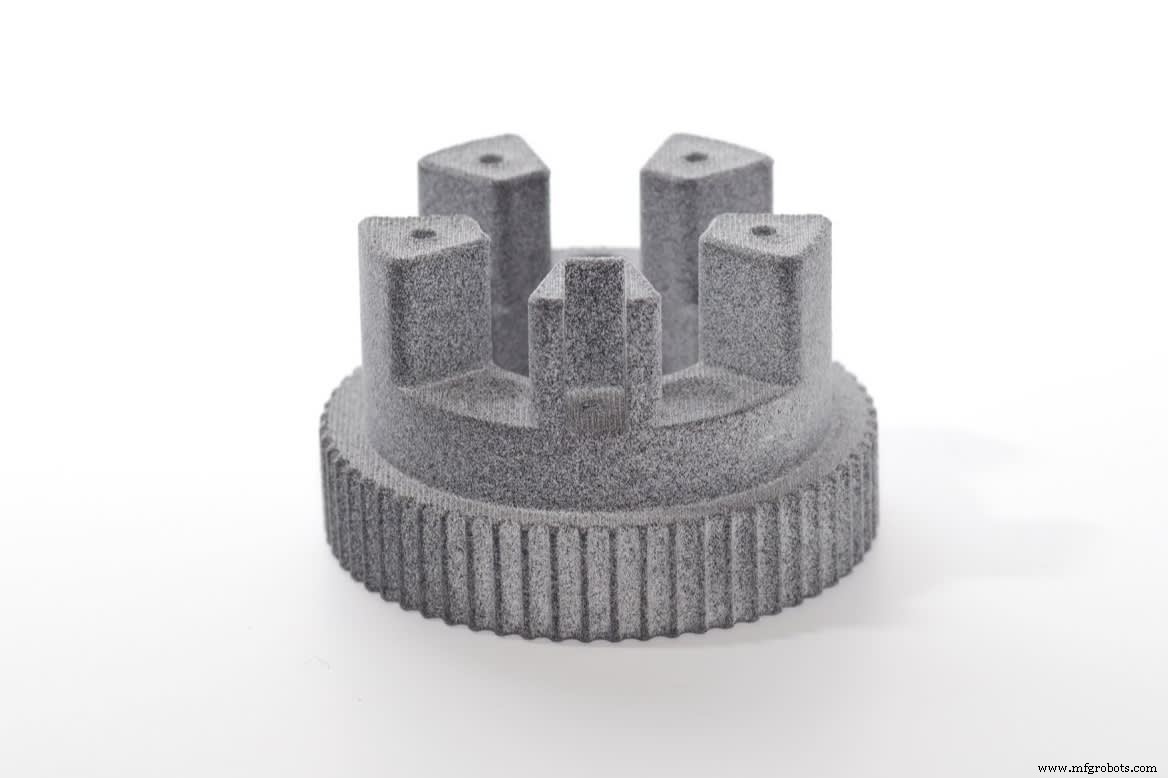
Bagian MJF, dicetak dalam nylon
Membandingkan alur kerja SLS dan MJF
Saat mencetak dengan SLS, Anda melekatkan setiap penampang titik demi titik, sementara pemesinan dalam MJF lebih linear. Ini tidak mengubah waktu cetak secara signifikan, karena langkah re-coating (dan jumlah lapisan total) terutama menentukan waktu pencetakan total. Langkah ini memakan waktu yang sama baik dalam SLS maupun MJF.
Namun, pendingin tempat bubuk dan pascaproses jauh lebih cepat saat bekerja dengan MJF. HP menawarkan stasiun pascaproses khusus yang mempercepat laju pendinginan tempat bubuk yang dicetak dan membantu dengan pengeluaran bubuk. Dengan MJF, Anda dapat menggunakan 80-85% bubuk yang didaur ulang dan dipulihkan setelah setiap pembangunan, sementara hanya 50% bubuk dari setiap pembangunan SLS yang dapat didaur ulang.
Waktu pendingin yang lebih cepat dan peningkatan untuk mendaur ulang serta menggunakan kembali bubuk membuat operator MJF tidak ragu untuk memulai pekerjaan bahkan ketika tempat bubuk sebagian penuh. Operator mesin SLS, di sisi lain, sering menunggu tempat bubuk penuh sebelum memulai pekerjaan pencetakan. Perbedaan kunci dalam alur kerja ini menghasilkan waktu produksi yang lebih pendek.
Apa akurasi dimensi SLS dan MJF?
SLS dan MJF keduanya adalah teknologi industri yang menawarkan akurasi dimensi tinggi untuk bagian khusus. Namun, MJF memiliki keunggulan kecil atas SLS.
Ini terutama karena nozel cetak MJF menyetorkan bahan pada 1200 DPI (atau sekitar 1 titik setiap 0,022 mm), sementara ukuran spot laser SLS tipikal sekitar 0,3 dan 0,4 mm diameter. Selain itu, agen detail yang digunakan dalam MJF membantu dengan mencetak fitur kecil dan tepi tajam.
Penting untuk dicatat bahwa SLS dan MJF tidak memerlukan struktur pendukung. Ini memungkinkan Anda untuk menciptakan model bebas tanpa tanda penghapusan pendukung. Namun, kedua teknologi rentan terhadap renyut, jadi pastikan untuk menghindari area datar besar dalam desain Anda. Dalam menguji kedua teknologi secara luas, kami menemukan bahwa bagian yang dicetak MJF lebih rentan terhadap renyut dibandingkan yang dicetak dengan SLS.
| MJF | SLS |
| Akurasi dimensi | ± 0,3% (dengan batas bawah ± 0,2 mm) | ± 0,3% (batas bawah ± 0,3 mm) |
| Ukuran pembangunan tipikal | 380 x 285 x 380 | 300 x 300 x 300 mm(hingga 750 x 550 x 550 mm) |
| Ketebalan lapisan umum | 70 - 100 mikron | 100 - 120 mikron |
| Ketebalan dinding minimal * | 0,6 mm | 0,7 mm |
| Detail minimal | 0,25 mm | 0,30 mm |
Ingat bahwa ketebalan dinding minimal yang direkomendasikan untuk area struktural untuk kedua teknologi adalah 1 mm.
Kualitas permukaan apa yang dapat Anda dapatkan dengan cetak 3D SLS dan MJF?
Pencetakan bagian dengan teknologi SLS dan MJF menghasilkan finishing permukaan berbutir yang dapat diproses pasca hingga standar tinggi. Jika salah satu persyaratan utama untuk bagian Anda adalah daya tarik estetika, kami merekomendasikan pewarnaan sebagai bagian dari pascaproses Anda.
Dalam hal warna, sistem MJF saat ini menggunakan agen peler hitam, karena bahan gelap menyerap radiasi dengan lebih efektif. Akibatnya, bagian yang dicetak dengan MJF memiliki penampilan abu-abu terang. Anda dapat memilih langkah pewarnaan tambahan untuk mencapai finishing hitam yang seragam.
Bagian SLS, di sisi lain, biasanya dicetak putih dan dapat diwarnai ke warna apa pun . Bubuk nylon SLS abu-abu juga tersedia, dan bagian yang dicetak dalam bahan ini akan terlihat mirip dengan bagian MJF tetapi lebih halus saat disentuh.
Bagian MJF, sebagaimana dicetak
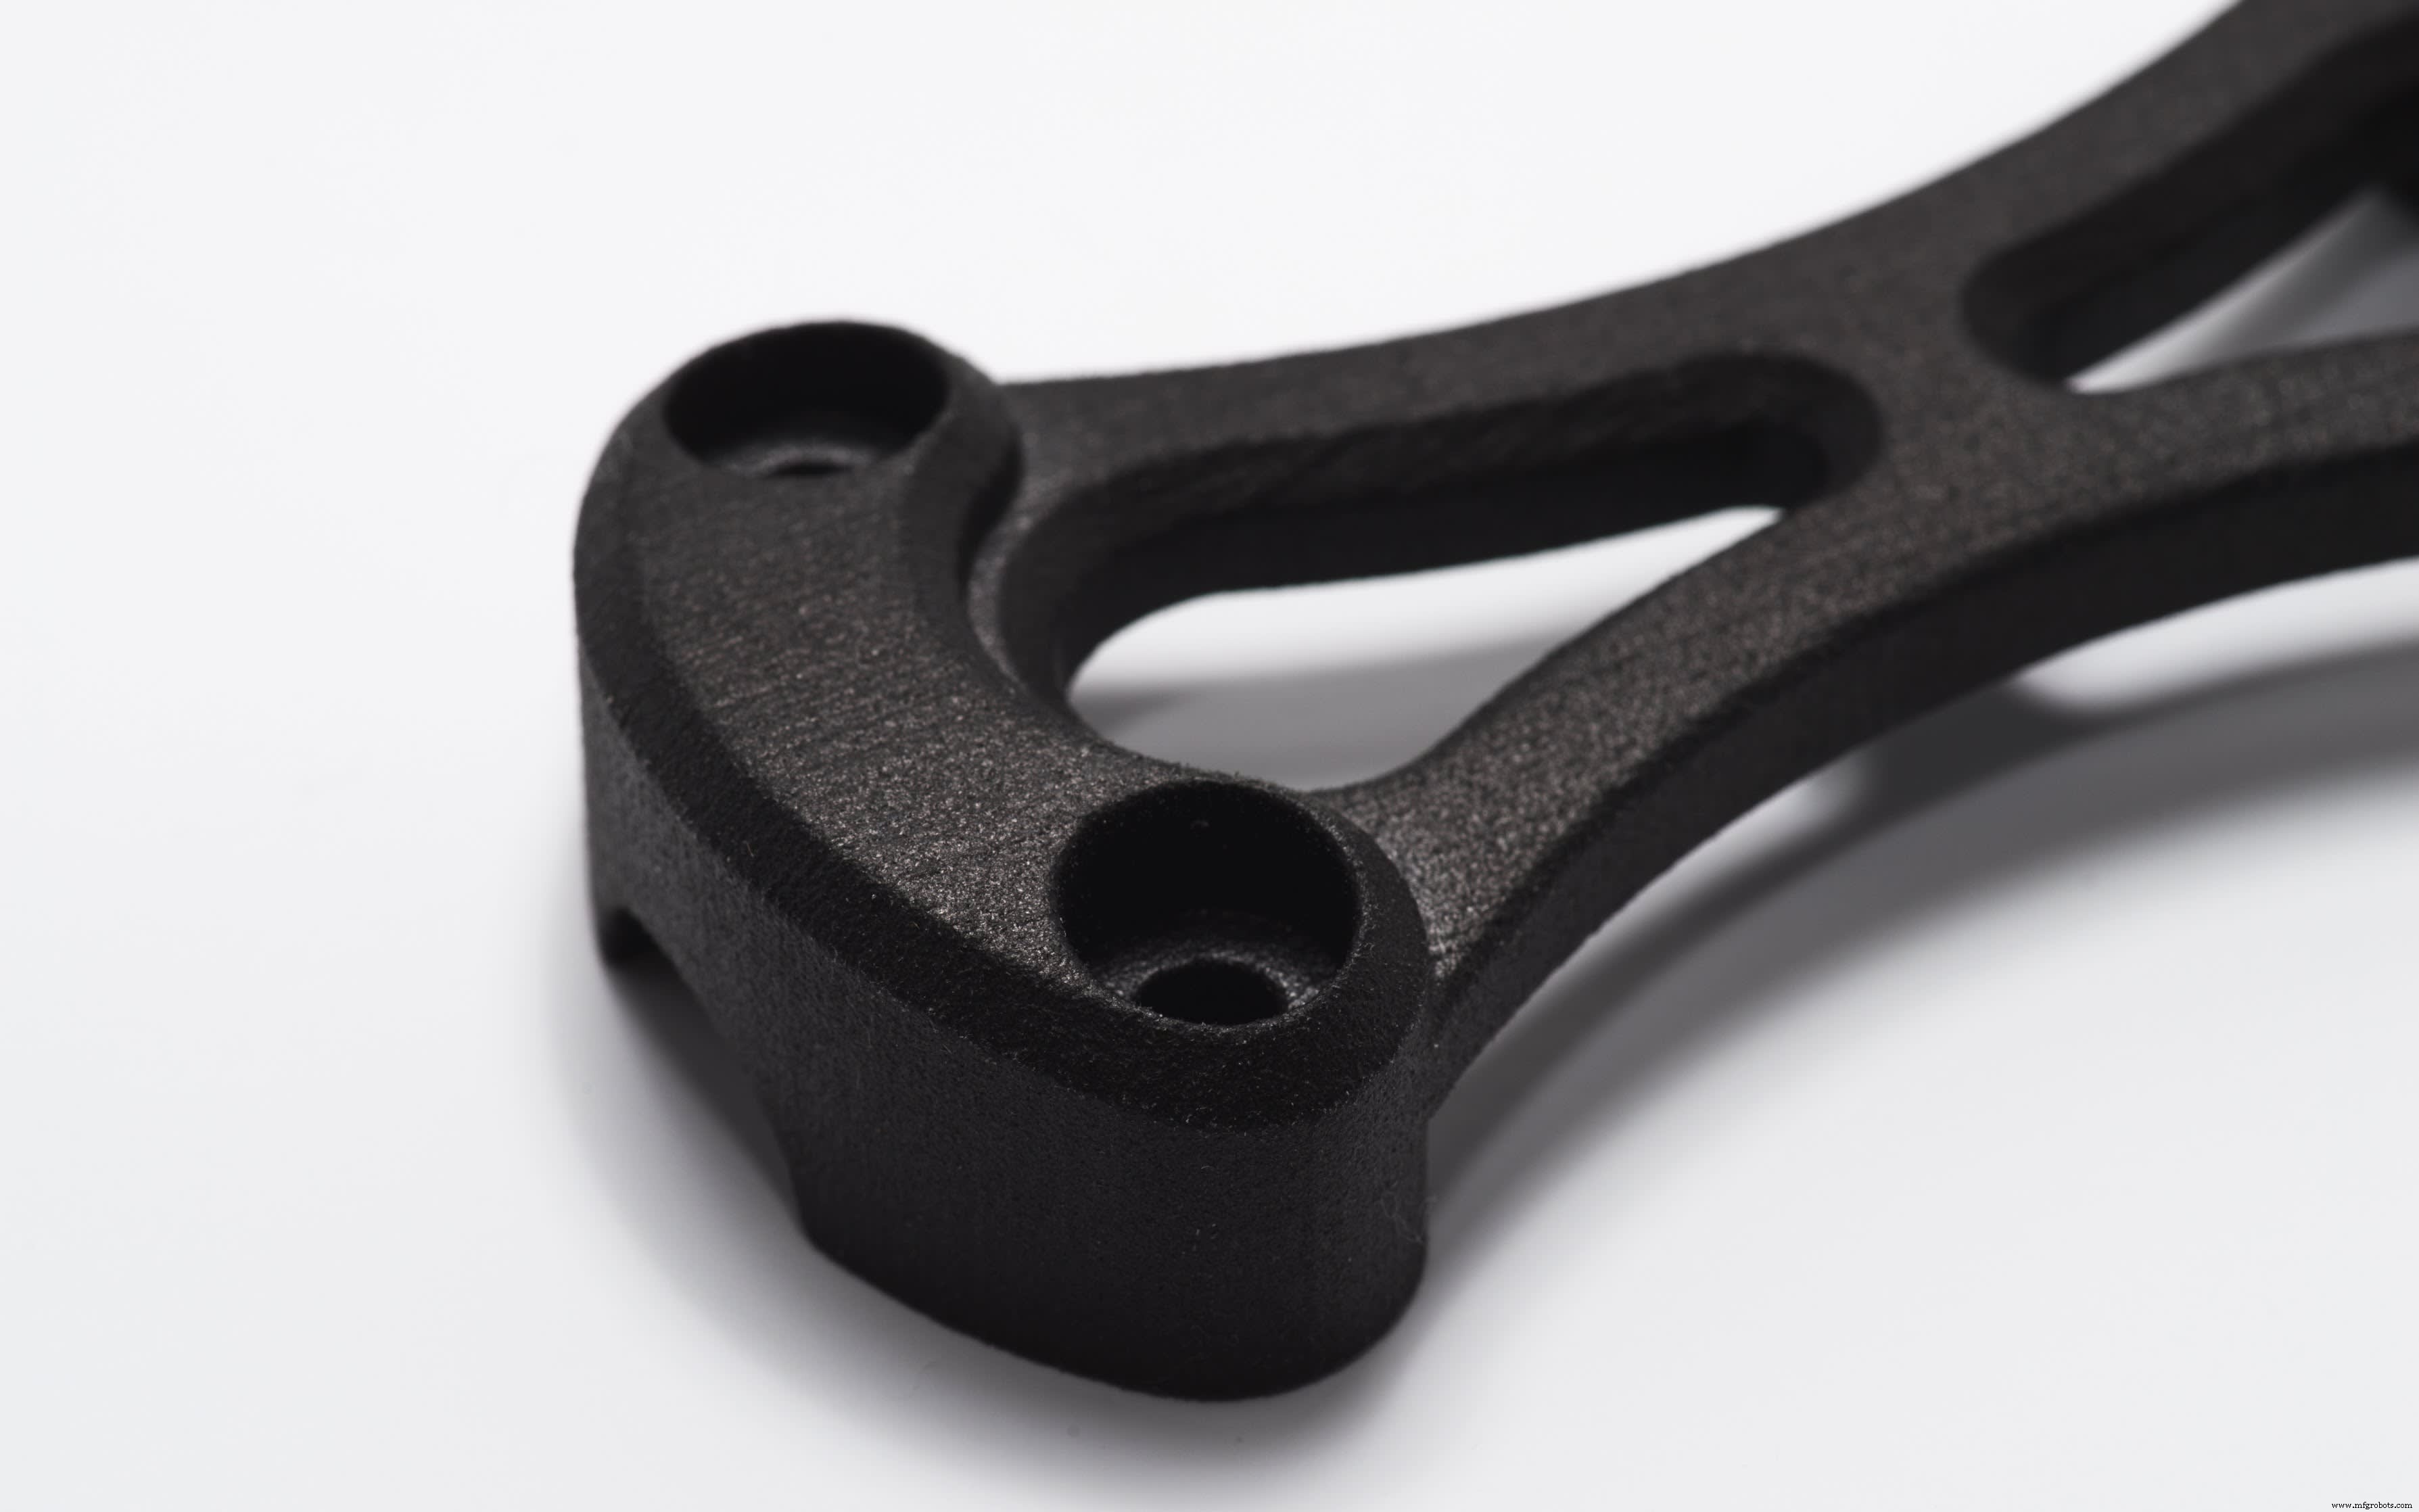
Bagian MJF, setelah diwarnai hitam
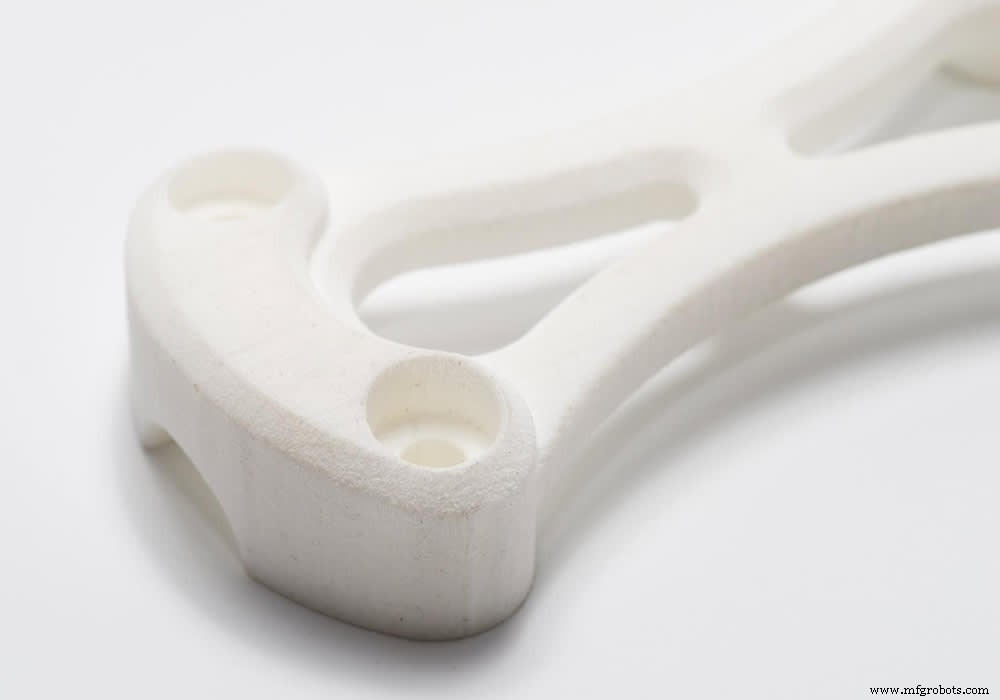
Bagian SLS, dicetak dalam nylon putih
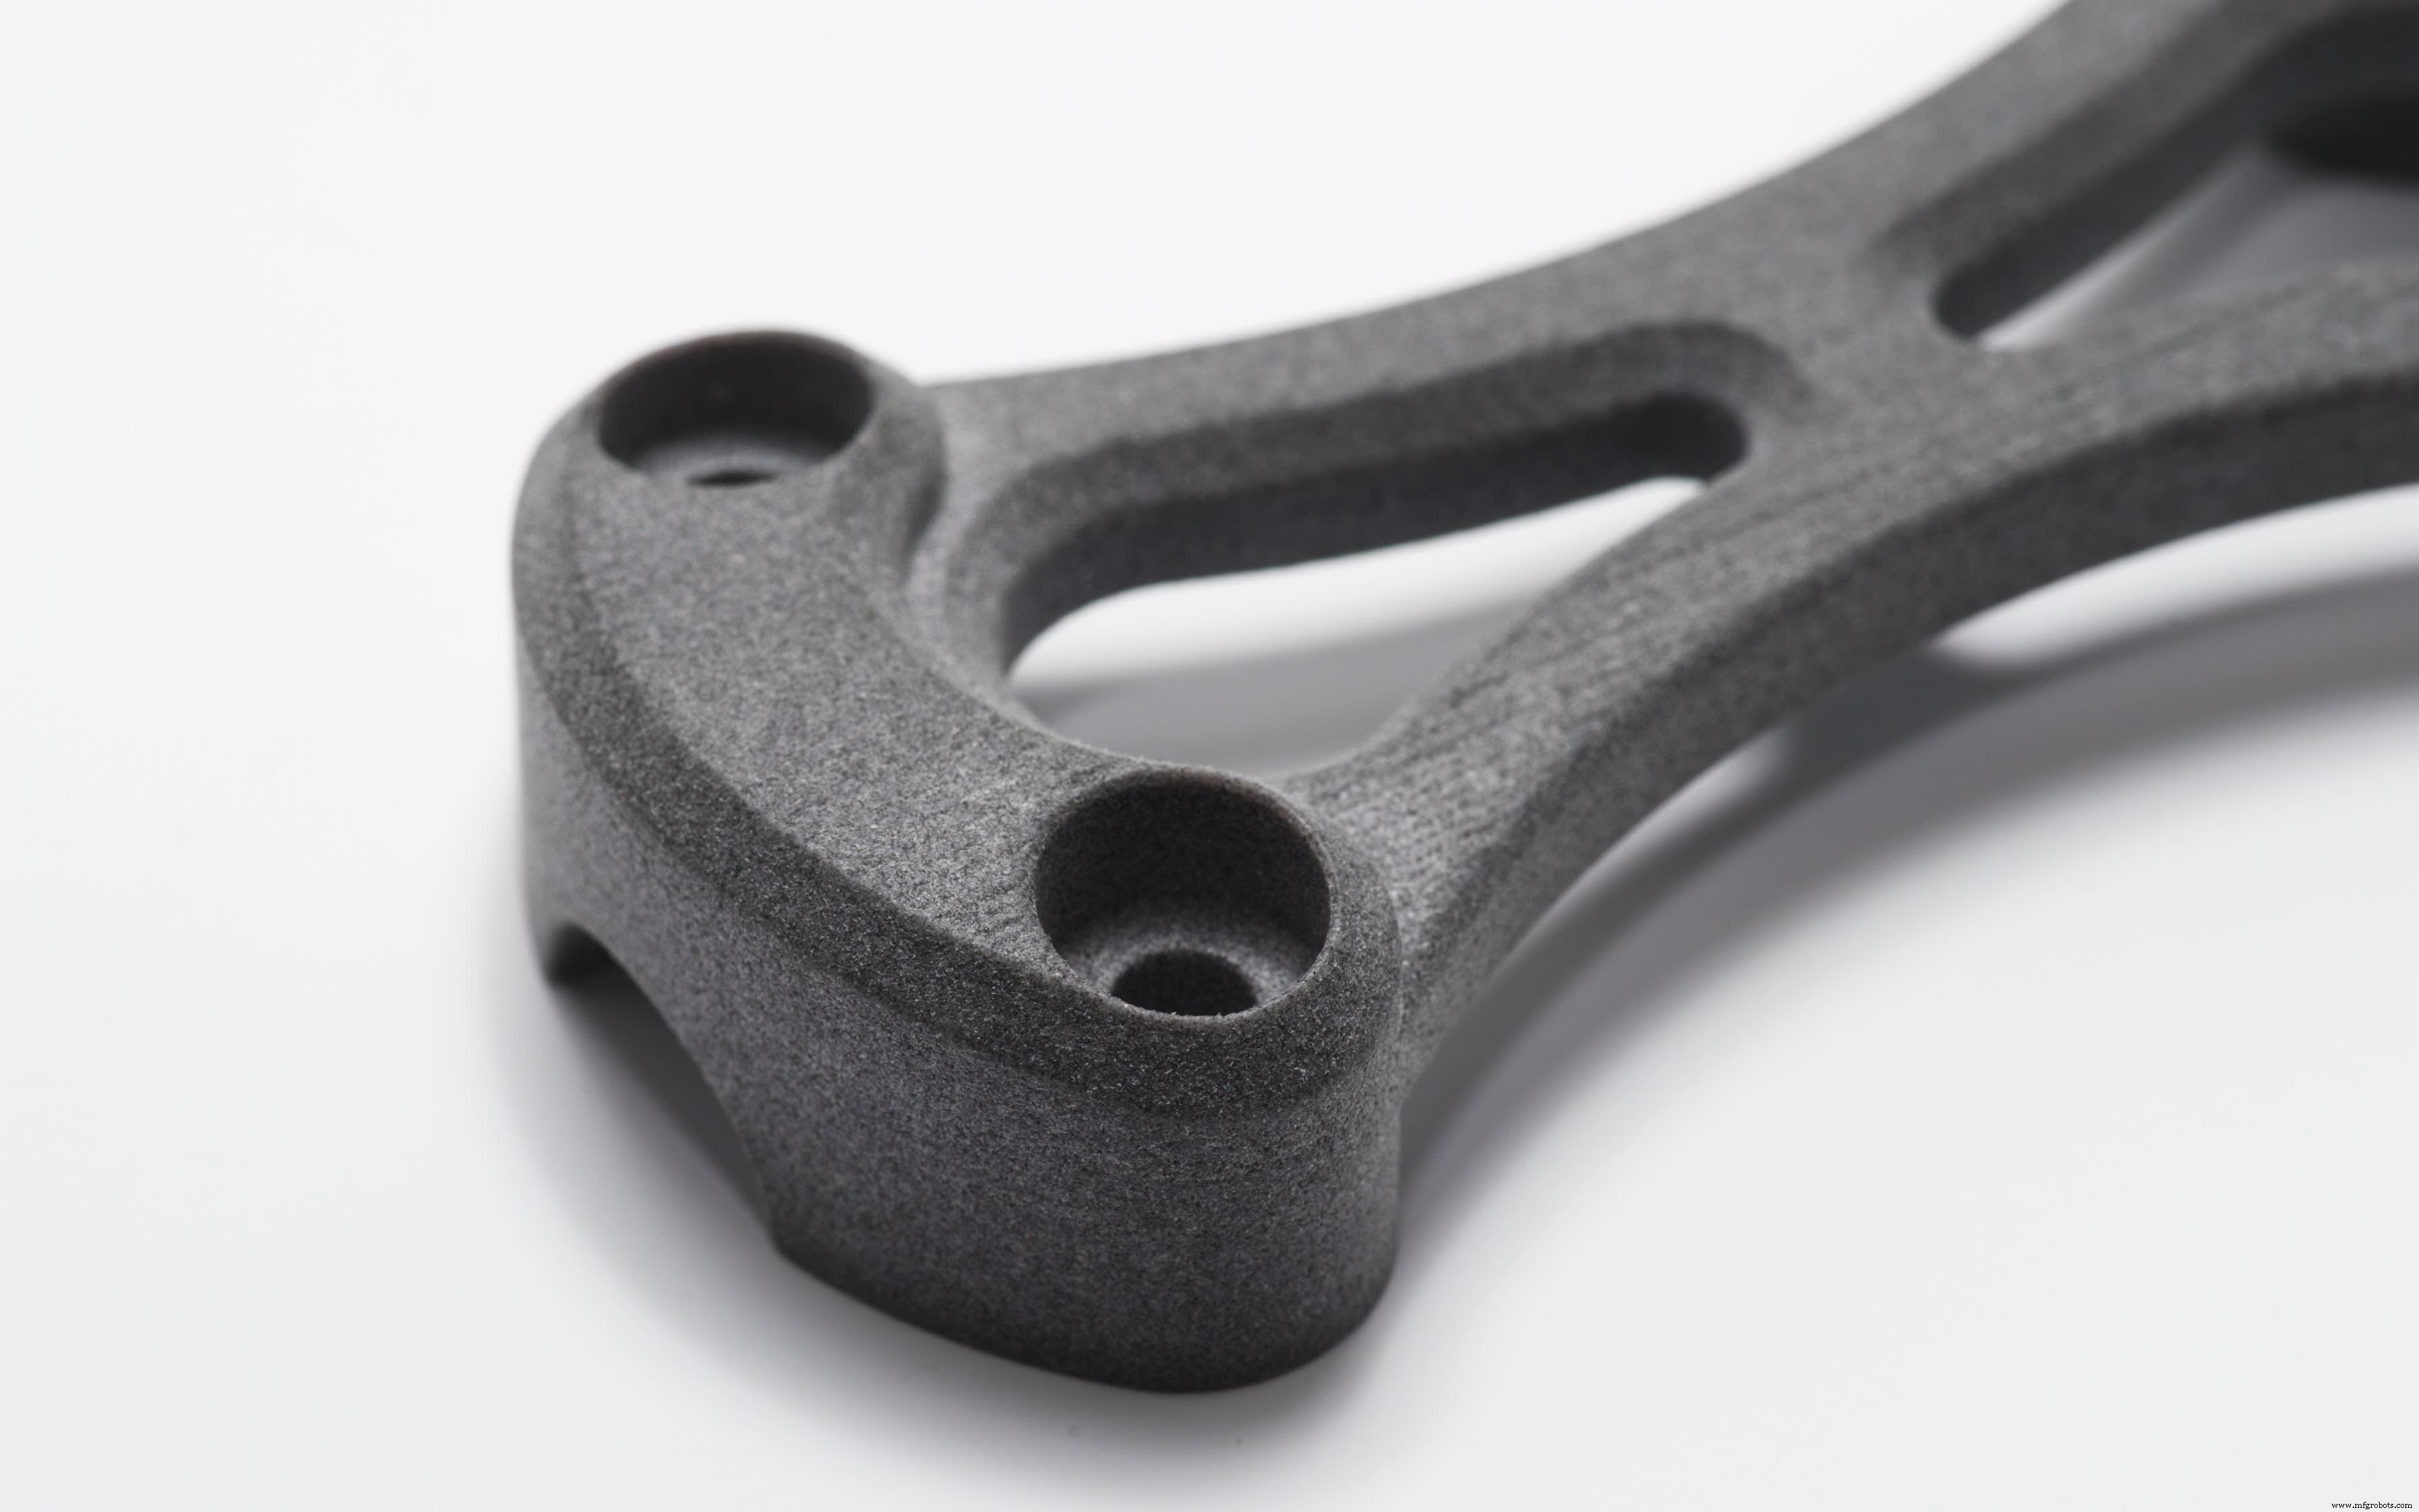
Bagian SLS dalam nylon abu-abu
Apa properti bahan SLS dan MJF?
PA 12 (nylon) adalah bahan utama yang digunakan untuk SLS dan MJF. Saat mencetak dengan bahan ini, bagian MJF memiliki kekuatan dan fleksibilitas yang lebih unggul serta properti mekanik yang lebih homogen dibandingkan bagian SLS. Namun meskipun MJF menawarkan kualitas cetak yang lebih baik dengan nylon, printer SLS menawarkan lebih banyak opsi bahan, seperti PA diisi karbon PA, aluminium-diisi PA (alumide) PA dan TPU fleksibel.
Keterbatasan bahan MJF pasti merupakan kelemahan saat memilih antara kedua teknologi. Namun, MJF adalah platform bahan terbuka dan teknologi yang matang dengan cepat, yang akan membawa perkembangan bahan yang cepat seiring dengan semakin banyak desainer dan insinyur yang menemukan manfaatnya yang berlimpah.
| HP PA 12 | SLS PA 12 |
| Kekuatan Tarik | XY: 48 MPa Z: 48 MPa | XY: 48 MPa Z: 42 MPa |
| Modulus Tarik | XY: 1700 MPa Z: 1800 MPa | XY: 1650 MPa Z: 1650 MPa |
| Elongasi pada patah | XY: 20% Z: 15% | XY: 18% Z: 4% |
Apa biaya dan waktu produksi untuk cetak 3D SLS dan MJF?
Biaya dan waktu produksi adalah dua faktor penting untuk memilih antara SLS dan MJF. Untuk menilai kedua elemen ini, kami menjalankan eksperimen kecil pada platform Hubs untuk masing-masing teknologi cetak 3D ini.
Menggunakan desain braket (digambarkan di bawah) sebagai model pengujian, kami meminta dua penawaran dari layanan cetak 3D di Amerika Serikat untuk setiap teknologi. Satu penawaran untuk pesanan prototipe (satu bagian), dan yang lain untuk produksi batch kecil (sepuluh hingga seratus bagian).
Model yang kami gunakan memiliki volume 28,8 cm3 dan dimensi kotak pembatas 101,9 x 45,0 x 18,0 mm.
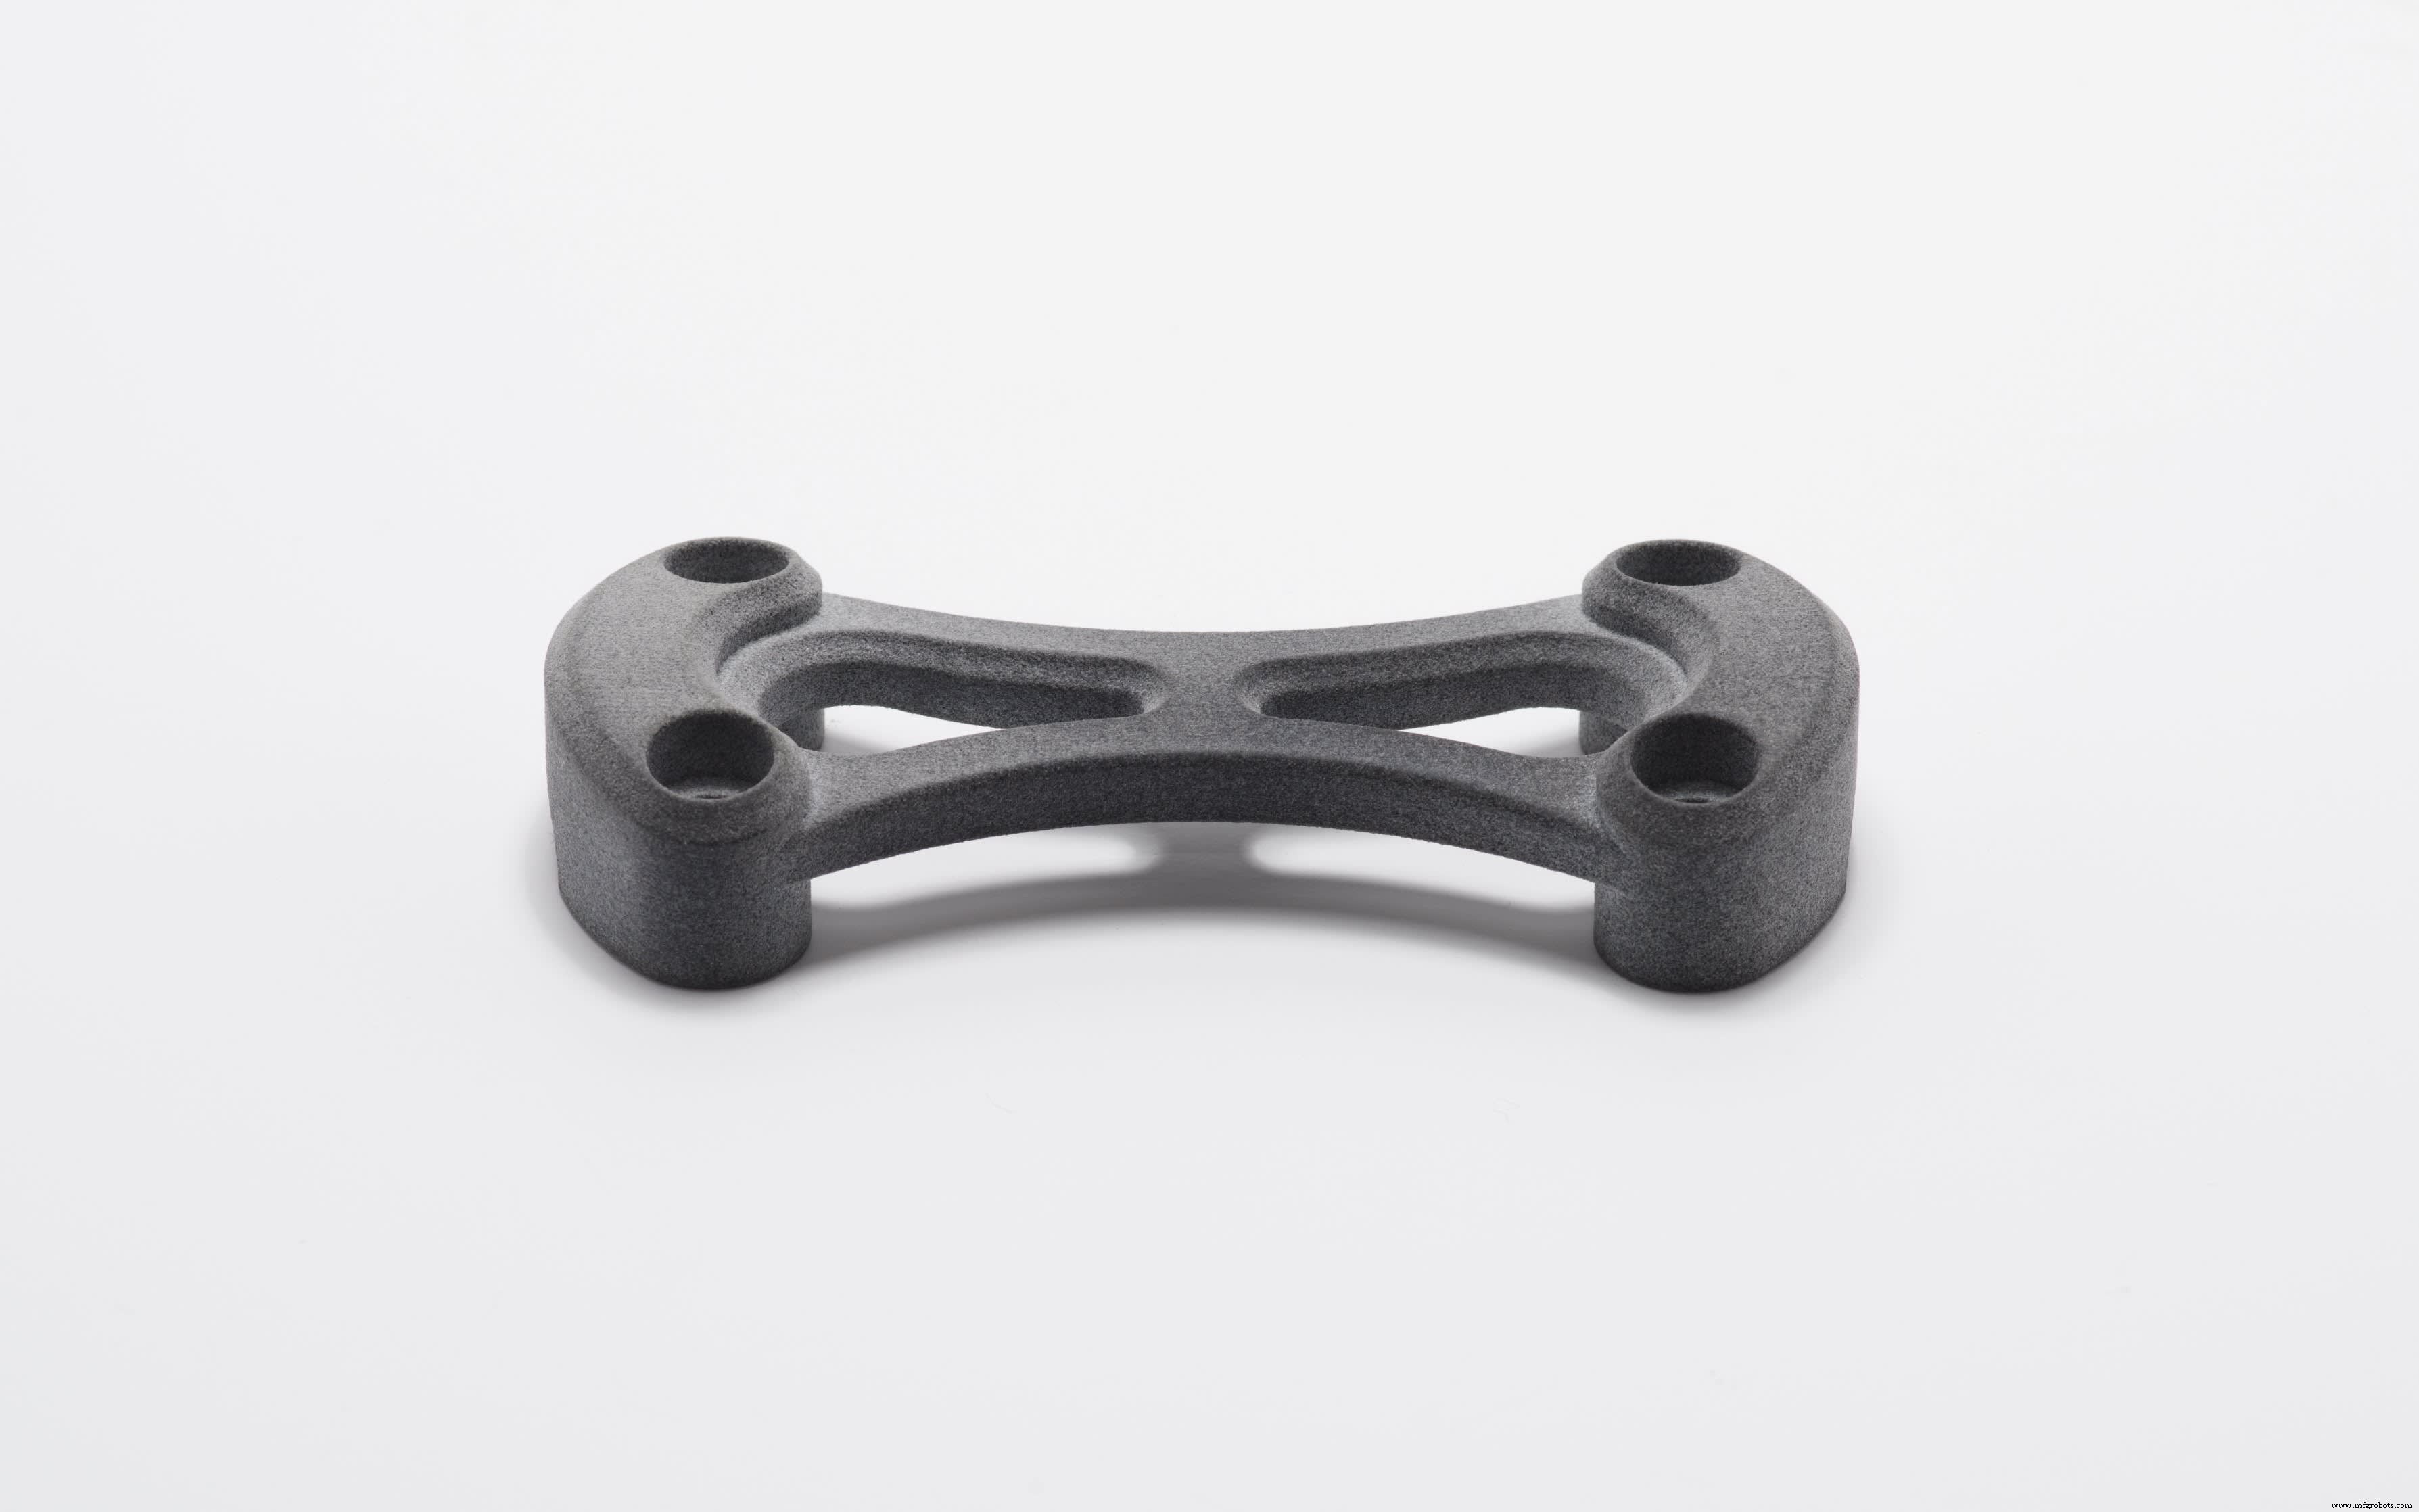
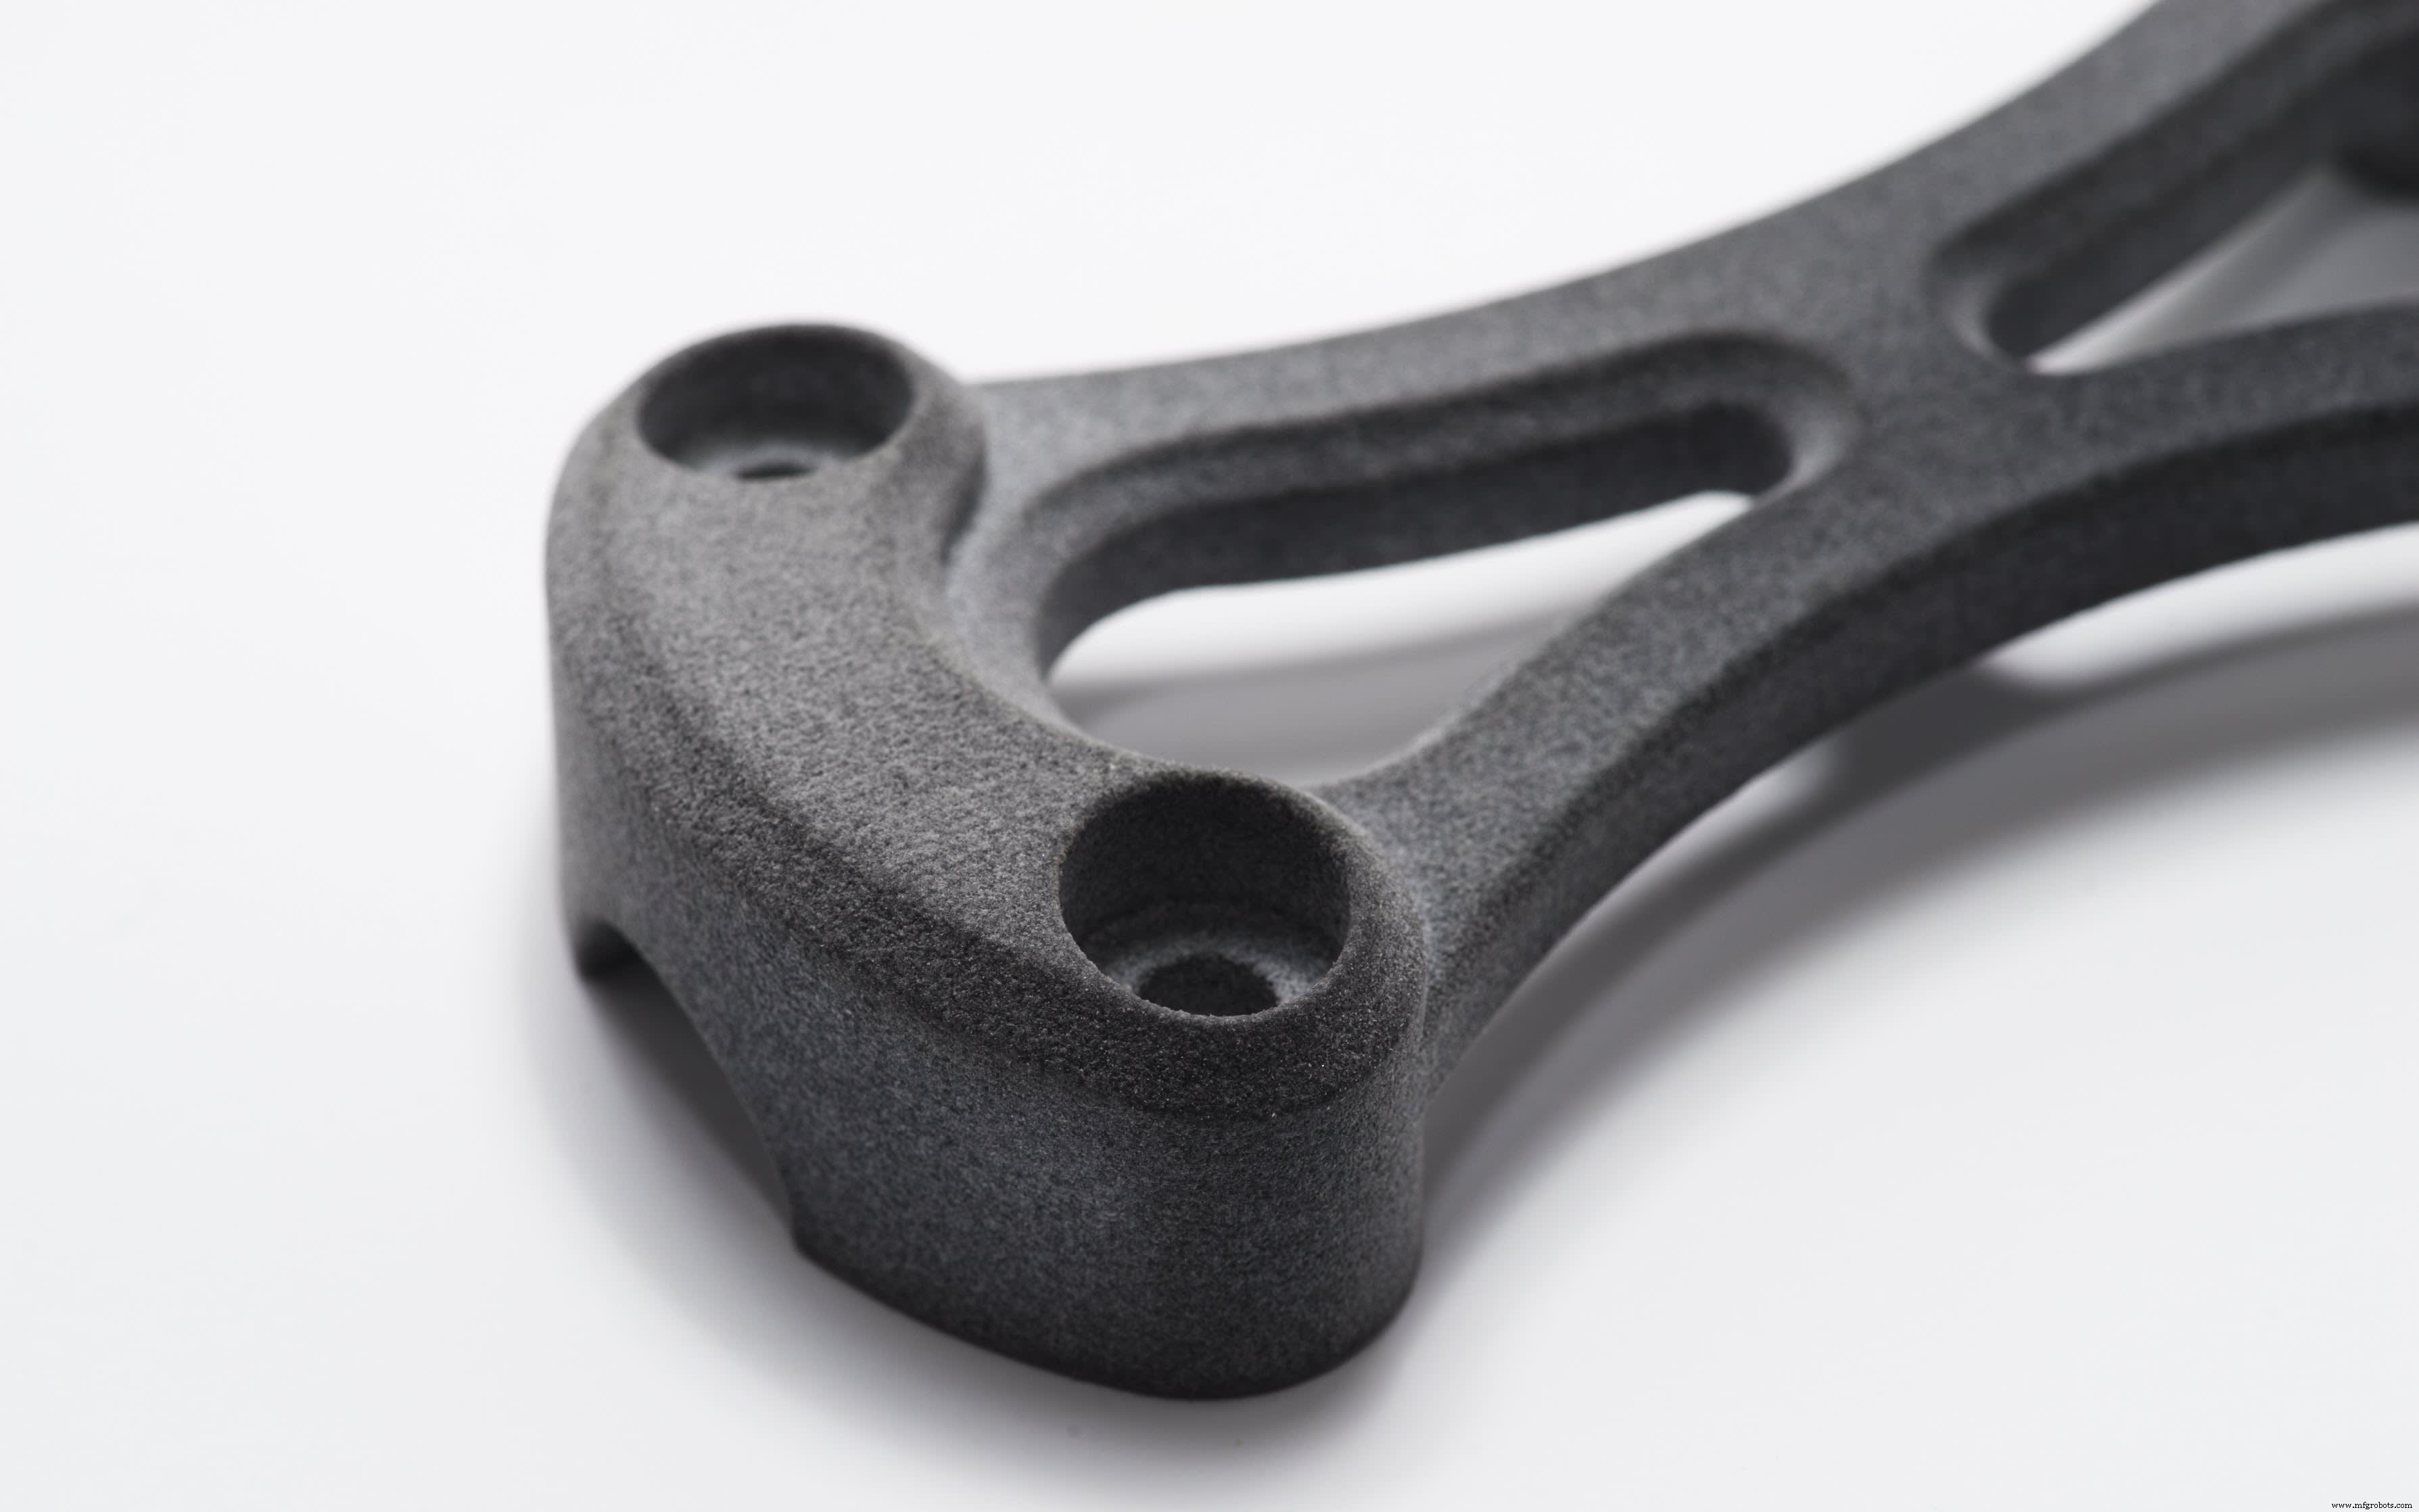
Braket uji dicetak dalam nylon SLS abu-abu
Dalam hal harga, pencetakan dengan MJF konsisten lebih hemat biaya dibandingkan dengan SLS sekitar 15% hingga 30%. Selisih harga lebih kecil untuk jumlah bagian yang lebih besar, kemungkinan karena alur kerja pascaproses yang terpadu dari teknologi (pendinginan, pengeluaran bubuk, dll.). Sebagai tambahan, MJF cenderung memiliki waktu produksi yang lebih cepat dari SLS sekitar tiga hari.
Ini tidak berarti MJF adalah proses yang unggul secara universal. Meski kurang hemat biaya, SLS menawarkan pilihan bahan yang jauh lebih luas, termasuk nylon diisi karbon dan kaca, serta TPU dan PP.
Untuk menilai lebih lanjut harga dan waktu produksi untuk SLS dan MJF, hubungi sales@hubs.com dan perwakilan akan memberikan detail lebih lanjut.
| HP PA 12 | SLS PA 12 |
| Kekuatan Tarik | XY: 48 MPa Z: 48 MPa | XY: 48 MPa Z: 42 MPa |
| Modulus Tarik | XY: 1700 MPa Z: 1800 MPa | XY: 1650 MPa Z: 1650 MPa |
| Elongasi pada patah | XY: 20% Z: 15% | XY: 18% Z: 4% |
Bagaimana SLS dan MJF akan berkembang di masa depan?
Sementara mesin SLS akan selalu hanya dapat memproduksi bagian dari satu bahan per pembangunan, bagian MJF dapat memiliki properti bahan yang berbeda. Anda dapat mencapai ini dengan mengubah jenis atau konsentrasi agen peler. HP telah mengklaim bahwa MJF memungkinkan Anda untuk mengontrol properti mekanis, termal, optik dan bahkan listrik dari sebuah bagian.
Namun, fungsionalitas ini belum tersedia dengan printer MJF generasi pertama. Printer HP generasi kedua diharapkan mendukung pencetakan multi-bahan dan multi-warna.
Di sisi SLS, pembaruan yang layak disebutkan adalah pengembangan solusi desktop yang hemat harga untuk pencetakan SLS di rumah atau di kantor. Sistem ini memiliki banyak janji, meski mesin yang layak untuk aplikasi ini belum memasuki pasar.
Pertanyaan yang sering diajukan
Apakah MJF lebih kuat dari SLS?
Bagian yang dihasilkan menggunakan MJF lebih kuat dan lebih fleksibel dibandingkan bagian SLS. Mereka juga memiliki properti mekanik yang lebih homogen dibandingkan bagian SLS, yang lebih lemah di arah pencetakan.
Apakah MJF lebih hemat biaya dari SLS?
Secara umum, MJF lebih murah untuk bagian dengan densitas rendah, dan SLS adalah opsi yang lebih baik untuk bagian yang lebih padat. MJF adalah pilihan yang lebih hemat biaya untuk mencetak satu item, sementara SLS lebih murah untuk item bersarang.
Apakah MJF lebih akurat dari SLS?
SLS dan MJF mencetak bagian dengan akurasi yang serupa. Ini seringkali lebih bergantung pada pengalaman produsen dengan masing-masing teknologi, daripada sistem itu sendiri.
Apakah SLS lebih baik dari MJF untuk bahan dan warna?
Dengan SLS, Anda mendapatkan berbagai opsi bahan yang lebih luas dengan beberapa nylon dan prototipe TPU elastomerik. SLS juga menawarkan variasi warna yang lebih banyak. MJF mencetak bagian abu-abu yang dapat diwarnai hitam saat keluar, sementara bagian SLS keluar putih dan dapat diwarnai warna apa pun. Untuk kedua proses, bahan yang tersedia adalah Nylon 12 (PA 12) dan Nylon diisi Kaca (PA 12 GF).
Apakah MJF lebih baik dari SLS untuk jumlah bagian yang lebih besar?
Secara keseluruhan, MJF membangun bagian lebih cepat dari SLS, jadi Anda dapat membuat lebih banyak bagian dalam waktu yang lebih singkat.
Apakah bagian MJF memiliki properti mekanik yang lebih baik dari bagian SLS?
Bagian yang dicetak MJF umumnya memiliki properti mekanik yang lebih konsisten di seluruh geometrinya.



