Memilih Tinggi Lapisan Ideal untuk 3D Printing: Tips untuk Kualitas dan Kecepatan
Jika Anda baru memulai dengan pencetakan 3D, Anda mungkin tidak yakin sepenuhnya tentang tinggi lapisan apa yang harus Anda gunakan untuk mencetak model Anda.
Dalam artikel ini, saya akan membahas apa itu tinggi lapisan, hubungan antara tinggi lapisan dan diameter nozzle dan bagaimana mereka berbeda, karena ada banyak kebingungan di sekitar topik spesifik ini, dan saya akan membahas apa saja tinggi lapisan terbaik secara umum, tergantung pada aplikasi (Kualitas cetak, kekuatan, kecepatan, dll.).
Jadi, tanpa basa-basi lagi, mari kita langsung masuk!
Apa itu Tinggi Lapisan dalam Pencetakan 3D?
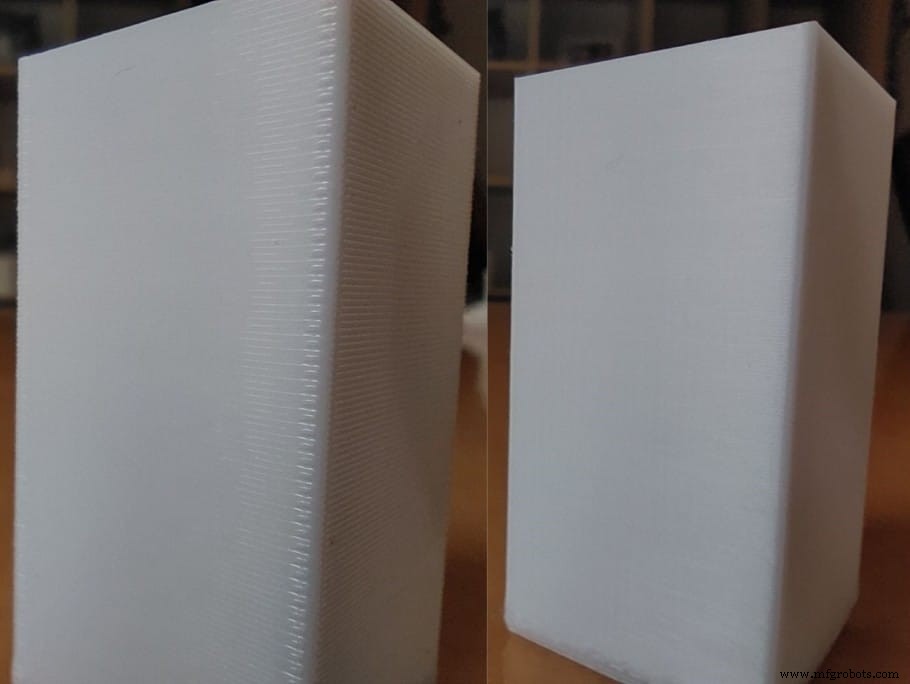
Tinggi lapisan, juga dikenal sebagai resolusi atau detail, adalah ketinggian setiap lapisan plastik yang diekstrusi pada cetakan 3D. Semakin rendah tinggi lapisan, semakin detail cetakan akan keluar karena lebih banyak lapisan yang perlu dicetak untuk menyelesaikan model. Misalnya; mencetak kubus 20x20x20mm dengan tinggi lapisan 0,12mm akan memiliki 166 lapisan, tetapi hanya 71 lapisan dengan tinggi lapisan 0,28mm.
Apa yang menjadi komprominya? Nah, mencetak pada resolusi yang lebih tinggi, atau tinggi lapisan yang lebih rendah, meningkatkan waktu yang dibutuhkan untuk mencetak objek secara drastis karena printer perlu meletakkan dua kali lebih banyak lapisan atau bahkan lebih, sementara meningkatkan tinggi lapisan akan menghasilkan cetakan yang lebih cepat yang memiliki detail keseluruhan yang lebih sedikit.
Pada dasarnya, Anda bertukar waktu cetak untuk detail.
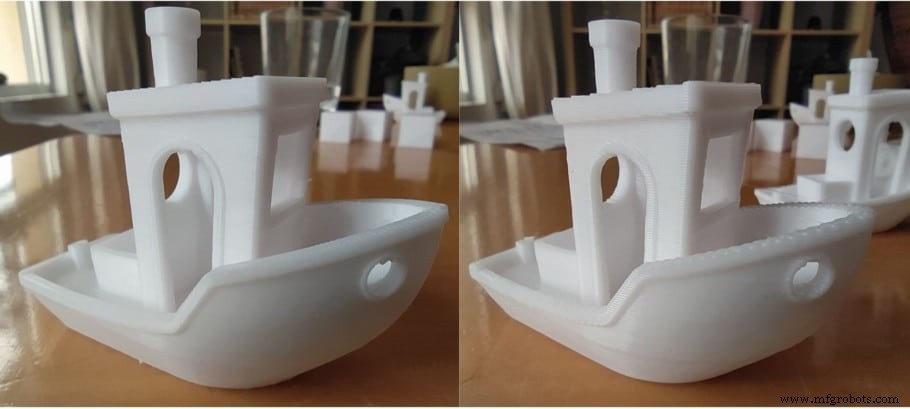
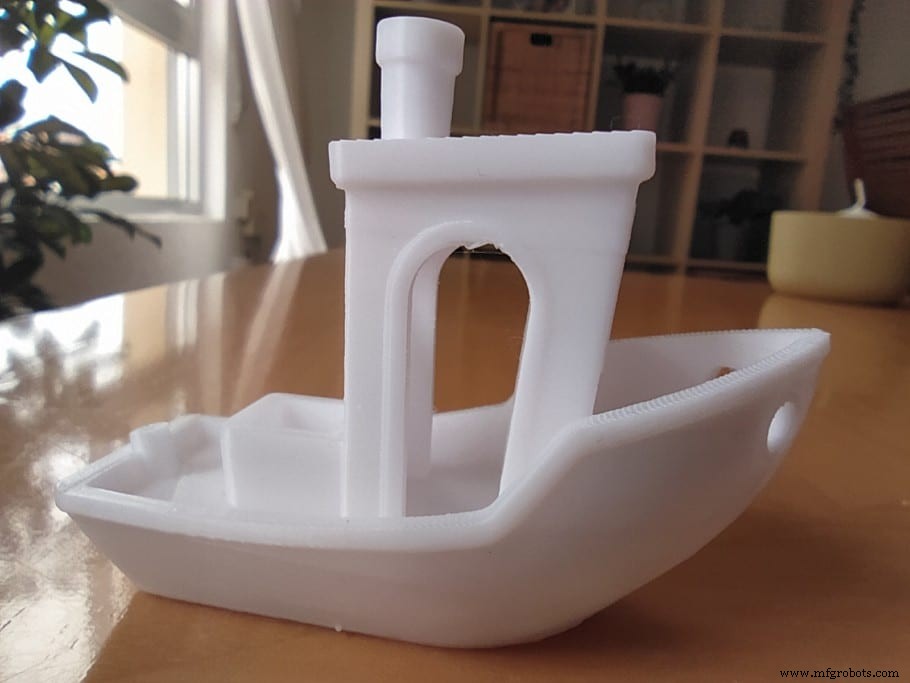
Ambil dua cetakan Benchy ini sebagai contoh: yang kiri dicetak dengan tinggi lapisan 0,12mm dan yang kanan dengan 0,32mm.
Benchy 0,12mm dicetak dalam 3:24 jam dan memiliki total 400 lapisan, Benchy 0,32mm memakan waktu 1:26 jam untuk dicetak dan memiliki 150 lapisan. Itu adalah penurunan waktu cetak yang cukup besar dan satu-satunya perbedaannya adalah tinggi lapisan.
Seperti yang Anda lihat, benchy kanan memiliki garis terlihat yang lebih banyak. Ini sangat terlihat pada atap dan atas tembok samping/rel sebagai efek tangga yang sangat terlihat.
Diameter Nozzle dan bagaimana mereka mempengaruhi tinggi lapisan
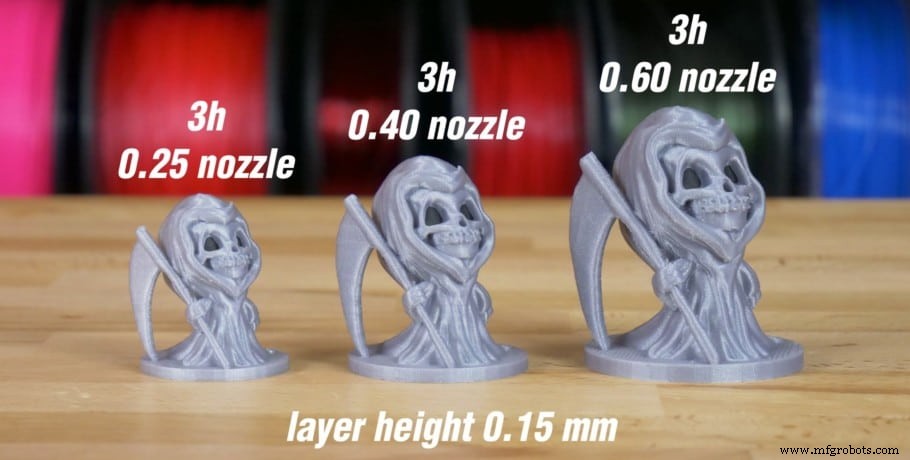
Diameter nozzle default untuk sebagian besar printer adalah 0,4 mm, tetapi biasanya bervariasi dari 0,2mm hingga 1mm. Meningkatkan diameter nozzle akan memungkinkan Anda untuk mencetak pada tinggi lapisan yang lebih tinggi serta menurunkan jumlah tembok yang diperlukan untuk mencetak tembok, misalnya, karena tembok itu sendiri akan lebih lebar. Layak untuk dicatat bahwa tinggi lapisan tidak boleh melebihi 80% dari diameter nozzle (tidak ada nilai minimum).
Berikut adalah tabel dengan tinggi lapisan maksimum dan minimum yang direkomendasikan untuk setiap diameter nozzle. Layak untuk dicatat bahwa nilai minimum tidak bergantung pada nozzle melainkan pada motor stepper printer Anda, itulah mengapa secara umum Anda sebaiknya tidak di bawah 0,04mm (selengkapnya sebentar lagi), tetapi alasan ada nilai minimum adalah karena mencetak dengan resolusi vertikal yang tinggi (tinggi lapisan rendah) tetapi dengan lebar garis minimum yang besar (diameter nozzle) umumnya tidak masuk akal.
Ukuran Nozzle
Tinggi Lapisan Minimum
Tinggi Lapisan Maksimum
0.15mm
0.04
0.12
0.20mm
0.05
0.16
0.25mm
0.06
0.20
0.30mm
0.08
0.24
0.35mm
0.09
0.28
0.40mm
0.10
0.32
0.50mm
0.13
0.40
0.60mm
0.15
0.48
0.80mm
0.20
0.64
1.00mm
0.25
0.80
Dengan mencetak dengan nozzle yang memiliki diameter yang lebih besar dan meningkatkan tinggi lapisan Anda dapat mengurangi banyak waktu pencetakan untuk model, terkadang bahkan dapat mencetak tiga atau empat kali lebih cepat.
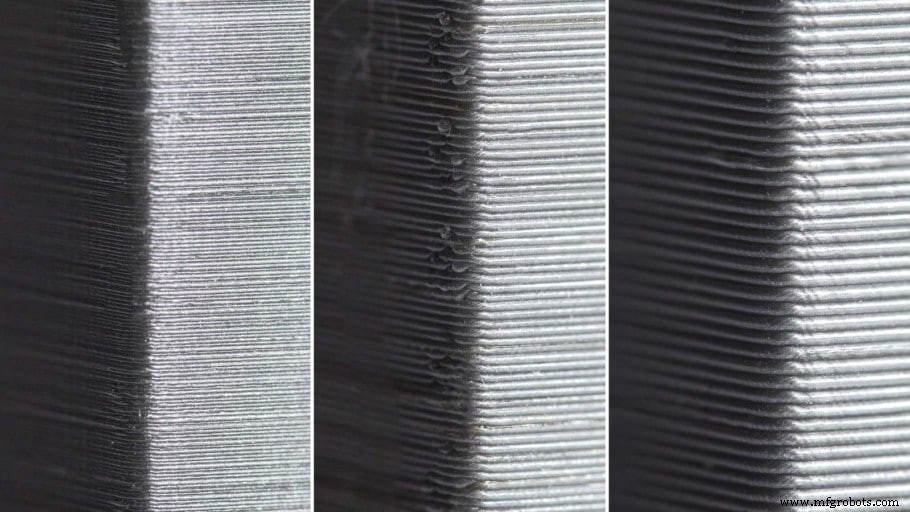
Sekarang, diameter nozzle dan ketebalan lapisan tidak sama dan tidak mempengaruhi hasil akhir dengan cara yang sama: Tinggi lapisan mempengaruhi kualitas cetak sebagian besar pada bagian vertikal atau miring dari cetakan, sementara diameter nozzle mempengaruhi tingkat detail sebagian besar pada bidang horizontal, dan ini karena nozzle dengan diameter yang lebih besar akan mencetak lapisan yang lebih lebar, yang seharusnya tidak terlihat secara vertikal.
Pada dasarnya, nozzle dengan diameter yang lebih besar meletakkan tembok yang lebih lebar dan juga memungkinkan Anda untuk meningkatkan tinggi lapisan (hingga 80% dari diameter nozzle), yang menghasilkan cetakan yang jauh lebih cepat. Tangkapan di sini adalah kualitas pencetakan akan jauh lebih rendah daripada jika Anda mencetak dengan nozzle 0,4mm pada tinggi lapisan 0,12mm, atau bahkan dengan nozzle diameter yang lebih kecil dan menggunakan tinggi lapisan yang lebih rendah lagi, tetapi akan mencetak jauh lebih cepat.
Layak untuk dicatat bahwa penggunaan nozzle yang lebih besar tidak akan mempengaruhi waktu cetak saat mencetak dalam mode “vase”, karena tetap harus melalui urutan gerakan yang sama persis.
Apa yang Merupakan Tinggi Lapisan Terbaik untuk 3D Printing?
Untuk sebagian besar cetakan 3D, tinggi lapisan ideal adalah 0,2mm karena merupakan titik tengah yang baik antara kualitas dan kecepatan pencetakan, baik untuk cetakan besar maupun kecil dan detail, dan garis lapisan tidak akan terlalu terlihat. Menurunkan tinggi lapisan akan menghasilkan lebih banyak detail (baik untuk cetakan kecil) tetapi akan meningkatkan waktu yang dibutuhkan untuk mencetak objek, dan sebaliknya.
Tentu saja, ini akan tergantung pada kebutuhan cetakan Anda, karena sangat berbeda untuk mencetak miniatur yang memerlukan detail rumit dicetak dengan resolusi yang tertinggi mungkin, dan mencetak objek yang lebih besar, yang cukup fungsional yang tidak perlu terlihat bagus tetapi masih berfungsi.
Tinggi lapisan terbaik untuk detail
Semakin rendah tinggi lapisan, semakin detail cetakan 3D akan keluar. Namun, ini hanya berlaku sampai Anda mencapai tinggi lapisan 0,1mm, karena di bawah ini, 0,05mm misalnya, tidak akan menghasilkan peningkatan kualitas yang terlihat. Untuk sebagian besar cetakan sehari-hari yang memerlukan resolusi yang sangat tinggi, menggunakan 0,12mm tampaknya menjadi titik terbaik.
Layak untuk diingat bahwa mencetak pada 0,12mm daripada standar 0,2mm akan meningkatkan waktu cetak cukup banyak, itulah sebabnya Anda perlu bertanya pada diri sendiri apakah peningkatan detail itu benar-benar layak dengan waktu tambahan.
Saya umumnya mencetak pada 0,12mm ketika saya ingin mencapai finishing yang halus dan detail, dan pada titik itu lapisan hampir tidak terlihat.
Tinggi lapisan terbaik untuk kekuatan
Secara umum, tinggi lapisan 0,1mm hingga 0,15mm menghasilkan hasil yang paling kuat dan di bawah atau di atas nilai-nilai ini akan secara drastis mengurangi kekuatan cetakan. Layak untuk diingat bahwa diameter nozzle juga memainkan peran penting, karena nozzle dengan diameter besar yang dicetak pada tinggi lapisan rendah akan memberikan luas permukaan kontak yang paling luas, menghasilkan adhesi lapisan yang lebih kuat secara keseluruhan.
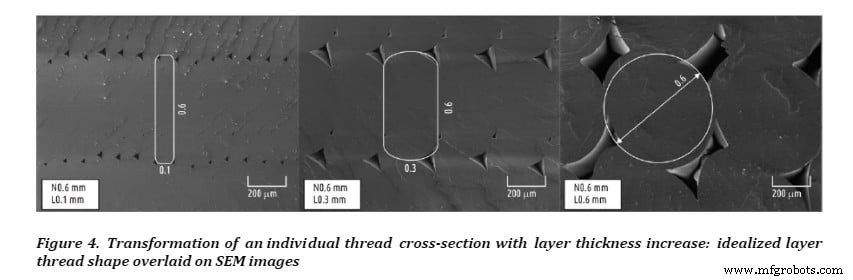
Sebuah studi dilakukan untuk menentukan bagaimana berbagai tinggi lapisan dan diameter nozzle akan mempengaruhi kekuatan cetakan. Mereka menguji nozzle 0,4mm, 0,6mm, dan 0,8mm serta berbagai tinggi lapisan dan sampai pada kesimpulan bahwa semakin Anda meningkatkan tinggi lapisan semakin lemah bagian tersebut menjadi, sebenarnya, dari tinggi lapisan minimum hingga maksimum ada perbedaan kekuatan sekitar 3,5 kali.
Seperti yang dapat Anda lihat pada gambar ini, diameter nozzle memainkan peran besar karena mencetak dengan nozzle diameter lebih besar tetapi pada tinggi lapisan rendah akan memberikan luas permukaan kontak yang lebih luas untuk setiap lapisan untuk menempel pada lapisan sebelumnya, menghasilkan ikatan yang lebih kuat secara keseluruhan dan oleh karena itu, cetakan 3D yang lebih kuat.
Pertimbangkan Orientasi Lapisan
Objek yang perlu menahan gaya, seperti kait misalnya, di mana ada traksi konsisten dalam arah yang sama, harus dicetak dengan cara sehingga garis lapisan sejajar dengan gaya yang akan diterapkan padanya.
Jika Anda mencetaknya secara vertikal, maka garis lapisan akan horizontal, yang berarti kait hanya akan dapat menahan sejumlah gaya yang diizinkan oleh adhesi lapisan.
Di sisi lain, mencetaknya di sisi berarti garis lapisan sejajar dengan gaya yang akan diterima kait dan ini meningkatkan kekuatannya dua kali, atau bahkan lebih.
Berikut adalah video dari CNC Kitchen yang membahas dengan sangat detail dan saya sangat merekomendasikan Anda menontonnya jika Anda ingin melihat perbedaan kekuatan antara berbagai tinggi lapisan dan orientasi lapisan.
Selain itu, pola infill juga memiliki implikasi besar pada kekuatan bagian, dan tergantung pada apa yang akan digunakan, Anda harus menggunakan pola yang berbeda.
Tinggi lapisan terbaik untuk kecepatan
Kecepatan cetak dan tinggi lapisan berbanding terbalik; Semakin tebal tinggi lapisan semakin cepat waktu cetak, dan semakin tipis tinggi lapisan semakin lambat kecepatan cetak. Misalnya, menggunakan nozzle standar 0,4mm, mencetak pada baik 0,32mm dan 0,1mm tinggi lapisan adalah mungkin dan mencetak kubus 20x20x20mm akan memakan waktu 18menit dan 59menit masing-masing.
Jika Anda ingin mencetak secepat mungkin, maka Anda harus menggunakan nozzle terbesar dengan tinggi lapisan tebal yang mungkin. Ini akan mengurangi waktu yang dibutuhkan untuk mencetak bagian secara dramatis dengan biaya detail yang lebih rendah.
Untuk sebagian besar orang yang menggunakan nozzle standar 0,4mm, mencetak pada 0,28mm atau 0,32mm harus menjadi tinggi lapisan maksimum untuk mencetak objek. Dari sana, satu-satunya cara untuk meningkatkan kecepatan, selain menyesuaikan beberapa pengaturan di slicer, adalah mengganti nozzle Anda dengan yang diameter lebih besar.
Tinggi Lapisan terbaik untuk prototipe
Prototipe perlu cepat mengingat bagian yang dicetak bukan produk akhir. Tinggi lapisan bukan satu-satunya faktor penting; demikian pula diameter nozzle, persentase infill dan pengaturan kecepatan cetak di slicer.
Secara umum, Anda akan ingin menggunakan nozzle yang sebesar mungkin, gunakan infill sebanyak mungkin sedikit (gunakan infill kubik jika mungkin karena merupakan infill 3D yang kuat di setiap arah), tinggi lapisan yang paling tebal dan pengaturan pencetakan tercepat.
Layak untuk dicatat bahwa saat Anda meningkatkan kecepatan cetak, Anda mungkin akan mengalami beberapa masalah; Lapisan sebelumnya mungkin belum menyeku dengan baik, Anda mungkin mendapatkan banyak ringing dan ghosting, akurasi dimensi yang buruk, dan lainnya.
Pengaturan kecepatan akan bervariasi untuk Anda tergantung pada printer yang Anda miliki, tetapi mengatur kecepatan tembok ke 100mm/s dan infill ke sekitar 200-250mm/s harus menjadi awal yang baik dan mengurangi waktu cetak secara drastis.
Seberapa Penting Tinggi Lapisan?
Meningkatkan tinggi lapisan menghasilkan cetakan yang lebih cepat karena printer tidak perlu meletakkan sebanyak banyak lapisan untuk mencapai ketinggian yang sama, tetapi resolusi dan kualitas akan menurun karena lapisan yang lebih tebal. Untuk mencapai cetakan yang halus dan detail, disarankan tinggi lapisan yang lebih rendah.
Jika Anda kembali ke dua cetakan benchy yang saya tautkan sebelumnya, Anda dapat dengan jelas melihat garis infill pada yang dicetak pada 0,32mm, sementara pada benchy 0,12mm garis-garis tersebut hampir tidak terlihat. Di mana paling terlihat, namun, adalah pada atap dan Rel/tembok samping benchy, karena ada efek tangga yang jelas.
Semakin Anda menurunkan tinggi lapisan, semakin tidak terlihat garis lapisan tersebut dan efek tangga akan jauh lebih tidak terlihat, namun, meningkatkan resolusi akan menghasilkan waktu cetak yang lebih lama, dan ada titik ketika menurunkan tinggi lapisan lebih lanjut tidak akan menghasilkan peningkatan kualitas yang signifikan, tetapi waktu cetak akan meningkat banyak.
Secara umum, 0,12mm atau 0,1mm sudah cukup untuk menghasilkan hasil yang sangat detail. Lebih rendah dari ini dan Anda hanya bertukar waktu untuk peningkatan kualitas marginil, jika ada.
Kalkulator Tinggi Lapisan Pencetakan 3D
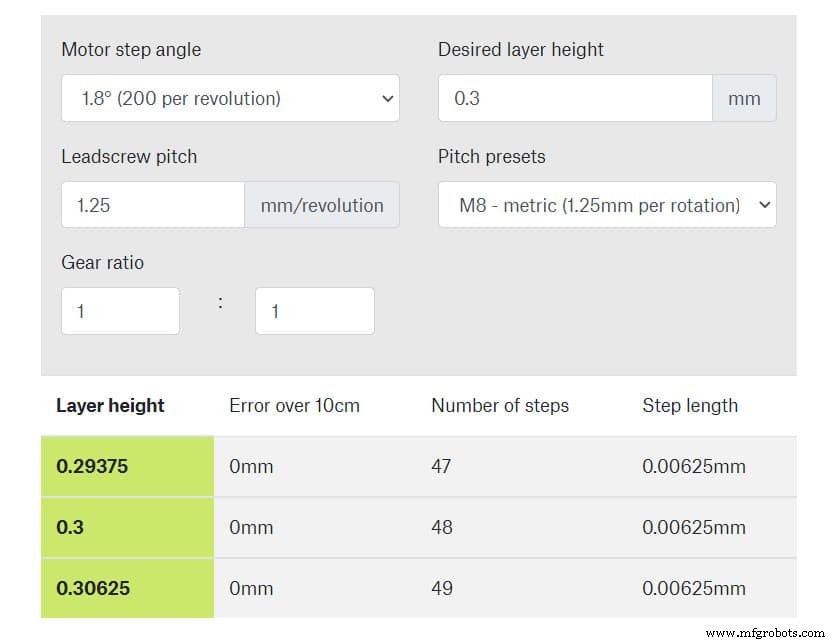
Prusa mengembangkan kalkulator Tinggi Lapisan Optimal yang memungkinkan Anda memilih tinggi lapisan di mana sumbu Z bergerak hanya dalam langkah penuh. Sumbu Z biasanya tidak diaktifkan selama tidak aktif. Jika sumbu dinonaktifkan selama micro-step, sumbu melompat ke langkah penuh terdekat dan memperkenalkan kesalahan.
Ini paling berguna untuk mesin dengan balur imperial tetapi juga untuk tinggi lapisan yang tidak biasa dengan balur metrik.
Cukup masukkan beberapa parameter dan itu akan memberikan tinggi lapisan ideal kepada Anda.
Angka Magis Motor Stepper Ender 3
Tinggi lapisan dapat dibagi menjadi “angka magis”. Angka magis ini pada dasarnya adalah tinggi lapisan yang bekerja paling baik pada printer tertentu.
Untuk model Ender 3, angka magis adalah dalam kenaikan 0,04 mm karena baut balur mengangkat 8mm per satu revolusi, dan melakukan ini dalam 200 langkah (per revolusi).
Bagi 8mm tersebut dengan 200 dan kita mendapatkan angka magis 0,04mm per langkah.
Anda ingin tetap pada angka magis itu karena maka printer berada pada posisi yang sama relatif terhadap setiap langkah saat bergerak ke atas, dan ini akan meningkatkan kualitas cetakan Anda karena printer akan konsisten dalam cara bergeraknya ke atas.
Setelah Anda mengetahui angka magis Anda dapat melakukan variasi dari itu, seperti:
0.24 mm
0.20 mm
0.16 mm
0.12 mm
0.08 mm
Sebelumnya, Anda harus menyiapkannya secara manual di Slicer Anda karena pengaturan standar akan menetapkan tinggi lapisan ke 0,1mm, 0,15mm, dll. dan tidak ada yang merupakan kelipatan dari 0,04mm.
Sekarang sebagian besar slicer, seperti Cura dalam versi terbarunya, memiliki berbagai tinggi lapisan yang konsisten dengan “angka magis” ini, seperti 0,12mm untuk detail halus atau 0,28mm untuk detail kasar, dan semuanya bekerja dengan sangat baik dengan mesin Ender 3 apa pun (serta printer apa pun yang bergerak pada 0,04mm per langkah).
Masalah yang terkait dengan berbagai Tinggi Lapisan
Seperti yang telah saya sebutkan sebelumnya, mencetak dengan nozzle besar dan lapisan tebal akan menghasilkan peningkatan kecepatan pencetakan, tetapi model akan terlihat cukup buruk dan mungkin tidak sekuat karena lapisan plastik tidak memiliki luas permukaan kontak sebanyak untuk menempel satu sama lain.
Di sisi lain, memilih lapisan yang sangat tipis, seperti 0,05mm, dapat menghasilkan kehilangan kualitas dan berbagai ketidaksempurnaan pada cetakan Anda, serta waktu cetak yang sangat lama untuk objek sekecil apapun.
Jika Anda memutuskan untuk mencetak pada resolusi yang sangat tinggi (tinggi lapisan rendah), kecuali Anda leveling meja dengan sempurna, Anda mungkin akan menemukan bahwa cetakan Anda tidak akan benar-benar menempel padanya.
Dalam hal ini, saya akan merekomendasikan untuk mencetak lapisan pertama yang lebih besar untuk membuat cetakan menempel pada meja dengan kuat, lalu tetapkan lapisan berikutnya untuk dicetak pada tinggi lapisan yang diinginkan.
Kesimpulan
Tidak ada “ukuran tunggal untuk semua” tinggi lapisan karena Anda ingin menyesuaikannya tergantung pada apa yang Anda cetak.
Jika Anda mendesain sesuatu sendiri, membuat prototipe, dll., dan Anda perlu mencetak berbagai iterasi sebelum produk akhir siap, cetak pada 0,28mm (jika Anda memiliki nozzle 0,4mm). Ini akan memastikan cetakan keluar cepat dan masih fungsional sambil tetap terlihat cukup bagus.
Setelah Anda siap untuk mencetak desain akhir, Anda dapat menurunkan tinggi lapisan.
Secara umum, saya akan merekomendasikan untuk tetap pada 0,2mm karena tampaknya titik terbaik untuk sebagian besar cetakan 3D, baik dalam hal kualitas maupun kecepatan.
Saya harap informasi ini berguna!
Semoga harimu menyenangkan!
Pertanyaan yang Sering Diajukan
tinggi lapisan terbaik untuk nozzle .4
0.2mm adalah tinggi lapisan ideal untuk nozzle 0.4mm karena memungkinkan waktu cetak yang relatif cepat sambil tetap mempertahankan kualitas pencetakan yang tinggi. Layak untuk dicatat bahwa, secara teknis, tidak ada tinggi lapisan minimum karena ukuran nozzle hanya mempengaruhi tinggi lapisan maksimum yang diizinkan.
tinggi lapisan terbaik untuk nozzle .6
0.3mm adalah tinggi lapisan ideal untuk nozzle 0.6mm karena memberikan keseimbangan terbaik antara kualitas dan waktu cetak. Layak untuk dicatat bahwa, secara teknis, tidak ada tinggi lapisan minimum karena ukuran nozzle hanya mempengaruhi tinggi lapisan maksimum yang diizinkan.
tinggi lapisan terbaik untuk nozzle .8
0.4mm adalah tinggi lapisan ideal untuk nozzle 0.8mm karena memberikan keseimbangan terbaik antara kualitas dan waktu cetak. Jika diperlukan waktu cetak yang lebih cepat, maka 0.5mm akan menghasilkan cetakan yang jauh lebih cepat sambil masih memiliki kualitas yang cukup mirip dengan 0.4mm.
tinggi lapisan terbaik untuk Ender 3
Tinggi lapisan Ender 3 harus diatur dalam kelipatan 0.04mm karena itulah berapa banyak motor menggerakkan nozzle dengan setiap langkah, dan ini berarti harus diatur pada salah satu kelipatan 0.04mm, seperti 0.08mm, 0.12mm, 0.16mm, 0.2mm, dll.
Lihat bagian produk kami yang direkomendasikan
Kami membuat bagian produk yang direkomendasikan yang akan memungkinkan Anda untuk menghilangkan tebak-tebakan dan mengurangi waktu yang dihabiskan untuk meneliti printer, filamen, atau upgrade mana yang harus didapatkan, karena kami tahu bahwa ini dapat menjadi tugas yang sangat menakutkan dan secara umum menyebabkan banyak kebingungan.
Kami telah memilih hanya beberapa printer 3D yang kami anggap baik untuk pemula serta menengah, dan bahkan para ahli, sehingga membuat keputusan lebih mudah, dan filamen serta upgrade yang terdaftar semuanya telah diuji oleh kami dan dipilih dengan hati-hati, jadi Anda tahu bahwa mana pun yang Anda pilih akan bekerja sesuai harapan.