Panduan Lengkap Pengaturan Support Ender 3 (Pro & V2) – Optimalkan Kualitas Cetak
Dalam cetak 3D, setiap lapisan baru memerlukan sesuatu di bawahnya untuk menempel, mungkin bed atau lapisan sebelumnya. Secara umum, akan lebih baik merancang bagian dengan mempertimbangkan keterbatasan tersebut tetapi ada support ketika tidak mungkin.
Support biasanya dihindari karena menggunakan lebih banyak material, memperpanjang waktu cetak, dan dapat sulit untuk dihapus. Tetapi ada beberapa situasi di mana support tidak dapat dihindari atau mereka meningkatkan kualitas cetak akhir. Dengan profil slicer yang telah diatur dengan baik, hasilnya dapat memukau dan dengan usaha pasca-pemrosesan yang sedikit.
Saya akan masuk ke detail yang jauh lebih jauh, tetapi jika Anda terburu-buru, ini adalah pengaturan support yang baik untuk memulai di Ender 3 Pro/v2: atur struktur support ke “Normal“, letakkan support ke “Touching Buildplate“, Sudut Overhang antara 45º-60º, Kepadatan Support ke 20%, Jarak Z Support ke 0,2mm, dan Jarak X/Y Support ke 0,6mm.
Dalam bagian-bagian berikutnya, saya akan melalui setiap satu ini dan membahas secara detail untuk apa mereka berguna, dan heuristik yang dapat Anda gunakan untuk mengubahnya. Selain itu, saya juga akan melalui beberapa pengaturan tambahan yang tidak boleh diabaikan.
Jika Anda tidak ingin harus melalui semua uji coba dan kesalahan yang kita lakukan untuk menemukan Pengaturan Ideal untuk membuat cetakan berkualitas tinggi pada Ender 3 Anda, maka pastikan periksa Profil Cura kami sendiri yang disesuaikan khusus untuk Seri Printer Ender 3 (Anda bisa mendapatkannya semua hanya $7).
Apa itu support dan mengapa kita menggunakannya?
Support adalah struktur cetakan yang bukan bagian dari model 3D, dibuat untuk mencegah pencetakan di tengah udara. Support dapat dihasilkan secara otomatis oleh slicer atau dimodelkan sebelumnya saat merancang bagian. Struktur ini kemudian harus dihapus dari bagian dalam pemrosesan pasca. Printer dengan ekstruder ganda dapat mencetak support yang larut dalam air atau pelarut tetapi mereka memiliki seperangkat aturan dan pengaturan yang berbeda yang tidak akan dibahas dalam artikel ini.
Jenis-jenis support (Normal atau Tree)
Support yang dihasilkan secara otomatis dapat berupa struktur sederhana yang dibuat dari garis atau grid atau struktur yang lebih kompleks dengan cabang seperti pohon. Keputusan memilih satu daripada yang lain tidak selalu jelas tetapi untuk model datar atau kotak support normal harus berfungsi dengan baik dan untuk figur yang lebih organik support tree akan meninggalkan permukaan yang lebih baik setelah dihapus. Keduanya sangat bergantung pada cara mereka dikonfigurasi tetapi pada dasarnya, struktur support normal biasanya dapat dihancurkan atau dicabut dan Tree support cenderung lebih padat. Tree support akan membuat waktu slicing Anda terlihat lebih lama, jadi Anda harus sabar dengan model yang lebih besar.
Pola support yang berbeda
Slicers memiliki banyak pola support yang berbeda untuk support normal, tetapi pada akhirnya hanya dua kategori: kuat atau rapuh. Struktur yang saling terkait seperti pola grid kuat dan lepas dalam satu potongan setelah cetakan selesai atau kadang-kadang, mereka tidak lepas sama sekali karena tidak diatur dengan benar. Di sisi lain, struktur yang rapuh seperti garis, zigzag atau pola konsentrik dapat dihancurkan. Pembersihan lebih berantakan tetapi mereka selalu keluar satu cara atau lainnya. Tidak satu pun yang lebih baik untuk setiap model, dan sebagian besar adalah masalah rasa dan alat yang tersedia.
Tebakan pertama yang paling masuk akal adalah menggunakan struktur rapuh karena mereka mencetak lebih cepat dan menggunakan lebih sedikit material. Namun, jika struktur terlalu rapuh, ia akan gagal dan merusak cetakan Anda. Ada pengaturan lain untuk membuat support Anda lebih kuat. Coba aktifkan support brim atau tingkatkan Support Wall Line Count ke 1.
Apa itu “Support Placement”
Pengaturan “Support placement” memungkinkan Anda untuk memutuskan apakah support akan ditempatkan di mana saja atau hanya yang menyentuh buildplate. Saat Anda memilih “everywhere”, support otomatis dapat mulai pada model yang sedang dicetak. Ini berarti saat Anda menghapus support Anda akan memiliki permukaan tambahan untuk dibersihkan.
Jika Anda tidak ingin support mulai pada model Anda dapat memilih “touching buildplate” dan slicer hanya akan menghasilkan support di tempat yang ada tempat bebas di buildplate tepat di bawah. Ini lebih baik untuk pembersihan, tetapi mungkin meninggalkan bagian yang tidak didukung yang akan gagal mencetak dengan benar. Opsi terakhir adalah beralih ke “tree supports” yang hanya akan mulai di buildplate tetapi akan memperpanjang cabang ke mana saja yang diperlukannya.
Kepadatan Support
Kepadatan support merujuk pada jumlah garis yang akan dicetak untuk membentuk struktur support seperti yang dilakukan dengan infill. Terlalu padat dan support akan lebih sulit untuk dihapus, menggunakan lebih banyak material dan mencetak lebih lama. Terlalu sparse dan objek mungkin tidak didukung dengan baik atau bahkan tidak didukung sama sekali. Tempat yang baik untuk memulai adalah 20%. Perlu untuk memeriksa di “layers view” untuk melihat support yang dihasilkan. Dengan tampilan ini Anda akan dapat memiliki ide yang jelas tentang bagaimana cetakan akan berubah dan seberapa sulit pembersihannya nanti.
Apa itu Overhangs dan Bridges dan bagaimana mereka membatasi cetakan?
Ketika printer mencoba mencetak fitur yang cantilevered apa yang terjadi plastik diekstrusikan di tengah udara, dan cenderung melingkar kembali atau merendah. Fitur-fitur ini disebut overhangs dan dapat dicetak hingga titik tertentu dengan laju ekstrusi dan pendinginan yang tepat.
A bridge adalah fitur model 3D juga dan juga melibatkan pencetakan di tengah udara. Kali ini ada titik ancor lainnya dalam garis lurus tempat gerakan cetak berakhir. Jika titik ancor cukup dekat dan ada pendinginan yang cukup, utas plastik tetap hampir horizontal. Selalu ada sedikit merendah tetapi dalam banyak kasus, itu mungkin baik-baik saja.
Cetak uji overhang & bridging
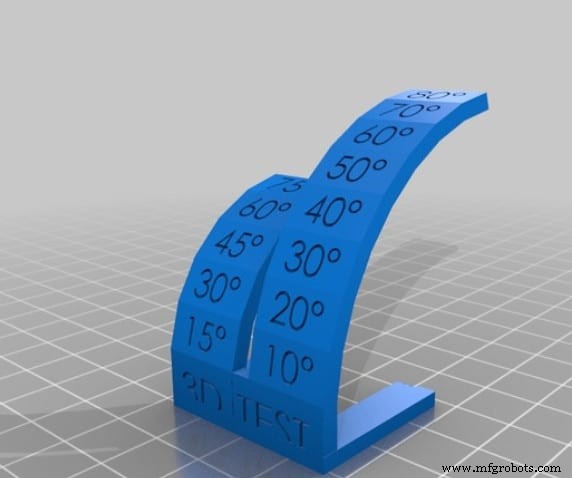
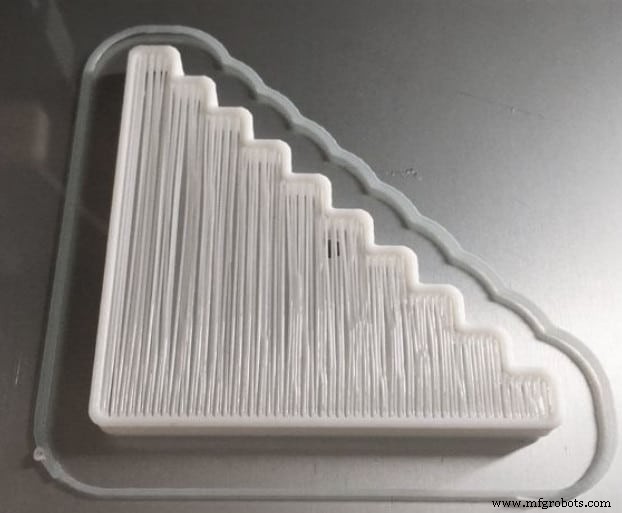
Untuk mengetahui kemampuan overhang dan bridging printer Anda ada model yang dirancang untuk menguji mereka. Komunitas yang luas telah membuat banyak uji coba tetapi di sini Anda akan menemukan dua model sederhana yang merupakan awal yang baik.
Apa yang Anda ketahui dengan uji coba biasanya dapat ditingkatkan dengan menyesuaikan profil slicing Anda.
#1Overhang Bridging Test
#2 Overhang Bridging Test
Sudut overhang, bridges & cara meningkatkannya
Sebagian besar printer dapat melakukannya dengan overhang sudut 45º, Ender 3 dapat hingga 60º dengan pengaturan yang tepat. Keberhasilan sebuah bridge tergantung pada seberapa banyak merendah yang Anda terima. Hingga 5 mm Anda mungkin akan berhasil. Lebih dari itu Anda harus mempertimbangkan untuk meluangkan waktu untuk menyesuaikan printer Anda atau menggunakan support. Tidak mungkin untuk membuat bridge 150 mm dengan beberapa filament.
Pendinginan yang lebih baik dapat menghasilkan overhang dan bridge yang lebih baik, periksa apakah Anda telah menyalakan kipas ke 100% untuk mendapatkan hasil terbaik dalam PLA dan PETG. Untuk polimer lain seperti ABS ini dapat menghasilkan delaminasi jadi berhati-hatilah.
Mengurangi suhu cetak hingga 5 atau 10 ºC juga dapat membantu dengan overhang dan bridge tetapi perlendukan lapisan juga akan terpengaruh. Jika Anda memerlukan bagian yang kuat, coba jangan menurunkan suhu ekstrusi terlalu banyak.
Terakhir, ada laju ekstrusi. Dengan underextrusi sedikit, bridge dan overhang akan memiliki kualitas yang lebih baik tetapi seperti suhu ekstrusi perlendukan lapisan juga akan terpengaruh dan Anda mungkin mulai melihat bagian yang hilang plastik. Anda dapat bermain dengan laju alur di slicer dengan menurunkan 1 hingga 5% setiap saat dan melihat hasilnya.
Apa itu Support Z Distance & X/Y Distance?
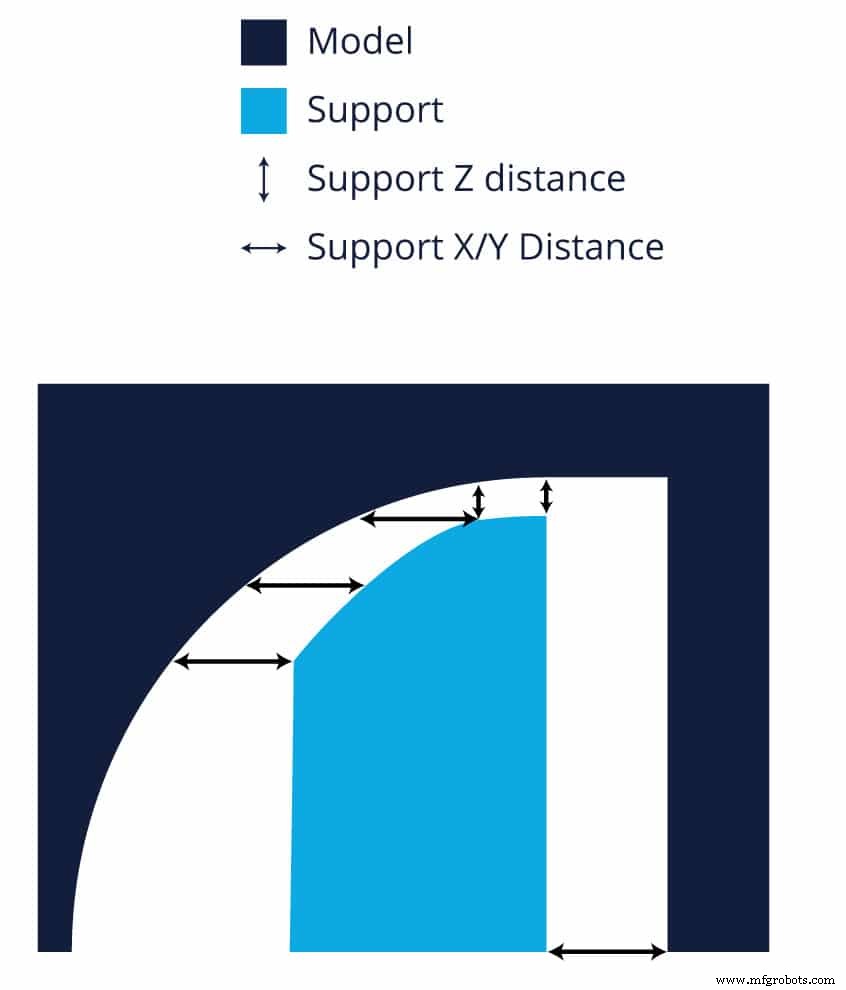
Setelah struktur support dicetak mesin perlu meninggalkan celah sebelum mencetak lapisan lain sehingga tidak terlalu menempel. Ini membuat proses penghapusan lebih mudah tetapi meninggalkan kekasaran pada permukaan kontak. Celah ini disebut Z distance dan direkomendasikan untuk mengukur setidaknya satu atau dua lapisan. 0,2 mm biasanya adalah standar tetapi jika tinggi lapisan Anda jauh lebih kecil atau lebih besar Anda harus mengubahnya. Semakin besar celah semakin mudah untuk dihapus tetapi juga semakin buruk permukaan kontak.
X/Y distance di sisi lain tidak sensitif. Ini adalah jarak yang dibiarkan oleh slicer di arah X dan Y sehingga support tidak menyentuh model. Nilai 0,6 mm atau 0,7 mm seharusnya baik. Jika Anda mengalami masalah untuk melepas support, Anda dapat membuatnya lebih besar.
Kapan Anda memerlukan support? (aturan 45° & 5mm)
Ada dua aturan untuk overhang dan bridge yang biasanya dipertimbangkan untuk merancang bagian untuk cetak 3D dan saat slicing.
- Jika sudut overhang di atas 45º mereka mungkin membutuhkan support.
- Jika bridge lebih besar dari 5 mm itu mungkin membutuhkan support.
Cara mengakses pengaturan support di Cura
Untuk mengakses pengaturan support, Anda harus klik pada ikon hamburger. Semua pengaturan dari artikel ini harus tersedia saat memilih “Advanced” di menu dropdown kecuali untuk tree supports yang dapat ditemukan di bawah “Experimental” dengan “expert” yang dipilih.
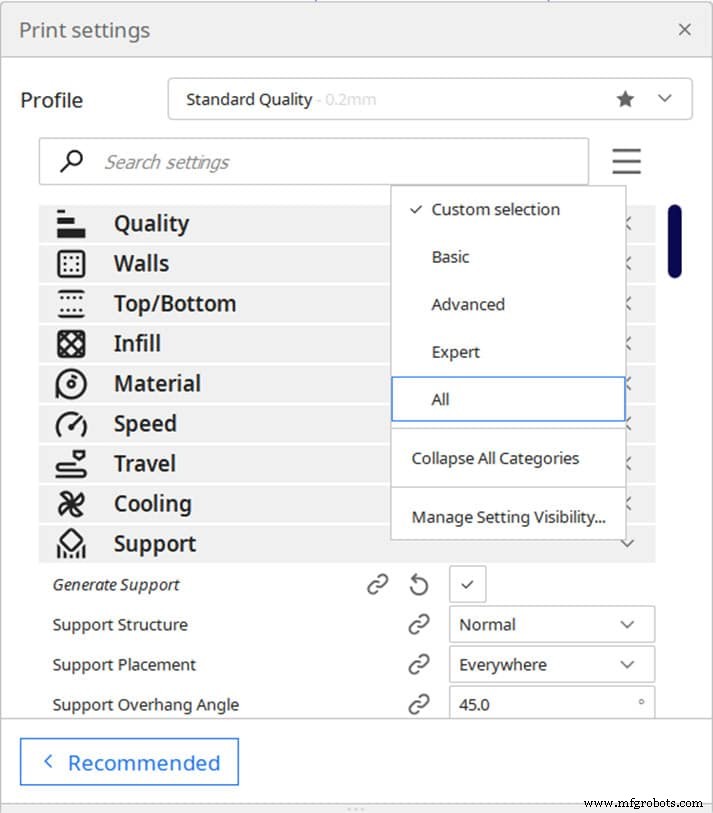
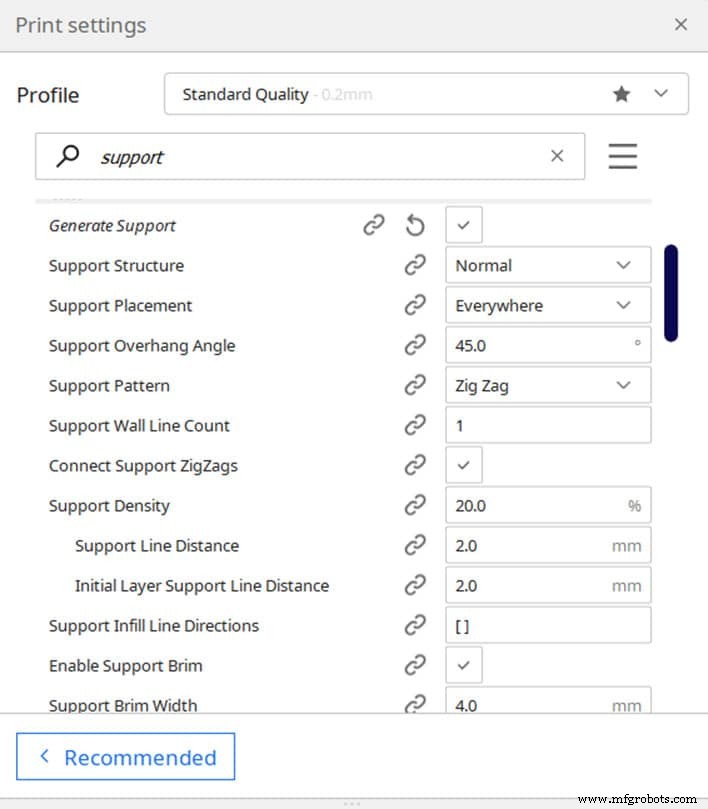
Pengaturan support ideal untuk Ender 3
- Support Structure: Normal
- Support Placement: “Touching buildplate”
- Support Overhang Angle: 45º – 60º
- Support Pattern: Zig Zag
- Support Density: 20%
- Support Z Distance: 0,2 mm
- Support X/Y Distance: 0,6 mm
- Aktifkan support roof
- Aktifkan support brim
Jika Anda tidak ingin harus melalui semua uji coba dan kesalahan yang kita lakukan untuk menemukan Pengaturan Ideal untuk membuat cetakan berkualitas tinggi pada Ender 3 Anda, maka pastikan periksa Profil Cura kami sendiri yang disesuaikan khusus untuk Seri Printer Ender 3 (Anda bisa mendapatkannya semua hanya $7).
Kesimpulan
Menyesuaikan support dengan benar dapat membuat pengalaman cetak 3D jauh lebih mudah. Dengan aturan 45º dan 5 mm serta beberapa pengaturan Anda seharusnya siap.
Ingat untuk menggunakan mode lapisan di slicer untuk memeriksa support!
Periksa bagian produk rekomendasi kami
Kami membuat bagian produk rekomendasi yang akan memungkinkan Anda untuk menghilangkan tebakan dan mengurangi waktu yang dihabiskan untuk meneliti printer, filament, atau peningkatan apa yang harus didapatkan, karena kami tahu ini bisa menjadi tugas yang sangat menakutkan dan biasanya menyebabkan banyak kebingungan.
Kami telah memilih sejumlah printer 3D yang kami anggap baik untuk pemula serta menengah, dan bahkan para ahli, membuat keputusan lebih mudah, dan filament, serta peningkatan yang terdaftar, semuanya telah diuji oleh kami dan dipilih dengan cermat, jadi Anda tahu bahwa mana pun yang Anda pilih akan bekerja sesuai harapan.



