Pengaturan Profil Cura Ender 3 Pro & V2 Terbaik untuk Cetakan 3D Sempurna
Memiliki profil slicer yang telah diatur dengan baik sangat penting untuk sukses dalam cetak 3D. Meskipun jumlah parameter slicing yang berbeda bisa menakutkan, yang paling penting sebenarnya tidak banyak dan mengerti apa yang dilakukan oleh setiap pengaturan tersebut akan membantu Anda menghasilkan cetakan yang jauh lebih baik seiring waktu.
Jika Anda tidak ingin harus melalui semua uji coba dan kesalahan yang kita lakukan untuk menemukan Pengaturan Ideal untuk membuat cetakan berkualitas tinggi pada Ender 3 Anda, maka pastikan periksa Profil Cura kami sendiri yang disesuaikan khusus untuk Seri Printer Ender 3 (Anda bisa mendapatkannya semua hanya $7).
Pengaturan yang berbeda dan pentingnya
Saat memulai dengan cetak 3D Anda seharusnya hanya fokus pada beberapa parameter. Setelah Anda menguasai pengaturan utama Anda dapat melanjutkan dengan fitur canggih yang disediakan oleh berbagai slicer. Di bawah ini Anda akan menemukan penjelasan untuk setiap parameter yang tidak boleh Anda abaikan.
Gunakan Profil Cura Standar sebagai titik awal
Cura menawarkan profil yang berbeda untuk sebagian besar jenis filament (PLA, ABS, PETG, TPU, dll.) dan ini dilengkapi dengan pengaturan yang umumnya bekerja cukup baik. Kemudian cukup sesuaikan pengaturan cetak dari profil tersebut untuk sesuai dengan kebutuhan Anda.
Suhu Cetak
Teknologi cetak 3D yang paling umum saat ini didasarkan pada melelehkan filament plastik dan menempatkannya secara terorganisir. Filament dibuat dari polimer yang berbeda yang memiliki suhu leleh yang berbeda sehingga suhu ekstrusi bergantung pada filament yang Anda pilih. Dalam termoplastik suhu leleh tidak tetap seperti air misalnya. Dengan polimer, ada rentang suhu di mana ia mulai mengalir, dan menjadi kurang viskosa semakin tinggi suhu ditingkatkan.
Memperoleh suhu yang tepat memungkinkan Anda mendorong plastik melalui ekstruder tanpa tetesan yang tidak terkendali. Kemudian ada pertanyaan tentang apa yang terjadi setelah material ditempatkan dan seberapa kuat ia terikat dengan lapisan sebelumnya. Ini bergantung pada suhu ekstrusi dan pendinginan bagian.
Suhu cetak ideal adalah titik awal karena Anda harus mengetahui yang mana yang terbaik untuk kombinasi filament dan printer Anda. Setiap produsen memiliki campuran sendiri sehingga suhu ekstrusi optimal yang berbeda. Bahkan bisa ada perbedaan antara gulungan dari produsen yang sama jika proses pembuatan tidak dikontrol dengan cermat.
Suhu cetak ideal untuk material yang paling umum:
- PLA: 200 – 210 ºC
- ABS: 230 – 240 ºC
- PETG: 220 – 230 ºC
- TPU: 220 – 240 ºC
Suhu Bed
Bed dipanaskan telah menjadi standar dalam cetak 3D. Memperoleh suhu bed yang tepat sangat meningkatkan peluang sukses Anda. Ada banyak permukaan cetak yang tersedia di pasar yang juga membantu untuk mendapatkan lapisan pertama yang baik, mempertahankan bagian saat mencetak dan melepaskannya saat mendingin.
Seperti halnya dengan suhu ekstrusi, suhu bed ideal harus hanya titik awal untuk menguji pengaturan spesifik dan pilihan filament Anda.
Suhu bed ideal untuk material yang paling umum:
- PLA: 50 – 65 ºC
- ABS: 90 – 110 ºC
- PETG: 70 – 85 ºC
- TPU: 50 – 65 ºC
Tinggi Lapisan
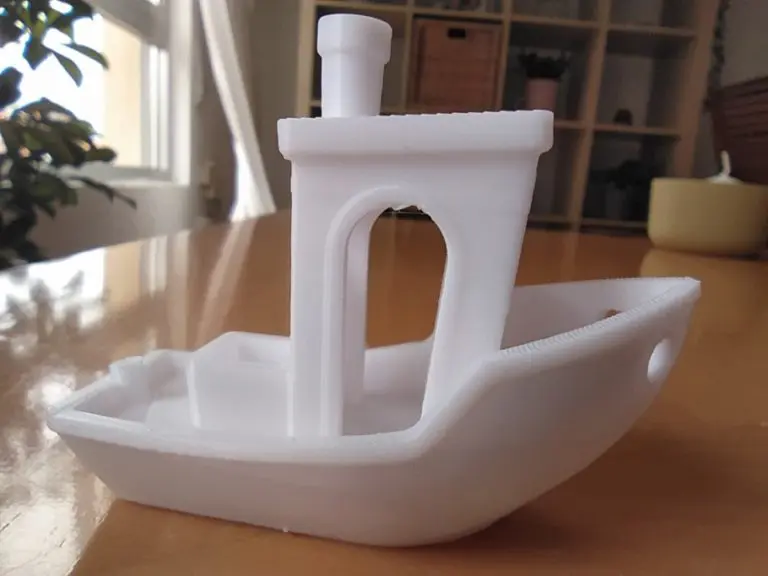
Tinggi lapisan secara teoritis dapat diatur ke ketebalan apa pun, tetapi konstruksi mekanis setiap printer membuat beberapa ketebalan lebih baik dari yang lain. Kumpulan tinggi lapisan terbaik secara umum dikenal sebagai “Magic numbers”. Pada Ender 3, misalnya, tinggi lapisan meningkat kelipatan 0,04 mm (0,08, 0,12, 0,18, dll.).
Tinggi lapisan secara drastis mempengaruhi waktu cetak, detail, dan kekuatan. Dengan tinggi lapisan yang lebih besar waktu cetak berkurang tetapi detail dan kekuatan juga menurun. Memilih angka yang tepat untuk setiap cetakan bergantung pada tujuan dari cetakan tersebut. Ukuran nozzle juga membatasi tinggi lapisan. Direkomendasikan untuk tidak menggunakan tinggi lapisan lebih dari 80% dari ukuran nozzle. Rentang yang masuk akal akan menjadi 0,1 hingga 0,3 untuk nozzle 0,4.
Untuk informasi lebih lanjut tentang tinggi lapisan, periksa artikel kami tentang topik ini
Tinggi lapisan ideal untuk ender 3:
Retraksi
Ketika printer perlu berhenti meng-ekstrusi cukup berhenti untuk memajukan filament bukan cukup. Plastik molten akan terus menetes karena tekanan yang terbentuk di nozzle. Untuk memindahkan printhead tanpa menempatkan plastik apa pun ekstruder harus menarik kembali filament. Pada printer Bowden seperti Ender 3 bawaan fenomena ini lebih terlihat. Ketika retraksi tidak dihaluskan dengan baik, stringing muncul. Jika pengaturan retraksi terlalu agresif filament dapat tergores dan menghasilkan serangkaian masalah lain.
Ada beberapa parameter untuk dimodifikasi untuk menyesuaikan retraksi.
- Jarak retraksi adalah seberapa banyak filament yang ditarik. Pada pengaturan Bowden, jarak ini cenderung lebih tinggi (3 mm – 6 mm).
- Kecepatan retraksi sebagian besar dibatasi oleh ekstruder, paling baik memulai rendah (20 mm/s) dan naik dengan mengujinya dengan uji stringing.
- Jumlah retraksi maksimum menentukan jumlah retraksi yang dapat dilakukan sepanjang segmen filament. 5 hingga 10 akan terbaik.
Ada juga beberapa fitur yang dapat membantu dengan stringing atau artefak lain yang berasal dari penggelembungan:
- Combing: Mematikan retraksi dan memodifikasi gerakan perjalanan untuk melewati infill untuk menempatkan plastik apa pun yang menggelembung keluar. Tidak selalu direkomendasikan untuk setiap cetakan.
- Wiping: Membuat gerakan perjalanan pendek ke dalam sebelum bepergian ke tempat lain.
- Coasting: Mematikan ekstrusi untuk milimeter terakhir dari garis cetakan.
Untuk informasi lebih lanjut tentang retraksi dan model kalibrasi, kami telah menulis artikel ini.
Pengaturan retraksi ideal untuk material yang paling umum (PLA, ABS, PETG):
- Jarak Retraksi: 6 mm
- Kecepatan Retraksi: 20 mm/s
- Jumlah Retraksi Maksimum: 5
Jarak retraksi harus diatur ke 0mm saat mencetak dengan TPU.
Infill
Setiap lapisan bagian cetakan terdiri dari dinding luar dan infill.
Pola dan kepadatan infill yang berbeda sebagian besar mempengaruhi waktu cetak dan, dalam situasi tertentu, kekuatan juga. Slicer sekarang memiliki banyak pola berbeda untuk dipilih tetapi perbedaan yang mereka bawa terkait dengan tujuan cetakan. Infill terutama ada untuk mendukung lapisan atas sehingga kecuali bagian tunduk pada gaya kompresi, cara terbaik untuk mendapatkan bagian yang lebih kuat adalah dengan meningkatkan tebal dinding, bukan kepadatan infill.
Rekomendasi umum adalah untuk tetap pada pola sederhana dan kepadatan 5% hingga 20%.
Jika bagian akan menahan gaya kompresi atau penindasan, Anda harus mempertimbangkan 50% atau lebih tetapi untuk kasus lain, kekuatan tidak akan meningkat banyak dengan kepadatan di atas 25%.
Informasi lebih lanjut tentang pengaturan infill:
- Jenis pola infill terkuat
- Infill berbeda pada cetakan yang sama
Kecepatan Cetak
Kecepatan cetak adalah kecepatan maksimum di mana printer bergerak untuk setiap jenis gerakan. Penting untuk dicatat bahwa kecepatan cetak maksimum tidak tercapai saat cetakan kecil atau dengan tingkat detail yang tinggi. Ini karena printer menghabiskan bagian awal dan akhir gerakan untuk mempercepat dan memperlambat sehingga kecuali percepatan benar-benar tinggi, kecepatan puncak tidak tercapai.
Kecepatan cetak yang lebih tinggi berkorelasi dengan kualitas cetak yang lebih rendah dan masalah lainnya. Rekomendasi jika Anda ingin meningkatkan kecepatan, adalah untuk melakukannya pada infill atau dinding dalam yang berdampak lebih sedikit pada kualitas cetak. Gerakan perjalanan juga dapat mendapat manfaat dari kecepatan yang lebih tinggi hingga titik tertentu.
Informasi lebih lanjut di sini: https://3dsolved.com/3d-printing-speed-vs-quality/
- ASA: 20 – 50mm/s
- ABS: 40 – 80 mm/s
- PETG: 40 – 90 mm/s
- PLA: 30 – 90 mm/s
- NYLON: 40 – 60 mm/s
- HIPS: 25 – 55 mm/s
- TPU: 10 – 30 mm/s
Lapisan Awal
Lapisan pertama adalah yang paling penting dan keberhasilannya menentukan keberhasilan seluruh cetakan.
Lapisan pertama harus mengompensasi ketidaksejajaran atau ketidakterataan sedikit sehingga rekomendasi saya adalah untuk tidak di bawah 0,2 mm kecuali Anda tahu printer Anda terkalibrasi jauh lebih dari itu.
Untuk mendapatkan lapisan pertama yang tepat kecepatan harus dikurangi dan kipas dimatikan. Ini memastikan perekat yang baik ke bed.
Dua atau tiga lapisan berikutnya juga harus lambat dan tanpa kipas untuk memastikan tidak ada stres yang ditambahkan ke lapisan pertama.
- Kecepatan lapisan awal: 20 mm/s
- Kipas lapisan pertama: 0%
- Jumlah lapisan tanpa kipas: 3 – 5
Sudut Overhang Support
Setiap lapisan memerlukan sesuatu di bawahnya untuk menempel, mungkin bed atau lapisan sebelumnya. Pada overhang apa yang terjadi adalah printer mencoba menempatkan plastik di tengah udara, dan itu melingkar kembali. Sebagian besar printer dapat melakukannya dengan overhang sudut 45º, tetapi beberapa dapat bahkan 60º. Anda dapat menguji printer Anda dengan uji overhang seperti ini.
Untuk mencegah pencetakan tanpa sesuatu di bawahnya, slicer menghasilkan struktur di bawah yang disebut support. Struktur ini kemudian harus dihapus dari bagian dalam pemrosesan pasca. Keberatannya adalah
- Sudut overhang support: 45º
Perlendupan Bed
Perlendupan bed dapat menjadi masalah untuk beberapa model meskipun lapisan pertama Anda sempurna. Lapisan pertama yang panjang atau runcing cenderung melingkar ke atas misalnya. Kecuali Anda memiliki permukaan cetak yang disiapkan untuk mencetak tanpa lapisan pemisah lem, hairspray, atau lak khusus Anda seharusnya pasti menggunakan salah satunya. Produk-produk ini membantu plastik menempel pada permukaan dan setelah mencetak juga dapat bertindak sebagai agen pelepasan saat mendingin.
Aktifkan brim dapat menjadi solusi yang baik. Ini membuat perbatasan tebal satu lapisan yang meningkatkan kontak dengan bed. Ini harus dihapus dalam pemrosesan pasca jadi jika Anda tidak membutuhkannya, lebih mudah untuk menghindarinya.
Raft bertindak dengan cara yang sama tetapi terdiri dari setidaknya dua atau tiga lapisan dan juga dapat membantu mengompenani ketidakteraturan bed. Anda dapat menemukan informasi lebih lanjut tentang perlendupan bed di sini
Laju Alur
Laju alur adalah kecepatan di mana printer mengekstrusi plastik. Kecepatan ini dihitung oleh slicer untuk setiap gerakan dan umumnya harus diatur ke 100%. Ini dapat diubah jika Anda melihat over atau under extrusion, tetapi rekomendasi saya adalah untuk tidak mengujinya dengan peningkatan lebih dari 5%.
Laju alur dapat membantu dalam menyesuaikan laju ekstrusi secara halus untuk gulungan yang berbeda. Karena setiap polimer memiliki kekerasan yang berbeda, gear di dalam ekstruder terlibat secara berbeda. Praktik yang baik adalah mencetak kubus kalibrasi dan menyesuaikan laju alur untuk setiap gulungan filament baru hingga Anda tidak melihat over atau under-extrusion. Kemudian Anda harus mengingat untuk menyimpan pengaturan Anda atau memasukkannya setiap kali Anda menggunakan setiap gulungan.
Pengaturan Cetak Ender 3 Ideal untuk setiap jenis filament
Berikut beberapa pengaturan yang merupakan titik awal yang baik untuk Ender 3.
Pengaturan Ender 3 untuk mencetak PLA
- Suhu Cetak: 200 – 210 ºC
- Suhu Bed: 50 – 65 ºC
- Tinggi lapisan: 0,12 mm (halus) – 0,28 (draft)
- Retraksi: 6 mm
- Infill: 5% – 25%
- Kecepatan: 30 – 90 mm/s
- Kecepatan Lapisan Awal: 20 mm/s
- Tinggi Lapisan Awal: 0,2 mm
- Kecepatan Kipas Awal: 0%
- Kecepatan Kipas (setelah lapisan awal): 100%
- Sudut Overhang Support: 45º
Pengaturan Ender 3 untuk mencetak ABS
- Suhu Cetak: 230 – 240 ºC
- Suhu Bed: 90 – 110 ºC
- Tinggi lapisan: 0,12 mm (halus) – 0,28 (draft)
- Retraksi: 6 mm
- Infill: 5% – 25%
- Kecepatan: 40 – 80 mm/s
- Kecepatan Lapisan Awal: 20 mm/s
- Tinggi Lapisan Awal: 0,2 mm
- Kecepatan Kipas Awal: 0%
- Kecepatan Kipas (setelah lapisan awal): 0 – 30%
- Sudut Overhang Support: 45º
Informasi lebih lanjut di sini
Pengaturan Ender 3 untuk mencetak PETG
- Suhu Cetak: 220 – 230 ºC
- Suhu Bed: 70 – 85 ºC
- Tinggi lapisan: 0,12 mm (halus) – 0,28 (draft)
- Retraksi: 6 mm
- Infill: 5% – 25%
- Kecepatan: 40 – 90 mm/s
- Kecepatan Lapisan Awal: 20 mm/s
- Tinggi Lapisan Awal: 0,2 mm
- Kecepatan Kipas Awal: 0%
- Kecepatan Kipas (setelah lapisan awal): 30% – 100%
- Sudut Overhang Support: 45º
Informasi lebih lanjut di sini
Pengaturan Ender 3 untuk mencetak TPU
TPU reguler dapat dicetak tanpa memodifikasi printer, tetapi untuk mencetak TPU yang sangat fleksibel seperti NinjaFlex, Anda akan perlu mengonversi Ender 3 menjadi printer drive langsung atau memasang sesuatu seperti EZRStruder.
- Suhu Cetak: 220 – 240 ºC
- Suhu Bed: 50 – 65 ºC
- Tinggi lapisan: 0,12 mm (halus) – 0,28 (draft)
- Retraksi: 0 mm
- Infill: 5% – 25%
- Kecepatan: 10 – 30 mm/s
- Kecepatan Lapisan Awal: 20 mm/s
- Tinggi Lapisan Awal: 0,2 mm
- Kecepatan Kipas Awal: 0%
- Kecepatan Kipas (setelah lapisan awal): 0% – 30%
- Sudut Overhang Support: 55º
Info lebih lanjut di sini.
Jika Anda tidak ingin harus melalui semua uji coba dan kesalahan yang kita lakukan untuk menemukan Pengaturan Ideal untuk membuat cetakan berkualitas tinggi pada Ender 3 Anda, maka pastikan periksa Profil Cura kami sendiri yang disesuaikan khusus untuk Seri Printer Ender 3 (Anda bisa mendapatkannya semua hanya $7).
Bagaimana dengan Nylon dan Polycarbonate?
Ender 3 dapat mencetak nylon dan polycarbonate jika Anda melakukan beberapa peningkatan. Periksa artikel kami untuk informasi lebih lanjut.
Kesimpulan
Memiliki profil slicer yang telah dikalibrasi dengan baik adalah kunci dalam cetak 3D. Meskipun Anda harus selalu menguji mana yang lebih baik untuk pengaturan khusus Anda, jika mesin Anda adalah yang banyak digunakan seperti Ender 3, Anda dapat mendapatkan titik awal yang sangat baik dari pengguna lain dan produsen yang akan membuat prosesnya lebih mudah.
Periksa bagian produk rekomendasi kami
Kami membuat bagian produk rekomendasi yang akan memungkinkan Anda untuk menghilangkan tebakan dan mengurangi waktu yang dihabiskan untuk meneliti printer, filament, atau peningkatan apa yang harus didapatkan, karena kami tahu ini bisa menjadi tugas yang sangat menakutkan dan biasanya menyebabkan banyak kebingungan.
Kami telah memilih sejumlah printer 3D yang kami anggap baik untuk pemula serta menengah, dan bahkan para ahli, membuat keputusan lebih mudah, dan filament, serta peningkatan yang terdaftar, semuanya telah diuji oleh kami dan dipilih dengan cermat, jadi Anda tahu bahwa mana pun yang Anda pilih akan bekerja sesuai harapan.



