Memahami Retraction dalam Cetak 3D: Definisi, Pengaturan, dan Praktik Terbaik
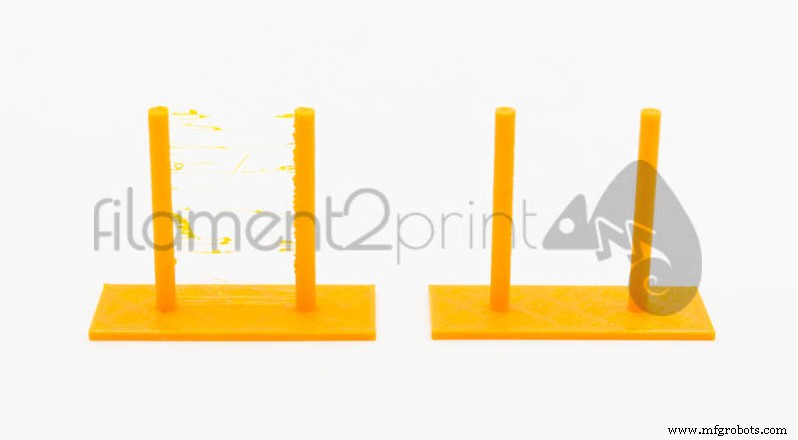
Artikel ini mencoba menjelaskan konsep retraction dalam cetak 3D karena merupakan parameter yang sangat penting untuk mencapai cetakan berkualitas, tanpa deponisi bahan pada wajah luar model, atau benang-benang antara bagian yang dicetak secara bersamaan.
Retraction adalah gerakan mundur filamen yang diperlukan untuk mencegah bocornya bahan selama gerakan dan perpindahan yang dilakukan ekstruder vakum selama cetak 3D.
Parameter yang mengonfigurasi retraction adalah:
- Jarak retraction: Panjang bahan yang mundur dalam proses retraction. Ini bervariasi tergantung pada jenis bahan, jenis sistem ekstrusi (Langsung atau Bowden) dan jenis HotEnd. Untuk bahan lentan, terutama untuk tipe TPE (Filaflex), retraction harus dinonaktifkan untuk mencegah filamen menggulung pada roda gigi ekstruder.
- Kecepatan retraction: Kecepatan motor ekstruder memindahkan mundur filamen. Dengan parameter ini perlu sangat hati-hati jika kecepatan tinggi digunakan (lebih dari 70mm/s) karena dapat menandai filamen dengan cara yang tidak dapat digunakan untuk melanjutkan cetak 3D.
- Perpindahan minimum: Panjang minimum dari mana Anda ingin retraction terjadi.
- Aktifkan menggabungkan: Dengan mengaktifkan parameter ini, yang berada di bagian opsi lanjutan retraction dari program laminasi yang digunakan (Cura, Simplify3D, Slicer, dll), selain melakukan retraction, HotEnd dicegah untuk bergerak di atas lubang. Dengan begitu sisa bahan dihindari pada wajah yang dilihat dari bagian internal bagian.
- Elevasi sumbu Z saat ditarik (Lift z): Pada saat yang sama retraction terjadi, HotEnd bergerak pada sumbu Z jarak yang ditunjukkan. Elevasi ini hanya diperlukan dalam kasus pembuatan bagian dengan banyak detail dan dengan area kecil yang detail tinggi untuk menghindari meninggalkan jejak bahan tepat di area itu. Jika Anda perlu menggunakan parameter ini, kami merekomendasikan menggunakan jarak yang sama dengan ketinggian lapisan.
Dengan penyesuaian yang tepat dari parameter di atas Anda mendapatkan retraction ideal untuk cetak 3D Anda.
Sayangnya tidak ada rumus untuk menemukan nilai yang tepat, tetapi setiap cetak 3D dan setiap ekstruder membutuhkan nilai khusus. Tabel berikut berisi nilai yang direkomendasikan panjang dan kecepatan retraction untuk cetak 3D tergantung pada jenis ekstruder yang digunakan, yang merupakan titik awal yang baik untuk menyesuaikannya dengan kasus khusus Anda:
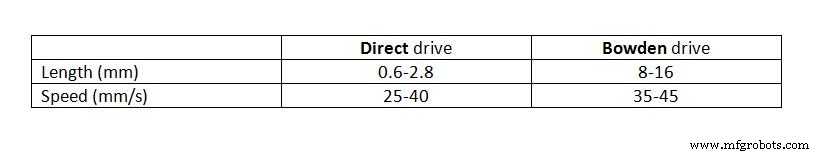
Gambar 1: Parameter retraction
Nilai dari tabel dimasukkan di bagian retraction dari perangkat lunak laminasi yang digunakan, dalam kasus kami, Cura 3D, berada dalam kategori bahan.
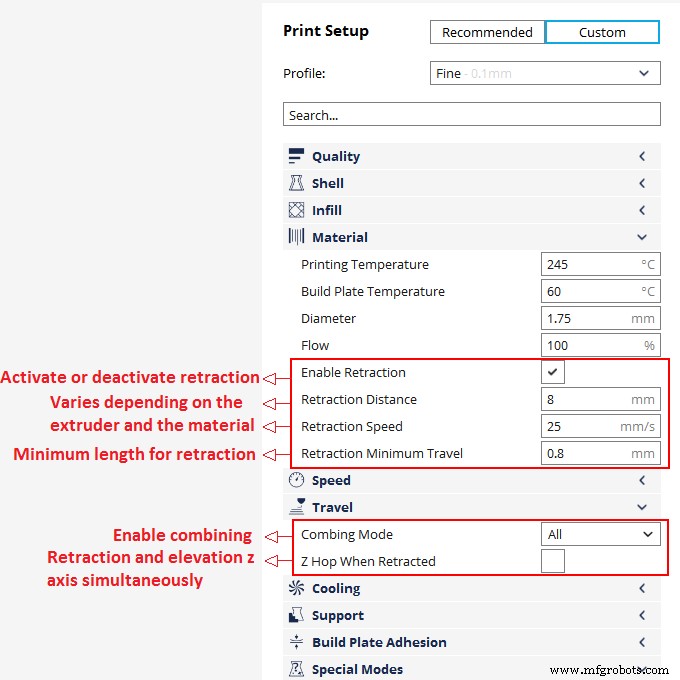
Gambar 2: Konfigurasi retraction di Cura 3
Perlu berhati-hati saat mengubah parameter panjang, karena jika ditingkatkan terlalu banyak (20 mm dalam ekstruder langsung), akan menyebabkan aliran tidak kontinu dan sehingga celah pada bagian yang dicetak.
Setelah semua parameter yang mengonfigurasi retraction dipahami dan berdasarkan nilai yang telah kami berikan, setiap pengguna akan mendapatkan konfigurasi ideal mereka dengan hanya melakukan penyesuaian kecil.



