Menguasai Aliran Mesin Pencetak 3D: Definisi, Pentingnya, dan Tips Kalibrasi
Dalam artikel ini, kami akan membahas apa itu aliran (flow) serta pentingnya parameter ini dalam pencetakan 3D. Selain itu, artikel ini menjelaskan cara mengkalibrasi parameter tersebut agar mesin pencetak 3D menghasilkan hasil terbaik.
Aliran Mesin Pencetak 3D
Aliran adalah jumlah (volume untuk lebih tepatnya) filament yang melewati ekstruder berdasarkan parameter pencetakan yang dipilih untuk membuat model. Perhitungan aliran dilakukan secara otomatis oleh mesin pencetak 3D berdasarkan Steps/mm yang ditetapkan produsen untuk motor ekstruder, tergantung pada diameter filament dan diameter keluar nozel.
Cara Mengkalibrasi Mesin Pencetak 3D Sebelum Mengganti Ekstruder
Jika ekstruder diganti atau dimodifikasi, misalnya dengan E3D Titan Aero, Steps/mm motor ekstruder harus disesuaikan.
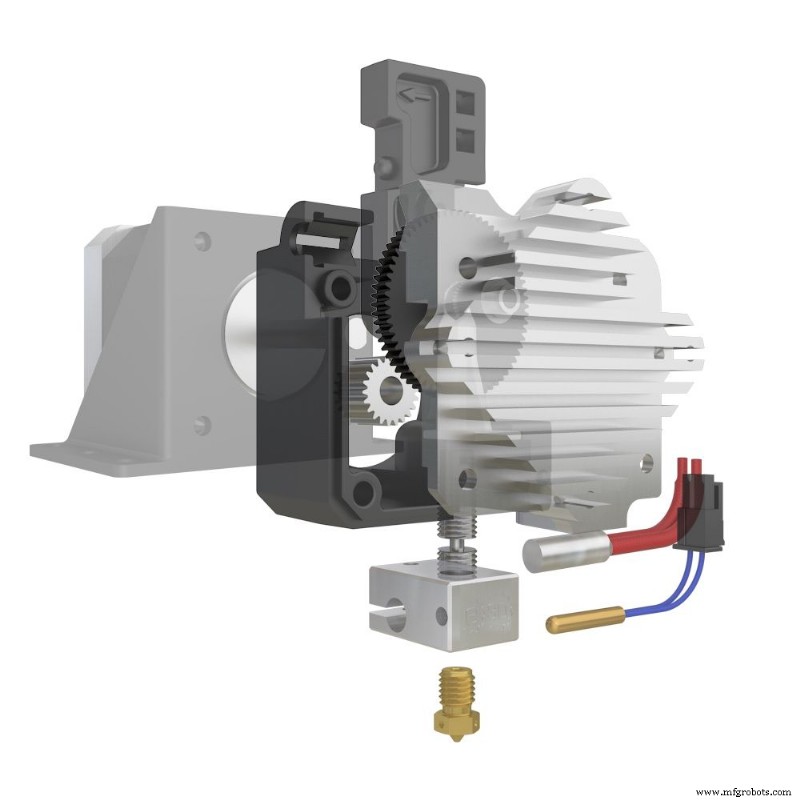
Gambar 1: Ekstruder E3D Titan Aero. Sumber: E3D
Pertama, ketahui berapa Steps/mm yang digunakan oleh mesin pencetak 3D. Ini tercantum di bagian "Control>Movement>Extruder". Dalam kasus ini, nilainya adalah 104.5 Steps/mm.
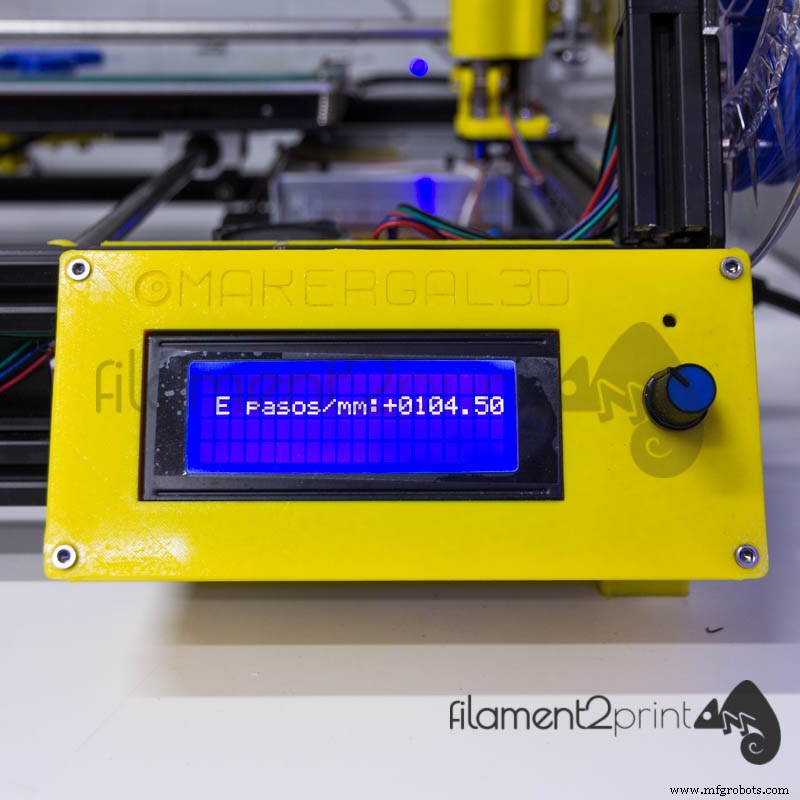
Gambar 2: Steps/mm ekstruder
Buat dua tanda pada filament, yang dipisahkan 20 mm dan 25 mm dari awal ekstruder.
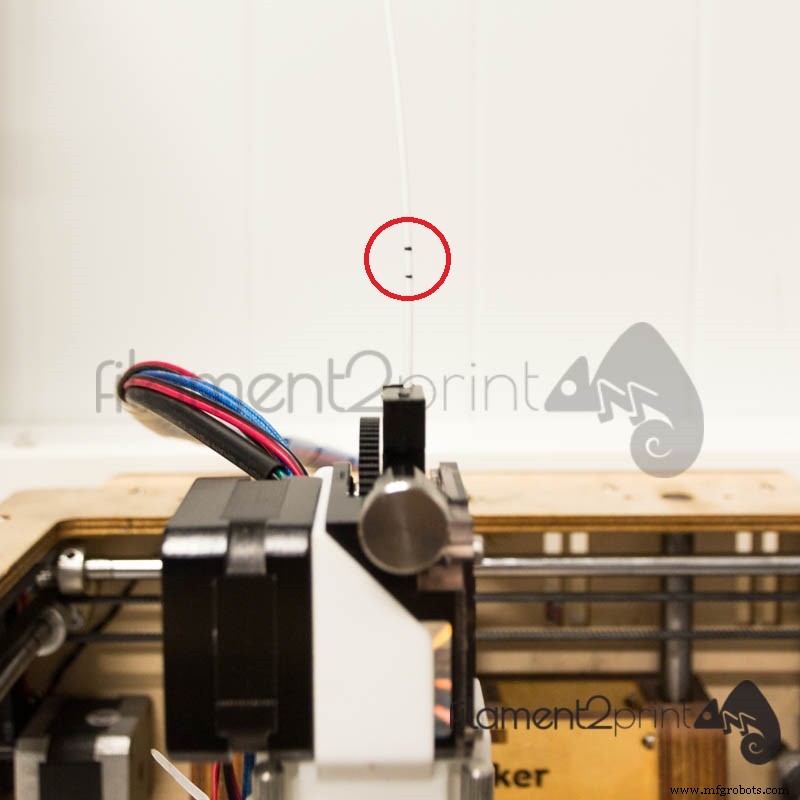
Gambar 3: Tanda pada filament untuk menghitung Steps/mm yang benar
Gerakkan filament 20 mm dari layar kontrol di bagian pergerakan.
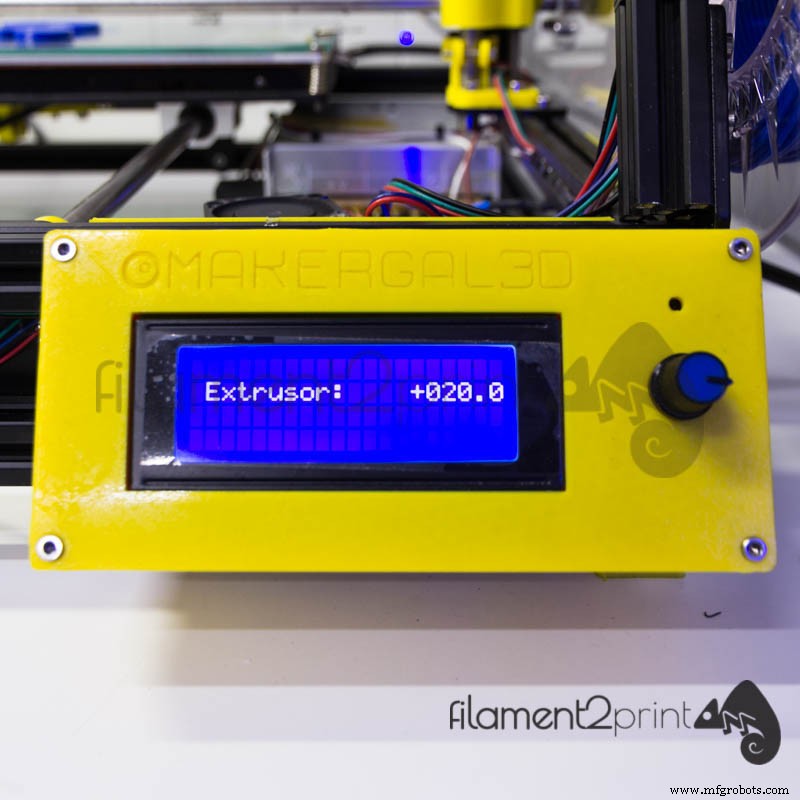
Gambar 4: Gerakkan filament 20 mm
Selanjutnya, periksa apakah pergeseran yang dilakukan oleh motor ekstruder sudah benar. Jika tidak, ukur kesalahan dengan busur untuk memperbaikinya. Dengan semua data di atas dan menggunakan rumus berikut, kita mendapatkan Steps/mm yang benar untuk motor ekstruder.
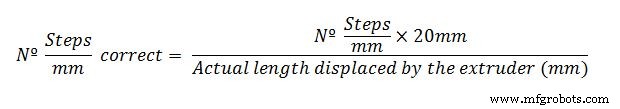
Gambar 5: Rumus aliran Steps/mm
Di akhir perhitungan, Anda hanya perlu mengubah Steps/mm di layar kontrol dan menyimpan data baru.
Di sisi lain, semua perangkat lunak laminasi 3D memiliki bagian untuk mengubah jumlah aliran (flow rate) karena densitas berubah antara berbagai material yang ada di dunia pencetakan 3D FDM/FFF. Tingkat ini sangat penting untuk mencapai fini permukaan yang diinginkan dan dimensi aktual desain CAD, karena jika tidak, akan sangat sulit untuk memproduksi bagian yang pas atau terhubung dengan yang lain.
Sebelum Menyesuaikan Aliran, Siapkan Pencetakan 3D dengan Benar
Sebelum menjelaskan penyesuaian parameter flow rate, kami ingin mengingatkan Anda serangkaian tips yang selalu harus diperhatikan sebelum melakukan pencetakan 3D. Selalu periksa kondisi nozel, pastikan tidak ada aus berlebihan pada ujungnya atau kotoran baik secara internal maupun eksternal. Periksa apakah suhu ekstrusi yang direkomendasikan oleh produsen filament, karena jika rekomendasi ini tidak terpenuhi, kalibrasi aliran akan tidak efektif dan hasil yang baik tidak akan pernah tercapai. Terakhir, dan mungkin yang terpenting, dasar (base) harus rata dan terkalibrasi dengan baik agar model yang dicetak tidak memiliki deviasi dimensi pada sumbu sejajar dengan dasar pencetakan (z-axis).
Tes Kubus untuk Menyesuaikan Tingkat Aliran Cetak
Untuk menyesuaikan parameter flow rate, tes kubus harus dilakukan. Tes ini terdiri dari mencetak kubus rongga tanpa sisi atas, untuk memverifikasi apakah ketebalan sisi lateral sesuai dengan desain.
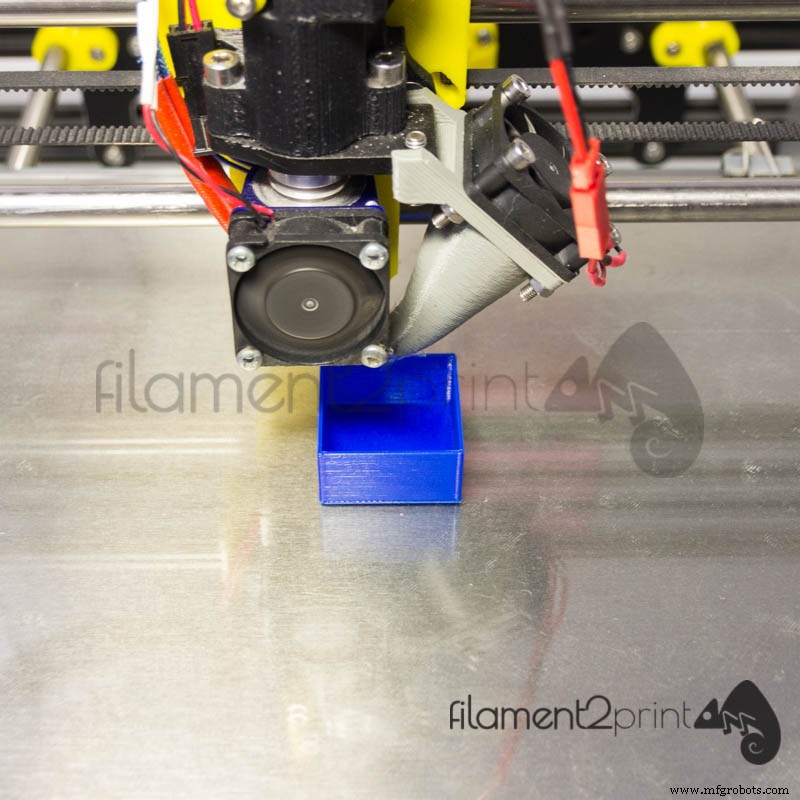
Gambar 6: Kubus Kalibrasi Aliran
Dalam kasus kami, kami mencetak kubus dengan ketebalan sisi 0.80 mm, yang dirancang oleh 3D_MaxMaker yang dapat Anda temukan di Thingiverse. Parameter pencetakan adalah: nozel 0.40 mm, lebar lapisan 0.80 mm (untuk membuat dua lapisan luar dan membuat pengukuran lebih akurat) dan flow rate 100%.
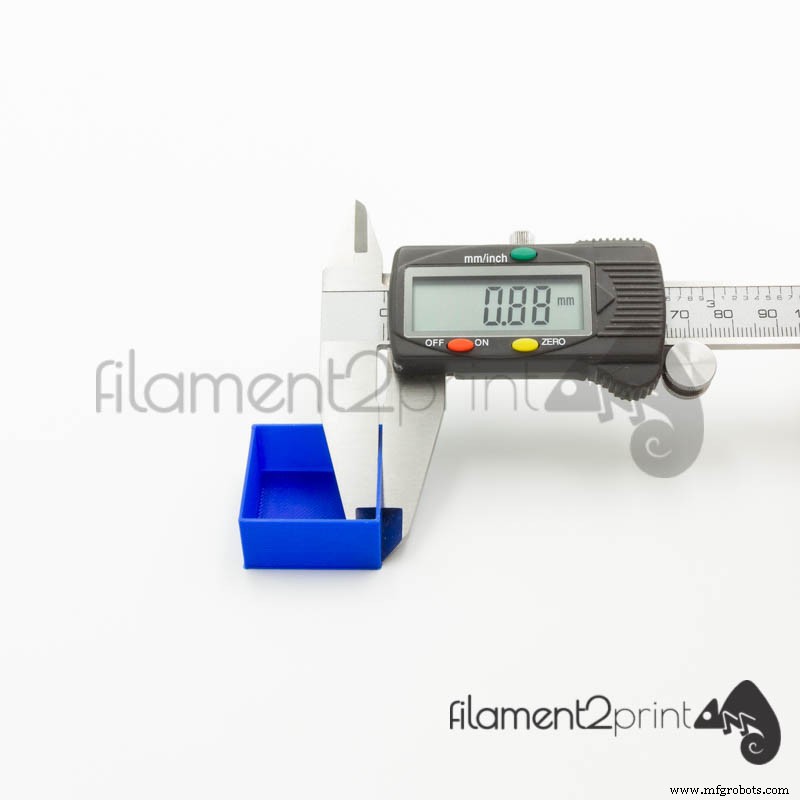
Gambar 7: Dengan flow rate 100%, kubus berukuran lebih besar
Saat menggunakan PLA dengan flow rate 100% (direkomendasikan 90%), kami mendapatkan ukuran 0.88 mm, yang jelas lebih besar. Untuk memperbaiki deviasi ini, kami akan menerapkan rumus berikut:
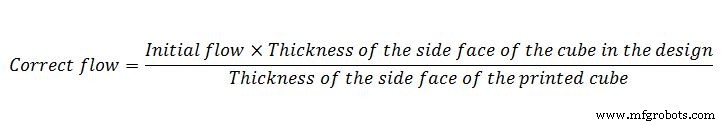
Gambar 8: Rumus untuk menghitung aliran yang diperlukan untuk material apa pun
Setelah memperoleh flow rate baru (90%), yang tinggal dilakukan adalah mengubah parameter di perangkat lunak laminasi 3D yang digunakan, dalam kasus kami adalah Cura 3D.
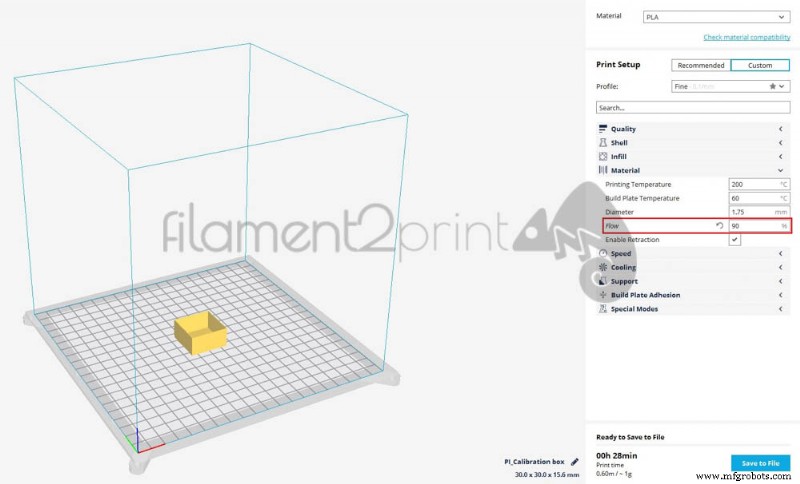
Gambar 9: Ubah flow rate menjadi 90%
Dan cetak ulang kubus untuk memverifikasi bahwa ukuran yang diperoleh dengan flow rate baru sudah benar.
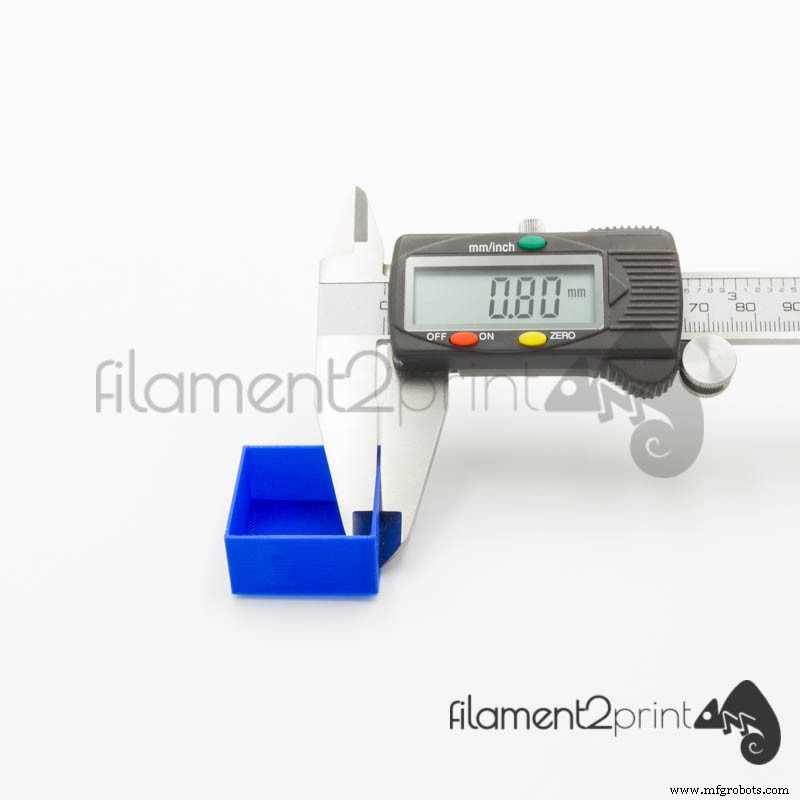
Gambar 10: Ukuran yang benar saat menghitung flow rate yang diperlukan untuk PLA
Seperti yang telah kami sebut sebelumnya, densitas material yang digunakan dalam pencetakan 3D tidak sama, jadi untuk setiap material dan produsen, disarankan untuk melakukan penyesuaian ini.
Dengan melakukan proses koreksi sederhana ini, semua pencetakan 3D yang dilakukan akan mendapatkan kualitas permukaan dan proporsionalitas dimensi yang lebih baik.
Secara ringkasan, aliran adalah salah satu parameter yang paling dilupakan dalam pencetakan 3D FDM, padahal ini salah satu yang paling penting untuk mencapai bagian yang berhasil.



