Memilih Antara Sistem Ekstrusi Langsung dan Bowden untuk Pencetakan 3D FDM
Salah satu elemen terpenting dari printer 3D FDM adalah rangkaian yang terdiri dari ekstruder dan hotend.
Hotend adalah elemen yang dimaksudkan untuk meleleh filamen sehingga dapat mengalir melalui nozzle, sambil mencegah panas ditransfer di luar zona yang disebut zona panas.
Untuk ini, hotels biasanya memiliki empat bagian:
- Nozzle atau ujung nozzle: Ini adalah elemen tempat filamen yang telah meleleh mengalir untuk ditimpa pada cetakan. Diameter menentukan diameter benang material yang diekstrusi dan oleh karena itu resolusi printer di bidang XY.
- Blok pemanas: Ini adalah elemen yang bertugas memanaskan nozzle hingga suhu cetak dan menjaganya tetap stabil.
- Heat break: Berfungsi sebagai jembatan pemisah termal. Memisahkan zona panas dari zona dingin.
- Heatsink: Fungsinya adalah menjaga zona dingin tetap didinginkan, membuang panas berlebih yang ditransmisikan oleh blok pemanas.
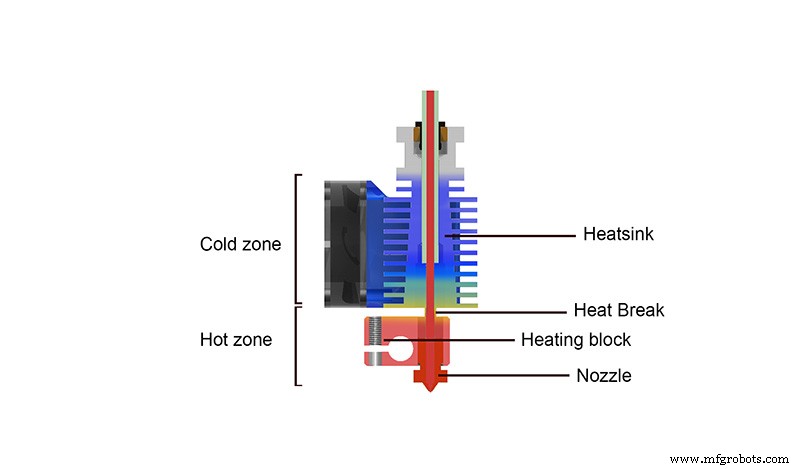
Gambar 1: Suhu di dalam hotend. Sumber: E3D.com
Di sisi lain, ekstruder bertanggung jawab untuk menarik filamen ke dalam hotend sehingga tekanan yang cukup dihasilkan di dalam hotend agar material yang telah meleleh mengalir secara konstan dan homogen melalui nozzle.
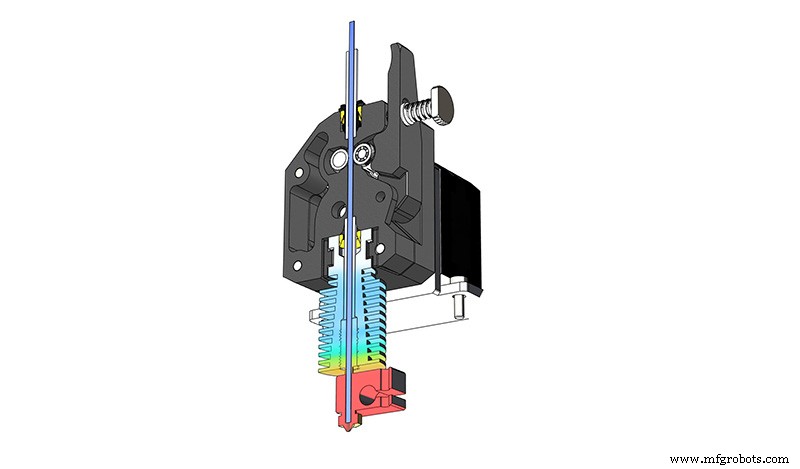
Gambar 2: Ekstruder langsung. Sumber: E3D.com
Saat ini ada dua cara untuk menggabungkan hotend dengan ekstruder: sistem ekstrusi langsung dan sistem Bowden.
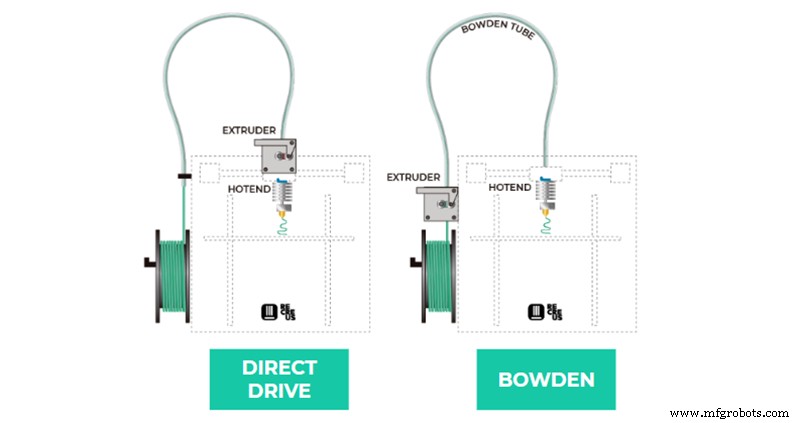
Gambar 3: Skema printer dengan ekstruder langsung dan bowden. Sumber: Recreus.com
Dalam sistem ekstrusi langsung ekstruder dan hotend membentuk satu elemen tunggal, meminimalkan jarak antara titik penarikan dan nozzle.
Dalam sistem ekstrusi Bowden ekstruder diletakan tetap pada bingkai printer 3D dan mendorong filamen ke dalam hotend melalui saluran yang disebut saluran Bowden.
Meski telah banyak diskusi tentang mana dari dua sistem yang lebih baik, keduanya memiliki keuntungan yang besar, serta beberapa kelemahan. Memilih yang paling sesuai akan tergantung pada beberapa faktor seperti jenis material yang biasanya digunakan, kecepatan cetak atau kualitas bingkai printer.
Retraksi
Saat ekstruder mendorong filamen menuju hotend, filamen terkompresi menciptakan tekanan yang diperlukan di dalam nozzle agar material yang telah meleleh mengalir dengan baik. Namun, saat kita tidak ingin mengeksstrusi material, cukup berhenti mendorong filamen, karena tekanan sisa akibat kompresi akan membuat material terus mengalir. Itulah sebabnya setiap kali hotend dipindahkan ke posisi baru dan tidak perlu menambahkan material, filamen harus ditarik kembali jarak yang diperlukan sehingga dapat dekompresi dan melepaskan tekanan di dalam nozzle. Ini dikenal sebagai retraction dan sangat penting dalam proses pencetakan 3D.
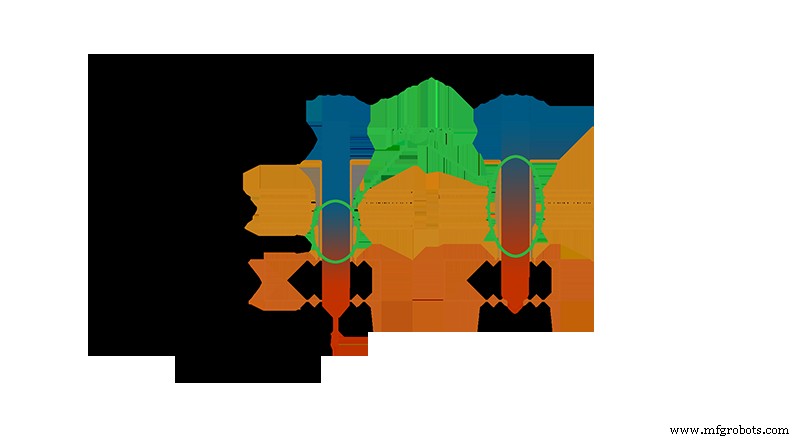
Gambar 4: Skema retraction. Sumber: sublimelayers.com
Karena plastik umumnya bukan material yang kaku, semakin jauh jarak antara ekstruder dan hotend, semakin besar kompresi filamen yang diperlukan untuk mencapai tekanan yang memadai di nozzle. Ini juga membuat jarak retraction yang diperlukan untuk melepaskan tekanan itu semakin besar. Itulah sebabnya sementara dalam sistem langsung jarak retraction biasanya antara 0,8 mm dan 2 mm, dalam sistem ekstrusi Bowden mereka dapat mencapai nilai 5 atau 6 mm.
Dapat menggunakan nilai retraction rendah memiliki keuntungan penting. Di satu sisi, waktu retraction lebih rendah, yang pada bagian yang melibatkan banyak retraction dapat mewakili pengurangan waktu cetak yang signifikan. Di sisi lain, jarak retraction rendah meminimalkan risiko bagian filamen yang telah meleleh mencapai zona dingin hotend, sehingga mencegahnya membeku dan meledak menyebabkan tumpatan.
Ini adalah faktor terakhir yang menyebabkan ekstruder Bowden memerlukan kalibrasi retraction yang lebih kompleks dan akurat karena ada margin yang sangat kecil antara nilai retraction yang terlalu rendah yang menyebabkan oozing atau stringing dan terlalu tinggi yang menyebabkan tumpatan.
Filamen Fleksibel
Konsekuensi langsung lain dari jarak antara ekstruder dan hotend adalah perilaku filamen fleksibel.
Dalam sistem Bowden, filamen dipandu dari ekstruder ke hotend melalui saluran, biasanya Teflon. Meskipun diameter internal ideal saluran sama dengan filamen, dalam praktiknya ini tidak dapat dilakukan, baik karena variasi diameter kecil akibat toleransi pembuatan dan gaya gesekan tinggi yang akan dihasilkan. Itulah sebabnya semua saluran Bowden memiliki sedikit holong, dan meski dengan sebagian besar material ini bukan masalah, dengan saluran fleksibel ini adalah masalah.
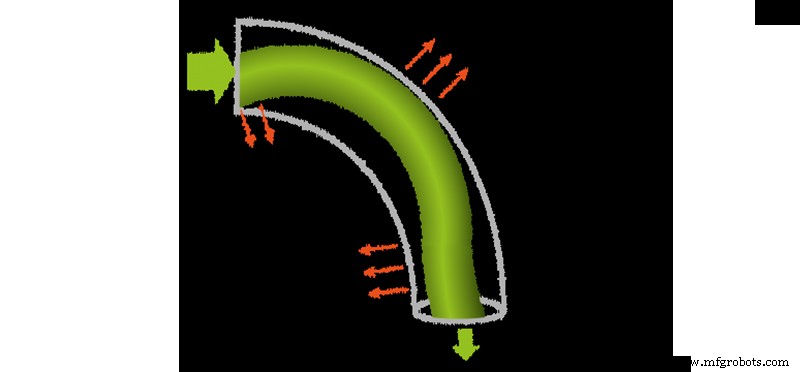
Gambar 5: Fleksi filamen di dalam saluran Bowden. Sumber: E3D.com
Karena fleksibilitas tinggi, material seperti TPU dan TPE cenderung fleksi di dalam saluran Bowden, mengalihkan gaya tarik dari ekstruder ke dinding saluran. Ini membuat sangat sulit untuk mencapai tekanan konstan di nozzle untuk memastikan ekstrusi yang benar.
Selain itu, dalam material fleksibel, kompresi filamen yang diperlukan untuk mencapai tekanan yang memadai di nozzle jauh lebih besar dari kasus material lain seperti PLA, yang dalam banyak kasus menyebabkan kebutuhan untuk menggunakan jarak retraction yang terlalu tinggi.
Meski demikian, dengan beberapa pengalaman, material fleksibel yang lebih keras dapat dicetak pada sistem Bowden, terutama saat digunakan dalam format 2,85 mm atau 3mm, hindari penggunaan retraction dan gunakan saluran Bowden berkualitas tinggi dan diameter yang rapat seperti Capricorn XS.
Gambar 6: Saluran Bowden Capricorn XS. sumber: Captubes.com
Tanpa keraguan, sistem ideal untuk bekerja dengan material fleksibel adalah ekstrusi langsung. Jalur pendek antara ekstruder dan hotend meminimalkan kompresi filamen dan memungkinkan ia menjadi lebih erat, mencegahnya fleksi di dalam. Ekstruder yang disebut kompak, seperti Titan Aero atau terutama E3D Hemera, memungkinkan untuk menggunakan semua jenis material fleksibel dengan cara yang sederhana dan dengan kualitas cetak yang tinggi.
Inersia
Meskipun keduanya baik dari sisi penyusutan maupun dalam penggunaan filamen fleksibel, sistem ekstrusi langsung adalah pemenang, ada satu karakteristik di mana sistem Bowden unggul dan untuk aplikasi tertentu dapat sangat penting: inersia.
Salah satu parameter cetak dasar adalah kecepatan. Dan meski banyak printer memungkinkan kecepatan hingga 80 atau 100 mm/detik digunakan, ada ambang kecepatan di luar yang tidak mungkin mencetak tanpa mengorbankan kualitas bagian. Ini karena hotend tidak dapat bergerak dengan kecepatan konstan, tetapi setiap kali berubah arah harus melambat ke kecepatan perubahan arah tertentu lalu mempercepat lagi.
Ini karena hukum pertama Newton. Karena massa yang dimiliki hotend, saat bergerak memiliki gaya inersia tertentu, semakin besar massa atau kecepatannya. Saat melakukan perubahan arah, gaya inersia ditransmisikan ke bagian lain printer menyebabkan getaran dan kehilangan presisi yang signifikan. Untuk menghindari ini, sebelum berubah arah, perlu mengurangi kecepatan ke nilai yang akan tergantung terutama pada kekakuan struktur printer dan bobot hotend. Struktur yang kurang kokoh dan ringan akan mengakibatkan penggunaan kecepatan perubahan arah yang lebih rendah dan kurva percepatan dan pelambatan yang lebih lambat, karena kapasitasnya untuk menyerap inersia akan lebih kecil, yang akan mengakibatkan kecepatan lebih rendah dan waktu cetak lebih lama. Satu-satunya cara untuk mengurangi inersia adalah mengurangi kecepatan atau bobot.
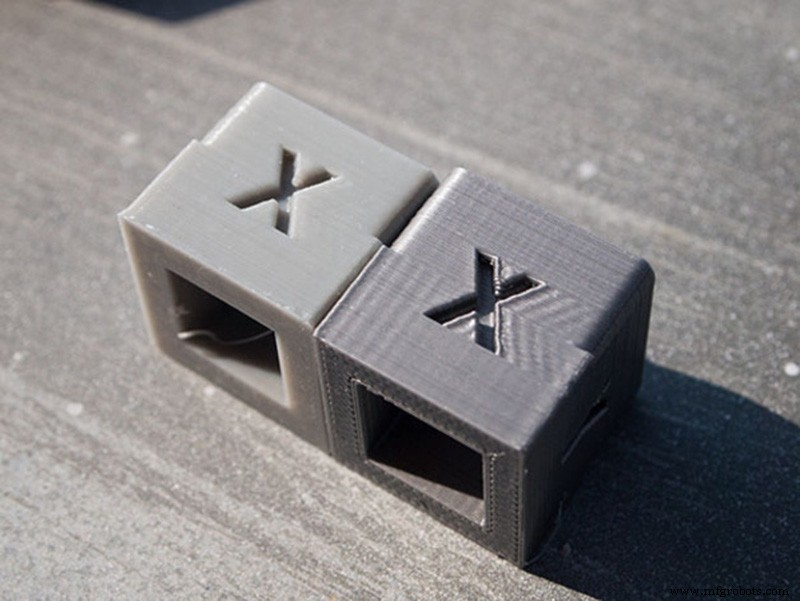
Gambar 7: Efek getaran yang disebabkan oleh inersia pada kualitas cetak. Sumber: 2Dprinterwiki.com
Dan itulah tempat sistem Bowden bermain dengan keuntungan. Dengan menempatkan ekstruder, bagian terberat, dan hanya memindahkan hotend, inersia sangat berkurang. Ini memungkinkan printer 3D dengan sistem Bowden untuk menggunakan kecepatan cetak yang jauh lebih tinggi daripada yang memiliki sistem langsung, tanpa mengorbankan kualitas cetak.
Pemilihan antara sistem Bowden dan langsung.
Pemilihan antara sistem langsung dan Bowden pada dasarnya tergantung pada apakah kecepatan cetak diprioritaskan atau serbaguna dan kemudahan menggunakan bahan baru.
Jika Anda mencari untuk memproduksi sebanyak mungkin bagian dalam waktu terpendek dan secara umum hanya sedikit material dan material kaku seperti PLA atau PETG digunakan, printer dengan sistem Bowden akan menjadi solusi terbaik.
Di sisi lain, jika prioritas adalah menggunakan material teknis dan elastis dan mendapatkan kualitas terbaik dengan mengorbankan kecepatan cetak, sistem ekstrusi langsung akan menjadi opsi ideal.



