Menguasai Parameter Slicing untuk Cetak 3D Profesional
Saat menyiapkan file untuk cetak, sangat penting untuk mengetahui parameter dasar dan cara kerjanya. Jumlah parameter yang tersedia dalam perangkat lunak slicing saat ini semakin banyak, namun, kecuali Anda memiliki pengetahuan mendalam tentang perangkat lunak dan teknologi, disarankan untuk mulai dengan memodifikasi hanya yang dasar saja.
Tiga grup parameter dapat dibedakan: yang tergantung pada bahan, yang mendefinisikan profil cetak dan yang mendefinisikan hardware. Tergantung pada perangkat lunak, mereka mungkin muncul dalam kategori berbeda atau dicampur.
Parameter yang mendefinisikan hardware
Biasanya terkait dengan nozzle printer dan perlu dimodifikasi saat mengganti nozzle dengan diameter yang berbeda.
-
Diameter nozzle: Ini adalah diameter aktual nozzle yang digunakan. Jika nozzle 0,4 digunakan, 0,4 mm harus dipilih.
- Lebar ekstrusi: Ini adalah lebar aktual garis yang diekstrusi, tergantung pada ketinggian lapisan yang digunakan dan biasanya lebih besar dari diameter nozzle. Untuk mengetahui nilai sebenarnya perlu mencetak kubus dalam mode cup dan mengukur tebal dinding aktual. Untuk ketinggian lapisan sama dengan 50% diameter nozzle, lebar ekstrusi biasanya 20% lebih besar. Artinya, jika nozzle 0,4 mm dan ketinggian lapisan 0,2 mm digunakan, lebar ekstrusi akan 0,48 mm.
Parameter bahan
Parameter bahan adalah parameter yang secara langsung tergantung pada setiap bahan dan oleh karena itu harus diubah saat mengganti bahan. Yang terpenting adalah:
- Suhu cetak: Mendefinisikan suhu nozzle selama pencetakan. Ini adalah data yang diberikan oleh produsen, tetapi disarankan untuk mengkalibrasinya untuk setiap printer.
- Suhu dasar: Seperti suhu cetak, informasi produsen harus dikonsultasikan untuk setiap bahan. Mendefinisikan suhu dasar selama pencetakan.
- Suhu ruang: Hanya tersedia di printer dengan ruang panas. Mendefinisikan suhu ruang selama pencetakan. Suhu sedikit lebih rendah dari Tg bahan biasanya digunakan.
- Fluks: Ini adalah faktor kompensasi dari kecepatan ekstrusi relatif terhadap kecepatan cetak. Nilai kurang dari 1 (atau 100%) akan menghasilkan ekstrusi lebih sedikit sementara nilai di atas 1 (atau 100%) akan menghasilkan ekstrusi berlebih. Meskipun secara umum nilai yang benar adalah 1, beberapa bahan seperti PLA atau PETg mungkin memerlukan nilai lebih rendah (0,9-0,95) sementara yang lain memerlukan nilai lebih tinggi, seperti TPE dan TPU (1,05-1,15).
- Tingkat penurunan: Bersama dengan jarak penurunan, mereka mendefinisikan nilai penurunan bahan. Parameter ini juga sangat tergantung pada jenis printer yang digunakan. Harus diatur dengan benar untuk setiap kombinasi media-printer. Secara umum berada dalam kisaran 20 - 40 mm/s.
- Jarak tarik kembali: Ini adalah jarak filamen ditarik kembali sebelum setiap perpindahan. Seperti kecepatan tarik kembali, harus diatur dengan benar untuk setiap kombinasi bahan-printer.
- Kecepatan kipas pendingin: mendefinisikan kecepatan kipas lapisan dan oleh karena itu pendinginan bagian selama pencetakan. Konsultasikan informasi produsen untuk mengetahui apakah bahan memerlukan fungsi ini atau tidak. Dengan ABS biasanya selalu dimatikan, sementara dengan PLA digunakan pada kecepatan maksimum setiap saat. Bahan lain seperti PETg atau ASA mungkin memerlukan penggunaan kipas penutup pada kecepatan rendah (20-50%). Secara umum perangkat lunak slicing memungkinkan berbagai kecepatan dipilih pada ketinggian yang berbeda, karena dalam setiap kasus kipas harus dimatikan pada lapisan pertama untuk memastikan adhesi yang baik ke platform.
Parameter yang mendefinisikan profil cetak
Ini adalah parameter yang akan mendefinisikan kualitas, finishing dan ketahanan bagian akhir. Mereka tidak langsung tergantung pada bahan, jadi tidak perlu menyesuaikannya untuk setiap bahan. Mereka dapat diklasifikasikan ke dalam berbagai kategori tergantung pada elemen yang dipengaruhi.
Parameter lapisan
-
Ketinggian lapisan: Mendefinisikan ketebalan setiap lapisan. Titik optimal biasanya coinciding dengan setengah diameter nozzle. Misalnya, untuk nozzle 0,4 mm akan 0,2 mm, sementara untuk nozzle 0,6 mm akan 0,3 mm. Ketinggian lapisan lebih besar dari 75% diameter nozzle tidak pernah boleh digunakan.
- Ketinggian lapisan pertama: Mendefinisikan ketinggian lapisan pertama, yang menyentuh dasar. Dapat diatur ke nilai sedikit lebih rendah dari ketinggian lapisan, untuk meningkatkan adhesi ke dasar.
- Jumlah lapisan padat bawah: Mendefinisikan jumlah lapisan padat yang akan dicetak di bagian bawah bagian. Jumlah lapisan padat bawah dikalikan dengan ketinggian lapisan mendefinisikan tebal dinding bagian di bawah bagian. Disarankan untuk menggunakan jumlah lapisan yang cukup untuk mendapatkan ketebalan lebih dari 1mm.
- Jumlah lapisan padat atas: Mendefinisikan jumlah lapisan padat yang akan dicetak di bagian atas bagian. Jumlah lapisan padat bawah dikalikan dengan ketinggian lapisan mendefinisikan tebal dinding bagian di atas. Disarankan untuk menggunakan jumlah lapisan yang cukup untuk mendapatkan ketebalan lebih dari 1mm.
Parameter perimeter:
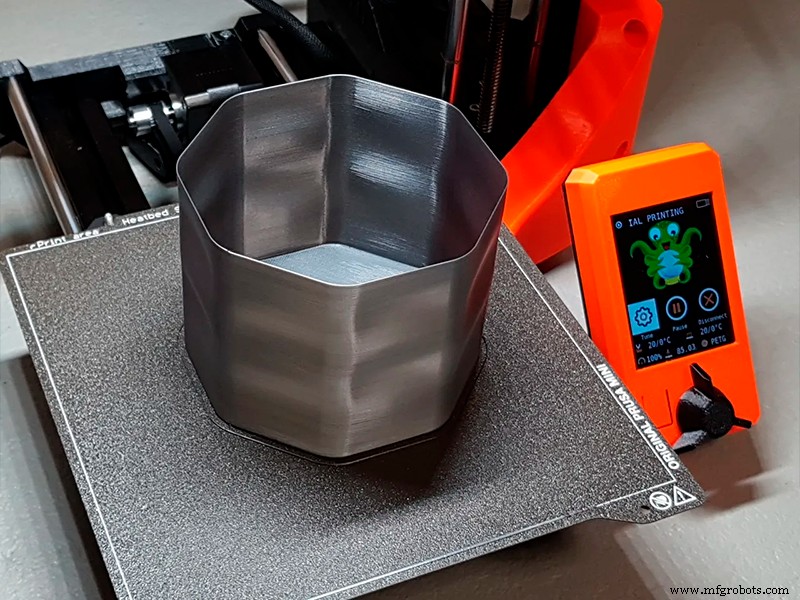
Gambar 1: Bagian dicetak dalam mode cup. Sumber: Prusaprinters
Parameter pengisian:
-
Kepadatan pengisian: Ini adalah proporsi pengisian di dalam bagian. Didefinisikan sebagai volume yang ditempati oleh bahan dengan mengacu pada volume kosong, sehingga dengan kepadatan pengisian 50%, setengah volume internal bagian akan kosong. Biasanya menggunakan nilai antara 10 dan 30%.
- Pola pengisian: Mendefinisikan geometri pola pengisian. Tidak semua perangkat lunak memiliki yang sama, tetapi dapat diklasifikasikan dalam tiga kategori:
-
Dimensi dua atau datar: Ini adalah yang paling umum, seperti garis lurus, grid atau segitiga. Biasanya tercepat, namun secara umum menghasilkan anisotropi tinggi pada bagian.
-
Dimensi tiga: Seperti gyroid atau kubik. Menyediakan anisotropi bagian yang lebih rendah, namun biasanya melibatkan waktu cetak lebih lama.
-
Konsentris: Ini cocok untuk fleksibilitas maksimum pada bagian fleksibel. Pada bagian kaku biasanya memberikan finishing yang lebih baik, karena tidak ada tumpang tindih dengan perimeter, tetapi properti mekanik bagian akan minimal. Mereka dapat cocok untuk model visual dan maquete.
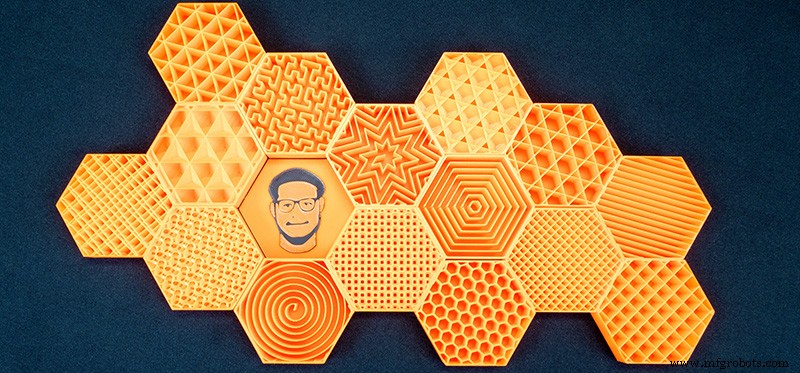
Gambar 2: Berbagai pola infill. Sumber: Prusaprinters.org
Parameter dasar ini, bersama dengan pengaturan kecepatan yang benar, penambahan ke dasar dan pengaturan media yang benar, memungkinkan profil cetak yang lengkap dan efisien.



