Perawatan Hotend Esensial: Panduan Pemeliharaan Printer 3D
Hotend adalah salah satu komponen terpenting dari printer FFF 3D dan yang paling banyak mengalami aus. Penting untuk melakukan pemeliharaan yang tepat dan memeriksa secara berkala untuk memeriksa kondisinya.
Ada banyak jenis hotend, baik stand-alone (misalnya E3D V6) maupun terintegrasi di kepala kompak (misalnya Hemera, LGX FF), tetapi semuanya memiliki sejumlah komponen umum.
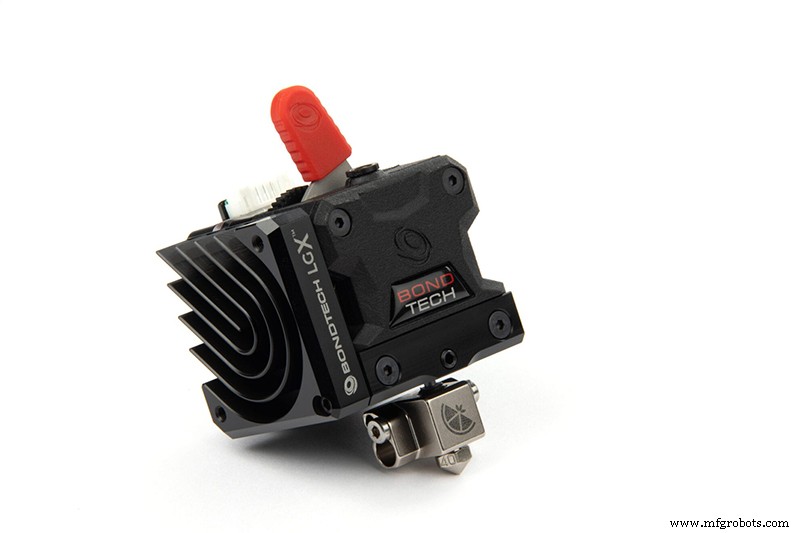
Gambar 1: Hotend terintegrasi di kepala kompak LGX. Sumber: bondtech.se
Komponen berikut dapat ditemukan dalam setiap hotend:
- Nozzle: Ini adalah elemen di mana material cair diekstrusi.
- Heating cartridge: Terdiri dari resistensi yang fungsinya memanaskan heating block.
- Temperature sensor: Bisa berupa berbagai jenis: thermistor, thermocouple, PT100,.... Fungsinya mengukur suhu heating block.
- Heating block: Ini adalah elemen yang bertanggung jawab untuk mentransfer suhu ke nozzle dan ke zona panas heatbreak.
- Heatbreak: Ini adalah elemen thermal break. Fungsinya memandu filamen ke nozzle mencegah meleleh terlalu awal. Ini terdiri dari zona panas dan zona dingin dan performa termalnya esensial untuk fungsi yang benar hotend. Ada dua jenis berbeda: All metal dan Teflon insert. All metal heatbreak dapat menahan suhu tinggi, tetapi rentan terhadap heat creep ketika performa termalnya tidak optimal. Hotend dengan teflon insert mencegah filamen meleleh di dalam heatbreak dan meminimalkan gesekan di dalam heatbreak, namun tidak disarankan untuk bahan yang memerlukan suhu di atas 265°C.
- Heatsink: Ini adalah elemen yang bertanggung jawab untuk mendinginkan heatbreak, menjaga zona panas dan dingin terpisah. Bisa pasif atau aktif.
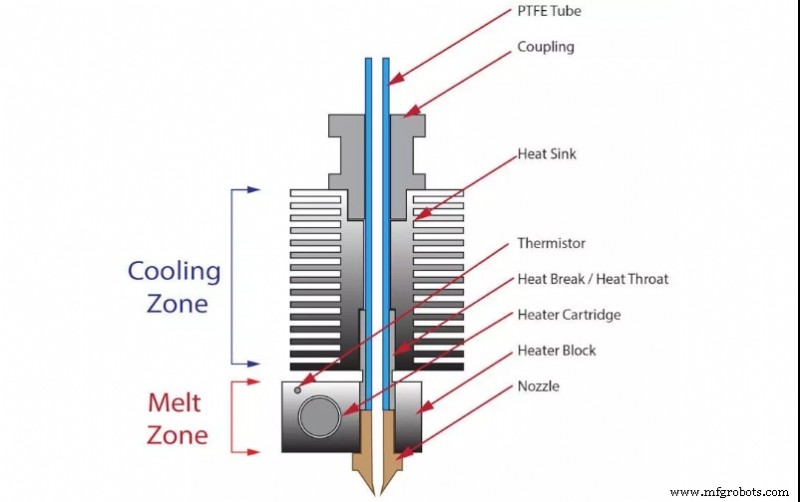
Gambar 2: Bagian-bagian hotend. Sumber: cults3D.com
Untuk memastikan fungsi yang benar hotend, perlu memeriksa kondisi setiap elemen serta pemasangan semuanya.
Nozzle
Ini adalah elemen habis pakai dan oleh karena itu memiliki umur terpakai terbatas. Aus nozzle akan mengakibatkan peningkatan diameter nozzle dan pengurangan panjang nozzle. Ini akan tercermin dalam ekstrusi yang tidak konsisten yang akan merusak finishing bagian.
Ada beberapa faktor yang mempercepat aus nozzle. Yang paling umum adalah penggunaan bahan komposit. Keberadaan serat atau partikel dalam filamen menyebabkan aus yang tinggi pada dinding nozzle. Yang paling abrasif adalah filamen serat kaca atau karbon, filamen yang diisi dengan partikel keramik atau logam dan filamen fosforesent.
Di sisi lain, bahan dari mana nozzle dibuat juga akan menentukan daya tahan nozzle. Bahan yang paling umum adalah sebagai berikut:
- Brass: Mereka memiliki daya tahan yang sangat terbatas, bahkan dengan filamen non-abrasif. Disarankan untuk menggantinya sering untuk memastikan kualitas cetak maksimal.
- Brass atau copper dengan coating nickel: Coating nickel memberikan kekerasan permukaan yang lebih tinggi pada nozzle dan oleh karena itu resistensi yang lebih tinggi terhadap aus. Daya tahannya sangat tinggi dengan filamen non-abrasif dan sedang dengan filamen abrasif.
- Stainless steel: Nozzle ini dikembangkan untuk aplikasi medis dan kontak pangan, tetapi memiliki daya tahan yang baik dengan filamen non-abrasif. Meskipun memiliki daya tahan sedang dengan filamen abrasif, mereka bukan pilihan yang disarankan.
- Hardened steel dan sejenis: Mereka memiliki daya tahan yang baik saat digunakan dengan bahan abrasif dan daya tahan yang sangat baik dengan filamen non-abrasif. Secara umum kualitas cetak tidak sebaik kasus sebelumnya karena kekasuran material dan adhesinya dengan plastik cair, namun beberapa dilengkapi dengan coating khusus yang menyelesaikan masalah ini.
- Dengan ujung ruby: Ruby adalah salah satu bahan yang paling keras dan yang paling sedikit mengalami aus, namun hanya ujung nozzle yang terbuat dari bahan ini, yang dicrimped pada nozzle brass. Memiliki daya tahan yang tinggi dengan bahan non-abrasif dan keuntungannya utama adalah tidak kehilangan kualitas selama umurnya. Seiring waktu, bagian brass aus hingga ujung ruby terlepas. Dengan bahan yang sangat abrasif disarankan untuk menggunakan nozzle hardened steel.
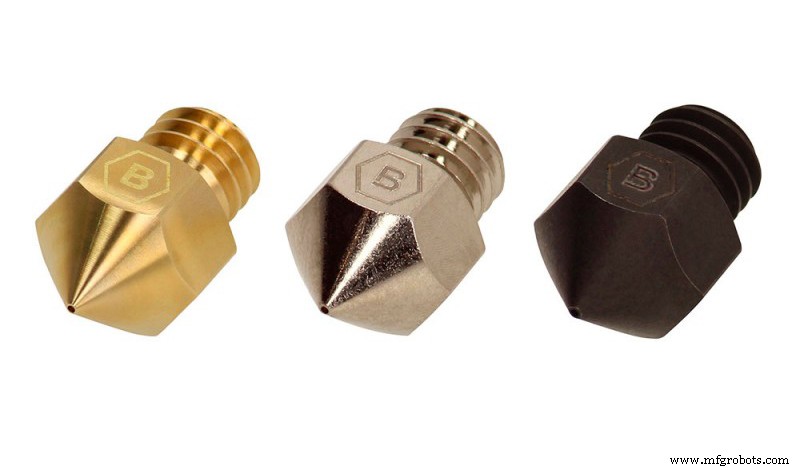
Gambar 3: Nozzle terbuat dari brass, nickel-plated copper dan hardened steel. Sumber: Brozzl.com
Sulit untuk memperkirakan seberapa sering nozzle harus diganti, karena tergantung besar pada bahan yang digunakan dan suhu, namun, sebagai pedoman, nilai berikut dapat diperkirakan:
- Nozzle brass:
- Dengan bahan non-abrasif: Ganti setiap 200 jam penggunaan.
- Dengan bahan abrasif: tidak disarankan.
- Nozzle nickel-plated brass
- Dengan bahan non-abrasif: Ganti setiap 1000 jam penggunaan.
- Dengan bahan abrasif: Ganti setiap 100 jam penggunaan.
- Stainless steel:
- Dengan bahan non-abrasif: Ganti setiap 1000 jam penggunaan.
- Dengan bahan abrasif: 100 jam.
- Hardened steel:
- Dengan bahan non-abrasif: tidak disarankan untuk digunakan.
- Dengan bahan abrasif: 400 jam.
- Dengan ujung ruby:
- Dengan bahan non-abrasif: saat ruby terlepas.
- Dengan bahan abrasif: saat ruby terlepas.
Heating cartridge
Kegagalan paling sering terkait dengan heating cartridge disebabkan oleh masalah koneksi. Kabel yang masuk ke cartridge biasanya dilindungi dengan dua casing plastik tahan suhu. Casing ini cenderung degradasi dengan penggunaan, mengungkapkan kawat logam. Segera aus terlihat, heating cartridge harus diganti, karena kehilangan isolasi pada kabel dapat menyebabkan short circuit, kebakaran atau cedera serius pada pengguna.
Temperature sensor
Seperti heating cartridge, titik paling sensitif adalah koneksi kabel. Kerusakan pada kabel atau koneksinya akan menyebabkan pengukuran suhu yang salah dan tidak stabil. Jika kabel benar-benar putus, nilai suhu akan tetap tertetap pada nilai maksimumnya. Disarankan untuk memeriksa kondisi koneksi secara berkala.
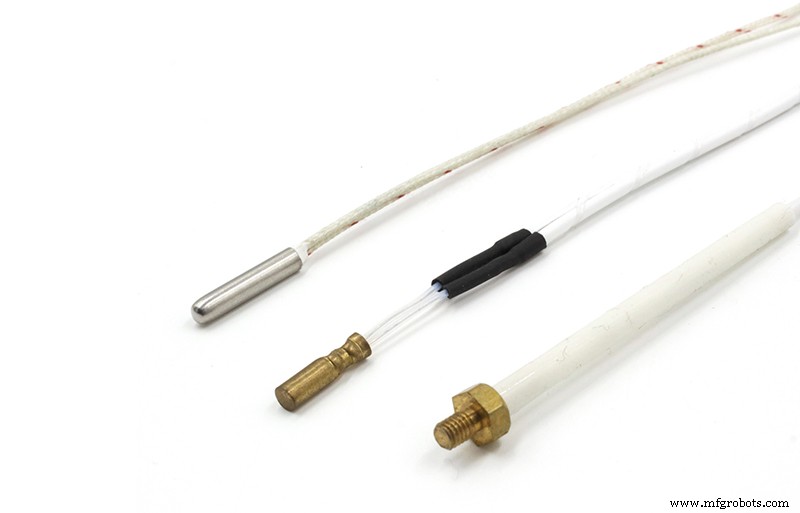
Gambar 4: Berbagai format NT100 thermistor. Sumber: alibaba.com
Heating block
Meskipun tidak memerlukan pemeliharaan khusus, sangat penting untuk menjaganya tetap bersih seakurat mungkin. Sisa plastik yang menumpuk dapat melepas dan menempel pada bagian selama pencetakan, menyebabkan cacat estetika atau bahkan kegagalan pencetakan. Penggunaan silicone sleeves atau cat tolak plastik dapat membantu menjaga block tetap bersih, terutama saat mencetak dengan bahan seperti petg. Jika silicone sleeves digunakan, disarankan untuk melepas dan membersihkannya secara berkala dan mengganti segera saat mulai degradasi. Dalam kasus cat non-stick, disarankan untuk menerapkan ulang setiap 2 atau 3 cetakan.
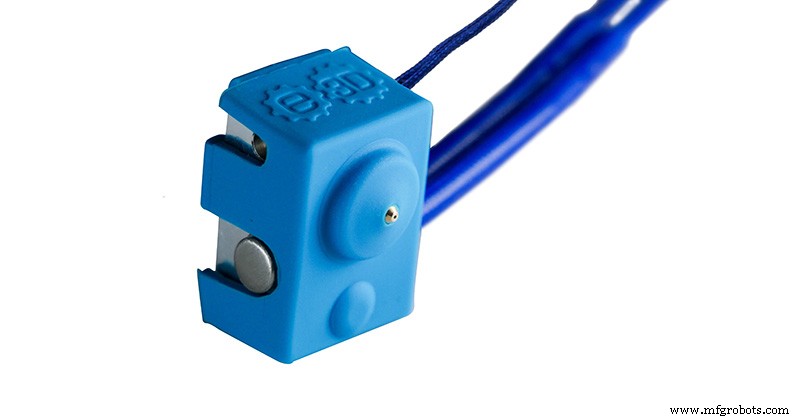
Gambar 5: Silicone case E3D. Sumber: e3d-online.com
Heatbreak
Dengan all-metal heatbreaks, tidak diperlukan pemeliharaan khusus. Jika bahan abrasif dicetak secara teratur, disarankan untuk membongkar heatbreak setiap 500 jam penggunaan untuk memeriksa aus internal throat. Segera tanda aus mulai terlihat, heatbreak harus diganti.
Dalam kasus heatbreaks dengan Teflon inserts, ausnya langsung pada insert. Insert harus diganti setiap 500 jam penggunaan dengan PLA, setiap 300 jam penggunaan dengan ABS atau PETG dan setiap 80 jam penggunaan dengan filamen abrasif.
Heatsink
Heatbreak biasanya diancork langsung ke elemen heatsink. Bisa pasif (finned heatsink) atau aktif (finned heatsink + fan). Kemampuannya untuk menduapkan panas dari zona dingin heatbreak krusial untuk menghindari masalah. Pemanasan berlebih zona dingin dapat menyebabkan filamen menjadi lunak dan terkompresi, menyebabkan jam. Fenomena ini dikenal sebagai heat creep dan umum saat mencetak PLA pada hotend metal heatbreak.
Untuk memastikan dissipasi panas yang optimal, perlu menerapkan thermal paste di area tempat heatbreak bertemu dengan heatsink. Disarankan untuk menggunakan thermal paste dengan properti non-stick, seperti boron nitride, untuk memudahkan pembongkaran heatsink di revisi mendatang.
Dalam kasus active heatsink, perlu diperiksa pada awal setiap cetakan bahwa kipas bekerja dengan baik. Beberapa printer mengontrol kipas ini secara termostatis, jadi mungkin tetap mati hingga hotend mencapai 50 ºC atau 100 ºC.
Assembly
Karena setiap elemen hotend terbuat dari bahan yang berbeda dan koefisien ekspansi termal mereka juga berbeda, biasanya persimpangan di antaranya longsor karena perubahan suhu tiba-tiba.
Sangat penting untuk memeriksa setiap 2-3 minggu bahwa semua elemen dan baut hotend dikencangkan dengan benar.
Dalam hal nozzle longsor, harus dikencangkan ulang saat panas. Sangat penting bahwa heatbreak dan nozzle rapat dan bersentuhan satu sama lain, karena celah kecil antara keduanya akan menyebabkan kebocoran leleh dan merusak hotend.
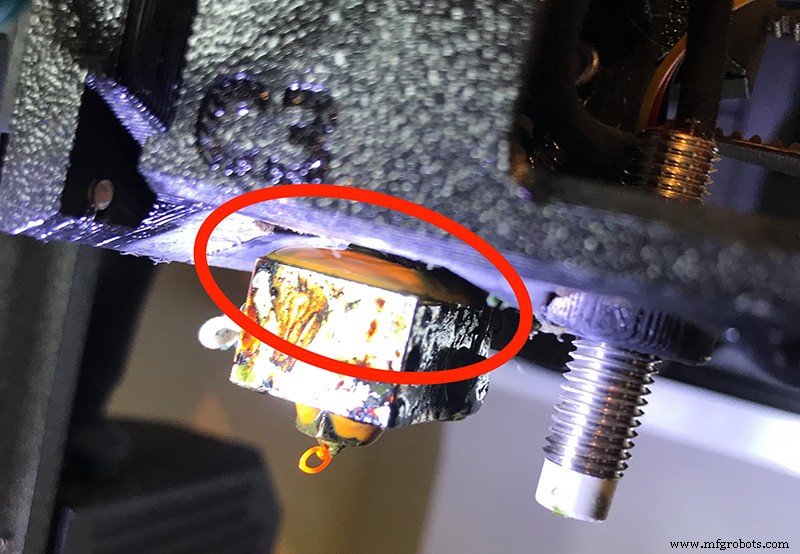
Gambar 6: Kebocoran plastik karena penguncian hotend yang buruk. Sumber: forum.prusaprinters.org
Produsen harus dikonsultasikan untuk torsi optimal untuk setiap hotend, karena torsi berlebih akan merusak schroef heating block. Sebagai referensi, E3D merekomendasikan torsi 3 n-m untuk hotend mereka, sementara slice engineering menggunakan 1.5 n-m. Jika tidak ada nilai referensi produsen yang tersedia, dapat dipilih torsi dalam kisaran 1-2 n-m.
Penting juga untuk memeriksa baut yang memegang heater cartridge dan temperature sensor.
Mixed systems
Selalu gunakan spare parts original atau setidaknya bagian dari sistem yang sama. Meskipun sering tampak ada kompatibilitas antara komponen sistem yang berbeda, karena memiliki jenis schroef yang sama, panjang dan dimensi setiap elemen juga sangat penting. Berbagai komponen hotend dirancang untuk bekerja sama dengan baik, dan mencampur komponen yang bukan bagian dari sistem yang sama dapat menyebabkan gangguan atau bahkan kerusakan hotend.
Material changes
Ketika filamen dikeluarkan dari hotend, selalu ada sisa di dalam. Ketika material baru dengan suhu cetak lebih rendah dimuat, akan membawa sisa material sebelumnya yang belum meleleh, menyebabkan jam. Inilah mengapa hotend harus selalu dibersihkan dengan cleaning filament setiap kali perubahan material dilakukan. Untuk tujuan ini, 500 hingga 800 mm cleaning filament akan diekstrusi pada suhu 10°C lebih tinggi dari material terakhir yang digunakan.
The fan coater
Meskipun layer fan bukan elemen hotend itu sendiri, biasanya terletak di samping hotend. Layer fan yang tidak ditempatkan dengan benar dapat mengarahkan udara langsung ke block, menyebabkan mendingin. Ini menyebabkan hotend tidak mencapai suhu yang diatur atau suhu berfluktuasi banyak, yang sering menghasilkan error suhu pada printer. Dalam kasus ini disarankan untuk mencoba cetakan yang sama dengan layer fan dinonaktifkan untuk memverifikasi apakah ada gangguan pada temperature sensor atau apakah efek dari posisi layer fan yang buruk.
Filament inlet
Salah satu titik masuk kotoran di dalam hotend adalah area inlet filamen. Dalam sistem Bowden, di mana filamen diarahkan melalui tabung PTFE ke hotend, inlet terlindungi dan tidak biasanya debu masuk, namun dalam printer direct extruder, inlet filamen dapat terpapar udara, memudahkan masuknya debu di dalam hotend. Dalam kasus ini disarankan untuk mengarahkan filamen dari spindle ke ekstruder melalui tabung PTFE jika memungkinkan. Debu dan kotoran yang masuk ke hotend adalah penyebab umum clogging.
Demikian pula, disarankan untuk menjaga spindle filamen tetap bersih dan mencegah debu menumpuk di atasnya, jadi hindari meninggalkannya di stand printer jika tidak dilindungi dan simpan dalam kantong atau kotak tertutup.
Printers with multiple hotends
Ketika Anda memiliki printer dengan beberapa hotend, harus mengkalibrasikan posisi relatif hotend.
Pertama periksa apakah jarak hotend ke permukaan cetak sama. Untuk tujuan ini, hotend utama harus diperbaiki dan dasar cetak harus di levelkan terhadapnya. Lalu ketinggian hotend lainnya harus disesuaikan terhadap hotend utama. Cara menyesuaikan ketinggian bervariasi dari printer ke printer, jadi konsultasikan manual peralatan atau produsen jika Anda tidak tahu caranya.
Setelah ketinggian hotend diatur, perlu mengetahui posisi XY relatif setiap hotend terhadap hotend utama. Secara umum, setiap produsen menyediakan file cetak yang memungkinkan Anda untuk mengkalibrasi XY offset setiap hotend, meskipun ada banyak opsi lain di repositori file terkenal. Dalam kasus ini, posisi XY hotend tidak dapat diubah, jadi nilai offset akan dimasukkan ke dalam firmware untuk mengomensasi posisi selama pencetakan.
Ketinggian hotend harus diperiksa setiap 2 minggu, sementara kalibrasi XY hanya harus dilakukan ketika terdeteksi offset atau tumpang tindih bagian yang dicetak dengan setiap hotend.
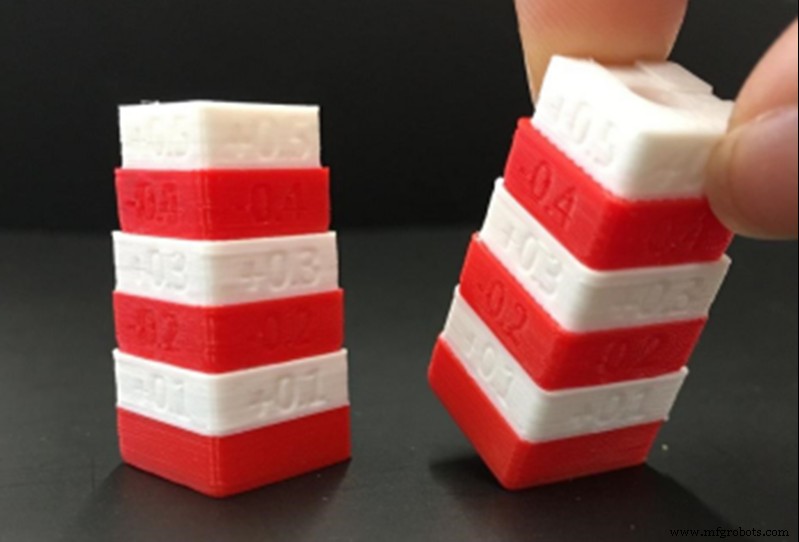
Gambar 7: Pola kalibrasi dual extruder untuk printer Raise Pro2. Sumber: Raise3D.com
Hotend mungkin adalah bagian printer yang paling memerlukan pemeliharaan, tetapi sangat penting untuk menjaganya dalam kondisi baik untuk memastikan kualitas cetak yang baik dan meminimalkan risiko kegagalan.
Catatan: Panduan ini membahas konsep secara umum dan tidak difokuskan pada merek atau model tertentu, meskipun mungkin disebutkan pada titik tertentu. Mungkin ada perbedaan penting dalam prosedur kalibrasi atau penyesuaian antara merek dan model yang berbeda, jadi disarankan untuk mengonsep manual produsen sebelum membaca panduan ini.



