Pengontrolan Alat Potong Berbasis Sensor: Memperkenalkan Mesin Gerja ke Arus Utama
Salah satu faktor kunci keberhasilan inisiatif Industri 4.0 dan IIoT (Industrial Internet of Things) adalah kemunculan sensor yang lebih banyak dan lebih baik di pusat pemesinan, dan bahkan di alat potong itu sendiri. Sensor ini menyediakan data dan konektivitas yang merupakan fondasi untuk "pabrik masa depan."
Tetapi, jauh dari sesuatu yang futuristik, ada berbagai "sensor pintar" yang tersedia saat ini—mengumpulkan data dan menunjukkan kepada operator kesehatan mesin dan proses pemesinan logam. Evolusi dicapai melalui pengukuran yang semakin akurat posisi bagian dan bentuk geometris bagian yang selesai, serta konfigurasi dan kontrol alat yang digunakan dalam proses.
Manufacturing Engineering meminta sejumlah ahli industri untuk menilai keadaan saat ini sistem kontrol pemesinan berbasis sensor, dan juga untuk melihat ke bola kristal untuk membantu mengidentifikasi peluang di masa depan.
Saat Ini dan di Masa Depan
Di bidang kontrol dan optimasi berbasis sensor, di mana kita pada continuum dari papan gambar hingga produk matang? Jawaban atas pertanyaan itu adalah, "Tergantung."
"Untuk pengukuran dasar dan kontrol adaptif, kita sudah jauh di kurva pembelajaran," kata Frank Powell, product manager untuk produk gerinda di Marposs Corp. (Auburn Hills, MI). "Mesin gerja dapat dilengkapi dengan berbagai sensor dan transmutor dalam proses. Pada tingkat pertama, sensor ini digunakan untuk perlindungan mesin karena sistem dapat bereaksi 1000 kali lebih cepat daripada operator terhadap tegangan gaya tidak terdugaan atau tabrakan potensial. Teknologi sedang maju melalui pengukuran yang semakin akurat posisi bagian dan bentuk geometris bagian yang selesai, serta konfigurasi dan kontrol alat yang digunakan dalam proses."
Dalam hal Industri 4.0, teknologi manufaktur digital alat potong jauh lebih dekat ke papan gambar daripada produk matang, menurut Neil Munson, technical sales specialist untuk Silent Tools di Sandvik Coromant (Fair Lawn, NJ). "Kita berada di ambang pergeseran paradigma di industri kami. Faktanya kami sedang melakukan lompatan awal ke alat potong pintar berbasis sensor di perusahaan kami," katanya.
Joe Volansky dari BadAxe Tooling Solutions memiliki pandangan yang sedikit berbeda. "Produk sudah terbukti dan sudah jauh di kurva pembelajaran, dan dapat diterapkan dengan cara revolusioner," kata Volansky. "Dalam kasus kami, kami memperkenalkan produk untuk operasi pemotongan berdasarkan ilmu yang terbukti, yang menyajikan solusi dengan cara yang sepenuhnya baru di tepi fisika mesin." BadAxe Tooling Solutions adalah aliansi tiga perusahaan Amerika Serikat: Briney Tooling Systems (Bad Axe, MI), Fullerton Tool Co. (Saginaw, MI) dan BlueSwarf LLC (State College, PA).
"Pendapat saya adalah kita berada di tengah kurva dalam hal pengembangan," kata Wade Anderson, product specialist manager dan Tech Centers manager untuk Okuma America Corp. (Charlotte, NC). "Untuk efisiensi peralatan dasar dan kemampuan untuk berkomunikasi dengan periferal, ada sejumlah solusi off-the-shelf yang siap digunakan sekarang. Namun, teknologi kecerdasan buatan (AI) dan realitas augmentasi (AR) lebih baru-baru ini muncul."
Dengan sejumlah besar data yang kini dihasilkan dari peralatan di lantai bengkel, teknologi yang baru muncul yang disebutkan Anderson sangat penting, menurut Andy Henderson, vice president engineering untuk Praemo (Kitchener, ON). "Di dunia otomatisasi, telah terjadi evolusi yang sangat 'fisik' sejak tahun 1970-an," kata Henderson. "Frontier berikutnya adalah evolusi 'mental'—menambahkan kecerdasan ke data menggunakan AI dan pembelajaran mesin (ML). Pada continuum, teknologi ini sudah matang dan digunakan secara terus-menerus di ruang pribadi dan konsumen (Google, Amazon, Facebook, dll.). Aplikasi di dalam industri manufaktur telah tertinggal, tetapi perangkat lunak yang menggunakan teknologi ini, seperti Razor, membantu bengkel mesin menyadari nilai AI dan ML." Razor adalah produk Praemo yang terhubung ke sumber data, mengumpulkan informasi, dan menyediakan wawasan serta rekomendasi yang disarankan untuk membantu pengguna mengambil tindakan pencegahan untuk mengurangi waktu hentian peralatan, mengoptimalkan proses produksi, dan mengelola risiko.
Sensor Memerintah!
Para ahli industri kami semua setuju tentang peran kunci yang dimainkan sensor. Ada peribahasa lama, "Yang diukur akan dielola." Meskipun tidak jelas siapa yang mengatakannya (beberapa menyarankan Lord Kelvin, yang lain Peter Drucker), hal itu menyoroti fakta bahwa setiap upaya untuk mengontrol atau mengoptimalkan mesin harus didasarkan pada data yang cepat, akurat, dan andal pada titik kontak kunci—di mana alat potong bertemu dengan workpiece.
Secara teknis, teknologi untuk berhasil mengumpulkan, mendistribusikan, dan menganalisis data untuk kontrol adaptif telah tersedia jauh sebelum minat saat ini terhadap Industri 4.0 dan IIoT. Secara historis, peralatan pengukuran dalam proses dapat melacak akarnya lebih dari 60 tahun yang lalu (misalnya, ukur Mario Possati untuk memeriksa bagian selama penggerindaan). Namun, kemajuan besar dalam sensor baru terjadi jauh lebih baru-baru ini.
Teknologi Baru
Salah satu kemajuan ini adalah alat bor yang secara otomatis mengkompensasi keausan tepi pemotongan. "Berkatilah canggihnya mesin gerja CNC, ia tidak dapat secara otomatis mengkompensasi keausan tepi pemotongan pada alat bor," kata Anthony Bassett, president dari Rigibore Inc. (Mukwonago, WI). "Alat ActiveEdge kami yang didukung baterai mengotomatisasi pengukuran dalam proses tepi pemotongan alat bor. Ia menggunakan teknologi nirkabel untuk menyesuaikan jarak jauh beberapa diameter tepi pemotongan pada satu alat, mengoptimalkan kinerja proses dan menghilangkan kebutuhan untuk intervensi operator."
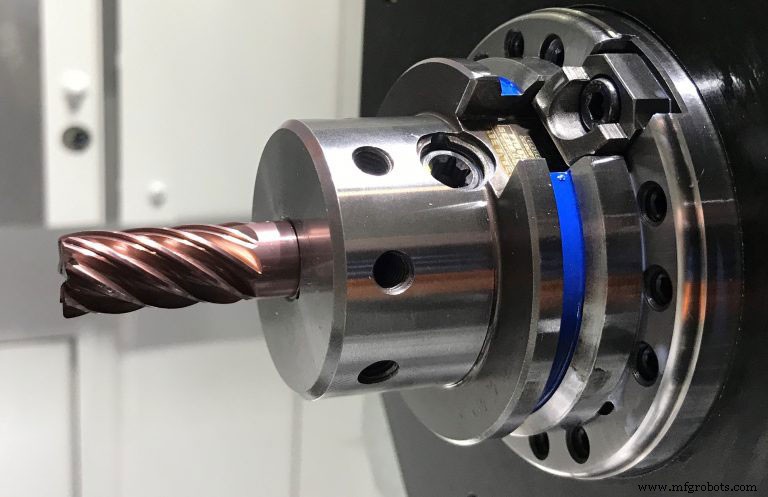
Melangkah ke wilayah baru di area pemotongan adalah sistem perakitan dan perangkat lunak BadAxe Smart Tool. BadAxe mengganti coba-coba dengan fisika untuk segera mencapai "sweet spot" mesin saat dihidupkan, menurut perusahaan. Menggunakan pengukuran pola frekvensi getaran yang tinggal untuk kombinasi spesifik mesin, spindle, penahan alat, dan alat, algoritma dan analitik yang dipatenkan perusahaan menghitung zona stabilitas optimal untuk mesin untuk beroperasi di dalamnya. Hasilnya adalah penahan alat dan alat yang siap pakai, seimbang, dan terrakit, ditambah antarmuka perangkat lunak yang dioptimalkan untuk mesin individu.
"Setiap orang tahu bahwa getaran dan chatter adalah faktor pembatas utama dalam pemesinan kecepatan tinggi," kata Volansky dari BadAxe. "Biasanya, operator menggunakan coba-coba untuk menemukan feed, kecepatan, lebar potong, dan kedalaman potong yang tepat. Dalam banyak kasus, mereka pikir mereka telah mencapai batas dalam hal kinerja padahal sebenarnya operasi tanpa chatter akan ditemukan dalam pengaturan yang kontras intuitif di mana tingkat pengilangan logam yang jauh lebih tinggi ada. Pengaturan itu didefinisikan oleh produk kami segera dari awal, terlepas dari step-over, pemotongan slot penuh, atau sudut. Teknologi dasar telah terbukti secara signifikan meningkatkan ROI pekerjaan oleh organisasi seperti Boeing Phantom Works, Departemen Pertahanan AS, dan lainnya."
BadAxe membangun database besar untuk kombinasi mesin dan perakitan yang berbeda. Jika mesin pelanggan tidak ada dalam database, satu kali pengujian dapat dilakukan untuk menentukan dinamika pengaturannya.
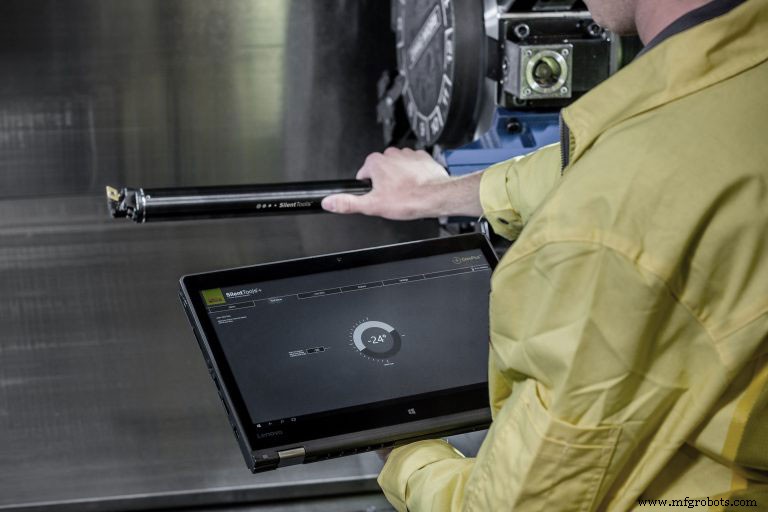
Perpindahan dari sensor dalam proses ke sensor dalam alat dilakukan oleh Sandvik Coromant dengan perkenalan alat potong cerdas SilentTools+ mereka. "SilentTools+ adalah solusi penahan alat yang deducted untuk memberikan wawasan yang luar biasa ke dalam proses pemesinan overhang panjang di mana operator biasanya terbang buta," kata Munson.
"Pemesinan overhang panjang di fasilitas high-tech adalah tantangan karena [operator] ingin memiliki kontrol atas proses selama hingga uji pemotongan," katanya. "Kami telah menanam sensor di dalam SilentTools kami yang berkomunikasi melalui Bluetooth dengan antarmuka grafis sehingga operator memiliki mata dan telinga di dalam mesin tertutup dan di dalam lubang yang dalam. Selain itu, ia memiliki fitur yang memungkinkan pengaturan yang cepat dan mudah dengan menentukan saat uji pemotongan berada di tengah."
Menggunakan sistem SilentTools+, defleksi alat, chatter, gaya pemotongan, beban alat, dan suhu dipantau secara real-time. "Karena wawasan ke semua area ini, kami pikir tingkat limbah akan berkurang dan keuntungan produktivitas akan direalisasikan, menghasilkan penghematan nyata," tambah Munson.
Informasi, Tolong!
Sementara beberapa output sensor hanya untuk informasi, nilai tambahnya adalah ketika sinyal sensor diproses dan digunakan untuk mengontrol kualitas bagian dan kondisi alat. Produsen dapat meminimalkan toolpath dan waktu pemesinan, meningkatkan permukaan finishing, memaksimumkan umur mesin, dan memesin bagian yang lebih tantang secara efisien, seperti yang memiliki geometri kompleks, dinding tipis, silinder rongga, dan poros ramping.
Kata Anderson, "Sistem Pemantauan Okuma adalah langkah pertama yang baik. Ini memungkinkan hingga 64 input yang berbeda yang dapat disesuaikan dengan kebutuhan proses spesifik. Kami memiliki pelanggan yang telah dapat mengukur waktu hentian mesin dan menganalisis data OEE [overall equipment effectiveness] untuk menentukan bahwa hal sederhana seperti mematikan mesin saat operator sibuk di tempat lain. Dengan menggunakan sistem pemantauan, operator [dapat diingatkan] bahwa ada masalah potensial yang datang yang dapat dihindari dengan tindakan pencegahan."
Henderson dari Praemo yakin bahwa jalan menuju kesuksesan manufaktur akhirnya melalui gunung data yang dihasilkan alat dalam aplikasi pemesinan logam. "Data ini adalah 'bahan mentah' yang berharga untuk optimasi," katanya. "Algoritma untuk menganalisis data dalam perangkat lunak Razor kami dapat menelan sejumlah besar data untuk menemukan interkoneksi dan pola yang manusia dengan spreadsheet tidak akan pernah menemukan. Teknologi AI dan ML digunakan untuk mengembangkan model yang membantu operator dan manajer sampai pada kesimpulan yang jelas sangat cepat—dan mengambil tindakan berdasarkan kesimpulan yang didorong data. Meskipun kecerdasannya buatan, ini sangat meniru bagaimana manusia di dunia manufaktur mendekati hal-hal. Satu-satunya perbedaannya adalah ia tidak kewalahan oleh sejumlah besar data. Semakin lama data dikumpulkan, dan semakin banyak data yang dikumpulkan, semakin banyak Razor yang belajar."
Kemampuan yang Terbukti
Sistem saat ini telah membuktikan kemampuan mereka untuk memelihara proses pemesinan, mengantisipasi saat ada yang tidak beres dan memberitahu operator atau mesin untuk mengambil tindakan korektif, menurut Powell dari Marposs. "Keputusan untuk hanya memberitahu, atau mengambil tindakan otomatis, ditentukan oleh pelanggan," katanya. "Secara teknis, kami memiliki banyak kemampuan untuk kontrol otomatis yang dalam beberapa kasus tidak digunakan."
Sistem baru dari Marposs yang disebut BLÚ adalah hasil dari lebih dari 50 tahun experience pada mesin gerinda dan mesin gerja lainnya. Ia menggabungkan semua aplikasi pemantauan dan kontrol proses mesin gerja dalam satu sistem untuk pemantauan alat dan proses real-time, kontrol adaptif, dan mitigasi tabrakan dengan waktu pemrosesan dan pemantauan yang cepat. Kata Powell, "BLÚ dirancang untuk terintegrasi hampir secara mulus dengan mesin gerja untuk membantu operator dalam setiap mode: setup, manual, atau otomatis."
Jantung sistem adalah master node yang berada di dalam kabinet mesin. Ia memiliki struktur bus untuk mencolok node lain untuk pengukuran pada mesin, pemantauan emisi akustik, penyeimbang roda (penggerindaan), retraksi alat, dan fungsi lainnya.
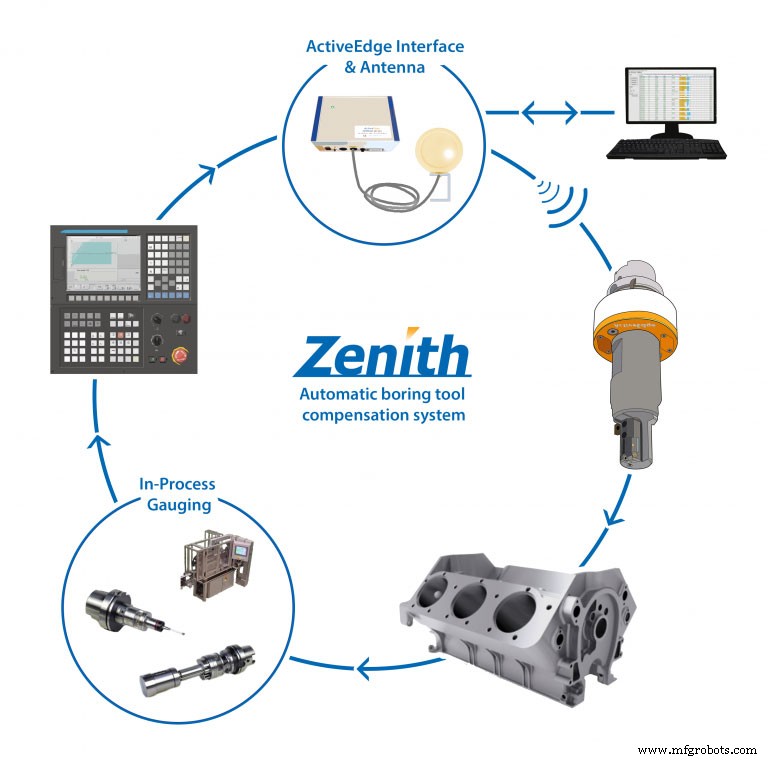
Sistem Zenith adalah sistem otomatis closed-loop untuk operasi bor, menurut Bassett dari Rigibore. "Sistem tradisional sepenuhnya mekanis tanpa umpan balik kontinu ke mesin bor," katanya. "Zenith memberikan umpan balik ke kontrol mesin untuk mengonfirmasi bahwa alat telah menyesuaikan dengan jumlah yang diinginkan. Umpan balik sensor posisi ini mencegah bagian buruk untuk diproses."
Sejauh Mana Teknologi Ini Bawa Kita?
"Saya tidak terlihat ada akhir permainan untuk solusi alat potong digital atau berbasis sensor," kata Munson dari Sandvik Coromant. "Di bengkel mesin modern dan fasilitas manufaktur, sensor dan penggunaan IIoT dalam alat potong akan semakin umum dalam lima sampai 10 tahun ke depan, mengikuti jalur aplikasi produk konsumen. Bagi kami, progresi alami adalah integrasi SilentTools+ kami ke dalam kontrol mesin CNC. Saat ini, itu adalah sistem mandiri dengan tampilan proses langsung. Kami bekerja dengan pembangun mesin dan mitra perangkat lunak CAM untuk beralih dari sistem mandiri ke kontrol mesin dan integrasi proses."
Anderson dari Okuma setuju. "Teknologi, dan yang paling penting, implementasi teknologi, akan melahirkan teknologi baru," katanya. "Saya pikir banyak tahun lalu bahwa cermin belakang otomatis dengan rem di kendaraan adalah konyol. Sekarang, saya tidak akan membeli kendaraan tanpa satu. Dengan cara yang sama, di industri kami teknologi baru akan membantu mengembangkan pasar baru untuk kemajuan alternatif."
Powell dari Marposs setuju bahwa tidak seharusnya ada akhir permainan. "Saya pikir teknologi sudah ada untuk memantau semua parameter dan variabel kunci," katanya. "Tentu saja, ada area yang dapat ditingkatkan, dan kami bekerja setiap hari untuk mengembangkan sensor yang lebih cepat dan lebih sensitif, dan perangkat lunak yang dapat memproses data sensor dengan lebih cepat dan cerdas. Dalam 10 tahun, saya yakin akan ada setidaknya satu pengubah permainan, terobaan teknis yang membuat bengkel mesin lebih efisien, lebih produktif. Ketika permainan berubah, kami akan berubah dengannya."
Volansky dari BadAxe pikir perusahaan miliknya memiliki pengubah permainan saat ini. "Pace pengembangan meningkat," katanya. "Pelanggan tidak ingin menunggu lima atau 10 tahun. Kami memiliki produk yang mendefinisikan ulang efisiensi dan membantu mesin gerja beroperasi pada batas fisika. Langkah selanjutnya bagi kami, meskipun, akan menghapus rangkaian alat kami dari persamaan dengan menanamkan sensori getaran proprietari dan analisis data kami langsung ke dalam mesin dan logikanya." Dengan cara ini, mesin hanya akan beroperasi pada kondisi yang paling teroptimalkan, tanpa coba-coba operator, katanya tambah.
Seperti yang dikatakan Bassett dari Rigibore, "Beberapa target pengembangan bagi kami adalah pemesanan otomatis alat carbide menggunakan kontrol CNC, pergeseran ke intervensi yang lebih sedikit dari operator, penyesuaian yang dibuat dari satu lokasi pusat, dan input model padat ke dalam mesin CNC sementara proses lain sedang beroperasi. Batas utama yang kami hadapi saat ini adalah ketidakkompatibilitas dan kurangnya standar antara berbagai pembangun mesin CNC dan produsen kontrol mesin." Pada akhirnya, pendekatan proprietari akan membatasi pertumbuhan dan pada akhirnya lebih mahal bagi pelanggan yang ingin menambahkan fitur baru dengan mudah, Kesimpulan Bassett.
Menurut Henderson dari Praemo, beberapa orang mendefinisikan manufaktur lights-out, tanpa intervensi manusia, sebagai akhir permainan. "Pribadi, saya pikir lights-out mirip dengan pencarian perdamaian dunia," katanya. "Bagi industri manufaktur, itu adalah konsep yang menarik untuk diupayakan, tetapi tidak akan tercapai dalam banyak situasi. Sensor yang tertanam dalam alat dan jaringan alat; perangkat lunak yang secara mulus mengumpulkan, mengorganisir dan menganalisis data; dan mesin gerja yang terhubung ke dalam sumber kecerdasan pabrik membawa kita jauh lebih dekat ke pabrik lights-out itu. Ini tidak berarti mesin menggantikan manusia. Ini membebaskan mereka untuk melakukan pekerjaan yang kurang melelahkan, lebih memuaskan, dan pasti lebih produktif. Ini mirip dengan kedatangan CNC, yang mengotomatisasi kontrol manual pusat pemesinan. Ini memungkinkan orang untuk bekerja lebih aman dan lebih produktif."



