Membuka Kunci Efisiensi CNC: Terima Kontrol Terkoneksi
Internet dan komputasi berbasis cloud mengubah cara produsen mengoperasikan alat mesin CNC. Apakah bengkel Anda siap untuk itu?
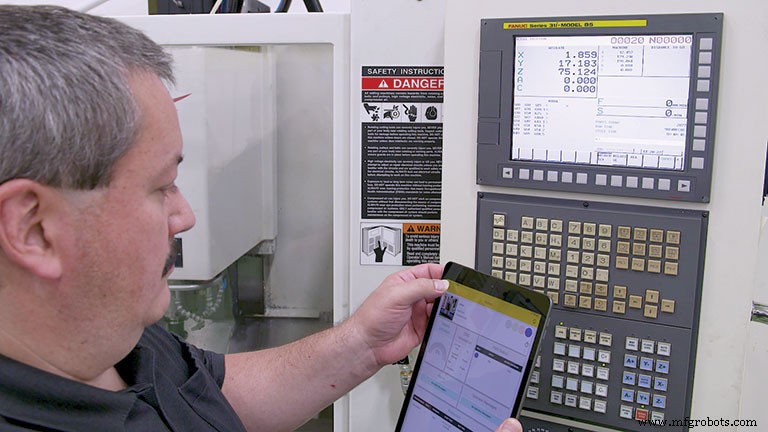
Port Ethernet pertama kali mulai muncul pada bubut CNC dan pusat pemesinan lebih dari 20 tahun yang lalu. Standar komunikasi alat mesin MTConnect membuat debut resmi AS-nya pada IMTS 2010 di Chicago. Produsen mulai berbicara tentang komputasi cloud dan Internet Industri dari Benda (IIoT) tidak lama kemudian, istilah yang akan menjadi mainstream saat ekonom Jerman Klaus Schwab menerbitkan makalah pada tahun 2015 yang menyatakan bahwa dunia telah memasuki Revolusi Industri Keempat.
Selamat datang di tahun 2021. Seharusnya sekarang jelas bagi pemilik bengkel pemesinan, pemrogram CNC, dan insinyur manufaktur bahwa industri pemesinan telah berubah secara signifikan selama dua dekade terakhir. Alat mesin CNC jauh lebih cerdas daripada dulu, mampu menghasilkan sejumlah besar data tentang semua yang terjadi di balik kaca. Perangkat lunak manufaktur juga menjadi lebih cerdas, menawarkan interoperabilitas dan kemampuan berbasis cloud yang hanya dibayangkan pada awal abad ini.
Apakah semua sihir teknis ini baik atau tidak masih dapat dibahas. Beberapa mungkin berpendapat bahwa kehidupan di lantai produksi sudah cukup menantang—siapa yang membutuhkan Big Data dan mesin cerdas ketika hampir tidak cukup jam dalam sehari untuk mengeluarkan bagian dari pintu? Lainnya melihat Industry 4.0 dan semua yang itu berarti sebagai jalur yang jelas untuk produsen, dan siapa pun yang tidak mengadopsi itu akan segera tutup usaha.
Mendapatkan FOCAS
Kebenaran terletak di tengah-tengah. Paul Webster, direktur F.A. Engineering di FANUC America Corp., berkantor pusat di Rochester Hills, Mich., mencatat bahwa alat mesin CNC telah siap jaringan dan Internet sejak sebelum Y2K. Bengkel yang memilih untuk mengabaikan kemampuan ini masih berjalan dengan baik, terima kasih, dan akan melakukannya selama bertahun-tahun. Namun, sedikit yang akan berpendapat bahwa konektivitas alat mesin dan visibilitas yang lebih besar terhadap proses pemesinan yang demikian diaktifkan tidak pernah hal buruk, dan mungkin membuat perbedaan antara pekerja yang menguntungkan dan pekerja yang Anda segera lupakan.
"Kami memperkenalkan API FOCAS (antarmuka pemrograman aplikasi) kami pada awal tahun 90-an, serta port serat optik dan kemudian Ethernet, jadi menghubungkan CNC telah mudah untuk beberapa waktu sekarang," katanya. "Bagian yang sulit selalu telah menentukan data yang Anda butuhkan dan apa yang akan Anda lakukan dengan data tersebut setelah Anda memilikinya."
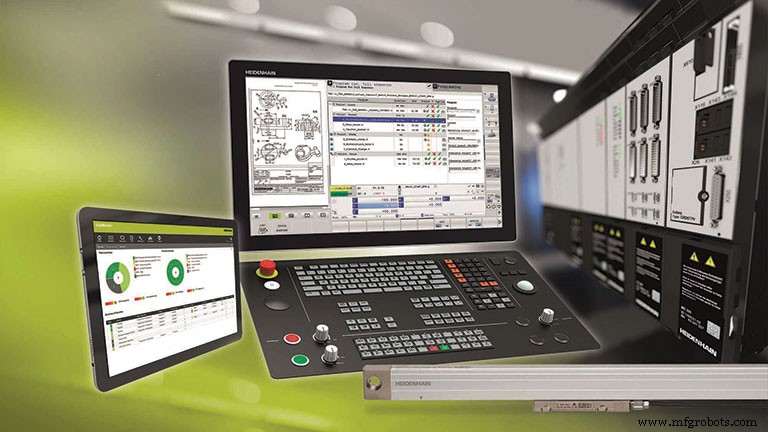
Data ini mencakup riwayat alarm, pengaturan override laju pengiriman dan spindle, suhu motor servo dan spindle, konsumsi daya, variabel makro, dan banyak lagi, semuanya dapat ditarik dari alat mesin secara berkelanjutan dan otomatis. Tambahkan berbagai input yang disediakan operator—nomor pekerjaan, status produksi, konsumsi alat potong, dan bahkan informasi kualitas bagian—dan mendapatkan gambaran lengkap tentang aktivitas lantai produksi menjadi tidak lebih sulit dari sekilas melihat dasbor dari perangkat lunak pemantauan yang mengumpulkan data ini.
Dalam kasus FANUC, ini adalah MT-LINKi, platform analitik yang netral merek yang dapat memantau lebih dari 1.000 alat mesin CNC sekaligus, serta FASData, program pemantauan produksi. Pembuat kontrol lain menawarkan solusi serupa, begitu juga banyak pembuat alat mesin, pemasok alat potong, dan pengembang perangkat lunak pihak ketiga. Semua menyediakan cara untuk mengumpulkan gunungan data yang tidak dapat dipungkiri dan menyajikannya dalam cara yang masuk akal bagi manusia, memberi mereka kemampuan untuk bereaksi terhadap tren dan masalah potensial lama sebelum mereka dapat secara negatif mempengaruhi tingkat produksi.
Dilema Cloud
Pertanyaan kemudian menjadi di mana tempat terbaik untuk menyimpan data ini dan menempatkan perangkat lunak yang digunakan untuk menganalisisnya? Apakah keduanya harus terletak di cloud di fasilitas hosting luar dan dikelola oleh spesialis perangkat keras dan perangkat lunak khusus? Atau apakah instalasi "on-premise" lebih sesuai, menggunakan apa pun talenta IT internal yang dimiliki bengkel?
Webster dan orang lain yang diwawancarai untuk artikel ini sebagian besar setuju bahwa, sementara yang pertama seringkali pendekatan yang lebih aman dan hemat biaya, banyak bengkel masih ragu tentang program bagian dan data produksi yang meninggalkan fasilitas mereka. Begitu juga Gisbert Ledvon, direktur pengembangan bisnis untuk alat mesin di Heidenhain Corp. berbasis di Schaumburg, Ill. Dia mencatat bahwa pelanggan dapat memasang perangkat lunak StateMonitor perusahaan di mana pun mereka menginginkan, tetapi mempromosikan instalasi onsite setiap kali memungkinkan.
"Filsafat kami adalah pelanggan harus melindungi kekayaan intelektual mereka, dan bagi kami, itu berarti menghubungkan alat mesin dan sistem perangkat lunak mereka ke jaringan korporat yang diamankan dengan baik," katanya. "Telah banyak kasus di mana bengkel telah diretas dan dipaksa untuk melakukan pembayaran tebusan. Tentu saja, serangan ini biasanya dilakukan melalui email dan bukan melalui kontrol alat mesin, tetapi tetap menjadi kekhawatiran. Inilah sebabnya NTMA (Asosiasi Alat Potong dan Pemesinan Nasional) telah mulai menawarkan seminar yang menunjukkan kepada produsen bagaimana mereka dapat melindungi diri mereka dari kejahatan siber jenis ini."
Meskipun demikian, Ledvon mengakui bahwa cloud adalah tren teknologi yang hanya akan semakin momentum. Apa yang dibutuhkan untuk mengurangi risiko terkait adalah praktik pengelolaan IT yang baik. Pasang firewall yang kuat antara jaringan bengkel dan dunia luar. Hindari koneksi CNC langsung ke cloud dengan mengunduh file eksternal, program perangkat lunak, dan patch ke server internal yang aman, lalu periksa dengan perangkat lunak antivirus sebelum distribusi. Latih semua pengguna komputer cara mengelola kata sandi, mendeteksi email dan situs web berbahaya, dan melindungi informasi korporat. Daftarnya terus berlanjut.
"Mengingat bahwa kontrol adalah pusat saraf dari alat mesin apa pun, saya tidak merasa kenyamanan akses cloud layak risiko paparan ke Internet," ucap Ledvon. "Namun, ini tidak mencegah produsen untuk menerapkan strategi Industry 4.0. Tentu saja, mereka harus membuat jaringan alat mesin mereka dan mulai mengumpulkan data untuk dianalisis. Melakukan itu akan memberikan informasi yang diperlukan untuk menyiapkan mesin lebih cepat, mengurangi waktu siklus, memaksimalkan umur alat, dan mendapatkan semua keuntungan lain yang ditawarkan oleh kontrol dan sistem perangkat lunak CNC saat ini."
Talenta Asli
Komponen lain dari Industry 4.0 adalah digital twin, yang dalam hal ini merujuk pada representasi virtual yang sangat akurat dan komprehensif dari alat mesin CNC. Menurut Vivek Furtado, kepala digitalisasi—alat mesin untuk Siemens Industry Inc., Elk Grove Village, Illinois, digital twins menyederhanakan desain dan penerapan mesin CNC, yang pada akhirnya membuat produsen lebih efisien.
"Kontroler SINUMERIK One kami dikenal sebagai digital native, karena dibangun dari nol untuk mendukung digital twin dan teknologi pendukung lainnya," katanya. "Ini memberi pembuat alat mesin CNC kemampuan untuk menciptakan versi virtual dari bubut atau pusat pemesinan yang berisi semua kinematika dan karakteristik operasinya. Ini sangat mengurangi waktu rekayasa dan biaya pengembangan, dan memastikan produk akan memenuhi kebutuhan pengguna akhir."
Kontroler yang mampu digital twin juga melayani tujuan lain. Mereka mempercepat pelatihan karyawan baru dan mengurangi kemungkinan seseorang akan merusak alat mesin yang mahal. Mereka memungkinkan perencana untuk memberikan penawaran pekerjaan dengan lebih akurat, insinyur untuk mengembangkan proses manufaktur yang dioptimalkan, dan pemrogram CNC untuk memvalidasi G-code dan pemilihan alat potong sebelum mengirim pekerjaan ke lantai produksi. Setelah di sana, mereka membuat operasi alat mesin lebih mudah dengan grafis yang ditingkatkan dan kegunaan yang lebih besar.
Siapa pun yang memiliki sistem CAM high-end atau perangkat lunak PLM mungkin akan mengatakan mereka dapat mencapai sebagian besar ini tanpa kontrol CNC canggih. Dan sambil tidak ada yang bisa mengingkari bahwa kemampuan platform perangkat lunak ini dan lainnya telah meningkat secara dramatis selama beberapa tahun terakhir, alat mesin yang berpartisipasi dalam benang digital memberikan bengkel pemesinan alat penting, yang meningkatkan pertukaran data dan menutup lingkaran interoperabilitas.
Beradaptasi dan Mengatasi
Selain digital twinning, Furtado menyarankan bahwa kontroler CNC menjadi jauh lebih cerdas dan ramah pengguna, dengan fungsi dan fitur yang akan dikenali oleh setiap pengguna ponsel cerdas. "Sebagian besar dari kita ingat bahwa kami dulu menggunakan ponsel kita untuk menelepon orang," katanya. "Saat ini, mereka memungkinkan Anda memantau kesehatan Anda, mencari informasi, memesan produk, dan sebagainya. Generasi kontroler yang lebih baru menawarkan fungsionalitas serupa. Mereka mampu memproses data dan menyiapkan data dengan cara yang memungkinkan data tersebut untuk digunakan secara lebih efektif oleh operator manusia mereka, atau oleh sistem lain."
Kecerdasan ini juga meluas ke proses pemesinan. Siemens, FANUC, dan penyedia solusi pihak ketiga seperti Caron Engineering menawarkan kemampuan kontrol adaptif yang secara berkelanjutan memantau beban spindle dan sumbu, getaran mesin, dan faktor-faktor serupa yang mempengaruhi umur alat potong dan kualitas bagian. Sistem cerdas ini kemudian menyesuaikan parameter pemesinan secara real-time, mengoptimalkan pengeluaran materi dan menghilangkan masalah potensial.
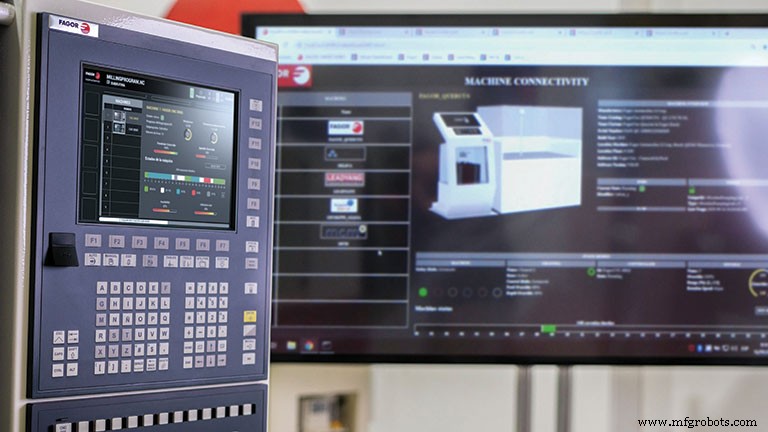
Fagor Automation Corp., Elk Grove Village, Illinois, adalah penyedia kontrol lain yang memiliki perhatiannya pada hadiah Industry 4.0. Harsh Bibra, manajer umum untuk Amerika Utara di Fagor, menjelaskan bahwa kontrol ARFS (Adaptive Real-time Feed and Speed) mereka melakukan semua ini dan lebih lagi, tetapi mencatat bahwa jenis teknologi berbasis sensor ini juga dapat digunakan untuk perawatan prediktif.
"Kami juga menawarkan i4.0 Connectivity Pack kami," katanya. "Ini memungkinkan pengguna untuk mengumpulkan data pemesinan, tentu saja, tetapi juga melakukan hal-hal seperti mengirimkan peringatan berbasis kondisi, menyesuaikan alat mesin dan memperbarui firmware-nya, mengubah pengaturan parameter, dan sebagainya, semuanya dari perangkat seluler atau komputer jarak jauh."
Hambatan Terbesar
Bibra melihat perubahan besar di depan. Selain penggunaan yang meningkat dari sensor dan akselerometer yang mampu IIoT di alat mesin, bersama dengan kontroler yang lebih cerdas, pabrik itu sendiri akan menjadi lebih cerdas. Kecerdasan buatan (AI) yang jauh melampaui kemampuan adaptif yang baru saja disebutkan akan menjadi prevalen, membuka pintu untuk pengambilan keputusan otomatis yang diperlukan untuk manufaktur lights-out yang luas.
Semua ini secara harfiah akan mempercepat kecepatan dengan perkembangan dan peluncuran setelahnya dari jaringan seluler 5G, menyarankan Bibra. Ini tidak hanya akan meningkatkan bandwidth Internet dan mengurangi latensi, tetapi mungkin mengurangi ketakutan hacking yang disebutkan sebelumnya. "Kontrol di masa depan akan dilengkapi dengan 5G, dan data yang dihasilkannya dapat kemudian dikirim secara nirkabel dengan kecepatan hingga 10 gigabit per detik (Gbit/s) ke perangkat edge yang disebut demikian," katanya. "Kami harap bahwa dalam beberapa tahun, teknologi ini akan secara dasar mengubah cara produsen mengumpulkan informasi dari lantai produksi."
Sisi negatif Industry 4.0 adalah kurangnya pekerja terampil yang mampu memahami dan bekerja dengan teknologi canggih. Bibra mengatakan pelatihan ulang akan diperlukan saat produsen menjadi lebih paham teknologi. Namun, kekhawatiran apapun tentang pengetahuan suku dan kehilangan pengalaman karena pengurangan karyawan dan pensiun seharusnya menjadi sejarah kuno.
Kunjungi Toko
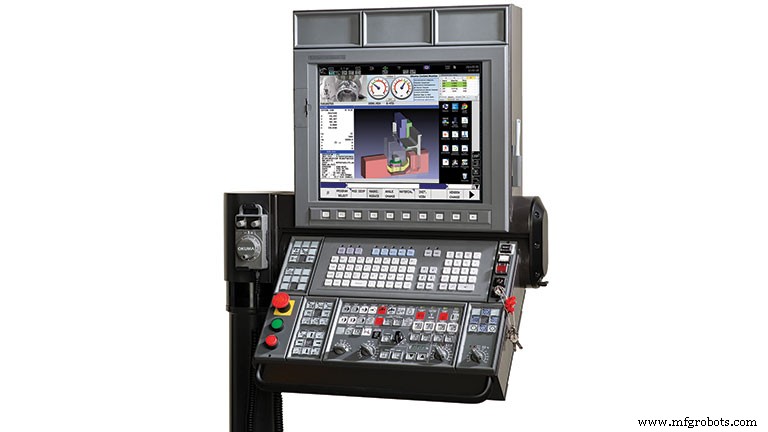
Jim Kosmala, vice president teknik dan teknologi di Okuma America Corp., Charlotte, N.C., mengatribusikan banyak dari konektivitas yang meningkat saat ini pada penggunaan kontrol berbasis PC. "Banyak orang lupa bahwa Okuma tidak hanya pembuat alat mesin, tetapi juga membuat sistem servo dan kontroler sendiri. Ini berjalan pada Microsoft Windows dan menggunakan chip Intel, keduanya menyediakan konektivitas yang mudah."
Kontrol berbasis PC juga memudahkan pemasang berbagai program perangkat lunak pada kontrol—pada awal pandemi COVID, misalnya, pelanggan Okuma dapat berkolaborasi dengan orang lain menggunakan Microsoft Teams, berbagi layar atau memberi orang lain kontrol jarak jauh sesuai kebutuhan. "Itulah seluruh ide di balik App Store kami," ucap Kosmala. "Pengguna dapat mengunduh dan memasang apa pun yang mereka butuhkan langsung pada kontrol OSP, menghilangkan kebutuhan akan PC terpisah. Ini mewakili kemampuan yang sepenuhnya baru untuk kolaborasi dan konektivitas."
Salah satu aplikasi ini adalah Connect Plan Okuma, yang memungkinkan pengguna untuk memantau alat mesin CNC dan mengumpulkan data operasional. Ini bekerja dengan hampir semua merek atau usia alat mesin serta robot dan bentuk otomatisasi lainnya. Menurut Kosmala, namun, Connect Plan menggunakan algoritma AI untuk melihat informasi yang tersedia dan mengidentifikasi tren yang mungkin terlewatkan manusia.
Pertimbangkan manajer departemen turning, yang memperhatikan setelah bertiga-lihat laporan pengumpulan data dan dasbor bahwa bubut tertentu selalu menunggu 10 menit terlambat setiap pagi karena kebiasaan kopi operator, atau bahwa suhu spindle pada gerinda terdekat dengan departemen pengiriman menurun setiap kali mereka membuka pintu muat. Kosmala menjelaskan bahwa AI menangkap tren ini jauh lebih cepat daripada manusia, memberi pengawas kemampuan untuk mengatasi area masalah potensial lebih cepat. Yang lebih baik lagi, informasi ini disimpan dalam database, jadi saat pengawas meninggalkan perusahaan, tidak ada kehilangan pengetahuan.
"Deming telah memberitahu kita bahwa tanpa data, Anda hanyalah orang lain dengan pendapat," ucap Kosmala. "IIoT dan Industry 4.0 adalah tentang mengumpulkan data tersebut dan menggunakannya, pada akhirnya mengubahnya menjadi pengetahuan. Itulah langkah pertama bagi siapa pun dalam perjalanan ini. Kami sekarang memiliki konferensi virtual, dan kemampuan untuk memeriksa status mesin atau tingkat produksi dari mana saja, dan akses ke alat jarak jauh yang menyederhanakan otomatisasi. Jika Anda dapat melakukannya tanpa harus pergi ke pabrik, semakin baik. Itu semua tentang meningkatkan efisiensi dan waktu aktif mesin, keduanya lebih mudah dicapai menggunakan kontrol CNC modern."



