Laser Fiber Memberi Daya: Revolusi Performa Pemotongan
Tidak hanya laser fiber untuk aplikasi pemotungan mendominasi pasar, kualitasnya juga meningkat. Daya laser, kecepatan, dan kemampuan yang ditingkatkan memungkinkan aplikasi baru.
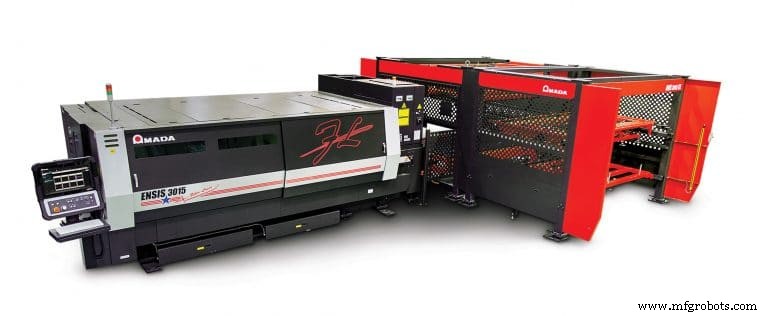
Implementasi sistem pemotongan laser yang komprehensif bukan tugas bagi orang yang lemah hati. Selain keluaran finansial, kebutuhan termasuk perencanaan untuk sistem lengkap, bukan hanya laser, menurut Dustin Diehl, manajer produk divisi laser, Amada America Inc., Buena Park, Calif. Ada juga penempatan instalasi dan akuisisi unit laser dan peralatan, termasuk loader, unloader, chiller, dan kontrol. Akhirnya, sistem perlu diintegrasikan ke dalam laporan dan loop umpan balik keseluruhan. Hasilnya adalah sistem yang mampu menghasilkan ROI yang besar dalam waktu yang sungguh pendek.
Meskipun laser CO2, yang mewakili fase formative dari pemotongan laser, telah dilampaui oleh laser fiber yang lebih baru, mereka masih memiliki tempat di pasar. Jeff Tyl, manajer penjualan Amerika Utara-fabrikasi di Murata Machinery USA Inc., Charlotte, N.C., menjelaskan, "laser CO2 modern biasanya digunakan untuk memotong stok lebih dari 1 inci dan dapat memberikan potongan yang bersih. Juga, mereka tidak terbatas oleh ukuran meja. Mereka masih merupakan faktor penting di industri kritis seperti pembuatan kapal dan pertahanan, tetapi laser fiber jelas merupakan pilihan paling populer untuk aplikasi lembar logam konvensional."
Meskipun sebagian besar laser fiber yang dijual saat ini berada dalam rentang 1 hingga 6 kW, konfigurasi daya lebih tinggi sedang membuat inroads di aplikasi terpilih dan akan terus tumbuh kehadiran pasar. Brendon DiVincenzo, manajer produk untuk laser dan otomatisasi di Bystronic Inc., Elgin, Illinois, berkomen, "pusat layanan baja telah menyambut kemunculan unit daya lebih tinggi yang saat ini memiliki kemampuan operasional dalam rentang 10 hingga 12 kW. Seperti kecepatan meningkat, kita akan melihat permintaan yang lebih besar."
Laser fiber saat ini biasanya merupakan bagian dari sistem pemrosesan lengkap, seperti yang dicatat oleh Diehl Amada. "Laser tidak dapat dianggap sebagai unit mandiri. Itu harus menjadi bagian dari sistem," kata dia. "Kami bekerja dengan pelanggan kami untuk 'mengerjakan pekerjaan rumah' masuk sehingga dapat memberikan paket di mana semua modul—pemuatan, pembongkaran, dan unit itu sendiri—dirancang bersama. Daya adalah bagian dari persamaan, tetapi tergantung pada aplikasi, seluruh sistem harus dipertimbangkan."
Laser fiber juga perlu serbaguna, mampu memproses berbagai jenis materi. Misalnya, Seri ENSIS Amada menggunakan teknologi laser fiber proprietary untuk memproses materi tipis dan tebal tanpa perubahan lensa pemotongan atau setup manual. Mesin fiber 3 kW menggabungkan teknologi ENSIS Amada, yang mengoptimalkan mode laser dan hasil parameter beam (BPP) berdasarkan ketebalan materi yang diproses. Seri ENSIS mampu pemotongan kecepatan tinggi dalam materi tipis, kemampuan kunci teknologi fiber, dan dapat memproses plate tebal secara efisien, menurut Amada America.
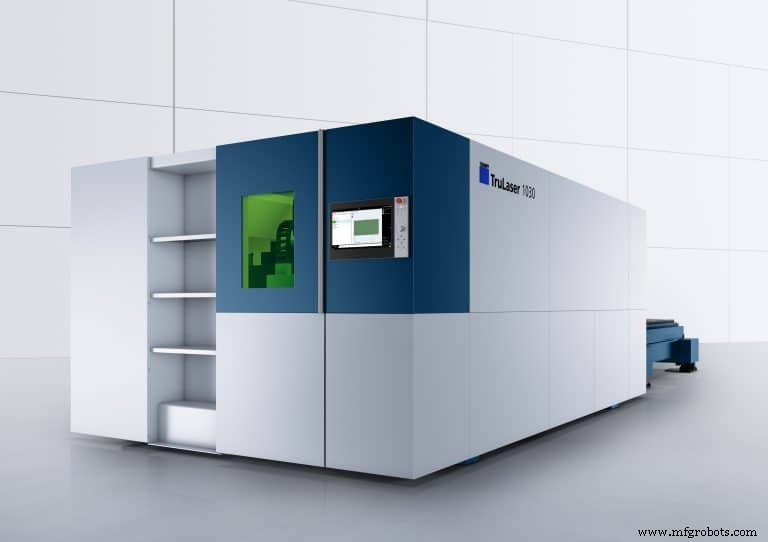
Peningkatan dalam teknologi pemotongan adalah faktor signifikan dalam popularitas yang meningkat laser fiber. "Unit fiber awal memiliki masalah dengan meninggalkan tepi yang kasar," kata Mark Bronski, kepala penjualan laser di Trumpf Inc. di Farmington, Conn. "Daya tambahan dan penyempurnaan telah menghasilkan kemampuan untuk mencapai finishing yang dapat dibandingkan dengan CO2 dalam plate 5/8 hingga 3/4 inci [15.9-19.05 mm]."
Hank White, manajer sistem perangkat lunak di MC Machinery Systems Inc. di Elk Grove Village, Illinois, mencatat bahwa pelanggan selektif ketika datang ke daya laser. "Meskipun kita melihat pertumbuhan dalam pasar untuk sistem 8 kW, pelanggan sangat hati-hati dalam menentukan kebutuhan daya untuk aplikasi individu mereka. Jika unit daya lebih rendah dapat melakukan pekerjaan, mereka akan tetap dengan kategori itu karena unit yang lebih besar lebih mahal untuk dibeli dan dioperasikan, dan dalam banyak kasus, tidak dapat lebih cepat."
Pemotongan Khusus
Pemotongan laser daya lebih tinggi sedang membuat inroads yang signifikan di area yang lebih spesifik. Ini mencakup aplikasi 3D, pembuatan lubang, dan pemrosesan coil dan tabung. Mark Barry, vice president penjualan dan pemasaran di Prima Power Laserdyne LLC, Champlin, Minn., berkomen, "dalam pemotongan dua dimensi, industri melihat permintaan yang meningkat untuk 6 kW, tetapi ketika datang ke presisi tinggi dalam aplikasi seperti bor lubang pendingin di mesin turbin, laser QCW (Quasi Continuous Wave) daya lebih tinggi memberikan tingkat presisi yang diperlukan."
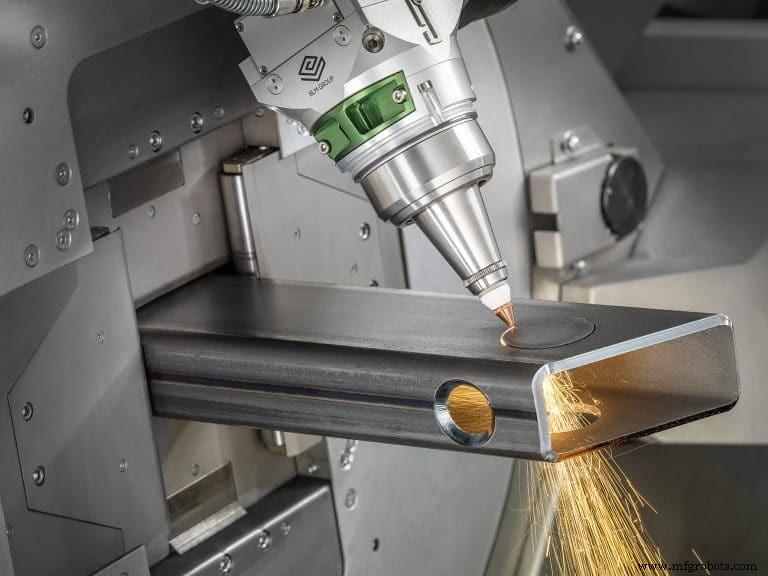
Robert Adelman, manajer produk laser Amerika Utara di BLM Group USA, Novi, Mich., mencatat bahwa, dalam aplikasi pemotongan tabung, kebutuhan daya telah naik dari 3 kW ke 5 kW. "Semua laser fiber menembus lebih cepat dan memotong lebih cepat, meskipun kita tidak menggunakan daya output yang khas di dunia lembar datar karena selalu ada sisi lain tabung yang harus dipertimbangkan," kata dia. "Ini benar baik pada mesin 2D konvensional maupun unit 3D hingga 45°. Tergantung pada mesin, diameter bervariasi dari 1/2 hingga 24 inci [12.7-610 mm] OD, dan mesin yang lebih besar dapat bor dan tap juga."
LaserCoil Technologies LLC, dari Napoleon, Ohio, membeli laser untuk diintegrasikan ke dalam operasi blanking coil. Jay Finn, GM dan CTO, menyatakan, "kita naik daya saat kita nyaman dengan optik. Kami saat ini menggunakan laser 8 kW untuk sistem yang memproses materi dari 0.5 hingga 35 mm sambil menghasilkan tepi yang diinginkan. Sebagian besar sistem kami memiliki beberapa head dan mencakup sistem penanganan materi lengkap."
Otomatisasi Digabungkan dengan Laser
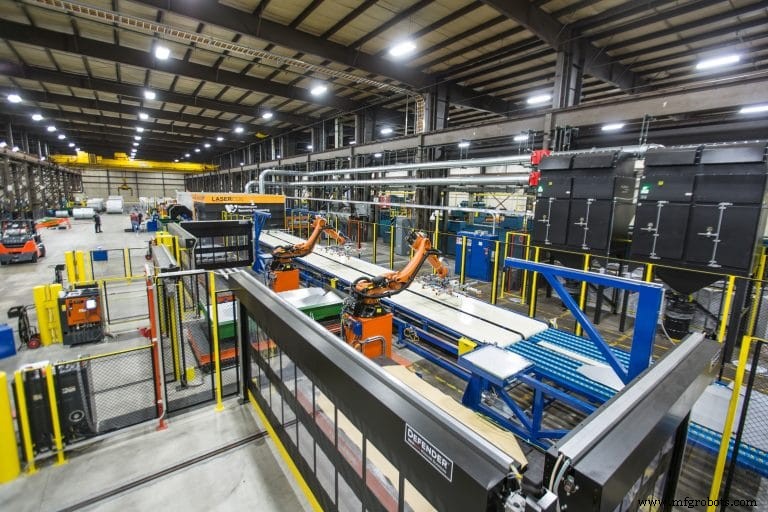
Dengan laser fiber, otomatisasi adalah kenyataan. Bisa dimulai dengan sistem pemuatan sederhana untuk bengkel kecil. Namun tidak lama kemudian, saduran muncul bahwa lebih banyak komponen diperlukan untuk mencapai potensi penuhnya. Kemudian menjadi jelas bahwa banyak perencanaan dan komitmen diperlukan.
Pertimbangan utama melibatkan ruang. Laser memerlukan area khusus yang cukup bebas dari kontaminan dan cukup besar untuk memberikan penambahan peralatan otomatisasi lebih lanjut. Diehl Amada menyarankan untuk "perkirakan dolar per kaki persegi. Sebelum masuk, akrab dengan berbagai sistem modular sehingga memahami bagaimana instalasi akan berlangsung. Kami jarang menjual laser mandiri. Sistem yang kami berikan difokuskan pada ekspansi dan fleksibilitas. Dengan kecepatan produksi, tantangan utama adalah manajemen aliran bagian yang keluar dari mesin."
DiVincenzo dari Bystronic setuju. "Otomatisasi adalah faktor signifikan baik untuk OEM besar maupun bengkel kecil, meskipun mereka berbeda dalam kebutuhan proses," kata dia. "Misalnya, pusat layanan baja terutama khawatir tentang kuantitas, dalam hal 'tons di atas ranjang laser,' sedangkan bengkel pekerjaan mencari kecepatan dan aliran materi yang efisien." Ragam komponen telah memungkinkan pengguna untuk mengembangkan strategi otomatisasi individual yang sesuai dengan mereka.
Tyl dari Murata Machinery mencatat, "kita menjual tiga variasi sistem, secara garis besar. Palet loader, menara dengan empat atau delapan laci, dan sistem pengurut bagian. Menara menyediakan stok, dan sistem pengurut bagian memajukan bagian yang sudah dipotong ke stasiun berikutnya. Bergerak ke masa depan, kita melihat laser hybrid dengan banyak fungsi yang semakin populer. Bengkel kecil mungkin dibatasi oleh biaya. 'Bengkel yang menggunakan berbagai materi dapat masuk ke dalam permainan dengan memprogram satu palet loader,' kata Tyl. 'Saat bisnis mereka bertambah, otomatisasi menjadi tidak dapat ditahan berkat ROI yang cepat.'"
Seperti otomatisasi pemotongan mendorong produksi yang meningkat, otomatisasi lebih lanjut diperlukan. "Pemrosesan downstream adalah perbatasan berikutnya, termasuk pembersihan tepi dan pembentukan," kata White dari MC Machinery Systems. Kunci keberhasilan adalah pengembangan perangkat lunak yang dapat menarik modul dari berbagai produsen bersama melalui program terpadu.
Banyak bentuk dan konfigurasi tabung memerlukan pendekatan yang lebih spesialisasi. "Konvensional, mesin tidak mampu memuat bundel bentuk kustom di laser tabung," jelaskan Adelman dari BLM Group USA. "Saat ini, laser tabung dapat memuat bundel bentuk khusus seperti 'kacang kacang' secara otomatis. Menggunakan kamera spesialisasi, mesin dapat mendeteksi orientasi tabung untuk memastikan clamping yang tepat, serta orientasi bagian yang tepat."
"Fleksibilitas adalah kunci dalam pemrosesan coil," jelaskan Finn dari Laser-Coil. "Setiap sistem yang kami jual beroperasi dalam mode kontinu dan indeks dan dapat berinteraksi dengan jenis tumpukan apa pun. Juga, kami telah merancang modul kami untuk memiliki footprint yang sama dengan peralatan blanking mekanik lama untuk mempermudah proses pembaruan."
Barry dari Prima Power Laserdyne meringkaskan: "Jika Anda akan memiliki pemotongan laser, Anda akan memiliki otomatisasi. Laser bukan item diskrit, itu adalah komponen."
Kontrol, Otomatisasi dan Operator
Mendukung dorongan menuju sistem pemotongan laser otomatis adalah berbagai kontrol canggih yang harus diintegrasikan. "Paradigma kontrol ideal melibatkan integrasi yang mulus dengan sistem ERP, sehingga menghilangkan pemborosan dalam proses administrasi. Penting untuk keberhasilan adalah pemantauan konstan total, serta pemberitahuan pemeliharaan. Tujuannya adalah zero unplanned downtime," kata Bronski Trumpf.
Sistem otomatisasi modern telah sangat meningkatkan status operator. Ini terlihat dalam evolusi kontrol dalam sistem terpadu. Diehl dari Amada America berkomen, "Dua puluh tahun yang lalu, kontrol sistem laser kompleks seperti kokpit pesawat. Sekarang, itu lebih seperti iPad, menawarkan antarmuka layar sentuh dan grafis yang lebih baik. Sistem memiliki fungsi editing yang lebih baik dan umpan balik yang sangat ditingkatkan. Operator dapat memantau secara jarak jauh masalah service, riwayat service, dan status alarm untuk alarm lalu atau saat ini."
DiVincenzo dari Bystronic mencatat permintaan pelanggan yang meningkat untuk kontrol standar. "Pelanggan menuntut kontrol yang kompatibel yang dapat berinteraksi tidak hanya dengan sistem pemotongan laser tetapi dengan mesin lain dan sistem ERP, memproses pesanan kerja dan mengarahkan data dan bagian ke operasi berikutnya." White setuju dan mencatat: "Ketika datang ke processor, setiap pembuat memiliki 'racun rahasia' mereka sendiri. Meskipun demikian, standarisasi sedang datang, tetapi dengannya, keamanan adalah kritis."
Kontrol dan perangkat lunak telah membuat perbedaan besar dalam pemrosesan coil. Sistem perangkat lunak dapat menghitung nest berdasarkan pola pemotongan optimum untuk lebar coil tertentu, serta menentukan lebar coil yang akan menawarkan hasil terbaik. Finn menjelaskan, "Nest akhir tergantung pada proses pemakan coil. Tepi depan harus cocok dengan tepi belakang. Untuk mempermudah adopsi, kami telah mengembangkan perangkat lunak untuk mengotomatisasi nesting dan optimasi jalur pemotongan. Ini membuatnya tidak menakutkan saat membawa laser ke dalam operasi Anda."
Kontrol dan sistem perangkat lunak juga telah menciptakan kemajuan luas dalam manipulasi laser. "Telah terjadi peningkatan besar dalam waktu pergantian baik untuk bagian konvensional maupun kompleks. Kami sekarang dapat mengubah daya pada dasar tiap pulsa dengan waktu respons yang benar-benar di luar milidetik," kata Barry dari Prima Power Laserdyne. "Ini telah memungkinkan kami untuk memperoleh fleksibilitas yang luas dalam operasi multi-tujuan. Misalnya, kami mampu tidak hanya menghasilkan bentuk lubang apa pun pada sudut apa pun tetapi juga beralih dari bor ke las. Dengan menyesuaikan daya dan pulsasi, kami juga mampu menangani materi baru termasuk komposit matriks karbon (CMC)."
Kontrol juga telah meningkatkan fleksibilitas dalam pemrosesan bahan tabular. "Sistem terpadu terbaru mengambil pekerjaan dari mesin dan memindahkannya ke tahap perencanaan produksi," kata Adelman dari BLM Group USA. "Sekarang, perangkat lunak nesting tidak hanya dapat menempat bagian ke dalam pekerjaan tetapi juga memilih opsi apa yang diperlukan (seperti orientasi letasan las pada tabung) untuk membuat seluruh seri produksi, sementara operator pemula dapat fokus pada manajemen pemuatan materi dan kemasan bagian. Fungsi kontrol dapat membuat jadwal produksi dan menghitung waktu pekerjaan dan biaya yang akurat. Untuk memastikan pelanggan kami dapat mendapat manfaat dari banyak kemampuan kontrol, kami menyediakan pelatihan di fasilitas kami dan situs pelanggan kami."
Peningkatan Kualitas di Laser Fiber
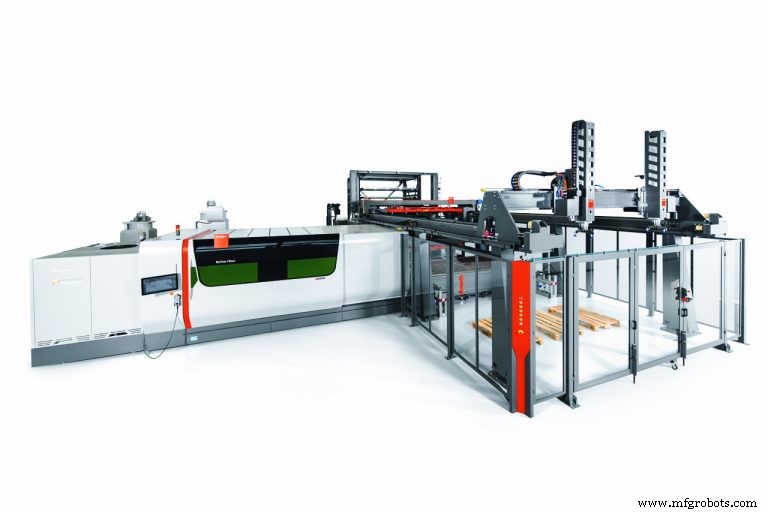
Berkat kombinasi daya dan fitur kontrol, laser fiber saat ini telah naik kurva, perihal kualitas. Sebagian besar, ini karena pengalaman pengguna dan kemampuan kontrol dalam menentukan parameter yang benar untuk jenis materi tertentu. "Teknologi flow, peningkatan dalam penggunaan dioda dan optik, dan perawatan yang lebih besar dalam menentukan campuran gas telah semuanya berkontribusi," menurut White dari MC Machinery Systems. "Bahkan dengan peningkatan di kepala laser, persamaan biaya masih ada, dan beberapa pengguna merasa lebih ekonomis untuk menggunakan proses finishing selanjutnya daripada membuang tenaga dalam mengatur laser."
Dua faktor terpenting dalam kontrol kualitas adalah pemeliharaan pencegahan dan manajemen materi, menurut Bronski dari Trumpf. "Kompleksitas sistem laser memerlukan tingkat pemeliharaan pencegahan yang tinggi, dan pelatihan sangat esensial. Faktor kunci lainnya berkaitan dengan materi yang terlibat dalam proses. Pengguna harus memeriksa apa yang mereka terima untuk memastikan kualitas tinggi atau mereka akan kalah dalam performa."
Diehl dari Amada America menyebutkan pentingnya pencampuran gas. "Penggunaan campuran gas yang tepat dapat meningkatkan kualitas tepi hingga menghilangkan operasi sekunder. Kami melihat popularitas yang meningkat dari pembuatan nitrogen internal menggunakan filtrasi, pompa booster, dan tangki penyimpanan. Ada juga tren untuk inspeksi bagian melalui citra 3D dan sistem visi."
Keseimbangan antara kecepatan dan kualitas tetap menjadi pertimbangan utama. Seperti sistem telah maju, upaya untuk mempertahankan kualitas pada kecepatan tinggi telah mencakup penggunaan drive linear presisi tinggi sebagai gantinya rack and pinion, dan incorporasi servo motor. Inspeksi real-time adalah kunci dalam operasi tabung dan coil. Scanning sekarang dapat mendeteksi twist pada stok tabular dan menyesuaikan untuk mengkompensasi. Demikian pula, stok coil dapat diperiksa "on the fly" untuk memastikan kontrol kualitas yang tepat. DiVincenzo dari Bystronic meringkaskan ekonomi kualitas: "Itu tidak lagi tentang biaya tenaga kerja tetapi kecepatan tenaga kerja."
Seperti perbaikan dalam teknologi pemotongan laser dan otomatisasi berlanjut, pabrikasi dan pengguna akhir lainnya akan dihadapkan pada berbagai pilihan yang akan mempengaruhi tidak hanya operasi pemotongan tetapi, dalam kasus OEM, seluruh proses manufaktur. Kecepatan laser dan kemunculan otomatisasi yang lebih luas mungkin akan melakukan untuk pabrikasi apa yang dilakukan garis assembly untuk produksi otomotif.
Pengalaman Pengguna Akhir: Hatco Corp.
Bermarkas di Milwaukee dengan fasilitas manufaktur di Sturgeon Bay, Wis., Hatco Corp. adalah produsen peralatan restoran komersial. Mereka membuat foodwarmers, food merchandisers, toaster, dan produk lainnya. Lot produksi bervariasi dari ratusan unit untuk ditempatkan di restoran kenyamanan atau fast-food hingga satu pemanas dengan fitur khusus untuk fasilitas tertentu. Mantra perusahaan adalah "An economical order quantity of one."
Dalam pengejaran tujuan tersebut, perusahaan terus memperluas dan memperbarui fasilitas manufaktur mereka dengan peralatan dan teknik terbaru.
Menurut Steve Christoferson, vice president manufaktur Hatco, "banyak produsen dan bengkel cenderung 'part centric' dan melihat bagian individu sebagai tujuan pada diri sendiri. Di Hatco, proses kami didorong oleh produk dan, karena orang kami dapat melihat seluruh proses di bawah satu atap, ada kesadaran konstan untuk mempertahankan kontrol inventori yang ketat dan aliran manufaktur yang efisien."
Pengalaman Hatco dengan laser cukup lama sehingga Christoferson ingat "kecepatan lambat laser awal menyakitkan untuk dilihat. Sekarang, berkat kecepatan dan kualitas, fiber adalah masa depan."
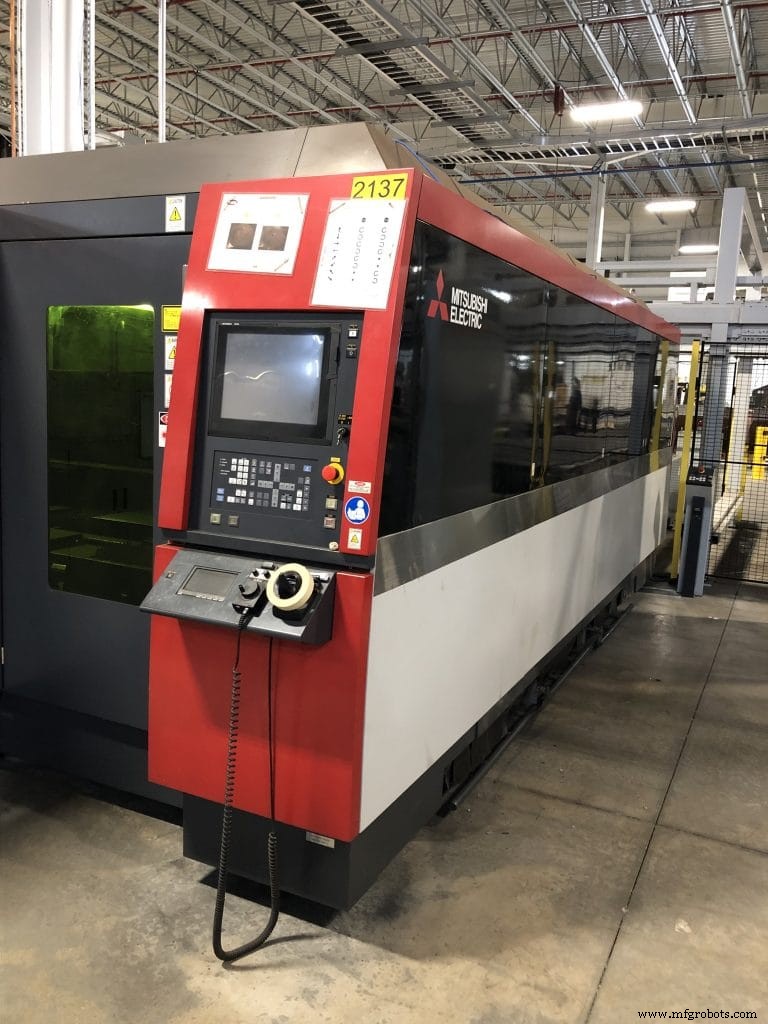
Saat ini, Hatco menggunakan empat laser Mitsubishi, tiga di antaranya CO2 dan yang terbaru laser fiber 4 Kw. Logam yang diproses mencakup lebih dari 100 ukuran dan gauge yang berbeda, dari plate hingga gauge 24 dan 28 dan mencakup stainless dan mild steel serta aluminium. Toleransi dapat sempit hingga 0.0001 inci (2.54 mikron). "Karena begitu banyak bagian yang kami buat adalah tiga dimensi, kami benar-benar harus mengambil bagian dan 'melipatkannya' untuk mencapai pola pemotongan yang benar. Kami menggunakan dynamic nesting untuk mengoptimalkan hasil dari bahan baku," komentar Christoferson.
Laser terletak di bagian khusus pabrik. Mitsubishi "River" FMS memindahkan materi masuk dan keluar. "Butuh satu tahun penuh pekerjaan untuk pindah ke sistem otomatis yang kami inginkan," kata Christoferson. "Kami memilih sistem fiber 4 kW sebagai yang paling hemat biaya untuk tujuan kami. Kerja ditetapkan ke masing-masing dari empat laser berdasarkan jenis dan ketebalan materi dan kualitas potongan yang dapat dicapai. Area laser dirancang untuk memungkinkan ekspansi di masa depan dan terletak berdekatan dengan proses downstream untuk pengikisan (jika diperlukan) dan penglipatan."
Ketika datang ke kualitas, Christoferson mencatat bahwa "setiap operator adalah pemeriksa." Karyawan Hatco dilatih dalam banyak disiplin manufaktur untuk memahami kompleksitas proses dan dapat campur tangan jika ada masalah yang terdeteksi. Beberapa tahun yang lalu, perusahaan dibeli oleh karyawan, dan ada "kepentingan proprietary" dari semua pihak.
Dave Rolston, president Hatco, sebelumnya adalah kepala rekayasa dan sering terlihat di lantai manufaktur. "Kami sangat bangga dengan kualitas peralatan kami dan tingkat otomatisasi yang telah kami capai di area laser kami," komentar Rolston. "Tetapi, pada akhirnya, adalah keterampilan dan bangga dari orang kami yang menjaga kami 'best in class.'"



