Operasi Pajegan Dijelaskan: Jenis, Metode, Manfaat & Wawasan Kunci
Dalam artikel ini, kita akan membahas apa itu pajegan? Bagaimana ia berfungsi? Jenis pajegan, Operasi, Keuntungan, Kerugian, dan lainnya.
Apa itu Operasi Pajegan ?
Operasi pajegan adalah operasi yang digunakan untuk memberikan bentuk yang diinginkan pada pekerja logam apa pun dengan memanaskan atau pendinginnya lalu memukulnya baik dengan palu.
Apa itu Pajegan ?
Pajegan adalah proses manufaktur yang melibatkan pembentukan logam dengan gaya kompresi lokal. Pukulan diberikan dengan palu atau cetakan. Pajegan sering diklasifikasikan berdasarkan suhu di mana dilakukan: cold forging, warm forging, atau hot forging.
Metode Pajegan
Pajegan pekerja kecil dapat dilakukan dengan memukulnya dengan palu, tetapi pajegan pekerja berat hanya dapat dilakukan oleh mesin. Ada tiga metode pajegan.
- Pajegan tangan
- Drop forging
- Power forging atau mesin pajegan
1. Pajegan Tangan
Pajegan tangan atau pandai besi adalah proses pembentukan pekerja dengan memukulnya dengan palu. Pajegan tangan hanya digunakan untuk membentuk sejumlah kecil pajegan ringan terutama di bengkel perbaikan. Pajegan tangan dalam beberapa tahun terakhir telah digantikan oleh power forging.
2. Drop Forging
Drop forging adalah proses pembentukan logam dan meningkatkan kekuatannya. Dalam sebagian besar pajegan, cetakan atas dipaksa terhadap pekerja yang dipanaskan yang diposisikan pada cetakan bawah yang stasioner. Jika cetakan atas atau palu dijatuhkan, proses dikenal sebagai drop forging.
3. Power Forging
Power Forging adalah proses manufaktur yang menghasilkan pembentukan logam dengan menggunakan gaya yang dihitung. Pajegan dieksekusi dengan palu tenaga atau cetakan selama proses pembentukan untuk menghasilkan desain yang diinginkan dari objek logam yang dipajeg.
Operasi Pajegan Pandai Besi
Sejumlah operasi digunakan untuk mengubah bentuk bahan baku menjadi bentuk akhir. Operasi pajegan yang umum adalah :
- Operasi Upsetting
- Operasi Drawing down
- Operasi Settings down
- Operasi Bending
- Operasi Welding
- Operasi Cutting
- Operasi Punching
- Operasi Fullering
Semua operasi ini dilakukan dengan logam dalam kondisi panas, yang harus dipertahankan dengan mengambil panas 'segar' saat pekerjaan menunjukkan tanda pendingin.
1. Operasi Upsetting
Upsetting atau heading adalah proses meningkatkan ketebalan batang dengan mengorbankan panjangnya dan disebabkan oleh tekanan ujung. Tekanan dapat diperoleh dengan mendorong ujung batang terhadap anvil, dengan mendukung di anvil dan memukul dengan palu, dengan menempatkan di lubang swage block dan memukul dengan palu, atau dengan mengunci di vice lalu memukul a
Gambar 8.6 (a) menunjukkan efek pukulan palu berat pada batang yang dipanaskan seragam ; (b) menunjukkan efek pukulan palu yang relatif ringan. Upset lokal dapat diperoleh seperti yang ditunjukkan pada (C) dan pada (d) dengan memanaskan hanya ujung atau tengah batang.
2. Operasi Drawing Down atau Swaging
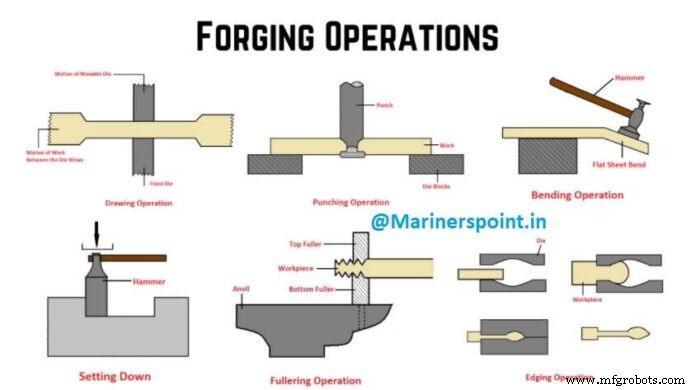
Ini adalah proses meningkatkan panjang batang dengan mengorbankan lebar atau ketebalan atau keduanya. Dalam Gambar 8.7, A, B, dan C menggambarkan operasi ini. A mewakili bahan baku asli, B menunjukkan bahan baku setelah memukul dengan palu straight peen atau dengan top fuller dan sledge, dan C menunjukkan pajegan akhir setelah flatter digunakan.
3. Operasi Setting Down
Ini adalah operasi drawing-down atau swaging lokal seperti yang diilustrasikan pada D di 8.7. Dengan kata lain, dapat dikatakan sebagai proses penipisan lokal yang dilakukan oleh set-hammer atau set. Biasanya, pekerja di-fuller pada tempat tempat setting down dimulai. Dalam Gambar 8.7, E menunjukkan proses setting down kedua tepi batang menggunakan top dan bottom fuller dan F mengilustrasikan bagaimana flatter dapat digunakan dekat bahu.
4. Operasi Punching
Ini adalah proses pembuatan lubang, umumnya silinder, dengan menggunakan hot punch di atas pritchel hole anvil, di atas cetakan silinder, atau di atas lubang dengan ukuran yang benar di swage block. Gambar 8.8 menunjukkan tahapan pembuatan lubang.
5. Operasi Bending
Bending adalah operasi pajegan yang penting dan sangat sering digunakan. Ini dapat diklasifikasikan sebagai sudut atau curvilinear. Bending dapat dilakukan di atas tepi wajah anvil, di atas horn anvil, dalam bentuk khusus seperti tepi swage block, atau untuk batang baku, dengan memasukkan ujung ke dalam pritchel hole dan membengkokkan batang dengan kunci atau tong.
6. Operasi Welding atau Shutting
Ini mungkin operasi pajegan utama yang dilakukan oleh pandai besi. Logam yang tetap pasty atas rentang suhu yang lebar paling mudah di-las, dan dalam hal ini besi taul dan baja ringan memiliki beberapa keuntungan dibandingkan logam lain. Syarat pertama untuk produksi las yang utuh adalah permukaan yang bersentuhan harus sempurna bersih, baik secara mekanis maupun kimiawi sehingga kohesi akan terjadi saat logam dalam keadaan plastis.
Perlindungan untuk logam adalah lapisan flux yang menutupi permukaan logam dan, dengan mengecualikan udara mencegah oksidasi. Flux yang biasa digunakan dalam forge welding terdiri dari pasir quartz bersih, borax yang telah dipanaskan, atau campuran empat bagian borax dengan satu bagian sal-ammoniac.
7. Operasi Cutting
Cutting-off adalah bentuk pengelauan di mana batang panjang dipotong menjadi beberapa panjang yang ditentukan, atau pajegan dipisahkan (cut-off) dari bahan bakunya. Untuk pengelauan panas, baja harus dipanaskan di perapian atau bakaran pandai besi hingga panas merah muda, yaitu, dari 850 hingga 950°C. Saat memotong dengan mata bor, pukulan palu diarahkan pada kepala mata bor, yang harus sedikit membulat.
8. Operasi Fullering
Dalam pengolahan logam, fuller adalah alat yang digunakan untuk membentuk logam saat panas. Fuller memiliki hidung membulat, berbentuk silinder atau parabolik. Fullering atau menyebarkan logam dilakukan sepanjang panjang pekerja dengan bekerja pada bagian terpisah. Dalam hal ini, sumbu pekerja diposisikan tegak lurus terhadap lebar cetakan datar.
Dalam operasi pajegan ini, fuller ditempatkan terhadap bahan baku logam, dan kemudian fuller (untuk upper fuller) atau bahan baku (untuk lower fuller) dipukul dengan palu. Hidung bundar fuller menyebarkan logam secara lebih efisien daripada wajah datar palu. Proses ini meninggalkan keringat pada bahan baku, yang kemudian dapat diratakan dengan palu atau alat lainnya.
9. Operasi Edging
Proses pajegan ini melibatkan memukul atau memaksa plat logam ke dalam bentuk yang diinginkan. Pekerja ditekan terhadap dua tepi cetakan.
Manfaat Operasi Pajegan
- Kekuatan tarik logam berkurang, dan ia mendapatkan sifat plasticity, yang memungkinkan kita untuk membentuk logam sesuai spesifikasi kami.
- Operasi drawing out, jumping, dan bending dilakukan sederhana oleh sifat plasticity dan malleability.
- Pekerja yang dipajeg mudah diselesaikan karena bentuknya hampir lengkap dan memakan waktu lebih sedikit.
- Aktivitas mesin lainnya dapat dilakukan dengan mudah pada pekerja setelah pajegan pada logam tangan.
- Ada sedikit limbah logam.
- Pajegan panas meningkatkan struktur logam.
- Pada logam, ada sedikit ruang untuk stres dan retakan.
Kekurangan Operasi Pajegan
- Saat logam dipanaskan, oksidasi terjadi, yang merusak logam.
- Logam rapuh tidak dapat dipajeg.T
- he proses pajegan tidak memungkinkan finishing.
- Ukuran pekerja telah berubah.
MCQs tentang Operasi Pajegan
1. Dalam operasi pajegan mana di antara berikut ini tidak ada cetakan khusus yang digunakan?
a) Drop forging
b) Smith forging
c) Coining
d) Press forging
Jawaban: b
Penjelasan: Smith forging juga disebut flat die dan open die forging. Ini mencakup bidang luas pekerjaan pajegan yang dihasilkan antara cetakan datar dan mungkin disuplai oleh stock tooling. Bentuk akhir pajegan tergantung pada keterampilan pandai besi untuk ukuran dan bentuk. Operasi pajegan smith menghasilkan pekerja dengan akurasi yang lebih rendah dibandingkan impression atau closed die forging. Tooling sederhana, murah dan memungkinkan produksi berbagai bentuk yang luas.
2. Dalam operasi pajegan mana di antara berikut ini pemukulan berulang dan closed die digunakan?
a) Drop forging
b) Smith forging
c) Coining
d) Press forging
Jawaban: a
Penjelasan: Hammer forging juga disebut drop forging di mana palu memukul pekerja berulang kali untuk mendefomasi. Ada berbagai jenis palu seperti gravity drop, counter blow dan powder hammers.
3. Dalam operasi pajegan mana di antara berikut ini gaya bertahap diterapkan alih-alih pemukulan berulang?
a) Drop forging
b) Smith forging
c) Coining
d) Press forging
Jawaban: d
Penjelasan: Press forging adalah variasi drop-hammer forging. Berbeda dengan drop-hammer forging, press forges bekerja perlahan dengan menerapkan tekanan atau gaya berkelanjutan. Jumlah waktu cetakan dalam kontak dengan pekerja diukur dalam detik (dibandingkan milidetik drop-hammer forges). Operasi press forging dapat dilakukan dingin atau panas. Keuntungan utama press forging, dibandingkan drop-hammer forging, adalah kemampuannya untuk mendefomasi pekerja sepenuhnya.
4. Coining dan forming adalah dua jenis khusus dari operasi pajegan mana?
a) Upset
b) Press
c) Hubbing
d) Swaging
Jawaban: b
Penjelasan: Coining adalah operasi pemerasan logam yang berat di mana aliran logam terjadi di lapisan atas material dan tidak di seluruh nilai. Operasi dilakukan dalam closed dies terutama untuk tujuan menghasilkan detail halus seperti yang diperlukan dalam pembuatan koin, dan logam atau pembuatan perhiasan. Lembaran diletakkan dalam ruang cetakan dan tekanan setinggi lima hingga kuat kali kekuatan material diterapkan. Tergantung pada detail yang perlu di-coin pada bagian, lebih dari satu operasi coining dapat digunakan.
5. Operasi pajegan mana di antara berikut ini yang digunakan untuk bagian dengan penampang seragam?
a) Upset
b) Press
c) Hubbing
d) Swaging
Jawaban: a
Penjelasan: Dalam upset forging, batang dengan penampang silang seragam biasanya bulat, dipegang di antara cetakan berlubang, tekanan diterapkan pada ujung dalam arah sumbu batang dengan menggunakan heading tool yang menyebarkan ujung oleh perpindahan logam.
6. Dalam teknik mana di antara berikut ini pembentukan penampang silang tabung atau batang dilakukan oleh pukulan atau pukulan berulang?
a) Upset
b) Press
c) Hubbing
d) Swaging
Jawaban: d
Penjelasan: Swaging adalah teknik deformasi mekanis untuk mengurangi atau membentuk penampang silang batang atau tabung oleh pukulan atau pukulan berulang.
7. Heading adalah jenis operasi pajegan mana?
a) Piercing
b) Embossing
c) Upsetting
d) Coining
Jawaban: c
Penjelasan: Heading tool atau ram diposisikan tegak lurus terhadap wajah penampang silang ujung batang atau bar yang dipegang dalam cetakan. Pada penerapan tekanan, panjang batang berkurang, dan diameter meningkat (upset). Proses manufaktur ini digunakan luas dalam produksi fastener, untuk membentuk kepala baut, kepala baut dll.
8. Dalam heading untuk mencegah buckling, rasio panjang terhadap diameter harus?
a) 1:3
b) 2:3
c) 3:1
d) 2:1
Jawaban: c
Penjelasan: Buckling ditandai dengan kegagalan sampingan tiba-tiba anggota struktural yang dikenai stres kompresi tinggi, di mana stres kompresi di titik kegagalan lebih rendah dari stres kompresi akhir yang dapat ditahan material. Dalam upset forging, rasio aspek (rasio panjang terhadap diameter) harus 3:1.
9. Operasi mana yang digunakan untuk membuat gambar terangkat pada lembar dengan relief yang sesuai di sisi lain?
a) Roll forging
b) Embossing
c) Coining
d) Heading
Jawaban: b
Penjelasan: Embossing adalah operasi di mana lembar logam ditarik ke kedalaman dangkal dengan cetakan jantan dan betina yang cocok. Operasi dilakukan terutama untuk tujuan mengakibatkan panah datar. Operasi juga terkadang digunakan untuk membuat item hias seperti plat nomor atau nama, perhiasan, dll. Operasi embossing dengan dua cetakan, huruf, angka dan desain pada bagian lembar logam dapat dihasilkan oleh operasi ini.
10. Operasi mana di antara berikut ini yang digunakan untuk membuat ball bearing?
a) Skew rolling
b) Roll forging
c) Press forging
d) Upsetting
Jawaban: a
Penjelasan: Jenis khusus, skew rolling digunakan untuk manufaktur milling steel ball, bearing ball blanks.
11. Dalam operasi pajegan, fullering dilakukan untuk:
a) Draw out the material
b) Bend the material
c) Upset the material
d) Extrude the material.
Jawaban: a
Penjelasan: Fullering dilakukan untuk menarik bahan. Dalam fullering, bahan didistribusikan dari area pajegan. Fullering adalah proses mengurangi penampang silang pekerja atau mempersiapkan panjang stok untuk operasi berikutnya. Dengan kata lain fullering dilakukan untuk mengurangi penampang silang dan meningkatkan panjang.
Ini adalah berbagai jenis operasi pajegan yang dilakukan di industri. Semoga Anda menyukai artikel ini. Berikan masukan Anda di kolom komentar di bawah.



